JP2012139794A - 芯材入りゴム様弾性体被覆長尺物の切断装置および同切断方法 - Google Patents
芯材入りゴム様弾性体被覆長尺物の切断装置および同切断方法 Download PDFInfo
- Publication number
- JP2012139794A JP2012139794A JP2011000383A JP2011000383A JP2012139794A JP 2012139794 A JP2012139794 A JP 2012139794A JP 2011000383 A JP2011000383 A JP 2011000383A JP 2011000383 A JP2011000383 A JP 2011000383A JP 2012139794 A JP2012139794 A JP 2012139794A
- Authority
- JP
- Japan
- Prior art keywords
- cores
- product
- elastic body
- long object
- core
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005520 cutting process Methods 0.000 title claims abstract description 43
- 238000000034 method Methods 0.000 title claims abstract description 11
- 239000011162 core material Substances 0.000 title claims description 108
- 239000002184 metal Substances 0.000 claims abstract description 20
- 239000000463 material Substances 0.000 claims description 8
- 230000032258 transport Effects 0.000 abstract description 10
- 229920001971 elastomer Polymers 0.000 description 4
- 238000001514 detection method Methods 0.000 description 3
- 238000005452 bending Methods 0.000 description 2
- 229920002725 thermoplastic elastomer Polymers 0.000 description 2
- 238000010586 diagram Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
Images


Landscapes
- Vehicle Interior And Exterior Ornaments, Soundproofing, And Insulation (AREA)
- Seal Device For Vehicle (AREA)
Abstract
【解決手段】 多数のコアを、コア間に設けた連結部によって一定間隔で連結して形成した芯金をゴム様弾性体に埋設した長尺物10を、一定長さに切断して製品20とする。切断装置1は、少なくとも、長尺物10を搬送する第一搬送装置3と、長尺物10のコア間13の数を数えることによって製品20の長さを求めるセンサー2と、長尺物10を、コア間13で切断して求められた長さの製品20とするカッター4とで構成する。
【選択図】 図1
Description
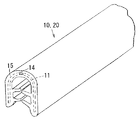
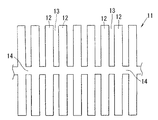
図1乃至図4を参照して説明する。請求項1に記載の芯材入りゴム様弾性体被覆長尺物の切断装置1は、多数のコア12を、コア間13に設けた連結部14によって一定間隔で連結して形成した芯金11をゴム様弾性体15に埋設した長尺物10を、一定長さに切断して製品20とするものである。
(2)5mm(1ピッチ分)×200個+1mm(コア間の中心)×2(両端)=1002mm
2 センサー
2a カウンター
3 第一搬送装置
3a 上側ベルトコンベア
3b 下側ベルトコンベア
4 カッター
5 第二搬送装置
10 長尺物
11 芯金
12 コア
13 コア間
14 連結部
15 ゴム様弾性体
20 製品
20a 中空シール部
Claims (2)
- 多数のコア(12)を,コア間(13)に設けた連結部(14)によって一定間隔で連結して形成した芯金(11)をゴム様弾性体(15)に埋設した長尺物(10)を,一定長さに切断して製品(20)とする装置であって、前記長尺物を搬送する第一搬送装置(3)と、前記長尺物のコア間又はコアの数を数えることによって前記製品の長さを求めるセンサー(2)と、前記長尺物を,コア間で切断して求められた長さの製品とするカッター(4)と、を備えることを特徴とする芯材入りゴム様弾性体被覆長尺物の切断装置。
- 多数のコア(12)を,コア間(13)に設けた連結部(14)によって一定間隔で連結して形成した芯金(11)をゴム様弾性体(15)に埋設した長尺物(10)を,一定長さに切断して製品(20)とする方法であって、前記長尺物のコア間又はコアの数をセンサー(2)によって数えることによって,前記製品の長さを求めた後,コア間を切断して,一定長さの製品とすることを特徴とする芯材入りゴム様弾性体被覆長尺物の切断方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011000383A JP2012139794A (ja) | 2011-01-05 | 2011-01-05 | 芯材入りゴム様弾性体被覆長尺物の切断装置および同切断方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011000383A JP2012139794A (ja) | 2011-01-05 | 2011-01-05 | 芯材入りゴム様弾性体被覆長尺物の切断装置および同切断方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012139794A true JP2012139794A (ja) | 2012-07-26 |
Family
ID=46676609
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011000383A Pending JP2012139794A (ja) | 2011-01-05 | 2011-01-05 | 芯材入りゴム様弾性体被覆長尺物の切断装置および同切断方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012139794A (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59114040A (ja) * | 1982-12-10 | 1984-06-30 | エス・エイ・アイ・エイ・ジ−・ソチエタ・ペル・アツイオニ | 押出し品の連続押出し方法とその同期装置 |
| JPS6458493A (en) * | 1987-08-31 | 1989-03-06 | Tsuchiya Seisakusho | Automatic cutting method and cutter for filter paper |
| JPH10246732A (ja) * | 1997-02-28 | 1998-09-14 | Toyoda Gosei Co Ltd | 回転部材の回転検出装置 |
| JP2003191150A (ja) * | 2001-12-26 | 2003-07-08 | Tokyo Seimitsu Co Ltd | 回転ブレードのアンバランス検出方法及び検出装置 |
| JP2010247655A (ja) * | 2009-04-15 | 2010-11-04 | Tokai Kogyo Co Ltd | 芯材の製造方法と製造装置及びトリム材の製造方法 |
-
2011
- 2011-01-05 JP JP2011000383A patent/JP2012139794A/ja active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59114040A (ja) * | 1982-12-10 | 1984-06-30 | エス・エイ・アイ・エイ・ジ−・ソチエタ・ペル・アツイオニ | 押出し品の連続押出し方法とその同期装置 |
| US4584150A (en) * | 1982-12-10 | 1986-04-22 | S.A.I.A.G. S.P.A. | Method for the continuous extrusion of an extrusion, particularly a weather strip for motor vehicle bodies |
| JPS6458493A (en) * | 1987-08-31 | 1989-03-06 | Tsuchiya Seisakusho | Automatic cutting method and cutter for filter paper |
| JPH10246732A (ja) * | 1997-02-28 | 1998-09-14 | Toyoda Gosei Co Ltd | 回転部材の回転検出装置 |
| JP2003191150A (ja) * | 2001-12-26 | 2003-07-08 | Tokyo Seimitsu Co Ltd | 回転ブレードのアンバランス検出方法及び検出装置 |
| JP2010247655A (ja) * | 2009-04-15 | 2010-11-04 | Tokai Kogyo Co Ltd | 芯材の製造方法と製造装置及びトリム材の製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR20150006065A (ko) | 이경관상 부품의 제조 방법 및 성형 금형 | |
| CN113231891A (zh) | 一种料头料尾的识别加工方法 | |
| JP4180080B2 (ja) | 丸鋼管の製造設備 | |
| TWI527638B (zh) | 鍊布齒條連續製造機之鍊齒頭部成形裝置 | |
| CN104976935B (zh) | 耳机线长检测治具 | |
| US20150174780A1 (en) | In-line punching machine | |
| CN110918725A (zh) | 一种普通折弯多角度短弯距的折弯工艺 | |
| JP6885278B2 (ja) | 半導体装置の製造方法および半導体装置の製造装置 | |
| KR200471873Y1 (ko) | 롤러 트랙의 제조 장치 | |
| CN212598419U (zh) | 一种钣金件折弯辅助定位结构 | |
| US10906219B2 (en) | Method for producing a sealing element | |
| CN204642882U (zh) | 高低层卸货滑道 | |
| CN204381251U (zh) | 新型连续模冲压安全装置 | |
| CN112770852B (zh) | 用于制造如elm线圈的复杂曲率管状产品的方法 | |
| CN220039285U (zh) | 一种型材、管材测量用异形卡尺 | |
| JP5541796B2 (ja) | 材料搬送装置 | |
| CN202108928U (zh) | 用于订扣机的弯钉模 | |
| JP5734054B2 (ja) | 組立品検査装置および方法 | |
| KR101503231B1 (ko) | 토션빔용 금형 장치 | |
| CN220358987U (zh) | 一种铜线去漆皮成型设备 | |
| CN212144189U (zh) | 一种汽车零部件用工位级进模具 | |
| CN216827309U (zh) | 一种自动拨料设备 | |
| US9140533B2 (en) | Measuring device for a pipe-cutting machine | |
| CN115519184B (en) | Positioning device | |
| CN205254371U (zh) | 一种检测管材端面结构的工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131120 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20140610 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140822 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140924 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20141121 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150331 |