JP2012146895A - 太陽電池素子ストリングとバスバーの接続方法及び接続装置 - Google Patents
太陽電池素子ストリングとバスバーの接続方法及び接続装置 Download PDFInfo
- Publication number
- JP2012146895A JP2012146895A JP2011005587A JP2011005587A JP2012146895A JP 2012146895 A JP2012146895 A JP 2012146895A JP 2011005587 A JP2011005587 A JP 2011005587A JP 2011005587 A JP2011005587 A JP 2011005587A JP 2012146895 A JP2012146895 A JP 2012146895A
- Authority
- JP
- Japan
- Prior art keywords
- solar cell
- bus bar
- cell element
- tab
- element string
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E10/00—Energy generation through renewable energy sources
- Y02E10/50—Photovoltaic [PV] energy
Landscapes
- Photovoltaic Devices (AREA)
Abstract
【課題】作業効率が良く、歩留まりが高く、安価に太陽電池パネルを製造できる太陽電池素子ストリングとバスバーの接続方法及び接続装置を提供する。
【解決手段】太陽電池パネル製造過程の、太陽電池素子ストリング3を接続して太陽電池素子マトリックス3mを形成する工程において、太陽電池素子ストリング3から突出するタブ4とバスバー5の重複部分Xを、封止用熱硬化性樹脂シート2の上で、加熱接着することを特徴とする太陽電池素子ストリングとバスバーの接続方法、及び接続装置1である。
【選択図】図1
【解決手段】太陽電池パネル製造過程の、太陽電池素子ストリング3を接続して太陽電池素子マトリックス3mを形成する工程において、太陽電池素子ストリング3から突出するタブ4とバスバー5の重複部分Xを、封止用熱硬化性樹脂シート2の上で、加熱接着することを特徴とする太陽電池素子ストリングとバスバーの接続方法、及び接続装置1である。
【選択図】図1
Description
本発明は、バスバーを用いて太陽電池素子ストリングを接続する方法及びそのための接続装置に係り、特に、作業効率が良く、接続不良発生が少ないので歩留まりが高く、安価に太陽電池パネルを製造することができる太陽電池素子ストリングとバスバーの接続方法及び接続装置に関する。
太陽電池は、無尽蔵で環境汚染のないエネルギーとして存在する太陽光を直接電気エネルギーに変換する発電システムで、住宅用から大型発電分野へとその使用範囲を急速に拡大しつつある。
特に住宅用や大型発電用の太陽電池の内、結晶系は、太陽電池素子の製造工程を経た後、複数の太陽電池素子をタブリード線及びバスバーによって電気的に接続してモジュールを形成する工程と、該モジュールを透明なカバー材等の保護材の間に挟んでラミネートする工程を経て製造されている。また、各種の太陽電池の中で、特に非晶質シリコン系太陽電池や結晶シリコン系太陽電池等は、大面積で製造でき、製造コストも安価であることから、これまでに鋭意研究され、ここ数年の間にモジュール化形成並びにシステム化形成の生産技術の開発も一層促進され、3KW程度の家庭用小型発電装置から数百KWの大型発電装置が実用化されるまでに至っている。
一方、このような背景のもと、市場の需要増と相まって、市場からは大幅なコストダウンの要請が強くなっている。この要請に応える手段としては、タブリード線により接続された太陽電池素子(以後、太陽電池素子ストリングと称する)同士をバスバーで接続する際、及びバスバーにより接続された太陽電池素子ストリング(以後、太陽電池素子マトリックスと称する)を保護材等とラミネートする際の作業効率の向上が考えられる。
しかしながら、従来、太陽電池素子ストリングの端部から延伸されるタブとバスバーを接着する際には、太陽電池素子ストリングを載置した支持台にタブが接着されないように気を付けながら、多数の人手で半田ごて等を用いて、タブとバスバーの重複部分を一箇所づつ接着する必要があるので、作業効率の向上には限界があった。また、接続された太陽電池素子ストリング(太陽電池素子マトリックス)をラミネートする際には、まだそれぞれの太陽電池素子は十分に固定されておらず、乱暴に扱えば接着箇所が外れてしまう恐れがあるので、太陽電池素子マトリックスを構成する一連の太陽電池素子を1枚づつ支持しつつ丁寧に保護材等の上に運ぶ必要があり、非常に煩雑で作業性の悪いものであった。
本発明は上記従来技術の問題点を解消し、タブとバスバーの接着を効率よく行うことができ、且つラミネートの際に太陽電池素子マトリックスを容易に移動することができる太陽電池素子ストリングとバスバーの接続方法、及び太陽電池素子ストリングとバスバーの接続装置を提供することを目的とする。
上記目的を達成するために、本発明の特徴の第1は、太陽電池パネル製造過程の、太陽電池素子ストリングを接続して太陽電池素子マトリックスを形成する工程において、太陽電池素子ストリングから突出するタブとバスバーの重複部分を、封止用熱硬化性樹脂シートの上で、加熱接着する太陽電池素子ストリングとバスバーの接続方法を内容とする。
本発明の特徴の第2は、タブとバスバーを加熱接着する際に、少なくともタブとバスバーの重複部分に相当する位置で、封止用熱硬化性樹脂シートを冷却する上記の太陽電池素子ストリングとバスバーの接続方法を内容とする。
本発明の特徴の第3は、タブとバスバーを加熱接着するための熱源が誘導加熱コイルである上記の太陽電池素子ストリングとバスバーの接続方法を内容とする。
本発明の特徴の第4は、誘導加熱コイルに流れる電流の周波数が150〜400kHzである上記の太陽電池素子ストリングとバスバーの接続方法を内容とする。
本発明の特徴の第5は、加熱時間が3秒以下である上記の太陽電池素子ストリングとバスバーの接続方法を内容とする。
本発明の特徴の第6は、タブとバスバーのいずれか一方又は両方の、少なくともタブとバスバー重複部分に相当する位置に、半田付け用フラックスが塗布されている上記の太陽電池素子ストリングとバスバーの接続方法を内容とする。
本発明の特徴の第7は、タブとバスバーの加熱接着を、太陽電池素子の電極列に対応した、それぞれ独立した熱源が直線状に配置されている加熱ヘッドを用いて行う上記の太陽電池素子ストリングとバスバーの接続方法を内容とする。
本発明の特徴の第8は、封止用熱硬化性樹脂シート供給手段と、太陽電池素子ストリング供給手段と、バスバー供給手段と、支持台と、加熱ヘッドを含む太陽電池素子ストリングとバスバーの接続装置であって、封止用熱硬化性樹脂シート供給手段は支持台上に封止用熱硬化性樹脂シートを載置可能であり、太陽電池素子ストリング供給手段及びバスバー供給手段は太陽電池素子ストリングの端部から突出するタブとバスバーが重なった状態で当該太陽電池素子ストリングとバスバーを封止用熱硬化性樹脂シート上に載置可能であり、加熱ヘッドは封止用熱硬化性樹脂シート上で前記タブとバスバーの重複部分を加熱接着可能である太陽電池素子ストリングとバスバーの接続装置を内容とする。
本発明の特徴の第9は、さらにガラス基板を支持台上に供給するガラス基板供給手段を有し、封止用熱硬化性樹脂シート供給手段は封止用熱硬化性樹脂シートをガラス基板上に載置する上記の太陽電池素子ストリングとバスバーの接続装置を内容とする。
本発明の特徴の第10は、加熱ヘッドがX軸サーボモーターとY軸サーボモーターにより少なくとも太陽電池素子ストリングによって構成される太陽電池素子マトリクスの両端に位置するバスバーを加熱接着する箇所に対応して平面的に移動可能である上記の太陽電池素子ストリングとバスバーの接続装置を内容とする。
本発明による太陽電池素子ストリングとバスバーの接続方法は、封止用熱硬化性樹脂シートの上でタブとバスバーを加熱接着するので、当該加熱接着により支持台とタブやバスバーが接着する恐れがなく、慎重に作業する必要はない。また、加熱接着により封止用熱硬化性樹脂シートとタブやバスバーが軽度の融着状態となるので、当該封止用熱硬化性樹脂シートにより太陽電池素子マトリックスが仮支持され、加熱接着した部分が分離する恐れがなく、また、太陽電池素子マトリックス相互のズレや破損もなく、安全に移動することができる。従って、手早く接着することができ、作業効率が向上する。
なお、封止用熱硬化性樹脂シートは次のラミネート工程において、保護材と太陽電池素子マトリックスの間の封止材となるので、タブやバスバーと軽度の溶融状態になっても引き剥がす必要がない。
なお、封止用熱硬化性樹脂シートは次のラミネート工程において、保護材と太陽電池素子マトリックスの間の封止材となるので、タブやバスバーと軽度の溶融状態になっても引き剥がす必要がない。
タブとバスバーの重複部分の裏側から、封止用熱硬化性樹脂シートを冷却しながら前記タブとバスバーを加熱接着すれば、封止用熱硬化性樹脂シートは一層熱硬化しにくくなり、ラミネート工程が良好に行われる。
タブとバスバーの加熱接着を誘導加熱コイルを用いて行えば、封止用熱硬化性樹脂シートは直接には加熱されず、過熱状態にはならないので硬化が抑制され、太陽電池素子ストリングが接続された後のラミネート工程が一層良好に行われる。
タブとバスバーの加熱接着を、太陽電池素子の電極列に対応した、それぞれ独立した熱源が直線状に配置されている加熱ヘッドを用いて行えば、太陽電池素子ストリングの一端から突出する全てのタブを一度にバスバーと加熱接着できるので、作業効率が一層向上する。
加熱ヘッドをX軸サーボモーターとY軸サーボモーターにより平面的に移動できるようにすれば、使用する太陽電池素子の大きさや数が異なるさまざまな太陽電池素子ストリングを接続でき、汎用性を向上させることができる。
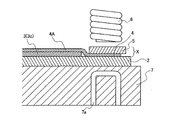
本発明の第1の太陽電池素子ストリングとバスバーの接続方法は、太陽電池パネル製造過程の、太陽電池素子ストリングを接続して太陽電池素子マトリックスを形成する工程に関するものであり、概略を図1に示すとおり、太陽電池素子ストリング3から突出するタブ4とバスバー5の重複部分Xを、封止用熱硬化性樹脂シート2の上で、加熱接着することを特徴とする。
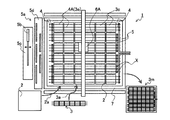
本発明の第2の太陽電池素子ストリングとバスバーの接続装置1は、例えば図2に示すとおり、封止用熱硬化性樹脂シート供給手段2aと、太陽電池素子ストリング供給手段3aと、バスバー供給手段5aと、支持台7と、加熱ヘッド6Aを含み、封止用熱硬化性樹脂シート供給手段2aは支持台7上に封止用熱硬化性樹脂シート2を載置可能であり、太陽電池素子ストリング供給手段3a及びバスバー供給手段5aは太陽電池素子ストリング3の端部から突出するタブ4とバスバー5が重なった状態で当該太陽電池素子ストリング3とバスバー5を封止用熱硬化性樹脂シート2上に載置可能であり、加熱ヘッド6Aは封止用封止用熱硬化性樹脂シート2上で前記タブとバスバーの重複部分Xを加熱接着可能であることを特徴とする。
なお、本発明において、加熱接着とは、タブ4やバスバー5の周りにメッキされた半田を溶融させて、タブ4とバスバー5を半田付けしたり、タブ4やバスバー5に塗布された導電性接着剤を熱硬化させて接着するなど、タブとバスバーの重複部分Xを加熱することにより当該タブ4とバスバー5を接着することをいう。
本発明で接続される太陽電池素子ストリング3は太陽電池素子をタブリード線で接続したものであるが、太陽電池素子の種類は特に限定されず、表面及び裏面にそれぞれ+極及び−極が設けられた通常の太陽電池素子は勿論、電極列3eが+極、−極ともに裏面に設けられた、所謂、裏面電極型のものであってもよい。また、電極列3eの数や間隔も特に限定されず、従来から使用されている2〜6本の電極列3eが設けられたものや、裏面電極型素子用の特殊形状裏面電極等にも全て対応可能である。その材質としては、従来から使用されている単結晶シリコンや多結晶シリコン等が全て使用できる。
本発明におけるタブ4は、太陽電池素子を接続するタブリード線が太陽電池素子ストリング3の端部から突出したものであるが、使用されるタブリード線は通常のものでよく、例えば、市販の標準品(平角状で、幅2mm程度、厚み0.16mm程度の銅箔の両面に厚み40μm程度の半田がコーティングされている)が例示できる。また、半田の代わりに導電性接着剤が塗布されたものでもよい。
或いは、タブリード線4Aとして半田等が塗布されていない銅箔テープを用い、太陽電池素子3cの電極列3e上に導電性接着剤を塗布してから、その上に銅箔テープからなるタブリード線4Aを配置し、接着してもよい。この場合、接着剤を塗布する手段は定法でよい。
本発明に使用されるバスバー5も通常のものでよく、また、半田の代わりに導電性接着剤を使用してもいい点もタブリード線4Aの場合と同様である。
或いは、タブリード線4Aとして半田等が塗布されていない銅箔テープを用い、太陽電池素子3cの電極列3e上に導電性接着剤を塗布してから、その上に銅箔テープからなるタブリード線4Aを配置し、接着してもよい。この場合、接着剤を塗布する手段は定法でよい。
本発明に使用されるバスバー5も通常のものでよく、また、半田の代わりに導電性接着剤を使用してもいい点もタブリード線4Aの場合と同様である。
本発明で使用する封止用熱硬化性樹脂シート2は、従来から太陽電池素子マトリックス3mをガラスやバックシート等の保護材の間に挟んで封入するにあたり、保護材と太陽電池素子マトリックス3mの間に介在させる封止材として使用されてきたものである。具体的には、EVA(エチレン- 酢酸ビニル共重合体)、PVB(ポリビニルブチラール)等からなるシートが例示でき、市販品としてはウルトラパールPV(商品名、サンビック株式会社製のEVAシート)やTROSIFOL SOLAR(商品名、株式会社クラレ製のPVBフィルム)が例示できる。
本発明においては、まず、上記封止用熱硬化性樹脂シート2の上に太陽電池素子ストリング3とバスバー5を載置する。なお、太陽電池素子ストリング3とバスバー5を載置する際、一の太陽電池素子ストリング3の端部から突出する複数のタブ4の全てとバスバー5が重複している必要があるが、その他は特に限定されず、例えばバスバー5はタブ4の上下のいずれに配置してもよい。
本発明においては、上記のように封止用熱硬化性樹脂シート2の上に太陽電池素子ストリング3とバスバー5を配置してから、タブとバスバーの重複部分Xを加熱接着する。従って、当該太陽電池素子ストリングを載置した支持台7等にタブ4やバスバー5が接着する心配がなく、作業効率は向上する。なお、タブ4やバスバー5は支持台7の代わりに封止用封止用熱硬化性樹脂シート2と接着するが、この封止用熱硬化性樹脂シート2は、最終的には太陽電池素子マトリックス3m全体を封止する封止材として用いられるので、この時点で当該封止用熱硬化性樹脂シート2とタブ4等が接着しても全く差し支えない。
また、単にバスバー5で接続されただけの太陽電池素子マトリックス3mは加熱接着した部分の強度が低いが、本発明においては、タブとバスバーの重複部分Xに接着した封止用封止用熱硬化性樹脂シート2が太陽電池素子マトリックス3mを裏打ちし、仮支持するので、加熱接着した部分が引き剥がされる恐れがない。従って、太陽電池素子マトリックスを移動させる際に、必要以上に慎重になる必要がなく、作業性が向上する。
また、単にバスバー5で接続されただけの太陽電池素子マトリックス3mは加熱接着した部分の強度が低いが、本発明においては、タブとバスバーの重複部分Xに接着した封止用封止用熱硬化性樹脂シート2が太陽電池素子マトリックス3mを裏打ちし、仮支持するので、加熱接着した部分が引き剥がされる恐れがない。従って、太陽電池素子マトリックスを移動させる際に、必要以上に慎重になる必要がなく、作業性が向上する。
但し、タブとバスバーの重複部分Xを加熱接着する際、封止用熱硬化性樹脂シート2の温度が上がりすぎると、封止用熱硬化性樹脂シート2が部分的に熱硬化されてしまい、太陽電池素子マトリックス3mをラミネートする際に当該部分で樹脂の流動性が低下し、封止材としての樹脂を均一に積層しにくくなる傾向がある。このような弊害を防ぐため、タブ4とバスバー5を加熱接着する際には、少なくともタブとバスバーの重複部分Xに相当する位置で、封止用熱硬化性樹脂シート2を冷却するほうが好ましい。冷却する方法は特に限定されず、例えばタブとバスバーの重複部分Xに相当する位置を予め冷却してから、その上にタブ4及びバスバー5を配置し、冷却した部分が暖まる前にタブ4とバスバー5を加熱接着する方法が挙げられる。または、図1に示したように、支持台7の該当部分に冷却手段7aを設け、タブ4とバスバー5の加熱接着と同時に封止用熱硬化性樹脂シート2を裏側から冷却する方法でもよい。
または、封止用熱硬化性樹脂シート2をガラス基板(図示せず)の上に載置した状態で加熱接着することもできる。ガラス基板は通常、封止用熱硬化性樹脂シートより比熱が高いので、当該封止用熱硬化性樹脂シートを裏面から冷やす冷却板と同様の効果があり、これによりタブ4とバスバー5の重複部分Xの過熱を防ぐことができる。
なお、ガラス基板は公知のガラス基板供給手段(図示せず)により、支持台7上に載置することができる。このガラス基板は太陽電池素子マトリックス3mを次工程に移動する際に、当該太陽電池マトリックス3mと共に移動してもよいし、太陽電池素子の表面を保護する保護材として用いても良い。
なお、ガラス基板は公知のガラス基板供給手段(図示せず)により、支持台7上に載置することができる。このガラス基板は太陽電池素子マトリックス3mを次工程に移動する際に、当該太陽電池マトリックス3mと共に移動してもよいし、太陽電池素子の表面を保護する保護材として用いても良い。
タブ4とバスバー5を加熱接着するための熱源としては特に限定されないが、封止用熱硬化性樹脂シート2が硬化されるのをできるだけ防止するため、半田ごて、スポット状誘導加熱コイル、レーザー、スポット型集光ヒーター等、タブとバスバーの重複部分Xだけを集中的に加熱できるヒーターが好ましい。これらは接着速度や出力等を最適化することにより、いずれも実用可能である。
特にスポット状誘導加熱コイルは、電磁誘導の原理により導電体の部分(タブ4、バスバー5、及びこれらにメッキされた半田等の部分)だけを加熱し、非導電体部分(封止用熱硬化性樹脂シート2やガラス基板)を直接的には加熱しないので、封止用熱硬化性樹脂シート2が最も硬化されにくい点で特に好ましい。
なお、熱源として誘導加熱コイルを用いた場合、加熱しようとする部分の近く(例えば太陽電池素子ストリング3を載置する支持台7の表面)に別の導電体があれば、誘導加熱コイルはその導電体も同時に加熱してしまい、エネルギー効率が悪化する傾向があるが、本発明においては加熱しようとするタブ4及びバスバー5の下に封止用熱硬化性樹脂シート2や必要に応じてガラス基板が敷設され、当該シート等の厚みで支持台7の表面と誘導加熱コイルの端面の間にある程度の間隔が保持されるので加熱されにくくなり、その分エネルギーの浪費が抑えられる。
特にスポット状誘導加熱コイルは、電磁誘導の原理により導電体の部分(タブ4、バスバー5、及びこれらにメッキされた半田等の部分)だけを加熱し、非導電体部分(封止用熱硬化性樹脂シート2やガラス基板)を直接的には加熱しないので、封止用熱硬化性樹脂シート2が最も硬化されにくい点で特に好ましい。
なお、熱源として誘導加熱コイルを用いた場合、加熱しようとする部分の近く(例えば太陽電池素子ストリング3を載置する支持台7の表面)に別の導電体があれば、誘導加熱コイルはその導電体も同時に加熱してしまい、エネルギー効率が悪化する傾向があるが、本発明においては加熱しようとするタブ4及びバスバー5の下に封止用熱硬化性樹脂シート2や必要に応じてガラス基板が敷設され、当該シート等の厚みで支持台7の表面と誘導加熱コイルの端面の間にある程度の間隔が保持されるので加熱されにくくなり、その分エネルギーの浪費が抑えられる。
本発明で好適に用いることができるスポット状誘導加熱コイル6は、タブとバスバーの重複部分X程度の狭い範囲を加熱するコイルであり、通常は細長い磁心に導線を巻回した構造となっている。
このスポット状誘導加熱コイル6は高周波電源と接続されており、この高周波電源で発生する高周波電流を導線に流すことにより急速な磁束の変化を起こし、これにより電磁誘導の原理でタブとバスバーの重複部分Xを加熱する。
なお、高周波電流をスポット状誘導加熱コイル6に流すことにより、スポット状誘導加熱コイル6は自己発熱するが、スポット状誘導加熱コイル6を形成する導線を中空管状にして、導線の中に冷却水を通すことにより、自己発熱による熱を冷却するように構成してもよい。
このスポット状誘導加熱コイル6は高周波電源と接続されており、この高周波電源で発生する高周波電流を導線に流すことにより急速な磁束の変化を起こし、これにより電磁誘導の原理でタブとバスバーの重複部分Xを加熱する。
なお、高周波電流をスポット状誘導加熱コイル6に流すことにより、スポット状誘導加熱コイル6は自己発熱するが、スポット状誘導加熱コイル6を形成する導線を中空管状にして、導線の中に冷却水を通すことにより、自己発熱による熱を冷却するように構成してもよい。
スポット状誘導加熱コイル6の巻数については特に限定されず、タブ4やバスバー5の表面に付着している半田や導電性接着剤を適切な温度に加熱できる程度とすればよく、具体的には、1〜3回程度巻回させるのが適当である。
誘電加熱に用いる高周波電流の周波数は、タブ4とバスバー5を加熱接着するのに適切な深さまで磁力線を浸透させる程度とすれはよく、具体的には150〜400kHz程度が適当である。
使用する高周波電流の電流はタブ4とバスバー5を加熱接着するのに適切な熱量を生じさせる程度とすればよく、具体的には50〜300アンペア程度が適当である。50アンペア未満だと、加熱接着に時間がかかり作業効率が悪化する。300アンペアを超えると封止用熱硬化性樹脂シート2が過度に硬化してラミネート工程の作業性が悪化したり、半田が過度に溶融して半田流れを起こし太陽電池素子3cと接触してショートの原因等となる場合がある。
加熱時間もタブ4とバスバー5を加熱接着するのに適切な時間とすればよく、具体的には1箇所3秒以下でよく、一般的なワーク構成では1秒以下でも良好な結果が得られる。
使用する高周波電流の電流はタブ4とバスバー5を加熱接着するのに適切な熱量を生じさせる程度とすればよく、具体的には50〜300アンペア程度が適当である。50アンペア未満だと、加熱接着に時間がかかり作業効率が悪化する。300アンペアを超えると封止用熱硬化性樹脂シート2が過度に硬化してラミネート工程の作業性が悪化したり、半田が過度に溶融して半田流れを起こし太陽電池素子3cと接触してショートの原因等となる場合がある。
加熱時間もタブ4とバスバー5を加熱接着するのに適切な時間とすればよく、具体的には1箇所3秒以下でよく、一般的なワーク構成では1秒以下でも良好な結果が得られる。
上記した通り、通常の場合、スポット状誘導加熱コイル6内には磁心が挿通される。磁心はスポット状誘導加熱コイル6から発せられる磁力線をタブ4やバスバー5に効率よく作用させるためのものであるので、透磁性が高いことが必要であり、従って、軟磁性材料からなる磁心が好適に使用される。具体的な材質としては、透磁性に優れた軟磁性材料であれば特に限定されず、珪素鋼のような導電性材料でもよいが、抵抗率が高くて150kHz以上の高周波を利用しても比較的発熱しにくいフェライトが好ましい。好適なフェライトの例としては、マンガン亜鉛フェライト、ニッケル亜鉛フェライト、銅亜鉛フェライト等が挙げられる。
磁心の材質として導電性を有する物質を使用する場合には、スポット状誘導加熱コイル6と磁心の間に絶縁体を介在させる必要がある。使用する絶縁体としては特に限定されないが、シリコン樹脂やポリイミド樹脂が例示できる。また、スポット状誘導加熱コイル6の周りに絶縁テープを巻きつけてもよい。
特に、スポット状誘導加熱コイル6を形成する導線を中空管状にして、導線の中に冷却水を通す場合、熱伝導率の高い絶縁体を使用することにより、磁心を同時に冷却することができるので好ましい。このような熱伝導率の高い絶縁体としては、セラミックスフィラーをシリコーンに高充填した材料、例えば、電気化学工業株式会社製、商品名:デンカ放熱シート等が例示できる。
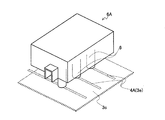
本発明においては、図3に示したような、太陽電池素子の電極列3eに対応した、それぞれ独立した熱源6が直線状に配置されている加熱ヘッド6Aを用いることもできる。ここで、太陽電池素子の電極列3eに対応したとは、太陽電池素子に設けられた電極列3eの数をNとすれば、Nの自然数倍の熱源6が同時に電極列3eの上に配置可能であることを指す。即ち、熱源6の数が電極列3eの数N(図1の場合はN=3)と同数(1倍)である場合には、1本の太陽電池素子ストリング3から突出するタブ4とバスバー5を一度に接着することができる。2倍以上である場合には、2本以上の太陽電池素子ストリング3を同時に処理できるので作業効率が向上する。
上記の接続方法により太陽電池素子ストリングを接続するための、太陽電池素子ストリングとバスバーの接続装置1としては、図2に概略的に示したような、封止用熱硬化性樹脂シート供給手段2aと、太陽電池素子ストリング供給手段3aと、バスバー供給手段5aと、支持台7と、加熱ヘッド6Aを含み、封止用熱硬化性樹脂シート供給手段2aは支持台7上に封止用熱硬化性樹脂シート2を載置可能であり、太陽電池素子ストリング供給手段3a及びバスバー供給手段5aは太陽電池素子ストリング3の端部から突出するタブ4とバスバー5が重なった状態で当該太陽電池素子ストリング3とバスバー5を封止用熱硬化性樹脂シート2上に載置可能であり、加熱ヘッド6Aは封止用熱硬化性樹脂シート2上で前記タブとバスバーの重複部分Xを加熱接着可能であるものが例示できる。
本発明で使用できる封止用熱硬化性樹脂シート供給手段2aは支持台7上に封止用熱硬化性樹脂シート2を載置可能であるかぎり特に限定されない。例えば、所定の大きさに裁断された封止用熱硬化性樹脂シート2を適宜、支持台7の上に広げるように構成されていても良いし、ロール状に巻回された長尺のシートを適宜、支持台7の上に引き出してから、適当な長さに切断するように構成されていてもよい。
本発明で用いる太陽電池素子ストリング供給手段3aとしては、別途に接続した太陽電池素子ストリング3を工程中に保有しておいて適宜繰り出すことができるような装置でも良いが、タブリード線を用いて太陽電池素子を接続する接続装置を太陽電池素子ストリング供給手段3aとして用いることもできる。
本発明で使用できるバスバー供給手段5aとしては、適当な長さのバスバー5を支持台7の上に移動できるものであれば特に限定されないが、図2に示した例においては、バスバー5が巻かれたリール5bと、該リール5bから繰り出されたバスバー5を適当な長さに裁断する切断台5cと、裁断されたバスバー5の仮置き台5dと、仮置き台5dに置かれたバスバー5をタブ4の上に移動する移動装置(図示せず)からなるバスバー供給手段5aが例示されている。また、別の手段で予め切断し、直線状や絶縁フィルムでラミネート加工されたL字状のバスバーを仮置き台5dに載置して、適宜タブ4の上に移動するように構成してもよい。
本発明においては、上記の封止用熱硬化性樹脂シート供給手段2a、太陽電池素子ストリング供給手段3a、バスバー供給手段5aにより、タブ4とバスバー5が重なった状態で当該太陽電池素子ストリング3とバスバー5を封止用熱硬化性樹脂シート2上に載置するように構成される。
具体的な構成は特に限定されないが、例えば、封止用熱硬化性樹脂シート供給手段2aにより支持台7上に封止用熱硬化性樹脂シート2が敷設され、その上に太陽電池素子ストリング供給手段3aにて供給された太陽電池素子ストリング3が列設され、当該太陽電池素子ストリング3の端部から突出したタブ4の上に、バスバー供給手段5aから供給されるバスバー5を載置する構成が例示できる。また、先にバスバー5を封止用熱硬化性樹脂シート2の上に載置してから、タブ4がバスバー5の上に重なるように太陽電池素子ストリング3を配置するように構成してもよい。
具体的な構成は特に限定されないが、例えば、封止用熱硬化性樹脂シート供給手段2aにより支持台7上に封止用熱硬化性樹脂シート2が敷設され、その上に太陽電池素子ストリング供給手段3aにて供給された太陽電池素子ストリング3が列設され、当該太陽電池素子ストリング3の端部から突出したタブ4の上に、バスバー供給手段5aから供給されるバスバー5を載置する構成が例示できる。また、先にバスバー5を封止用熱硬化性樹脂シート2の上に載置してから、タブ4がバスバー5の上に重なるように太陽電池素子ストリング3を配置するように構成してもよい。
加熱ヘッド6Aとしては、封止用熱硬化性樹脂シート2上でタブとバスバーの重複部分Xを加熱接着できるかぎり、特に限定されないが、図3に記載されているような、太陽電池素子3cの電極列3eに対応した、それぞれ独立した熱源6がタブリード線4Aの延伸方向に対して直角方向の直線状に配置されている加熱ヘッド6Aを用いれば、1本の太陽電池素子ストリング3から延伸される複数のタブ4を一度に接続に接続できるので、作業効率が良くなる。
タブ4とバスバー5を加熱接着するための熱源としてスポット状誘導加熱コイル6を使用する場合、スポット状誘導加熱コイル6の下端とタブ4及びバスバー5の間隔を5mm以下、さらには0.5〜3mmとするのが好ましい。この間隔が5mmを超えると、スポット状誘導加熱コイル6からでる磁力線が利用されにくくなり、エネルギーの利用効率が悪くなる場合がある。また、この間隔が0.5mm未満だと、太陽電池素子の厚みのムラや反りなどにより、タブリード線4Aの高さが僅かに変化するような場合など、加熱ヘッド6Aとタブ4及びバスバー5の間のエネルギーの利用効率が大きく変化することがあり、温度管理が困難になる場合がある。
また、スポット状誘導加熱コイル6を使用する場合、タブ4及びバスバー5と支持台7内の導電体部分の間隔(エアーギャップともいう)を1mm以上、さらには3mm以上とするほうが好ましい。この間隔が1mm未満の場合は加熱ヘッド6Aにより支持台7内の導電体部分が加熱されてしまい、エネルギー効率が悪化する場合がある。
この間隔を設ける手段は特に限定されないが、ガラス、非導電性プラスチック、非導電性セラミックなどの非導電性の構造物からなる所定の厚さのシートを支持台7の上に敷設する方法が例示できる。なお、本発明では、タブ4及びバスバー5の下に封止用熱硬化性樹脂シート2を敷設するように構成されるので、必然的にある程度の間隔が確保され、エネルギー効率の悪化が防がれる。また、誘導加熱コイルの下面にセラミック等の非磁性体からなる突起をスペーサーとして設けるように構成してもよい。
この間隔を設ける手段は特に限定されないが、ガラス、非導電性プラスチック、非導電性セラミックなどの非導電性の構造物からなる所定の厚さのシートを支持台7の上に敷設する方法が例示できる。なお、本発明では、タブ4及びバスバー5の下に封止用熱硬化性樹脂シート2を敷設するように構成されるので、必然的にある程度の間隔が確保され、エネルギー効率の悪化が防がれる。また、誘導加熱コイルの下面にセラミック等の非磁性体からなる突起をスペーサーとして設けるように構成してもよい。
本発明においては、さらにガラス基板を支持台7上に供給するガラス基板供給手段(図示せず)を設け、当該ガラス基板供給手段から供給されたガラス基板の上に、封止用熱硬化性樹脂シートを載置するように構成することもできる。このようにすれば、タブ4とバスバー5の重複部分Xを加熱接着する際に、ガラス基板が冷却板の役割を果たすため、封止用熱硬化性樹脂シート2の過剰な硬化が抑制される。また、加熱接着を誘導加熱コイルにより行う場合、ガラス基板はタブ4及びバスバー5と支持台7内の導電体部分の間隔をさらに広げるため、エネルギー効率が向上する。さらに、太陽電池素子マトリックス3mを硬質なガラス基材の上に乗せて移動させることが出来るので、次工程への移動がより安全になる。
本発明においては、X軸サーボモーターとY軸サーボモーターを用いて、図2に示したとおり、加熱ヘッド6Aを平面的に移動可能とするほうが好ましい。このようにすれば、太陽電池素子の大きさや数が異なるさまざまな太陽電池素子ストリング3を一台の接続装置で接続する場合でも、加熱ヘッド6Aの位置を変更することにより容易に対応でき、汎用性を向上させることができる。
叙上のとおり、本発明の太陽電池素子ストリングとバスバーの接続方法、及び太陽電池素子ストリングとバスバーの接続装置は、封止用熱硬化性樹脂シートの上に、太陽電池素子ストリング及びバスバーを、前記太陽電池素子ストリングから突出するタブとバスバーが重なるように載置してから、前記封止用熱硬化性樹脂シートの上でタブとバスバーの重複部分を加熱接着するように構成されているので、効率良く太陽電池素子ストリングを接続でき、歩留まりが高く、安価に太陽電池パネルを製造できる太陽電池素子ストリングとバスバーの接続方法、及び太陽電池素子ストリングとバスバーの接続装置として頗る有用である。
1 太陽電池素子ストリングとバスバーの接続装置
2 封止用熱硬化性樹脂シート
2a 封止用熱硬化性樹脂シート供給手段
3 太陽電池素子ストリング
3a 太陽電池素子太ストリング供給手段
3c 太陽電池素子
3e 電極列
3m 太陽電池素子マトリックス
4 タブ
4A タブリード線
5 バスバー
5a バスバー供給手段
5b リール
5c 切断台
5d 仮置き台
6 熱源(スポット状誘導加熱コイル)
6A 加熱ヘッド
7 支持台
7a 冷却手段
X タブとバスバーの重複部分X
2 封止用熱硬化性樹脂シート
2a 封止用熱硬化性樹脂シート供給手段
3 太陽電池素子ストリング
3a 太陽電池素子太ストリング供給手段
3c 太陽電池素子
3e 電極列
3m 太陽電池素子マトリックス
4 タブ
4A タブリード線
5 バスバー
5a バスバー供給手段
5b リール
5c 切断台
5d 仮置き台
6 熱源(スポット状誘導加熱コイル)
6A 加熱ヘッド
7 支持台
7a 冷却手段
X タブとバスバーの重複部分X
Claims (10)
- 太陽電池パネル製造過程の、太陽電池素子ストリングを接続して太陽電池素子マトリックスを形成する工程において、
太陽電池素子ストリングから突出するタブとバスバーの重複部分を、封止用熱硬化性樹脂シートの上で、加熱接着することを特徴とする太陽電池素子ストリングとバスバーの接続方法。 - タブとバスバーを加熱接着する際に、少なくともタブとバスバーの重複部分に相当する位置で、封止用熱硬化性樹脂シートを冷却することを特徴とする請求項1に記載の太陽電池素子ストリングとバスバーの接続方法。
- タブとバスバーを加熱接着するための熱源が誘導加熱コイルであることを特徴とする請求項1又は2に記載の太陽電池素子ストリングとバスバーの接続方法。
- 誘導加熱コイルに流れる電流の周波数が150〜400kHzであることを特徴とする請求項3に記載の太陽電池素子ストリングとバスバーの接続方法。
- 加熱時間が3秒以下であることを特徴とする請求項3又は4に記載の太陽電池素子ストリングとバスバーの接続方法。
- タブとバスバーのいずれか一方又は両方の、少なくともタブとバスバー重複部分に相当する位置に、半田付け用フラックスが塗布されていることを特徴とする請求項1乃至5のいずれかに記載の太陽電池素子ストリングとバスバーの接続方法。
- タブとバスバーの加熱接着を、太陽電池素子の電極列に対応した、それぞれ独立した熱源が直線状に配置されている加熱ヘッドを用いて行うことを特徴とする請求項1乃至6のいずれかに記載の太陽電池素子ストリングとバスバーの接続方法。
- 封止用熱硬化性樹脂シート供給手段と、太陽電池素子ストリング供給手段と、バスバー供給手段と、支持台と、加熱ヘッドを含む太陽電池素子ストリングとバスバーの接続装置であって、
封止用熱硬化性樹脂シート供給手段は支持台上に封止用熱硬化性樹脂シートを載置可能であり、
太陽電池素子ストリング供給手段及びバスバー供給手段は太陽電池素子ストリングの端部から突出するタブとバスバーが重なった状態で当該太陽電池素子ストリングとバスバーを封止用熱硬化性樹脂シート上に載置可能であり、
加熱ヘッドは封止用熱硬化性樹脂シート上で前記タブとバスバーの重複部分を加熱接着可能であることを特徴とする太陽電池素子ストリングとバスバーの接続装置。 - さらにガラス基板を支持台上に供給するガラス基板供給手段を有し、封止用熱硬化性樹脂シート供給手段は封止用熱硬化性樹脂シートをガラス基板上に載置することを特徴とする請求項8に記載の太陽電池素子ストリングとバスバーの接続装置。
- 加熱ヘッドがX軸サーボモーターとY軸サーボモーターにより少なくとも太陽電池素子ストリングによって構成される太陽電池素子マトリクスの両端に位置するバスバーを加熱接着する箇所に対応して平面的に移動可能であることを特徴とする請求項8又は9に記載の太陽電池素子ストリングとバスバーの接続装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011005587A JP2012146895A (ja) | 2011-01-14 | 2011-01-14 | 太陽電池素子ストリングとバスバーの接続方法及び接続装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011005587A JP2012146895A (ja) | 2011-01-14 | 2011-01-14 | 太陽電池素子ストリングとバスバーの接続方法及び接続装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012146895A true JP2012146895A (ja) | 2012-08-02 |
Family
ID=46790150
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011005587A Pending JP2012146895A (ja) | 2011-01-14 | 2011-01-14 | 太陽電池素子ストリングとバスバーの接続方法及び接続装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012146895A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018067639A (ja) * | 2016-10-19 | 2018-04-26 | 三菱電機株式会社 | 太陽電池モジュール製造装置および太陽電池モジュールの製造方法 |
| EP3859794A4 (en) * | 2018-09-28 | 2021-12-15 | Panasonic Corporation | SOLAR CELL MODULE AND SOLAR CELL MODULE MANUFACTURING PROCESS |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005072511A (ja) * | 2003-08-27 | 2005-03-17 | Kyocera Corp | 太陽電池モジュールおよびその製造方法 |
| JP2009206231A (ja) * | 2008-02-27 | 2009-09-10 | Kyocera Corp | 太陽電池モジュールおよびその製造方法 |
| JP2009226482A (ja) * | 2008-03-20 | 2009-10-08 | Komax Holding Ag | 太陽電池を接続するためのはんだ付け装置 |
| WO2010119950A1 (ja) * | 2009-04-16 | 2010-10-21 | 有限会社エコ&エンジニアリング | 太陽電池素子の接続方法および矯正方法並びにこれらの装置 |
| JP2010251569A (ja) * | 2009-04-16 | 2010-11-04 | Mitsubishi Electric Corp | 太陽電池モジュール |
-
2011
- 2011-01-14 JP JP2011005587A patent/JP2012146895A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005072511A (ja) * | 2003-08-27 | 2005-03-17 | Kyocera Corp | 太陽電池モジュールおよびその製造方法 |
| JP2009206231A (ja) * | 2008-02-27 | 2009-09-10 | Kyocera Corp | 太陽電池モジュールおよびその製造方法 |
| JP2009226482A (ja) * | 2008-03-20 | 2009-10-08 | Komax Holding Ag | 太陽電池を接続するためのはんだ付け装置 |
| WO2010119950A1 (ja) * | 2009-04-16 | 2010-10-21 | 有限会社エコ&エンジニアリング | 太陽電池素子の接続方法および矯正方法並びにこれらの装置 |
| JP2010251569A (ja) * | 2009-04-16 | 2010-11-04 | Mitsubishi Electric Corp | 太陽電池モジュール |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018067639A (ja) * | 2016-10-19 | 2018-04-26 | 三菱電機株式会社 | 太陽電池モジュール製造装置および太陽電池モジュールの製造方法 |
| EP3859794A4 (en) * | 2018-09-28 | 2021-12-15 | Panasonic Corporation | SOLAR CELL MODULE AND SOLAR CELL MODULE MANUFACTURING PROCESS |
| US11581455B2 (en) | 2018-09-28 | 2023-02-14 | Panasonic Holdings Corporation | Solar cell module manufacturing method and solar cell module |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2012143805A (ja) | 加熱ヘッド、及びこれを用いた太陽電池素子の接続装置、太陽電池ストリングの接続装置 | |
| JP5101409B2 (ja) | 太陽電池素子の接続方法及び接続装置 | |
| WO2022247057A1 (zh) | 一种背接触太阳能电池串及制备方法、组件及系统 | |
| CN114765229A (zh) | 一种太阳能电池组件的封装方法及太阳能电池组件 | |
| WO2022222628A1 (zh) | 一种单电池片、封装膜、太阳能电池组件及其制作方法 | |
| JP2013237059A (ja) | インターコネクタと太陽電池素子の接合装置及び接合方法 | |
| CN104319362B (zh) | 一种车用锂离子电池集成模块及其集成方法 | |
| CN103801779B (zh) | 晶体硅太阳能电池串焊方法 | |
| JPWO2010119950A1 (ja) | 太陽電池素子の接続方法および矯正方法並びにこれらの装置 | |
| CN103378216A (zh) | 互连多个太阳能电池的装置和方法 | |
| CN107534069B (zh) | 太阳能电池模块的制造方法 | |
| CN120379358A (zh) | 光伏电池串、光伏组件和光伏组件制备方法 | |
| CN115295681A (zh) | 一种光伏电池连接工艺 | |
| CN115498069A (zh) | 一种太阳能电池串连接方法及光伏组件 | |
| CN101937936B (zh) | 一种太阳能电池组件 | |
| WO2012018110A1 (ja) | 太陽電池素子の接続装置 | |
| JP2012099576A (ja) | 結晶系太陽電池セルの接続方法および結晶系太陽電池モジュール組立装置 | |
| CN105914263B (zh) | 一种太阳能电池组件的封装工艺 | |
| CN202373593U (zh) | 晶硅太阳能电池模块 | |
| JPH11103078A (ja) | 太陽電池モジュールの製造方法及び製造装置並びに太陽電池モジュール | |
| JP2012174757A (ja) | 太陽電池素子の接続方法及び接続装置 | |
| JP2013207112A (ja) | 太陽電池モジュールの製造装置及び製造方法 | |
| CN112838142B (zh) | 太阳能电池组件的制备方法 | |
| CN118380505A (zh) | 一种电池串制备方法及电池串结构 | |
| WO2015071992A1 (ja) | インターコネクタと太陽電池素子の接合装置及び接合方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140114 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140430 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140513 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20141021 |