JP2012148356A - 放電加工装置及び原子炉内構造物補修装置 - Google Patents
放電加工装置及び原子炉内構造物補修装置 Download PDFInfo
- Publication number
- JP2012148356A JP2012148356A JP2011007017A JP2011007017A JP2012148356A JP 2012148356 A JP2012148356 A JP 2012148356A JP 2011007017 A JP2011007017 A JP 2011007017A JP 2011007017 A JP2011007017 A JP 2011007017A JP 2012148356 A JP2012148356 A JP 2012148356A
- Authority
- JP
- Japan
- Prior art keywords
- electric discharge
- discharge machining
- electrode
- reactor
- metal bush
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
Abstract
本発明は、原子炉内に存在するような狭隘部でも適用可能な放電加工装置を、または前記放電加工装置を用い、原子炉内狭隘部において補修作業が実施可能な原子炉内構造物補修装置を提供することにある。
【解決手段】
本発明は、放電加工装置であって、中実円柱の構造を有する放電加工電極、前記放電加工電極を回転可能に支持する内筒を有する金属製ブッシュ、前記放電加工電極を固定し回転させる駆動部及び前記金属製ブッシュと前記駆動部を内部に保持する枠体を具備する電極本体部と、前記金属製ブッシュに電力を給電する手段と、を有することを第1の特徴とする。また、本発明は、前記放電加工装置を固定する台座を原子炉内で遠隔で移動させ、原子炉内のノズル構造物内部の部材を放電加工することを第2の特徴とする。
【選択図】 図2
Description
さらに、このノズル内部材の撤去を放射線環境下における遠隔・水中作業で行うための装置設備が必要である
従って、本発明の第1の目的は、前述したような狭隘部でも適用可能な放電加工装置を提供することである。
本発明は、放電加工装置であって、中実円柱の構造を有する放電加工電極、前記放電加工電極を回転可能に支持する内筒を有する金属製ブッシュ、前記放電加工電極を固定し回転させる駆動部及び前記金属製ブッシュと前記駆動部を内部に保持する枠体を具備する電極本体部と、前記金属製ブッシュに電力を給電する手段とを有することを第1の特徴とする。
さらに、本発明は、前記放電加工電極と前記内筒の間に金属製の転動体を設け、前記放電加工電極への給電は前記金属製ブッシュと前記転動体を介して行われることを第3の特徴とする
また、本発明は、前記駆動部はプーリーであり、前記電極本体部とは離間した位置に設けられ、前記他のプーリーにより駆動され、前記プーリーを前記絶縁ベルトを介して駆動する他のプーリーと、前記他のプーリーを駆動する駆動源と、前記駆動源と前記他のプーリーとを固定する台座を具備する電極回転駆動部を有することを第4の特徴とする。
さらに、本発明は、前記絶縁ベルトを内在し、前記電極回転駆動部と前記枠体とを連結し、前記電極回転駆動部と前記枠体とを絶縁する絶縁部を具備する保持筒を有することを第5の特徴とする。
さらに、本発明は、原子炉水中内を遠隔で、前記台座を原子炉の周方向移動させる第2の移動手段と原子炉の上下方向移動させる第3の移動手段を有することを第7の特徴とする。
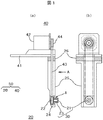
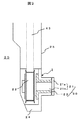
図1、図2用いて本発明の実施形態である放電加工装置の第1の実施例(実施例1)を説明する。図1は放電加工装置50の全体構成を示す図である。図1(a)は放電加工装置50を側面から見た図で、図1(b)は図1(a)において矢印Aから見た正面図である。図2は、放電加工装置50の電極回転機構部20の構成を示す図である。
まず電極回転機構20を説明する。図2に示す電極回転機構20は、放電加工用電極21と、放電加工用電極21に直接固定されたプーリー22と、放電加工用電極21を回転可能に摺動させる内筒を有する金属製ブッシュ23と、金属ブッシュ23を介して内部に放電加工用電極21等を固定し、後述する保持筒25と共に閉空間を構成する枠体24とを具備する電極本体部1、枠体24を保持する保持筒25及び保持筒25の枠体24と反対側に設けられた絶縁体26(図1参照)を有する。
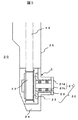
図3は放電加工装置50の第2の実施例(実施例2)を示す図である。実施例2が実施例1と異なる点は電極本体部1である。実施例1では放電加工用電極21と金属製ブッシュ23との間で摺動回転させていたのに対し、実施例2では、電極回転機構部20の間にベアリングなどの金属製の転動体28を設けてより放電加工用電極21の回転をスムーズにした点である。また、実施例2では、放電加工用電極21への給電は金属製ブッシュ23及び金属製の転動体28を介して行われる。
実施例2においても、実施例1と同様な効果を奏することができる。
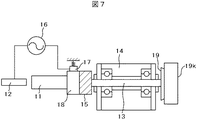
また、この方法を適用するための装置は、ノズル8の開口側の構造物10と、装置の干渉を回避するために、放電加工用電極21と、それを支持する構造体、および放電加工用電極への給電機構を、デフレクタ7と構造物10間のギャップ内に設定可能な大きさのユニットに納め、図7に示す従来例のように固定部19から電極取付部18までオフセット量を設ける必要がなく、回転による放電加工用電極21の振れがない剛性を有する放電加工装置が必要であり、上述した実施例で説明した本発明の放電加工装置50が有用である。
(原子炉内ノズル内部材撤去装置の実施例)
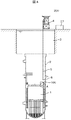
原子炉内狭隘部における原子炉内ノズル内部材撤去装置200は、図4に示す作業台車4、原子炉ウェル3周辺の気中フロア上に設置し、作業員が直接オペレートする放電加工用電源27、作業者が後述するボルトヘッドを操作する先端にボルトヘッド操作具6を有する遠隔操作体5と、図1又は図3に示す放電加工装置50を走査する放電加工電極走査装置である図5に示すデフレクタ追込装置100と、放電加工用電源27とデフレクタ追込装置100との間に配設された給電ケーブルを含むケーブル48(図5参照)とを有する。
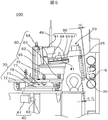
以下、図5を用いて、図4に示すデフレクタ追込装置100を説明する。デフレクタ追込装置100は、放射線環境下での遠隔・水中で作業を実施するために、構造物10に固定するための固定機構60と、放電加工装置50と、放電加工装置50の放電加工用電極21を有する摺動回転機構30を加工対象のデフレクタ7に位置合せするための原子炉2の周(紙面表裏)方向の周方向位置調整機構70、上下方向の高さ位置調整機構80及び原子炉2の径(紙面左右)方向の径方向位置調整機構90と、を有する。
この固定機構60により、加工対象のデフレクタ7の軸と、放電加工用電極21の軸の位置関係をほぼ平行とすることが可能である。
この構造により、放電加工装置50全体を紙面表裏方向に移動させ、加工対象のデフレクタ7と放電加工用電極21の紙面表裏方向の位置調整を行う。
この構造により、放電加工装置50全体を紙面上下方向に移動させ、加工対象のデフレクタ7と放電加工用電極21の上下方向の位置調整を行う。
この構造によって、放電加工装置50全体を紙面左右方向に移動させ、放電加工用電極21をデフレクタ7の軸方向に移動させる。
この結果、図6の様な狭隘部のノズル内部材においても、回転電極を用いての放電加工が出来るようになり、加工を効率化がする事が可能となる。これにより、定期検査期間の短縮に貢献でき、原子力発電プラントの発電効率の向上に貢献できる。
3:原子炉ウェル 4:作業台車
5:操作ポール 6:ソケットポール
7:デフレクタ 8:スプレイノズル(ノズル)
9:フック 10:原子炉構造物(構造物)
11:従来技術における放電加工用電極
13.シャフト 14.電極回転機構
15:従来技術の絶縁体 16:従来技術の放電加工用電源
17:給電機構 18:従来技術の電極取付部
19:従来技術の固定部 20:電極回転機構部
21:放電加工用電極 22:プーリー
23:金属製ブッシュ 24:枠体
25:保持筒 26:絶縁体
27:放電加工用電源 28:金属製の転動体
30:摺動回転機構 31:ラック
32:台形ネジ 40:電極回転駆動部
41:台座 42:モータ
43:タイミングベルト 44:プーリー
48:ケーブル 50:放電加工装置
60:固定機構 61:固定クランプ
62:ガイド 70:周方向位置調整機構
71:横行レール 72:横行テーブル
75:遠隔操作用ボルトヘッド 76:ピニオン
77:ラック 80:高さ位置調整機構
82:台形ネジ 83:LMガイド
84:遠隔操作用ボルトヘッド 85:上下テーブル
90:径方向位置調整機構 91:モータ(駆動源)
97:ボールネジ 98:LMガイド
99:放電加工装置載置テーブル
100:デフレクタ追込装置(放電加工電極走査装置)
200:原子炉内ノズル内部材撤去装置(原子炉内構造物補修装置)
Claims (10)
- 中実円柱の構造を有する放電加工電極、前記放電加工電極を回転可能に支持する内筒を有する金属製ブッシュ、前記放電加工電極を固定し回転させる駆動部及び前記金属製ブッシュと前記駆動部を内部に保持する枠体を具備する電極本体部と、前記金属製ブッシュに電力を給電する手段とを有することを特徴とする放電加工装置。
- 前記放電加工電極は金属製のブッシュの内筒を摺動回転することを特徴とする請求項1に記載の放電加工装置。
- 前記放電加工電極と前記内筒の間に金属製の転動体を設け、前記放電加工電極への給電は前記金属製ブッシュと前記転動体を介して行われることを特徴とする請求項1に記載の放電加工装置。
- 前記駆動部はプーリーであり、前記電極本体部とは離間した位置に設けられ、前記他のプーリーにより駆動され、前記プーリーを前記絶縁ベルトを介して駆動する他のプーリーと、前記他のプーリーを駆動する駆動源と、前記駆動源と前記他のプーリーとを固定する台座を具備する電極回転駆動部を有することを特徴とする請求項2または3に記載の放電加工装置。
- 前記絶縁ベルトを内在し、前記電極回転駆動部と前記枠体とを連結し、前記電極回転駆動部と前記枠体とを絶縁する絶縁部を具備する保持筒を有することを特徴とする請求項4に記載の放電加工装置。
- 前記放電加工電極は、前記金属ブッシュを回転する第1の電極と、前記第1の電極より径が大きく、加工部材を処理する第2の電極を有することを特徴とする請求項4に記載の放電加工装置。
- 請求項4乃至6のいずれかに記載の放電加工装置と、原子炉水中内を遠隔での前記台座を加工部材の加工方向に移動させる第1の移動手段を有することを特徴とする原子炉内構造物補修装置。
- 原子炉水中内を遠隔で、前記台座を原子炉の周方向移動させる第2の移動手段と原子炉の上下方向移動させる第3の移動手段を有することを特徴とする請求項7に記載の原子炉内構造物補修装置。
- 前記第2の移動手段、第3の移動手段は、それぞれボルトヘッドを有し、先端にボルトヘッド操作具を有する遠隔操作体により前記ボルトヘッドを操作し、前記台座を移動させることを特徴とする請求項8に記載の原子炉内構造物補修装置。
- 前記加工部材は原子炉内のノズル構造物内部の部材であること特徴とする請求項8または9に記載の原子炉内構造物補修装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011007017A JP2012148356A (ja) | 2011-01-17 | 2011-01-17 | 放電加工装置及び原子炉内構造物補修装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011007017A JP2012148356A (ja) | 2011-01-17 | 2011-01-17 | 放電加工装置及び原子炉内構造物補修装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012148356A true JP2012148356A (ja) | 2012-08-09 |
Family
ID=46791147
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011007017A Pending JP2012148356A (ja) | 2011-01-17 | 2011-01-17 | 放電加工装置及び原子炉内構造物補修装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012148356A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116967544A (zh) * | 2022-04-22 | 2023-10-31 | 上海交通大学 | 管道电火花拆除与修复设备及管道电火花拆除与修复方法 |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5733922A (en) * | 1980-07-31 | 1982-02-24 | Matsushita Electric Ind Co Ltd | Electric discharge machining device for fine hole |
| JPH03166019A (ja) * | 1989-11-21 | 1991-07-18 | Sodick Co Ltd | 放電加工機 |
| JPH0429318U (ja) * | 1990-06-29 | 1992-03-09 | ||
| JPH0516026A (ja) * | 1991-07-10 | 1993-01-26 | Matsushita Electric Ind Co Ltd | 微細放電加工用電極軸受 |
| JPH05228740A (ja) * | 1992-02-18 | 1993-09-07 | Matsushita Electric Ind Co Ltd | 微細放電加工用電極の通電装置 |
| JPH1076427A (ja) * | 1996-09-03 | 1998-03-24 | Hitachi Ltd | 原子炉内構造物のサンプル採取装置 |
-
2011
- 2011-01-17 JP JP2011007017A patent/JP2012148356A/ja active Pending
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5733922A (en) * | 1980-07-31 | 1982-02-24 | Matsushita Electric Ind Co Ltd | Electric discharge machining device for fine hole |
| JPH03166019A (ja) * | 1989-11-21 | 1991-07-18 | Sodick Co Ltd | 放電加工機 |
| JPH0429318U (ja) * | 1990-06-29 | 1992-03-09 | ||
| JPH0516026A (ja) * | 1991-07-10 | 1993-01-26 | Matsushita Electric Ind Co Ltd | 微細放電加工用電極軸受 |
| JPH05228740A (ja) * | 1992-02-18 | 1993-09-07 | Matsushita Electric Ind Co Ltd | 微細放電加工用電極の通電装置 |
| JPH1076427A (ja) * | 1996-09-03 | 1998-03-24 | Hitachi Ltd | 原子炉内構造物のサンプル採取装置 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116967544A (zh) * | 2022-04-22 | 2023-10-31 | 上海交通大学 | 管道电火花拆除与修复设备及管道电火花拆除与修复方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20200030911A1 (en) | Flexible self-adaptive composite carbon brush-type electromagnetic composite field sychronous laser cladding device | |
| CN108500422B (zh) | 一种密封焊缝堆焊维修装置 | |
| CN104028884A (zh) | 立式环焊工装 | |
| CN102837112B (zh) | 实现气保、埋弧焊接功能的马鞍形焊接装置 | |
| JPH1199420A (ja) | 複合工作機械 | |
| CN111151832A (zh) | 旋转电弧铣削加工装置、铣削加工机床及其的控制系统 | |
| US20160035445A1 (en) | Treatment apparatus and method for waste steam generator, and installation method of treatment apparatus for waste steam generator | |
| KR101614257B1 (ko) | 파이프 맞대기 서브머지드 아크용접장치 | |
| CN111015382B (zh) | 一种负倒棱磨制机床 | |
| CN105750707B (zh) | 一种机器人钨极气体保护焊系统 | |
| KR100879172B1 (ko) | 티그 용접을 이용한 파이프 회전 용접의 일정 거리유지장치 | |
| KR101326249B1 (ko) | 공작물의 홀 가공장치 | |
| CN108188514A (zh) | 一种电火花线切割机床 | |
| CN212350727U (zh) | 一种窄间隙钨极氩弧焊自动设备 | |
| KR20120003538A (ko) | 원자력 발전소 1차 계통 관통 노즐 정비용 자동 용접장치 | |
| CN103521854B (zh) | 一种用于梳杰攻牙的全自动浮动攻牙机及其攻牙方法 | |
| CN118287914B (zh) | 一种地轨式焊接机器人工作站 | |
| CN104384691A (zh) | 利用等离子气刨加工大型卷筒绳槽的装置及加工方法 | |
| CN210359758U (zh) | 一种焊缝坡口和清根的等离子气刨加工装置 | |
| CN117139514B (zh) | 串联螺旋金属丝成形设备 | |
| WO2020202570A1 (ja) | ワイヤ放電加工機 | |
| CN107952816B (zh) | 一种不锈钢丝变径加工设备 | |
| CN208195995U (zh) | 一种数控焊接装置 | |
| CN103008810A (zh) | 线切割加工机及切割方法 | |
| KR101154484B1 (ko) | 원형 홀 절단 및 용접 겸용 캐리지 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130220 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140116 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140121 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20140319 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140422 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20140902 |