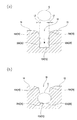
上記のように、内壁面が出入口部から底面まで徐々に幅狭となる2つのテーパー面に形成されている構成では、収容対象物を保持部の底面側へ押し込むほど、2つのテーパー面による挟持力が大きくなり、底面で最大の挟持力になる。
ところで、収容対象物を何度も凹部に対して出し入れしていると、2つのテーパー面の復元力が徐々に減衰してテーパー面による挟持力が早期に低下してしまう。テーパー面による挟持力が一旦低下すると、車両の走行による振動等により挟持力が小さくなる保持部の出入口部側へ移動しやすくなり、場合によっては、収容状態の収容対象物が凹部から離脱してしまうこともあり、改善の余地があった。
因みに、テーパー面による挟持力が早期に低下してしまうことがないように、低い発泡倍率の発泡樹脂粒子を用いて収容対象物を形成することも考えられるが、収容対象物の重量が重くなり、特に軽量化を図りたい車両への搭載には不向きである。
そこで、本発明は、かかる事情に鑑みてなされたもので、重量の増大化を抑制しながらも、収容対象物を迅速に出入口部に挿入することができるだけでなく、収容状態の収容対象物が凹部から早期に離脱してしまうことを確実に回避することができる収容対象物保持体を提供することを課題とする。
本発明に係る収容対象物保持体は、収容対象物を出し入れするための出入口部と、該出入口部を通して挿入された収容対象物を保持するための保持部とを備えた凹部が形成され、前記保持部が、前記挿入された収容対象物を保持するよう対向して形成される2つの内壁面を備えた発泡合成樹脂体でなる収容対象物保持体であって、
前記発泡合成樹脂体の発泡倍率をBとし、前記凹部への収容対象物の挿入方向において該収容対象物と前記保持部とが収容対象物の幅方向でラップするラップ量をHとしたとき、8.6≦B/H≦80の条件を満たすことを特徴とする。
本発明によれば、表3の実験結果に示すように、繰り返し荷重を初期荷重の54%以上の値(50%を越える値)に保持することができるためには、表4の計算結果に示すように、(最小値)8.6≦B/H≦(最大値)80の条件を満たすことになる。このことから、30倍以上の高い発砲倍率の発泡合成樹脂体を構成して軽量化を図りながらも、早期に収容状態の収容対象物が凹部から離脱してしまうことを確実に回避することができる。ラップ量とは、収容対象物と保持部とが重なり合わさる量(大きさ)である。すなわち、収容対象物が保持部に対して当接して保持部を押圧したときに保持部の当接面が最も変位する量をいう。
また、本発明に係る収容対象物保持体は、収容対象物を出し入れするための出入口部と、該出入口部を通して挿入された収容対象物を保持するための保持部とを備えた凹部が形成され、前記保持部が、前記挿入された収容対象物を保持するよう対向して形成される2つの内壁面を備えた発泡合成樹脂体でなる収容対象物保持体であって、
前記発泡合成樹脂体の発泡倍率をBとし、前記収容対象物の幅をWとし、前記凹部への収容対象物の挿入方向において該収容対象物と前記保持部とが収容対象物の幅方向でラップするラップ量をHとしたとき、ラップ率をR=H/W×100としたとき、0.68≦B/R≦6.35の条件を満たすことを特徴とする。
また、本発明によれば、表7に示すように、繰り返し荷重を初期荷重の54%以上の値(50%を越える値)に保持することができるためには、表8の計算結果に示すように、(最小値)0.68≦B/R≦(最大値)6.35の条件を満たすことになる。このことから、30倍以上の高い発砲倍率の発泡合成樹脂体を構成して軽量化を図りながらも、早期に収容状態の収容対象物が凹部から離脱してしまうことを確実に回避することができる。
また、本発明の収容対象物保持体は、前記出入口部が、前記収容対象物挿入方向奥側ほど幅狭となるよう対向して形成された2つのテーパー面を備えていてもよい。
かかる構成によれば、出入口部が、収容対象物挿入方向奥側ほど幅狭となるよう対向して形成された2つのテーパー面を備えることによって、収容対象物を迅速に出入口部に挿入することができる。
また、本発明の収容対象物保持体は、前記2つの内壁面のうちの少なくとも一方の内壁面に他方の内壁面側へ突出するアンダーカット部を形成し、該アンダーカット部が前記保持部であってもよい。
かかる構成によれば、保持部をアンダーカット部から構成することによって、保持部の体積を減らすことができ、材料代の削減化及び軽量化の両方を図ることができる。
以上の如く、本発明によれば、発泡合成樹脂体の発泡倍率をBとし、凹部への収容対象物の挿入方向において収容対象物と保持部とが収容対象物の幅方向でラップするラップ量をHとしたとき、8.6≦B/H≦80の条件を満たす、又はラップ率をR=H/W×100としたとき、0.68≦B/R≦6.35の条件を満たすようにしておけば、30倍以上の高い発砲倍率の発泡合成樹脂体を構成して軽量化を図りながらも、早期に収容状態の収容対象物が凹部から離脱してしまうことを確実に回避することができる収容対象物保持体を提供することができる。
以下、本発明に係る収容対象物保持体の一実施形態について、図面を参酌しつつ説明する。
収容対象物保持体は、予め予備発泡された発泡性樹脂粒子を発泡成形用金型に充填し、加熱することにより成形された発泡合成樹脂体で構成されている。尚、発泡倍率は、使用目的に応じて適宜変更することができるが、後述する発泡倍率の範囲内に設定することが好ましい。前記成形された発泡合成樹脂体の一例として、図1に車両に搭載される横長状のツールボックス1を示している。ツールボックス1は、図1の矢印で示されているように、長手方向が左右方向となり、長手方向と直交する短手方向が前後方向となるように、車両に搭載される。このツールボックス1は、左側の前後位置に形成された2個の第1収納部2,3と、右側の前後位置に形成された2個の第2収納部4,5と、左右中央部の後側に左右に並んで形成された第3収納部6,7と、左右方向中央部の前側に形成された第4収納部8とを備えている。また、ツールボックス1は、収納部2〜8を覆い被せるための板状の蓋体(図示せず)を備えている。
また、発泡合成樹脂体は、任意の発泡性樹脂材料で作ることができるが、発泡性樹脂材料の中でも熱可塑性樹脂で成形された発泡合成樹脂体であることが好ましい。前記熱可塑性樹脂には、ポリスチレン系樹脂、ポリオレフィン系樹脂(例えばポリプロピレン系樹脂、ポリエチレン系樹脂)、ポリエステル系樹脂(例えば、ポリエチレンテレフタレート、ポリブチレンテレフタレート、ポリエチレンナフタレート)、ポリカーボネート系樹脂、ポリ乳酸系樹脂などが挙げられる。なかでも、ポリスチレンとポリエチレンとを含む複合樹脂を用いることが好ましい。
第4収納部8は、左右方向に長い長方形状に構成され、左右両側のそれぞれに、ドライバーやレンチあるいはスパナの他、発炎筒等の車両に装備される工具S(図1に二点鎖線で示している)等の収容対象物を挟持して収納する工具収納部9を備え、左右中央部に例えば工具収納部9に収納できなかった他の工具やその他の収容対象物を収納することができる収納用凹部10を備えている。
2つの工具収納部9,9は、左右に対象となるように備えられた同一構成のものであるため、一方の工具収納部9についてのみ説明する。尚、各工具収納部9には、4個の工具を収納可能としているが、工具を収納することができる個数は自由に変更できる。工具収納部9は、図1及び図2(a),(b)に示すように、左右方向中央部に前後方向に沿って形成され、工具を取り出し易くするために指を入れるための溝部11が形成されるとともに、この溝部11を挟んだ左右両側のそれぞれに、溝部11よりも高くなり上面12Aがフラットに形成された平坦部12が形成されている。更に、左右の平坦部12,12の上面12A,12Aから上方に突出し、左右方向外方側の端から左右方向中央部に向かって一直線状に延びることで前後方向において互いに対向する5組の一対の突出部13,13、14,14、15,15、16,16、17,17が前後方向に所定間隔を置いて形成されている。従って、左右の平坦部12,12の上面12A,12Aと、前後方向で隣り合う突出部13,14、14,15、15,16、16,17の内壁面13K,14K、14K,15K、15K,16K、16K,17K(これらの符号は、図1の拡大図に付している)とで溝部11を挟んで左右方向に長い4個の工具収納用の凹部18が形成されている。また、5組の突出部のうちの前後方向両端に位置する2組の一対の突出部13,13、17,17の前後方向の幅が、他の突出部14,14、15,15、16,16の前後方向の幅の半分の大きさに構成されている。
図1〜図3(a),(b)に示すように、前後方向において隣り合う2つの突出部13と14、14と15、15と16、16と17の内壁面13K,14K、14K,15K、15K,16K、16K,17Kの遊端部間には、工具Sを出し入れするための出入口部19と、該出入口部19を通して挿入された工具Sを保持するための保持部20とが上下方向に一体形成されている。保持部20は、凹部18の幅(前後方向における長さ)よりも小さくなるように突出部13,14,15,16,17からそれぞれ幅方向に向かって、突出している。ここでは、1つの凹部18の長手方向中間部の2箇所に、出入口部19と保持部20とを備えているが、一箇所にのみ又は3箇所以上に出入口部19と保持部20とを備えて実施することもできる他、凹部18を構成する内壁面13K,14K、14K,15K、15K,16K、16K,17Kの左右方向全域に渡って出入口部19と保持部20とを備えてもよい。
出入口部19は、工具挿入方向奥側となる下側ほど幅狭となるように前後方向に対向して形成された2つのテーパー面19A,19Aから構成されている。これらのテーパー面19A,19Aは、外側に凸となる湾曲面に構成されている。このように構成することによって、工具Sをテーパー面19A,19Aで当接案内しながら迅速に凹部18の内部に挿入することができるようになっている。尚、図1の右側の工具収納部9において、互いに隣り合う2つのテーパー面19A,19Aの4組のうちの、前側に位置する2組のテーパー面19A,19A間の距離を後側に位置する2組のテーパー面19A,19A間の距離よりも短い距離に設定しているが、同一距離に設定してもよい。このテーパー面19A,19A間の距離は、後述するラップ量又はラップ率の設定範囲に入るように設定することになる。
保持部20は、出入口部19のテーパー面19A,19Aの下端に連結(連続)され、一方(前側)の内壁面13K又は14Kから他方(後側)の内壁面14K又は13Kに突出(膨出)する一対の内壁面(垂直面)20A,20Aから構成されている。前記内壁面20A,20A間の距離Wは、工具Sの幅よりも小さく設定され、保持部20の上端(テーパー面19A,19Aの下端)から下端(平坦部12の上面12A)まで同一の突出量にしている。
上記のように構成されたツールボックス(収容対象物保持体)の発泡倍率と、凹部18への工具Sの挿入方向において工具Sと保持部20,20とがラップする長さL1,L2(ここではL1=L2としている)とを最適な関係に設定することによって、重量の増大化を抑制しながらも、収容状態の工具Sが凹部18から早期に離脱してしまうことを確実に回避することができるようになっており、次に、発泡倍率及び工具Sと保持部20,20とがラップする長さL1,L2の関係について説明する。尚、後述するラップ量がこの一方の長さL1又はL2に相当するものとして説明する。
直径が8mmの工具Sを凹部18内に挿入する(押し込む、図3(a),(b)参照)ときの荷重及び凹部18から引き出すときの荷重のそれぞれをプッシュプルスケールで測定し、第1回目に工具Sを凹部18内に挿入する(押し込む)ときの荷重の測定結果を初期荷重として、表1に纏め、出し入れ回数が所定回数(例えば第50回目)に達したときの凹部18から引き出すときの荷重の測定結果を繰り返し荷重として、表2に纏めるとともに、表1及び表2の全部で21個のデータに基づいて図4(a),(b)のグラフに示した。この場合、発泡倍率を30倍、35倍、40倍の3種類とし、それぞれの発泡倍率におけるラップ量(後述する工具Sとアンダーカット部13A,14Aとが凹部18への工具Sの挿入方向において工具Sの幅方向でラップする長さL1又はL2)を0.5mm〜3.5mmの7種類に設定した場合の測定結果を示している。表について説明すれば、例えば表1において、発泡倍率が30倍でラップ量が3.5のときの初期荷重が55Nになっており、また、表2において発泡倍率が30倍でラップ量が3.5mmのときの繰り返し荷重が36Nになっており、また、表2において発泡倍率が35倍でラップ量が3.5mmのときの繰り返し荷重が32Nになっている。
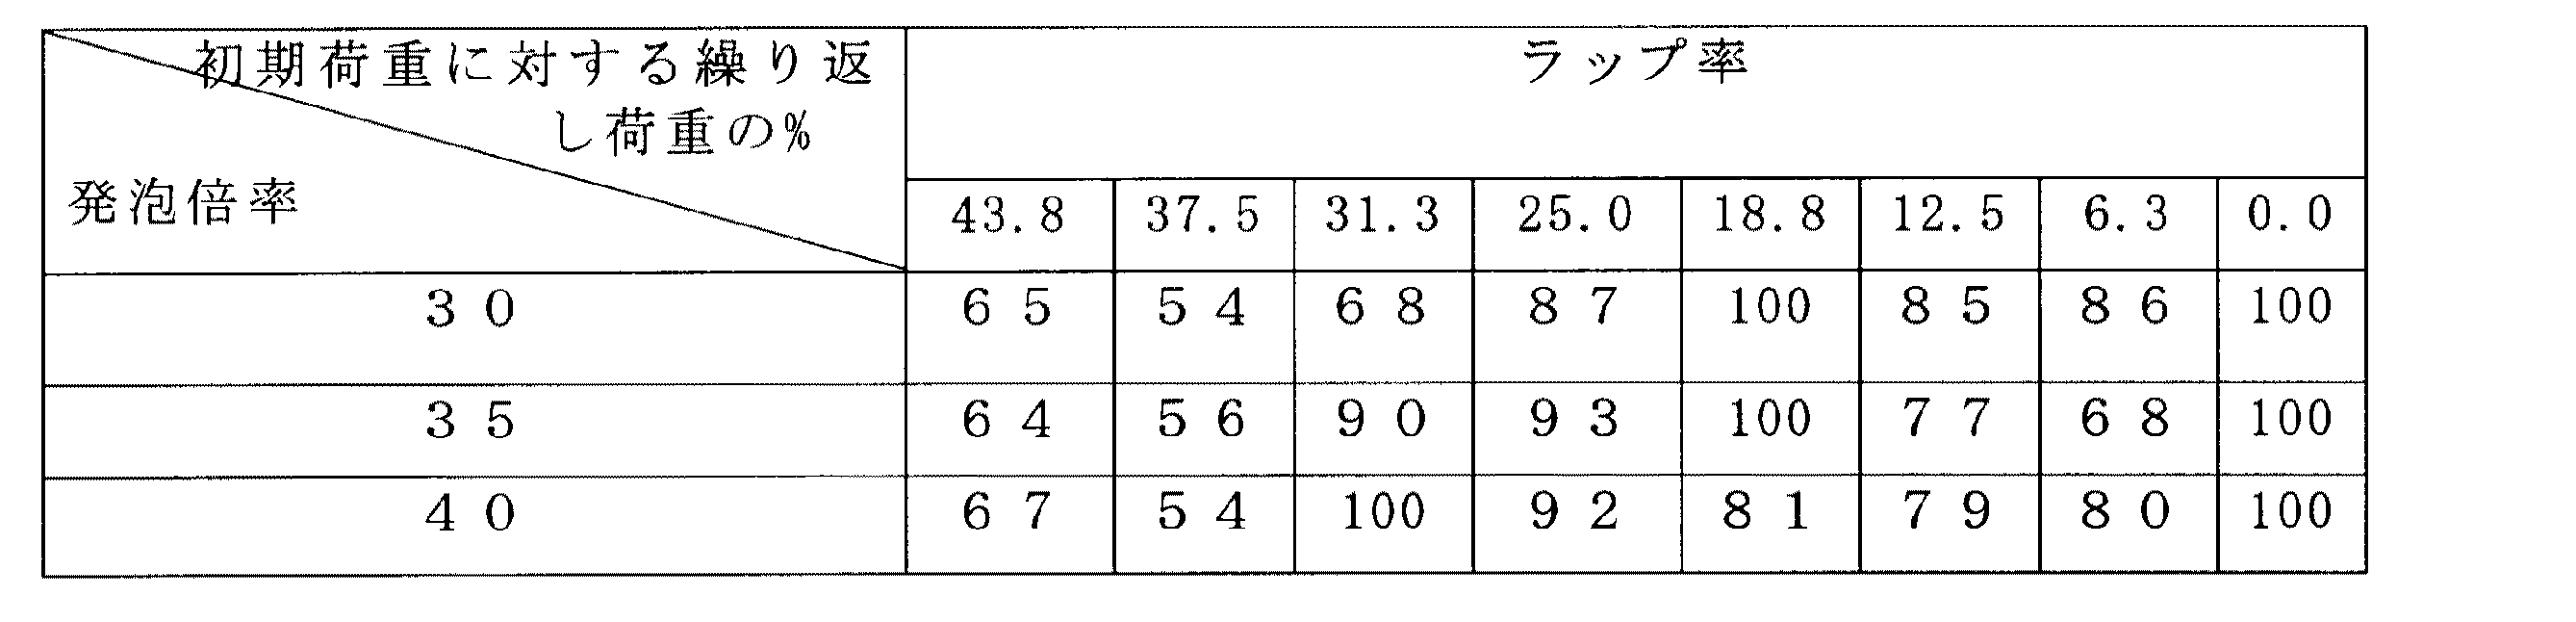
次に、初期荷重に対する繰り返し荷重の%(繰り返し荷重/初期荷重×100)を表3に示し、また、発泡倍率とラップ量との関係がわかるように、発泡倍率/ラップ量の値を求め、表4に纏めた。例えば発泡倍率が30倍でラップ量が3.5mmの場合の初期荷重に対する繰り返し荷重の%は、36/55×100=65%(小数点以下は四捨五入)で、発泡倍率/ラップ量は、30/3.5=8.6(小数点2桁以下は四捨五入)となる。
ところで、初期荷重(挿入時の荷重)を49Nを越える値に設定すると、荷重が大きく、工具Sを凹部18に入れ難い。そのため、入れ易さ(操作性)を考慮すれば、初期荷重を49N以下に設定することが好ましい。初期荷重を49N以下に設定するには、表1に示すように、ラップ量が2.5mmから0.5mmの範囲となるが、操作性を考慮しなければ、初期荷重を49Nを越える値に設定してもよい(表1では最大値が59Nである)。これに対して、図4(a)のグラフにおいて、初期荷重が49N以下になるのは、発泡倍率が30倍では、ラップ量が2.6mm以下になり、発泡倍率が35倍では、ラップ量が2.9mm以下になり、発泡倍率が40倍では、ラップ量が3.5mm以下になる。次に、初期荷重に対して繰り返し荷重がほぼ70%以上又は繰り返し荷重が10N以上35N以下であることが好ましい。このことから、表3では、ラップ量が2.5mmから0.5mmの範囲において、初期荷重に対して繰り返し荷重がほぼ70%(発泡倍率30倍でラップ量が2.5mmのときが68%になっているため、ほぼ70%としている)以上になり、また、図4(b)のグラフでは、ラップ量が0.5mm〜3.5mmの範囲において、繰り返し荷重が10N以上35N以下になる。これらの結果から、共通範囲を取れば、ラップ量が0.5mmから2.5mmの範囲が最適範囲となり、このときの発泡倍率/ラップ量の数値が表4から12〜80の範囲になる。
前記初期荷重(挿入時の荷重)を考慮しない場合には、発泡合成樹脂体の発泡倍率をBとし、凹部18への工具Sの挿入方向において工具Sと保持部20,20とが工具Sの幅方向でラップするラップ量をH(図3(a)では長さL1又はL2に相当する)としたとき、表4に示すように、(最小値)8.6≦B/H≦(最大値)80の条件を満たすように設定しておけば、繰り返し荷重を初期荷重の54%以上の値(50%を越える値)に保持することができる。従って、30倍以上の高い発砲倍率の発泡合成樹脂体を構成して軽量化を図りながらも、早期に収容状態の収容対象物Sが凹部18から離脱してしまうことを確実に回避することができる効果を奏する。
実施例1では、発泡倍率/ラップ量の数値で最適となる収容対象物保持体を特定したが、表5では、発泡倍率/ラップ率の数値で最適となる収容対象物保持体を特定している。表5の初期荷重のデータ及び表6の繰り返し荷重のデータに基づいて、図5(a),(b)にそれぞれグラフ化している。ここでラップ率%=ラップ量/工具Sの幅(ここでは8mm)×100としている。尚、表5から表8は、表1から表4にそれぞれ対応し、ラップ率が0.0となる場合(後述する収容対象物Sとアンダーカット部13A又は14Aとがラップしていない場合)も追加した表になっている。
実施例1と同様に、初期荷重(挿入時の荷重)を49Nを越える値に設定すると、工具Sを凹部18に入れ難い。そのため、入れ易さ(操作性)を考慮すれば、初期荷重を49N以下に設定することが好ましい。初期荷重を49N以下に設定するには、表5に示すように、発泡倍率が30倍及び35倍の場合には、ラップ率が31.3%以下になり、発泡倍率が40倍の場合には、ラップ率が43.8%以下になるが、操作性を考慮しなければ、初期荷重を49Nを越える値に設定してもよい(表5では最大値が59Nである)。従って、初期荷重を全ての発泡倍率において49N以下に設定するには、表5では、6.3%から31.3%の範囲になる。これに対して、図5(a)のグラフにおいて、初期荷重が49N以下になるのは、発泡倍率が30倍の場合に、ラップ率が34%以下であり、発泡倍率が35倍の場合に、ラップ率が36%以下であり、発泡倍率が40倍の場合に、ラップ率が43.8%以下になる。次に、初期荷重に対する繰り返し荷重の%が70%以上又は繰り返し荷重が10N以上35N以下であることが好ましい。このことから、表7では、ラップ率が31.3%以下において、初期荷重に対して繰り返し荷重がほぼ70%(発泡倍率30倍でラップ率が31.3%のときが68%になっているため、ほぼ70%としている)以上になる。これに対して図5(b)のグラフでは、発泡倍率が30倍の場合に、ラップ率が3%から43.8%の範囲において、また発泡倍率が35倍の場合に、ラップ率が4%から43.8%の範囲において、また発泡倍率が40倍の場合に、ラップ率が10%から43.8%の範囲において、繰り返し荷重が10N以上35N以下になる。また、初期荷重が49N以下で繰り返し荷重が10N以上35N以下となる各発泡倍率の最適範囲は、図5(a),(b)のグラフから、次のようになる。発泡倍率が30倍の場合には、ラップ率が3%から34.0%の範囲であり、また発泡倍率が35倍の場合には、ラップ率が4%から36.0%の範囲であり、また発泡倍率が40倍の場合には、ラップ率が10%から43.8%の範囲である。
前記初期荷重(挿入時の荷重)を考慮しない場合には、発泡合成樹脂体の発泡倍率をBとし、工具Sの幅をWとし、凹部18への工具Sの挿入方向において工具Sと保持部20,20とが工具Sの幅方向でラップするラップ量をH(図3(a)ではL1又はL2に相当する)としたとき、H/W×100=ラップ率R(%)を算出し、表8に示すように0.68≦B/R≦6.35、(最小値、ラップ率Rが0.0%の場合は含めていない)の条件を満たすように設定しておけば、繰り返し荷重を初期荷重の54%以上の値(50%を越える値)に保持することができる。従って、30倍以上の高い発砲倍率の発泡合成樹脂体を構成して軽量化を図りながらも、早期に収容状態の収容対象物が凹部から離脱してしまうことを確実に回避することができる効果を奏する。
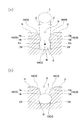
前記保持部20を、図6及び図7(a),(b)に示すように、アンダーカット部から構成することによって、保持部の体積を減らすことができ、材料代の削減化及び軽量化の両方を図ることができる。つまり、前記保持部20が、出入口部19のテーパー面19A,19Aの下端に連結され、一方(前側)の内壁面13K又は14Kから他方の内壁面14K又は13Kに突出(膨出)するアンダーカット部13A,14Aから構成される。
各アンダーカット部13A又は14Aは、出入口部19の一方のテーパー面19Aの終端部から他方のテーパー面19Aに凸となるよう同一の曲率半径で連続して形成された湾曲面13a又は14aと、湾曲面13a,14aの終端(図では下端)から上下方向に沿って延びるフラットな平坦面13b,14bとから構成されている。また、アンダーカット部13A、14Aの下方には、アンダーカット部13A,14Aの平坦面13b,14b間の幅W1よりも幅広な幅W2を有する地獄形状の収容部21を形成して、収容部21に入り込んだ工具Sが出入口部19側へ移動することをより一層阻止することができるようにしている(図7(b)参照)。
収容部21は、アンダーカット部13A,14Aの下端から斜め下方に外広がりとなるテーパー面21A,21Aと、これらテーパー面21A,21Aの下端から下方に延びる垂直面21B,21Bと、これら垂直面21B,21Bの下端を連結する前記平坦部12の上面12Aとから構成されている。
上記のように構成されたツールボックス(収容対象物保持体)の発泡倍率と、凹部18への工具Sの挿入方向において工具Sとアンダーカット部13A,14Aとがラップする長さL1,L2(ここではL1=L2としている)とを最適な関係に設定することによって、重量の増大化を抑制しながらも、収容状態の工具Sが凹部18から早期に離脱してしまうことを確実に回避することができるようになっており、次に、発泡倍率及び工具Sとアンダーカット部13A,14Aとがラップする長さL1,L2の関係について説明する。尚、後述するラップ量がこの一方の長さL1又はL2に相当するものとして説明する。
実施例1と同様に、直径が8mmの工具Sを凹部18内に挿入する(押し込む、図7(a),(b)参照)ときの荷重及び凹部18から引き出すときの荷重のそれぞれをプッシュプルスケールで測定し、第1回目に工具Sを凹部18内に挿入する(押し込む)ときの荷重の測定をしたが、実施例1と同様に表1と表2との測定結果を得た。
また、初期荷重に対する繰り返し荷重の%(繰り返し荷重/初期荷重×100)も表3と同様であり、また、発泡倍率とラップ量との関係も、表4と同様になる。
実施例3,4が、実施例1,2と同様な結果となっている。従って、前述したように、初期荷重(挿入時の荷重)を49Nを越える値に設定すると、荷重が大きく、工具Sを凹部18に入れ難い。そのため、入れ易さ(操作性)を考慮すれば、初期荷重を49N以下に設定することが好ましい。初期荷重を49N以下に設定するには、表1に示すように、ラップ量が2.5mmから0.5mmの範囲となるが、操作性を考慮しなければ、初期荷重を49Nを越える値に設定してもよい(表1では最大値が59Nである)。これに対して、図4(a)のグラフにおいて、初期荷重が49N以下になるのは、発泡倍率が30倍では、ラップ量が2.6mm以下になり、発泡倍率が35倍では、ラップ量が2.9mm以下になり、発泡倍率が40倍では、ラップ量が3.5mm以下になる。次に、初期荷重に対して繰り返し荷重がほぼ70%以上又は繰り返し荷重が10N以上35N以下であることが好ましい。このことから、表3では、ラップ量が2.5mmから0.5mmの範囲において、初期荷重に対して繰り返し荷重がほぼ70%(発泡倍率30倍でラップ量が2.5mmのときが68%になっているため、ほぼ70%としている)以上になり、また、図4(b)のグラフでは、ラップ量が0.5mm〜3.5mmの範囲において、繰り返し荷重が10N以上35N以下になる。これらの結果から、共通範囲を取れば、ラップ量が0.5mmから2.5mmの範囲が最適範囲となり、このときの発泡倍率/ラップ量の数値が表4から12〜80の範囲になる。
前記初期荷重(挿入時の荷重)を考慮しない場合には、発泡合成樹脂体の発泡倍率をBとし、凹部18への工具Sの挿入方向において工具Sとアンダーカット部13A又は14Aとが工具Sの幅方向でラップするラップ量をH(図3(a)では長さL1又はL2に相当する)としたとき、表4に示すように、(最小値)8.6≦B/H≦(最大値)80の条件を満たすように設定しておけば、繰り返し荷重を初期荷重の54%以上の値(50%を越える値)に保持することができる。従って、30倍以上の高い発砲倍率の発泡合成樹脂体を構成して軽量化を図りながらも、早期に収容状態の収容対象物Sが凹部18から離脱してしまうことを確実に回避することができる効果を奏する。
実施例3では、発泡倍率/ラップ量の数値で最適となる収容対象物保持体を特定したが、実施例4では、発泡倍率/ラップ率の数値で最適となる収容対象物保持体を特定している。このときのデータは、表5の初期荷重のデータ及び表6の繰り返し荷重のデータと同様であり、これらのデータに基づいて、図5(a),(b)にそれぞれグラフ化している。ここでラップ率%=ラップ量/工具Sの幅(ここでは8mm)×100としている。尚、表5から表8は、表1から表4にそれぞれ対応し、ラップ率が0.0となる場合(収容対象物Sとアンダーカット部13A又は14Aとがラップしていない場合)も追加した表になっている。
実施例3と同様に、初期荷重(挿入時の荷重)を49Nを越える値に設定すると、工具Sを凹部18に入れ難い。そのため、入れ易さ(操作性)を考慮すれば、初期荷重を49N以下に設定することが好ましい。初期荷重を49N以下に設定するには、表5に示すように、発泡倍率が30倍及び35倍の場合には、ラップ率が31.3%以下になり、発泡倍率が40倍の場合には、ラップ率が43.8%以下になるが、操作性を考慮しなければ、初期荷重を49Nを越える値に設定してもよい(表5では最大値が59Nである)。従って、初期荷重を全ての発泡倍率において49N以下に設定するには、表5では、6.3%から31.3%の範囲になる。これに対して、図5(a)のグラフにおいて、初期荷重が49N以下になるのは、発泡倍率が30倍の場合に、ラップ率が34%以下であり、発泡倍率が35倍の場合に、ラップ率が36%以下であり、発泡倍率が40倍の場合に、ラップ率が43.8%以下になる。次に、初期荷重に対する繰り返し荷重の%が70%以上又は繰り返し荷重が10N以上35N以下であることが好ましい。このことから、表7では、ラップ率が31.3%以下において、初期荷重に対して繰り返し荷重がほぼ70%(発泡倍率30倍でラップ率が31.3%のときが68%になっているため、ほぼ70%としている)以上になる。これに対して図5(b)のグラフでは、発泡倍率が30倍の場合に、ラップ率が3%から43.8%の範囲において、また発泡倍率が35倍の場合に、ラップ率が4%から43.8%の範囲において、また発泡倍率が40倍の場合に、ラップ率が10%から43.8%の範囲において、繰り返し荷重が10N以上35N以下になる。また、初期荷重が49N以下で繰り返し荷重が10N以上35N以下となる各発泡倍率の最適範囲は、図5(a),(b)のグラフから、次のようになる。発泡倍率が30倍の場合には、ラップ率が3%から34.0%の範囲であり、また発泡倍率が35倍の場合には、ラップ率が4%から36.0%の範囲であり、また発泡倍率が40倍の場合には、ラップ率が10%から43.8%の範囲である。
前記初期荷重(挿入時の荷重)を考慮しない場合には、発泡合成樹脂体の発泡倍率をBとし、工具Sの幅をWとし、凹部18への工具Sの挿入方向において工具Sとアンダーカット部13A又は14Aとが工具Sの幅方向でラップするラップ量をH(図3(a)ではL1又はL2に相当する)としたとき、H/W×100=ラップ率R(%)を算出し、表8に示すように0.68≦B/R≦6.35、(最小値、ラップ率Rが0.0%の場合は含めていない)の条件を満たすように設定しておけば、繰り返し荷重を初期荷重の54%以上の値(50%を越える値)に保持することができる。従って、30倍以上の高い発砲倍率の発泡合成樹脂体を構成して軽量化を図りながらも、早期に収容状態の収容対象物が凹部から離脱してしまうことを確実に回避することができる効果を奏する。
尚、本発明に係る収容対象物保持体は、上記実施形態に限定されるものではなく、本発明の要旨を逸脱しない範囲で種々の変更が可能である。
例えば、実施形態で示した収容対象物保持体の凹部18の形状を、図8(a),(b)及び図9(a),(b),(c)に示す形状に構成してもよい。つまり、図8(a),(b)では、アンダーカット部13A,14Aの平坦面13b,14b間の幅W1を、図7(a),(b)で示した幅W1よりも大きくしてラップ量L1,L2を、図7(a),(b)で示したラップ量L1,L2よりも狭く(小さく)し、収容部21の幅W2を、図7(a),(b)で示した幅W2よりも狭く構成している。また、図9(a)では、収容部21を角型状ではなく、円弧状に形成し、また、図9(b)では、出入口部19を平坦面19Aに形成し、アンダーカット部13A,14Aの先端が角となる先細り形状に構成している。また、図9(c)では、図9(b)同様に、出入口部19を下側ほど幅狭となる平坦なテーパー面19Aに形成し、アンダーカット部13A,14Aを、出入口部19のテーパー面19Aの終端(下端)から下方へ連続して同一角度で延びる平坦なテーパー面13a,14aと、テーパー面13a,14aの終端(下端)から上下方向に屈曲して延びる平坦なフラット面13b,14bとから構成している。尚、図8(a),(b)及び図9(a),(b),(c)で説明しなかった部分は、図7(a),(b)と同一構成である。
前記実施形態では、溝部11を挟んで左右方向に延びる凹部18に構成したが、溝部11を省略した左右方向に連続して延びる凹部から構成してもよい。また、互いに対向するように出入口部19及び保持部20を対向する2つ(一対)の内壁面にそれぞれ設けたが、互いに対向しないように位置をずらせて一対の内壁面にそれぞれ設けてもよい。また、対向する2つの内壁面の両方にアンダーカット部を備えさせる他、一方の内壁面にのみアンダーカット部を備えさせたものから構成してもよい。
また、前記実施形態では、出入口部19が、工具挿入方向奥側となる下側ほど幅狭となるように前後方向に対向して形成された2つのテーパー面19A,19Aを備えていたが、テーパー面19A,19Aを省略してもよい。つまり、出入口部19(上端)から保持部20の底部(下端)まで同一幅を有する一対の内壁面を備えた凹部に構成してもよい。
また、前記実施形態では、収容対象物保持体として車両に搭載されるツールボックス1を示したが、自動二輪車、建設機械等の各種の作業機械等に搭載されて使用される収容対象物保持体であってもよい。また、図1に示したツールボックス1は、多数の収納部2〜8を備えさせたが、工具収納部9のみを備えた構成であってもよく、ツールボックス1の具体的構成は、自由に変更できる。