JP2012155175A - Led基板装置、及びその製造方法 - Google Patents

Led基板装置、及びその製造方法 Download PDF

Info

Publication number
JP2012155175A
JP2012155175A JP2011014888A JP2011014888A JP2012155175A JP 2012155175 A JP2012155175 A JP 2012155175A JP 2011014888 A JP2011014888 A JP 2011014888A JP 2011014888 A JP2011014888 A JP 2011014888A JP 2012155175 A JP2012155175 A JP 2012155175A
Authority
JP
Japan
Prior art keywords
substrate
coating material
led
printed circuit
circuit board
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2011014888A
Other languages
English (en)
Other versions
JP5452514B2 (ja
Inventor
Satoshi Yanagiura
聡 柳浦
Kazuhiro Ioki
一裕 伊尾木
Masato Teranishi
将人 寺西
Yusaku Saito
雄作 斎藤
Masafumi Hara
雅史 原
Tsutomu Eto
力 江藤
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
Mitsubishi Electric Corp
Original Assignee
Mitsubishi Electric Corp
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by Mitsubishi Electric Corp filed Critical Mitsubishi Electric Corp
Priority to JP2011014888A priority Critical patent/JP5452514B2/ja
Publication of JP2012155175A publication Critical patent/JP2012155175A/ja
Application granted granted Critical
Publication of JP5452514B2 publication Critical patent/JP5452514B2/ja
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Devices For Indicating Variable Information By Combining Individual Elements (AREA)
  • Led Device Packages (AREA)

Abstract

【課題】容易に製造することができるとともに、長寿命化を図ることができ、複数並べたときに互いに隣り合う基板間の距離を小さくすることができるLED基板装置、及びその製造方法を得る。
【解決手段】LED基板装置1は、表面7a、裏面7b及び側面7cを持つ基板7と、基板7の表面7aに設けられた複数のLED素子8と、基板7の裏面7bを避けて、各LED素子8の少なくとも一部と基板7の表面7a及び側面7cとをまとめてコーティングするコーティング材3と、基板7に対して着脱可能で、基板7の裏面7bとの間に空間を介して基板7の裏面7bを覆う防水カバー4と、防水カバー4の外周部と基板7の裏面7bとの間をシールするシール材5とを備えている。
【選択図】図1

Description

この発明は、複数のLED素子が設けられた基板を有するLED基板装置、及びその製造方法に関するものである。
従来、基板と、基板の表面に実装された複数のLEDと、基板の裏面に実装された制御回路とを有する表示パネルの防水性を確保するために、各LEDの上部を露出させた状態で表示パネルの全体を樹脂層によりコーティングしたディスプレイ装置が提案されている。基板の裏面には、外部への接続ケーブルが樹脂層を貫通して接続されている(例えば特許文献1参照)。
また、従来、複数のLEDが実装された基板を金属筐体内に配置し、基板と遮光カバーとの間にポッティング材を充填することにより防水性を確保した表示装置も提案されている(例えば特許文献2参照)。
特開2009−198631号公報 特開2005−62461号公報
しかし、特許文献1に示されたディスプレイ装置では、基板の表面や側面だけでなく、基板の裏面も樹脂層によりコーティングされているので、接続ケーブルが動くことにより樹脂層の割れが生じるおそれがあったり、基板の裏面に実装された制御回路に対するメンテナンスが困難になったりする。従って、ディスプレイ装置の長寿命化を図ることができなくなってしまう。また、特許文献1に示された表示パネルの全体をコーティングする方法として、例えば刷毛等で、基板の裏面に樹脂層を塗布した後、各LEDの上部を避けながら基板の表面に樹脂層を塗布し、最後に基板の側面に樹脂層を塗布する方法が考えられるが、このような方法では、コーティングの作業に手間がかかり、ディスプレイ装置の製造の自動化を図ることができなくなってしまう。
また、特許文献2に示された表示装置では、基板が金属筐体内に設けられているので、複数の表示装置を並べて表示画面を構成する場合には、互いに隣り合う表示装置の基板同士が金属筐体の肉厚分だけ離れて配置されることになり、各表示装置の表示部分間に隙間が生じてしまう。従って、特許文献2に示された表示装置を高解像度の表示画面に適用することができなくなってしまう。
この発明は、上記のような課題を解決するためになされたものであり、容易に製造することができるとともに、長寿命化を図ることができ、複数並べたときに互いに隣り合う基板間の距離を小さくすることができるLED基板装置、及びその製造方法を得ることを目的とする。
この発明に係るLED基板装置は、表面、裏面及び側面を持つ基板、基板の表面に設けられた複数のLED素子、基板の裏面を避けて、各LED素子の少なくとも一部と基板の表面及び側面とをまとめてコーティングするコーティング材、基板に対して着脱可能で、基板の裏面との間に空間を介して基板の裏面を覆う防水カバー、及び防水カバーの外周部と基板の裏面との間をシールするシール材を備えている。
また、この発明に係るLED基板装置の製造方法は、表面、裏面及び側面を持ち表面に複数のLED素子が設けられた基板の側面に沿って基板に離型フィルムを巻くフィルム巻き工程、基板の裏面の外周部と離型フィルムとの間の隙間を目止め材で塞ぐ目止め工程、基板の側面と離型フィルムとの間の隙間に流入可能な粘度を持つコーティング材を基板の表面側から供給し、各LED素子の少なくとも一部と基板の表面及び側面とをコーティング材でまとめてコーティングするコーティング工程、及びコーティング材が硬化した後に、離型フィルムを基板から外す除去工程を備えている。
この発明に係るLED基板装置では、基板の裏面を避けて、各LED素子の少なくとも一部、基板の表面及び側面がコーティング材によりまとめてコーティングされ、基板の裏面を覆う防水カバーが基板に対して着脱可能になっており、防水カバーの外周部と基板の裏面との間がシール材によりシールされているので、基板の裏面に設けられた付属部品が動いた場合であってもコーティング材の割れが生じることはなく、また防水カバーを外すことにより付属部品に対するメンテナンスを容易に行うことができる。従って、LED基板装置の長寿命化を図ることができる。また、基板の裏面にコーティング材を設ける必要がないので、LED基板装置を容易に製造することができる。さらに、厚さの薄いコーティング材により基板の側面がコーティングされるので、複数のLED基板装置を並べたときに、互いに隣り合う基板間の距離を小さくすることができる。従って、高解像度の表示機器にも適用可能なLED基板装置を製造することができる。
また、この発明に係るLED基板装置の製造方法では、基板の側面に沿って基板に離型フィルムを巻いた後、基板の裏面の外周部と離型フィルムとの間の隙間を目止め材で塞ぎ、基板の側面と離型フィルムとの間の隙間に流入可能な粘度を持つコーティング材を基板の表面側から供給することにより、各LED素子の少なくとも一部と基板の表面及び側面とをまとめてコーティングし、コーティング材が硬化した後に、離型フィルムを基板から外すようにしているので、基板の表面側からコーティング材を供給するだけで、基板の裏面を避けながら、各LED素子及び基板の表面だけでなく基板の側面にもコーティング材で同時にコーティングすることができる。従って、基板の所定の箇所に容易にかつより確実にコーティングを行うことができ、LED基板装置を容易に製造することができる。また、基板の側面と離型フィルムとの間の隙間を小さく調整することができるので、基板の側面をコーティングするコーティング材の厚さを容易に薄くすることができる。これにより、複数のLED基板装置を並べたときに、互いに隣り合う基板間の距離を小さくすることができ、高解像度の表示機器にも適用可能なLED基板装置を容易に製造することができる。
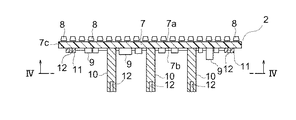
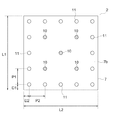
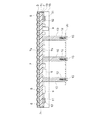
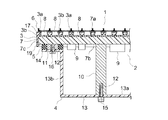
この発明の実施の形態によるLED基板装置を示す縦断面図である。 図1のII部を示す拡大図である。 図1の表示パネルを示す縦断面図である。 図3の付属部品を外した状態における図3のIV-IV線に沿った断面図である。 図4のプリント基板に離型フィルムを巻いて、プリント基板の裏面の外周部と離型フィルムとの間の隙間を目止め材で目止めした状態を示す縦断面図である。 図5の第1ボスに補強板を固定して、プリント基板の表面にコーティング材を供給した状態を示す縦断面図である。 図6の離型フィルムをプリント基板から外して、ルーバーをプリント基板に取り付けた状態を示す要部断面図である。 この発明の実施の形態によるLED基板装置の他の例を示す要部拡大図である。
実施の形態
図1は、この発明の実施の形態によるLED基板装置を示す縦断面図である。また、図2は、図1のII部を示す拡大図である。図において、LED基板装置1は、表示パネル2と、表示パネル2をコーティングするコーティング材3と、表示パネル2の裏側から表示パネル2に取り付けられた防水カバー4と、防水カバー4の外周部と表示パネル2との間に介在するゴム製のパッキン(シール材)5と、表示パネル2の表側から表示パネル2に取り付けられたルーバー6とを有している。
表示パネル2は、表面(LED取付面)7a、裏面7b及び側面(外周面)7cを持つプリント基板7と、プリント基板7の表面7aに設けられた複数のLED素子8と、プリント基板7の裏面7bに設けられた複数の付属部品9と、プリント基板7の裏面7bから突出する複数の第1ボス(突出部材)10と、プリント基板7の裏面7bから突出し、各第1ボス10の長さよりも短い複数の第2ボス(突出部材)11とを有している。付属部品9としては、例えば各LED素子8の発光を制御する制御部品や外部との接続のためのコネクタ部品等が挙げられる。また、プリント基板7の裏面7bの周縁部(外周部)には、LED基板装置1の製造過程で残された後述する目止め材19が設けられている。
プリント基板7は、所定の配線パターンがプリントされた樹脂製の基板である。各LED素子8は、プリント基板7の表面7aに互いに間隔を置いて並べられている。この実施の形態では、各LED素子8間のピッチを10mm以下にして少なくとも9個のLED素子8がプリント基板7の表面7aに並べられている。各LED素子8のリード線(図示せず)は、プリント基板7の配線パターンに電気的に接続されている。LED基板装置1による表示は、付属部品9である制御部品により各LED素子8の発光が制御されることにより行われる。
各第1ボス10及び各第2ボス11のそれぞれは、プリント基板7の裏面7bに対して垂直な方向へ裏面7bから突出している。また、各第1ボス10及び各第2ボス11のそれぞれを構成する材料は、熱伝達性能の高い材料(例えば金属等)とされている。さらに、各第1ボス10及び各第2ボス11のそれぞれには、ねじ穴12がボスの軸線と同軸に設けられている。各第1ボス10の長さは、各付属部品9のいずれの高さよりも長くされている。
各第2ボス11は、図1の矢印Aの方向に沿って表示パネル2を見たとき(即ち、表示パネル2の裏側から表示パネル2を見たとき)に、各第1ボス10を囲むようにプリント基板7の裏面7bの外周部に互いに間隔を置いて配置されている(後述する図4参照)。各第1ボス10及び付属部品9は、図1の矢印Aの方向に沿って表示パネル2を見たときに、各第2ボス11が配置された領域よりも内側の領域に互いに間隔を置いて配置されている。
コーティング材3は、プリント基板7の裏面7bを避けて、各LED素子8の下部とプリント基板7の表面7a及び側面7cとをまとめてコーティングしている。従って、プリント基板7の表面7a及び側面7cは、連続する同じ材質のコーティング材3によりコーティングされている。この例では、プリント基板7の側面7cをコーティングするコーティング材3の厚さが0.5mm以下にまで薄くされている。また、各LED素子8は、上部を露出させた状態で下部のみがコーティング材3によりコーティングされている。これにより、各LED素子8のリード線もコーティング材3によりコーティングされている。各LED素子8、プリント基板7の表面7a及び側面7cのそれぞれの防水性能は、各LED素子8の下部とプリント基板7の表面7a及び側面7cとがコーティング材3でまとめてコーティングされることにより確保されている。
防水カバー4は、各第1ボス10及び付属部品9を覆うカバー本体13と、カバー本体13のプリント基板7側の周縁部から外方へ延びるフランジ部14とを有している。防水カバー4の材料としては、例えば金属やプラスチック等が用いられている。
カバー本体13は、プリント基板7の裏面7bとの間に空間を介して対向する底板部13aと、底板部13aの外周部に立てて設けられ、プリント基板7の裏面7bと底板部13aとの間の空間を囲む側板部13bとを有している。なお、底板部13aの形状は、四角形状とされている。
フランジ部14は、カバー本体13の開放部を囲むようにカバー本体13の全周に設けられている。従って、フランジ部14は、防水カバー4の外周部となっている。フランジ部14の形状は、カバー本体13の四角形の辺に沿った額縁状とされている。防水カバー4は、底板部13aが各第1ボス10に重ねられ、フランジ部14が各第2ボス11に重ねられた状態で、プリント基板7の裏面7bを覆っている。
各第1ボス10のねじ穴12には、底板部13aを第1ボス10に固定する第1ねじ15が螺合されている。各第2ボス11のねじ穴12には、フランジ部14を第2ボス11に固定する第2ねじ15が螺合されている。防水カバー4は、第1ねじ15により底板部13aが各第1ボス10に固定され、第2ねじ16によりフランジ部14が各第2ボス11に固定されることにより、プリント基板7の裏面7bを覆った状態でプリント基板7に対して取り付けられている。また、防水カバー4は、第1及び第2ボス10,11に対する第1及び第2ねじ15,16の着脱により、プリント基板7に対して着脱可能になっている。
パッキン5は、プリント基板7の裏面7bとフランジ部14との間に各第2ボス11を避けて介在している。また、パッキン5は、各第2ねじ16で締め付けられるフランジ部14によりプリント基板7の裏面7bに押し付けられている。これにより、パッキン5は、プリント基板7の裏面7bとフランジ部14との間をシールしている。プリント基板7の裏面7bの防水性能は、プリント基板7の裏面7bが防水カバー4で覆われた状態でプリント基板7の裏面7bとフランジ部14との間がパッキン5でシールされることにより確保されている。
ルーバー(ブラックマトリックス)6は、遮光カバーとしてプリント基板7の表面7a及び各LED素子8をまとめて覆っている。また、ルーバー6は、図2に示すように、コーティング材3の露出面に接着剤17を介して接着され、プリント基板7に対して取り付けられている。
LED基板装置1は、互いに敷き詰めて複数並べられることにより1つの表示機器を構成する。複数のLED基板装置1を有する表示機器では、互いに隣り合うプリント基板7の側面7cを対向させながら複数のLED基板装置1がアレイ状に並べられている。また、各LED基板装置1が防水性能を持つ防水型のLED基板装置であることから、複数のLED基板装置1を有する表示機器は、防水性能を持つ屋外用防水型の表示機器とされる。
次に、LED基板装置1の製造方法について、図3〜図7を用いて説明する。図3は、図1の表示パネル2を示す縦断面図である。また、図4は、図3の付属部品9を外した状態における図3のIV-IV線に沿った断面図である。まず、所定のプリント基板7を用意し、プリント基板7の裏面7bの所定の位置に複数の第1ボス10及び複数の第2ボス11を固定する。
ここでは、四角形のプリント基板7を用意する。また、各第2ボス11は、プリント基板7の裏面7bの外周部にプリント基板7の各辺に沿って等間隔に配置する。さらに、各第1ボス10は、各第2ボス11で囲まれる領域の内側でプリント基板7の対角線に沿って等間隔に配置する。
この後、プリント基板7の表面7aに複数のLED素子8を互いに間隔を置いて取り付けるとともに、プリント基板7の裏面7bの所定の位置に複数の付属部品9を取り付ける。このようにして、図3及び図4に示す表示パネル2を作製する(表示パネル作製工程)。
表示パネル作製工程の後、図5に示すように、プリント基板7の側面7cに沿ってプリント基板7に帯状の離型フィルム18を巻き、離型フィルム18の端部を粘着テープで固定する。離型フィルム18の厚さは、10μm(0.01mm)以上で0.3mm以下の厚さであることが望ましい。離型フィルム18の厚さが薄すぎると、プリント基板7の角部で離型フィルム18が破れるおそれがあり、離型フィルム18の厚さが厚すぎると、プリント基板7の角部に沿って離型フィルム18を巻くことが困難になる。離型フィルムの材料としては、例えば、ポリテトラフルオロエチレン(PTFE)、ペルフルオロアルコキシフッ素樹脂(PFA)、エチレン・四フッ化エチレン共重合体(ETFE)又はポリフッ化ビニリデン(PVdF)等のフッ素系樹脂や、ポリエチレン(PE)又はポリプロピレン(PP)等のポリオレフィン系樹脂等が挙げられる(フィルム巻き工程)。
フィルム巻き工程の後、プリント基板7の表面7aが下を向くように表示パネル2をひっくり返し、図5に示すように、プリント基板7の裏面7b側から、プリント基板7の裏面7bの外周部と離型フィルム18との間の隙間をプリント基板7の全周にわたって室温硬化型の目止め材19で塞いで目止めする。目止め材19としては、プリント基板7の側面7cと離型フィルム18との間の隙間に流れ込まずにプリント基板7の裏面7bと離型フィルム18との間に保持される所定の粘度を持つ接着剤(例えば、室温硬化型シリコーンRTV接着剤)が用いられる。目止め材19の粘度としては、100Pa・s〜1000Pa・sの範囲内の粘度であることが好ましい(目止め工程)。
目止め工程の後に目止め材19が硬化してから、図6に示すように、ステンレス製の補強板(補強部材)20を各第1ボス10の端部間に渡して各第1ボス10のそれぞれに補強板20を第1ねじ15で固定する。これにより、プリント基板7が補強され、プリント基板7の反りが防止される(補強工程)。
補強工程の後、プリント基板7の表面7aが上を向くように表示パネル2を再びひっくり返し、図6に示すように、プリント基板7の表面7a側からプリント基板7に室温硬化型のコーティング材3を供給(注入)する。液状であるときのコーティング材3の粘度は、目止め材19の粘度よりも低くなっている。このとき、プリント基板7の表面7aに注入されたコーティング材3は、プリント基板7の表面7aを覆いながら各LED素子8の下部及びリード線を包み込むとともに、プリント基板7の側面7cと離型フィルム18との間の隙間にも流れ込む。これにより、各LED素子8の下部とプリント基板7の表面7a及び側面7cとがコーティング材3によりまとめてコーティングされる。
コーティング材3は、各LED素子8の発光及び視野角を妨げないようにプリント基板7にコーティングする。ここでは、各LED素子8の上部を露出させた状態で各LED素子8の下部のみをコーティング材3によりコーティングする。ただし、各LED素子8の防水性能を確保するために、少なくとも各LED素子8のリード線をコーティング材3でコーティングしておく必要がある。
なお、コーティング材3が透明でLED素子8の全体をコーティングしてもLED素子8の発光及び視野角を妨げる影響が低い場合には、各LED素子8の全体をコーティング材3によりコーティングしてもよい。コーティング材3としては、プリント基板7の反りの防止や各LED素子8に与える応力の低減の観点から、例えばシリコーン系やウレタン系の樹脂やゴムが好ましい(コーティング工程)。
コーティング材3は、時間の経過により硬化される。コーティング材3は硬化されながら縮もうとするが、プリント基板7が補強板20により補強されているので、コーティング材3の収縮力によるプリント基板7の反りの発生は抑制される。従って、補強板20によるプリント基板7の補強(補強工程)は、コーティング材3が硬化する前に行っておく。
コーティング工程の後にコーティング材3が硬化した後、離型フィルム18をプリント基板7の周囲から外す。離型フィルム18は、目止め材19及びコーティング材3のそれぞれに対して剥がれやすい材質で構成されているので、目止め材19及びコーティング材3が離型フィルム18に密着していてもプリント基板7の周囲から離型フィルム18を容易に剥がすことができる(除去工程)。
除去工程後、図7に示すように、プリント基板7の表面7a及び各LED素子8をまとめて覆うルーバー6をプリント基板7に対して取り付ける。プリント基板7に対するルーバー6の取り付けは、コーティング材3の露出面に接着剤17を介して接着することにより行う(ルーバー取付工程)。
ルーバー取付工程後、接着剤17が硬化し、ルーバー6がプリント基板7に対して固定された後、補強板20を各第1ボス10から外す。
この後、図1に示すように、フランジ部14とプリント基板7の裏面7bとの間にパッキン5を介在させた状態でプリント基板7の裏面7bに対して防水カバー4を取り付ける。このとき、カバー本体13の底板部13aを各第1ボス10に第1ねじ15で固定し、フランジ部14を各第2ボス11に第2ねじ16で固定する。これにより、プリント基板7の裏面7bの防水性能が確保される(カバー取付工程)。このようにして、LED基板装置1を製造する。
このようなLED基板装置1では、プリント基板7の裏面7bを避けて、各LED素子8の下部、プリント基板7の表面7a及び側面7cがコーティング材3によりまとめてコーティングされ、プリント基板7の裏面7bを覆う防水カバー4がプリント基板7に対して着脱可能になっており、防水カバー4のフランジ部14とプリント基板7の裏面7bとの間がパッキン5によりシールされているので、プリント基板7の裏面に設けられた付属部品9が動いた場合であってもコーティング材3の割れが生じることはなく、また防水カバー4を外すことにより付属部品9に対するメンテナンスを容易に行うことができる。従って、LED基板装置1の長寿命化を図ることができる。また、プリント基板7の裏面7bにコーティング材3を設ける必要がないので、LED基板装置1を容易に製造することができる。さらに、厚さの薄いコーティング材3によりプリント基板7の側面7cがコーティングされるので、複数のLED基板装置1を並べたときに、互いに隣り合うプリント基板7間の距離を小さくすることができる。従って、高解像度の表示機器にも適用可能なLED基板装置1を製造することができる。
また、防水カバー4は、プリント基板7の裏面7bから突出する第1ボス10及び第2ボス11に取り付けられた状態で、プリント基板7に対して保持されているので、防水カバー4をプリント基板7に取り付けるための貫通穴をプリント基板7に設ける必要がなくなる。また、複数のLED基板装置1を共通の取付部材に固定して並べるときにも、防水カバー4を取付部材に固定することができるので、プリント基板7に貫通穴を設ける必要がなくなる。これにより、プリント基板7の表面7aにおける各LED素子8の配置スペースの縮小化を防止することができる。また、第1ボス10及び第2ボス11を熱伝導性の高い材料により構成することで、プリント基板7の放熱性能の向上を図ることができる。
また、このようなLED基盤装置1の製造方法では、プリント基板7の側面7cに沿ってプリント基板7に離型フィルム18を巻いた後、プリント基板7の裏面7bの外周部と離型フィルム18との間の隙間を目止め材19で塞ぎ、プリント基板7の側面7cと離型フィルム18との間の隙間に流入可能な粘度を持つコーティング材3をプリント基板7の表面7a側から供給することにより、各LED素子8の下部とプリント基板7の表面7a及び側面7cとをまとめてコーティングし、コーティング材3が硬化した後に、離型フィルム18をプリント基板7から外すようにしているので、プリント基板7の表面7a側からコーティング材3を注入するだけで、プリント基板7の裏面7bを避けながら、各LED素子8の下部及びプリント基板7の表面7aだけでなくプリント基板7の側面7cにもコーティング材3で同時にコーティングすることができる。従って、プリント基板7の所定の箇所に容易にかつより確実にコーティングを行うことができ、LED基板装置1を容易に製造することができる。また、プリント基板7の側面7cと離型フィルム18との間の隙間を小さく調整することができるので、プリント基板7の側面7cをコーティングするコーティング材3の厚さを容易に薄くすることができる。これにより、複数のLED基板装置1を並べたときに、互いに隣り合うプリント基板7間の距離を小さくすることができ、高解像度の表示機器にも適用可能なLED基板装置1を製造することができる。
また、LED基板装置1の製造方法において、コーティング材3が硬化する前に、補強板20を各第1ボス10に固定してプリント基板7を補強するようにしているので、コーティング材3が硬化するときのプリント基板7の反りの発生を抑制することができる。
また、LED基板装置1の製造方法において、各LED素子8の下部とプリント基板7の表面7a及び側面7cとをコーティング材3でコーティングした後、各LED素子8及びプリント基板7の表面7aをまとめて覆うルーバー6をプリント基板7に対して取り付けるようにしているので、ルーバー付のLED基板装置1を製造することができる。
なお、上記の例では、各LED素子8の下部とプリント基板7の表面7a及び側面7cとをまとめてコーティングするコーティング材3を構成する材料がすべて同じとされているが、各LED素子8のリード線の構造や材質によってはリード線とコーティング材3との接着信頼性が十分確保できない場合がある。このような場合には、コーティング材3を構成する材料を、各LED素子8のリード線をコーティングする材料と、プリント基板7の表面7a及び側面7cをコーティングする材料とで互いに異なるようにしてもよい。即ち、コーティング材3は、図8に示すように、各LED素子8のリード線をコーティングする第1のコーティング材3aと、第1のコーティング材3aに密着し、第1のコーティング材3aと異なる第2のコーティング材3bとを有していてもよい。
この場合、第1のコーティング材3aを構成する材料は、第2のコーティング材3bよりも低い粘度を持つ材料や、第2のコーティング材3bよりも低い弾性率を持つ材料とされる。第1のコーティング材3aの粘度を低くすると、LED素子8のリード線を包むように第1のコーティング材3aを流れ込みやすくすることができ、LED素子8のリード線の防水性能をより確実に確保することができる。また、第1のコーティング材3aの弾性率を低くすると、LED素子8のリード線に対する応力を緩和しながらLED素子8のリード線の防水性能をより確実に確保することができる。第1のコーティング材3aを構成する材料としては、例えばポリオレフィン系樹脂等が挙げられる。第2のコーティング材3bを構成する材料としては、例えばフッ素系樹脂やシリコーン系樹脂等が挙げられる。
また、上記の例では、コーティング工程の後にコーティング材3が硬化してから、コーティング材3の露出面にルーバー6を接着剤17で接着することにより、ルーバー6をプリント基板7に対して取り付けるようになっているが、コーティング工程後、コーティング材3が硬化する前に、ルーバー6の一部をコーティング材3に沈め、ルーバー6を沈めた状態でコーティング材3を硬化させることにより、ルーバー6をプリント基板7に対して取り付けるようにしてもよい。この場合、ルーバー6をコーティング材3に沈める前に複数の脚をルーバー6の裏面にあらかじめ取り付けておく。各脚の高さは、ルーバー6が各LED素子8を覆う所定の位置になるようにあらかじめ設定しておく。このようにしても、プリント基板7に対してルーバー6を容易に取り付けることができる。
また、上記の例では、目止め工程の後で、コーティング工程の前に、補強板20を各第1ボス10に固定する補強工程が行われるようになっているが、補強工程を行うときは、コーティング材3が硬化する前であればいつでもよく、例えばフィルム巻き工程の後、目止め工程の前に補強工程を行ってもよい。
実施例1.
実施例1では、縦寸法L1及び横寸法L2がそれぞれ320mmで、厚さが2mmのガラスエポキシ四層基板をプリント基板7(図4)とした。また、プリント基板7の縦辺に沿った方向への各第2ボス11間のピッチP1と、プリント基板7の横辺に沿った方向への各第2ボス11間のピッチP2とを、それぞれ75mmとした。さらに、プリント基板7の横辺に沿って並ぶ各第2ボス11とプリント基板7の横辺との間の距離D1と、プリント基板7の縦辺に沿って並ぶ各第2ボス11とプリント基板7の縦辺との間の距離D2とを、それぞれ10mmとした。
また、LED素子8としては、縦横3.1mm角で、高さ2mmの表面実装型3−in−1LEDを用いた。各LED素子8のリード線は、LED素子8の底面に対して1mmの高さから外部に露出し、LED素子8の外面に沿って折り曲げられ、LED素子8の下部に長さ0.5mm分だけ折り曲げられている。
プリント基板7の表面7aには、LED素子8を等間隔に縦横48列(2304個)だけ実装した。この結果、各LED素子8間距離が約6.7mmとなり、最外位置のLED素子8とプリント基板7の周縁との距離が1mmとなった。また、プリント基板7の裏面に制御部品等の付属部品9を取り付けた。このようにして、表示パネル2を作製した(図3及び図4)。
この後、幅10mm、長さ1350mm、厚さ50μmのアフレックスフィルム(旭化成工業製)を離型フィルム18として用い、離型フィルム18がプリント基板7の表面7aから1.7mmだけはみ出るようにして、プリント基板7の側面7cに沿って離型フィルム18をプリント基板7に巻き付けた(図5)。このとき、プリント基板7の裏面7bからも、離型フィルム18がはみ出ている。離型フィルム18の端部は、セロハンテープで止めた。
この後、プリント基板7の裏面7bを上向きにし、プリント基板7の裏面7bと離型フィルム18との間の隙間に、プリント基板7の全周にわたって隅肉塗布の要領で目止め材19を塗布した。目止め材19としては、シリコーン接着剤TSE−397(モメンティブパフォーマンスマテリアル社製)を用いた。このとき、目止め材19の粘度が高いため、目止め材19は、プリント基板7の側面7cと離型フィルム18との間の隙間に流れ込まずに、プリント基板7の裏面7bと離型フィルム18との間に保持された(図5)。
目止め材19を塗布してから約30分経過後に、目止め材19の表面が硬化して動かなくなるので、プリント基板7を補強するために、縦横180mm、厚さ3mmのステンレス板を補強板20として各第1ボス10に第1ねじ15で固定した(図6)。
この後、プリント基板7の表面7aを上向きにして、各LED素子8の上部にコーティング材3がかからないようにしながら、ディスペンサによりコーティング材3を各LED素子8間に注入した。コーティング材3としては、SE9167LBK(東レ・ダウコーニング社製)を用いた。このとき、コーティング材3は、粘度が低いため、プリント基板7の表面7aを広がりながら各LED素子8のリード線を包み込むとともに、プリント基板7の表面7aから側面7cにも流れ込んだ。また、このとき、コーティング材3が各LED素子8の外面に沿って這い上がるため、コーティング材3の膜厚が各LED素子8の周囲で厚く、各LED素子8間の中間位置で最も薄くなった。コーティング材3の膜厚は、各LED素子8の周囲で1.8mm、各LED素子8間の中間位置で1.5mmであった(図6)。
この後、気温27℃、湿度65%の室内に約4日間放置してコーティング材3を硬化させた後、離型フィルム18をプリント基板7から剥がした。プリント基板7の側面7cに形成されたコーティング材3の膜厚は約0.1mmであった。
この後、ルーバー6の裏面にシリコーン接着剤TSE−397を接着剤17として塗布し、ルーバー6の裏面とコーティング材3の露出面とを貼り合わせた(図7)。この後、ルーバー6に約1kgの加重を均等にかけ、そのまま1週間放置した。
この後、補強板20を各第1ボス10から外し、プリント基板7の裏面7bとフランジ部14との間にパッキン5を介在させた状態で、防水カバー4を各第1ボス10及び各第2ボス11に第1ねじ15及び第2ねじ16で固定した(図1)。このようにして、LED基板装置1を製造した。
実施例2.
実施例2では、コーティング材3が、各LED素子8のリード線をコーティングする第1のコーティング材3aと、第1のコーティング材3aに密着し、第1のコーティング材3aと異なる第2のコーティング材3bとにより構成されている(図8)。第1のコーティング材3aとしては、Humiseal 1B51NSを用い、第2のコーティング材3bとしては、SE9167LBKを用いた。他の構成は実施例1と同様である。
次に、実施例2でのLED基板装置1の製造方法について説明する。まず、実施例1と同様にして、離型フィルム18をプリント基板7に巻いた後、プリント基板7の裏面7bと離型フィルム18との間に目止め材19を塗布し、補強板20を各第1ボス10に固定した。離型フィルム18、目止め材19及び補強板20は、実施例1と同様のものを用いた。
この後、ディスペンサを用いて、第1のコーティング材3aであるHumiseal 1B51NS(原液)を、各LED素子8の上部にかからないように、各LED素子8の両側のリード線にディスペンサでライン塗布した。この後、室温で1日放置することにより溶剤が揮発し、LED素子8のリード線にHumiseal 1B51NS膜が第1のコーティング材3aの膜として形成された。
この後、第1のコーティング材3aの膜が埋まるように、第2のコーティング材3bであるSE9167LBKを各LED素子8間に注入した。第2のコーティング材3bの注入方法は、実施例1と同様である。この結果、第2のコーティング材3bの膜厚は、実施例1のコーティング材3の膜厚と同様、各LED素子8の周囲で1.8mm、各LED素子8間の中間位置で1.5mmであった。
この後、実施例1と同様に、気温27℃、湿度65%の室内に約4日間放置して第2のコーティング材を硬化させた後、離型フィルム18をプリント基板7から剥がした。プリント基板7の側面7cに形成された第2のコーティング材3aの膜厚は約0.1mmであった。この後、実施例1と同様にしてLED基板装置1を製造した。
実施例3.
実施例3では、コーティング材3及び目止め材19のそれぞれの種類が実施例1と異なっている。即ち、実施例3では、2液型ウレタンコーティング材SU−3300(サンユレック(株)製)をコーティング材3として用い、ウレタン接着剤UM−750(セメダイン社製)を目止め材19として用いた。他の構成は実施例1と同様である。
次に、実施例3でのLED基板装置1の製造方法について説明する。まず、離型フィルム18を実施例1と同様にしてプリント基板7に巻いた。離型フィルム18は、実施例1と同様のものを用いた。
この後、プリント基板7の裏面7bを上向きにし、プリント基板7の裏面7bと離型フィルム18との間の隙間に、プリント基板7の全周にわたって隅肉塗布の要領で目止め材19であるウレタン接着剤UM−750を塗布した。このとき、目止め材19の粘度が高いため、目止め材19は、プリント基板7の側面7cと離型フィルム18との間の隙間に流れ込まずに、プリント基板7の裏面7bと離型フィルム18との間に保持された。目止め材19を塗布してから5時間経過後には、目止め材19が硬化して動かなくなった。
この後、プリント基板7を補強するために、実施例1と同様の補強板20を各第1ボス10に第1ねじ15で固定した。
この後、プリント基板7の表面7aを上向きにして、各LED素子8の上部にコーティング材3がかからないようにしながら、コーティング材3である2液型ウレタンコーティング材SU−3300を2液混合ディスペンサにより各LED素子8間に注入した。このとき、コーティング材3の膜厚は、各LED素子8の周囲で1.7mm、各LED素子8間の中間位置で1.5mmであった。
この後、気温27℃の室内に約2日間放置してコーティング材3を硬化させた後、離型フィルム18をプリント基板7から剥がした。プリント基板7の側面7cに形成されたコーティング材3の膜厚は約0.1mmであった。この後、実施例1と同様にしてLED基板装置1を製造した。
このように、実施例1〜3により製造されたLED基板装置1では、プリント基板7の側面7cに形成されたコーティング材の膜厚が極めて薄くなっていることが確認された。従って、複数のLED基板装置1を並べた場合、各プリント基板7間の距離を小さくすることができることが確認された。これにより、複数のLED基板装置1をアレイ状に並べて構成される高精細(高解像度)防水型の表示機器が容易に製造されることが確認された。
1 LED基板装置、2 表示パネル、3 コーティング材、4 防水カバー、5 パッキン(シール材)、6 ルーバー、7 プリント基板(基板)、8 LED素子、10 第1ボス(突出部材)、11 第2ボス(突出部材)、17 接着剤、18 離型フィルム、19 目止め材、20 補強板(補強部材)。

Claims (6)

  1. 表面、裏面及び側面を持つ基板、
    上記基板の上記表面に設けられた複数のLED素子、
    上記基板の上記裏面を避けて、各上記LED素子の少なくとも一部と上記基板の上記表面及び上記側面とをまとめてコーティングするコーティング材、
    上記基板に対して着脱可能で、上記基板の上記裏面との間に空間を介して上記基板の上記裏面を覆う防水カバー、及び
    上記防水カバーの外周部と上記基板の上記裏面との間をシールするシール材
    を備えていることを特徴とするLED基板装置。
  2. 上記基板の上記裏面からは、突出部材が突出しており、
    上記防水カバーは、上記突出部材に取り付けられた状態で、上記基板に対して保持されていることを特徴とする請求項1に記載のLED基板装置。
  3. 上記コーティング材は、各上記LED素子のリード線をコーティングする第1のコーティング材と、上記第1のコーティング材に密着し、上記第1のコーティング材と異なる第2のコーティング材とを有していることを特徴とする請求項1又は請求項2に記載のLED基板装置。
  4. 表面、裏面及び側面を持ち上記表面に複数のLED素子が設けられた基板の上記側面に沿って上記基板に離型フィルムを巻くフィルム巻き工程、
    上記基板の上記裏面の外周部と上記離型フィルムとの間の隙間を目止め材で塞ぐ目止め工程、
    上記基板の上記側面と上記離型フィルムとの間の隙間に流入可能な粘度を持つコーティング材を上記基板の上記表面側から供給し、各上記LED素子の少なくとも一部と上記基板の上記表面及び上記側面とを上記コーティング材でまとめてコーティングするコーティング工程、及び
    上記コーティング材が硬化した後に、上記離型フィルムを上記基板から外す除去工程
    を備えていることを特徴とするLED基板装置の製造方法。
  5. 上記コーティング材が硬化する前に、上記基板の上記裏面から突出する複数の突出部材に補強部材を固定することにより上記基板を補強する補強工程
    をさらに備えていることを特徴とする請求項4に記載のLED基板装置の製造方法。
  6. 上記コーティング工程の後、各上記LED素子及び上記基板の上記表面をまとめて覆うルーバーを上記基板に対して取り付けるルーバー取付工程
    をさらに備えていることを特徴とする請求項4又は請求項5に記載のLED基板装置の製造方法。
JP2011014888A 2011-01-27 2011-01-27 Led基板装置、その製造方法、及び表示機器 Expired - Fee Related JP5452514B2 (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2011014888A JP5452514B2 (ja) 2011-01-27 2011-01-27 Led基板装置、その製造方法、及び表示機器

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2011014888A JP5452514B2 (ja) 2011-01-27 2011-01-27 Led基板装置、その製造方法、及び表示機器

Publications (2)

Publication Number Publication Date
JP2012155175A true JP2012155175A (ja) 2012-08-16
JP5452514B2 JP5452514B2 (ja) 2014-03-26

Family

ID=46836945

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2011014888A Expired - Fee Related JP5452514B2 (ja) 2011-01-27 2011-01-27 Led基板装置、その製造方法、及び表示機器

Country Status (1)

Country Link
JP (1) JP5452514B2 (ja)

Cited By (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN102930788A (zh) * 2012-11-22 2013-02-13 段四才 一种led模组无灌胶防水结构
CN104252819A (zh) * 2014-09-11 2014-12-31 苏州合欣美电子科技有限公司 一种led显示屏防水箱体及led显示屏
CN110548853A (zh) * 2019-10-08 2019-12-10 东莞友盟鑫精密压铸科技有限公司 一种密封效果好的压铸箱
US10741107B2 (en) 2013-12-31 2020-08-11 Ultravision Technologies, Llc Modular display panel
US10891881B2 (en) 2012-07-30 2021-01-12 Ultravision Technologies, Llc Lighting assembly with LEDs and optical elements

Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH03184077A (ja) * 1989-12-13 1991-08-12 Fujitsu Ltd フラットディスプレイパルネルの電極端子部接続構造及び電極端子部接続方法
JPH0676978U (ja) * 1993-04-02 1994-10-28 松下電器産業株式会社 Led表示器
JPH0726872U (ja) * 1993-10-15 1995-05-19 岩崎電気株式会社 発光ダイオードドットマトリックス及び発光ダイオードドットマトリックス表示装置
JP2005062461A (ja) * 2003-08-12 2005-03-10 Matsushita Electric Ind Co Ltd 表示装置

Patent Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPH03184077A (ja) * 1989-12-13 1991-08-12 Fujitsu Ltd フラットディスプレイパルネルの電極端子部接続構造及び電極端子部接続方法
JPH0676978U (ja) * 1993-04-02 1994-10-28 松下電器産業株式会社 Led表示器
JPH0726872U (ja) * 1993-10-15 1995-05-19 岩崎電気株式会社 発光ダイオードドットマトリックス及び発光ダイオードドットマトリックス表示装置
JP2005062461A (ja) * 2003-08-12 2005-03-10 Matsushita Electric Ind Co Ltd 表示装置

Cited By (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
US10891881B2 (en) 2012-07-30 2021-01-12 Ultravision Technologies, Llc Lighting assembly with LEDs and optical elements
CN102930788A (zh) * 2012-11-22 2013-02-13 段四才 一种led模组无灌胶防水结构
US10741107B2 (en) 2013-12-31 2020-08-11 Ultravision Technologies, Llc Modular display panel
CN104252819A (zh) * 2014-09-11 2014-12-31 苏州合欣美电子科技有限公司 一种led显示屏防水箱体及led显示屏
CN110548853A (zh) * 2019-10-08 2019-12-10 东莞友盟鑫精密压铸科技有限公司 一种密封效果好的压铸箱

Also Published As

Publication number Publication date
JP5452514B2 (ja) 2014-03-26

Similar Documents

Publication Publication Date Title
JP5452514B2 (ja) Led基板装置、その製造方法、及び表示機器
KR101309878B1 (ko) 발광 소자 모듈 및 그 제조 방법, 및 백라이트 장치
US12235546B2 (en) Display module, assembly method of display module, and display apparatus
CN109633993B (zh) 一种显示面板和显示装置
CN110350013B (zh) 显示装置、显示面板及其制造方法
EP2929524B1 (en) Encapsulation of light-emitting elements on a display module
CN113555408B (zh) 显示装置、显示模组及其制作方法
US11991841B2 (en) Splicing display screen and manufacturing method thereof
US11747684B2 (en) Display panel comprising a conductive structure layer having a bent portion attached to a first smooth surface of a protective strip and manufacturing method for the display panel
JP6746600B2 (ja) 表示モジュール、表示モジュールを有する表示装置、並びに表示モジュールの製造方法
KR20210137218A (ko) 디스플레이 패널, 그 제조 방법 및 디스플레이 장치
JP2005043810A (ja) 表示モジュールおよびその製造方法
US20100117531A1 (en) Organic light emitting device and manufacturing method thereof
JP6264941B2 (ja) 電子制御装置
JP5430140B2 (ja) 表示モジュール及びカメラ
KR20170050289A (ko) 디스플레이 장치
JP2011010164A (ja) 携帯端末装置
CN108682732A (zh) Led封装结构及led芯片封装方法
JP2018173613A (ja) 画像表示装置及びその製造方法
JP2006113435A (ja) 光制御装置および液晶表示装置
JP6715933B2 (ja) 液晶表示装置
CN218568336U (zh) Led显示模组及led显示屏
JP4562403B2 (ja) 表示装置の製造方法
CN119785673B (zh) Led显示屏、led显示模组及其制备方法
KR102205659B1 (ko) 표시장치 및 그 제조방법

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20121004

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20130726

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20130806

A521 Request for written amendment filed

Free format text: JAPANESE INTERMEDIATE CODE: A523

Effective date: 20131002

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20131203

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20131227

R150 Certificate of patent or registration of utility model

Free format text: JAPANESE INTERMEDIATE CODE: R150

Ref document number: 5452514

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

LAPS Cancellation because of no payment of annual fees