JP2012174632A - ワイヤハーネスにおける短絡回路の形成方法 - Google Patents
ワイヤハーネスにおける短絡回路の形成方法 Download PDFInfo
- Publication number
- JP2012174632A JP2012174632A JP2011038020A JP2011038020A JP2012174632A JP 2012174632 A JP2012174632 A JP 2012174632A JP 2011038020 A JP2011038020 A JP 2011038020A JP 2011038020 A JP2011038020 A JP 2011038020A JP 2012174632 A JP2012174632 A JP 2012174632A
- Authority
- JP
- Japan
- Prior art keywords
- sheet body
- joint connector
- electric wire
- sheet
- short circuit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 57
- 230000002093 peripheral effect Effects 0.000 claims abstract description 42
- 238000007789 sealing Methods 0.000 claims abstract description 16
- 239000002184 metal Substances 0.000 claims description 15
- 229910052751 metal Inorganic materials 0.000 claims description 15
- 239000010410 layer Substances 0.000 claims description 14
- 239000012790 adhesive layer Substances 0.000 claims description 12
- 238000004519 manufacturing process Methods 0.000 claims description 12
- 238000007666 vacuum forming Methods 0.000 claims description 11
- 230000015572 biosynthetic process Effects 0.000 claims description 9
- 238000000465 moulding Methods 0.000 claims description 7
- 229920005992 thermoplastic resin Polymers 0.000 claims description 4
- 238000004078 waterproofing Methods 0.000 abstract description 9
- 239000004020 conductor Substances 0.000 description 36
- 229920003002 synthetic resin Polymers 0.000 description 5
- 239000000057 synthetic resin Substances 0.000 description 5
- 239000007769 metal material Substances 0.000 description 4
- 239000000853 adhesive Substances 0.000 description 3
- 230000001070 adhesive effect Effects 0.000 description 3
- 238000000576 coating method Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000005192 partition Methods 0.000 description 3
- 239000003795 chemical substances by application Substances 0.000 description 2
- 239000011248 coating agent Substances 0.000 description 2
- 238000002788 crimping Methods 0.000 description 2
- 238000003780 insertion Methods 0.000 description 2
- 230000037431 insertion Effects 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 229910000881 Cu alloy Inorganic materials 0.000 description 1
- 239000004698 Polyethylene Substances 0.000 description 1
- 239000004820 Pressure-sensitive adhesive Substances 0.000 description 1
- 239000002390 adhesive tape Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229920005549 butyl rubber Polymers 0.000 description 1
- 238000010276 construction Methods 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 239000010949 copper Substances 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000005489 elastic deformation Effects 0.000 description 1
- 239000013013 elastic material Substances 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000011810 insulating material Substances 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- -1 polyethylene Polymers 0.000 description 1
- 229920000573 polyethylene Polymers 0.000 description 1
- 229920000915 polyvinyl chloride Polymers 0.000 description 1
- 239000004800 polyvinyl chloride Substances 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
- 238000009423 ventilation Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images


Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R31/00—Coupling parts supported only by co-operation with counterpart
- H01R31/08—Short-circuiting members for bridging contacts in a counterpart
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01R—ELECTRICALLY-CONDUCTIVE CONNECTIONS; STRUCTURAL ASSOCIATIONS OF A PLURALITY OF MUTUALLY-INSULATED ELECTRICAL CONNECTING ELEMENTS; COUPLING DEVICES; CURRENT COLLECTORS
- H01R4/00—Electrically-conductive connections between two or more conductive members in direct contact, i.e. touching one another; Means for effecting or maintaining such contact; Electrically-conductive connections having two or more spaced connecting locations for conductors and using contact members penetrating insulation
- H01R4/70—Insulation of connections
Landscapes
- Manufacturing Of Electric Cables (AREA)
- Connector Housings Or Holding Contact Members (AREA)
Abstract
【解決手段】この方法は、特定の複数の電線10の端末を共通のジョイントコネクタJCに接続することにより相互短絡させる工程と、防水体50を形成してこの防水体50内にジョイントコネクタJCを密封して防水する工程と、を含む。防水体50は、第1シート体52Aと、ジョイントコネクタJC及びこれにつながる各電線10の端部10aと、第2シート体52Bとを重ね合わされる工程と、その重ね合わせ状態で第1シート体52Aの側からエアを吸引することにより第2シート体52Bの周縁部分52bと第1シート体52Aの周縁部分52aとを密着させるとともに両シート体52A,52Bを電線10の端部10aの表面に密着させる工程と、を含む。
【選択図】図2
Description
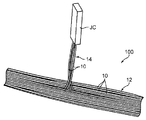
複数本の電線10が束ねられることにより幹線12が形成されるとともに、その電線10のうちの複数本(この実施の形態では4本)の電線が分岐電線群14として前記幹線12から引き出される。幹線12については、その周囲に例えばテープが螺旋状に巻き付けられることにより、電線10が束ねられた状態が保持される。前記各電線10には、いわゆる被覆電線が用いられ、当該電線10は導体とこれを被覆する絶縁被覆とをそれぞれ有する。
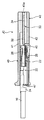
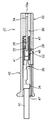
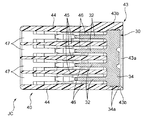
前記各電線側端子20が図3〜図6に示されるようなジョイントコネクタJCに接続されることにより、当該電線側端子20がそれぞれ装着される電線10同士の短絡が行われる。
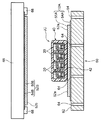
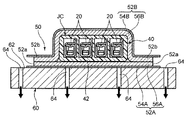
前記ジョイントコネクタJC及びこれにつながる電線10(分岐電線群14に含まれる電線10)の端部10aの周囲に、図2に示すような防水体50が形成され、この防水体50の内部に前記ジョイントコネクタJCが密封されることにより、前記短絡回路の防水がなされる。前記防水体50は、例えば次の工程によって効率よく製造されることが可能である。
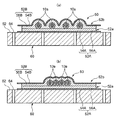
この工程は、図7に示すように前記ジョイントコネクタJCの平面形状よりも十分大きな寸法を有する第1シート体52Aと、前記ジョイントコネクタJC及びこれにつながる各電線10の端部10aと、前記ジョイントコネクタJCの平面形状よりも十分大きな寸法を有する(この実施の形態では第1シート体52Aよりも大きな形状を有する)第2シート体52Bとを前記ジョイントコネクタJCの厚み方向に重ね合わせる工程であり、この重ね合わせは、前記ジョイントコネクタJC及び前記電線10の周囲において前記第1シート体52Aの周縁部分52aと前記第2シート体52Bの周縁部分52bとが直接接触可能となるように行われる。
前記の重ね合わせ状態で前記第1シート体52Aの側、より詳しくは前記各吸引口64側すなわち第2シート体52Bと反対の側から第1シート体52Aの上側(すなわち第2シート体52B側)のエアが吸引される。これにより、前記第2シート体52Bの周縁部分52bが吸引されて前記第1シート体52Aの周縁部分に密着するとともに、両シート体52A,52Bの(後端側の)周縁部分52a,52bが前記電線10の端部10aに密着し、これにより、前記ジョイントコネクタJCを密封する防水体50が形成される。特に、前記第1シート体52Aの周縁部分52aに多数の通気孔が設けられている場合には、その通気孔を通じて当該周縁部分52a上のエアが直接的に吸引されるから、当該周縁部分52aと第2シート体52Bの周縁部分52bとの密着が促進される。当該通気孔が設けられていない場合は、前記周縁部分52a上のエアが当該周縁部分52aの外側に回り込むようにして前記吸引口64へ吸引される。
10 電線
12 ワイヤハーネスの幹線
14 分岐電線群
20 電線側端子
30 短絡用導体
32 嵌合部
34 短絡部
40 絶縁ハウジング
42 底壁(外壁)
43 導体保持部
46 ランス(端子係止部)
47 端子収容室
50 防水体
52A 第1シート体
52a 第1シート体の周縁部分
52B 第2シート体
52b 第2シート体の周縁部分
54A,54B シート本体層
56A,56B 接着剤層
60 真空成形用型
62 成形面
64 吸引口
66 ヒータ
100 ワイヤハーネス
Claims (8)
- 互いに束ねられる複数の電線を含むワイヤハーネスにおいて、防水された短絡回路を形成するための方法であって、
前記ワイヤハーネスに含まれる電線のうちの特定の複数の電線の端末を共通のジョイントコネクタに接続することによりこれらの電線同士を短絡させる短絡工程と、
前記ジョイントコネクタの周囲にこのジョイントコネクタを覆いながらこのジョイントコネクタにつながる電線の端部に密着することにより当該ジョイントコネクタを密封して防水する防水体を形成する防水体製造工程と、を含み、
前記防水体製造工程は、第1シート体と、前記ジョイントコネクタ及びこれにつながる各電線の端部と、第2シート体とを、前記ジョイントコネクタ及びこれにつながる電線の端部の周囲において前記第1シート体の周縁部分と前記第2シート体の周縁部分とが直接接触可能となるように重ね合わされる重ね合わせ工程と、その重ね合わせ状態で前記第1シート体の側からエアを吸引することにより前記第2シート体の周縁部分と前記第1シート体の周縁部分とを密着させるとともに両シート体を前記電線の端部の表面に密着させることで前記両シート体同士の間に前記ジョイントコネクタを密封する密封工程と、を含む、ワイヤハーネスにおける短絡回路の形成方法。 - 請求項1記載のワイヤハーネスにおける短絡回路の形成方法において、
前記特定の電線の端末にそれぞれ電線側端子が装着される一方、前記ジョイントコネクタとして、単一の金属板からなり、その厚み方向と直交する方向に並ぶ複数の嵌合部を有して各嵌合部が前記各電線側端子とそれぞれ嵌合され、その嵌合状態で当該電線同士を短絡させる短絡用金属板と、この短絡用金属板の厚み方向に偏平な外形を有し、当該短絡用金属板を保持するとともに、当該短絡用金属板の各嵌合部に前記各電線側端子が嵌合されるのを許容するように当該各電線側端子を受け入れる複数の端子収容室を囲む絶縁ハウジングと、を有するものが用いられ、その厚み方向に両シート体が重ね合わされる、ワイヤハーネスにおける短絡回路の形成方法。 - 請求項2記載のワイヤハーネスにおける短絡回路の形成方法において、
前記ジョイントコネクタは、前記端子収容室に臨む外壁を有してこの外壁に前記電線側端子を係止する端子係止部が形成され、この端子係止部は前記電線側端子を係止する係止位置とこの係止位置から外側に退避して前記外壁から外向きに突出する退避位置との間で弾性変位可能なものであり、この端子係止部をその係止位置で前記第1シート体または前記第2シート体が外側から拘束するように両シート体の周縁部分同士の接合が行われる、ワイヤハーネスにおける短絡回路の形成方法。 - 請求項1または2記載のワイヤハーネスにおける短絡回路の形成方法において、
前記重ね合わせ工程は、エアを吸引するための複数の吸引口が開口する成形面をもつ真空成形用型の当該成形面上に前記第1シート体を敷くことと、前記第1シート体の周縁部分が前記ジョイントコネクタ及びこれにつながる電線の端部の外側にはみ出すように当該第1シート体の上に当該ジョイントコネクタ及びこれにつながる電線の端部を載せることと、前記第2シート体をこの第2シート体が前記ジョイントコネクタ及びこれにつながる電線の端部の周囲で前記第1シート体の周縁部分に重なるように前記ジョイントコネクタ及びこれにつながる電線の端部の上に被せることと、を含み、前記密封工程は、前記真空成形用型の吸引口からエアを吸引することを含む、ワイヤハーネスにおける短絡回路の形成方法。 - 請求項4記載のワイヤハーネスにおける短絡回路の形成方法において、
前記第2シート体が熱可塑性樹脂からなる層を含み、この層が前記重ね合わせ工程において加熱されることにより軟化した状態で当該第2シート体が前記ジョイントコネクタ及びこれにつながる電線の端部と前記第1シート体の周縁部分とに被せられる、ワイヤハーネスにおける短絡回路の形成方法。 - 請求項1〜5のうちのいずれか1項に記載のワイヤハーネスにおける短絡回路の形成方法において、
前記第1シート体及び前記第2シート体のうちの少なくとも一方について、シート本体層及びこのシートの裏面上に設けられる接着剤層を有するものが用いられ、当該接着剤層により両シート体の周縁部分同士が接着される、ワイヤハーネスにおける短絡回路の形成方法。 - 請求項6記載のワイヤハーネスにおける短絡回路の形成方法において、
前記第1シート体及び前記第2シート体の双方が前記シート本体層及び前記接着剤層を有し、各接着剤層により両シート体が前記電線の端部の表面にそれぞれ接着される、ワイヤハーネスにおける短絡回路の形成方法。 - 短絡回路をもつワイヤハーネスを製造するための方法であって、
複数本の電線を束ねる工程と、
その電線のうちの特定の複数の電線の端末について請求項1〜7のうちのいずれか1項に記載の方法を適用することにより、当該特定の電線同士を短絡させる短絡回路を形成し、かつ、これを密封する防水体を製造する工程と、を含む、短絡回路をもつワイヤハーネスの製造方法。
Priority Applications (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011038020A JP5732901B2 (ja) | 2011-02-24 | 2011-02-24 | ワイヤハーネスにおける短絡回路の形成方法 |
| PCT/JP2012/001186 WO2012114732A1 (ja) | 2011-02-24 | 2012-02-22 | ワイヤハーネスにおける短絡回路の形成方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011038020A JP5732901B2 (ja) | 2011-02-24 | 2011-02-24 | ワイヤハーネスにおける短絡回路の形成方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012174632A true JP2012174632A (ja) | 2012-09-10 |
| JP5732901B2 JP5732901B2 (ja) | 2015-06-10 |
Family
ID=46720524
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011038020A Expired - Fee Related JP5732901B2 (ja) | 2011-02-24 | 2011-02-24 | ワイヤハーネスにおける短絡回路の形成方法 |
Country Status (2)
| Country | Link |
|---|---|
| JP (1) | JP5732901B2 (ja) |
| WO (1) | WO2012114732A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014200375A1 (en) | 2013-06-09 | 2014-12-18 | Active Space Technologies, Actividades Aeroespaciais, Lda. | Method and system for monitoring electrical wire aging |
| US20150090490A1 (en) * | 2013-09-27 | 2015-04-02 | Sumitomo Wiring Systems, Ltd. | Waterproof structure of wire harness with connector |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7625930B2 (ja) * | 2021-03-29 | 2025-02-04 | 住友電装株式会社 | 配線部材 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63157163U (ja) * | 1987-04-01 | 1988-10-14 | ||
| JPH02212125A (ja) * | 1988-10-20 | 1990-08-23 | Yazaki Corp | 導体接続部の製造方法 |
| JP3110998B2 (ja) * | 1995-07-31 | 2000-11-20 | 矢崎総業株式会社 | フラット回路体のジョイント部及びその製造方法 |
| JPH11111065A (ja) * | 1997-09-30 | 1999-04-23 | Yazaki Corp | 回路体及びその製造方法 |
| JP5050927B2 (ja) * | 2008-02-28 | 2012-10-17 | 住友電装株式会社 | 車両用ワイヤハーネスのスプライス収容構造 |
| JP5359321B2 (ja) * | 2009-01-29 | 2013-12-04 | 株式会社オートネットワーク技術研究所 | アース接続用配線材、これに用いられるジョイントコネクタ、及びアース接続用配線材が組み込まれたワイヤハーネス |
| JP2011165376A (ja) * | 2010-02-05 | 2011-08-25 | Autonetworks Technologies Ltd | ワイヤハーネスの短絡部の製造方法、及びワイヤハーネスの短絡部 |
-
2011
- 2011-02-24 JP JP2011038020A patent/JP5732901B2/ja not_active Expired - Fee Related
-
2012
- 2012-02-22 WO PCT/JP2012/001186 patent/WO2012114732A1/ja not_active Ceased
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014200375A1 (en) | 2013-06-09 | 2014-12-18 | Active Space Technologies, Actividades Aeroespaciais, Lda. | Method and system for monitoring electrical wire aging |
| US20150090490A1 (en) * | 2013-09-27 | 2015-04-02 | Sumitomo Wiring Systems, Ltd. | Waterproof structure of wire harness with connector |
| KR20150035414A (ko) * | 2013-09-27 | 2015-04-06 | 스미토모 덴소 가부시키가이샤 | 커넥터 부착 와이어 하니스의 방수 구조 |
| CN104518345A (zh) * | 2013-09-27 | 2015-04-15 | 住友电装株式会社 | 带连接器的线束的防水结构 |
| KR101584453B1 (ko) * | 2013-09-27 | 2016-01-11 | 스미토모 덴소 가부시키가이샤 | 커넥터 부착 와이어 하니스의 방수 구조 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2012114732A1 (ja) | 2012-08-30 |
| JP5732901B2 (ja) | 2015-06-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5672158B2 (ja) | コネクタの製造方法 | |
| JP5792011B2 (ja) | フラットケーブル防水コネクタ構造、及びその接続方法 | |
| US7959468B2 (en) | Shielding connector | |
| US9378867B2 (en) | Terminal-fitted wire, terminal-fitted wire manufacturing method and corrosion resistant member | |
| CN105453342B (zh) | 压接端子相对于电线的连接结构 | |
| CN107430908A (zh) | 导电部件 | |
| JP2011113928A (ja) | シールドフラットケーブル及びその接続構造 | |
| JP4387055B2 (ja) | 防水コネクタ及びその製造方法 | |
| CN105048117A (zh) | 端子连接结构和端子连接方法 | |
| JP5732901B2 (ja) | ワイヤハーネスにおける短絡回路の形成方法 | |
| JP2012009335A (ja) | 端子金具の製造方法 | |
| JP5609685B2 (ja) | ワイヤハーネスに設けられるシールド体の製造方法 | |
| JP2012018889A (ja) | 端子金具および端子金具の製造方法 | |
| US9219327B2 (en) | Waterproof flat cable connector and method for manufacturing same | |
| JP5533414B2 (ja) | 端子金具および端子金具の製造方法 | |
| JP2013131443A (ja) | 端子金具、端子付き電線、端子付き電線の組立方法 | |
| WO2021006052A1 (ja) | 配線モジュール、蓄電モジュール、バスバー、および蓄電モジュールの製造方法 | |
| JP2013254658A (ja) | 圧着端子 | |
| JP2013134963A (ja) | 防水コネクタの製造方法 | |
| JP2013134965A (ja) | 防水コネクタの製造方法及び防水コネクタ | |
| JP2013134964A (ja) | 防水コネクタの製造方法及び防水コネクタ | |
| JP2018092734A (ja) | 端子付き電線、端子、ワイヤハーネス | |
| JP3110998B2 (ja) | フラット回路体のジョイント部及びその製造方法 | |
| JP2009163941A (ja) | アース接続具 | |
| JP5800204B2 (ja) | 銅電線とアルミ電線の接続構造 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130726 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150203 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150224 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150317 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150330 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5732901 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| LAPS | Cancellation because of no payment of annual fees |