JP2012176503A - けい酸カルシウム板の製造方法 - Google Patents
けい酸カルシウム板の製造方法 Download PDFInfo
- Publication number
- JP2012176503A JP2012176503A JP2011039533A JP2011039533A JP2012176503A JP 2012176503 A JP2012176503 A JP 2012176503A JP 2011039533 A JP2011039533 A JP 2011039533A JP 2011039533 A JP2011039533 A JP 2011039533A JP 2012176503 A JP2012176503 A JP 2012176503A
- Authority
- JP
- Japan
- Prior art keywords
- plate
- raw material
- thickness
- calcium silicate
- water vapor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Press-Shaping Or Shaping Using Conveyers (AREA)
- Devices For Post-Treatments, Processing, Supply, Discharge, And Other Processes (AREA)
Abstract
【解決手段】石灰質原料、けい酸質原料および繊維原料を含有する原料スラリーを調製し、成形装置によりこれを板状に成形して厚さが5mm〜100mmの未硬化板Uを得、未硬化板Uを積み重ね、厚さが30〜200mmの単位体101を形成し、単位体101をさらに積み重ねるとともに、単位体101間に水蒸気導入板102を設置し、ブロック10を形成し、これをオートクレーブ装置内でオートクレーブ養生し、硬化させるに際し、水蒸気導入板101の空間部の厚さが、A>20−(10/35)×B(Aは、空間部の厚さ(mm)であり、Bは、成形装置の設置場所の雰囲気温度(℃)である。)を満足する製造方法。
【選択図】図1
Description
まず、石灰質原料、けい酸質原料、パルプ繊維、ガラス繊維、炭素繊維や有機合成繊維等の繊維原料に水を加えて混合し、原料スラリーを調製する。続いて、原料スラリーを抄造法やプレス脱水法等の成形方法を用いて、厚さが5mm〜100mm、幅が1m〜1.5m、長さが1.5〜4mの大きさに成形して未硬化板を得る。次に、未硬化板を水平に1枚または複数枚積層して高さが1m〜2m、幅が1m〜1.5m、長さが1.5〜4mのブロックを形成した後、これをオートクレーブ装置内に充填し、所定の水蒸気圧力で所定時間オートクレーブ養生を行い、石灰質原料とけい酸質原料とを反応させ、けい酸カルシウム水和物を生成させて硬化させ、けい酸カルシウム板が得られる。従来のけい酸カルシウム板の製造方法としては、例えば特許文献1が挙げられる。
1.石灰質原料、けい酸質原料および繊維原料を含有する原料に水を加えて混合し、原料スラリーを調製する工程と、成形装置により前記原料スラリーを板状に成形して厚さが5mm〜100mmの未硬化板を得る工程と、前記未硬化板を1枚のまま又は2枚以上積み重ね、厚さが30〜200mmの単位体を形成する工程と、前記単位体間に1つまたは2つ以上の水蒸気導入路が設けられるように前記単位体をさらに積み重ね、ブロックを形成する工程と、前記ブロックをオートクレーブ装置内でオートクレーブ養生し、前記未硬化板中の前記石灰質原料とけい酸質原料とを反応させて前記未硬化板を硬化させる工程とを有するけい酸カルシウム板の製造方法であって、
前記単位体の積み重ね方向の前記水蒸気導入路の厚さが、下記式(1)を充足するように調整されることを特徴とするけい酸カルシウム板の製造方法。
A>20−(10/35)×B
(式(1)中、Aは、前記単位体の積み重ね方向における前記水蒸気導入路の合計の厚さ(mm)であり、Bは、前記成形装置の設置場所の雰囲気温度(℃)である。)
2.前記水蒸気導入路が、前記単位体の平面方向に水蒸気を導入可能な水蒸気導入板により形成されていることを特徴とする前記1に記載のけい酸カルシウム板の製造方法。
3.前記水蒸気導入板が、上板、下板および上板と下板との間に設けられた所定の厚さを有する空間部からなることを特徴とする前記2に記載のけい酸カルシウム板の製造方法。
4.前記未硬化板が、プレス脱水法により形成され、得られるけい酸カルシウム板の厚さが20mm〜100mmであることを特徴とする前記1〜3のいずれかに記載のけい酸カルシウム板の製造方法。
補強繊維としては、炭素繊維や、ガラス繊維、アルミナ繊維、シリカ繊維、セラミックス繊維等の無機質繊維が好適である。
また、成形助材としての繊維材料には、パルプ、ポリビニルアルコール(PVA)繊維等の有機質繊維がある。本発明においてこれらの繊維原料は、成形時の保形性やオートクレーブ養生時の亀裂発生防止等の目的で添加される。
補強繊維は、けい酸カルシウム板の固形分原料全体(水分を除く、以下同様)に占める割合が、好ましくは0.1〜10質量%、より好ましくは0.5〜7質量%である。0.1質量%未満であると補強効果が不十分となる傾向にあり、他方10質量%を超えると成形し難く、また表面が粗雑になりやすい傾向にある。
また、けい酸カルシウム板の固形分原料全体に占める有機質繊維の割合は、0.1〜5質量%であることが好ましい。
補強繊維の繊維長は3〜10mmが好ましく、また繊維径は3〜15μmが好ましい。パルプは、カナディアンフリーネスで300〜700程度が好ましい。
なお、有機質繊維は高温で燃焼しガスが発生するため300℃以上の高温で用いるけい酸カルシウム成形体には使用しない方が好ましいが、本発明の製造方法によれば、有機繊維を配合せずともオートクレーブ養生時に亀裂が発生することなくけい酸カルシウム板を製造することができる。
けい酸カルシウム板の固形分原料全体に占める充填材の割合は、充填材の種類により適宜設定することが可能であるが、本充填材と繊維原料と以下に述べる添加材の合計が、70質量%以下であることが好ましい。70質量%を超えるとマトリクスの比率が少なくなり、強度低下をきたすので好ましくない。
添加材としては、予め合成したゾノトライト、予め合成したトバモライト等のけい酸カルシウム水和物結晶を用いることができる。
けい酸カルシウム板の固形分原料全体に占める添加材の割合は、1〜15質量%であることが好ましい。1質量%未満であると成形性向上効果が十分に発揮され難い傾向にあり、他方15質量%を超えると強度が低下しやすい傾向にある。また、固形分原料全体に占める添加材と充填材と繊維原料の合計割合は、上記のように70質量%以下であることが好ましい。70%を超えるとマトリクスの比率が少なくなり、強度低下をきたすので好ましくない。
成形された未硬化板厚さが5mm〜100mmである必要がある。厚さが5mm未満であると、強度不足となり、100mmを超えると製品のかさ密度が不均一になるため好ましくない。
また、成形された未硬化板の長さ方向のサイズは、オートクレーブ装置の奥行方向の長さに依存するが、例えば1.5m〜4mが好ましい。また、幅方向サイズは、オートクレーブ装置の直径に依存するが、例えば1m〜1.5mが好ましい。
なお一般的にオートクレーブ装置は、直径が1m〜3m、奥行方向の長さが15m〜30mの円筒形をなしている。
水蒸気導入路は、単位体の平面方向に水蒸気が流入するように、単位体間に設ければよく、とくに制限されないが、本発明では、上板、下板および上板と下板との間に設けられた所定の厚さを有する空間部からなる水蒸気導入板を用いることにより形成されるのが好ましい。ブロックの高さはオートクレーブ装置の直径により制限されるが一般的には0.5m〜1.5mであり、より好ましくは0.7m〜1.2mである。
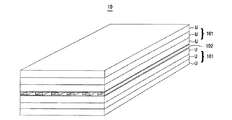
図1において、本発明におけるブロック10は、未硬化板Uを複数枚積み重ねて形成された厚さが100〜200mmの単位体101と、水蒸気導入板102と、さらに単位体101とがこの順で積層された構成を有する。
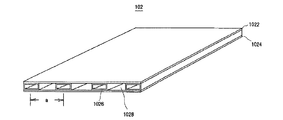
本発明で使用可能な水蒸気導入板102は、上板1022、下板1024および両板間に挟まれた複数の角型鋼管1026とから構成され、上板1022と下板1024との間に所定の厚さを有する空間部1028を有する。角型鋼管1026は、上板1022と下板1024との間でほぼ平行に配置され、上板1022、下板1024および角型鋼管1026が、溶接等の手法により互いに接合されるのが好ましい。なお、ここで平行とは水蒸気導入板102の面内において角型鋼管1026が交差しないという程度のものであり、完全なる平行度を要求するものではない。角型鋼管1026が交差すると、水蒸気が水蒸気導入板102の内部まで流通せず、好ましくない。水蒸気導入板102の材質は、コストおよび耐久性の点で鉄製またはステンレス製が好ましい。
角型鋼管1026の形状は特に規定されるものではないが、重量、コスト、強度、空間部1028の維持を考慮すると、その高さ(単位体の積み重ね方向)は、10〜20mm、幅方向(単位体の長さ方向と直交する方向)のサイズは20〜50mmが好ましい。角型鋼管1026の肉厚は1〜2mmが好ましい。
角型鋼管1026の間隔は、角型鋼管1026が上記サイズを有する場合では、断面の中心部の間隔aとして45mm〜85mm程度が好適である。
すなわち、空間部1028の単位体Uの積み重ね方向の厚さは、下記式(1)
A>20−(10/35)×B
(式(1)中、Aは、前記単位体の積み重ね方向における前記水蒸気導入路の合計の厚さ(mm)であり、Bは、前記成形装置の設置場所の雰囲気温度(℃)である。)
を満足する必要がある。なお、成形装置の設置場所においてブロックを調製するのが好ましい。
この式(1)は、下記で説明する実施例および比較例に記載した多くの実験から求めたものである。また式(1)の条件を満たすことにより、単位体のサイズに依存することなく、本発明の効果が奏される。なお、前記式(1)においてAの上限値は特に制限されないが、25mmを上回るとオートクレーブ装置内への未硬化板Uの充填効率を低下する恐れがあるため、このことを考慮して前記式(1)にAの上限値を規定すると、
25≧A>20−(10/35)×B
となる。
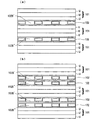
(a),(b)に示すように、本発明におけるブロックは、水蒸気導入板102を互いに接するように(図3(b))あるいは接しないように(図3(a))複数枚使用している。このように、上記式(1)の条件を満たすために、図3に示すように水蒸気導入板102を複数枚使用することができ、本発明の好ましい形態である。なおこの場合、式(1)におけるAは、複数枚の水蒸気導入板102の空間部1028の厚さの合計となる。すなわち、図3(a)の形態において上記式(1)のAは、1つの空間部1028’の厚さまたは1つの空間部1028’’の厚さ、となる。また、図3(b)の形態において、上記式(1)のAは、1つの空間部1028’の厚さ+1つの空間部1028’’の厚さ、となる。
図4に示すように、本形態のブロックは、水蒸気導入板の替わりに単位体載置テーブルを使用している。単位体載置テーブルは、下部テーブル202と上部テーブル202’からなり、それぞれのテーブルは、単位体101を載置する面2022、2022’と、これを支持する脚部2024、2024’とを備えている。単位体101は、それぞれの脚部2024、2024’間に載置されている。この形態におけるブロックをオートクレーブ装置内でオートクレーブ養生する場合、水蒸気導入路は、単位体101の上面と面2022、2022’の下面との間に形成されることになる。したがって、この形態における水蒸気導入路の厚さは、図4中の符号sで表わされる。
本発明においてオートクレーブ養生の条件は、マトリックスを形成するけい酸カルシウム水和物結晶がゾノトライトの場合は190〜220℃の飽和水蒸気圧力で2〜20時間であり、マトリックスを形成するけい酸カルシウム水和物結晶がトバモライトの場合は150〜200℃の飽和水蒸気圧力で2〜15時間である。なお、添加材として予め合成したゾノトライトや予め合成したトバモライトを使用した場合、これらもマトリックスの一部を形成する。
使用原料は以下の通りである。
非晶質シリカ:EFACO社製シリカフューム(SiO2純度93質量%)
結晶質シリカ:(株)マルエス製鳥屋根珪石粉末No.124(SiO2純度98.7質量%)
消石灰:秩父石灰工業(株)製消石灰 SA074(CaO純度73%)
ワラストナイト:インド エルケム社 ケモリットA−60
炭素繊維:東邦テナックス(株)製 チョップドファイバー HTA−C6E
予め合成したゾノトライト:以下の通りに合成したもの
結晶質シリカの比率が質量比で7:3かつC/S比が1.0となるよう非晶質シリカ、結晶質シリカおよび消石灰を計量し、これに質量比で20倍の水を加えてスラリーとし、このスラリー10立方メートルを内容積17立方メートルの撹拌式オートクレーブに入れ30rpmで撹拌しながら200℃−7時間反応させてゾノトライト結晶二次粒子スラリーを得た。ゾノトライト結晶二次粒子の平均粒子径は42μmであった。
非晶質シリカ2質量%、結晶質シリカ24.3質量%、消石灰34.7質量%、ワラストナイト30質量%、炭素繊維2質量%および予め合成したゾノトライト7質量%からなる原料に、2.1質量倍の水(ゾノトライトの含有水を含む)を加え、パルパーを用いて混練して原料スラリーを調製し、これをリボンミキサーに移して大気圧下95℃に加温して15分毎に撹拌しながら2時間保持し下記の成形に供した。
次にこの未硬化板を1〜4枚積み重ねて単位体とし、図1または図3(b)に示すようなブロックを調製した。ブロックの高さは、840mm以下に設定した。なおブロックの高さ調整のため、最上段の単位体については積み重ね枚数を適宜減じた。
水蒸気導入板は、図2に示したように、厚さ2.3mmの鉄板からなる上板1022および下板1024を用い、肉厚が1.4mmの機械構造用角型鋼管(STKMR)を両板間にほぼ平行に配置し、溶接によりこれらを互いに接合した。なお、角型鋼管1026は、19本使用し、図2で言う断面の中心部の間隔aは、約60mmであった。なお水蒸気導入板の厚さ以外の寸法は幅1100mm長さ3150mmとした。
このような構成により、上板1022と下板1024との間に、所定の厚さを有する空間部1028を形成した。
この空間部1028の所定の厚さは、角型鋼管1026の高さ方向のサイズを変更することにより、あるいは、水蒸気導入板を1枚または2枚使用することにより調整した。
本実施例および比較例では、空間部1028の厚さとして、角型鋼管1026の高さ方向のサイズを変更することにより10mm、14mm、18mm、20mmの4水準を調製した。また、水蒸気導入板を2枚重ねることにより、空間部1028の厚さとして、24mm、28mm、36mmの3水準を新たに作製した。これにより、本実施例および比較例で採用した空間部1028の厚さは、10mm、14mm、18mm、20mm、24mm、28mmまたは36mmの7水準である。なお、空間部1028の厚さとして20mmを採用した場合は、20mmの空間部の厚さを設けた水蒸気導入板を使用した例と、10mmの空間部の厚さを設けた水蒸気導入板を2枚重ねて使用した例について、それぞれ検証した。
表1〜4において、水蒸気導入板積層枚数とは、ブロックに含まれる水蒸気導入板の枚数を示している。水蒸気導入板1のみを使用している例は、ブロックに含まれる水蒸気導入板の枚数が1枚である例である。水蒸気導入板1および2を両方使用している例は、ブロックに含まれる水蒸気導入板の枚数が2枚である例である。積載可能枚数とは、オートクレーブ装置に導入できた未硬化板の合計枚数である。
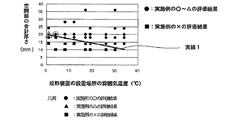
また、表1〜4の亀裂の有無の評価において、○は「小口に亀裂なし」、△は「小口に小亀裂発生、バリ切断で除去可能」、×は「小口に亀裂発生」を意味する。
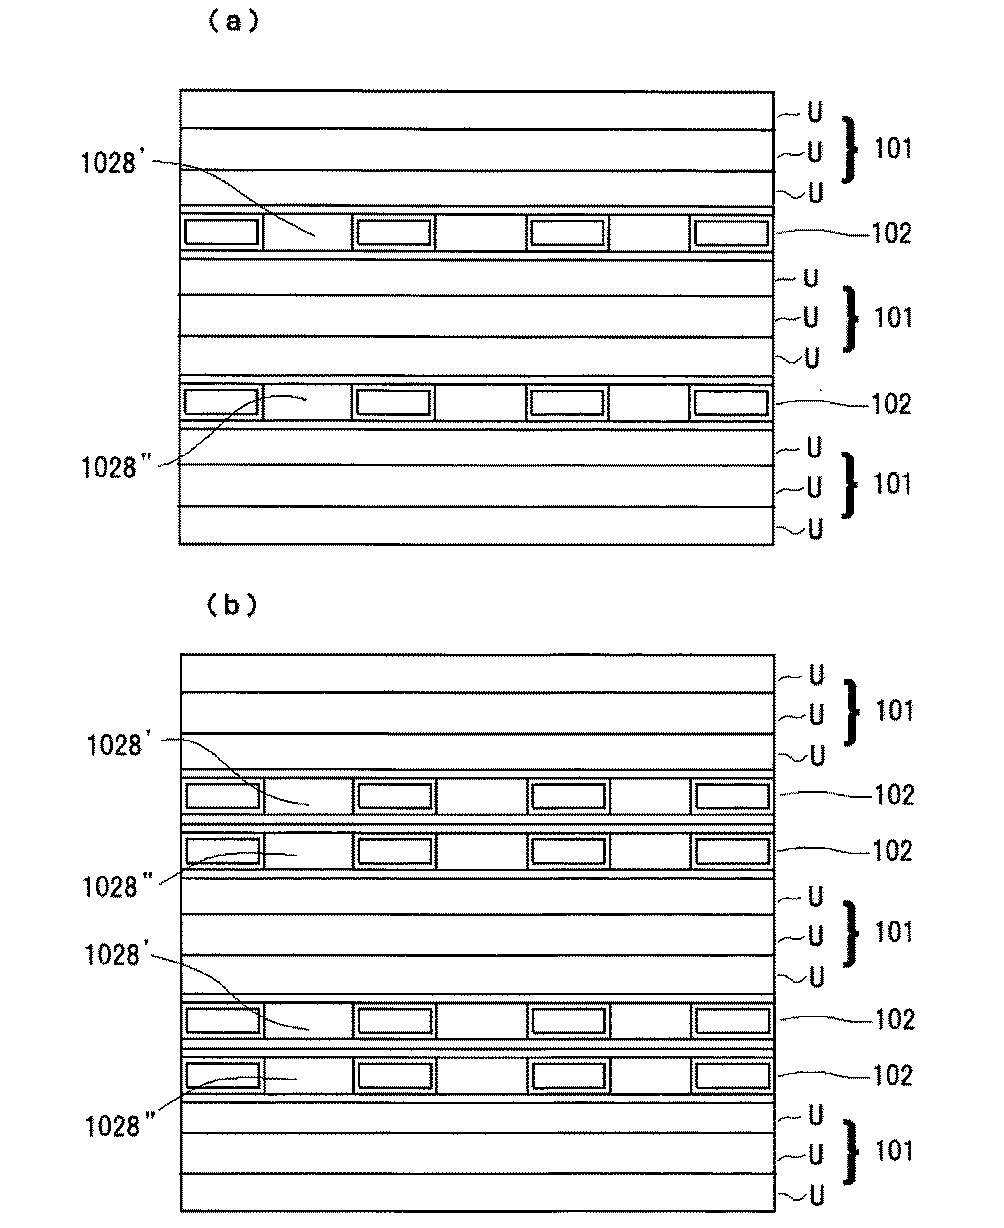
表1〜4において、成形装置の設置場所の雰囲気温度(℃)を横軸、空間部の合計厚さを縦軸にとり、表1〜4のデータをプロットすると、実線1を境に亀裂の有り無しが分かれる。この実線1から上記式(1)が導き出される。なお、空間部厚さ20mmの結果において△または○により囲まれたプロットは、前者が実施例1および2、後者が実施例5および6を示している。本発明においては、たとえパルプ繊維を含まないけい酸カルシウム板であっても、上記式(1)を満足するように成形装置の設置場所の雰囲気温度と空間部の合計厚さとを調整することにより、けい酸カルシウム板に発生する亀裂を抑制することができる。なお、オートクレーブ装置内へのオートクレーブ装置に導入できる未硬化板の合計枚数は、水蒸気導入板の枚数が増えるほど減少するが、室温に応じて水蒸気導入板の空間部の厚さを変えることによりオートクレーブ装置への未硬化板の導入枚数の減少を最小限に抑えることができる。例えば、成形装置の雰囲気温度が高いときは10〜14mm、低いときは20〜24mmのように、気温の変化に応じて水蒸気導入板の空間部の厚さを変えることにより、効率的に亀裂を防止することができる。
101 単位体
102 水蒸気導入板
1022 上板
1024 下板
1026 角型鋼管
1028 空間部
202 テーブル
U 未硬化板
Claims (4)
- 石灰質原料、けい酸質原料および繊維原料を含有する原料に水を加えて混合し、原料スラリーを調製する工程と、成形装置により前記原料スラリーを板状に成形して厚さが5mm〜100mmの未硬化板を得る工程と、前記未硬化板を1枚のまま又は2枚以上積み重ね、厚さが30〜200mmの単位体を形成する工程と、前記単位体間に1つまたは2つ以上の水蒸気導入路が設けられるように前記単位体をさらに積み重ね、ブロックを形成する工程と、前記ブロックをオートクレーブ装置内でオートクレーブ養生し、前記未硬化板中の前記石灰質原料とけい酸質原料とを反応させて前記未硬化板を硬化させる工程とを有するけい酸カルシウム板の製造方法であって、
前記単位体の積み重ね方向の前記水蒸気導入路の厚さが、下記式(1)を充足するように調整されることを特徴とするけい酸カルシウム板の製造方法。
A>20−(10/35)×B
(式(1)中、Aは、前記単位体の積み重ね方向における前記水蒸気導入路の合計の厚さ(mm)であり、Bは、前記成形装置の設置場所の雰囲気温度(℃)である。) - 前記水蒸気導入路が、前記単位体の平面方向に水蒸気を導入可能な水蒸気導入板により形成されていることを特徴とする請求項1に記載のけい酸カルシウム板の製造方法。
- 前記水蒸気導入板が、上板、下板および上板と下板との間に設けられた所定の厚さを有する空間部からなることを特徴とする請求項2に記載のけい酸カルシウム板の製造方法。
- 前記未硬化板が、プレス脱水法により形成され、得られるけい酸カルシウム板の厚さが20mm〜100mmであることを特徴とする請求項1〜3のいずれかに記載のけい酸カルシウム板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011039533A JP5564002B2 (ja) | 2011-02-25 | 2011-02-25 | けい酸カルシウム板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011039533A JP5564002B2 (ja) | 2011-02-25 | 2011-02-25 | けい酸カルシウム板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012176503A true JP2012176503A (ja) | 2012-09-13 |
| JP5564002B2 JP5564002B2 (ja) | 2014-07-30 |
Family
ID=46978725
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011039533A Active JP5564002B2 (ja) | 2011-02-25 | 2011-02-25 | けい酸カルシウム板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5564002B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120664867A (zh) * | 2025-04-16 | 2025-09-19 | 山东凯大新型材料科技有限公司 | 一种增强热稳定性的硅酸钙板及其制备方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6342135U (ja) * | 1986-09-08 | 1988-03-19 | ||
| JPH0390904U (ja) * | 1989-12-28 | 1991-09-17 | ||
| JPH06271369A (ja) * | 1993-03-19 | 1994-09-27 | Onoda Cement Co Ltd | 珪酸カルシウム硬化体製造用のスペーサ及び珪酸カル シウム硬化体の製造方法 |
| JP2000185982A (ja) * | 1998-12-21 | 2000-07-04 | Matsushita Electric Works Ltd | セメント系無機質板の養生方法 |
| JP2006062102A (ja) * | 2004-08-24 | 2006-03-09 | Panahome Corp | セメント成形体の養生装置および養生方法。 |
-
2011
- 2011-02-25 JP JP2011039533A patent/JP5564002B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6342135U (ja) * | 1986-09-08 | 1988-03-19 | ||
| JPH0390904U (ja) * | 1989-12-28 | 1991-09-17 | ||
| JPH06271369A (ja) * | 1993-03-19 | 1994-09-27 | Onoda Cement Co Ltd | 珪酸カルシウム硬化体製造用のスペーサ及び珪酸カル シウム硬化体の製造方法 |
| JP2000185982A (ja) * | 1998-12-21 | 2000-07-04 | Matsushita Electric Works Ltd | セメント系無機質板の養生方法 |
| JP2006062102A (ja) * | 2004-08-24 | 2006-03-09 | Panahome Corp | セメント成形体の養生装置および養生方法。 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN120664867A (zh) * | 2025-04-16 | 2025-09-19 | 山东凯大新型材料科技有限公司 | 一种增强热稳定性的硅酸钙板及其制备方法 |
| CN120664867B (zh) * | 2025-04-16 | 2026-01-06 | 山东凯大新型材料科技有限公司 | 一种增强热稳定性的硅酸钙板及其制备方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5564002B2 (ja) | 2014-07-30 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9011708B2 (en) | Thermal insulator using closed cell expanded perlite | |
| EP2602234B1 (en) | Method for manufacturing of products from autoclaved aerated concrete and composition of autoclaved aerated concrete | |
| JP6949008B2 (ja) | 吸音天井タイル | |
| JP5190399B2 (ja) | けい酸カルシウム板の製造方法 | |
| EP2679559B1 (en) | Inorganic board and method for manufacturing inorganic board | |
| JP5871685B2 (ja) | けい酸カルシウム成形体およびその製造方法 | |
| JP5847994B2 (ja) | 板ガラスの製造のための引張ロール用材料 | |
| JP5765982B2 (ja) | けい酸カルシウム材の製造方法 | |
| JP5564002B2 (ja) | けい酸カルシウム板の製造方法 | |
| JP6155185B2 (ja) | ディスクロール及びその基材 | |
| JP4462600B2 (ja) | ケイ酸カルシウム材の製造方法 | |
| JP6055477B2 (ja) | ディスクロール及びその基材 | |
| JP2763929B2 (ja) | 高強度珪酸カルシウム成形体の製造方法 | |
| US10494304B2 (en) | High temperature calcium silicate insulation | |
| JP2009227537A (ja) | けい酸カルシウム材の製造方法 | |
| JP5856891B2 (ja) | 無機質板の製造方法 | |
| KR20170103386A (ko) | 비석면 절연·단열판 및 그 제조방법 | |
| JP2011213510A (ja) | 繊維強化ケイ酸カルシウム板 | |
| WO2015056418A1 (ja) | 珪酸カルシウム板及びその製造方法 | |
| JP5469502B2 (ja) | けい酸カルシウム材の製造方法 | |
| CN105216096A (zh) | 一种免烧陶瓷钢化镜面非金属声屏障的制备方法 | |
| JP2022148720A (ja) | けい酸カルシウム成形体の製造法 | |
| JP6913572B2 (ja) | 無機軽量化材の製造法 | |
| JP6052981B2 (ja) | けい酸カルシウム成形体及びその製造法 | |
| JP2019151521A (ja) | けい酸カルシウム板およびその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131120 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140519 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20140610 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20140613 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5564002 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |