JP2012179628A - 鋼の連続鋳造用の中空顆粒状モールドフラックス - Google Patents
鋼の連続鋳造用の中空顆粒状モールドフラックス Download PDFInfo
- Publication number
- JP2012179628A JP2012179628A JP2011043852A JP2011043852A JP2012179628A JP 2012179628 A JP2012179628 A JP 2012179628A JP 2011043852 A JP2011043852 A JP 2011043852A JP 2011043852 A JP2011043852 A JP 2011043852A JP 2012179628 A JP2012179628 A JP 2012179628A
- Authority
- JP
- Japan
- Prior art keywords
- flux
- mold flux
- gas
- hollow granular
- continuous casting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Continuous Casting (AREA)
Abstract
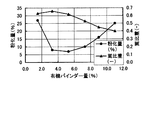
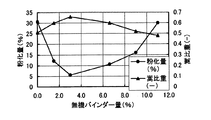
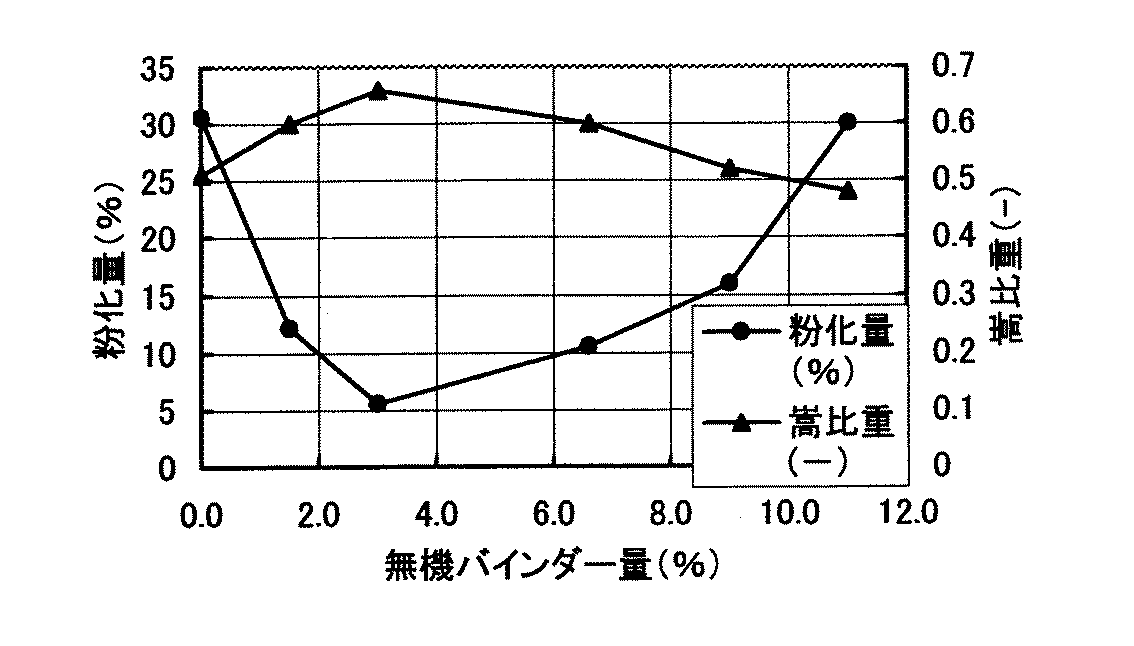
【解決手段】中空顆粒状モールドフラックスの全量に対して、多糖類、セルロース系の半合成高分子、アルギン酸ナトリウム、リグニン化合物、ビニル系高分子化合物、ポリエチレングリコールなどの1種以上からなる有機バインダーを2.0〜10.0質量%、ナトリウムオキソ酸塩、カリウムオキソ酸塩などの1種以上からなる無機バインダーを1.0〜10.0質量%含有させる。
【選択図】図1
Description
本発明の中空顆粒状フラックスを試作するにあたり、バインダー成分を除く基本フラックスとして、表1に示す成分のフラックスを作製した。これらのフラックスは合成珪酸カルシウム、ポルトランドセメント、蛍石などの、所定のフラックス成分にするための原料を混合し、炭素粉末以外の全部を溶融して粉砕したプリメルト原料とした。このプリメルト原料粉末と上記の炭素粉末とを表1の成分になるように混合した。
Claims (5)
- 鋼の連続鋳造用の中空顆粒状モールドフラックスにおいて、モールドフラックス全量に対して、有機バインダーを2.0〜10.0質量%、無機バインダーを1.0〜10.0質量%含有することを特徴とする鋼の連続鋳造用の中空顆粒状モールドフラックス。
- 有機バインダーが、多糖類、セルロース系の半合成高分子、アルギン酸ナトリウム、リグニン化合物、ビニル系高分子化合物、ポリエチレングリコールの1種以上であり、無機バインダーが、ナトリウムオキソ酸塩、カリウムオキソ酸塩のうちの1種以上であることを特徴とする請求項1記載の鋼の連続鋳造用の中空顆粒状モールドフラックス。
- モールドフラックスの供給に際して、フラックスを気体中で浮遊状態にした状態で送る気体搬送をするためのものであることを特徴とする請求項1または2に記載の鋼の連続鋳造用の中空顆粒状モールドフラックス。
- 気体搬送における搬送距離と、気体の流量との積が10m・m3/min以上であることを特徴とする請求項3記載の鋼の連続鋳造用の中空顆粒状モールドフラックス。
- 気体搬送における搬送距離と気体の流量との積が10m・m3/minのとき、粒子径が150μm未満の粒子のフラックス全量に対する割合の増加量が20質量%以下であることを特徴とする請求項3または4に記載の鋼の連続鋳造用の中空顆粒状モールドフラックス。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011043852A JP5727263B2 (ja) | 2011-03-01 | 2011-03-01 | 鋼の連続鋳造用の中空顆粒状モールドフラックス |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011043852A JP5727263B2 (ja) | 2011-03-01 | 2011-03-01 | 鋼の連続鋳造用の中空顆粒状モールドフラックス |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012179628A true JP2012179628A (ja) | 2012-09-20 |
| JP5727263B2 JP5727263B2 (ja) | 2015-06-03 |
Family
ID=47011316
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011043852A Active JP5727263B2 (ja) | 2011-03-01 | 2011-03-01 | 鋼の連続鋳造用の中空顆粒状モールドフラックス |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5727263B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017209711A (ja) * | 2016-05-26 | 2017-11-30 | 日鐵住金建材株式会社 | 連続鋳造用モールドパウダー、及び連続鋳造用モールドパウダーの顆粒強度を増強させる方法 |
| JP2020055027A (ja) * | 2018-10-04 | 2020-04-09 | 日鉄建材株式会社 | スラリー、モールドパウダーの製造方法及びモールドパウダー |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6087960A (ja) * | 1983-09-22 | 1985-05-17 | フオセコ・インターナシヨナル・リミテツド | 金属鋳造用溶剤、その製造方法及び鋳造方法 |
| JPS61123454A (ja) * | 1984-11-20 | 1986-06-11 | Kawasaki Steel Corp | 連続鋳造用フラツクスならびにその製造方法 |
| JPH09182944A (ja) * | 1995-12-28 | 1997-07-15 | Nippon Steel Metal Prod Co Ltd | 鋼の連続鋳造用モールドフラックスの製造方法および装置 |
| JP2001083071A (ja) * | 1999-09-13 | 2001-03-30 | Nippon Steel Metal Prod Co Ltd | 連続鋳造用顆粒パウダーの強度測定方法および測定装置並びに顆粒パウダーの製造方法 |
-
2011
- 2011-03-01 JP JP2011043852A patent/JP5727263B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6087960A (ja) * | 1983-09-22 | 1985-05-17 | フオセコ・インターナシヨナル・リミテツド | 金属鋳造用溶剤、その製造方法及び鋳造方法 |
| JPS61123454A (ja) * | 1984-11-20 | 1986-06-11 | Kawasaki Steel Corp | 連続鋳造用フラツクスならびにその製造方法 |
| JPH09182944A (ja) * | 1995-12-28 | 1997-07-15 | Nippon Steel Metal Prod Co Ltd | 鋼の連続鋳造用モールドフラックスの製造方法および装置 |
| JP2001083071A (ja) * | 1999-09-13 | 2001-03-30 | Nippon Steel Metal Prod Co Ltd | 連続鋳造用顆粒パウダーの強度測定方法および測定装置並びに顆粒パウダーの製造方法 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2017209711A (ja) * | 2016-05-26 | 2017-11-30 | 日鐵住金建材株式会社 | 連続鋳造用モールドパウダー、及び連続鋳造用モールドパウダーの顆粒強度を増強させる方法 |
| JP2020055027A (ja) * | 2018-10-04 | 2020-04-09 | 日鉄建材株式会社 | スラリー、モールドパウダーの製造方法及びモールドパウダー |
| JP7333166B2 (ja) | 2018-10-04 | 2023-08-24 | 日鉄建材株式会社 | スラリー、モールドパウダーの製造方法及びモールドパウダー |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5727263B2 (ja) | 2015-06-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4996810B2 (ja) | 摩擦調節組成物 | |
| CN105722803A (zh) | 用于减少炉渣绒形成的干式粒化炉渣的方法和设备 | |
| US20090312448A1 (en) | Method of agglomeration | |
| JP5727263B2 (ja) | 鋼の連続鋳造用の中空顆粒状モールドフラックス | |
| JP2021167442A (ja) | 鉱物原料の改質方法 | |
| EP3551409A1 (de) | Mischdüse für eine spritzbetonauftragsvorrichtung, sowie spritzbetonauftragsvorrichtung mit einer derartigen mischdüse und spritzbetonauftragsverfahren | |
| JP2008512268A (ja) | 水硬性組成物のための被覆塩基性材料の製造方法、水硬性組成物のための被覆塩基性材料、水硬性組成物のための添加剤および水硬性組成物の製造方法 | |
| EP1776435B1 (en) | Granules of powdery mineral and method for production of granules | |
| Han et al. | Effect of microstructure on the granule strength of hollow granulated mold fluxes for continuous casting | |
| JP2020083706A (ja) | 吹付材用繊維質骨材、吹付材用原料粉末、及び吹付材 | |
| CN102343425A (zh) | 一种颗粒状稻壳灰保温剂 | |
| CN103625927A (zh) | 一种具有活化功能的粉状物的输送系统和输送方法 | |
| JP6663301B2 (ja) | 連続鋳造用モールドパウダー、及び連続鋳造用モールドパウダーの顆粒強度を増強させる方法 | |
| CN103128271A (zh) | 一种粉末冶金用铁基混合粉末 | |
| JP7333166B2 (ja) | スラリー、モールドパウダーの製造方法及びモールドパウダー | |
| CN113399143B (zh) | 一种造粒外润滑剂添加系统与方法 | |
| Kamińska et al. | Analysis of the granulation process mechanism-stand and scope of experimental investigations | |
| JPS595058B2 (ja) | 鋼の連続鋳造用顆粒型パウダ− | |
| Muhiddinov et al. | Development and Evaluation of Solutions to Suppress Dust on Vehicle Roads in Quarries | |
| US9464338B2 (en) | Reclaiming and inhibiting activation of DRI dust and fines | |
| KR102915546B1 (ko) | 소결광의 제조 방법 및 소결광 | |
| CN109794496A (zh) | 一种沥青废料粒状固化系统及方法 | |
| JPH04210858A (ja) | 連続鋳造用フラックス | |
| JPH11277201A (ja) | 鋼の連続鋳造用モールドパウダー | |
| JP2001030238A (ja) | 熱可塑性樹脂ペレットの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20131213 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20141110 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20141118 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150113 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150331 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150402 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5727263 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R157 | Certificate of patent or utility model (correction) |
Free format text: JAPANESE INTERMEDIATE CODE: R157 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |