JP2012185976A - 積層型電池 - Google Patents
積層型電池 Download PDFInfo
- Publication number
- JP2012185976A JP2012185976A JP2011047573A JP2011047573A JP2012185976A JP 2012185976 A JP2012185976 A JP 2012185976A JP 2011047573 A JP2011047573 A JP 2011047573A JP 2011047573 A JP2011047573 A JP 2011047573A JP 2012185976 A JP2012185976 A JP 2012185976A
- Authority
- JP
- Japan
- Prior art keywords
- electrode
- positive electrode
- negative electrode
- battery
- stacked
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images



Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Secondary Cells (AREA)
- Battery Electrode And Active Subsutance (AREA)
Abstract
【課題】電池性能的に余分な部材を用いずに、電池性能のバラツキを抑制することができる積層型電池の提供。
【解決手段】正極Pと負極NとがセパレータSを間に挟んで交互に積層された積層構造を有する積層型電池であって、負極Nは、正極Pよりも大きく、負極Nと正極Pとの大きさの差分は、上記積層するときの負極Nと正極Pとの位置決め精度と、負極Nの端縁が正極Pの端縁に対してずれて配置されたときの当該端縁における負極Nと正極Pとの間の電気容量と、に基づいて設定されているという構成を採用する。
【選択図】図2
【解決手段】正極Pと負極NとがセパレータSを間に挟んで交互に積層された積層構造を有する積層型電池であって、負極Nは、正極Pよりも大きく、負極Nと正極Pとの大きさの差分は、上記積層するときの負極Nと正極Pとの位置決め精度と、負極Nの端縁が正極Pの端縁に対してずれて配置されたときの当該端縁における負極Nと正極Pとの間の電気容量と、に基づいて設定されているという構成を採用する。
【選択図】図2
Description
本発明は、積層型電池に関するものである。
電池の形態は、円筒型電池と積層型電池とに大別され、後者の電池は、矩形状の正極と負極とをセパレータを挟んで交互に積層した積層構造を有する。このように、矩形状の電極を積層して電池を構成する場合、電極の端縁における短絡を防止するためには、電極よりも一回り大きな面積を有するセパレータを用いることが好ましい。しかしながら、電極と大きさの異なるセパレータを用いる場合、当該セパレータを挟んで隣り合う電極同士を位置決めして積層するのが困難となる。また、電極の位置がずれると電池性能のバラツキを引き起こす。
下記特許文献1には、電極間の積層ずれを抑制して、サイクル特性の向上等を図ることができる積層式リチウムイオン電池が開示されている。この電池は、セパレータ、正極、セパレータ、負極からなる積層電極体を、複数重ねる際、各積層電極体を跨ぐように、ずれ防止用テープを貼付し、電極の移動を阻止する構成となっている。
しかしながら、上記従来技術では、ずれ防止用テープという電池性能的には余分な部材を必要とする。また、上記従来技術では、ずれ防止用テープを貼付するための機械も別途必要となる。
本発明は、上記問題点に鑑みてなされたものであり、電池性能的に余分な部材を用いずに、電池性能のバラツキを抑制することができる積層型電池の提供を目的とする。
上記の課題を解決するために、本発明は、極性の異なる電極がセパレータを間に挟んで交互に積層された積層構造を有する積層型電池であって、上記電極のうち、一方の極性を有する第1の電極は、他方の極性を有する第2の電極よりも大きく、上記第1の電極と上記第2の電極との大きさの差分は、上記積層するときの上記第1の電極と上記第2の電極との位置決め精度と、上記第1の電極の端縁が上記第2の電極の端縁に対してずれて配置されたときの当該端縁における上記第1の電極と上記第2の電極との間の電気容量と、に基づいて設定されているという構成を採用する。
この構成を採用することによって、本発明では、位置決め精度及び電気容量に基づいて第1の電極を第2の電極よりも大きくし、過剰に第1の電極を大きくせずに、積層後、第1の電極によって第2の電極の全てを覆わせ、電池性能を一定にさせる。
この構成を採用することによって、本発明では、位置決め精度及び電気容量に基づいて第1の電極を第2の電極よりも大きくし、過剰に第1の電極を大きくせずに、積層後、第1の電極によって第2の電極の全てを覆わせ、電池性能を一定にさせる。
また、本発明においては、上記第1の電極は、負極であり、上記第2の電極は、正極であるという構成を採用する。
この構成を採用することによって、本発明では、正極よりも比較的材料コストが安価な負極を大きくする。
この構成を採用することによって、本発明では、正極よりも比較的材料コストが安価な負極を大きくする。
また、本発明においては、上記負極は、少なくとも一方の面にカーボンを含む活物質を有し、上記正極は、少なくとも一方の面にリチウム化合物を含む活物質を有するという構成を採用する。
この構成を採用することによって、本発明では、レアメタルであるリチウム化合物を含む活物質を有する正極よりも材料コストが安価なカーボンを含む活物質を有する負極を大きくする。
この構成を採用することによって、本発明では、レアメタルであるリチウム化合物を含む活物質を有する正極よりも材料コストが安価なカーボンを含む活物質を有する負極を大きくする。
本発明によれば、極性の異なる電極がセパレータを間に挟んで交互に積層された積層構造を有する積層型電池であって、上記電極のうち、一方の極性を有する第1の電極は、他方の極性を有する第2の電極よりも大きく、上記第1の電極と上記第2の電極との大きさの差分は、上記積層するときの上記第1の電極と上記第2の電極との位置決め精度と、上記第1の電極の端縁が上記第2の電極の端縁に対してずれて配置されたときの当該端縁における上記第1の電極と上記第2の電極との間の電気容量と、に基づいて設定されているという構成を採用することによって、位置決め精度及び電気容量に基づいて第1の電極を第2の電極よりも大きくし、過剰に第1の電極を大きくせずに、積層後、第1の電極によって第2の電極の全てを覆わせ、電池性能を一定にさせる。
したがって、本発明では、電池性能的に余分な部材を用いずに、電池性能のバラツキを抑制することができる。
したがって、本発明では、電池性能的に余分な部材を用いずに、電池性能のバラツキを抑制することができる。
以下、本発明の実施形態について図面を参照して説明する。
先ず、本発明の積層型電池に係るリチウム2次電池を製造する電極積層装置について説明する。
先ず、本発明の積層型電池に係るリチウム2次電池を製造する電極積層装置について説明する。
図1は、本発明の実施形態における電極積層装置1を示す構成図である。
電極積層装置1は、正極シートPSを繰り出す正極ロール2を有する。正極ロール2は、活物質としてリチウム含有金属酸化物が両面に印刷された(付着した)、例えば厚さ8〜20μm程度の金属箔の正極シートPSを繰り出す構成となっている。正極シートPSは、例えばアルミニウム箔を基材に用い、粉末状のリチウム含有金属酸化物を基材の面上に配置する等して形成されている。
電極積層装置1は、正極シートPSを繰り出す正極ロール2を有する。正極ロール2は、活物質としてリチウム含有金属酸化物が両面に印刷された(付着した)、例えば厚さ8〜20μm程度の金属箔の正極シートPSを繰り出す構成となっている。正極シートPSは、例えばアルミニウム箔を基材に用い、粉末状のリチウム含有金属酸化物を基材の面上に配置する等して形成されている。
電極積層装置1は、正極ロール2の下流側に、正極シートPSから正極(第2の電極)Pを切り出すカッター装置3を有する。カッター装置3は、正極Pを切り出すと共に、正極シートPSの幅方向の一端部の一部を切り落とし、正極Pのタブを形成する。なお、切り落とし片は、トレイ4に落下する。
電極積層装置1は、カッター装置3の下流側に、切り出された正極Pを支持するセパレータシートSSを繰り出すセパレータロール11を有する。セパレータロール11は、例えば厚さ8〜25μm程度の絶縁性樹脂材のセパレータシートSSを繰り出す構成となっている。セパレータシートSSは、例えば多孔質のポリエチレンやポリエステルから形成されている。
電極積層装置1は、セパレータロール11の下流側に、セパレータシートSS上の正極Pを検査する検査カメラ12を有する。検査カメラ12は、正極Pを上方から撮像し、当該撮像により取得したデータを不図示の制御装置に伝送する構成となっている。不図示の制御装置では、撮像データを画像処理し、正極Pの姿勢、形状、活物質の剥がれ、穴等の不良状態の有無を検査する。
電極積層装置1は、検査カメラ12の下流側に、正極Pを挟み込むセパレータシートSSを繰り出すセパレータロール13を有する。セパレータロール13は、セパレータロール11と同様に、例えば厚さ8〜25μm程度の絶縁性樹脂材のセパレータシートSSを繰り出す構成となっている。
電極積層装置1は、セパレータロール13の下流側に、正極Pを挟んだ上下のセパレータシートSSを検査する検査カメラ14,15を有する。検査カメラ14,15は、セパレータシートSSを撮像し、当該撮像により取得したデータを不図示の制御装置に伝送する構成となっている。不図示の制御装置では、撮像データを画像処理し、セパレータシートSSの縒れ、シワ、欠損(ピンホールや破れ)等の不良状態の有無を検査する。
電極積層装置1は、検査カメラ14,15の下流側に、正極Pと上下のセパレータシートSSとを固定する加熱溶融固定装置16を有する。加熱溶融固定装置16は、加熱によって、上下のセパレータシートSSを溶かし張り合わせると共に、正極Pをシート内で固定する。
電極積層装置1は、加熱溶融固定装置16の下流側に、正極P毎に、セパレータシートSSを切断し、セパレータS、正極P、セパレータSからなるセルCを形成するカッター装置17を有する。カッター装置17は、セパレータシートSSを焼き切るヒートカッターを有する。カッター装置17の切断によって形成されたセルCは、コンベア装置20によって下流側に搬送される。
電極積層装置1は、負極Nを切り出すもう一つのラインを有する。電極積層装置1のもう一つのラインには、負極シートNSを繰り出す負極ロール22が設けられている。負極ロール22は、活物質として炭素材料が両面に印刷された(付着した)、例えば厚さ8〜20μm程度の金属箔の負極シートNSを繰り出す構成となっている。負極シートNSは、例えば銅箔を基材に用い、粉末状の炭素を基材の面上に配置する等して形成されている。
電極積層装置1は、負極ロール22の下流側に、負極シートNSから負極(第1の電極)Nを切り出すカッター装置23を有する。カッター装置23は、負極Nを切り出すと共に、負極シートNSの幅方向の一端部の一部を切り落とし、負極Nのタブを形成する。なお、切り落とし片は、トレイ26に落下する。
電極積層装置1は、カッター装置23の下流側に、切り出された負極Nを下流側に搬送するコンベア装置24と、コンベア装置24上の負極Nを検査する検査カメラ25を有する。検査カメラ25は、負極Nを上方から撮像し、当該撮像により取得したデータを不図示の制御装置に伝送する構成となっている。不図示の制御装置では、撮像データを画像処理し、負極Nの姿勢、形状、活物質の剥がれ、穴等の不良状態の有無を検査する。
電極積層装置1は、コンベア装置20上のセルCと、コンベア装置24上の負極Nとを交互に積層するロボットハンド30を有する。ロボットハンド30は、不図示の制御装置の下に駆動し、検査カメラ12,14,15,25における検査をクリアしたものを積層する。なお、検査カメラ12,14,15,25における検査で不良状態と判断されたものは、積層せずに廃棄する。これにより、欠陥品のみを積層前に廃棄でき、電池セル生産の歩留まりを向上させることができる。
電極積層装置1は、この重ね合わせを繰り返し、セパレータS、正極P、セパレータS、負極Nを1セットとして、このセットを複数(例えば100セット程度)積層することにより、トレイ上に、正極Pと負極NとをセパレータSを間に挟んで積層した電極積層体を形成する。
その後、この電極積層体を載置したトレイを他の場所に移動させ、所定の処理をする。具体的には、正極P及び負極Nのタブをそれぞれ溶接し、この電極積層体を例えばアルミニウムからなるラミネートフィルムに入れ、電解液を注液し、電極積層体を含浸させる。この後、シールして密閉することにより、ラミネート型のリチウム2次電池セル(積層型電池)が得られる。
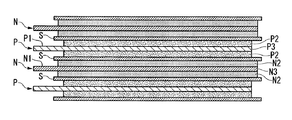
図2は、本発明の実施形態における積層型電池の積層構造を示す平面図である。図3は、本発明の実施形態における積層型電池の積層構造を示す断面構成図である。
図2及び図3において、符号P1は正極Pのタブを示し、符号P2は正極Pの活物質(リチウム含有金属酸化物)を示し、符号P3は正極Pの集電体(アルミニウム箔)を示し、また、符号N1は負極Nのタブを示し、符号N2は負極Nの活物質(炭素材料)を示し、符号N3は負極Nの集電体(銅箔)を示す。
図2及び図3において、符号P1は正極Pのタブを示し、符号P2は正極Pの活物質(リチウム含有金属酸化物)を示し、符号P3は正極Pの集電体(アルミニウム箔)を示し、また、符号N1は負極Nのタブを示し、符号N2は負極Nの活物質(炭素材料)を示し、符号N3は負極Nの集電体(銅箔)を示す。
図2及び図3に示すように、負極Nは、正極Pよりも大きい構成となっている。より詳しくは、負極Nの活物質N2の印刷領域(面積)が、正極Pの活物質N2の印刷領域(面積)よりも大きい構成となっている。
負極Nの一辺(X軸方向の一辺)の大きさをAと、負極Nのもう一辺(Y軸方向の一辺)の大きさをBとし、また、正極Pの一辺(X軸方向の一辺)の大きさをCと、正極Pのもう一辺(Y軸方向の一辺)の大きさをDとすると、負極Nの大きさは、下記の式(1)、式(2)で示すことができる。
A = C+2ΔX+α …(1)
B = D+2ΔY+β …(2)
B = D+2ΔY+β …(2)
ここで、ΔX及びΔYは、ロボットハンド30による積層の際の負極Nと正極Pとの位置決め精度に基づく値である。一方、α及びβは、負極Nの端縁が正極Pの端縁に対してずれて配置されたときの当該端縁における負極Nと正極Pとの間の電気容量に基づく値である。なお、本実施形態では、積層の際に、ロボットハンド30を2回使用するため、ΔX及びΔYを2倍している。
図4は、本発明の実施形態における位置決め精度に基づく大きさの差分の設定を説明するための図である。
図4に示すように、正極Pの四隅のうちの一つの角部の座標であるP点を基準として、位置決め精度を考えると、移動ズレとしてΔx,Δyがあり、回転ズレとしてΔθがある。
図4に示すように、正極Pの四隅のうちの一つの角部の座標であるP点を基準として、位置決め精度を考えると、移動ズレとしてΔx,Δyがあり、回転ズレとしてΔθがある。
P点の座標は、P(C/2,D/2)で示すことができる。これに、位置ズレを加算すると、P´点の座標は、P´(C/2+Δx,D/2+Δy)となる。これに、回転ズレを加算すると、P´点の座標は、下記の式(3)、式(4)で示すことができる。なお、式(3)は+側に回転ズレが生じた場合の式を示し、式(4)は−側に回転ズレが生じた場合の式を示す。
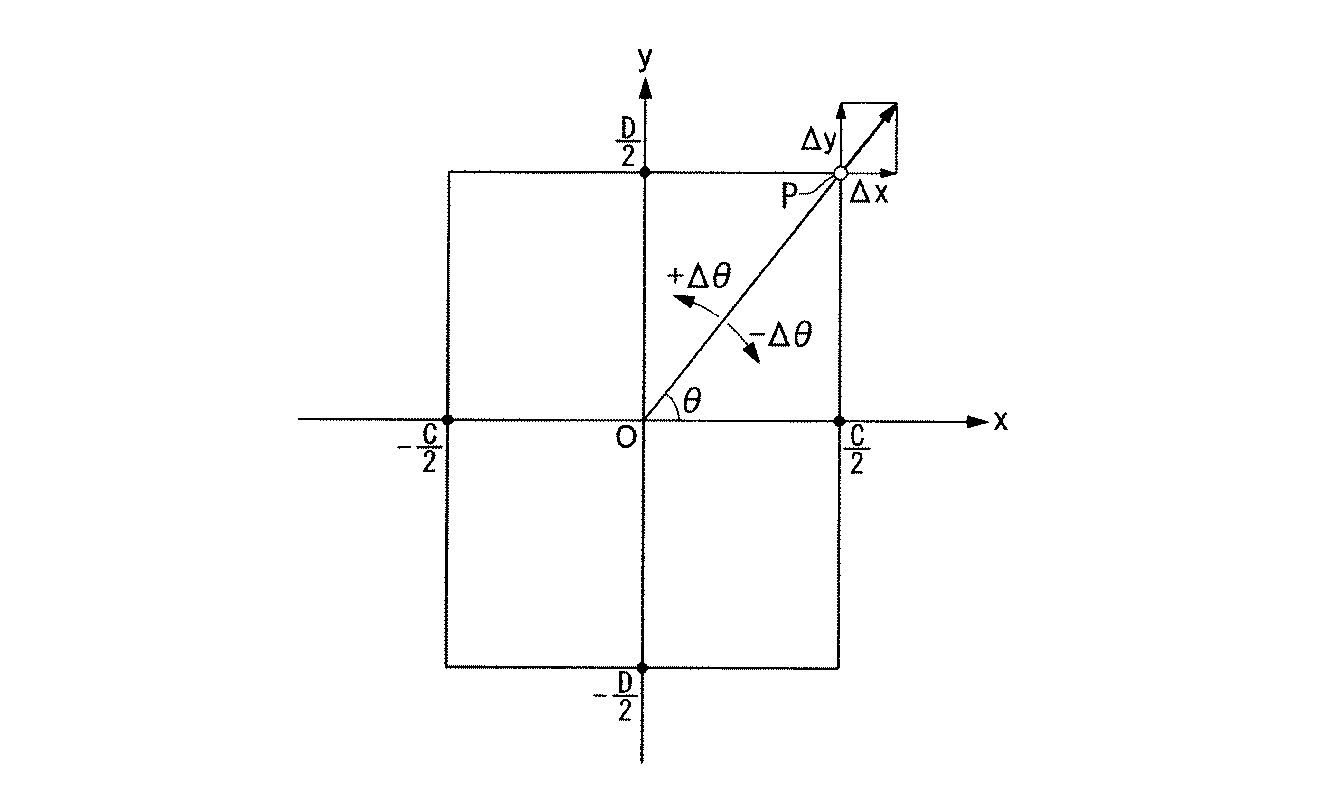
位置ズレとしては、移動ズレとしてΔx,Δyがあることを前提に、さらに、回転ズレとしてΔθがあった場合が最大のズレとなる。X軸方向の最大のズレは、回転ズレとして−Δθがあった場合であり、Y軸方向の最大のズレは、回転ズレとして+Δθがあった場合であることを考慮すると、位置決め精度に基づくΔX及びΔYの値は、下記式(5)、式(6)によって示すことができる。
図5は、本発明の実施形態における電気容量に基づく大きさの差分の設定を説明するための図である。
電池性能で電極面寸法に依存するのは、負極Nの活物質N2の印刷領域(面積)のみである。したがって、図5に示すように、負極Nの端縁が正極Pの端縁に対してずれて配置されたとき、当該端縁においても電界が生じ、電気容量がその分増加する。
電池性能で電極面寸法に依存するのは、負極Nの活物質N2の印刷領域(面積)のみである。したがって、図5に示すように、負極Nの端縁が正極Pの端縁に対してずれて配置されたとき、当該端縁においても電界が生じ、電気容量がその分増加する。
電気容量に基づく大きさの差分であるα及びβは、積層された正極Pの集電体P3と負極Nの集電体N3との間の距離をLで示すと、以下の式で示すことができる。
α = L×tan(a) …(7)
β = L×tan(a) …(8)
aは、負極Nと正極Pとがずれた端縁に生じる電界に基づく値である。本実施形態のaは、例えば45度に設定している。
α = L×tan(a) …(7)
β = L×tan(a) …(8)
aは、負極Nと正極Pとがずれた端縁に生じる電界に基づく値である。本実施形態のaは、例えば45度に設定している。
上述の式(5)、式(7)を式(1)に代入し、また、式(6)、式(8)を式(2)に代入すると、正極Pに対して設定すべき負極Nの大きさが求められる。
電極積層装置1においては、当該大きさの差分に基づいて、正極P、負極Nを切り出し、積層する。これにより、負極Nによって正極Pの全てを覆わせると共に電池性能を一定にさせ、電池性能のバラツキの少ないリチウム2次電池セル(積層型電池)を製造できる。また、この電池によれば、電池性能的に余分なずれ防止用テープや当該テープを貼付する機械、さらには、高精度な位置決め装置を用いることなく、セルの電池性能のバラツキを抑えることができる。また、負極Nの大きさも必要最小源に設定できるため、過剰に負極Nの材料を用いることもなくなる。
電極積層装置1においては、当該大きさの差分に基づいて、正極P、負極Nを切り出し、積層する。これにより、負極Nによって正極Pの全てを覆わせると共に電池性能を一定にさせ、電池性能のバラツキの少ないリチウム2次電池セル(積層型電池)を製造できる。また、この電池によれば、電池性能的に余分なずれ防止用テープや当該テープを貼付する機械、さらには、高精度な位置決め装置を用いることなく、セルの電池性能のバラツキを抑えることができる。また、負極Nの大きさも必要最小源に設定できるため、過剰に負極Nの材料を用いることもなくなる。
したがって、上述の本実施形態によれば、正極Pと負極NとがセパレータSを間に挟んで交互に積層された積層構造を有する積層型電池であって、負極Nは、正極Pよりも大きく、負極Nと正極Pとの大きさの差分は、上記積層するときの負極Nと正極Pとの位置決め精度と、負極Nの端縁が正極Pの端縁に対してずれて配置されたときの当該端縁における負極Nと正極Pとの間の電気容量と、に基づいて設定されているという構成を採用することによって、電池性能的に余分な部材を用いずに、電池性能のバラツキを抑制することができる。また、本実施形態では、レアメタルであるリチウム化合物を含む活物質P2を有する正極Pよりも材料コストが安価なカーボンを含む活物質N2を有する負極Nを大きく設定することで、電池全体のコストの増加を抑制することができる。
以上、図面を参照しながら本発明の好適な実施形態について説明したが、本発明は上記実施形態に限定されるものではない。上述した実施形態において示した各構成部材の諸形状や組み合わせ等は一例であって、本発明の主旨から逸脱しない範囲において設計要求等に基づき種々変更可能である。
例えば、上記実施形態では、負極Nを正極Pよりも大きくする構成について説明したが、原理的には正極Pを負極Nよりも大きくする構成であっても良い。
また、例えば、上記実施形態では、積層型電池として、リチウム2次電池を例示したが、本発明はこの構成に限定されるものではなく、例えばリチウム電池やニカド電池、ニッケル水素電池等にも適用できる。
N…負極(第1の電極)、P…正極(第2の電極)、N2…活物質、P2…活物質
Claims (3)
- 極性の異なる電極がセパレータを間に挟んで交互に積層された積層構造を有する積層型電池であって、
前記電極のうち、一方の極性を有する第1の電極は、他方の極性を有する第2の電極よりも大きく、
前記第1の電極と前記第2の電極との大きさの差分は、前記積層するときの前記第1の電極と前記第2の電極との位置決め精度と、前記第1の電極の端縁が前記第2の電極の端縁に対してずれて配置されたときの当該端縁における前記第1の電極と前記第2の電極との間の電気容量と、に基づいて設定されていることを特徴とする積層型電池。 - 前記第1の電極は、負極であり、前記第2の電極は、正極であることを特徴とする請求項1に記載の積層型電池。
- 前記負極は、少なくとも一方の面にカーボンを含む活物質を有し、
前記正極は、少なくとも一方の面にリチウム化合物を含む活物質を有することを特徴とする請求項2に記載の積層型電池。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011047573A JP2012185976A (ja) | 2011-03-04 | 2011-03-04 | 積層型電池 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011047573A JP2012185976A (ja) | 2011-03-04 | 2011-03-04 | 積層型電池 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012185976A true JP2012185976A (ja) | 2012-09-27 |
Family
ID=47015902
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011047573A Withdrawn JP2012185976A (ja) | 2011-03-04 | 2011-03-04 | 積層型電池 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012185976A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018006068A (ja) * | 2016-06-29 | 2018-01-11 | 株式会社豊田自動織機 | 電極積層装置 |
| KR20180061872A (ko) * | 2016-11-30 | 2018-06-08 | 주식회사 엘지화학 | 전극조립체 제조장치 및 전극조립체를 제조하는 방법 |
| CN108417903A (zh) * | 2018-02-01 | 2018-08-17 | 深圳前海优容科技有限公司 | 一种叠片机及电池极片叠片方法 |
| CN110416630A (zh) * | 2018-04-27 | 2019-11-05 | 丰田自动车株式会社 | 全固体电池 |
| JP2020500407A (ja) * | 2016-11-24 | 2020-01-09 | マンツ、イタリー、ソシエタ、ア、レスポンサビリタ、リミタータManz Italy S.R.L | 電気エネルギー貯蔵デバイスの製造 |
-
2011
- 2011-03-04 JP JP2011047573A patent/JP2012185976A/ja not_active Withdrawn
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018006068A (ja) * | 2016-06-29 | 2018-01-11 | 株式会社豊田自動織機 | 電極積層装置 |
| JP2020500407A (ja) * | 2016-11-24 | 2020-01-09 | マンツ、イタリー、ソシエタ、ア、レスポンサビリタ、リミタータManz Italy S.R.L | 電気エネルギー貯蔵デバイスの製造 |
| KR20180061872A (ko) * | 2016-11-30 | 2018-06-08 | 주식회사 엘지화학 | 전극조립체 제조장치 및 전극조립체를 제조하는 방법 |
| KR102264685B1 (ko) * | 2016-11-30 | 2021-06-15 | (주)엘지에너지솔루션 | 전극조립체 제조장치 및 전극조립체를 제조하는 방법 |
| CN108417903A (zh) * | 2018-02-01 | 2018-08-17 | 深圳前海优容科技有限公司 | 一种叠片机及电池极片叠片方法 |
| CN110416630A (zh) * | 2018-04-27 | 2019-11-05 | 丰田自动车株式会社 | 全固体电池 |
| CN110416630B (zh) * | 2018-04-27 | 2022-08-26 | 丰田自动车株式会社 | 全固体电池 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP7780774B2 (ja) | 電池 | |
| EP2985805B1 (en) | Curved secondary battery and method of manufacturing the same | |
| JP6210352B2 (ja) | 電極ガイドを含むラミネーション装置 | |
| US20140272528A1 (en) | Manufacturing techniques using binder coatings in three-dimensional stacked-cell batteries | |
| JP5971095B2 (ja) | 蓄電素子およびその製造方法 | |
| KR20180001458A (ko) | 이차 전지용 스택 장치, 이를 이용한 스택 방법 및 이에 따른 이차 전지 | |
| CN107305965A (zh) | 电池和电池制造方法 | |
| JP6638593B2 (ja) | 電極組立体の製造方法 | |
| JP2012199210A (ja) | 電極積層体の製造装置および製造方法 | |
| JP7484071B2 (ja) | 電極の積層特性を改善した負極シート及び負極を含む電極組立体及びその製造方法 | |
| JP2011181395A (ja) | 積層型リチウムイオン二次電池及びその製造方法と製造装置 | |
| JP2012199211A (ja) | 電極積層体の製造装置および製造方法 | |
| JP2012204070A (ja) | 電極積層体の製造装置および製造方法 | |
| JPWO2018116543A1 (ja) | 電極積層体の製造装置 | |
| JP2019102196A (ja) | 電池の製造方法 | |
| JP2016167416A (ja) | 蓄電装置のセパレータ収納式電極体、蓄電装置の電極組立体、及び蓄電装置の製造装置 | |
| JP2017054813A (ja) | 電極積層体の検査方法 | |
| JP5932619B2 (ja) | 積層型二次電池の製造方法とそれに用いる吸着パッド | |
| JP2016219274A (ja) | 電極組立体の製造方法及び電極積層体 | |
| JP6357944B2 (ja) | 組電池 | |
| JP6575118B2 (ja) | 電極積層装置 | |
| JP2019067504A (ja) | 層状シートの製造方法 | |
| JP2020102353A (ja) | 積層電極製造装置、及び積層体製造装置 | |
| KR101174964B1 (ko) | 이차 전지 및 그의 전극 조립체 제조 방법 | |
| JP6610354B2 (ja) | 電極組立体及び電極組立体の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Application deemed to be withdrawn because no request for examination was validly filed |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20140513 |