JP2012185985A - 端子金具付き電線及び端子金具付き電線の製造方法 - Google Patents
端子金具付き電線及び端子金具付き電線の製造方法 Download PDFInfo
- Publication number
- JP2012185985A JP2012185985A JP2011047805A JP2011047805A JP2012185985A JP 2012185985 A JP2012185985 A JP 2012185985A JP 2011047805 A JP2011047805 A JP 2011047805A JP 2011047805 A JP2011047805 A JP 2011047805A JP 2012185985 A JP2012185985 A JP 2012185985A
- Authority
- JP
- Japan
- Prior art keywords
- bottom plate
- electric wire
- conductor
- plate portion
- conductor portion
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 18
- 238000000034 method Methods 0.000 title description 3
- 239000004020 conductor Substances 0.000 claims abstract description 149
- 229910052751 metal Inorganic materials 0.000 claims abstract description 65
- 239000002184 metal Substances 0.000 claims abstract description 65
- 238000005219 brazing Methods 0.000 claims abstract description 64
- 239000011248 coating agent Substances 0.000 claims abstract description 12
- 238000000576 coating method Methods 0.000 claims abstract description 12
- 239000000463 material Substances 0.000 claims description 44
- 238000003825 pressing Methods 0.000 claims description 44
- 238000005476 soldering Methods 0.000 claims description 17
- 238000005452 bending Methods 0.000 claims description 6
- 238000010438 heat treatment Methods 0.000 claims description 6
- 229910000679 solder Inorganic materials 0.000 claims description 6
- 229910000881 Cu alloy Inorganic materials 0.000 description 5
- 239000007769 metal material Substances 0.000 description 5
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 4
- 229910052802 copper Inorganic materials 0.000 description 4
- 239000010949 copper Substances 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 238000007747 plating Methods 0.000 description 4
- 230000000052 comparative effect Effects 0.000 description 3
- 230000001965 increasing effect Effects 0.000 description 3
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 2
- KDLHZDBZIXYQEI-UHFFFAOYSA-N Palladium Chemical compound [Pd] KDLHZDBZIXYQEI-UHFFFAOYSA-N 0.000 description 2
- ATJFFYVFTNAWJD-UHFFFAOYSA-N Tin Chemical compound [Sn] ATJFFYVFTNAWJD-UHFFFAOYSA-N 0.000 description 2
- 230000003028 elevating effect Effects 0.000 description 2
- 238000005304 joining Methods 0.000 description 2
- 239000012466 permeate Substances 0.000 description 2
- 238000003466 welding Methods 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 description 1
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 1
- RIRXDDRGHVUXNJ-UHFFFAOYSA-N [Cu].[P] Chemical compound [Cu].[P] RIRXDDRGHVUXNJ-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- 239000010931 gold Substances 0.000 description 1
- 230000020169 heat generation Effects 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 230000013011 mating Effects 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 229910052750 molybdenum Inorganic materials 0.000 description 1
- 239000011733 molybdenum Substances 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- 230000035515 penetration Effects 0.000 description 1
- 239000000843 powder Substances 0.000 description 1
- 230000005855 radiation Effects 0.000 description 1
- 230000000630 rising effect Effects 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 229920003002 synthetic resin Polymers 0.000 description 1
- 239000000057 synthetic resin Substances 0.000 description 1
- WFKWXMTUELFFGS-UHFFFAOYSA-N tungsten Chemical compound [W] WFKWXMTUELFFGS-UHFFFAOYSA-N 0.000 description 1
- 229910052721 tungsten Inorganic materials 0.000 description 1
- 239000010937 tungsten Substances 0.000 description 1
Images







Landscapes
- Manufacturing Of Electrical Connectors (AREA)
- Connections Effected By Soldering, Adhesion, Or Permanent Deformation (AREA)
Abstract
【課題】電線の導体部におけるロウ接不良を防止する。
【解決手段】複数の金属素線を撚り合わせてなる導体部12の周囲が絶縁被覆13で覆われた電線11と、電線11の端末部において露出させた導体部12が載置される底板部24を有し底板部24と導体部12とがロウ接される端子金具20とを備える端子金具付き電線10であって、底板部24上の導体部12は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ付けされているため、導体部12の露出する面は放熱しやすい角部のない円弧状の面となっている。
【選択図】図6
【解決手段】複数の金属素線を撚り合わせてなる導体部12の周囲が絶縁被覆13で覆われた電線11と、電線11の端末部において露出させた導体部12が載置される底板部24を有し底板部24と導体部12とがロウ接される端子金具20とを備える端子金具付き電線10であって、底板部24上の導体部12は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ付けされているため、導体部12の露出する面は放熱しやすい角部のない円弧状の面となっている。
【選択図】図6
Description
本発明は、端子金具付き電線及び端子金具付き電線の製造方法に関する。
従来、電線端末と端子金具とを接続してなる端子金具付き電線が知られている。
ここで、電線と端子金具との接続については、図18に示すように、電線端末において露出させた多数の金属素線からなる導体部1と端子金具の底板2とを抵抗値の高い金属からなり平坦な面を有する電極3,4間に重ね合わせ、導体部1と底板2とを電極3,4で挟み込み、電極3,4の通電時の抵抗発熱を利用して電線の導体部1を端子金具の底板2に接合することが行われている(下記特許文献1参照)。
ここで、電線と端子金具との接続については、図18に示すように、電線端末において露出させた多数の金属素線からなる導体部1と端子金具の底板2とを抵抗値の高い金属からなり平坦な面を有する電極3,4間に重ね合わせ、導体部1と底板2とを電極3,4で挟み込み、電極3,4の通電時の抵抗発熱を利用して電線の導体部1を端子金具の底板2に接合することが行われている(下記特許文献1参照)。
ここで、電線と端子金具との接合は、接続部分の電気抵抗が小さくなることが望ましい。しかし、上記した構成では加熱や加圧の際に金属素線に断線等が生じ、電気抵抗が大きくなるおそれがある。
そこで、電線と端子金具との接続部分にロウ接(ロウ付けやハンダ付け)を行うことで、断線等により電気抵抗が大きくなることを防止することが考えられる。
そこで、電線と端子金具との接続部分にロウ接(ロウ付けやハンダ付け)を行うことで、断線等により電気抵抗が大きくなることを防止することが考えられる。
しかしながら、上記したような平板状の底板2に導体部1を載置し、電極3,4の平坦な面で挟み込んで抵抗発熱で接合する場合に、仮に導体部1と底板2との接続部分についてロウ接しようとすると、図19に示すように、導体部1における角部については、導体部1から熱が逃げやすく、図20に示すように、この導体部1の角部(図20の丸で囲んだ部分)の金属素線間にロウ材やハンダが十分に浸透しないロウ接不良(ロウ付け不良やハンダ付け不良)が発生し、電気抵抗が大きくなるおそれがある。
本発明は上記のような事情に基づいて完成されたものであって、電線の導体部のロウ接不良を防止することが可能な端子金具付き電線及び端子金具付き電線の製造方法を提供することを目的とする。
(1)本発明は、複数の金属素線からなる導体部の周囲が絶縁被覆で覆われた電線と、前記電線の端末部において露出させた前記導体部が載置される底板部を有し前記底板部と前記導体部とがロウ接される端子金具と、を備える端子金具付き電線であって、前記導体部は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ接されたところに特徴を有する。
本構成によれば、前記導体部は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ接されており、表面の形状が平坦な場合のような放熱しやすい角部が形成されない分だけ局部的な熱の逃げが抑制されるため、ロウ接不良を防止することができる。
また、導体部表面の面積を大きくすることができるため、導体部のロウ接を容易にすることができる。
また、導体部表面の面積を大きくすることができるため、導体部のロウ接を容易にすることができる。
上記(1)の構成に加えて以下の構成を有すれば好ましい。
(2)前記底板部は、平板状であって、前記ロウ接された導体部における前記底板部側とは反対側の面は、円弧状に突出している。
このようにすれば、比較的簡単な形状で端子金具付き電線を構成することがで
(2)前記底板部は、平板状であって、前記ロウ接された導体部における前記底板部側とは反対側の面は、円弧状に突出している。
このようにすれば、比較的簡単な形状で端子金具付き電線を構成することがで
(3)前記底板部は金属板材を湾曲させた形状であって、その内側に前記ロウ接された円形状の導体部が配されている。
このようにすれば、導体部の全周に亘って角部をなくすことができるため、よりロウ接不良を防止することができる。
このようにすれば、導体部の全周に亘って角部をなくすことができるため、よりロウ接不良を防止することができる。
(4)複数の金属素線からなる導体部の周囲が絶縁被覆で覆われた電線と、前記電線の端末部において露出させた前記導体部が載置される底板部を有し前記底板部と前記導体部とがロウ接される端子金具と、を備える端子金具付き電線であって、前記底板部は、前記導体部が載置される凹状面を有し、前記導体部は、前記底板部とは反対側の面が平坦であって、前記底板部側の面が幅方向の中間部の径寸法が大きく幅方向の端部にかけて湾曲することで径寸法が小さくなる形状で前記凹状面に密着してロウ接されたところに特徴を有する。
本構成によれば、導体部の底板側の面が湾曲した形状となるため、導体部の底板部側の面において角部を減少させることができる。よって、導体部の角部を少なくすることができるため、角部からの熱の逃げが抑制され、ロウ接不良を防止することができる。
上記(4)の構成に加えて以下の構成を有すれば好ましい。
(5)前記凹状面は、金属板材を湾曲させた前記底板部の内側に形成されるものであって、前記導体部は、前記底板部側の面が前記凹状面に密着する円弧状をなす形状で前記ロウ接されている。
このようにすれば、底板部を形成する際に金属板材を湾曲させればよく、底板部を形成するための金型を使用する必要がないため、製造工程を簡素化できる。
(5)前記凹状面は、金属板材を湾曲させた前記底板部の内側に形成されるものであって、前記導体部は、前記底板部側の面が前記凹状面に密着する円弧状をなす形状で前記ロウ接されている。
このようにすれば、底板部を形成する際に金属板材を湾曲させればよく、底板部を形成するための金型を使用する必要がないため、製造工程を簡素化できる。
(6)前記凹状面は、肉厚の金属が凹んだ形状であり、前記導体部は、前記底板部側の面が前記凹状面に密着する円弧状をなす形状で前記ロウ接されている。
(7)本発明は、複数の金属素線からなる導体部の周囲が絶縁被覆で覆われた電線の端末部において露出させた前記導体部を端子金具の底板部に載置し、前記導体部と前記底板部とを一対の押さえ部材の間に挟み込んだ状態で押圧加熱することにより前記導体部をロウ接して形成される端子金具付き電線の製造方法であって、前記導体部は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状であるところに特徴を有する。
本構成によれば、前記導体部は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状であり、導体部が平坦である場合と比較して角部が形成されない分だけ局部的な熱の逃げが抑制されるため、ロウ接不良を防止することができる。
また、導体部表面の面積を大きくすることができるため、導体部のロウ接を容易にすることができる。
また、導体部表面の面積を大きくすることができるため、導体部のロウ接を容易にすることができる。
(8)本発明は、複数の金属素線からなる導体部の周囲が絶縁被覆で覆われた電線の端末部において露出させた前記導体部を端子金具の底板部に載置し前記導体部と前記底板部とを一対の押さえ部材の間に挟み込んで押圧加熱することにより前記導体部をロウ接して形成される端子金具付き電線の製造方法であって、前記底板部は、前記導体部が載置される凹状面を有し、前記導体部は、前記底板部とは反対側の面が平坦であって、前記底板部側の面が幅方向の中間部の径寸法が大きく幅方向の端部にかけて湾曲することで径寸法が小さくなる形状で前記凹状面に密着するようにロウ接するところに特徴を有する。
本構成によれば、導体部の底板側の面が湾曲した形状となるため、導体部の底板部側の面において角部を減少させることができる。よって、導体部の角部を少なくすることができるため、角部からの熱の逃げが抑制され、ロウ接不良を防止することができる。
本発明によれば、電線の導体部のロウ接不良を防止することが可能になる。
<実施形態1>
以下、本発明の実施形態1の端子金具付き電線10(請求項1,2,7に対応)について、図1〜図8を参照して説明する。
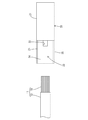
実施形態1の端子金具付き電線10は、図1に示すように、電線11と、電線11の端末にロウ付け(ロウ接)で接続された端子金具20とからなる。以下では、上下方向については、図3を基準とし、前後方向については、図3の右方を前方、左方を後方として説明する。
以下、本発明の実施形態1の端子金具付き電線10(請求項1,2,7に対応)について、図1〜図8を参照して説明する。
実施形態1の端子金具付き電線10は、図1に示すように、電線11と、電線11の端末にロウ付け(ロウ接)で接続された端子金具20とからなる。以下では、上下方向については、図3を基準とし、前後方向については、図3の右方を前方、左方を後方として説明する。
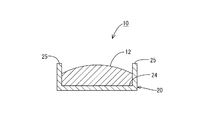
電線11は、図2に示すように、金属の導体部15(ロウ付け前の円形状の導体部。ロウ付け後は導体部12として説明する)の周囲が合成樹脂の絶縁被覆13で覆われており、端末部においては、絶縁被覆13が剥ぎ取られ導体部15が露出している。
導体部15は、多数(複数)の金属素線が撚り合わされた撚り線である。導体部15(金属素線)の材質としては、例えば、銅、銅合金、アルミニウム、アルミニウム合金等が挙げられ、必要に応じて任意の金属材料の中から適宜選択される。
導体部15は、多数(複数)の金属素線が撚り合わされた撚り線である。導体部15(金属素線)の材質としては、例えば、銅、銅合金、アルミニウム、アルミニウム合金等が挙げられ、必要に応じて任意の金属材料の中から適宜選択される。
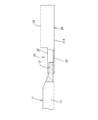
この電線11は、丸形(断面が円形)の電線であるが、端末部においては、図3に示すように、ロウ付けの際に加熱押圧による力を受けて変形しており、端子金具20との接続部分については、押し潰されて扁平な形状の導体部12となっており、一定の厚みの部分の導体部12における各金属素線間には、ロウ材14が浸み込んでいる(ロウ付けされている)。なお、他の実施形態として、ロウ材14に代えてハンダを浸み込ませてもよい(ハンダ付けでもよい。即ちロウ付けやハンダ付けを含んだロウ接であればよい)。
端子金具20は、図示しない相手側端子と接続される端子接続部21と、端子接続部21の後方に連なり電線11が接続される電線接続部23とからなる。
端子接続部21は、箱形であって、端子接続部21の内部には、図示しない相手側端子に弾性接触する弾性接触片が形成されている。
端子接続部21は、箱形であって、端子接続部21の内部には、図示しない相手側端子に弾性接触する弾性接触片が形成されている。
電線接続部23は、図3に示すように、端子接続部21の底板21Aの後方に連なる底板部24と、底板部24の両端部から立ち上がる側板部25とからなる。
底板部24は、端子接続部21の底板21Aと面一に形成されており、平坦な板状をなす。この底板部24の後部における上面に電線11の導体部12がロウ付けされている。
底板部24の端子接続部21よりの位置には、図2に示すように、図示しないコネクタハウジングのキャビティに設けられたランスに係止して端子金具20を抜け止めするための係止孔22が形成されている。
側板部25は、端子接続部21の側壁の後方に同じ高さで面一に連なって形成されている。
底板部24の端子接続部21よりの位置には、図2に示すように、図示しないコネクタハウジングのキャビティに設けられたランスに係止して端子金具20を抜け止めするための係止孔22が形成されている。
側板部25は、端子接続部21の側壁の後方に同じ高さで面一に連なって形成されている。
端子金具20を構成する金属材料としては、例えば、銅、銅合金等が挙げられ、必要に応じて任意の金属材料の中から適宜選択される。なお、本実施形態の端子金具20を構成する金属板材の表面には、メッキ層が形成されている。メッキ層を構成する金属としては、例えば、スズ、ニッケル等が挙げられ、必要に応じて任意の金属材料の中から適宜選択される。本実施形態では、端子金具20を構成する金属材料(銅又は銅合金)の表面にスズメッキ層が形成されている。なお、メッキ層が形成されていない金属板材を、端子金具の材料として用いてもよい。
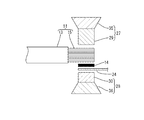
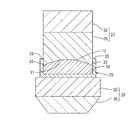
ここで、導体部12のロウ付けは、図4に示すように、端子金具20の底板部24に電線端末にて露出させた導体部15を載置し、導体部15と底板部24とを上下一対の押さえ部材27,28の間にロウ材14とともに挟み込んで抵抗溶接(押圧加熱)することで行う。
一対の押さえ部材27,28は、一対の電極29,30と、各電極29,30を保持する一対の電極ホルダ35,36とからなる。
一対の電極29,30は、上側電極29と、下側電極30とからなり、共に、タングステンやモリブデン等の電気抵抗が大きく、高融点の性質を持つ金属からなる。そのため、電圧印加時には、その電気抵抗の大きさ(銅合金等からなる導体部12や銅合金等からなる底板部24よりも電気抵抗が大きい)から電極29,30が発熱するようになっており、この熱により、ロウ材14(又はハンダ)を溶かしてロウ付け(又はハンダ付け。即ちロウ接)する。
一対の電極29,30は、上側電極29と、下側電極30とからなり、共に、タングステンやモリブデン等の電気抵抗が大きく、高融点の性質を持つ金属からなる。そのため、電圧印加時には、その電気抵抗の大きさ(銅合金等からなる導体部12や銅合金等からなる底板部24よりも電気抵抗が大きい)から電極29,30が発熱するようになっており、この熱により、ロウ材14(又はハンダ)を溶かしてロウ付け(又はハンダ付け。即ちロウ接)する。
電極29,30の形状は、上側電極29は、角柱状であって、その幅方向については、端子金具20の一対の側板部25,25間を通るため、図5に示すように、一対の側板部25,25間の寸法よりもわずかに小さい寸法とされている。
前後方向の長さは、露出した導体部12のうち、ロウ接したい部分の長さに応じて設定される。
この上側電極29の下面(導体部12を押圧加熱する面)は、その幅方向(図5の左右方向)について円弧状に凹設され、導体部15を押さえて押し潰す押さえ面31とされている。
前後方向の長さは、露出した導体部12のうち、ロウ接したい部分の長さに応じて設定される。
この上側電極29の下面(導体部12を押圧加熱する面)は、その幅方向(図5の左右方向)について円弧状に凹設され、導体部15を押さえて押し潰す押さえ面31とされている。
この押さえ面31は、幅方向の両端部から幅方向の中心部に向けて緩やかに深くなる曲面状をなす。このような押さえ面31を有することにより、上側電極29の幅方向の両端部は、下方に突出する形態の凸部33とされる。この凸部33は、導体部12のうち、幅方向の両端部を内側(及び下方)に押さえつけて、導体部12の幅方向の両端部における放熱を防止し、当該部分を強く加圧する。
下側電極30は、角柱状であって、その幅寸法が底板部24の幅寸法(端子金具20の幅寸法)よりも大きく、前後方向の寸法は、上側電極29と同じとされている。
この下側電極30の上面(導体部12を押圧加熱する面)は、平坦(水平)な押さえ面32とされている。これにより、端子金具20は、下側電極30の押さえ面32上に安定した姿勢で載置される。
この下側電極30の上面(導体部12を押圧加熱する面)は、平坦(水平)な押さえ面32とされている。これにより、端子金具20は、下側電極30の押さえ面32上に安定した姿勢で載置される。
一対の電極ホルダ35,36は、各電極29,30を保持するために設けられており、各電極29,30を周知の固定手段(図示しない)により固定する。
上側電極29の電極ホルダ35については図示しない移動装置(昇降装置)により上下に移動できるようになっており、ロウ接の際には、上側電極29の電極ホルダ35が下降することにより底板部24、ロウ材14及び導体部15が電極29,30間に挟まれる。なお、下側電極30の電極ホルダ36についても移動装置(昇降装置)により上下に移動できるように構成し、両電極29,30が移動して底板部24、ロウ材14及び導体部12を挟み込んで押圧加熱するように構成してもよい。
上側電極29の電極ホルダ35については図示しない移動装置(昇降装置)により上下に移動できるようになっており、ロウ接の際には、上側電極29の電極ホルダ35が下降することにより底板部24、ロウ材14及び導体部15が電極29,30間に挟まれる。なお、下側電極30の電極ホルダ36についても移動装置(昇降装置)により上下に移動できるように構成し、両電極29,30が移動して底板部24、ロウ材14及び導体部12を挟み込んで押圧加熱するように構成してもよい。
ロウ材14は、銅ろう、金ろう、パラジウムろう、銀ろうなど周知の種々の材料を使用することができる。ロウ材14の形状は、ワイヤー状、シート状(帯状)、粒状、粉末状等の種々の形状が可能である。本実施形態では、シート状のロウ材14を用いている。
次に、端子金具付き電線10の製造方法について説明する。
図5に示すように、下側電極30の押さえ面32の上に端子金具20の底板部24を載置し、底板部24の上にシート状のロウ材14を載せ、その上に、電線11端末において露出させた加工前の断面円形状の導体部15を載置する。そして、移動装置を操作手段(図示しない)により駆動させ、上側電極29の電極ホルダ35を下降させ、底板部24、ロウ材14、導体部15を電極29,30間に挟み込んで押圧(圧縮)する。これにより、導体部15は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が円弧状に湾曲することで径寸法が小さくなる形状に押し潰された形状となり、幅方向の両端側については、上側電極29の両端部から下方に突出する凸部33により内側(及び下側)に押さえ付けられた状態となる。
図5に示すように、下側電極30の押さえ面32の上に端子金具20の底板部24を載置し、底板部24の上にシート状のロウ材14を載せ、その上に、電線11端末において露出させた加工前の断面円形状の導体部15を載置する。そして、移動装置を操作手段(図示しない)により駆動させ、上側電極29の電極ホルダ35を下降させ、底板部24、ロウ材14、導体部15を電極29,30間に挟み込んで押圧(圧縮)する。これにより、導体部15は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が円弧状に湾曲することで径寸法が小さくなる形状に押し潰された形状となり、幅方向の両端側については、上側電極29の両端部から下方に突出する凸部33により内側(及び下側)に押さえ付けられた状態となる。
そして、両電極29,30間を通電すると、電気抵抗の高い両電極29,30が加熱され、これに押さえつけられた導体部12及び底板部24が高温になり、ロウ材14が溶かされて金属素線間にしみ込んでいく(浸透する。図6)。このとき導体部12の幅方向の両端側については、図6に示すように、凸部33により押さえ付けられているため、凸部33がない場合と比較して熱が逃げにくく、金属素線間にロウ材14が浸透しやすくなっている。
そして、移動装置を駆動させて上側電極29の電極ホルダ35を上昇させ、上側電極29を元の位置に戻すと、図7の端子金具付き電線10となる。
そして、移動装置を駆動させて上側電極29の電極ホルダ35を上昇させ、上側電極29を元の位置に戻すと、図7の端子金具付き電線10となる。
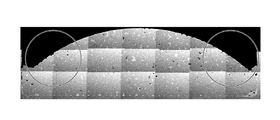
以下(A)〜(E)の条件で端子金具付き電線10を製造した場合のロウ材14の浸透の様子を図8に示す。
(A)電線:導体部12の断面積50mm2の撚り電線
(B)端子金具:幅15mm(底板部の幅)
(C)ロウ材:リン銅ろう(B−CuP5(JIS規格))1.2g
(D)通電電流及び通電時間:8.5[kA],3秒間
(E)上側電極の押さえ面の曲率半径:R=10mm
上記条件のうち(A)〜(D)の条件は、図20の比較例と同一である。
図8から明らかなように、導体部12における幅方向の端部(図8の丸の部分。凸部33で押さえられた部分)における金属素線間の隙間が少なくなり、ロウ材14が浸透していることがわかる。
(B)端子金具:幅15mm(底板部の幅)
(C)ロウ材:リン銅ろう(B−CuP5(JIS規格))1.2g
(D)通電電流及び通電時間:8.5[kA],3秒間
(E)上側電極の押さえ面の曲率半径:R=10mm
上記条件のうち(A)〜(D)の条件は、図20の比較例と同一である。
図8から明らかなように、導体部12における幅方向の端部(図8の丸の部分。凸部33で押さえられた部分)における金属素線間の隙間が少なくなり、ロウ材14が浸透していることがわかる。
本実施形態によれば、以下の効果を奏する。
(1)本実施形態では、導体部12は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ接されており、表面の形状が平坦な場合のような放熱しやすい角部が形成されない分だけ局部的な熱の逃げが抑制されるため、ロウ接不良を防止することができる。
また、導体部12の表面の面積を大きくすることができるため、導体部12のロウ接を容易にすることができる。
(1)本実施形態では、導体部12は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ接されており、表面の形状が平坦な場合のような放熱しやすい角部が形成されない分だけ局部的な熱の逃げが抑制されるため、ロウ接不良を防止することができる。
また、導体部12の表面の面積を大きくすることができるため、導体部12のロウ接を容易にすることができる。
(2)底板部24は、平板状であって、ロウ接された導体部12における底板部24側とは反対側の面は、円弧状に突出しているため、比較的簡単な形状で端子金具付き電線10を構成することができる。
<実施形態2>
次に、本発明の実施形態2の端子金具付き電線49(請求項4,5,8に対応)を図9ないし図11を参照して説明する。
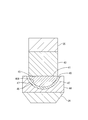
上記実施形態1では、底板部24が平坦であり、この上の導体部15を凸部33で押さえつける構成あったが、実施形態2では、図10に示すように、底板部40が湾曲しており、下側電極44の凸部47が底板部40を下側から押しつける構成である。以下では、実施形態1と同一の構成については同一の符号を付して説明を省略する。
次に、本発明の実施形態2の端子金具付き電線49(請求項4,5,8に対応)を図9ないし図11を参照して説明する。
上記実施形態1では、底板部24が平坦であり、この上の導体部15を凸部33で押さえつける構成あったが、実施形態2では、図10に示すように、底板部40が湾曲しており、下側電極44の凸部47が底板部40を下側から押しつける構成である。以下では、実施形態1と同一の構成については同一の符号を付して説明を省略する。
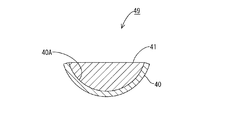
底板部40は、U字状に湾曲しており、その内側が凹状面40Aとされている。
導体部41の上面は平坦な面となっている。なお、底板部40の自体が両側から立ち上がる形状であるため、実施形態1の側板部25は設けられていない。
導体部41の上面は平坦な面となっている。なお、底板部40の自体が両側から立ち上がる形状であるため、実施形態1の側板部25は設けられていない。
一対の電極43,44は、実施形態1とは概ね上下の形状を入れ替えた形状であり、上側電極43については、押さえ面45が平坦な形状となっている。
一方、下側電極44については、その幅方向が底板部40の湾曲した形状に応じて円弧状に凹設された押さえ面46とされている。
一方、下側電極44については、その幅方向が底板部40の湾曲した形状に応じて円弧状に凹設された押さえ面46とされている。
この押さえ面46は、幅方向の両端部から幅方向の中心部に向けて緩やかに深くなる曲面状をなす。このような押さえ面46を有することにより、下側電極44の幅方向の両端部には、上方に突出する形態の凸部47が設けられる。この凸部47は、底板部40のうち、幅方向の両端部を内側(及び上方)に押さえつける。
なお、下側電極44については、実施形態1のように直接導体部41を押さえつけるのではなく、底板部40側を押さえつけるものであるため、底板部40の厚みに応じて、実施形態1とは押さえ面46の曲率半径が異なる。
次に、端子金具付き電線49の製造方法について説明する。
図9に示すように、下側電極44の押さえ面46の上に底板部40を載置し、底板部40の凹状面40Aにシート状のロウ材14を載せ、その上に、電線11端末において露出させた加工前の断面円形状の導体部15を載置する。そして、移動装置を操作手段(図示しない)により駆動させ、上側電極43の電極ホルダ35を下降させ、底板部40、ロウ材14、導体部15を電極43,44間に挟み込んで押圧(圧縮)する。これにより、底板部40の幅方向の両端側については、下側電極44の両端部から上方に突出する凸部47により内側(及び上側)に押さえ付けられた状態となる。
図9に示すように、下側電極44の押さえ面46の上に底板部40を載置し、底板部40の凹状面40Aにシート状のロウ材14を載せ、その上に、電線11端末において露出させた加工前の断面円形状の導体部15を載置する。そして、移動装置を操作手段(図示しない)により駆動させ、上側電極43の電極ホルダ35を下降させ、底板部40、ロウ材14、導体部15を電極43,44間に挟み込んで押圧(圧縮)する。これにより、底板部40の幅方向の両端側については、下側電極44の両端部から上方に突出する凸部47により内側(及び上側)に押さえ付けられた状態となる。
そして、両電極43,44間を通電すると、電気抵抗の高い両電極43,44が加熱され、導体部41及び底板部40が高温になり、ロウ材14が溶けて金属素線間にしみ込んでいく(浸透する。図10)。このとき導体部41の幅方向の両端側については、凸部47により押さえ付けられているため、凸部47がない場合と比較して熱が逃げにくく、金属素線間にロウ材14が浸透しやすくなっている。
そして、移動装置を駆動させて上側電極43の電極ホルダ35を上昇させ、上側電極43を元の位置に戻すと、図11の端子金具付き電線49となる。
そして、移動装置を駆動させて上側電極43の電極ホルダ35を上昇させ、上側電極43を元の位置に戻すと、図11の端子金具付き電線49となる。
実施形態2によれば、以下の効果を奏する。
(1)導体部41の底板部40側の面が湾曲した形状となるため、導体部41の底板部40側の面において角部を減少させることができる。よって、導体部41の角部を少なくできるため、角部からの熱の逃げが抑制され、ロウ接不良を防止することができる。
(1)導体部41の底板部40側の面が湾曲した形状となるため、導体部41の底板部40側の面において角部を減少させることができる。よって、導体部41の角部を少なくできるため、角部からの熱の逃げが抑制され、ロウ接不良を防止することができる。
(2)凹状面40Aは、金属板材を湾曲させた底板部40の内側に形成されるものであって、導体部41は、底板部40側の面が凹状面40Aに密着する円弧状をなす形状でロウ接されているため、底板部40を形成する際に金属板材を湾曲させればよく、底板部40を形成するための金型を使用する必要がないため、製造工程を簡素化できる。
<実施形態3>
次に、本発明の実施形態3の端子金具付き電線59(請求項4,6,8に対応)を図12ないし図14を参照して説明する。
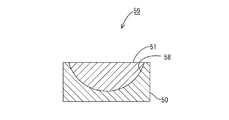
実施形態2では、底板部40は、金属板材を湾曲させたものであったが、実施形態3は、図13に示すように、底板部50は、ブロック状の金属の上面を凹み形成したものである。
次に、本発明の実施形態3の端子金具付き電線59(請求項4,6,8に対応)を図12ないし図14を参照して説明する。
実施形態2では、底板部40は、金属板材を湾曲させたものであったが、実施形態3は、図13に示すように、底板部50は、ブロック状の金属の上面を凹み形成したものである。
底板部50は、幅方向の両端部から幅方向の中心部に向けて緩やかに深くなる円弧上をなすように凹設された曲面の凹状面58を有する。なお、底板部50が導体部51の両側まで延設されているため、実施形態1の側板部25は設けられていない。
上側電極43は、実施形態2と同一であり、下側電極30は実施形態1と同一である。
上側電極43は、実施形態2と同一であり、下側電極30は実施形態1と同一である。
次に、端子金具付き電線59の製造方法について説明する。
図12に示すように、下側電極30の押さえ面32の上に底板部50を載置し、底板部50の上にシート状のロウ材14を載せ、その上に、電線11端末において露出させた加工前の断面円形状の導体部15を載置する。そして、移動装置を操作手段(図示しない)により駆動させ、上側電極43の電極ホルダ35を下降させ、底板部50、ロウ材14、導体部15を電極43,30間に挟み込んで押圧(圧縮)する。
図12に示すように、下側電極30の押さえ面32の上に底板部50を載置し、底板部50の上にシート状のロウ材14を載せ、その上に、電線11端末において露出させた加工前の断面円形状の導体部15を載置する。そして、移動装置を操作手段(図示しない)により駆動させ、上側電極43の電極ホルダ35を下降させ、底板部50、ロウ材14、導体部15を電極43,30間に挟み込んで押圧(圧縮)する。
そして、両電極43,30間を通電すると、電気抵抗の高い両電極43,30が加熱され、導体部51及び底板部50が高温になり、ロウ材14が溶かされて金属素線間にしみ込んでいく(浸透する。図13)。
そして、移動装置を駆動させて上側電極43の電極ホルダ35を上昇させ、上側電極43を元の位置に戻すと、図14の端子金具付き電線59となる。
そして、移動装置を駆動させて上側電極43の電極ホルダ35を上昇させ、上側電極43を元の位置に戻すと、図14の端子金具付き電線59となる。
実施形態3によれば、以下の効果を奏する。
(1)導体部51の底板部50側の面が湾曲した形状となるため、導体部51の底板部50側の面において角部を減少させることができる。よって、導体部51の角部を少なくできるため、角部からの熱の逃げが抑制され、ロウ接不良を防止することができる。
(1)導体部51の底板部50側の面が湾曲した形状となるため、導体部51の底板部50側の面において角部を減少させることができる。よって、導体部51の角部を少なくできるため、角部からの熱の逃げが抑制され、ロウ接不良を防止することができる。
凹状面58は、肉厚の金属が凹んだ形状であり、導体部51は、底板部50側の面が凹状面58に密着する円弧状をなす形状でロウ接されているため、金属板材に曲げ加工を施す場合と比較して底板部50の形状を自由に設定することが可能になる。
<実施形態4>
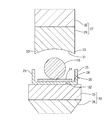
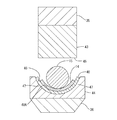
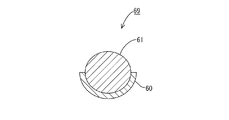
次に、本発明の実施形態4の端子金具付き電線69(請求項1,3,7に対応)を図15ないし図17を参照して説明する。実施形態4は、図16に示すように、上下両方の電極63,64に凸部67,68を設け、湾曲した底板部60上に形状を大きく変形させることなく導体部61を円形状に押圧加熱したものである。実施形態1と同一の構成については同一の符号を付して説明を省略する。
次に、本発明の実施形態4の端子金具付き電線69(請求項1,3,7に対応)を図15ないし図17を参照して説明する。実施形態4は、図16に示すように、上下両方の電極63,64に凸部67,68を設け、湾曲した底板部60上に形状を大きく変形させることなく導体部61を円形状に押圧加熱したものである。実施形態1と同一の構成については同一の符号を付して説明を省略する。
底板部60は、U字状に湾曲している。なお、底板部60自体が両側から立ち上がる形状であるため、実施形態1の側板部25は設けられていない。
この上側電極63の下面(導体部15を押圧加熱する面)には、その幅方向が円弧状に凹設された押さえ面65が形成されている。
この上側電極63の下面(導体部15を押圧加熱する面)には、その幅方向が円弧状に凹設された押さえ面65が形成されている。
この押さえ面65は、幅方向の両端部から幅方向の中心部に向けて緩やかに深くなる曲面状をなす。このような押さえ面65を有することにより、上側電極63の幅方向の両端部は、下方に突出する形態の凸部67とされる。この凸部67は、導体部61のうち、幅方向の両端部を内側(及び下方)に押さえつける。
下側電極64については、その幅方向が底板部60の湾曲した形状に応じて円弧状に凹設された押さえ面66とされている。
この押さえ面66は、幅方向の両端部から幅方向の中心部に向けて緩やかに深くなる曲面状をなす。このような押さえ面66を有することにより、下側電極64の幅方向の両端部には、上方に突出する形態の凸部68が設けられる。この凸部68は、底板部60のうち、幅方向の両端部を内側(及び上方)に押さえつける。
この押さえ面66は、幅方向の両端部から幅方向の中心部に向けて緩やかに深くなる曲面状をなす。このような押さえ面66を有することにより、下側電極64の幅方向の両端部には、上方に突出する形態の凸部68が設けられる。この凸部68は、底板部60のうち、幅方向の両端部を内側(及び上方)に押さえつける。
次に、端子金具付き電線69の製造方法について説明する。
図15に示すように、下側電極64の押さえ面66の上に底板部60を載置し、底板部60の上にシート状のロウ材14を載せ、その上に、導体部15を載置する。そして、移動装置を操作手段(図示しない)により駆動させ、上側電極63の電極ホルダ35を下降させ、底板部60、ロウ材14、導体部15を電極63,64間に挟み込んで押圧(圧縮)する。
図15に示すように、下側電極64の押さえ面66の上に底板部60を載置し、底板部60の上にシート状のロウ材14を載せ、その上に、導体部15を載置する。そして、移動装置を操作手段(図示しない)により駆動させ、上側電極63の電極ホルダ35を下降させ、底板部60、ロウ材14、導体部15を電極63,64間に挟み込んで押圧(圧縮)する。
そして、両電極63,64間を通電すると、電気抵抗の高い両電極63,64が加熱され、導体部61及び底板部60が高温になり、ロウ材14が溶けて金属素線間にしみ込んでいく(浸透する。図16)。このとき導体部61及び底板部60の幅方向の両端側については、凸部67,68により押さえ付けられているため、凸部67,68がない場合と比較して、導体部61における幅方向の端部側の熱が逃げにくく、金属素線間にロウ材14が浸透しやすくなっている。
そして、移動装置を駆動させて上側電極63の電極ホルダ35を上昇させ、上側電極63を元の位置に戻すと、図17の端子金具付き電線69となる。
そして、移動装置を駆動させて上側電極63の電極ホルダ35を上昇させ、上側電極63を元の位置に戻すと、図17の端子金具付き電線69となる。
実施形態4によれば、以下の効果を奏する。
(1)導体部61は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ接されており、表面の形状が平坦な場合のような放熱しやすい角部が形成されない分だけ局部的な熱の逃げが抑制されるため、ロウ接不良を防止することができる。
また、導体部61の表面の面積を大きくすることができるため、導体部61のロウ接を容易にすることができる。
(2)底板部60は金属板材を湾曲させた形状であって、その内側にロウ接された円形状の導体部61が配されているため、導体部61の全周に亘って角部をなくすことができるため、よりロウ接不良を防止することができる。
(1)導体部61は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ接されており、表面の形状が平坦な場合のような放熱しやすい角部が形成されない分だけ局部的な熱の逃げが抑制されるため、ロウ接不良を防止することができる。
また、導体部61の表面の面積を大きくすることができるため、導体部61のロウ接を容易にすることができる。
(2)底板部60は金属板材を湾曲させた形状であって、その内側にロウ接された円形状の導体部61が配されているため、導体部61の全周に亘って角部をなくすことができるため、よりロウ接不良を防止することができる。
<他の実施形態>
本発明は上記記述及び図面によって説明した実施形態に限定されるものではなく、例えば次のような実施形態も本発明の技術的範囲に含まれる。
(1)実施形態1,2,4では、電極の押さえ面を円弧状に凹設したものとしたが、電極の形状は、これに限られず、少なくとも凸部が電極から突出する構成であればよい。例えば、押さえ面が多角形の弧状であって、その端部側が凸部とされるものでもよい。
本発明は上記記述及び図面によって説明した実施形態に限定されるものではなく、例えば次のような実施形態も本発明の技術的範囲に含まれる。
(1)実施形態1,2,4では、電極の押さえ面を円弧状に凹設したものとしたが、電極の形状は、これに限られず、少なくとも凸部が電極から突出する構成であればよい。例えば、押さえ面が多角形の弧状であって、その端部側が凸部とされるものでもよい。
(2)端子金具付き電線10,49,59,69の製造方法を上記した実施形態1〜4に記載したが、上記実施形態は、製造方法の一例を記載したものであり、他の製造方法を用いて端子金具付き電線10,49,59,69を製造することも可能である。例えば、上記実施形態では、ロウ接は、抵抗溶接により行われることとしたが、これに限られない。具体的には、例えば、上記実施形態のような電極間を通電するのではなく、電極間は通電せず、押さえ部材自身が抵抗体を有する閉回路内の通電により発熱する構成としてもよい。さらに、上記実施形態のように押さえ部材により押圧加熱するのではなく、予め上記実施形態のような形状で、かつ、ロウ接されていない状態の導体部を先に成形しておき、ロウ材又はハンダを溶かして導体部の金属素線間に浸み込ませるようにしてもよい。
10,49,59,69…端子金具付き電線
11…電線
12,15,41,51,61…導体部
13…絶縁被覆
14…ロウ材
20…端子金具
24,40,50,60…底板部
27,28…押さえ部材
29,43,53,63…上側電極
30,44,64…下側電極
31,32,45,46,55,56,65,66…押さえ面
33,47,57,67,68…凸部
35,36…電極ホルダ
40A,58…凹状面
11…電線
12,15,41,51,61…導体部
13…絶縁被覆
14…ロウ材
20…端子金具
24,40,50,60…底板部
27,28…押さえ部材
29,43,53,63…上側電極
30,44,64…下側電極
31,32,45,46,55,56,65,66…押さえ面
33,47,57,67,68…凸部
35,36…電極ホルダ
40A,58…凹状面
Claims (8)
- 複数の金属素線からなる導体部の周囲が絶縁被覆で覆われた電線と、前記電線の端末部において露出させた前記導体部が載置される底板部を有し前記底板部と前記導体部とがロウ接される端子金具と、を備える端子金具付き電線であって、
前記導体部は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状でロウ接された端子金具付き電線。 - 前記底板部は、平板状であって、前記ロウ接された導体部における前記底板部側とは反対側の面は、円弧状に突出していることを特徴とする請求項1記載の端子金具付き電線。
- 前記底板部は金属板材を湾曲させた形状であって、その内側に前記ロウ接された円形状の導体部が配されていることを特徴とする請求項1記載の端子金具付き電線。
- 複数の金属素線からなる導体部の周囲が絶縁被覆で覆われた電線と、前記電線の端末部において露出させた前記導体部が載置される底板部を有し前記底板部と前記導体部とがロウ接される端子金具と、を備える端子金具付き電線であって、
前記底板部は、前記導体部が載置される凹状面を有し、
前記導体部は、前記底板部とは反対側の面が平坦であって、前記底板部側の面が幅方向の中間部の径寸法が大きく幅方向の端部にかけて湾曲することで径寸法が小さくなる形状で前記凹状面に密着してロウ接された端子金具付き電線。 - 前記凹状面は、金属板材を湾曲させた前記底板部の内側に形成されるものであって、前記導体部は、前記底板部側の面が前記凹状面に密着する円弧状をなす形状で前記ロウ接されていることを特徴とする請求項4記載の端子金具付き電線。
- 前記凹状面は、肉厚の金属が凹んだ形状であり、前記導体部は、前記底板部側の面が前記凹状面に密着する円弧状をなす形状で前記ロウ接されていることを特徴とする請求項4記載の端子金具付き電線。
- 複数の金属素線からなる導体部の周囲が絶縁被覆で覆われた電線の端末部において露出させた前記導体部を端子金具の底板部に載置し、前記導体部と前記底板部とを一対の押さえ部材の間に挟み込んだ状態で押圧加熱することにより前記導体部をロウ接して形成される端子金具付き電線の製造方法であって、
前記導体部は、幅方向の中間部の径寸法が大きく幅方向の端部にかけて表面が湾曲することで径寸法が小さくなる形状である端子金具付き電線の製造方法。 - 複数の金属素線からなる導体部の周囲が絶縁被覆で覆われた電線の端末部において露出させた前記導体部を端子金具の底板部に載置し前記導体部と前記底板部とを一対の押さえ部材の間に挟み込んで押圧加熱することにより前記導体部をロウ接して形成される端子金具付き電線の製造方法であって、
前記底板部は、前記導体部が載置される凹状面を有し、
前記導体部は、前記底板部とは反対側の面が平坦であって、前記底板部側の面が幅方向の中間部の径寸法が大きく幅方向の端部にかけて湾曲することで径寸法が小さくなる形状で前記凹状面に密着するようにロウ接する端子金具付き電線の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011047805A JP2012185985A (ja) | 2011-03-04 | 2011-03-04 | 端子金具付き電線及び端子金具付き電線の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011047805A JP2012185985A (ja) | 2011-03-04 | 2011-03-04 | 端子金具付き電線及び端子金具付き電線の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012185985A true JP2012185985A (ja) | 2012-09-27 |
Family
ID=47015909
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011047805A Pending JP2012185985A (ja) | 2011-03-04 | 2011-03-04 | 端子金具付き電線及び端子金具付き電線の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012185985A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014077144A1 (ja) * | 2012-11-16 | 2014-05-22 | 株式会社オートネットワーク技術研究所 | 端子金具付き電線 |
| JP2014154443A (ja) * | 2013-02-12 | 2014-08-25 | Tabuchi Electric Co Ltd | 端子接続構造およびその製造方法 |
| WO2016017012A1 (ja) * | 2014-07-31 | 2016-02-04 | 田淵電機株式会社 | 端子接続構造およびその製造方法 |
| JP7465207B2 (ja) | 2017-06-05 | 2024-04-10 | 吉林省中▲イン▼高科技有限公司 | 銅端子とアルミ導線との継手及びその磁気誘導溶接方法 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5411487A (en) * | 1977-06-28 | 1979-01-27 | Matsushita Electric Ind Co Ltd | Lead conductor welding |
| JPH03198975A (ja) * | 1989-10-16 | 1991-08-30 | Yosetsu Gijutsu Kenkyusho:Kk | ハンダ付け装置 |
| JPH0471173A (ja) * | 1990-07-12 | 1992-03-05 | Japan Aviation Electron Ind Ltd | コネクタ端子とケーブルの接続方法 |
| JPH0982377A (ja) * | 1995-09-12 | 1997-03-28 | Sumitomo Wiring Syst Ltd | 電線接続方法 |
-
2011
- 2011-03-04 JP JP2011047805A patent/JP2012185985A/ja active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5411487A (en) * | 1977-06-28 | 1979-01-27 | Matsushita Electric Ind Co Ltd | Lead conductor welding |
| JPH03198975A (ja) * | 1989-10-16 | 1991-08-30 | Yosetsu Gijutsu Kenkyusho:Kk | ハンダ付け装置 |
| JPH0471173A (ja) * | 1990-07-12 | 1992-03-05 | Japan Aviation Electron Ind Ltd | コネクタ端子とケーブルの接続方法 |
| JPH0982377A (ja) * | 1995-09-12 | 1997-03-28 | Sumitomo Wiring Syst Ltd | 電線接続方法 |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2014077144A1 (ja) * | 2012-11-16 | 2014-05-22 | 株式会社オートネットワーク技術研究所 | 端子金具付き電線 |
| JP2014154443A (ja) * | 2013-02-12 | 2014-08-25 | Tabuchi Electric Co Ltd | 端子接続構造およびその製造方法 |
| WO2016017012A1 (ja) * | 2014-07-31 | 2016-02-04 | 田淵電機株式会社 | 端子接続構造およびその製造方法 |
| CN106537691A (zh) * | 2014-07-31 | 2017-03-22 | 田渊电机株式会社 | 端子连接结构及其制造方法 |
| US9899748B2 (en) | 2014-07-31 | 2018-02-20 | Tabuchi Electric Co., Ltd. | Terminal connection structure and method for producing same |
| CN106537691B (zh) * | 2014-07-31 | 2020-07-24 | 田渊电机株式会社 | 端子连接结构及其制造方法 |
| JP7465207B2 (ja) | 2017-06-05 | 2024-04-10 | 吉林省中▲イン▼高科技有限公司 | 銅端子とアルミ導線との継手及びその磁気誘導溶接方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5741502B2 (ja) | 端子付き電線およびその製造方法 | |
| JP6574736B2 (ja) | 端子付き電線の製造方法 | |
| JP6845188B2 (ja) | 端子付き電線及びその製造方法 | |
| JP6574795B2 (ja) | 端子付き電線の製造方法 | |
| CN103718394A (zh) | 将线缆焊接至端子的方法以及由此获得的端子 | |
| WO2019039379A1 (ja) | 端子付電線の製造方法、端子付電線及び超音波接合装置 | |
| JP2015076208A (ja) | 電線の端子接合構造及び抵抗溶接用電極、電線の端子接合方法 | |
| KR20140126779A (ko) | 압착 단자, 압착 단자의 제조 방법 및 제조 장치 | |
| WO2018088189A1 (ja) | 素線接合部を有する導電部材の製造方法及び素線接合部を有する導電部材 | |
| JP6090142B2 (ja) | 端子および該端子の電線接続方法 | |
| WO2015111509A1 (ja) | 端子金具付き電線及びその製造方法 | |
| JP2017183184A (ja) | 端子部付き電線及びその製造方法 | |
| CN108369843B (zh) | 导电部件的制造方法、导电部件以及模具 | |
| JP2011113676A (ja) | フレキシブルフラットケーブルに対する端子の接続方法および端子 | |
| WO2013183160A1 (ja) | 端子金具付き電線及び端子金具付き電線の製造方法 | |
| JP2014100019A (ja) | 電線の端子構造および電線と端子の接続方法 | |
| JP2011181189A (ja) | 接続端子およびその製造方法 | |
| JP2013030337A (ja) | 端子付き電線およびその製造方法 | |
| JP5022968B2 (ja) | 被覆電線に対する端子の接続構造および接続方法 | |
| JP2018014239A (ja) | 平編組線およびその製造方法 | |
| WO2015141440A1 (ja) | 端子および該端子の電線接続構造 | |
| WO2014077143A1 (ja) | 端子金具付き電線 | |
| JP2017022065A (ja) | 抵抗溶接用の電極および端子付き電線 | |
| JP5534985B2 (ja) | ヒュージング用端子と被膜付導電線の接続方法 | |
| JP5613097B2 (ja) | ヒュージング方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130829 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140320 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140424 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20140819 |