JP2012187699A - 工作機械の磁性体切くず及び研削盤の磁性体研削滓処理装置 - Google Patents
工作機械の磁性体切くず及び研削盤の磁性体研削滓処理装置 Download PDFInfo
- Publication number
- JP2012187699A JP2012187699A JP2011066678A JP2011066678A JP2012187699A JP 2012187699 A JP2012187699 A JP 2012187699A JP 2011066678 A JP2011066678 A JP 2011066678A JP 2011066678 A JP2011066678 A JP 2011066678A JP 2012187699 A JP2012187699 A JP 2012187699A
- Authority
- JP
- Japan
- Prior art keywords
- grinding
- swarf
- cutting
- scraper
- rotor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000000696 magnetic material Substances 0.000 title claims 2
- 230000032258 transport Effects 0.000 claims 1
- 239000003921 oil Substances 0.000 abstract description 4
- 239000010730 cutting oil Substances 0.000 abstract description 3
- 238000007599 discharging Methods 0.000 abstract description 2
- 238000007790 scraping Methods 0.000 abstract description 2
- 239000003795 chemical substances by application Substances 0.000 abstract 5
- 239000007788 liquid Substances 0.000 abstract 1
- 239000002173 cutting fluid Substances 0.000 description 12
- 239000012530 fluid Substances 0.000 description 9
- 238000005498 polishing Methods 0.000 description 2
- 229910001220 stainless steel Inorganic materials 0.000 description 2
- 239000010935 stainless steel Substances 0.000 description 2
- 230000037303 wrinkles Effects 0.000 description 2
- 238000011084 recovery Methods 0.000 description 1
Images


Landscapes
- Auxiliary Devices For Machine Tools (AREA)
- Grinding-Machine Dressing And Accessory Apparatuses (AREA)
Abstract
【課題】作業者が棒の先に取付けた掻板で切くず箱または研削滓箱に回収するという労力が無くなり、1個のモータで沈降した切くずまたは、研削滓そして切削油剤中の微小切くず、または、研削滓を自動的に回収出来る。
【解決手段】1個のモータ1で、外側のスクレーパ10で沈降した切くず、または、研削滓を排出し、同時に外側のロータ8の内部に設けた磁石9によってロータ8の下面外側に切削油剤または、研削油剤中の微小切くず、または、研削滓を吸着させて、切削液剤または、研削剤の中から回収し、さらに、内側スクレーパ14で機外へ搬送するという1連の動作を連結した部品で同時に自動的に行い切くず、または、研削滓を回収することが出来る。
【選択図】図1
【解決手段】1個のモータ1で、外側のスクレーパ10で沈降した切くず、または、研削滓を排出し、同時に外側のロータ8の内部に設けた磁石9によってロータ8の下面外側に切削油剤または、研削油剤中の微小切くず、または、研削滓を吸着させて、切削液剤または、研削剤の中から回収し、さらに、内側スクレーパ14で機外へ搬送するという1連の動作を連結した部品で同時に自動的に行い切くず、または、研削滓を回収することが出来る。
【選択図】図1
Description
本発明は、工作機械から出た磁性体の切くず及び研削盤から出た磁性体の研削滓を沈降と磁石によって回収する装置である。
従来の工作機械の磁性体切くず処理装置(以下、切くず処理装置)は、第一番目に、工作機械から排出された切削油剤と切くずがタンクの上部に設けられたフィルタ上に流れて切くずはフィルタ上に堆積して作業者が棒の先に取付けた掻板で切くずを回収していた。
また第2番目に、ヒンジパン式のコンベヤで大きな切くずのみを回収していた。
さらに第3番目に、コンベヤの底に磁石を設けてスクレーパで掻寄せて回収していた・そして第4番目に、スクレーパ式コンベヤで大きな切くずを回収し、磁石を設けた別の機構とくみあわせた装置で回収するものもある。
第5番目に、研削盤の磁性体研削滓(以下、研削滓)は、回転するドラムの内部に磁石を設け、ドラムの下部通路に研削油剤を通して研削滓を回収していた。
また第2番目に、ヒンジパン式のコンベヤで大きな切くずのみを回収していた。
さらに第3番目に、コンベヤの底に磁石を設けてスクレーパで掻寄せて回収していた・そして第4番目に、スクレーパ式コンベヤで大きな切くずを回収し、磁石を設けた別の機構とくみあわせた装置で回収するものもある。
第5番目に、研削盤の磁性体研削滓(以下、研削滓)は、回転するドラムの内部に磁石を設け、ドラムの下部通路に研削油剤を通して研削滓を回収していた。
以上に述べた従来の切くず処理装置で、1番目に記載した装置は、作業者が頻繁に切くずを手作業で回収するという煩雑性があった。
第2番目のものは、微小な切くずが切削油剤貯留タンクに流れ込み堆積するという問題があった。第3番目の装置は、磁石に吸着した切くず、または、研削滓をスクレーパで掻出す為、コンベヤの底が摩耗するという問題があった。
第4番目の装置は、コンベヤの他に別の磁石を設けた機構の構成が必要であった。
第5番目の装置は、磁石を内蔵したドラムに研削油剤及び研削滓が接触する前に溜枡を設ける為、溜枡の底に研削 滓が堆積するという問題があった。またドラムに付着した研削滓を掻落とす為に、ドラム及び掻板が摩耗するという問題があった。
第2番目のものは、微小な切くずが切削油剤貯留タンクに流れ込み堆積するという問題があった。第3番目の装置は、磁石に吸着した切くず、または、研削滓をスクレーパで掻出す為、コンベヤの底が摩耗するという問題があった。
第4番目の装置は、コンベヤの他に別の磁石を設けた機構の構成が必要であった。
第5番目の装置は、磁石を内蔵したドラムに研削油剤及び研削滓が接触する前に溜枡を設ける為、溜枡の底に研削 滓が堆積するという問題があった。またドラムに付着した研削滓を掻落とす為に、ドラム及び掻板が摩耗するという問題があった。
本発明は、このような従来の構成が有していた問題を解決しようとするものであり、大きな切くず、または、研削滓は沈降させ外側スクレーパーで掻出し、切削油剤または研削油剤中の微小切くず、または、研削滓はロータ内部に切削油剤または、研削油剤から離れた空気中迄設けた磁石で、外側ロータの下面外側に吸着して、磁石の無い空気中で本体の底部に落下し、ロータの下面に設けた内側のスクレーパで機外まで排出させることを目的とするものである。
本装置に、工作機械から切削油剤と一緒に切くず、または、研削盤から研削油剤と一緒に研削滓が、流路を通って入口から入り、大きな切くず、または、研削滓は沈降して本装置の下部に溜まる。微小切くず、または、研削滓は、切削油剤または、研削油剤の中に浮遊して本装置の底部に設けたスリットから貯留タンクへ流入するときに磁石によって吸着し除去する。
本装置の本体は円形で傾斜していて、減速歯車付モータ(以下、モータ)で内側のロータを回転させ、連結バーで外側のロータを回転させる。外側のロータに外側スクレーパと内側スクレーパを設けてあり、沈降した切くず、または、研削滓を排出する。外側のロータはステンレス製で、内部に非接触で磁石を本体側に固定させてあり、外側ロータの下面外側に微小切くず、または、研削滓を吸着させて回転により排出させる機能を有している。
上述したように、本発明の切くず、または、研削滓処理装置は、作業者が棒の先に取付けた掻板で切くず箱または研削滓箱に回収するという労力が無くなる。また、1個のモータで沈降した切くずまたは、研削滓そして切削油剤中の微小切くず、または、研削滓を自動的に回収出来るものである。
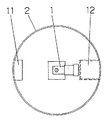
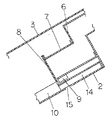
以下、本発明を実施するための形態を図1〜図4に基づいて説明する。
図において、1はモータで、円形の傾斜した本体2の上部カバー3に取付けてある。
モータには軸4が接続されて、本体上部カバーと本体下部に設けた軸受5で回転させる。
モータには軸4が接続されて、本体上部カバーと本体下部に設けた軸受5で回転させる。
軸は内側ロータ6と連結バー7によって外側ロータ8に接続されている。
外側ロータはステンレス製で、その内側に磁石9がロータと非接触で、本体側に、切削油剤または、研削油剤の無い空気中のところまで設けられている。微小切くず、または、研削滓はロータの下面外側に吸着されて、回転によって切削油剤または、研削油剤の液面から離れた空気中の磁石の無いところで本体の底部に落下する。
外側ロータには外側スクレーパ10が取付けられ、本装置の入口11から切削油剤または、研削油剤と一緒に流入した切くず、または、研削滓が本体の傾斜した底部に沈降し、回転によって排出口12迄搬送し切くず、または、研削滓回収箱13へ回収する。
外側ロータの下面外側に内側スクレーパ14が設けられており、切削油剤、または、研削油剤中の微小切くず、または、研削滓を磁石があるところまではロータの下面外側に吸着して搬送し、磁石の無いところから本体底部に落下した微小切くずまたは、研削滓を排出口まで回転によって搬送する。また、外側スクレーパが切くずまたは研削滓を搬出途中で傾斜した本体の中心側へずれて移動した場合も一緒に掻出す。
以上の構成部品で、切削油剤または研削油剤はスリット15を通るときに磁石によって微小切くず、または、微小研削滓は除去され、浄化されて切削油剤または、研削油剤貯留タンク16へ流入する。
以上の構成部品で、切削油剤または研削油剤はスリット15を通るときに磁石によって微小切くず、または、微小研削滓は除去され、浄化されて切削油剤または、研削油剤貯留タンク16へ流入する。
1 モータ
2 本体
3 本体の上部カバー
4 軸
5 軸受
6 内側ロータ
7 連結バー
8 外側ロータ
9 磁石
10 外側スクレーパ
14 内側スクレーパ
2 本体
3 本体の上部カバー
4 軸
5 軸受
6 内側ロータ
7 連結バー
8 外側ロータ
9 磁石
10 外側スクレーパ
14 内側スクレーパ
Claims (1)
- 傾斜した円形の本体2に、内側ロータ5及び外側ロータ6を要し、外側ロータに外側スクレーパ9そして内側スクレーパ14を設け、外側ロータの内部に非接触した磁石を本体側に固定させ、外側ロータの下面外側に微小切くず、または。研削滓を吸着させ搬送して浄化する磁性体の切くず、または、研削滓処理装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011066678A JP2012187699A (ja) | 2011-03-08 | 2011-03-08 | 工作機械の磁性体切くず及び研削盤の磁性体研削滓処理装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011066678A JP2012187699A (ja) | 2011-03-08 | 2011-03-08 | 工作機械の磁性体切くず及び研削盤の磁性体研削滓処理装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012187699A true JP2012187699A (ja) | 2012-10-04 |
Family
ID=47081429
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011066678A Withdrawn JP2012187699A (ja) | 2011-03-08 | 2011-03-08 | 工作機械の磁性体切くず及び研削盤の磁性体研削滓処理装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012187699A (ja) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109366343A (zh) * | 2018-11-20 | 2019-02-22 | 辽宁科技大学 | 一种磁性磨料筛分、过滤、回收装置及方法 |
| CN111761401A (zh) * | 2020-05-29 | 2020-10-13 | 余汉锡 | 一种切削铁屑收集装置 |
| CN111941253A (zh) * | 2020-08-10 | 2020-11-17 | 张金 | 一种汽车轴承自动抛光装置 |
| CN112405085A (zh) * | 2020-11-11 | 2021-02-26 | 广东电网有限责任公司 | 一种变压器加工用碎屑收集装置及碎屑收集方法 |
| CN115502823A (zh) * | 2022-07-14 | 2022-12-23 | 南通金通茂电子有限公司 | 一种具有附着式磁吸除屑机构的金属打磨装置 |
| CN117862995A (zh) * | 2024-03-12 | 2024-04-12 | 中汽科技(福建)有限公司 | 一种金属加工用的磨削装置 |
| CN119406146A (zh) * | 2025-01-06 | 2025-02-11 | 泉州立亿德智能科技有限公司 | 一种五轴磨削多级过滤水箱 |
-
2011
- 2011-03-08 JP JP2011066678A patent/JP2012187699A/ja not_active Withdrawn
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN109366343A (zh) * | 2018-11-20 | 2019-02-22 | 辽宁科技大学 | 一种磁性磨料筛分、过滤、回收装置及方法 |
| CN109366343B (zh) * | 2018-11-20 | 2023-08-08 | 辽宁科技大学 | 一种磁性磨料筛分、过滤、回收装置及方法 |
| CN111761401A (zh) * | 2020-05-29 | 2020-10-13 | 余汉锡 | 一种切削铁屑收集装置 |
| CN111941253A (zh) * | 2020-08-10 | 2020-11-17 | 张金 | 一种汽车轴承自动抛光装置 |
| CN112405085A (zh) * | 2020-11-11 | 2021-02-26 | 广东电网有限责任公司 | 一种变压器加工用碎屑收集装置及碎屑收集方法 |
| CN115502823A (zh) * | 2022-07-14 | 2022-12-23 | 南通金通茂电子有限公司 | 一种具有附着式磁吸除屑机构的金属打磨装置 |
| CN117862995A (zh) * | 2024-03-12 | 2024-04-12 | 中汽科技(福建)有限公司 | 一种金属加工用的磨削装置 |
| CN119406146A (zh) * | 2025-01-06 | 2025-02-11 | 泉州立亿德智能科技有限公司 | 一种五轴磨削多级过滤水箱 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4290221B2 (ja) | 工作機械用クーラント液浄化装置 | |
| KR100903475B1 (ko) | 오염액 처리 장치 | |
| JP5153223B2 (ja) | ダーティー液処理装置 | |
| JP2014028409A (ja) | マグネットセパレータおよび加工液浄化装置 | |
| JPH10309647A (ja) | 液体浄化方法及び装置 | |
| JP6282455B2 (ja) | 濾過装置 | |
| JP2008246667A (ja) | 研削液の異物分離装置 | |
| JP2005028353A (ja) | クーラント清浄装置 | |
| JP4753386B2 (ja) | 濾過装置 | |
| CN211051692U (zh) | 液体净化装置及带有该装置的水箱 | |
| JPH1133871A (ja) | 放電加工機の加工屑分離装置 | |
| JP5826162B2 (ja) | 使用済切削油を投入する濾過槽を扁平状の濾過槽とした濾過装置 | |
| JP5756578B1 (ja) | 切削液浄化装置 | |
| KR102092366B1 (ko) | 절삭유 기름 정제장치 | |
| JP2005066820A (ja) | ダーティー液処理装置およびダーティー液処理システム | |
| JP4966808B2 (ja) | クーラントタンク | |
| JP3603541B2 (ja) | 液処理装置 | |
| JPS58174211A (ja) | 切削液清浄装置 | |
| JP2001277113A (ja) | 研削液砥石粒除去方法及び装置 | |
| JP2017087145A (ja) | 浮上油回収装置及び浮上油回収方法 | |
| JP2003094336A (ja) | クーラント浄化装置 | |
| JP3146594U (ja) | 金属切削加工に使用した使用済切削油に混入された切粉の中の小さな切粉を取り除いて濾過済切削油とする濾過機具、前記濾過機具を組み込んだ濾過装置 | |
| JP2014061575A (ja) | クーラントろ過装置及びろ過方法 | |
| JP2010058175A (ja) | 廃液浄化装置 | |
| JP2012115973A (ja) | 工作機械の切くず処理装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20140513 |