JP2012192437A - 摩擦撹拌接合工具 - Google Patents
摩擦撹拌接合工具 Download PDFInfo
- Publication number
- JP2012192437A JP2012192437A JP2011058783A JP2011058783A JP2012192437A JP 2012192437 A JP2012192437 A JP 2012192437A JP 2011058783 A JP2011058783 A JP 2011058783A JP 2011058783 A JP2011058783 A JP 2011058783A JP 2012192437 A JP2012192437 A JP 2012192437A
- Authority
- JP
- Japan
- Prior art keywords
- pin
- friction stir
- stir welding
- recovery groove
- volume
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000000463 material Substances 0.000 claims abstract description 68
- 238000011084 recovery Methods 0.000 claims abstract description 50
- 230000002093 peripheral effect Effects 0.000 claims abstract description 20
- 238000003756 stirring Methods 0.000 claims description 55
- 238000003466 welding Methods 0.000 claims description 53
- 238000003780 insertion Methods 0.000 abstract description 11
- 230000037431 insertion Effects 0.000 abstract description 11
- 238000000034 method Methods 0.000 description 10
- 229910000831 Steel Inorganic materials 0.000 description 7
- 229910052751 metal Inorganic materials 0.000 description 7
- 239000002184 metal Substances 0.000 description 7
- 239000010959 steel Substances 0.000 description 7
- 229910052782 aluminium Inorganic materials 0.000 description 5
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 5
- 238000010586 diagram Methods 0.000 description 4
- 239000007769 metal material Substances 0.000 description 3
- 229910052582 BN Inorganic materials 0.000 description 2
- PZNSFCLAULLKQX-UHFFFAOYSA-N Boron nitride Chemical compound N#B PZNSFCLAULLKQX-UHFFFAOYSA-N 0.000 description 2
- DGAQECJNVWCQMB-PUAWFVPOSA-M Ilexoside XXIX Chemical compound C[C@@H]1CC[C@@]2(CC[C@@]3(C(=CC[C@H]4[C@]3(CC[C@@H]5[C@@]4(CC[C@@H](C5(C)C)OS(=O)(=O)[O-])C)C)[C@@H]2[C@]1(C)O)C)C(=O)O[C@H]6[C@@H]([C@H]([C@@H]([C@H](O6)CO)O)O)O.[Na+] DGAQECJNVWCQMB-PUAWFVPOSA-M 0.000 description 2
- 229910001347 Stellite Inorganic materials 0.000 description 2
- AHICWQREWHDHHF-UHFFFAOYSA-N chromium;cobalt;iron;manganese;methane;molybdenum;nickel;silicon;tungsten Chemical compound C.[Si].[Cr].[Mn].[Fe].[Co].[Ni].[Mo].[W] AHICWQREWHDHHF-UHFFFAOYSA-N 0.000 description 2
- 238000007796 conventional method Methods 0.000 description 2
- 229910001338 liquidmetal Inorganic materials 0.000 description 2
- DECCZIUVGMLHKQ-UHFFFAOYSA-N rhenium tungsten Chemical compound [W].[Re] DECCZIUVGMLHKQ-UHFFFAOYSA-N 0.000 description 2
- 229910052708 sodium Inorganic materials 0.000 description 2
- 239000011734 sodium Substances 0.000 description 2
- 238000010276 construction Methods 0.000 description 1
- 230000002542 deteriorative effect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000004927 fusion Effects 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 239000007790 solid phase Substances 0.000 description 1
- 229910001220 stainless steel Inorganic materials 0.000 description 1
- 239000010935 stainless steel Substances 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images

Landscapes
- Pressure Welding/Diffusion-Bonding (AREA)
Abstract
【課題】ピン挿入時に発生する塑性流動化した母材が漏れ出さずバリの発生を防止し、しかも、安定した接合を可能にする。
【解決手段】摩擦撹拌接合工具100は、回転ロッド101のショルダ面101aにピン102を備えている。ピン102の基端の周縁に沿って回収溝103を形成している。回収溝103の体積は、母材に挿入されるピン102の体積と等しくなっている。ピン挿入時に発生する塑性流動化した材料は、回収溝103内に充填・回収され、バリにならない。また、回収溝103が充填された材料で埋められるため、加圧力が抜けることなく、安定した接合ができる。
【選択図】図1
【解決手段】摩擦撹拌接合工具100は、回転ロッド101のショルダ面101aにピン102を備えている。ピン102の基端の周縁に沿って回収溝103を形成している。回収溝103の体積は、母材に挿入されるピン102の体積と等しくなっている。ピン挿入時に発生する塑性流動化した材料は、回収溝103内に充填・回収され、バリにならない。また、回収溝103が充填された材料で埋められるため、加圧力が抜けることなく、安定した接合ができる。
【選択図】図1
Description
本発明は摩擦撹拌接合工具に関し、バリの発生を抑制することができるように工夫したものである。
摩擦撹拌接合(FSW:Friction Stir Welding)は、回転ロッドの先端面にピンを備えた摩擦撹拌接合工具を回転させながら、ピンを接合部に押し込み、回転している摩擦撹拌接合工具を接合線に沿って移動させていくことにより、摩擦熱によって軟化した材料を撹拌(塑性流動化)して接合する接合方法である。
ここで、図4を参照して、摩擦撹拌接合の手法を概説する。
図4(a)に示すように、円柱状の回転ロッド11の先端面(ショルダ面)の中心にピン12を備えた摩擦撹拌接合工具10を回転させ、図4(b)に示すように、摩擦撹拌接合工具10を回転させつつピン12を被接合材1に挿入し、図4(c)に示すように、ピン12を被接合材1に挿入した状態で摩擦撹拌接合工具10を回転させつつ接合線に沿い移動し、最後に図4(c)に示すように、ピン12を被接合材1から引き抜く。
なお、図4において、αは接合領域、βはバリ、ehはエンドホールである。
図4(a)に示すように、円柱状の回転ロッド11の先端面(ショルダ面)の中心にピン12を備えた摩擦撹拌接合工具10を回転させ、図4(b)に示すように、摩擦撹拌接合工具10を回転させつつピン12を被接合材1に挿入し、図4(c)に示すように、ピン12を被接合材1に挿入した状態で摩擦撹拌接合工具10を回転させつつ接合線に沿い移動し、最後に図4(c)に示すように、ピン12を被接合材1から引き抜く。
なお、図4において、αは接合領域、βはバリ、ehはエンドホールである。
この摩擦撹拌接合は、通常の溶融溶接とは異なり、固相での接合が行われるため、金属組織が微細化し機械的特性に優れているという利点を有している。
かかる摩擦撹拌接合は、アルミニウムなどの軽金属材料の接合に利用されているが、近年では、ステンレス鋼などの鋼材のような、高強度材の接合にも適用されてきている。
FSW施工をした場合には、条件によってはバリ(図4参照)が発生する。バリは、ピンの差し込み量が大きい場合や、入熱量が大きい場合に、材料の撹拌状況等によって発生する。
発生したバリは、美観を損なうと共に、疲労強度が低下する等の理由から、通常では、グラインダ等で除去される。接合される材料がアルミニウムなどの軽金属の場合には、グラインダ等でバリは、比較的容易に除去することができる。
ここで、バリ発生を低減したり、発生したバリを除去したりする従来手法を説明する。
特許文献1(特開2000−334578)に示す技術では、回転ロッド(円柱状の工具本体)の外周部に、バリ取りカッタを一体的に備えている。
このため、摩擦撹拌接合工具が回転して発生したバリは、回転するバリ取りカッタにより切削されチップとして除去される。
特許文献1(特開2000−334578)に示す技術では、回転ロッド(円柱状の工具本体)の外周部に、バリ取りカッタを一体的に備えている。
このため、摩擦撹拌接合工具が回転して発生したバリは、回転するバリ取りカッタにより切削されチップとして除去される。
特許文献2(特開2002−224859)や特許文献3(特許第3283439号)に示す技術では、回転ロッドの先端面(ショルダ面)に、ピンに対して同心状となっている円環状の溝(メタル溜り部)を形成している。しかも、円環状の溝(メタル溜り部)は、回転ロッドの先端面(ショルダ面)の外周縁とピンの外周面との間の位置に形成されている。
このため、摩擦撹拌工具が回転・移動することにより生じた塑性流動化したメタルはメタル溜り部に入り、バリの発生を抑制することができる。
このため、摩擦撹拌工具が回転・移動することにより生じた塑性流動化したメタルはメタル溜り部に入り、バリの発生を抑制することができる。
特許文献4(特開2005−231576)に示す技術では、被接合材のうちバリが発生する部分に予め(接合前に)円弧を有する突起を形成しておく。そして摩擦撹拌接合をすると突起にバリが形成される。
このため、接合後にバリを突起と共に切除すると、バリが切除されるとともに突起の一部が切除される一方で、突起の円弧部分が残る。このように円弧部分が残るため、切除部分がなめらかとなる。
このため、接合後にバリを突起と共に切除すると、バリが切除されるとともに突起の一部が切除される一方で、突起の円弧部分が残る。このように円弧部分が残るため、切除部分がなめらかとなる。
しかし、被接合材が鋼等の高強度材である場合には、接合で生じたバリが強固であるため、バリを除去することは難しい。
また、スタート部では、接合工具を被接合材に挿入していくことにより特に多くのバリが発生するが、このスタート部で発生したバリを除去することは、従来方法では困難であった。
また、スタート部では、接合工具を被接合材に挿入していくことにより特に多くのバリが発生するが、このスタート部で発生したバリを除去することは、従来方法では困難であった。
また、液体金属(ナトリウム)中、水中等の特殊環境で摩擦撹拌接合をする場合には、狭隘環境等で視認性が悪いことが多く、バリの除去、切削したバリの回収等が非常に困難である。
更に、亀裂補修のように発生位置が特定できない場合には、通常の接合継手のように、継手形状による対策(特許文献4に示すような対策)は難しい。
本発明は、上記従来技術に鑑み、アルミニウムなどの軽金属のみならず鋼等の高強度材を摩擦撹拌接合する場合であっても、接合工具を被接合材に挿入する際にバリの発生を抑制することができる、摩擦撹拌接合工具を提供することを目的とする。
上記課題を解決する本発明の構成は、
回転ロッドと、この回転ロッドの先端面であるショルダ面に前記回転ロッドと同軸となって突出しているピンを備えた摩擦撹拌接合工具において、
前記ピンに対して同心状となっている円環状の回収溝が形成されており、しかも、前記ピンの外周面と前記回収溝の内周側の溝壁面とが連続した面になっており、
前記ピンのうち被接合材に挿入される体積が、前記回収溝の体積と同一またはそれ以上
になっていることを特徴とする。
回転ロッドと、この回転ロッドの先端面であるショルダ面に前記回転ロッドと同軸となって突出しているピンを備えた摩擦撹拌接合工具において、
前記ピンに対して同心状となっている円環状の回収溝が形成されており、しかも、前記ピンの外周面と前記回収溝の内周側の溝壁面とが連続した面になっており、
前記ピンのうち被接合材に挿入される体積が、前記回収溝の体積と同一またはそれ以上
になっていることを特徴とする。
また本発明の構成は、
前記回収溝は、前記ピンに対して同心状となっている円環状の凹みを前記ショルダ面に形成して構成されていることを特徴とする。
前記回収溝は、前記ピンに対して同心状となっている円環状の凹みを前記ショルダ面に形成して構成されていることを特徴とする。
また本発明の構成は、
前記回転ロッドの周面と、前記ショルダ面のうち前記ピンの部分ならびに前記回収溝の径方向の幅に相当する部分を除く面とを覆うキャップを備え、
前記キャップの端面のうち前記ショルダ面側の端面と、前記ピンの外周面と、前記ショルダ面のうち前記キャップで覆われることなく露出した部分の面で、前記回収溝が形成されていることを特徴とする。
前記回転ロッドの周面と、前記ショルダ面のうち前記ピンの部分ならびに前記回収溝の径方向の幅に相当する部分を除く面とを覆うキャップを備え、
前記キャップの端面のうち前記ショルダ面側の端面と、前記ピンの外周面と、前記ショルダ面のうち前記キャップで覆われることなく露出した部分の面で、前記回収溝が形成されていることを特徴とする。
本発明の摩擦撹拌接合工具によれば、アルミニウムなどの軽金属材料のみならず鋼材のような高強度材を摩擦撹拌接合する場合であっても、ピンを挿入したときに挿入したピンの体積に相当する体積の塑性流動化した材料(母材)が、ピンの基端の周縁に沿って形成した回収溝に充填・回収されるため、塑性流動化した材料が外部に漏れることがなくなり、バリが発生しない。
しかも、回収溝は充填・回収された材料で埋められるため、母材に対して加圧することができ、安定した接合が容易にできる。
また、本発明の摩擦撹拌接合工具を用いれは、液体金属(ナトリウム)中、水中等の特殊環境であっても、摩擦撹拌接合をすることができる。
しかも、回収溝は充填・回収された材料で埋められるため、母材に対して加圧することができ、安定した接合が容易にできる。
また、本発明の摩擦撹拌接合工具を用いれは、液体金属(ナトリウム)中、水中等の特殊環境であっても、摩擦撹拌接合をすることができる。
以下、本発明の実施の形態について、実施例に基づき詳細に説明する。
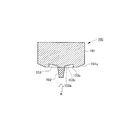
図1は本発明の実施例1に係る摩擦撹拌接合工具100を示す。この摩擦撹拌接合工具100は、円柱状の回転ロッド101の先端面であるショルダ面101aに、ピン102を一体的に備えて構成されている。この摩擦撹拌接合工具100は、鋼材のような高強度材を摩擦撹拌接合するのに用いて好適なものである。
ピン102は、回転ロッド101と同軸となって、ショルダ面101aの中心から突出している。なお、ショルダ面101aは、外周側から内周側に向かうにつれて凸となるテーパ面になっている。
ピン102は、回転ロッド101と同軸となって、ショルダ面101aの中心から突出している。なお、ショルダ面101aは、外周側から内周側に向かうにつれて凸となるテーパ面になっている。
前記ショルダ面101aには、回収溝103が形成されている。この回収溝103は、図1のA矢視方向から見て、ピン102に対して同心状で円環状になった、溝(凹み)である。この回収溝103は、内周側の溝壁面103aと、外周側の溝壁面103bと、底面103cとで形成されている。
この回収溝103は、ピン102の基端の周縁に沿って形成されている。このため、ピン102の外周面と、回収溝103の内側の溝壁面103aとが、連続した面になっている。
しかも、回収溝103の体積と、ピン102のうち被接合材に挿入される部分(図1ではクロスハッチングを付した部分)の体積とが等しくなるように、回収溝103が形成されている。
なお、ピン102のうち被接合材に挿入される部分(図1ではクロスハッチングを付した部分)の体積が、回収溝103の体積と同一またはそれ以上であってもよい。例えば、0.8×[ピン102のうち被接合材に挿入される部分の体積]<[回収溝103の体積]≦[ピン102のうち被接合材に挿入される部分の体積]、とすることができる。
なお、摩擦撹拌接合工具100は、耐摩耗材であるPCBN(Polycrystalline Cubic Boron Nitride)や、タングステンレニウムや、ステライト(登録商標)や、超硬合金などで形成している。
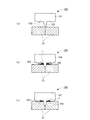
次に図2を参照して、鋼材のような高強度材である被接合材21を、摩擦撹拌接合工具100により摩擦撹拌接合する手順を説明する。
図2(a)に示すように、摩擦撹拌接合工具100を回転させる。
図2(b)に示すように、摩擦撹拌接合工具100を回転させつつピン102を被接合材21に挿入していく。このようにピン102が挿入されていくと、挿入分に応じた体積の塑性流動化した材料γが回収溝103内に侵入してくる。
図2(c)に示すように、ピン102の挿入が完了すると、挿入したピン102の体積に応じた体積となっている塑性流動化した材料γが回収溝103内に侵入し、材料γは回収溝103を充填してから固化する。
図2(b)に示すように、摩擦撹拌接合工具100を回転させつつピン102を被接合材21に挿入していく。このようにピン102が挿入されていくと、挿入分に応じた体積の塑性流動化した材料γが回収溝103内に侵入してくる。
図2(c)に示すように、ピン102の挿入が完了すると、挿入したピン102の体積に応じた体積となっている塑性流動化した材料γが回収溝103内に侵入し、材料γは回収溝103を充填してから固化する。
このように、ピン102の挿入に応じて排出された材料γは回収溝103内に充填・回収されて外に漏れ出ないため、バリは発生しない。
しかも、図2(c)に示すように、回収溝103内には固化した材料γが充填されているため、ピン102を回転させつつ接合線に沿いスタート部からエンド部まで移動して摩擦撹拌接合する際においては、回収溝103内に材料γを保持したまま、母材である被接合材21を加圧することができるため、安定した接合が可能となる。
結局、挿入時にピン102の体積に応じて排出された多量の材料γは、回収溝103で回収されて、バリとなることはなくなる。しかも、排出された材料γにより回収溝103が埋められるため、ピン102を回転させつつ接合線に沿い移動して摩擦撹拌接合する際には、摩擦撹拌接合工具100に加わる加圧力は回収溝103内を充満した材料γを介して被接合材21に加わることとなり、安定した接合が可能になる。
なお、スタートホールを開けピンをスタートホールに挿入するようにしたとすると、ピンの体積分が排出されることを防止できるが、高強度材ではスタートホールを開けると工具損傷する可能性が高くなるため、スタートホールは空けないで形成することが望ましい。
次に本発明の実施例2に係る摩擦撹拌接合工具200を、図3を参照して説明する。
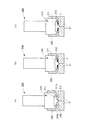
実施例2の摩擦撹拌接合工具200は、工具210とキャップ220とで構成されている。
そして、工具210とキャップ220との間の空間が、回収溝230になっている。
実施例2の摩擦撹拌接合工具200は、工具210とキャップ220とで構成されている。
そして、工具210とキャップ220との間の空間が、回収溝230になっている。
工具210は、回転ロッド211の先端面であるショルダ面211aに、ピン212を一体的に備えて構成されている。
ピン212は、回転ロッド211と同軸となって、ショルダ面211aの中心から突出している。なお、ショルダ面211aは、外周側から内周側に向かうにつれて凸となるテーパ面になっている。
ピン212は、回転ロッド211と同軸となって、ショルダ面211aの中心から突出している。なお、ショルダ面211aは、外周側から内周側に向かうにつれて凸となるテーパ面になっている。
キャップ220は、回転ロッド211の周面と、ショルダ面211aのうちピン212の部分ならびに回収溝230の径方向の幅に相当する部分を除く面とを覆っている。
このようなキャップ230を、工具210に備えることにより、回収溝230が形成されている。この回収溝230は、キャップ220の端面のうちショルダ面211a側の端面220aと、ピン212の外周面と、ショルダ面211aのうちキャップ230で覆われることなく露出した部分の面で形成されている。
したがって、ピン212の外周面のうち下側部分が回収溝230の内側の溝壁面となっており、これにより、ピン212の外周面と回収溝230の内側の溝壁面とが、連続した面になっている。
したがって、ピン212の外周面のうち下側部分が回収溝230の内側の溝壁面となっており、これにより、ピン212の外周面と回収溝230の内側の溝壁面とが、連続した面になっている。
しかも、回収溝230の体積と、ピン212のうち被接合材に挿入される部分の体積とが等しくなるように、回収溝230が形成されている。
なお、ピン212のうち被接合材に挿入される部分の体積が、回収溝230の体積と同一またはそれ以上であってもよい。例えば、0.8×[ピン212のうち被接合材に挿入される部分の体積]<[回収溝230の体積]≦[ピン212のうち被接合材に挿入される部分の体積]、とすることができる。
なお、ピン212のうち被接合材に挿入される部分の体積が、回収溝230の体積と同一またはそれ以上であってもよい。例えば、0.8×[ピン212のうち被接合材に挿入される部分の体積]<[回収溝230の体積]≦[ピン212のうち被接合材に挿入される部分の体積]、とすることができる。
なお、工具200やキャップ220は、耐摩耗材であるPCBN(Polycrystalline Cubic Boron Nitride)や、タングステンレニウムや、ステライト(登録商標)や、超硬合金などで形成している。
このような、摩擦撹拌接合工具200により摩擦撹拌接合する手順を説明する。
図3(a)に示すように、摩擦撹拌接合工具200を回転させる。
図3(b)に示すように、摩擦撹拌接合工具200を回転させつつピン212を被接合材21に挿入していく。このようにピン212が挿入されていくと、挿入分に応じた体積の塑性流動化した材料γが回収溝230内に侵入してくる。
図3(c)に示すように、ピン212の挿入が完了すると、挿入したピン212の体積に応じた体積となっている塑性流動化した材料γが回収溝230内に侵入し、材料γは回収溝230を充填してから固化する。
図3(a)に示すように、摩擦撹拌接合工具200を回転させる。
図3(b)に示すように、摩擦撹拌接合工具200を回転させつつピン212を被接合材21に挿入していく。このようにピン212が挿入されていくと、挿入分に応じた体積の塑性流動化した材料γが回収溝230内に侵入してくる。
図3(c)に示すように、ピン212の挿入が完了すると、挿入したピン212の体積に応じた体積となっている塑性流動化した材料γが回収溝230内に侵入し、材料γは回収溝230を充填してから固化する。
このように、ピン212の挿入に応じて排出された材料γは回収溝230内に充填・回収されて外に漏れ出ないため、バリは発生しない。
しかも、図3(c)に示すように、回収溝230内には固化した材料γが充填されているため、ピン212を回転させつつ接合線に沿いスタート部からエンド部まで移動して摩擦撹拌接合する際においては、回収溝230内に材料γを保持したまま、母材である被接合材21を加圧することができるため、安定した接合が可能となる。
結局、挿入時にピン212の体積に応じて排出された多量の材料γは、回収溝230で回収されて、バリとなることはなくなる。しかも、排出された材料γにより回収溝230が埋められるため、ピン212を回転させつつ接合線に沿い移動して摩擦撹拌接合する際には、摩擦撹拌接合工具200に加わる加圧力は回収溝230内を充満した材料γを介して被接合材21に加わることとなり、安定した接合が可能になる。
本発明は、鋼材のような高強度材を摩擦撹拌接合する摩擦撹拌接合工具のみならず、アルミニウムなどの軽金属材料を摩擦撹拌接合する摩擦撹拌接合工具にも適用することができる。
1、21 被接合材
10、100、200 摩擦撹拌接合工具
11、101、211 回転ロッド
101a、211a ショルダ面
12、102、212 ピン
103、230 回収溝
210 工具
220 キャップ
220a 端面
α 接合領域
β バリ
γ 材料
10、100、200 摩擦撹拌接合工具
11、101、211 回転ロッド
101a、211a ショルダ面
12、102、212 ピン
103、230 回収溝
210 工具
220 キャップ
220a 端面
α 接合領域
β バリ
γ 材料
Claims (3)
- 回転ロッドと、この回転ロッドの先端面であるショルダ面に前記回転ロッドと同軸となって突出しているピンを備えた摩擦撹拌接合工具において、
前記ピンに対して同心状となっている円環状の回収溝が形成されており、しかも、前記ピンの外周面と前記回収溝の内周側の溝壁面とが連続した面になっており、
前記ピンのうち被接合材に挿入される体積が、前記回収溝の体積と同一またはそれ以上になっていることを特徴とする摩擦撹拌接合工具。 - 前記回収溝は、前記ピンに対して同心状となっている円環状の凹みを前記ショルダ面に形成して構成されていることを特徴とする請求項1の摩擦撹拌接合工具。
- 前記回転ロッドの周面と、前記ショルダ面のうち前記ピンの部分ならびに前記回収溝の径方向の幅に相当する部分を除く面とを覆うキャップを備え、
前記キャップの端面のうち前記ショルダ面側の端面と、前記ピンの外周面と、前記ショルダ面のうち前記キャップで覆われることなく露出した部分の面で、前記回収溝が形成されていることを特徴とする請求項1の摩擦撹拌接合工具。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011058783A JP2012192437A (ja) | 2011-03-17 | 2011-03-17 | 摩擦撹拌接合工具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011058783A JP2012192437A (ja) | 2011-03-17 | 2011-03-17 | 摩擦撹拌接合工具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012192437A true JP2012192437A (ja) | 2012-10-11 |
Family
ID=47084859
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011058783A Withdrawn JP2012192437A (ja) | 2011-03-17 | 2011-03-17 | 摩擦撹拌接合工具 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012192437A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2017013978A1 (ja) * | 2015-07-23 | 2017-01-26 | 日本軽金属株式会社 | 接合方法及びヒートシンクの製造方法 |
| JP2019166568A (ja) * | 2018-03-21 | 2019-10-03 | 株式会社Uacj | 摩擦攪拌接合用ツール及び接合材の製造方法 |
| CN110919163A (zh) * | 2019-11-29 | 2020-03-27 | 湖南九方焊接技术有限公司 | 用于搅拌摩擦焊的搅拌头 |
| CN115138959A (zh) * | 2021-03-31 | 2022-10-04 | 本田技研工业株式会社 | 焊接结构以及摩擦搅拌焊接装置 |
| JPWO2024111654A1 (ja) * | 2022-11-25 | 2024-05-30 | ||
| WO2024219083A1 (ja) * | 2023-04-18 | 2024-10-24 | Jfeスチール株式会社 | 両面摩擦撹拌接合用の回転ツール |
-
2011
- 2011-03-17 JP JP2011058783A patent/JP2012192437A/ja not_active Withdrawn
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2017013978A1 (ja) * | 2015-07-23 | 2017-01-26 | 日本軽金属株式会社 | 接合方法及びヒートシンクの製造方法 |
| JP2019166568A (ja) * | 2018-03-21 | 2019-10-03 | 株式会社Uacj | 摩擦攪拌接合用ツール及び接合材の製造方法 |
| JP7084830B2 (ja) | 2018-03-21 | 2022-06-15 | 株式会社Uacj | 摩擦攪拌接合用ツール及び接合材の製造方法 |
| CN110919163A (zh) * | 2019-11-29 | 2020-03-27 | 湖南九方焊接技术有限公司 | 用于搅拌摩擦焊的搅拌头 |
| CN115138959A (zh) * | 2021-03-31 | 2022-10-04 | 本田技研工业株式会社 | 焊接结构以及摩擦搅拌焊接装置 |
| CN115138959B (zh) * | 2021-03-31 | 2024-03-22 | 本田技研工业株式会社 | 焊接结构以及摩擦搅拌焊接装置 |
| US12303996B2 (en) | 2021-03-31 | 2025-05-20 | Honda Motor Co., Ltd. | Welded structure and friction stir welding device |
| JPWO2024111654A1 (ja) * | 2022-11-25 | 2024-05-30 | ||
| WO2024219083A1 (ja) * | 2023-04-18 | 2024-10-24 | Jfeスチール株式会社 | 両面摩擦撹拌接合用の回転ツール |
| JP7619531B1 (ja) * | 2023-04-18 | 2025-01-22 | Jfeスチール株式会社 | 両面摩擦撹拌接合用の回転ツール |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2020044663A1 (ja) | 伝熱板の製造方法 | |
| TWI589381B (zh) | Friction stir welding method | |
| JP4754256B2 (ja) | 摩擦撹拌点接合用回転工具及びそれを用いた摩擦撹拌点接合方法 | |
| CA2884230A1 (en) | Rotating tool for friction stir welding and friction stir welding method using same | |
| WO2019150620A1 (ja) | 液冷ジャケットの製造方法 | |
| JP6928011B2 (ja) | 摩擦攪拌接合方法および接合構造体の製造方法 | |
| JP2004106037A (ja) | 金属材料の結合方法 | |
| CN111050974B (zh) | 液冷套的制造方法 | |
| JP7386618B2 (ja) | 摩擦ビット接合するシステム及び方法 | |
| WO2019150610A1 (ja) | 液冷ジャケットの製造方法 | |
| JP5490076B2 (ja) | 摩擦攪拌接合方法、摩擦攪拌接合物、及び摩擦攪拌接合工具 | |
| JP4986532B2 (ja) | 摩擦撹拌接合方法 | |
| CN211305187U (zh) | 一种用于摩擦焊的旋转焊具 | |
| CN110524105B (zh) | 一种用于摩擦焊的旋转焊具及焊接方法 | |
| EP1884308B1 (en) | Method of friction stir welding together dissimilar metal members with a double acting rotary tool for filling of the hole created by the probe | |
| WO2020158081A1 (ja) | 接合方法 | |
| JP3954547B2 (ja) | 摩擦撹拌接合方法と摩擦撹拌接合部 | |
| JP2014108450A (ja) | 異種金属材料の接合方法及び異種金属材料接合体 | |
| JP2021112757A (ja) | 液冷ジャケットの製造方法 | |
| JP2019188420A (ja) | 摩擦攪拌接合方法 | |
| KR20160020007A (ko) | 후판 접합용 마찰교반접합 공구 | |
| JP2020097046A (ja) | 接合方法 | |
| TWI487586B (zh) | 嵌入料式探針型摩擦攪拌熔接工具 | |
| KR20130098029A (ko) | 내부관로 형성용 마찰교반용접 공구 및 이를 이용한 내부관로 형성방법 | |
| JP2021154318A (ja) | 液冷ジャケットの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20140603 |