JP2012203205A - 偏光板の製造方法 - Google Patents
偏光板の製造方法 Download PDFInfo
- Publication number
- JP2012203205A JP2012203205A JP2011067810A JP2011067810A JP2012203205A JP 2012203205 A JP2012203205 A JP 2012203205A JP 2011067810 A JP2011067810 A JP 2011067810A JP 2011067810 A JP2011067810 A JP 2011067810A JP 2012203205 A JP2012203205 A JP 2012203205A
- Authority
- JP
- Japan
- Prior art keywords
- thickness
- adhesive
- film
- optical film
- coating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- G—PHYSICS
- G02—OPTICS
- G02B—OPTICAL ELEMENTS, SYSTEMS OR APPARATUS
- G02B5/00—Optical elements other than lenses
- G02B5/30—Polarising elements
- G02B5/3025—Polarisers, i.e. arrangements capable of producing a definite output polarisation state from an unpolarised input state
- G02B5/3033—Polarisers, i.e. arrangements capable of producing a definite output polarisation state from an unpolarised input state in the form of a thin sheet or foil, e.g. Polaroid
- G02B5/3041—Polarisers, i.e. arrangements capable of producing a definite output polarisation state from an unpolarised input state in the form of a thin sheet or foil, e.g. Polaroid comprising multiple thin layers, e.g. multilayer stacks
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D11/00—Producing optical elements, e.g. lenses or prisms
- B29D11/0073—Optical laminates
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/06—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material
- B32B27/08—Layered products comprising a layer of synthetic resin as the main or only constituent of a layer, which is next to another layer of the same or of a different material of synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B7/00—Layered products characterised by the relation between layers; Layered products characterised by the relative orientation of features between layers, or by the relative values of a measurable parameter between layers, i.e. products comprising layers having different physical, chemical or physicochemical properties; Layered products characterised by the interconnection of layers
- B32B7/04—Interconnection of layers
- B32B7/12—Interconnection of layers using interposed adhesives or interposed materials with bonding properties
-
- C—CHEMISTRY; METALLURGY
- C09—DYES; PAINTS; POLISHES; NATURAL RESINS; ADHESIVES; COMPOSITIONS NOT OTHERWISE PROVIDED FOR; APPLICATIONS OF MATERIALS NOT OTHERWISE PROVIDED FOR
- C09J—ADHESIVES; NON-MECHANICAL ASPECTS OF ADHESIVE PROCESSES IN GENERAL; ADHESIVE PROCESSES NOT PROVIDED FOR ELSEWHERE; USE OF MATERIALS AS ADHESIVES
- C09J129/00—Adhesives based on homopolymers or copolymers of compounds having one or more unsaturated aliphatic radicals, each having only one carbon-to-carbon double bond, and at least one being terminated by an alcohol, ether, aldehydo, ketonic, acetal, or ketal radical; Adhesives based on hydrolysed polymers of esters of unsaturated alcohols with saturated carboxylic acids; Adhesives based on derivatives of such polymers
- C09J129/02—Homopolymers or copolymers of unsaturated alcohols
- C09J129/04—Polyvinyl alcohol; Partially hydrolysed homopolymers or copolymers of esters of unsaturated alcohols with saturated carboxylic acids
-
- G—PHYSICS
- G02—OPTICS
- G02F—OPTICAL DEVICES OR ARRANGEMENTS FOR THE CONTROL OF LIGHT BY MODIFICATION OF THE OPTICAL PROPERTIES OF THE MEDIA OF THE ELEMENTS INVOLVED THEREIN; NON-LINEAR OPTICS; FREQUENCY-CHANGING OF LIGHT; OPTICAL LOGIC ELEMENTS; OPTICAL ANALOGUE/DIGITAL CONVERTERS
- G02F1/00—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics
- G02F1/01—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics for the control of the intensity, phase, polarisation or colour
- G02F1/13—Devices or arrangements for the control of the intensity, colour, phase, polarisation or direction of light arriving from an independent light source, e.g. switching, gating or modulating; Non-linear optics for the control of the intensity, phase, polarisation or colour based on liquid crystals, e.g. single liquid crystal display cells
- G02F1/133—Constructional arrangements; Operation of liquid crystal cells; Circuit arrangements
- G02F1/1333—Constructional arrangements; Manufacturing methods
- G02F1/1335—Structural association of cells with optical devices, e.g. polarisers or reflectors
- G02F1/133528—Polarisers
Landscapes
- Engineering & Computer Science (AREA)
- Physics & Mathematics (AREA)
- Health & Medical Sciences (AREA)
- Manufacturing & Machinery (AREA)
- Ophthalmology & Optometry (AREA)
- Mechanical Engineering (AREA)
- General Physics & Mathematics (AREA)
- Optics & Photonics (AREA)
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Polarising Elements (AREA)
Abstract
【解決手段】偏光フィルム1に接着剤を介して光学フィルム2を貼合し、偏光板4を製造する方法であって、以下の(A)〜(D)の各工程を備える。(A)接着剤の塗布厚制御手段を有する塗工機10を用いて、光学フィルム2に接着剤を塗布する工程、(B)分光波長域を800nmを超える範囲内とする分光干渉法を利用した2つの分光干渉式膜厚計14,15により、塗工工程前後のフィルム厚みを計測し、その差から塗布された接着剤の厚さをインラインで求める工程、(C)光学フィルム2の接着剤面に偏光フィルム1を重ねてニップロール20,21で加圧する工程、および(D)得られた接着剤の計測厚さXが設定厚さYに対して5%以上異なるときに、塗布厚制御手段を制御する工程。
【選択図】図1
Description
(B)分光波長域を800nmを超える範囲内とする分光干渉法により、塗工工程の前に光学フィルムの厚さを計測するとともに、塗工工程の後で光学フィルムと塗布された接着剤との合計厚さを計測し、それらの計測値の差の絶対値から塗布された接着剤の厚さをインラインで求める計測工程、
(C)上記塗工工程で塗布され、上記計測工程を経た接着剤面に偏光フィルムを重ねて加圧する貼合工程、および
(D)0.5〜5μmの範囲内で設定される接着剤の設定厚さYに対する、上記計測工程で得られた接着剤の計測厚さXと前記Yとの差の絶対値の割合が所定値以上となったとき、たとえば5%以上となったときに、上記の塗布厚制御手段を制御する制御工程。
偏光フィルムは、ポリビニルアルコール系樹脂からなり、そのフィルムに入射する光のうち、ある方向の振動面を有する光を透過し、それと直交する振動面を有する光を吸収する性質を有するフィルムであり、典型的には、ポリビニルアルコール系樹脂に二色性色素が吸着配向している。偏光フィルムを構成するポリビニルアルコール系樹脂は、ポリ酢酸ビニル系樹脂をケン化することにより得られる。ポリビニルアルコール系樹脂の原料となるポリ酢酸ビニル系樹脂は、酢酸ビニルの単独重合体であるポリ酢酸ビニルのほか、酢酸ビニルおよびこれと共重合可能な他の単量体との共重合体であってもよい。かかるポリビニルアルコール系樹脂からなるフィルムに、一軸延伸、二色性色素による染色、および染色後のホウ酸架橋処理を施すことによって、偏光フィルムが製造できる。二色性色素としては、ヨウ素や二色性の有機染料が用いられる。一軸延伸は、二色性色素による染色の前に行なってもよいし、二色性色素による染色と同時に行なってもよいし、二色性色素による染色の後、たとえばホウ酸架橋処理中に行なってもよい。かくして製造され、二色性色素が吸着配向しているポリビニルアルコール系樹脂からなる偏光フィルムが、偏光板の原料の一つとなる。
かかる偏光フィルムに、熱可塑性樹脂からなる光学フィルムを貼合し、偏光板を製造する。光学フィルムは、温度20℃でD線により測定される屈折率が1.4〜1.7の範囲にあることが好ましい。光学フィルムの屈折率は、JIS K 0062:1992「化学製品の屈折率測定方法」に準拠して測定される。光学フィルムがこの範囲の屈折率を有すれば、製造される偏光板を液晶パネルに組み込んだときの表示特性に優れたものとなる。同様な理由で光学フィルムの好ましい屈折率は、1.45〜1.67の範囲である。この光学フィルムは、そのヘーズ値が0.001〜3%程度の範囲にあることが、得られる偏光板のコントラストを向上させ、特に液晶パネルに組み込んで黒表示としたときに、輝度低下などの不具合を生じる可能性が少なくなることから、好ましい。ヘーズ値は、(拡散透過率/全光線透過率)×100(%)で定義される値であって、JIS K 7136:2000「プラスチック−透明材料のヘーズの求め方」に準拠して測定される。
結晶性ポリオレフィン系樹脂〔nD(20℃)=1.46〜1.50程度〕、
ポリエステル系樹脂〔nD(20℃)=1.57〜1.66程度〕、
ポリカーボネート系樹脂〔nD(20℃)=1.57〜1.59程度〕、
アクリル系樹脂〔nD(20℃)=1.49〜1.51程度〕、
トリアセチルセルロース系樹脂〔nD(20℃)=1.48前後〕など。
以上のような偏光フィルムに光学フィルムを貼合するにあたり、まず光学フィルムの偏光フィルムへの貼合面に接着剤を塗布する。接着剤の厚さは、0.5〜5μmの範囲で所定値に設定される。その厚さが0.5μmを下回ると、接着強度にムラを生じることがある。一方、その厚さが5μmを超えると、製造コストが増大するだけでなく、接着剤の種類によっては偏光板の色相に影響することもある。この範囲内で比較的厚め、たとえば3.5μm以上、とりわけ4μm以上とすれば、その厚さが多少変動しても、それに起因する気泡などの欠陥が現れにくくなるが、一方で、このように厚くすることはコストの増加につながりかねないので、可能な範囲で薄くすることが望まれる。これらの理由から、接着剤の好ましい厚さは、1〜4μm、さらには1.5〜3.5μmの範囲である。
本発明では、以上説明したポリビニルアルコール系樹脂からなる偏光フィルムに接着剤を介して、光学フィルムを貼合し、偏光板を製造する。この際、以下の(A)、(B)、(C)および(D)の各工程を経る。
(B)分光波長域を800nmを超える範囲内とする分光干渉法により、塗工工程の前に光学フィルムの厚さを計測するとともに、塗工工程の後で光学フィルムと塗布された接着剤との合計厚さを計測し、それらの計測値の差の絶対値から塗布された接着剤の厚さをインラインで求める計測工程、
(C)上記塗工工程で塗布され、上記計測工程を経た接着剤面に偏光フィルムを重ねて加圧する貼合工程、および
(D)0.5〜5μmの範囲内で設定される接着剤の設定厚さYに対する、上記計測工程で得られた接着剤の計測厚さXと前記Yとの差の絶対値の割合が所定値以上となったときに、上記の塗布厚制御手段を制御する制御工程。
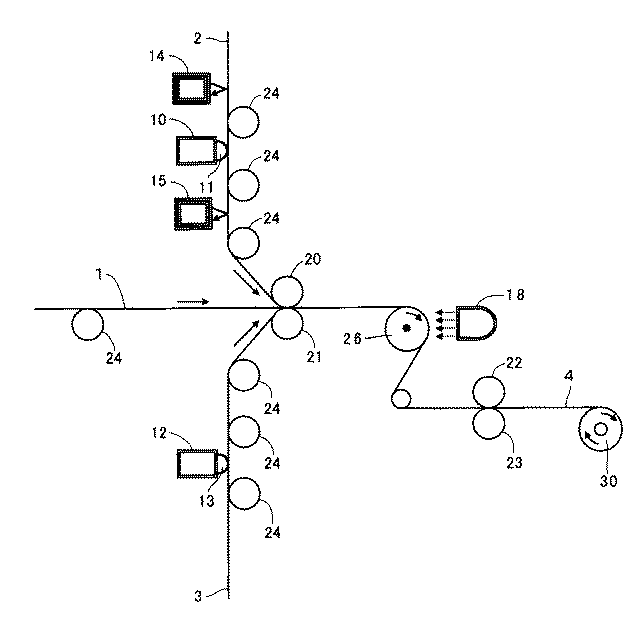
塗工工程(A)では、計測工程(B)の前半工程(光学フィルム自体の厚さを計測する工程)を経た光学フィルム2,3の偏光フィルム1への貼合面に接着剤が塗布される。ここで用いる塗工機は、塗布厚さを制御する手段を有するものであれば特に限定されないが、図1を参照して説明したグラビアロール11,13を用いる方式が代表的である。グラビアロールを用いる塗工機には、たとえば、ダイレクトグラビアコーター、チャンバードクターコーター、オフセットグラビアコーター、グラビアロールを用いたキッスコーター、複数本のロールで構成されるリバースロールコーターなどがある。その他にも、円筒状のブレードを有し、塗布部に接着剤を供給してブレードで掻き落としつつ塗布するコンマコーター、スロットダイなどを応用して直接接着剤を供給するダイコーター、液溜めを作って、ナイフで余分な液を掻き落としつつ塗布するナイフコーターなど、種々の塗工機が利用できる。これらのうち、薄膜塗工であることやパスラインの自由度などを考慮すると、グラビアロールを用いる塗工機の中でも、ダイレクトグラビアコーター、チャンバードクターコーター、オフセットグラビアコーターなどが好ましく、またグラビアロール以外では、スロットダイを用いるダイコーターも好ましい。偏光板の広幅化に対応しやすいことや、液体で供給される接着剤の臭気を放出しにくいことから、チャンバードクターコーターがさらに好ましい。
塗工工程(A)の前に実施される計測工程(B)の前半工程では、光学フィルム自体の厚さを、塗工工程(A)の後に実施される計測工程(B)の後半工程では、光学フィルムと塗布された接着剤との合計厚さを分光干渉法により計測し、前半工程の計測値と後半工程の計測値との差の絶対値から、塗布された接着剤の厚さが求められる。ここでいう分光干渉法とは、被測定物の表面からの反射光と裏面からの反射光の干渉を利用して、膜厚を求める方式である。
以上の塗工工程(A)および計測工程(B)を経た後、光学フィルム2,3のそれぞれ接着剤塗布面に、偏光フィルム1を重ねて加圧する貼合工程(C)が行なわれる。この工程の加圧には、公知の手段を用いることができるが、連続搬送しながらの加圧が可能であるという観点からは、図1に示すように、一対のニップロール20,21により挟む方式が好ましい。この場合、偏光フィルム1に光学フィルム2,3を重ね合わせるタイミングと、一対のニップロール20,21によって加圧するタイミングは、同じであることが望ましく、たとえ違っても、両者のタイミングの差は短いほうが好ましい。一対のニップロール20,21の組合せは、金属ロール/金属ロール、金属ロール/ゴムロール、ゴムロール/ゴムロールなど、いずれであってもよい。加圧時の圧力は、一対のニップロール20,21により挟む場合の線圧で150〜500N/cm程度とするのが好ましい。
本発明では、上で説明した計測工程(B)の結果に基づいて、塗工工程(A)における接着剤の塗布厚さを制御する制御工程(D)が設けられる。すなわち、塗工工程(A)で塗布される接着剤の厚さは、接着剤の温度や周囲環境温度、また光学フィルム2,3の表面張力やそこにかかる張力などによって、若干変動することがあり、所望の塗布厚さ(設定厚さY)からのズレを伴うことがある。このような塗布厚さのズレを修正するため、計測工程(B)において分光干渉法により計測される塗布厚さ(計側厚さX)をもとに、塗工機が有する塗布厚制御手段を制御する。
以上のようにして、偏光フィルム1に光学フィルム2,3を貼合した後、接着剤が活性エネルギー線硬化型であれば、活性エネルギー線の照射によりその接着剤を硬化させる硬化工程(E)を経て偏光板4が製造される。図1に示す例では、この硬化工程(E)は、偏光フィルム1に光学フィルム2,3が貼合された積層体に、活性エネルギー線照射装置18から活性エネルギー線を照射することにより行なわれる。この工程では、活性エネルギー線硬化型接着剤を硬化させるために必要なエネルギーが、光学フィルム2越しに照射される。活性エネルギー線として具体的には、電子線や紫外線が用いられ、接着剤の硬化反応機構によって選択される。電子線照射装置は、発生する電子線が外部に漏れないよう遮蔽する必要性から、装置のサイズや重量が大きくなる。一方、紫外線照射装置は、比較的コンパクトな構造を有するため、紫外線照射による硬化が好ましく用いられる。
(1)偏光フィルム1の両面にそれぞれ第一の光学フィルム2および第二の光学フィルム3を貼合した後の積層体に活性エネルギー線(紫外線)を照射する際、その積層体の第二の光学フィルム3側を照射用巻付けロール26の外周面に密着させながら、その積層体を挟んで巻付けロール26の反対側に配置された活性エネルギー線(紫外線)照射装置18から、積層体の第一の光学フィルム2側に紫外線を照射するようにした点、および、
(2)分光干渉式膜厚計を1式(2台)しか持ち合わせていないため、第一の光学フィルム2に塗布された接着剤の厚さを分光干渉式膜厚計14,15で計測し、第二の光学フィルム3に塗布された接着剤の厚さは計測しなかった点。
(0)実験に用いた材料
この例では、第一の光学フィルム2として、厚さが40μm、幅が1330mmで、ロールから供給されるトリアセチルセルロースからなる二軸配向性位相差フィルム「KC4FR−1」〔コニカミノルタオプト(株)から入手〕を用い、第二の光学フィルム3として、厚さが80μm、幅が1330mmで、やはりロールから供給されるトリアセチルセルロースフィルム「KC8UX2MW」〔コニカミノルタオプト(株)から入手、屈折率1.48〕を用いた。偏光フィルム1と第一の光学フィルム2との接着に用いた接着剤、および偏光フィルム1と第二の光学フィルム3との接着に用いた接着剤は、いずれも、エポキシ化合物と光重合開始剤を含み、実質的に溶剤を含まないエポキシ系光硬化型接着剤である。
ポリビニルアルコールにヨウ素が吸着配向している厚さ25μmの偏光フィルム1、第一の光学フィルム2である上記位相差フィルム、および第二の光学フィルム3である上記トリアセチルセルロースフィルムを、それぞれ15m/分のライン速度で流れ方向が同じになるように供給した。後述する計測工程(B)の前半工程(光学フィルム自体の厚さを計測する工程)を経た位相差フィルム2の偏光フィルム1へ貼合される面には、グラビアロール11を備える第一の塗工機10〔富士機械(株)製の「マイクロチャンバードクター」〕を用いて、上記のエポキシ系光硬化型接着剤を塗布した。また、トリアセチルセルロースフィルム3の偏光フィルム1へ貼合される面にも、グラビアロール13を備える第二の塗工機12〔同じく富士機械(株)製の「マイクロチャンバードクター」〕を用いて、上記のエポキシ系光硬化型接着剤を塗布した。
第一の塗工機10の上流側に第一の分光干渉式膜厚計14を配置し、第一の塗工機10の下流側には第二の分光干渉式膜厚計15を配置し、両塗工機のフィルム流れ方向に沿う間隔は1.67mとした。そして、第一の分光干渉式膜厚計14により、位相差フィルム2の厚さを0.0002秒の間隔で計測し、〔{(22)2}2〕2=216=65536回の連続する計測値(約13.1秒間)毎に移動平均値が順次出力されるように設定した(前半工程)。また、上記の塗工工程を経た後に配置される第二の分光干渉式膜厚計15により、位相差フィルム2の接着剤塗工面側から、位相差フィルム2と接着剤の合計厚さをやはり0.0002秒の間隔で計測し、65536回の連続する計測値(約13.1秒間)毎に移動平均値が順次出力されるように設定した(後半工程の1)。したがって、スタートしてから65536回分の計測値が得られる約13.1秒経過した後は、0.0002秒毎に、第一の分光干渉式膜厚計14から位相差フィルム2の厚さの移動平均値が出力され、第二の分光干渉式膜厚計15から位相差フィルム2と接着剤の合計厚さの移動平均値が出力されるが、それぞれ1秒毎に値を抽出し、その時点における前者の値(位相差フィルム2の厚さの計測値=Aとする)と後者の値(位相差フィルム2と接着剤の合計厚さの計測値=Bとする)の差(B−A)が、計測厚さXとして順次記録されるように設定した(後半工程の2)。そのうえで、後述する制御工程(D)を設けて上記の計測厚さXを制御しながら約150分間操業を行ない、その間に得られた計測厚さX(データ数は、約150分×60個/分で約9000個)の平均値および標準偏差を求め、結果を表1に示した。
接着剤が塗布された位相差フィルム2およびトリアセチルセルロースフィルム3は、それぞれの接着剤塗布面を偏光フィルム1に重ね合わせ、貼合用ニップロール20,21により240N/cmの線圧で挟んだ。ニップロール20,21を通過した後の位相差フィルム2/偏光フィルム1/トリアセチルセルロースフィルム3の積層体は、そのトリアセチルセルロースフィルム3側が、20℃に設定された照射用巻付けロール26の外周面に密着するよう、長手方向に600Nの張力をかけ、貼合前と同じライン速度15m/分でその位相差フィルム2側に紫外線照射装置18からの紫外線を照射しながら搬送した。紫外線照射装置18は(株)GSユアサ製であり、それが備える紫外線ランプである「EHAN1700NAL高圧水銀ランプ」2灯から紫外線を照射した。紫外線の積算光量は、2灯合わせて330mJ/cm2であった。こうして接着剤層を硬化させ、偏光フィルム1の片面に位相差フィルム2が、他面にはトリアセチルセルロースフィルム3が貼合された偏光板4を作製し、巻取りロール30に巻き取った。
制御工程では、上の計測工程で求められる計測厚さXが、設定厚さY=2.6μmに比べて5%以上離れている場合、すなわち|X−Y|≧0.13μmとなった場合に、第一の塗工機10に設けられたグラビアロール11の回転周速度を0.5m/分単位で増減速しながら、接着剤の塗布厚さを制御した。
実施例1において、制御工程(D)を設けることなく、すなわち、計測工程(B)で得られる計測厚さXが変化しても第一の塗工機10が備えるグラビアロール11の回転速度を変えることなく、積層体を製造し、引き続き同様に紫外線照射を行なって偏光板を作製した。約150分間操業したときの計測厚さXの平均値および標準偏差を表1に示した。
実施例1において、第一の分光干渉式膜厚計14を設置することなく、かつ第二の分光干渉式膜厚計15として大塚電子(株)製で分光波長域が230〜800nmとされた反射分光膜厚計「FE−2900CCD」を設置し、計測工程(B)において、この反射分光膜厚計により接着剤の塗布厚みを直接計測することを試みたこと以外は、実施例1と同様にして偏光板を作製した。しかしながら、第一の光学フィルム2として用いたトリアセチルセルロースからなる位相差フィルムの屈折率(1.48)が接着剤の屈折率(1.49)に近かったため、接着剤の厚さは計測できず、したがって接着剤の塗布厚制御はできなかった。
実施例1において、トリアセチルセルロースからなる二軸配向性位相差フィルム「KC4FR−1」の代わりに、厚さが38μmで幅が1330mmの二軸延伸ポリエチレンテレフタレートフィルム〔三菱樹脂(株)から入手、面内位相差値1000nm〕を第一の光学フィルム2として用いた以外は、実施例1と同様にして偏光板を作製した。約150分間操業したときの計測厚さXの平均値および標準偏差を表1に示した。
実施例2において、分光干渉式膜厚計14および15に対し、それぞれ分光干渉式膜厚計と二軸延伸ポリエチレンテレフタレートフィルムの間に偏光フィルター〔エドモンド・オプティクス社製で、エドモンド・オプティクス・ジャパン(株)から入手した近赤外偏光フィルターであって、機能波長域は750〜800nm〕を、その吸収軸が二軸延伸ポリエチレンテレフタレートフィルムの流れ方向に対して右回りに45度回転した方向となるように設置したこと以外は、実施例2と同様に、積層体を製造し、引き続き同様に紫外線照射を行なって偏光板を作製した。約150分間操業したときの計測厚さXの平均値および標準偏差は、表1に示した。
実施例3において、制御工程(D)を設けることなく、すなわち、計測工程(B)で得られる計測厚さXが変化しても第一の塗工機10が備えるグラビアロール11の回転速度を変えることなく、積層体を製造し、引き続き同様に紫外線照射を行なって偏光板を作製した。約150分間操業したときの計測厚さXの平均値および標準偏差を表1に示した。
上の実施例および比較例において1330mm幅で得られた偏光板のうち、両端のそれぞれ40mm幅部分を除く中央の1250mm幅部分を有効幅として、その有効幅内で流れ方向3300mmの長さにわたる面(1.25m×3.3m≒4m2)につき、目視観察で輝点となっているところをマークし、さらにそのマークしたところを拡大倍率100倍のルーペで観察して気泡かどうかを確認したうえ、気泡であればその大きさを以下の要領で求めた。すなわち、観察される気泡が擬似楕円形(円を含む)であれば最も長い径を気泡の大きさとし、気泡が線状であればその線の長さを気泡の大きさとした。そして、大きさが100μm以上である気泡の数を数え、その数が1m2あたり0.3個より少ない場合、すなわち観察した4m2の面積において0個または1個の場合を「OK」、その数が1m2あたり0.3個以上の場合、すなわち観察した4m2の面積において2個以上の場合を「NG」とし、結果を主な変数とともに表1にまとめた。表中、光学フィルムの欄にある「TAC」はトリアセチルセルロースを、「PET」はポリエチレンテレフタレートを、それぞれ意味する。なお、ルーペで観察された100μm以上の大きさの気泡は、それが入るようにフィルムを40mm×40mmのサイズに切り出してマイクロスコープで観察したところ、いずれも、偏光フィルム1と第一の光学フィルム2との間に介在する接着剤層にあることを確認した。
Claims (2)
- ポリビニルアルコール系樹脂からなる偏光フィルムに接着剤を介して、熱可塑性樹脂からなる光学フィルムを貼合し、偏光板を製造する方法であって、
(A)前記接着剤の塗布厚制御手段を有する塗工機を用いて、前記光学フィルムの偏光フィルムへの貼合面に前記接着剤を塗布する塗工工程、
(B)分光波長域を800nmを超える範囲内とする分光干渉法により、前記塗工工程の前に前記光学フィルムの厚さを計測するとともに、前記塗工工程の後で前記光学フィルムと塗布された前記接着剤との合計厚さを計測し、それらの計測値の差の絶対値から塗布された前記接着剤の厚さをインラインで求める計測工程、
(C)前記塗工工程で塗布され、前記計測工程を経た接着剤面に前記偏光フィルムを重ねて加圧する貼合工程、および
(D)0.5〜5μmの範囲内で設定される接着剤の設定厚さYに対する、前記計測工程で得られた接着剤の計測厚さXと前記Yとの差の絶対値の割合が所定値以上となったときに、前記塗布厚制御手段を制御する制御工程、
を備える、偏光板の製造方法。 - 前記制御工程(D)において、接着剤の設定厚さYに対する、前記計測工程で得られた接着剤の計測厚さXと前記Yとの差の絶対値の割合が5%以上となったときに、前記塗布厚制御手段を制御する、請求項1に記載の偏光板の製造方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011067810A JP5756313B2 (ja) | 2011-03-25 | 2011-03-25 | 偏光板の製造方法 |
| CN201210078056.XA CN102692666B (zh) | 2011-03-25 | 2012-03-22 | 偏振板的制造方法 |
| TW101110232A TWI535571B (zh) | 2011-03-25 | 2012-03-23 | 偏光板之製造方法 |
| KR1020120029750A KR101879875B1 (ko) | 2011-03-25 | 2012-03-23 | 편광판의 제조 방법 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011067810A JP5756313B2 (ja) | 2011-03-25 | 2011-03-25 | 偏光板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012203205A true JP2012203205A (ja) | 2012-10-22 |
| JP5756313B2 JP5756313B2 (ja) | 2015-07-29 |
Family
ID=46858242
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011067810A Active JP5756313B2 (ja) | 2011-03-25 | 2011-03-25 | 偏光板の製造方法 |
Country Status (4)
| Country | Link |
|---|---|
| JP (1) | JP5756313B2 (ja) |
| KR (1) | KR101879875B1 (ja) |
| CN (1) | CN102692666B (ja) |
| TW (1) | TWI535571B (ja) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013051553A1 (ja) * | 2011-10-07 | 2013-04-11 | 住友化学株式会社 | 偏光板の製造方法 |
| KR20170029518A (ko) | 2014-07-10 | 2017-03-15 | 스미또모 가가꾸 가부시키가이샤 | 편광판 |
| KR20170093849A (ko) | 2014-12-04 | 2017-08-16 | 스미또모 가가꾸 가부시키가이샤 | 편광판의 제조 방법 |
| WO2018003426A1 (ja) * | 2016-06-30 | 2018-01-04 | 東京エレクトロン株式会社 | 塗布処理装置、塗布処理方法及びコンピュータ記憶媒体 |
| WO2018003425A1 (ja) * | 2016-06-30 | 2018-01-04 | 東京エレクトロン株式会社 | 光学膜形成方法、コンピュータ記憶媒体及び光学膜形成装置 |
| KR20180061012A (ko) | 2016-11-28 | 2018-06-07 | 스미또모 가가꾸 가부시키가이샤 | 프로텍트 필름 부착 편광성 적층 필름의 제조 방법 및 편광판의 제조 방법 |
| WO2020196618A1 (ja) * | 2019-03-28 | 2020-10-01 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| JP2020160391A (ja) * | 2019-03-28 | 2020-10-01 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| JP2020160408A (ja) * | 2019-03-28 | 2020-10-01 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| JP2021179641A (ja) * | 2016-04-20 | 2021-11-18 | 日東電工株式会社 | 偏光板 |
| JP2022185397A (ja) * | 2021-06-02 | 2022-12-14 | 住友化学株式会社 | 測定方法、および光学フィルムの製造方法 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7471113B2 (ja) * | 2020-03-10 | 2024-04-19 | 住友化学株式会社 | 積層体の製造方法、及び管理方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63227331A (ja) * | 1987-03-17 | 1988-09-21 | 新日本製鐵株式会社 | 可溶接性ラミネ−ト金属板の製造方法 |
| JP2004286446A (ja) * | 2003-03-19 | 2004-10-14 | Nippon Petrochemicals Co Ltd | 光学素子の製造方法 |
| JP2007125463A (ja) * | 2005-11-01 | 2007-05-24 | Voith Paper Patent Gmbh | 塗工装置および塗工方法 |
| JP2007169797A (ja) * | 2005-12-19 | 2007-07-05 | Mitsubishi Heavy Ind Ltd | 塗工シート製造装置および製造方法 |
| JP2009075192A (ja) * | 2007-09-19 | 2009-04-09 | Jsr Corp | 偏光板の製造方法 |
| JP2009134190A (ja) * | 2007-11-30 | 2009-06-18 | Sumitomo Chemical Co Ltd | 偏光板の製造方法 |
| JP2010102214A (ja) * | 2008-10-27 | 2010-05-06 | Fujicopian Co Ltd | 光硬化型接着剤組成物及びそれを用いた偏光板 |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5853801A (en) * | 1995-09-04 | 1998-12-29 | Fuji Photo Film Co., Ltd. | Process for the preparation of continuous optical compensatory sheet |
| JP4243952B2 (ja) * | 2002-12-26 | 2009-03-25 | 新日本石油株式会社 | 光学素子の製造方法 |
| JP2005010760A (ja) * | 2003-05-26 | 2005-01-13 | Nitto Denko Corp | 偏光板用接着剤、偏光板、その製造方法、光学フィルムおよび画像表示装置 |
| CN100383570C (zh) * | 2003-09-30 | 2008-04-23 | 日东电工株式会社 | 偏振片的制造方法、偏振片、光学薄膜以及图像显示装置 |
| TWI541569B (zh) * | 2008-03-31 | 2016-07-11 | 住友化學股份有限公司 | 偏光板的製造裝置及製造方法 |
| JP5521607B2 (ja) * | 2009-03-13 | 2014-06-18 | 株式会社リコー | 膜厚測定方法、膜厚測定装置および該膜厚測定装置を有する画像形成装置、並びに光導電性感光体の製造方法および光導電性感光体 |
-
2011
- 2011-03-25 JP JP2011067810A patent/JP5756313B2/ja active Active
-
2012
- 2012-03-22 CN CN201210078056.XA patent/CN102692666B/zh active Active
- 2012-03-23 TW TW101110232A patent/TWI535571B/zh active
- 2012-03-23 KR KR1020120029750A patent/KR101879875B1/ko active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS63227331A (ja) * | 1987-03-17 | 1988-09-21 | 新日本製鐵株式会社 | 可溶接性ラミネ−ト金属板の製造方法 |
| JP2004286446A (ja) * | 2003-03-19 | 2004-10-14 | Nippon Petrochemicals Co Ltd | 光学素子の製造方法 |
| JP2007125463A (ja) * | 2005-11-01 | 2007-05-24 | Voith Paper Patent Gmbh | 塗工装置および塗工方法 |
| JP2007169797A (ja) * | 2005-12-19 | 2007-07-05 | Mitsubishi Heavy Ind Ltd | 塗工シート製造装置および製造方法 |
| JP2009075192A (ja) * | 2007-09-19 | 2009-04-09 | Jsr Corp | 偏光板の製造方法 |
| JP2009134190A (ja) * | 2007-11-30 | 2009-06-18 | Sumitomo Chemical Co Ltd | 偏光板の製造方法 |
| JP2010102214A (ja) * | 2008-10-27 | 2010-05-06 | Fujicopian Co Ltd | 光硬化型接着剤組成物及びそれを用いた偏光板 |
Cited By (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013051553A1 (ja) * | 2011-10-07 | 2013-04-11 | 住友化学株式会社 | 偏光板の製造方法 |
| CN103858031A (zh) * | 2011-10-07 | 2014-06-11 | 住友化学株式会社 | 偏振板的制造方法 |
| CN103858031B (zh) * | 2011-10-07 | 2016-04-06 | 住友化学株式会社 | 偏振板的制造方法 |
| KR20170029518A (ko) | 2014-07-10 | 2017-03-15 | 스미또모 가가꾸 가부시키가이샤 | 편광판 |
| KR20170093849A (ko) | 2014-12-04 | 2017-08-16 | 스미또모 가가꾸 가부시키가이샤 | 편광판의 제조 방법 |
| JP7267358B2 (ja) | 2016-04-20 | 2023-05-01 | 日東電工株式会社 | 偏光板 |
| JP2021179641A (ja) * | 2016-04-20 | 2021-11-18 | 日東電工株式会社 | 偏光板 |
| WO2018003426A1 (ja) * | 2016-06-30 | 2018-01-04 | 東京エレクトロン株式会社 | 塗布処理装置、塗布処理方法及びコンピュータ記憶媒体 |
| WO2018003425A1 (ja) * | 2016-06-30 | 2018-01-04 | 東京エレクトロン株式会社 | 光学膜形成方法、コンピュータ記憶媒体及び光学膜形成装置 |
| JPWO2018003426A1 (ja) * | 2016-06-30 | 2019-04-18 | 東京エレクトロン株式会社 | 塗布処理装置、塗布処理方法及びコンピュータ記憶媒体 |
| US11378728B2 (en) | 2016-06-30 | 2022-07-05 | Tokyo Electron Limited | Coating processing apparatus, coating processing method, and storage medium |
| KR20180061012A (ko) | 2016-11-28 | 2018-06-07 | 스미또모 가가꾸 가부시키가이샤 | 프로텍트 필름 부착 편광성 적층 필름의 제조 방법 및 편광판의 제조 방법 |
| JP2020160408A (ja) * | 2019-03-28 | 2020-10-01 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| WO2020196625A1 (ja) * | 2019-03-28 | 2020-10-01 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| JP2020160403A (ja) * | 2019-03-28 | 2020-10-01 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| KR20210140719A (ko) * | 2019-03-28 | 2021-11-23 | 닛토덴코 가부시키가이샤 | 편광 필름의 제조 방법 |
| JP2020160391A (ja) * | 2019-03-28 | 2020-10-01 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| JP7219137B2 (ja) | 2019-03-28 | 2023-02-07 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| WO2020196618A1 (ja) * | 2019-03-28 | 2020-10-01 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| JP7311291B2 (ja) | 2019-03-28 | 2023-07-19 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| JP7315357B2 (ja) | 2019-03-28 | 2023-07-26 | 日東電工株式会社 | 偏光フィルムの製造方法 |
| KR102741246B1 (ko) | 2019-03-28 | 2024-12-10 | 닛토덴코 가부시키가이샤 | 편광 필름의 제조 방법 |
| JP2022185397A (ja) * | 2021-06-02 | 2022-12-14 | 住友化学株式会社 | 測定方法、および光学フィルムの製造方法 |
| JP7616950B2 (ja) | 2021-06-02 | 2025-01-17 | 住友化学株式会社 | 測定方法、および光学フィルムの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| CN102692666B (zh) | 2015-11-18 |
| CN102692666A (zh) | 2012-09-26 |
| KR20120110021A (ko) | 2012-10-09 |
| KR101879875B1 (ko) | 2018-08-17 |
| TWI535571B (zh) | 2016-06-01 |
| JP5756313B2 (ja) | 2015-07-29 |
| TW201247418A (en) | 2012-12-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5756313B2 (ja) | 偏光板の製造方法 | |
| JP5774349B2 (ja) | 偏光板の製造方法 | |
| TWI535570B (zh) | 偏光板之製造方法 | |
| JP4861968B2 (ja) | 偏光板の製造方法 | |
| JP5988649B2 (ja) | 偏光板の製造方法 | |
| CN102778717B (zh) | 使用活性能量线固化型胶粘剂的偏振板的制造方法 | |
| CN102736157B (zh) | 偏振板的制造方法 | |
| KR102034327B1 (ko) | 편광판의 제조 방법 | |
| JP5947428B2 (ja) | 偏光板の製造方法 | |
| KR20120022608A (ko) | 폴리프로필렌계 수지 필름, 및 이를 사용한 편광판, 액정 패널 및 액정 표시 장치 | |
| CN103858031B (zh) | 偏振板的制造方法 | |
| JP2013061377A (ja) | 偏光板の製造方法 | |
| WO2013146163A1 (ja) | 偏光板の製造方法および製造装置 | |
| JP2016118804A (ja) | 偏光板の製造方法 | |
| JP5950002B2 (ja) | 偏光板の製造方法 | |
| WO2013147110A1 (ja) | 偏光板の製造法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140124 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20141015 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20141021 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20141204 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20150519 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20150529 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5756313 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |