JP2012206447A - 胴縁材の製造方法およびその装置 - Google Patents
胴縁材の製造方法およびその装置 Download PDFInfo
- Publication number
- JP2012206447A JP2012206447A JP2011075108A JP2011075108A JP2012206447A JP 2012206447 A JP2012206447 A JP 2012206447A JP 2011075108 A JP2011075108 A JP 2011075108A JP 2011075108 A JP2011075108 A JP 2011075108A JP 2012206447 A JP2012206447 A JP 2012206447A
- Authority
- JP
- Japan
- Prior art keywords
- plate material
- plate
- cutting
- ventilation recess
- vertical direction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images



Landscapes
- Dovetailed Work, And Nailing Machines And Stapling Machines For Wood (AREA)
Abstract
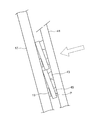
【構成】回転刃11にて板材Pに通気凹部Dを形成して胴縁材を製造する方法、装置において、板材Pに形成する通気凹部Dの略半分部位に刃先を接触させる第1切削刃13、第2切削刃15と、からなる回転刃11を略垂直方向に移動自在に設け、上下方向に多数配した板材Pを略垂直方向に支持する板材支持台17を設け、多数配した板材Pを手前側から板材支持台17側へ押圧する押圧機構25を配し、回転刃11により、板材支持台17上の板材Pの裏面に通気凹部Dを、その上方を大きく、下方を小さくして放射状に広がるように切削することを特徴とする。
【選択図】 図1
Description
または、この板材支持台上に凸条を板材と同等数配し、この凸条により個々の板材の上部を奥側に傾斜させると共に、多数配した板材全体の上部分を奥側に傾斜させるようにしたことを特徴とするもの、
または、押圧機構において、多数の板材を板材支持台側へ押圧、支持させる際、個々の板材の上部に対応する個所に大径のブッシュを、下部に対応する個所に小径のブッシュを、それぞれ回転刃による切削個所の表面両側に位置するように配することにより、個々の板材の上部を奥側へ、下部を手前側へ傾斜させて押圧、支持することを特徴とするもの、
または、通気凹部の形状を、平面視略円弧状としたことを特徴とする。
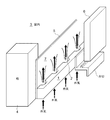
本発明に係る胴縁材の製造装置は、回転刃11、板材支持台17、押圧機構25とからなるものである。
本例において、板材Pの裏面に形成する通気凹部Dは、優れた通気効果を奏するように、平面視略円弧状としてあり、さらには板材Pを垂直方向に立設させた状態で、その表面積において上方を大きく、下方を小さく、かつ大なる上方の深さを深く、小なる下方の深さを浅くして放射状に広がる形状としてある。
板材Pの裏面に形成する通気凹部Dの略半分部位に対して自らの刃先を接触させるように延在する第1切削刃13と、第1切削刃13の刃先に対して所定の間隙を介して対向させて自らの刃先を、通気凹部Dの略半分部位に接触させるように延在する第2切削刃15と、を交互に配してある。
この回転刃11の配設位置は、被切削体である板材Pの裏面を切削するため、後述の板材支持台17の裏面側である。
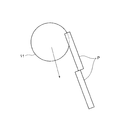
このようにパネルソーを垂直方向から略15度後方に傾斜させて被切断体を支持するのは、何ら別体の支持具を使用することなく、被切断体の自重により、前方へ傾倒させて被切断体用支持枠からの脱落を防止するためである。
板材Pを上下方向に多数配した状態で略垂直方向に支持するための矩形状の長尺な平板からなるものであり、回転刃11の移動と同様、垂直方向から略15度後方に傾斜立設させてある。
この凸条19により個々の板材Pの上部を奥側に傾斜させることができる。
多数の板材Pを手前側(図4において右側)から板材支持台17側(図4において左側)へ押圧する機構であり、板材支持台17の手前側で、前記回転刃11の設置位置と対応する、板材支持台17の手前側の位置としてある。
まず、板材Pを板材支持台17に上下平行に多数配設する。
この際、板材支持台17の凸条19により個々の板材Pの上部を奥側に傾斜させることができる。
次に、押圧機構25により個々の板材Pを板材支持台17側へ押圧、支持する。
なお、本発明に係る製造方法において、各機構の駆動、停止をコンピューター等の制御機構にて制御することにより、連続して板材Pに通気凹部Dを切削することができる。
図8は水平方向に配設した胴縁材1には、角材の一面(内面)に通気凹部2を所定間隔をおいて設けた木造家屋3を示している。
この防風層5の外表面に所定間隔を置いて胴縁材1を付設し、この胴縁材1の外表面に外壁材6を付設する。
木造家屋3では、胴縁材1は長手方向を水平方向と一致させて配設し、かつ防風層5に当接する裏面に設けられた通気凹部2の両開口8,9のうち小なる開口9が地面側、大なる開口8が天井側となるように通気凹部2が地面から天井方向に向かって放射状に広がるように配置する。
すなわち木造家屋3は、両側面の開口8,9が天井方向側面の開口8が地面方向側面の開口9よりも大なる通気凹部2を形成した胴縁材1を長手方向を水平方向と一致させて配設してなる。
しかし実施例2の胴縁材の製造装置ではこの凸条19及び大径のブッシュ43および小径のブッシュ45を配することなく胴縁材の製造を行う。
これにより図10(a)(b)に示す胴縁材32の製造を行うことができる。
胴縁材32には、家屋の外壁材33に当接する表面若しくは断熱材31に当接する裏面に、両側面に開口36,37が露出し内部にいくに従い開口面積が小さくなるように設定された通気凹部38が設けられる。この通気凹部38によって、湿気が導かれ、断熱材31,外壁材33の腐食を防止する。
13 第1切削刃
15 第2切削刃
17 板材支持台
19 凸条
25 押圧機構
43 ブッシュ(大径)
45 ブッシュ(小径)
P 胴縁材
D 通気凹部
Claims (7)
- 回転する円盤状の回転刃にて複数の板材に通気凹部を切削して胴縁材を製造する方法において、
板材の裏面に形成する通気凹部の略半分部位に対して自らの刃先を接触させるように延在する第1切削刃と、
第1切削刃の刃先に対して所定の間隙を介して対向させて自らの刃先を、通気凹部の略半分部位に接触させるように延在する第2切削刃と、
を交互に配した回転刃を略垂直方向に移動自在に配し、
板材を上下方向に多数配した状態で略垂直方向に支持する板材支持台を設け、
多数の板材を手前側から板材支持台側へ押圧する押圧機構を配し、
板材を板材支持台に上下多数配した後、押圧機構により個々の板材を板材支持台側へ押圧、支持し、その後回転刃の第1切削刃および第2切削刃を回転させた状態で略垂直方向に下降させ、板材支持台上の板材の裏面に通気凹部を、その表面積において上方を大きく、下方を小さくして放射状に広がるように切削した後、
押圧機構を元の位置へ返戻させて板材への押圧力を解除し、板材支持台に沿って板材を前方へスライド移動させて回転刃による切削位置に次回の板材裏面を導いて切削するようにしたことを特徴とする胴縁材の製造方法。 - 前記板材支持台上に凸条を板材と同等数配し、この凸条により個々の板材の上部を奥側に傾斜させると共に、多数配した板材全体の上部分を奥側に傾斜させ、多数の板材を前方へスライド可能とし、
大なる上方の深さを深く、小なる下方の深さを浅くして放射状に広がるように切削することを特徴とする請求項1記載の胴縁材の製造方法。 - 押圧機構において、多数の板材を板材支持台側へ押圧、支持させる際、個々の板材の上部に対応する個所に大径のブッシュを、下部に対応する個所に小径のブッシュを、それぞれ回転刃による切削個所の表面両側に位置するように配することにより、個々の板材の上部を奥側へ、下部を手前側へ傾斜させて押圧、支持することを特徴とする請求項1又は請求項2記載の胴縁材の製造方法。
- 通気凹部の形状を、平面視略円弧状としたことを特徴とする請求項2または請求項3記載の胴縁材の製造方法。
- 回転する円盤状の回転刃にて複数の板材に通気凹部を切削して胴縁材を製造する装置において、
板材の裏面に形成する通気凹部の略半分部位に対して自らの刃先を接触させるように延在する第1切削刃と、
第1切削刃の刃先に対して所定の間隙を介して対向させて自らの刃先を、通気凹部の略半分部位に接触させるように延在する第2切削刃と、
を交互に配した回転刃を略垂直方向に移動自在に配し、
板材を上下方向に多数配した状態で略垂直方向に支持する板材支持台を設け、
板材支持台に配した多数の板材を前方へスライド可能とし、
多数の板材を手前側から板材支持台側へ押圧する押圧機構を配してなることを特徴とする胴縁材の製造装置。 - 前記板材支持台上に個々の板材の上部を奥側に傾斜させるための凸条を板材と同等数配し、多数配した板材全体の上部分を奥側に傾斜させて配置できるようにして個々の板材の上部を奥側へ、下部を手前側へ傾斜させて押圧、支持することを特徴とする請求項5記載の胴縁材の製造装置。
- 通気凹部の形状を、平面視略円弧状としたことを特徴とする請求項6または請求項6記載の胴縁材の製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011075108A JP5959155B2 (ja) | 2011-03-30 | 2011-03-30 | 胴縁材の製造方法およびその装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011075108A JP5959155B2 (ja) | 2011-03-30 | 2011-03-30 | 胴縁材の製造方法およびその装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2012206447A true JP2012206447A (ja) | 2012-10-25 |
| JP5959155B2 JP5959155B2 (ja) | 2016-08-02 |
Family
ID=47186631
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011075108A Active JP5959155B2 (ja) | 2011-03-30 | 2011-03-30 | 胴縁材の製造方法およびその装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP5959155B2 (ja) |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS474595U (ja) * | 1971-02-05 | 1972-09-11 | ||
| JPS5845004U (ja) * | 1981-09-18 | 1983-03-26 | 宮川工機株式会社 | 溝掘り機 |
| JPH0198806U (ja) * | 1987-12-23 | 1989-07-03 | ||
| JPH0839504A (ja) * | 1994-07-05 | 1996-02-13 | Roehm Gmbh | 鋸 身 |
| JP2001349035A (ja) * | 2000-06-07 | 2001-12-21 | Misawa Homes Co Ltd | 水切り胴縁構造、水切り胴縁およびその製造方法 |
| JP2002021204A (ja) * | 2000-07-10 | 2002-01-23 | Isobe Seizaisho:Kk | 木造家屋用胴縁材 |
| JP2003311702A (ja) * | 2002-04-22 | 2003-11-05 | Shinx Ltd | たて型走行丸のこ盤の材端加工装置 |
| JP2010275806A (ja) * | 2009-05-29 | 2010-12-09 | Noda Corp | 通気用胴縁 |
-
2011
- 2011-03-30 JP JP2011075108A patent/JP5959155B2/ja active Active
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS474595U (ja) * | 1971-02-05 | 1972-09-11 | ||
| JPS5845004U (ja) * | 1981-09-18 | 1983-03-26 | 宮川工機株式会社 | 溝掘り機 |
| JPH0198806U (ja) * | 1987-12-23 | 1989-07-03 | ||
| JPH0839504A (ja) * | 1994-07-05 | 1996-02-13 | Roehm Gmbh | 鋸 身 |
| JP2001349035A (ja) * | 2000-06-07 | 2001-12-21 | Misawa Homes Co Ltd | 水切り胴縁構造、水切り胴縁およびその製造方法 |
| JP2002021204A (ja) * | 2000-07-10 | 2002-01-23 | Isobe Seizaisho:Kk | 木造家屋用胴縁材 |
| JP2003311702A (ja) * | 2002-04-22 | 2003-11-05 | Shinx Ltd | たて型走行丸のこ盤の材端加工装置 |
| JP2010275806A (ja) * | 2009-05-29 | 2010-12-09 | Noda Corp | 通気用胴縁 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP5959155B2 (ja) | 2016-08-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2005279933A5 (ja) | ||
| JP2005279934A5 (ja) | ||
| JP2012240124A (ja) | 板状ワークのアール面取り機 | |
| JP2006198868A5 (ja) | ||
| JP2012240124A5 (ja) | ||
| KR101517211B1 (ko) | 목재 펠릿 성형용 절단장치 | |
| JP5120935B2 (ja) | 畳床裁断装置 | |
| CN101041251B (zh) | 单臂悬挂式单柱导向多片切石机 | |
| KR20130005515A (ko) | 대나무 칩 제조 장치 | |
| JP5959155B2 (ja) | 胴縁材の製造方法およびその装置 | |
| JP2019196281A (ja) | 基板分断装置 | |
| CN208468517U (zh) | 一种汽车隔音垫裁剪用定位工装 | |
| JP3165294U (ja) | 丸鋸切断機用補助具 | |
| CN101214717B (zh) | 泡沫保温复合板生产设备及专用模具 | |
| CN108422468A (zh) | 一种汽车隔音垫裁剪用定位工装 | |
| CN203092616U (zh) | 扣板自动切割机 | |
| CN219598431U (zh) | 一种激光切割机用的夹持装置 | |
| EP2570215B1 (en) | Power saw | |
| CN210587392U (zh) | 一种铝箔切割工装 | |
| TW201121678A (en) | Dual saw blade cutting device. | |
| CN223506430U (zh) | 一种安装板原料加工激光切割机 | |
| KR200356044Y1 (ko) | 샌드위치 판넬 커터 | |
| CN105690574A (zh) | 石板裁边机 | |
| CN2704460Y (zh) | 一种削木丝机 | |
| CN104117736A (zh) | 水槽切割装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140313 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20150227 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150528 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150722 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20151126 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20160122 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20160602 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20160621 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 5959155 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |