JP2012254474A - ブリッジ及び雌ねじ部形成方法並びに金型 - Google Patents
ブリッジ及び雌ねじ部形成方法並びに金型 Download PDFInfo
- Publication number
- JP2012254474A JP2012254474A JP2011129822A JP2011129822A JP2012254474A JP 2012254474 A JP2012254474 A JP 2012254474A JP 2011129822 A JP2011129822 A JP 2011129822A JP 2011129822 A JP2011129822 A JP 2011129822A JP 2012254474 A JP2012254474 A JP 2012254474A
- Authority
- JP
- Japan
- Prior art keywords
- die
- bridge
- punch
- bridges
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Landscapes
- Punching Or Piercing (AREA)
Abstract
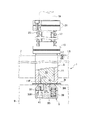
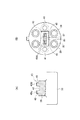
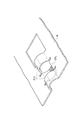
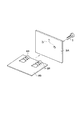
【解決手段】板状のワークの端縁付近にブリッジ及び雌ねじ部を形成する方法であって、パンチ3、ダイ5によって前記ワークWの端縁付近に突出方向の異なる複数のブリッジ27U,27Lを交互に形成するとき、前記パンチ3、ダイ5に備えたブリッジ形成部29,45の先端面29L,45Uの転写雌ねじ部を前記ブリッジに転写する。金型1はパンチ金型3とダイ金型5を備えており、前記パンチ金型3とダイ金型5との協働によって前記ワークWの端縁付近に突出方向の異なる複数のブリッジ27U,27Lを形成するために前記パンチ金型3及びダイ金型5にそれぞれに備えたブリッジ形成部29,45の先端面29L,45Uに、前記ブリッジ27U,27Lへ転写するための転写雌ねじ部を備えている。
【選択図】図1
Description
3 パンチ金型
5 ダイ金型
13 パンチボディ
25 ブリッジ形成部
27L 下側ブリッジ
27U 上側ブリッジ
29 下側ブリッジ形成部
29L 下面(先端面)
31 凹部
33 ダイ本体
35 上方突出部
43 ブリッジ形成部
45 上側ブリッジ形成部
45U 上面(先端面)
47 凹部
Claims (3)
- 板状のワークの端縁付近にブリッジ及び雌ねじ部を形成する方法であって、パンチ、ダイによって前記ワークの端縁付近に突出方向の異なる複数のブリッジを交互に形成するとき、前記パンチ、ダイに備えたブリッジ形成部の先端面の転写雌ねじ部を前記ブリッジに転写することを特徴とするブリッジ及び雌ねじ部形成方法。
- 請求項1に記載のブリッジ及び雌ねじ部形成方法において、前記ブリッジの形状は台形状又は突出形成した頂部に円弧状部を備えた形状に形成することを特徴とするブリッジ及び雌ねじ部形成方法。
- 板状のワークの端縁付近にブリッジ及び雌ねじ部を形成するための金型であって、上記金型はパンチ金型とダイ金型を備えており、前記パンチ金型とダイ金型との協働によって前記ワークの端縁付近に突出方向の異なる複数のブリッジを形成するために前記パンチ金型及びダイ金型にそれぞれに備えたブリッジ形成部の先端面に、前記ブリッジへ転写するための転写雌ねじ部を備えていることを特徴とする金型。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011129822A JP2012254474A (ja) | 2011-06-10 | 2011-06-10 | ブリッジ及び雌ねじ部形成方法並びに金型 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2011129822A JP2012254474A (ja) | 2011-06-10 | 2011-06-10 | ブリッジ及び雌ねじ部形成方法並びに金型 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2012254474A true JP2012254474A (ja) | 2012-12-27 |
Family
ID=47526556
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2011129822A Pending JP2012254474A (ja) | 2011-06-10 | 2011-06-10 | ブリッジ及び雌ねじ部形成方法並びに金型 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2012254474A (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS558353A (en) * | 1978-07-05 | 1980-01-21 | Tokyo Kensou Kk | Molding method of internal thread |
| JPS5832536A (ja) * | 1981-08-19 | 1983-02-25 | Toshiba Corp | プレス金型用ネジ成形装置 |
| JPS6070138U (ja) * | 1983-10-21 | 1985-05-17 | ホーシンプロダクト株式会社 | 耐引張り支持具における取付部材 |
| JP2001113323A (ja) * | 1999-08-11 | 2001-04-24 | Komatsu Ltd | パンチプレスの成形加工方法及びその装置 |
| WO2008020706A1 (en) * | 2006-08-14 | 2008-02-21 | Kwon-Hee Kim | Method for manufacturing half nut with steel plate |
-
2011
- 2011-06-10 JP JP2011129822A patent/JP2012254474A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS558353A (en) * | 1978-07-05 | 1980-01-21 | Tokyo Kensou Kk | Molding method of internal thread |
| JPS5832536A (ja) * | 1981-08-19 | 1983-02-25 | Toshiba Corp | プレス金型用ネジ成形装置 |
| JPS6070138U (ja) * | 1983-10-21 | 1985-05-17 | ホーシンプロダクト株式会社 | 耐引張り支持具における取付部材 |
| JP2001113323A (ja) * | 1999-08-11 | 2001-04-24 | Komatsu Ltd | パンチプレスの成形加工方法及びその装置 |
| WO2008020706A1 (en) * | 2006-08-14 | 2008-02-21 | Kwon-Hee Kim | Method for manufacturing half nut with steel plate |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6673760B2 (ja) | 突起部成形装置、突起部成形方法 | |
| MX2019003975A (es) | Metodo de fabricacion y aparato de fabricacion de articulos formados por prensado. | |
| WO2017006830A1 (ja) | 突起部成形装置、突起部成形方法及び成形品 | |
| JP2010260078A5 (ja) | ||
| CN103272936B (zh) | 将待弯曲工件压弯至目标弯曲角度的模具组件 | |
| JP2010260078A (ja) | バーリング加工方法及び金型 | |
| CN203955936U (zh) | 万用定位组件 | |
| JP5962311B2 (ja) | プレス型のワーク位置決め装置 | |
| JP5313641B2 (ja) | プレス曲げ加工用工具 | |
| US10576522B2 (en) | Mold for press brake and hemming method | |
| CN103920812A (zh) | 飞轮减振系统内齿盘精冲模具 | |
| JP5365032B2 (ja) | 複合型プレス加工装置および複合プレス加工方法 | |
| JP6170413B2 (ja) | 板状ワークの打抜き加工方法及びパンチ金型 | |
| CN103302178A (zh) | 冲模装置 | |
| KR101965392B1 (ko) | 가변 그루브 핀이 적용된 펀치를 갖는 코이닝 장치 | |
| CN101972820B (zh) | 一种u形弯曲模的自动推件装置 | |
| JP5007110B2 (ja) | 金型 | |
| KR101735649B1 (ko) | 성형하는 동시에 절단하는 장치 | |
| JP2010105020A (ja) | プレス曲げ機用金型 | |
| JP2017140641A (ja) | 面取り金型 | |
| CN217665853U (zh) | 一种用于加工线束支架的成型模具 | |
| JP2016155158A (ja) | ヘミング加工方法 | |
| JP4390316B2 (ja) | ダイ装置 | |
| JP2015120171A (ja) | プレス成形方法及びプレス成形装置 | |
| CN213671427U (zh) | 一种便于更换和安装模具头的机械冲压模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20140408 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150217 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20150219 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20150410 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150811 |