JP2013169604A - ショットピーニング装置 - Google Patents
ショットピーニング装置 Download PDFInfo
- Publication number
- JP2013169604A JP2013169604A JP2012032963A JP2012032963A JP2013169604A JP 2013169604 A JP2013169604 A JP 2013169604A JP 2012032963 A JP2012032963 A JP 2012032963A JP 2012032963 A JP2012032963 A JP 2012032963A JP 2013169604 A JP2013169604 A JP 2013169604A
- Authority
- JP
- Japan
- Prior art keywords
- coil spring
- shot
- conveying
- supply port
- spinner
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000005480 shot peening Methods 0.000 title claims abstract description 43
- 239000002245 particle Substances 0.000 claims description 21
- 238000005192 partition Methods 0.000 description 12
- 230000002093 peripheral effect Effects 0.000 description 10
- 230000005484 gravity Effects 0.000 description 4
- 238000005516 engineering process Methods 0.000 description 3
- 230000037303 wrinkles Effects 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 230000004323 axial length Effects 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
Images







Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C1/00—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods
- B24C1/10—Methods for use of abrasive blasting for producing particular effects; Use of auxiliary equipment in connection with such methods for compacting surfaces, e.g. shot-peening
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24C—ABRASIVE OR RELATED BLASTING WITH PARTICULATE MATERIAL
- B24C3/00—Abrasive blasting machines or devices; Plants
- B24C3/08—Abrasive blasting machines or devices; Plants essentially adapted for abrasive blasting of travelling stock or travelling workpieces
- B24C3/10—Abrasive blasting machines or devices; Plants essentially adapted for abrasive blasting of travelling stock or travelling workpieces for treating external surfaces
- B24C3/14—Apparatus using impellers
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Filling Or Emptying Of Bunkers, Hoppers, And Tanks (AREA)
Abstract
【課題】投射装置から搬送方向にショット粒を投射する場合でも、コイルばねに適切に残留応力を付与する。
【解決手段】 ショットピーニング装置は、供給口に供給されるコイルばねを、その軸線が搬送方向に一致する状態で投射室を通って排出口まで搬送する搬送装置を備えている。搬送装置20は、コイルばねが載置される搬送スピナー22a,22bと、搬送スピナー22a,22b上に載置されたコイルばねの搬送方向後端に当接すると共に、供給口側から排出口側まで移動する当接部材を有している。搬送スピナー22a,22bは、供給口側の端部に対して排出口側の端部が高くなるように傾斜している。
【選択図】図2
【解決手段】 ショットピーニング装置は、供給口に供給されるコイルばねを、その軸線が搬送方向に一致する状態で投射室を通って排出口まで搬送する搬送装置を備えている。搬送装置20は、コイルばねが載置される搬送スピナー22a,22bと、搬送スピナー22a,22b上に載置されたコイルばねの搬送方向後端に当接すると共に、供給口側から排出口側まで移動する当接部材を有している。搬送スピナー22a,22bは、供給口側の端部に対して排出口側の端部が高くなるように傾斜している。
【選択図】図2
Description
本明細書に開示の技術は、ショットピーニング装置に関する。
ワークの機械的特性(例えば、疲労強度等)を向上するために、ワークの表面にショットピーニング処理が行われることがある。特許文献1には、従来のショットピーニング装置の一例が開示されている。
この種のショットピーニング装置では、コイルばねを載置する搬送スピナーと、コイルばねの後端に当接する当接部材を備える搬送装置が用いられることがある。この搬送装置では、搬送スピナー上に載置されたコイルばねの後端に当接部材を当接させ、その状態で当接部材が供給口側から排出口側に移動することで、コイルばねを供給口側から排出口側に搬送する。ここで、コイルばねの搬送方向に対して後ろ側となる面に残留応力を付与しようとすると、投射装置から搬送方向にショット粒を投射しなければならない。投射装置から搬送方向にショット粒を投射すると、そのショット粒によってコイルばねには搬送方向の力が作用する。このため、ショット粒の投射速度が速くなると、コイルばねが逃げてしまい、コイルばねに適切な残留応力を付与できないという問題が生じる。
本明細書は、投射装置から搬送方向にショット粒を投射する場合でも、コイルばねに適切に残留応力を付与することができるショットピーニング装置を提供することを目的とする。
本明細書に開示されるショットピーニング装置は、コイルばねにショットピーニングを行う。ショットピーニング装置は、ハウジングと搬送装置と投射装置を備えている。ハウジングは、コイルばねが供給される供給口と、コイルばねにショット粒が投射される投射室と、ショット粒が投射されたコイルばねが排出される排出口を有する。搬送装置は、供給口に供給されるコイルばねを、その軸線が搬送方向に一致する状態で投射室を通って排出口まで搬送する。投射装置は、搬送装置により投射室内を搬送されるコイルばねにショット粒を投射する。搬送装置は、コイルばねが載置される搬送スピナーと、搬送スピナー上に載置されたコイルばねの搬送方向後端に当接すると共に、供給口側から排出口側まで移動する当接部材を有している。搬送スピナーは、供給口側の端部に対して排出口側の端部が高くなるように傾斜している。
このショットピーニング装置では、搬送スピナーが、供給口側の端部に対して排出口側の端部が高くなるように傾斜している。したがって、搬送スピナー上に載置されたコイルばねには、重力によって搬送方向の逆側(すなわち、排出口側から供給口側)に向かって力が作用する。このため、投射装置から搬送方向にショット粒を投射しても、コイルばねが逃げてしまうことが抑制され、コイルばねに適切に残留応力を付与することができる。
以下に説明する実施例の主要な特徴を列記しておく。なお、以下に記載する技術要素は、それぞれ独立した技術要素であって、単独であるいは各種の組合せによって技術的有用性を発揮するものであり、出願時請求項記載の組合せに限定されるものではない。
(特徴1) 搬送スピナーの傾斜角度は、水平方向に対して3〜13°となっていることが好ましい。搬送スピナーの角度が3°未満であると、重力によるコイルばねを当接部材に押付ける力が充分に得られないためである。また、搬送スピナーの角度が13°を超えると、ショットピーニング装置が高さ方向に大型化するためである。
(特徴2) 上記のショットピーニング装置は、供給口の下方で、かつ、搬送スピナーの上方に配置されており、供給口に供給されるワークを搬送装置上に載置するワーク載置装置をさらに備えていてもよい。この場合に、ワーク載置装置は、ショット粒が供給口側に飛散することを防止するシールド構造を有していてもよい。このような構成によると、ショット粒が供給口からハウジング外に飛散することを抑制することができる。
(特徴3) 搬送スピナーは、排出口の位置において投射室よりも上方に位置しており、その上面が排出口に露出していてもよい。このような構成によると、排出口からハウジング外にショット粒が飛散することを防止しながら、ショットピーニング装置から容易にコイルばねを搬出することができる。
(特徴4) 投射室内であって搬送スピナーより下方の位置には、その上方が開放されており、ショット粒を貯留する貯留部が設けられていてもよい。このような構成によると、貯留部に貯留されているショット粒と、投射されたショット粒が衝突することで、ショット粒が飛散することを抑制することができる。
以下、実施例1に係るショットピーニング装置10を図面を参照して説明する。ショットピーニング装置10は、自動車等に用いられる懸架用のコイルばねWの表面にショットピーニングを行うための装置である。図1に示すように、ショットピーニング装置10は、ハウジング12と、ハウジング12内に収容されたワーク載置装置40、搬送装置20及び投射装置70a,70bを備えている。ワーク載置装置40は、ショットピーニング装置10に投入されるコイルばねWを搬送装置20上に載置する。搬送装置20は、ワーク載置装置40により載置されたコイルばねWを供給口側から排出口側に搬送する。投射装置70a,70bは、搬送装置20によって搬送されるコイルばねWにショット粒を投射する。以下、ショットピーニング装置10の各部分について詳述する。
(ハウジング12の構成)
図1に示すように、ハウジング12は、ショットピーニング装置10の各部40,20,70a,70bを収容するための筐体であって、複数の鋼板によって形成されている。ハウジング12の内部には、コイルばねWが供給される供給室14と、コイルばねWにショット粒が投射される投射室16と、コイルばねWを排出する排出室18が形成されている。搬送装置20は、供給室14、投射室16及び排出室18に亘って配置されており、供給室14から投射室16を通って排出室18までコイルばねWを搬送する。
図1に示すように、ハウジング12は、ショットピーニング装置10の各部40,20,70a,70bを収容するための筐体であって、複数の鋼板によって形成されている。ハウジング12の内部には、コイルばねWが供給される供給室14と、コイルばねWにショット粒が投射される投射室16と、コイルばねWを排出する排出室18が形成されている。搬送装置20は、供給室14、投射室16及び排出室18に亘って配置されており、供給室14から投射室16を通って排出室18までコイルばねWを搬送する。
供給室14は、ハウジング12の一端(図1の右端)に設けられている。供給室14の上部(搬送装置20の一端の上方)には、ワーク載置装置40が配置されている。ワーク載置装置40の上方には、ハウジング12に形成された供給口58が配置されている(図7参照)。供給口58には、図示しない投入装置(例えば、多関節型ロボット等)によってコイルばねWが投入される。
投射室16は、供給室14と排出室18の間に配置されている。投射室16の上部(搬送装置20の上方)には、投射装置70a,70bが配置されている。したがって、投射室16において、コイルばねWの表面にショット粒が投射される。投射室16の下部(搬送装置20の下方)には、ショット粒貯留部76が配置されている。ショット粒貯留部76は、上方が開放された皿状の部材であり、その内部にショット粒が貯留される。このため、投射装置70a,70bから投射されたショット粒の一部は、ショット粒貯留部76内に貯留されたショット粒に衝突する。これによって、ショット粒の飛散が抑制されると共に、ショット粒によるショットピーニング装置10の各部の磨耗が防止される。
排出室18は、ハウジング12の他端(図1の左端)に設けられている。排出室18の上部(搬送装置20の他端の上方)には、排出口80が設けられている。排出口80には、搬送装置20の上面(すなわち、コイルばねWを搬送する搬送面)が露出し、排出口80から、ショット粒が投射されたコイルばねWが排出される。コイルばねWの排出には、多関節型ロボット等を用いることができる。なお、排出室18と投射室16の間には遮蔽板78が設けられる。遮蔽板78は、ショット粒が排出室18側に飛散することを防止し、その結果、排出口80から外部にショット粒が飛散することを防止する。なお、ショット粒の飛散をより抑制する観点からは、遮蔽板78を複数枚設けてもよい。
なお、ハウジング12には、調整扉82が設けられている。調整扉82は、コイルばねWの搬送ピッチを調整するための扉である。すなわち、調整扉82を空けることで、作業者はコイルばねWの搬送ピッチを容易に調整することができる。なお、搬送ピッチとは、搬送装置20によりコイルばねWを連続して搬送する場合に、隣接するコイルばねの一端から一端までの距離をいう。
(搬送装置20)
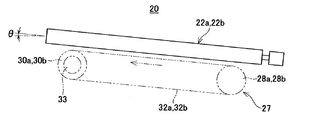
図2〜6に示すように、搬送装置20は、コイルばねWが載置される搬送スピナー(22a,22b)と、搬送スピナー(22a,22b)上に載置されたコイルばねWを供給室14から排出室18まで移動させる送り機構27を備えている。
図2〜6に示すように、搬送装置20は、コイルばねWが載置される搬送スピナー(22a,22b)と、搬送スピナー(22a,22b)上に載置されたコイルばねWを供給室14から排出室18まで移動させる送り機構27を備えている。
図2,3に示すように、搬送スピナー(22a,22b)は、一対の円筒部材24a,24bと、円筒部材24a,24bを回転駆動するモータ26a,26bを有している。円筒部材24a,24bは、供給室14側の端部に対して排出室18側の端部が高くなるように傾斜している。すなわち、円筒部材24a,24bは、水平方向に対して角度θで傾斜している。円筒部材24a,24bの傾斜角度θは、3〜13°の間に調整されている。円筒部材24a,24bの間の隙間は、搬送するコイルばねWの径よりも小さくされている。コイルばねWは、その軸線が円筒部材24a,24bの軸線と略平行となるように、円筒部材24a,24bの間に配置される(図4参照)。すなわち、コイルばねWは、円筒部材24a,24bの間に横置きされる。円筒部材24a,24bがモータ26a,26bによって回転駆動されると、円筒部材24a,24b上に載置されたコイルばねWは、その軸線周りに回転する。これによって、コイルばねWの素線の全面にショット粒を投射することができる。
送り機構27は、供給室14側に配置された第1歯車28a,28bと、排出室18側に配置された第2歯車30a,30bと、第1歯車28a,28bと第2歯車30a,30bの間に架け渡されたチェーン32a,32bを有している。第1歯車28aと第1歯車28bは、その軸線方向に間隔を空けて配置されている。第1歯車28aと第1歯車28bは、図示しないシャフトによって連結されている。このため、第1歯車28aが回転すると、第1歯車28bも回転する。第2歯車30aと第2歯車30bも、その軸線方向に間隔を空けて配置され、図示しないシャフトによって連結されている。第2歯車30a,30bを連結するシャフトは、モータ33によって駆動される。第2歯車30a,30bがモータ33によって回転駆動されることで、チェーン(32a,32b)は、反時計回り(図2の一点鎖線に示す矢印の方向)に回転し、それによって、第1歯車28a,28bも回転する。すなわち、第1歯車28a,28bは従動歯車であり、第2歯車30a,30bは駆動歯車である。
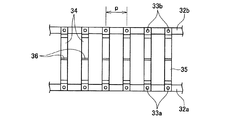
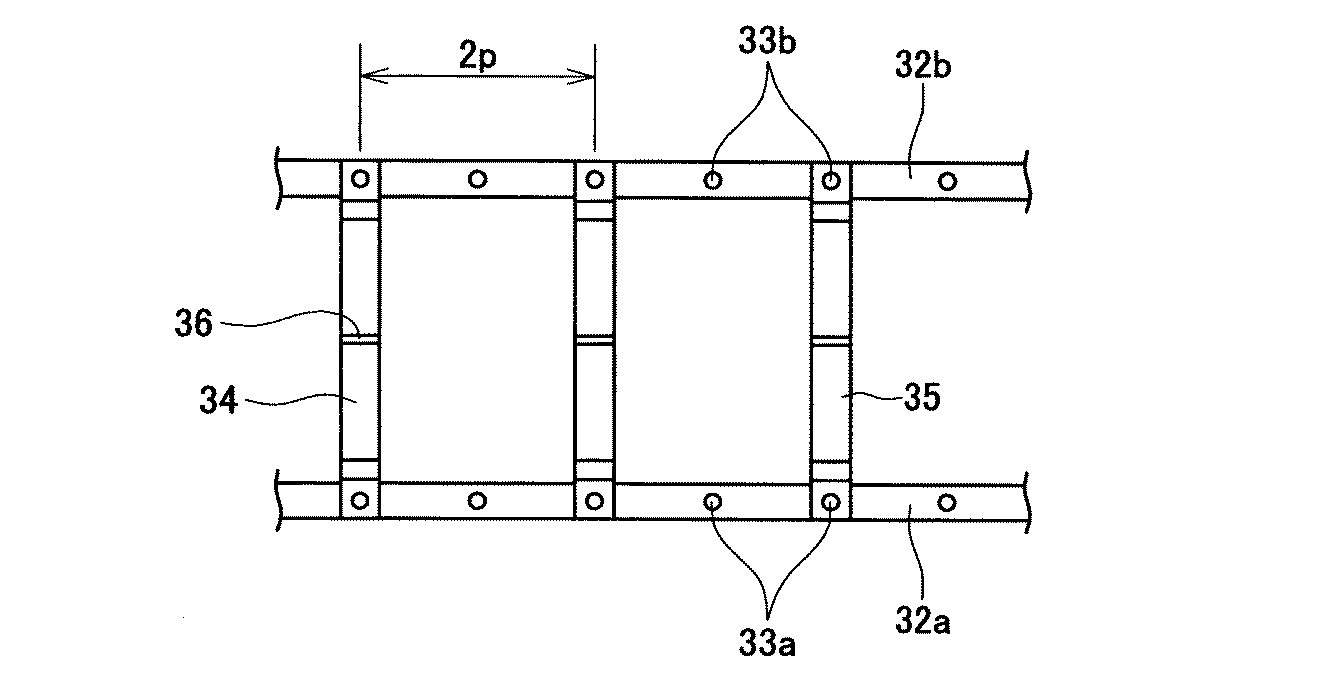
チェーン32aは、第1歯車28aと第2歯車30aの間に架け渡されており、チェーン32bは、第1歯車28bと第2歯車30bの間に架け渡されている。図4に示すように、チェーン32aとチェーン32bは、連結部材34によって連結されている。連結部材34は、一端がチェーン32aに着脱可能に取付けられる一方で他端がチェーン32bに着脱可能に取付けられる横板部35と、横板部35の中央に突設された縦板部36を有している。
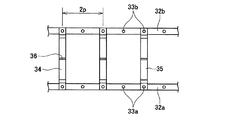
横板部35は、チェーン32a,32bから下方に伸びる傾斜部35a,35bを有している。横板部35が傾斜部35a,35bを有することで、横板部35と搬送スピナー22a,22b(詳細には、円筒部材24a,24b)との間に十分な間隔を形成しながら、搬送装置20の省スペース化が図られている。図5,6に示すように、横板部35は、チェーン32a,32bに形成された取付孔33a,33bに、図示しないボルトによって着脱可能に取付けられている。図5,6から明らかなように、チェーン32a,32bに連結部材34を取付ける間隔を変更することで、隣接する連結部材34の間の間隔を調整することができる。すなわち、チェーン32a,32bには、所定のピッチpで取付孔33a,33bが形成されている。全ての取付孔33a,33bに連結部材34を取付けると、隣接する連結部材34間の間隔はピッチpとなる(図5に示す状態)。一方、チェーン32a,32bの取付孔33a,33bに一つ置きに連結部材34を取付けると、隣接する連結部材34の間隔はピッチ2×pとなる(図6に示す状態)。このように、本実施例では、連結部材34を取付ける取付孔33a,33bの位置を選択することで、連結部材34の間隔を調整可能となっている。なお、連結部材34の間隔を調整する作業は、ハウジング12に設けられた調整扉82を利用して行うことができる。
図4に示すように、縦板部36は、横板部35の中央より上方に伸びている。縦板部36は、一対の搬送スピナー22a,22b(円筒部材24a,24b)の間から上方に突出している。縦板部36は、円筒部材24a,24bの間に載置されたコイルばねWの一端(コイルばねWの搬送方向後端)に当接するようになっている。
上述したように、搬送装置20では、搬送スピナー22a,22bの円筒部材24a,24bの間にコイルばねWが横置きされる。そして、横置きされたコイルばねWの後端に、連結部材34の縦板部36が当接する。このため、モータ33によってチェーン32a,32bが回転すると、チェーン32a,32bに連結された連結部材34は横移動し、連結部材34の縦板部36に当接するコイルばねWが、供給室14から投射室16を通って排出室18まで搬送される。この際、円筒部材24a,24bが回転することで、コイルばねWもその軸線周りに回転する。したがって、コイルばねWは、軸線周りに回転しながら供給室14から排出室18まで搬送される。
図5,6に示すように、チェーン32a,32bには複数の連結部材34が取付けられる。1つの連結部材34で1つのコイルばねWを搬送することができるため、搬送装置20は、複数のコイルばねWを搬送方向に間隔を空けて同時に搬送することができる。また、チェーン32a,32bに取付けられる連結部材34の間隔が調整可能となっているため、連結部材34の縦板部36に当接するコイルばねWの一端同士の間隔(すなわち、コイルばねWの搬送ピッチ)も変更可能となっている。したがって、本実施例のショットピーニング装置10は、複数種類のサイズのコイルばねWに対して、ショットピーニング処理を効率的に行うことができる。
なお、上述した説明から明らかなように、コイルばねWの搬送ピッチは、チェーン32a,32bに形成される取付孔33a,33bのピッチpに応じて調整することができる。すなわち、コイルばねWの搬送ピッチは、1×p,2×p,3×p・・と調整することができる。したがって、取付孔33a,33bのピッチpは、ショットピーニング装置10で処理するコイルばねWのサイズに応じて適宜設定することが好ましい。
例えば、コイルばねWの搬送ピッチを300〜800mmの間で2〜3段階で調整する場合、取付孔33a,33bのピッチを60〜150mmの範囲で設定することができる。例えば、取付孔33a,33bのピッチpを75mmに設定した場合、コイルばねWの搬送ピッチは、6×p(450mm)、8×p(600mm)、10×p(750mm)と設定することができる。あるいは、取付孔33a,33bのピッチpを150mmに設定した場合、コイルばねWの搬送ピッチは、3×p(450mm)、4×p(600mm)、5×p(750mm)と設定することができる。さらには、日本工業規格(JIS)により定められたチェーンのピッチpを考慮して、下記の表1に示すように搬送ピッチを設定してもよい。
また、チェーン32a,32bに形成される取付孔33a,33bの数は、コイルばねWの搬送ピッチを調整する範囲で割り切れることが好ましい。例えば、コイルばねWの搬送ピッチを3×p、4×p、5×pと設定する場合は、取付孔33a,33bの数は、3,4,5の公倍数となることが好ましい。したがって、取付孔33a,33bの数は、60,120,180・・と設定することができる。このように設定することで、無駄な空間を形成することなく、コイルばねWを搬送することができる。
なお、隣接するコイルばねWの間隔は、75mm〜150mm程度空けることが好ましい。隣接するコイルばねWの間隔をある程度空けることで、ショット粒をコイルばねWの全面に漏れなく投射することができる。
(投射装置70a,70b)
図1に示すように、投射装置70a,70bは、ロータ72a,72bと、ロータ72a,72bの外周面に形成されたインペラ74a,74bを備えている。ロータ72a,72bは、その回転軸線がコイルばねWの搬送方向に対して直交するように配置されている。ロータ72a,72bは、図示しないモータによって回転駆動される。ロータ72aは、時計回りに回転駆動され、ロータ72bは、反時計回りに回転駆動される。インペラ74a,74bは、ロータ72a,72bの外周面から径方向に伸びる複数の羽根により構成されている。インペラ74a,74bの複数の羽根は、ロータ72a,72bの外周面に周方向に均等な間隔を空けて配置されている。本実施例では、周方向に45°の間隔を空けて8枚の羽根が形成されている。
図1に示すように、投射装置70a,70bは、ロータ72a,72bと、ロータ72a,72bの外周面に形成されたインペラ74a,74bを備えている。ロータ72a,72bは、その回転軸線がコイルばねWの搬送方向に対して直交するように配置されている。ロータ72a,72bは、図示しないモータによって回転駆動される。ロータ72aは、時計回りに回転駆動され、ロータ72bは、反時計回りに回転駆動される。インペラ74a,74bは、ロータ72a,72bの外周面から径方向に伸びる複数の羽根により構成されている。インペラ74a,74bの複数の羽根は、ロータ72a,72bの外周面に周方向に均等な間隔を空けて配置されている。本実施例では、周方向に45°の間隔を空けて8枚の羽根が形成されている。
投射装置70a,70bは、ショット粒を貯蔵するホッパ84に接続されている。ホッパ84は、投射装置70a,70bの上方に配置されている。ホッパ84には、ハウジング12内から回収されたショット粒(例えば、ショット粒貯留部76よりオーバフローしたショット粒)が投入される。ホッパ84に貯蔵されるショット粒は、インペラ74a,74bの羽根の間に供給される。ロータ72a,72bが回転すると、インペラ74a,74bの羽根の間に供給されたショット粒は、その遠心力によってコイルばねWに投射される。
ここで、ロータ72a,72bの回転軸線がコイルばねWの搬送方向に対して直交するため、投射装置70a,70bから投射されるショット粒の投射領域A,Bは、コイルばねWの搬送方向に伸びる形状となる。また、ロータ72aは時計回りに回転するため、投射装置70aは、コイルばねWの搬送方向に向かってショット粒を投射する。したがって、投射装置70aから投射されたショット粒は、コイルばねWの素線の内外周面及び搬送方向に対する後面に衝突する。一方、ロータ72bは反時計回りに回転するため、投射装置70bは、コイルばねWの反搬送方向(搬送方向の逆側)に向かってショット粒を投射する。したがって、投射装置70bから投射されたショット粒は、コイルばねWの素線の内外周面及び搬送方向に対する前面に衝突する。
(ワーク載置装置40)
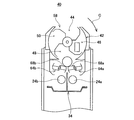
図7〜13に示すように、ワーク載置装置40は、ハウジング12に形成された供給口58の下方で、かつ、搬送スピナー22a,22b(詳細には、搬送スピナー22a,22bの円筒部材24a,24b)の上方に配置されている。ワーク載置装置40は、供給口58側に配置されたワーク供給機構42と、搬送スピナー22a,22b(円筒部材24a,24b)側に配置されたワーク降下機構(64a,64b)を備えている。
図7〜13に示すように、ワーク載置装置40は、ハウジング12に形成された供給口58の下方で、かつ、搬送スピナー22a,22b(詳細には、搬送スピナー22a,22bの円筒部材24a,24b)の上方に配置されている。ワーク載置装置40は、供給口58側に配置されたワーク供給機構42と、搬送スピナー22a,22b(円筒部材24a,24b)側に配置されたワーク降下機構(64a,64b)を備えている。
ワーク供給機構42は、上部ケーシング62と、上部ケーシング62内で回転する回転ドラム54と、回転ドラム54の外周面に形成された4つの仕切板56を備えている。上部ケーシング62は、その上面が供給口58に接続しており、その下面に投下口52が形成されている。上部ケーシング62は、4つの部屋44,46,48,50に区分されている。具体的には、部屋44は、上部ケーシング62の上部に配置されており、供給口58に連通している。部屋48は、上部ケーシング62の下部に配置されており、投下口52に連通している。すなわち、部屋48は、ワーク降下機構(64a,64b)の上方の空間に開口している。部屋46,50は、上部ケーシング62の側方に配置されている。部屋46,50を設けることで、投下口52と供給口58との間が仕切板56によって隔離されている。すなわち、供給口58と投下口52とは、回転ドラム54に形成された仕切板56によってシールドされている。この結果、ハウジング12内のショット粒が投下口52及び供給口58を通ってハウジング12外に飛散することが防止されている。
なお、部屋46には、コイルばねWの位置を調整する位置調整アクチュエータ60が配置されている。位置調整アクチュエータ60には、例えば、流体圧(油圧,空気圧等)を利用して駆動されるピストンを用いることができる。この場合には、ピストンを駆動することで、ピストンに当接するコイルばねWが所定の位置に位置決めされる。
回転ドラム54は、図示しないモータによって、矢印Cの方向(図7等において時計回り)に回転駆動される。回転ドラム54が回転すると、4つの仕切板56も回転する。後で詳述するように、部屋44内に投入されたコイルばねWは、回転ドラム54が回転することで、まず、部屋46を通って部屋48まで移動し、投下口52よりワーク降下機構(64a,64b)に投下される。なお、コイルばねWが投下された後は、仕切板56は回転ドラム54の回転に伴って部屋50を通って部屋44に戻ることとなる。
仕切板56は、回転ドラム54の外周面に、周方向に間隔(90°)を空けて4つ形成されている。仕切板56は、回転ドラム54の外周面から上部ケーシング62の内周面まで伸びている。仕切板56には、コイルばねWを保持し易くするための凹部が形成されている(図7参照)。
ワーク降下機構(64a,64b)は、第1回転部材64aと第2回転部材64bを有している。第1回転部材64aと第2回転部材64bは、連結部材34の縦板部36に対して左右に対称な位置に配置されており、両者の間には間隔が設けられている。第1回転部材64aと第2回転部材64bの側方は下部ケーシング65によって覆われている。これによって、回転部材64にショット粒が衝突することが抑制されている。
第1回転部材64aと第2回転部材64bのそれぞれは、回転軸66a,66bと、回転軸66a,66bに取付けられた2本のアーム68a,68bを備えている。回転軸66a,66bは、図示しないモータによって回転駆動される。回転軸66aは反時計回りに回転し、回転軸66bは時計回りに回転する(図12,13参照)。後述するように、回転軸66a,66bの回転は、同期がとられている。アーム68a,68bは、回転軸66a,66bの周囲に、周方向に均等な間隔を空けて配置されている。アーム68a,68bは、回転軸66a,66bに取付けられているため、回転軸66a,66bが回転すると、アーム68a,68bも回転する。
上記のワーク載置装置40では、まず、図7に示すように、図示しない投入装置によってコイルばねWが、上部ケーシング62の部屋44内に投入される。部屋44内に投入されたコイルばねWは、図8に示すように、仕切板56の凹部に保持される。次に、図9に示すように、回転ドラム54及び仕切板56が回転し、仕切板56に保持されたコイルばねWが部屋46に移動する。部屋46に移動すると、位置調整アクチュエータ60が作動し、コイルばねWの位置が調整される。次に、図10に示すように、回転ドラム54及び仕切板56がさらに回転すると、上部ケーシング62の投下口52からコイルばねWが投下される。この際、ワーク降下機構(64a,64b)のアーム68a,68bは、コイルばねWを受取ることができる位置(受取り位置)に配置されている。すなわち、1本のアーム68aと1本のアーム68bが、斜め上方に傾斜し、かつ、両者の間に形成される隙間がコイルばねWの外径より小さくなる位置に配置されている。したがって、ワーク供給機構42から投下されたコイルばねWは、図10に示すように、アーム68a,68bによって把持される。コイルばねWがアーム68a,68bによって把持されると、図11〜13に示すように、アーム68a,68bが同期して回転する。これによって、アーム68a,68bに把持されたコイルばねWが搬送スピナー22a,22bの円筒部材24a,24b上に載置される。なお、図10〜13から明らかなように、コイルばねWは、アーム68a,68bの回転に伴ってゆっくりと搬送スピナー22a,22b(円筒部材24a,24b)に接近する。その結果、コイルばねWは、搬送スピナー22a,22bの円筒部材24a,24b上にソフトに載置される。また、部屋46においてコイルばねWの位置が調整されているため、アーム68a,68bの適切な位置にコイルばねWが載置され、その結果、搬送スピナー22a,22b(円筒部材24a,24b)の適切な位置にコイルばねWが載置される。
なお、図1に示すように、ワーク載置装置40は、ハウジング12の上面に設けられており、投射装置70a,70bの投射領域A,Bの外側に配置されている。このため、投射装置70a,70bから投射されたショット粒がワーク載置装置40に直接当たることが防止される。この結果、ワーク載置装置40の磨耗や損傷等を抑制することができる。
上述したショットピーニング装置10によりコイルばねWにショットピーニングを行うときの動作について説明する。処理対象となるコイルばねWは、供給口58からワーク載置装置40に投入される。ワーク載置装置40に投入されたコイルばねWは、ワーク載置装置40によって、搬送スピナー22a,22b上にソフトに載置される。搬送スピナー22a,22b上に載置されたコイルばねWは、その軸線回りに回転しながら、送り機構27によって供給室14から投射室16を通って排出室18まで搬送される。投射室16においては、投射装置70a,70bによって、コイルばねWの素線の全面にショットピーニング処理が行われる。排出室18まで搬送されたコイルばねWは、排出口80からハウジング12の外部に排出される。
上述した説明から明らかなように、本実施例のショットピーニング装置10では、搬送スピナー22a,22b上にコイルばねWが横置きされ、搬送スピナー22a,22b上に複数のコイルばねが並んだ状態となる。そして、投射装置70a,70bは、ショット粒がコイルばねWの搬送方向に広がるようにショット粒を投射する。したがって、投射装置70a,70bから投射されるショット粒がいずれかのコイルばねに当り易くなり、ショット粒の投射効率を上げることができる。また、搬送装置20は、隣接するコイルばねWの一端同士の間隔を変更することができる。このため、コイルばねWの軸長に合わせて隣接するコイルばねWの搬送ピッチを調整することができ、無駄な空間が生じることを抑制して投射効率をさらに向上することができる。
また、本実施例のショットピーニング装置10では、搬送スピナー22a,22bの上方にワーク載置装置40が配置され、ワーク載置装置40によって供給口58とハウジング12内とがシールドされる。このため、ハウジング12の供給口58からショット粒が飛散することが抑制される。また、供給口58に供給されたコイルばねWは、ワーク載置装置40のアーム68a,68bによって把持され、アーム68a,68bの回転によってソフトに搬送スピナー22a,22b上に載置される。したがって、コイルばねWの表面に疵が生じることを抑制でき、疵によってコイルばねWに早期折損等が生じることを抑制することができる。
さらに、本実施例のショットピーニング装置10では、搬送スピナー22a,22bが、供給室14側の端部に対して排出室18側の端部が高くなるように傾斜している。したがって、搬送スピナー22a,22b上に載置されたコイルばねWには、重力によって搬送方向の逆側(すなわち、排出室18側から供給室14側)に向かう力が作用する。このため、投射装置70aから搬送方向に向かってショット粒を投射しても、コイルばねWが縦板部36から離れてしまうことが抑制され、コイルばねWに適切に残留応力を付与することができる。すなわち、コイルばねWがショット粒の衝突によって逃げてしまい、コイルばねWに残留応力が適切に付与されない事態を回避することができる。特に、高応力設計がなされたコイルばねや、ばねの横力制御設計がなされたばねの場合、最大応力発生部位が、素線の内径側でなく素線の上下面となる場合がある。素線の内外周面や搬送方向前側の面にショット粒を投射する際は、ショット粒からコイルばねWに作用する力を搬送スピナー22a,22bや縦板部36で受けることができるため、素線に十分な残留応力を付与することができる。一方、コイルばねWの素線の搬送方向後ろ側の面にショット粒を投射する際は、ショット粒を強く投射して大きな残留応力を付与しようとすると、そのままではコイルばねWが逃げて、大きな残留応力を付与することができない。本実施例では、搬送スピナー22a,22bを傾斜させることで、コイルばねWに作用する重力を利用してコイルばねWの逃げを抑制することができる。その結果、コイルばねWの素線の表面全体に比較的に大きな残留応力を付与することができる。
なお、搬送スピナー22a,22bの傾斜角度θは、水平方向に対して3〜13°となっていることが好ましい。搬送スピナー22a,22bの角度が3°未満であると、コイルばねWの逃げを防止するための力が充分に得られないためである。また、搬送スピナー22a,22bの角度が13°を超えると、ショットピーニング装置10が高さ方向に大型化するためである。
最後に、実施例1と特許請求の範囲の記載の対応関係を説明する。連結部材34が「当接部」の一例であり、ショット粒貯留部76が「貯留部」の一例である。
以上、本発明の具体例を詳細に説明したが、これらは例示にすぎず、特許請求の範囲を限定するものではない。特許請求の範囲に記載の技術には、以上に例示した具体例を様々に変形、変更したものが含まれる。
例えば、上述した実施例では、コイルばねにショットピーニングをする場合を説明したが、本実施例のショットピーニング装置10は、それ以外の機械部品のショットピーニングにも用いることができる。
また、搬送スピナー22a,22bは、排出口80の位置において投射室16よりも上方に位置させることができる。このような構成によると、排出口からハウジング外にコイルばねを容易に搬出することができる。
また、上述した実施例では、ワーク降下機構(64a,64b)の2本のアーム68a,68bを回転動作することによって、ワーク供給機構42から投下されるコイルばねWを搬送スピナー22a,22b上に載置したが、このような形態に限られない。例えば、1本のアームを回動動作(所定の角度範囲内を繰り返し回転)することで、コイルばねWを搬送スピナー22a,22b上に載置してもよい。また、アームを3本として、これら3本のアームを回転運動することで、コイルばねWを搬送スピナー22a,22b上に載置してもよい。
本明細書または図面に説明した技術要素は、単独であるいは各種の組み合わせによって技術的有用性を発揮するものであり、出願時請求項記載の組み合わせに限定されるものではない。また、本明細書または図面に例示した技術は複数目的を同時に達成するものであり、そのうちの一つの目的を達成すること自体で技術的有用性を持つものである。
10:ショットピーニング装置
12:ハウジング
20:搬送装置
40:ワーク載置装置
70a,70b:投射装置
12:ハウジング
20:搬送装置
40:ワーク載置装置
70a,70b:投射装置
Claims (5)
- コイルばねにショットピーニングを行うショットピーニング装置であって、
コイルばねが供給される供給口と、コイルばねにショット粒が投射される投射室と、ショット粒が投射されたコイルばねが排出される排出口と、を有するハウジングと、
供給口に供給されるコイルばねを、その軸線が搬送方向に一致する状態で投射室を通って排出口まで搬送する搬送装置と、
搬送装置により投射室内を搬送されるコイルばねにショット粒を投射する投射装置と、を備えており、
搬送装置は、コイルばねが載置される搬送スピナーと、搬送スピナー上に載置されたコイルばねの搬送方向後端に当接すると共に、供給口側から排出口側まで移動する当接部材と、を有しており、
搬送スピナーは、供給口側の端部に対して排出口側の端部が高くなるように傾斜している、ショッピーニング装置。 - 搬送スピナーの傾斜角度は、水平方向に対して3〜13°となっている、請求項1に記載のショットピーニング装置。
- 供給口の下方で、かつ、搬送スピナーの上方に配置されており、供給口に供給されるワークを搬送装置上に載置するワーク載置装置をさらに備えており、
ワーク載置装置は、ショット粒が供給口側に飛散することを防止するシールド構造を有する、請求項1又は2に記載のショットピーニング装置。 - 搬送スピナーは、排出口の位置において投射室よりも上方に位置しており、その上面が排出口に露出している、請求項1〜3のいずれか一項に記載のショットピーニング装置。
- 投射室内であって搬送スピナーより下方の位置には、その上方が開放されており、ショット粒を貯留する貯留部が設けられている、請求項1〜3のいずれか一項に記載のショットピーニング装置。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012032963A JP2013169604A (ja) | 2012-02-17 | 2012-02-17 | ショットピーニング装置 |
| PCT/JP2013/052880 WO2013121975A1 (ja) | 2012-02-17 | 2013-02-07 | ショットピーニング装置 |
| CN201380009090.4A CN104114325A (zh) | 2012-02-17 | 2013-02-07 | 喷丸装置 |
| TW102105606A TW201400240A (zh) | 2012-02-17 | 2013-02-08 | 珠擊裝置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2012032963A JP2013169604A (ja) | 2012-02-17 | 2012-02-17 | ショットピーニング装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2013169604A true JP2013169604A (ja) | 2013-09-02 |
Family
ID=48984087
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012032963A Pending JP2013169604A (ja) | 2012-02-17 | 2012-02-17 | ショットピーニング装置 |
Country Status (4)
| Country | Link |
|---|---|
| JP (1) | JP2013169604A (ja) |
| CN (1) | CN104114325A (ja) |
| TW (1) | TW201400240A (ja) |
| WO (1) | WO2013121975A1 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101828462B1 (ko) | 2016-07-29 | 2018-03-29 | 대원강업주식회사 | 코일 스프링의 쇼트피닝장치 |
| CN113263450A (zh) * | 2021-04-23 | 2021-08-17 | 杭州肖盎贸易有限公司 | 一种用于较长钢管表面喷砂处理的机电设备保护装置 |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2019106968A1 (ja) * | 2017-11-30 | 2019-06-06 | 新東工業株式会社 | ショット処理装置及びショット処理方法 |
| CN109352532B (zh) * | 2018-10-22 | 2021-04-20 | Oppo(重庆)智能科技有限公司 | 玻璃板材的加工装置、玻璃板材及其制备方法、电子设备 |
| TWI887872B (zh) * | 2023-11-27 | 2025-06-21 | 亞比斯循環科技股份有限公司 | 具智慧偵測噴擊狀態的噴擊系統 |
| TWI887871B (zh) * | 2023-11-27 | 2025-06-21 | 亞比斯循環科技股份有限公司 | 具斜向導引及支撐板材機構的噴擊系統 |
| TWI884597B (zh) * | 2023-11-27 | 2025-05-21 | 亞比斯循環科技股份有限公司 | 斜向板材的噴擊系統 |
| TWI884599B (zh) * | 2023-11-27 | 2025-05-21 | 亞比斯循環科技股份有限公司 | 斜向進料的噴擊系統 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS522491U (ja) * | 1975-06-24 | 1977-01-08 | ||
| JPS5822254U (ja) * | 1981-08-06 | 1983-02-10 | 新東工業株式会社 | コイルばね用シヨツトピ−ニングマシン |
| JPH024756U (ja) * | 1988-06-21 | 1990-01-12 |
-
2012
- 2012-02-17 JP JP2012032963A patent/JP2013169604A/ja active Pending
-
2013
- 2013-02-07 CN CN201380009090.4A patent/CN104114325A/zh active Pending
- 2013-02-07 WO PCT/JP2013/052880 patent/WO2013121975A1/ja not_active Ceased
- 2013-02-08 TW TW102105606A patent/TW201400240A/zh unknown
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS522491U (ja) * | 1975-06-24 | 1977-01-08 | ||
| JPS5822254U (ja) * | 1981-08-06 | 1983-02-10 | 新東工業株式会社 | コイルばね用シヨツトピ−ニングマシン |
| JPH024756U (ja) * | 1988-06-21 | 1990-01-12 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101828462B1 (ko) | 2016-07-29 | 2018-03-29 | 대원강업주식회사 | 코일 스프링의 쇼트피닝장치 |
| CN113263450A (zh) * | 2021-04-23 | 2021-08-17 | 杭州肖盎贸易有限公司 | 一种用于较长钢管表面喷砂处理的机电设备保护装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2013121975A1 (ja) | 2013-08-22 |
| CN104114325A (zh) | 2014-10-22 |
| TW201400240A (zh) | 2014-01-01 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2013121975A1 (ja) | ショットピーニング装置 | |
| EP2252434B1 (en) | Apparatus for stress shot peening of coil spring | |
| EP3088131B1 (en) | Shot process device | |
| CN102036784A (zh) | 弹丸处理机和用于弹丸处理的夹具 | |
| JP5742851B2 (ja) | ショット処理装置 | |
| CN203792183U (zh) | 抛丸处理装置 | |
| TWI674950B (zh) | 珠擊處理裝置 | |
| JPWO2009001639A1 (ja) | ショット処理装置 | |
| JP5847609B2 (ja) | ショットピーニング装置 | |
| JP2011110642A (ja) | 回転ドラム式研掃設備 | |
| JP5827579B2 (ja) | ショットピーニング装置 | |
| CN111405964A (zh) | 喷丸处理装置以及喷丸处理方法 | |
| CN104400665B (zh) | 一种箱体类工件内壁喷丸处理装置 | |
| JP2014213410A (ja) | ショットピーニング装置 | |
| JP7463891B2 (ja) | ワークの姿勢変更具、ワークの姿勢変更装置、及び梱包体の製造方法 | |
| JP2015051490A (ja) | ショットピーニング装置 | |
| KR101817347B1 (ko) | Emi 실드용 버 제거장치 | |
| CN116494433B (zh) | 一种用于鞋模制作的上下料机械臂及其使用方法 | |
| JP5287334B2 (ja) | ワーク給排装置 | |
| CN113799003A (zh) | 一种滚筒式抛丸清理机 | |
| CN108859248A (zh) | 半自动开槽模切机 | |
| JPH08318503A (ja) | 板材加工機におけるワーク搬送装置 | |
| JPH07241771A (ja) | 正逆回転トラフ式ショットブラスト装置の正逆回転トラフ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20141217 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20150721 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20151208 |