JP2013509302A - サイドルーパ - Google Patents
サイドルーパ Download PDFInfo
- Publication number
- JP2013509302A JP2013509302A JP2012536819A JP2012536819A JP2013509302A JP 2013509302 A JP2013509302 A JP 2013509302A JP 2012536819 A JP2012536819 A JP 2012536819A JP 2012536819 A JP2012536819 A JP 2012536819A JP 2013509302 A JP2013509302 A JP 2013509302A
- Authority
- JP
- Japan
- Prior art keywords
- guide
- product
- path
- guide wall
- inlet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B41/00—Guiding, conveying, or accumulating easily-flexible work, e.g. wire, sheet metal bands, in loops or curves; Loop lifters
- B21B41/08—Guiding, conveying, or accumulating easily-flexible work, e.g. wire, sheet metal bands, in loops or curves; Loop lifters without overall change in the general direction of movement of the work
- B21B41/10—Loop deflectors
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B41/00—Guiding, conveying, or accumulating easily-flexible work, e.g. wire, sheet metal bands, in loops or curves; Loop lifters
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21C—MANUFACTURE OF METAL SHEETS, WIRE, RODS, TUBES, PROFILES OR LIKE SEMI-MANUFACTURED PRODUCTS OTHERWISE THAN BY ROLLING; AUXILIARY OPERATIONS USED IN CONNECTION WITH METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL
- B21C49/00—Devices for temporarily accumulating material
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21B—ROLLING OF METAL
- B21B1/00—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations
- B21B1/16—Metal-rolling methods or mills for making semi-finished products of solid or profiled cross-section; Sequence of operations in milling trains; Layout of rolling-mill plant, e.g. grouping of stands; Succession of passes or of sectional pass alternations for rolling wire rods, bars, merchant bars, rounds wire or material of like small cross-section
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Metal Rolling (AREA)
- Registering, Tensioning, Guiding Webs, And Rollers Therefor (AREA)
- Absorbent Articles And Supports Therefor (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
- Winding, Rewinding, Material Storage Devices (AREA)
- Coiling Of Filamentary Materials In General (AREA)
Abstract
サイドルーパは、製品を円弧状の経路内へ方向付けるための入口案内部と、円弧状の経路から出てくる製品を受け取るための出口案内部と、前記入口案内部と前記出口案内部との間に配置された内側の案内壁及び外側の案内壁とを有する。案内壁は、円弧状の経路の曲率を固定する互いに間隔を置いた閉鎖位置と、円弧状の経路の曲率を増大又は減少させることができる開放位置との間で調節可能である。
Description
1.発明の分野
本発明は概して、バー、ロッド等を製造する2つ以上のストランドを有する連続高温圧延機に関し、特にこのような圧延機の圧延ラインに沿った選択された位置に用いられる形式の改良されたサイドルーパを提供することに関する。
本発明は概して、バー、ロッド等を製造する2つ以上のストランドを有する連続高温圧延機に関し、特にこのような圧延機の圧延ラインに沿った選択された位置に用いられる形式の改良されたサイドルーパを提供することに関する。
2.従来技術の説明
ここで「長い製品」とは、ストリップ及びその他の同様の平坦な製品に対する、円形のバー、ロッド等を含む。また、ここで「ループ」とは、製品の円弧状の撓みと定義する。
ここで「長い製品」とは、ストリップ及びその他の同様の平坦な製品に対する、円形のバー、ロッド等を含む。また、ここで「ループ」とは、製品の円弧状の撓みと定義する。
長い製品を製造する連続高温圧延機での圧延作業の間、上流のロールスタンドから出てくる製品の排出速度が、次の後続の下流のロールスタンドの受取り速度と異なるということはまれなことではない。このような異なる速度に対処するため、時には、相並んだロールスタンドの間にリピータが用いられる。リピータは、約180゜の製品のループを形成することによって製品の方向を変化させるために働く。しかしながら、この構成の欠点は、圧延機の比較的大きな面積をリピータループを提供するために利用しなければならないということである。
相並んだロールスタンドの間にループを提供するために、サイドルーパも用いられる。サイドルーパは一般的に、約120゜未満のより小さなループを提供し、ひいてはリピータと比較してよりコンパクトで、より小さな圧延機フロアスペースを必要とする。サイドルーパにおいて、ループは、まず固定された円弧状の案内壁に沿って案内し、次いで上流のスタンドから出てくる製品の排出速度が下流のスタンドの受取り速度よりも大きい場合にはループの曲率を大きくすることによって形成される。しかしながら、上流のスタンドの排出速度よりも大きな下流のスタンドの受取り速度による速度不均衡が生じると、補償のためのループ曲率の減少が、ルーパの固定された案内壁によって妨げられ、その結果、製品において望ましくない張力を生ぜしめる。
本発明は、ループの曲率の増大及び減少を提供するように設計されたサイドルーパを提供することによってこの問題を解決する。
発明の概要
本発明によるサイドルーパは、円弧状経路に沿って製品を方向付けることによって、長手方向に移動する長い製品にループを形成するように設計されている。サイドルーパは、製品を円弧状経路に供給するための入口案内部と、円弧状経路から出てくる製品を受け取るための出口案内部とを有する。入口案内部と出口案内部との間には内側及び外側の案内壁が配置されている。案内壁は、円弧状経路の曲率を固定する互いに間隔を置いた閉鎖位置と、経路の曲率を増大又は減少させることができる開放位置との間で調節可能である。
本発明によるサイドルーパは、円弧状経路に沿って製品を方向付けることによって、長手方向に移動する長い製品にループを形成するように設計されている。サイドルーパは、製品を円弧状経路に供給するための入口案内部と、円弧状経路から出てくる製品を受け取るための出口案内部とを有する。入口案内部と出口案内部との間には内側及び外側の案内壁が配置されている。案内壁は、円弧状経路の曲率を固定する互いに間隔を置いた閉鎖位置と、経路の曲率を増大又は減少させることができる開放位置との間で調節可能である。
ここで本発明のこれらの特徴及び利点並びにその他の特徴及び利点を添付の図面を参照しながら以下に詳細に説明する。
詳細な説明
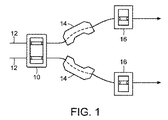
まず図1を参照すると、2つのストランド高温圧延機の最後のスタンドが符号10で示されている。2つの製品ストランド12は、通常少なくとも30mmの直径を有する円形のバーセクションであり、ロールスタンド10から出て、圧延機の2つの単一ストランド連続部のロールスタンド16に進入する前に本発明によるサイドルーパ14を通って案内される。
まず図1を参照すると、2つのストランド高温圧延機の最後のスタンドが符号10で示されている。2つの製品ストランド12は、通常少なくとも30mmの直径を有する円形のバーセクションであり、ロールスタンド10から出て、圧延機の2つの単一ストランド連続部のロールスタンド16に進入する前に本発明によるサイドルーパ14を通って案内される。
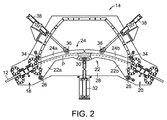
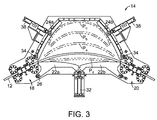
図2及び図3をさらに参照すると、それぞれのルーパ14は、長手方向に移動する長い製品12を円弧状経路Pに沿って方向付けるように働く。入口案内部18は製品を経路P内へ方向付け、出口案内部20は経路から出てくる製品を受け取る。入口案内部と出口案内部との間には、内側案内壁22と外側案内壁24とが配置されている。内側案内壁22は、入口セクション22aと出口セクション22bとに分割されており、これらのセクションは、符号26においてベース構造体28に回動可能に取り付けられており、かつ符号30においてピストン・シリンダ式リニアアクチュエータ32に結合されている。外側案内壁24も同様に入口セクション24aと出口セクション24bとに分割されており、これらのセクションは、符号34においてベース構造体に回動可能に取り付けられており、かつ符号36において別々のリニアアクチュエータ38に結合されている。
リニアアクチュエータ32,38は、図2に示したような経路Pの曲率を固定する互いに間隔を置いた閉鎖位置と、図3に示したような開放位置との間で案内壁22,24を調節するための操作手段として働く。案内壁が開放位置へ調節されている場合、製品は、点線Pa〜Pcによって示された、増大した曲率の円弧状経路を自由に辿るか、又はPdによって示されたような、減少した曲率の円弧状経路を辿る。
作動中、製品がルーパに進入する前に、案内壁22,24は、経路Pの曲率を固定するように閉鎖位置へ調節される。次いで、製品は入口案内部18を介して経路内へ、経路に沿って、及び出口案内部20を通って出るように方向付けられる。製品が出口案内部から出現した後、製品が経路に沿って及びルーパを通って走行し続けながら、案内壁22,24は、上記のように案内経路の曲率を増大又は減少させるように開放位置へ調節される。
製品が入口案内部18から出るやいなや及び製品が依然として入口案内部と出口案内部20との間を走行している間、案内壁22,24が閉鎖位置へ調節されてよく、これにより、後端部を初期の拘束された円弧状経路Pに強制する。これにより、サイドルーパは次の進入してくる製品の前端を迅速に容易に受け取ることができ、これは、圧延機によって処理されるビレットの間の所要の間隙をできるだけ減じる。
上記のことを考慮すると、本発明のルーパは、上流のスタンド10の排出速度が下流のスタンド16の受取り速度よりも大きいときのスタンド間速度不均衡を許容することができるだけでなく(案内経路曲率は図3にPa〜Pcで示したように増大する)、下流のスタンド16の受取り速度が上流のスタンド10の排出速度よりも大きいことによって生ぜしめられる速度不均衡をも許容することができる(案内経路曲率は図3にPdで示したように減少する)。したがって、後者の場合には、製品における望ましくない張力の発生が回避される。
前記説明は、発明を例示するために示されており、限定するためではない。発明の思想及び実質を含んだ前記実施形態の別の変化態様に当業者が想到することもあり得る。例えば、1つのこのような変化態様は、開放位置と閉鎖位置との間での、案内壁22,24の回動式調節ではなく並進式調節を含んでもよい。つまり、発明の範囲は、添付の請求の範囲及びその均等物に関してのみ限定されるべきである。
Claims (6)
- 長手方向に移動する長い製品を円弧状の経路に沿って方向付けるためのサイドルーパにおいて、
製品を前記円弧状の経路内へ方向付けるための入口案内部と、
前記経路から出てくる製品を受け取るための出口案内部と、
前記入口案内部と前記出口案内部との間に配置された内側の案内壁及び外側の案内壁と、
前記経路の曲率を固定する互いに間隔を置いた閉鎖位置と、前記経路の曲率を増大又は減少させることができる開放位置との間で前記案内壁を調節するための操作手段とを有することを特徴とする、長手方向に移動する長い製品を円弧状の経路に沿って方向付けるためのサイドルーパ。 - 前記内側の案内壁及び前記外側の案内壁が、前記閉鎖位置と前記開放位置との間で調節可能な入口セクションと出口セクションとに分割されている、請求項1記載のサイドルーパ。
- 前記入口セクション及び前記出口セクションが、前記閉鎖位置と前記開放位置との間で回動調節可能である、請求項2記載のサイドルーパ。
- 前記内側の案内壁の入口セクション及び出口セクションが、1つのリニアアクチュエータに結合されておりかつ該1つのリニアアクチュエータによって回動調節可能である、請求項2記載のサイドルーパ。
- 長手方向に移動する長い製品を、入口案内部と出口案内部との間に延びた円弧状の経路に沿って方向付ける方法において、
閉鎖位置へ調節された内側の案内壁と外側の案内壁との間の前記経路の曲率を固定し、
製品を前記入口案内部を介して前記経路内へ及び該経路に沿って及び前記出口案内部を通って出るように方向付け、
前記出口案内部から前記製品が出現した後、製品が前記経路に沿って移動し続けながら、前記内側の案内壁及び前記外側の案内壁を、前記経路の曲率を増大又は減少させることができる開放位置へ調節することを特徴とする、長手方向に移動する長い製品を、入口案内部と出口案内部との間に延びた円弧状の経路に沿って方向付ける方法。 - 前記入口案内部から前記製品が出た後に、該製品が前記入口案内部と前記出口案内部との間を走行しながら、前記内側の案内壁と前記外側の案内壁とを前記閉鎖位置へ調節する、請求項5記載の方法。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US12/608,338 US20110100082A1 (en) | 2009-10-29 | 2009-10-29 | Side Looper |
| US12/608,338 | 2009-10-29 | ||
| PCT/US2010/049217 WO2011059566A1 (en) | 2009-10-29 | 2010-09-17 | Side looper |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2013509302A true JP2013509302A (ja) | 2013-03-14 |
Family
ID=43602815
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2012536819A Pending JP2013509302A (ja) | 2009-10-29 | 2010-09-17 | サイドルーパ |
Country Status (12)
| Country | Link |
|---|---|
| US (1) | US20110100082A1 (ja) |
| EP (1) | EP2493635A1 (ja) |
| JP (1) | JP2013509302A (ja) |
| KR (1) | KR20120101368A (ja) |
| CN (1) | CN102574177A (ja) |
| BR (1) | BR112012009970A2 (ja) |
| CA (1) | CA2779203A1 (ja) |
| IN (1) | IN2012DN02385A (ja) |
| MX (1) | MX2012004724A (ja) |
| RU (1) | RU2012121910A (ja) |
| TW (1) | TW201119768A (ja) |
| WO (1) | WO2011059566A1 (ja) |
Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0248206U (ja) * | 1988-09-22 | 1990-04-03 |
Family Cites Families (27)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1911549A (en) * | 1933-05-30 | Automatic guide abjuster | ||
| US1987204A (en) * | 1931-10-27 | 1935-01-08 | Harley C Mosley | Rolling mill and control mechanism therefor |
| US2603989A (en) * | 1947-03-03 | 1952-07-22 | Morgan Construction Co | Continuous rolling mill |
| US2816467A (en) * | 1952-04-02 | 1957-12-17 | Sandvikens Jernverks Ab | Rolling mill construction |
| US2815691A (en) * | 1953-11-13 | 1957-12-10 | United States Steel Corp | Rolling mill repeater |
| US2986193A (en) * | 1956-01-25 | 1961-05-30 | Lifetime Metal Building Co | Method of forming metal building elements |
| US3447354A (en) * | 1967-02-02 | 1969-06-03 | Bethlehem Steel Corp | Strip guiding apparatus |
| US3592035A (en) * | 1969-03-17 | 1971-07-13 | Bucciconi Eng Co | Strip transfer device |
| DE2145081A1 (de) * | 1970-09-22 | 1972-03-30 | Wsesojusnij nautschno-issledowatel sky i projektni) mstitut technologu chimitscheskogo i neftyanogo apparatostrojenija, Wolgograd (Sowjetunion) | Verfahren und Einrichtung zur sphärischen Verformung von Platinen |
| US3740989A (en) * | 1971-03-31 | 1973-06-26 | Mesta Machine Co | Strip mill entry guides |
| GB2088764B (en) * | 1980-12-04 | 1984-11-21 | Nippon Steel Corp | Rolling steel bar or rod |
| US4444388A (en) * | 1981-09-15 | 1984-04-24 | Bell & Howell Company | Stacking methods and apparatus |
| US4520645A (en) * | 1982-01-26 | 1985-06-04 | Davy Mckee (Poole) Limited | Feeding thin foil-like material into a gap between a pair of rotatable rolls |
| JPS6061111A (ja) * | 1983-09-12 | 1985-04-08 | Toshiba Corp | 線材圧延機の制御装置 |
| JPS60221112A (ja) * | 1984-04-17 | 1985-11-05 | Nippon Steel Corp | 熱間h形鋼の打疵防止の搬送方法 |
| JPS60234701A (ja) * | 1984-05-02 | 1985-11-21 | Ishikawajima Harima Heavy Ind Co Ltd | 圧延装置 |
| JPS6257707A (ja) * | 1985-09-04 | 1987-03-13 | Sumitomo Electric Ind Ltd | 熱間圧延材の誘導装置 |
| JPS63303614A (ja) * | 1987-06-02 | 1988-12-12 | Sumitomo Metal Ind Ltd | パスライン変更装置 |
| US5149075A (en) * | 1991-01-15 | 1992-09-22 | Roll Systems, Inc. | Apparatus for separating folded web |
| JP2545666Y2 (ja) * | 1993-04-12 | 1997-08-25 | モレックス インコーポレーテッド | 電線のカールが防止される電線の測長装置 |
| DE4344942A1 (de) * | 1993-12-27 | 1995-06-29 | Mannesmann Ag | Vorrichtung zum Abführen von kaltgewalzten Rohren hinter einem Kaltpilgerwalzwerk |
| DE4407981A1 (de) * | 1994-03-10 | 1995-09-14 | Schloemann Siemag Ag | Verfahren und Vorrichtung zur geregelten Bildung von Walzgut-Schlingen |
| JPH10263665A (ja) * | 1997-03-25 | 1998-10-06 | Kawasaki Steel Corp | サイドガイド竪ロールの磨耗防止方法および装置 |
| AT409463B (de) * | 1999-07-26 | 2002-08-26 | Voest Alpine Ind Anlagen | Walzwerksanlage |
| DE10143617A1 (de) * | 2001-09-06 | 2003-03-27 | Sms Meer Gmbh | Rollenführung für die Drahtführung zwischen den Fertiggerüsten von Drahtwalzstraßen |
| CN201309074Y (zh) * | 2008-09-27 | 2009-09-16 | 南方铝业(中国)有限公司 | 冲床生产线设备 |
| CN101513653A (zh) * | 2008-12-31 | 2009-08-26 | 太仓市金鑫铜管有限公司 | 自动升降料架 |
-
2009
- 2009-10-29 US US12/608,338 patent/US20110100082A1/en not_active Abandoned
-
2010
- 2010-09-17 KR KR1020127010846A patent/KR20120101368A/ko not_active Withdrawn
- 2010-09-17 BR BR112012009970A patent/BR112012009970A2/pt not_active IP Right Cessation
- 2010-09-17 MX MX2012004724A patent/MX2012004724A/es unknown
- 2010-09-17 WO PCT/US2010/049217 patent/WO2011059566A1/en not_active Ceased
- 2010-09-17 JP JP2012536819A patent/JP2013509302A/ja active Pending
- 2010-09-17 EP EP10757539A patent/EP2493635A1/en not_active Withdrawn
- 2010-09-17 RU RU2012121910/02A patent/RU2012121910A/ru not_active Application Discontinuation
- 2010-09-17 CN CN2010800477909A patent/CN102574177A/zh active Pending
- 2010-09-17 CA CA2779203A patent/CA2779203A1/en not_active Abandoned
- 2010-10-26 TW TW099136415A patent/TW201119768A/zh unknown
-
2012
- 2012-03-20 IN IN2385DEN2012 patent/IN2012DN02385A/en unknown
Patent Citations (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0248206U (ja) * | 1988-09-22 | 1990-04-03 |
Also Published As
| Publication number | Publication date |
|---|---|
| WO2011059566A1 (en) | 2011-05-19 |
| US20110100082A1 (en) | 2011-05-05 |
| CA2779203A1 (en) | 2011-05-19 |
| CN102574177A (zh) | 2012-07-11 |
| TW201119768A (en) | 2011-06-16 |
| EP2493635A1 (en) | 2012-09-05 |
| BR112012009970A2 (pt) | 2016-03-08 |
| KR20120101368A (ko) | 2012-09-13 |
| MX2012004724A (es) | 2012-05-29 |
| IN2012DN02385A (ja) | 2015-08-21 |
| RU2012121910A (ru) | 2013-12-10 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101304819B (zh) | 用于制造热轧制钢带的方法和用于执行该方法的联合浇铸轧制设备 | |
| KR101067758B1 (ko) | 연연속 열간 압연 시스템 및 방법 | |
| CN102534172B (zh) | 具有集成的竖直带存储器的冷却段 | |
| JP5674929B2 (ja) | 板製品のための圧延方法およびそれに関する圧延ライン | |
| JP2004344974A (ja) | 金属帯片を圧延するための圧延方法および圧延装置 | |
| JP3900844B2 (ja) | 熱延鋼帯の冷却装置と、その冷却方法および熱延鋼帯の製造方法 | |
| JP2916583B2 (ja) | 複数出口の仕上げ用圧延機 | |
| CN1839002B (zh) | 热轧机中被轧过材料的卷材箱的使用扩展的装置与方法 | |
| JP2005506202A (ja) | 金属溶融物から圧延金属帯片を連続的に作る方法及び装置 | |
| JP2000084601A (ja) | 薄板の熱間圧延機 | |
| US20110100082A1 (en) | Side Looper | |
| JP4114701B2 (ja) | 熱延鋼帯の冷却装置と、その冷却方法および熱延鋼帯の製造方法 | |
| JP2000094004A (ja) | 線材のための連続圧延ラインおよびその作業方法 | |
| JP3644434B2 (ja) | 熱延鋼帯の製造設備及び熱延鋼帯の製造方法 | |
| JP2001246413A (ja) | 熱延鋼帯の冷却装置と、その冷却方法 | |
| RU2383411C2 (ru) | Способ непрерывной разливки для литья тонких металлических полос и установка непрерывной разливки | |
| CN111215461A (zh) | 高线夹送辊装置及工艺控制方法 | |
| ITMI20081395A1 (it) | Accumulatore di lamiera a spire con avvolgimento a trazione | |
| JP6939157B2 (ja) | 熱延鋼板の冷却装置、および熱延鋼板の冷却方法 | |
| JP2008194753A (ja) | 多数排出圧延機 | |
| JP3003296B2 (ja) | 連続圧延ラインのピンチロール装置 | |
| JPH1099916A (ja) | 連続熱間圧延の巻取り設備およびこれによる巻取り方法 | |
| ES3040201T3 (en) | Winding method and system | |
| JP3591409B2 (ja) | 熱延鋼帯の冷却装置と、その冷却方法 | |
| JP5831195B2 (ja) | 継目無鋼管製造におけるホローシェルサポート装置及びサポート方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20130812 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20140526 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20140602 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20150126 |