JP2014100913A - 複合材接合システムおよび方法 - Google Patents
複合材接合システムおよび方法 Download PDFInfo
- Publication number
- JP2014100913A JP2014100913A JP2013233837A JP2013233837A JP2014100913A JP 2014100913 A JP2014100913 A JP 2014100913A JP 2013233837 A JP2013233837 A JP 2013233837A JP 2013233837 A JP2013233837 A JP 2013233837A JP 2014100913 A JP2014100913 A JP 2014100913A
- Authority
- JP
- Japan
- Prior art keywords
- composite
- bonding
- resin
- microcapsules
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B3/00—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form
- B32B3/10—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a discontinuous layer, i.e. formed of separate pieces of material
- B32B3/18—Layered products comprising a layer with external or internal discontinuities or unevennesses, or a layer of non-planar shape; Layered products comprising a layer having particular features of form characterised by a discontinuous layer, i.e. formed of separate pieces of material characterised by an internal layer formed of separate pieces of material which are juxtaposed side-by-side
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/4805—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding characterised by the type of adhesives
- B29C65/483—Reactive adhesives, e.g. chemically curing adhesives
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/486—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding characterised by their physical form being non-liquid, e.g. in the form of granules or powders
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C65/00—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor
- B29C65/48—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding
- B29C65/52—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding characterised by the way of applying the adhesive
- B29C65/526—Joining or sealing of preformed parts, e.g. welding of plastics materials; Apparatus therefor using adhesives, i.e. using supplementary joining material; solvent bonding characterised by the way of applying the adhesive by printing or by transfer from the surfaces of elements carrying the adhesive, e.g. using brushes, pads, rollers, stencils or silk screens
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/01—General aspects dealing with the joint area or with the area to be joined
- B29C66/05—Particular design of joint configurations
- B29C66/10—Particular design of joint configurations particular design of the joint cross-sections
- B29C66/11—Joint cross-sections comprising a single joint-segment, i.e. one of the parts to be joined comprising a single joint-segment in the joint cross-section
- B29C66/112—Single lapped joints
- B29C66/1122—Single lap to lap joints, i.e. overlap joints
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/40—General aspects of joining substantially flat articles, e.g. plates, sheets or web-like materials; Making flat seams in tubular or hollow articles; Joining single elements to substantially flat surfaces
- B29C66/41—Joining substantially flat articles ; Making flat seams in tubular or hollow articles
- B29C66/45—Joining of substantially the whole surface of the articles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/72—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined
- B29C66/721—Fibre-reinforced materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/71—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the composition of the plastics material of the parts to be joined
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/72—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the structure of the material of the parts to be joined
- B29C66/721—Fibre-reinforced materials
- B29C66/7214—Fibre-reinforced materials characterised by the length of the fibres
- B29C66/72141—Fibres of continuous length
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C66/00—General aspects of processes or apparatus for joining preformed parts
- B29C66/70—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material
- B29C66/73—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset
- B29C66/737—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the state of the material of the parts to be joined
- B29C66/7375—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the state of the material of the parts to be joined uncured, partially cured or fully cured
- B29C66/73751—General aspects of processes or apparatus for joining preformed parts characterised by the composition, physical properties or the structure of the material of the parts to be joined; Joining with non-plastics material characterised by the intensive physical properties of the material of the parts to be joined, by the optical properties of the material of the parts to be joined, by the extensive physical properties of the parts to be joined, by the state of the material of the parts to be joined or by the material of the parts to be joined being a thermoplastic or a thermoset characterised by the state of the material of the parts to be joined uncured, partially cured or fully cured the to-be-joined area of at least one of the parts to be joined being uncured, i.e. non cross-linked, non vulcanized
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29L—INDEXING SCHEME ASSOCIATED WITH SUBCLASS B29C, RELATING TO PARTICULAR ARTICLES
- B29L2031/00—Other particular articles
- B29L2031/30—Vehicles, e.g. ships or aircraft, or body parts thereof
- B29L2031/3076—Aircrafts
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/249921—Web or sheet containing structurally defined element or component
- Y10T428/249994—Composite having a component wherein a constituent is liquid or is contained within preformed walls [e.g., impregnant-filled, previously void containing component, etc.]
- Y10T428/249995—Constituent is in liquid form
- Y10T428/249997—Encapsulated liquid
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Chemical & Material Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Lining Or Joining Of Plastics Or The Like (AREA)
- Laminated Bodies (AREA)
- Road Paving Structures (AREA)
- Adhesives Or Adhesive Processes (AREA)
Abstract
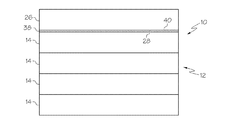
【解決手段】接合面20は、少なくとも1つの層14と複合構造体12の外面に対して硬化された剥離層18とを有する複合構造体12から形成され、剥離層18は、それぞれが接合材料を充填された複数のマイクロカプセルを含み、複合構造体12の外面からの剥離層18を取り外したときに、マイクロカプセルが割れ、樹脂を放出して、接合用の未硬化表面を形成する。
【選択図】図3
Description
[項1]
少なくとも1つの層を備え、外面を有する複合構造体と、
前記外面に対して硬化された剥離層と、
それぞれが接合材料を充填された複数のマイクロカプセルと、
を備える、複合材接合システム。
[項2]
前記複数のマイクロカプセルは、前記外面から前記剥離層を取り外したときに前記複数のマイクロカプセルのうちの少なくとも一部が割れ、前記接合材料を放出して、接合のための未硬化表面を形成するように構成された、
項1に記載の複合材接合システム。
[項3]
前記接合材料は樹脂である、項1に記載の複合材接合システム。
[項4]
前記複数のマイクロカプセルは、前記外面と前記剥離層間の界面近傍に配されている、項1に記載の複合材接合システム。
[項5]
前記複数のマイクロカプセルは、前記剥離層内に分散されている、項1に記載の複合材接合システム。
[項6]
前記複数のマイクロカプセルのそれぞれは、前記接合材料を閉じ込める外壁を備える、項1に記載の複合材接合システム。
[項7]
前記複数のマイクロカプセルは重合剤をさらに備える、項6に記載の複合材接合システム。
[項8]
前記複数のマイクロカプセルの前記外壁は、前記接合材料を強化する材料をさらに備える、項6に記載の複合材接合システム。
[項9]
前記接合材料は流動可能な重合性樹脂を備える、項1に記載の複合材接合システム。
[項10]
二次構造体は、前記未硬化表面に対して共硬化される、項2に記載の複合材接合システム。
[項11]
前記未硬化表面は接着剤の層をさらに備える、項10に記載の複合材接合システム。
[項12]
マトリックスに埋め込まれた複数の強化繊維を有する少なくとも1つの層を備え、外面を有する複合構造体と、
前記外面に近接した前記複合構造体によって支持された複数のマイクロカプセルであり、前記複数のマイクロカプセルの各マイクロカプセルが接合材料を充填されている、複数のマイクロカプセルと、
を備える、複合材接合システム。
[項13]
前記接合材料は樹脂を備える、項12に記載の複合材接合システム。
[項14]
前記外面を作製するとき、前記複数のマイクロカプセルのうちの少なくとも一部が割れ、前記接合材料を放出して、接合用の未硬化表面を形成する、項12に記載の複合材接合システム。
[項15]
前記外面に対して共硬化された剥離層をさらに備える、項12に記載の複合材接合システム。
[項16]
前記複数のマイクロカプセルの各マイクロカプセルが、前記樹脂を閉じ込めている外壁を備える、項13に記載の複合材接合システム。
[項17]
前記複数のマイクロカプセルの前記外壁は、前記樹脂を強化する材料をさらに備える、項16に記載の複合材接合システム。
[項18]
前記樹脂は流動可能な重合性材料を備える、項13に記載の複合材接合システム。
[項19]
接合面を形成する方法であって、
少なくとも1つの層と剥離層とを備える複合構造体を組み立てるステップであり、前記剥離層が、それぞれが樹脂を充填された複数のマイクロカプセルを備える、ステップと、
前記複合構造体を硬化するステップと、
前記複合構造体から前記剥離層を取り外し、前記複数のマイクロカプセルのうちの少なくとも一部を割り、前記樹脂を放出して、接合用の未硬化表面を形成するステップと
を備える方法。
[項20]
前記未硬化表面に二次構造体を結合するステップと、
前記複合構造体および前記二次構造体を共に硬化させて結合構造体を形成するステップと
をさらに備える、項18に記載の方法。
12 複合構造体
14 層
14A 第1の層
14B 第2の層
14C 第3の層
14D 第4の層
16 強化繊維
18 剥離層
20 作用面
22 マイクロカプセル
24 樹脂
26 二次構造体
28 多樹脂作用面
30 織布
32 樹脂媒体
34 固体壁
36 外面
38 接合部
40 ヴェール
42 結合構造体
44 作用面
50 自己接合複合材
52 複合構造体
54 層
56 強化繊維
58 樹脂媒体
60 マイクロカプセル
62 固体壁
64 樹脂
68 外面
70 自己接合ポリマー
72 ポリマー構造体
74 マイクロカプセル
76 外面
78 固体壁、樹脂
Claims (13)
- 少なくとも1つの層(14)を備え、外面(36)を有する複合構造体(12)と、
前記外面(36)に対して硬化された剥離層(18)と、
それぞれが接合材料を充填された複数のマイクロカプセル(22)と
を備える複合材接合システム。 - 前記複数のマイクロカプセル(22)は、前記外面(36)から前記剥離層(18)を取り外したときに前記複数のマイクロカプセル(22)のうちの少なくとも一部が割れて前記接合材料を放出し、接合のための未硬化表面が形成されるように構成されている、請求項1に記載の複合材接合システム。
- 前記接合材料は樹脂(24)である、請求項1または2に記載の複合材接合システム。
- 前記複数のマイクロカプセル(22)は前記外面(36)と前記剥離層(18)と間の界面近傍に配置されている、請求項1ないし3のいずれか一項に記載の複合材接合システム。
- 前記複数のマイクロカプセル(22)は前記剥離層(18)内に分散している、請求項1ないし4のいずれか一項に記載の複合材接合システム。
- 前記複数のマイクロカプセル(22)のそれぞれは、前記接合材料を閉じ込める外壁を備える、請求項1ないし5のいずれか一項に記載の複合材接合システム。
- 前記複数のマイクロカプセル(22)は重合剤をさらに備える、請求項6に記載の複合材接合システム。
- 前記複数のマイクロカプセル(22)の前記外壁は、前記接合材料を強化する材料をさらに備える、請求項6に記載の複合材接合システム。
- 前記接合材料は流動可能な重合性樹脂を備える、請求項1ないし8のいずれか一項に記載の複合材接合システム。
- 二次構造体(26)は前記未硬化表面に対して共硬化される、請求項2に記載の複合材接合システム。
- 前記未硬化表面は接着剤の層をさらに備える、請求項10に記載の複合材接合システム。
- 接合面を形成する方法であって、
少なくとも1つの層(14)と剥離層(18)とを備える複合構造体(12)を組み立てるステップであり、前記剥離層(18)が、それぞれが樹脂(24)を充填された複数のマイクロカプセル(22)を備える、ステップと、
前記複合構造体(12)を硬化するステップと、
前記複合構造体(12)から前記剥離層(18)を取り外し、前記複数のマイクロカプセル(22)のうちの少なくとも一部を割って前記樹脂(24)を放出することにより、接合用の未硬化表面を形成するステップと
を含む方法。 - 前記未硬化表面に二次構造体(26)を結合するステップと、
前記複合構造体(12)および前記二次構造体(26)を共に硬化させて結合構造体を形成するステップと
をさらに備える請求項12に記載の方法。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US13/679,125 | 2012-11-16 | ||
| US13/679,125 US9193129B2 (en) | 2012-11-16 | 2012-11-16 | Composite joining system and method |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2014100913A true JP2014100913A (ja) | 2014-06-05 |
| JP2014100913A5 JP2014100913A5 (ja) | 2016-12-28 |
| JP6239347B2 JP6239347B2 (ja) | 2017-11-29 |
Family
ID=49584636
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013233837A Expired - Fee Related JP6239347B2 (ja) | 2012-11-16 | 2013-11-12 | 複合材接合システムおよび方法 |
Country Status (4)
| Country | Link |
|---|---|
| US (1) | US9193129B2 (ja) |
| EP (1) | EP2732957B1 (ja) |
| JP (1) | JP6239347B2 (ja) |
| CN (1) | CN103817922B (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016534868A (ja) * | 2013-08-22 | 2016-11-10 | サイテク・インダストリーズ・インコーポレーテツド | 複合材料の結合方法 |
| JP2018021292A (ja) * | 2016-08-01 | 2018-02-08 | ザ・ボーイング・カンパニーTheBoeing Company | 応力応答性の予め含浸された複合材料、方法、システムおよび装置 |
Families Citing this family (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB2521370A (en) * | 2013-12-17 | 2015-06-24 | Prodrive Composites Ltd | A product and a method of making a product |
| US9676148B2 (en) * | 2014-08-04 | 2017-06-13 | Spirit Aerosystems, Inc. | System and method for manufacturing and testing composite acoustic panels |
| FR3025131B1 (fr) * | 2014-09-03 | 2016-09-16 | Airbus Group Sas | Piece composite thermodurcissable pre-polymerisee et procedes de realisation d'une telle piece |
| DE102015225467B4 (de) * | 2015-12-16 | 2019-12-19 | Airbus Defence and Space GmbH | Beschichtetes Verbundbauteil und Verfahren zum Herstellen eines beschichteten Verbundbauteils |
| CN106182749A (zh) * | 2016-07-13 | 2016-12-07 | 道生天合材料科技(上海)有限公司 | 玻璃纤维布粘接方法 |
| US11306211B2 (en) * | 2019-08-21 | 2022-04-19 | International Business Machines Corporation | Porosity reduction by encapsulated polymerizing agents |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56143282A (en) * | 1980-04-09 | 1981-11-07 | Semedain Kk | Breaking of microcapsule |
| EP0152102A2 (en) * | 1984-02-14 | 1985-08-21 | Kureha Kagaku Kogyo Kabushiki Kaisha | A process for preparing a composite laminate film |
| JPS638935U (ja) * | 1986-07-04 | 1988-01-21 | ||
| US20020134500A1 (en) * | 2001-03-26 | 2002-09-26 | Appleton Papers Inc. | Pressure sensitive labeler-liner eliminator |
| JP2004326014A (ja) * | 2003-04-28 | 2004-11-18 | Toppan Forms Co Ltd | マイクロカプセル含有易剥離ラベル |
| JP2009031388A (ja) * | 2007-07-25 | 2009-02-12 | Dainippon Printing Co Ltd | 硬化型接着剤を内蔵した粘着ラベル |
Family Cites Families (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE1066687B (ja) * | 1958-05-28 | 1900-01-01 | ||
| US4609208A (en) * | 1985-09-16 | 1986-09-02 | Minnesota Mining And Manufacturing Company | Wire identification label pad |
| US5879492A (en) * | 1998-04-17 | 1999-03-09 | Northrop Grumman Corporation | Z-peel sheets |
| US7108914B2 (en) | 2002-07-15 | 2006-09-19 | Motorola, Inc. | Self-healing polymer compositions |
| GB0806921D0 (en) | 2008-04-16 | 2008-05-21 | Airbus Uk Ltd | Composite laminate with self-healing layer |
| CN105473239B (zh) * | 2013-08-22 | 2017-09-29 | 塞特工业公司 | 复合材料的粘结 |
-
2012
- 2012-11-16 US US13/679,125 patent/US9193129B2/en not_active Expired - Fee Related
-
2013
- 2013-11-12 JP JP2013233837A patent/JP6239347B2/ja not_active Expired - Fee Related
- 2013-11-14 EP EP13192959.8A patent/EP2732957B1/en not_active Not-in-force
- 2013-11-18 CN CN201310576407.4A patent/CN103817922B/zh not_active Expired - Fee Related
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS56143282A (en) * | 1980-04-09 | 1981-11-07 | Semedain Kk | Breaking of microcapsule |
| EP0152102A2 (en) * | 1984-02-14 | 1985-08-21 | Kureha Kagaku Kogyo Kabushiki Kaisha | A process for preparing a composite laminate film |
| JPS638935U (ja) * | 1986-07-04 | 1988-01-21 | ||
| US20020134500A1 (en) * | 2001-03-26 | 2002-09-26 | Appleton Papers Inc. | Pressure sensitive labeler-liner eliminator |
| JP2004326014A (ja) * | 2003-04-28 | 2004-11-18 | Toppan Forms Co Ltd | マイクロカプセル含有易剥離ラベル |
| JP2009031388A (ja) * | 2007-07-25 | 2009-02-12 | Dainippon Printing Co Ltd | 硬化型接着剤を内蔵した粘着ラベル |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2016534868A (ja) * | 2013-08-22 | 2016-11-10 | サイテク・インダストリーズ・インコーポレーテツド | 複合材料の結合方法 |
| JP2018021292A (ja) * | 2016-08-01 | 2018-02-08 | ザ・ボーイング・カンパニーTheBoeing Company | 応力応答性の予め含浸された複合材料、方法、システムおよび装置 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP2732957A3 (en) | 2017-03-15 |
| JP6239347B2 (ja) | 2017-11-29 |
| US20140141234A1 (en) | 2014-05-22 |
| CN103817922B (zh) | 2017-10-13 |
| EP2732957B1 (en) | 2019-02-06 |
| EP2732957A2 (en) | 2014-05-21 |
| US9193129B2 (en) | 2015-11-24 |
| CN103817922A (zh) | 2014-05-28 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6239347B2 (ja) | 複合材接合システムおよび方法 | |
| US20090239018A1 (en) | Prepreg peel ply for continuously forming composite material | |
| JP4126978B2 (ja) | プリフォームおよびそれからなるfrpならびにfrpの製造方法 | |
| CN103796816B (zh) | 用于将热塑性聚合物粘合至热固性聚合物部件的方法 | |
| US7179517B2 (en) | Sheet moulding compound (SMC) with ventilating structure for entrapped gases | |
| CN101992566B (zh) | 纤维增强塑料结构以及生产纤维增强塑料结构的方法 | |
| JPWO2005095079A1 (ja) | プリフォーム、frpおよびそれらの製造方法 | |
| AU2001293967A1 (en) | Sheet moulding compound (SMC) with ventilating structure for entrapped gases | |
| JP2016028849A (ja) | 複合材径フィラーとその形成方法 | |
| JP2017507809A (ja) | ナノ構造強化コンポジットの物品及び製造方法 | |
| JP2000167950A (ja) | ハニカムサンドイッチ構造複合材パネルの成形方法 | |
| JP2015532224A (ja) | 複合材料の含浸性向上のための機能性フィルムおよびそれを用いた複合材料の製造方法 | |
| JPH04312237A (ja) | 積層型制振材料および該制振材料を内層に有する繊維 強化複合材料ならびにその作製方法 | |
| US11458719B2 (en) | Method for joining by bonding of parts, in particular composite parts having fibrous reinforcement | |
| JP2022140091A (ja) | Frpと金属材の接着一体化物とその製造方法 | |
| JP2014100913A5 (ja) | ||
| WO2019111571A1 (ja) | 複合材料の接合方法及び複合材料 | |
| JPH0740491A (ja) | 自己修復性積層構造体及びその製造方法 | |
| JP2006192745A (ja) | 強化繊維基材、プリフォーム、繊維強化樹脂成形体およびその製造方法 | |
| US6056846A (en) | Bonded composite structure and its fabrication | |
| CN118660807A (zh) | 粘接层叠体以及电子设备用壳体 | |
| CN104428578B (zh) | 具有带有软化带的接头的复合罐及制造该罐的方法 | |
| EP3351373B1 (en) | Honeycomb core sandwich panels | |
| JP4609513B2 (ja) | プリフォームの製造方法 | |
| JP4576422B2 (ja) | 2つの異なる熱硬化性基材で予め含浸された構造 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20161110 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20161110 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20170922 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20171024 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20171101 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6239347 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |