JP2014116351A - 高熱伝導性プリント配線板及びその製造方法 - Google Patents

高熱伝導性プリント配線板及びその製造方法 Download PDF

Info

Publication number
JP2014116351A
JP2014116351A JP2012267213A JP2012267213A JP2014116351A JP 2014116351 A JP2014116351 A JP 2014116351A JP 2012267213 A JP2012267213 A JP 2012267213A JP 2012267213 A JP2012267213 A JP 2012267213A JP 2014116351 A JP2014116351 A JP 2014116351A
Authority
JP
Japan
Prior art keywords
layer
heat
printed wiring
wiring board
insulating resin
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Pending
Application number
JP2012267213A
Other languages
English (en)
Inventor
Tetsuo Machida
哲男 町田
Mitsuhiro Watanabe
充広 渡辺
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
JAPAN SURFACE TREATMENT INSTITUTE CO Ltd
NIPPON MULTI KK
Original Assignee
JAPAN SURFACE TREATMENT INSTITUTE CO Ltd
NIPPON MULTI KK
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by JAPAN SURFACE TREATMENT INSTITUTE CO Ltd, NIPPON MULTI KK filed Critical JAPAN SURFACE TREATMENT INSTITUTE CO Ltd
Priority to JP2012267213A priority Critical patent/JP2014116351A/ja
Publication of JP2014116351A publication Critical patent/JP2014116351A/ja
Pending legal-status Critical Current

Links

Images

Landscapes

  • Insulated Metal Substrates For Printed Circuits (AREA)

Abstract

【課題】発熱量の大きなパワーLED・パワーIC等の実装密度を向上させた場合でも、これらの電子部品が設計寿命を全うできる良好な放熱性能を備える高熱伝導性プリント配線板の提供を目的とする。
【解決手段】この目的を達成するため、アルミニウム基板を用いたプリント配線板において、アルミニウム基板の表面にアルマイト層を備えるアルマイト層付きアルミニウム基板を用い、当該アルマイト層の表面に耐熱絶縁樹脂層を備え、当該耐熱絶縁樹脂層の表面に銅回路層を備えることを特徴とする高熱伝導性プリント配線板等を採用する。
【選択図】図1

Description

本発明は、通電時に実装部品から発生する熱を効率よく放熱する高熱伝導性プリント配線板及びその製造方法に関する。
従来より、プリント配線板は、ガラスクロスにエポキシ系樹脂を含浸させたガラスエポキシ樹脂基材を用いて、その表面に電解銅箔・圧延銅箔等を張り合わせて、その後、銅層をエッチングし、必要なめっきを施す等して製造されてきた。例えば、特許文献1には、多層プリント配線板に設けるブラインドホールを形成する際に、ブラインドホール部の銅めっきとスルーホール部の銅めっきとを同時に行うことにより、工数およびコストの低減が図れる高密度プリント板の製造方法が開示されている。この特許文献1においても、ガラスエポキシ絶縁基板を用いることが開示されている。
このプリント配線板は、セラミックコンデンサに代表されるチップ部品、IC部品等の種々の電子部品を実装して使用される。このようなプリント配線板を電気・電子製品に組み込み、通電して使用する際には、電子部品からの発熱の問題が生じてきた。特に、プリント配線板は、発熱量の大きなパワーICに代表される電子部品の実装が必要となってからは、プリント配線板に対して良好な放熱特性が求められてきた。この問題を解決しようとして、以下のような技術が提唱されてきた。
特許文献2には、反りの生じない薄板の多層プリント配線板を得ることを目的として、「剛性金属基板上に絶縁層を介して第1の電気配線層を具備し、この第1の電気配線層上にパターン状に設けられた感光性樹脂からなる絶縁層を介して、第2の電気配線層を備え、且つ前記感光性樹脂から成る絶縁層の不存在部位により第1の電気配線層と第2の電気配線層が導通して構成される多層プリント配線板」を採用している。そして、特許文献2の「産業上の利用分野」において、「本発明は、薄板化が容易で、反りにくく、寸法安定性に優れ、放熱性がよい多層プリント配線板に関する。」との記載があり、放熱性を考慮していることが理解できる。
また、青色発光ダイオードの発明が行われて以降、LED照明を種々の分野で使用することが行われており、今後更にLED照明の利用範囲が拡大する傾向にある。更に、プリント配線板へのLEDの実装も広く利用されるようになってきた。その中で、LEDの実装密度を向上させたいという要求があるが、LEDからの発生熱による温度上昇があり、LED寿命及びプリント配線板寿命が短命化するという問題があった。
このような問題を解決しようとして、特許文献3には、従来のプリント配線板へのLED実装方法では、ハンダ付けの容易さやLED素子の大きさによる最小寸法の制限、LED発生の熱による温度上昇からの制約などからLED実装配線板の小型化は難しい。本発明の目的は、上記の問題点を解決して、LEDの実装密度を上げて小型化を容易にし、放熱効果を向上させ、LEDの寿命を延ばすプリント配線板へのLEDの実装方法およびLED実装プリント配線板を提供することを目的として、「金属基板の表面に絶縁層を介して銅箔層が積層接着されたプリント配線板へのLEDの実装方法において、凸部冶具によってプリント配線板の銅箔層側から加圧して、逆台形断面の円錐台状の凹部を1個または複数個つくり、前記円錐台状凹部にLEDのベアチップを入れて固定・配線し、ベアチップの上面を透明材料で全充填または凹部内側をガス充填し外側を透明材料又はガラス板で封止したことを特徴とするプリント配線板へのLEDの実装方法」等を採用している。即ち、この特許文献3に開示の発明の場合、放熱金属板の表面に凹部を設け、凹部内に導電回路を設け、そこにLEDベアチップを配置する構成を採用している。
特開平5−259640号公報 特開平5−243742号公報 特開2006−261366号公報
しかしながら、特許文献3に開示の方法では、放熱金属板の表面に配置するLEDベアチップの数が多くなったり、発熱量の大きなパワーLEDを使用した場合、その発生熱を放散させる効果が不足し、LED素子の寿命の向上が効率よく得られていなかった。
従って、市場では、発熱量の大きなパワーLED・パワーIC等の実装密度を向上させた場合でも、これらの電子部品が設計寿命を全うできる良好な放熱性能を備える高熱伝導性プリント配線板が望まれてきた。
高熱伝導性プリント配線板: 本件出願に係る高熱伝導性プリント配線板は、以下に示す2種類の層構成が存在する。よって、「高熱伝導性プリント配線板I」と「高熱伝導性プリント配線板II」と称して、以下分別して述べる。
[高熱伝導性プリント配線板I]
この高熱伝導性プリント配線板Iは、アルミニウム基板を用いたプリント配線板において、アルミニウム基板の表面に第1アルマイト層を備えるアルマイト層付きアルミニウム基板を用い、当該アルマイト層の表面に耐熱絶縁樹脂又はフィラー含有の耐熱絶縁樹脂からなる耐熱絶縁樹脂層を備え、当該耐熱絶縁樹脂層の表面に銅回路層を備え、銅回路層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成とすることを特徴とする。
本件出願に係る高熱伝導性プリント配線板Iの前記耐熱絶縁樹脂層は、すべての耐熱性の絶縁樹脂を用いることができるが、ポリイミド樹脂、ポリアミドイミド樹脂、シアネートエステル、ビスマレイドトリアジン、ポリフェニレンエーテル、エポキシ樹脂のいずれかの耐熱樹脂成分、又は、これら耐熱樹脂成分のいずれかにフィラー含有した樹脂成分で構成したものであることが好ましい。
本件出願に係る高熱伝導性プリント配線板Iは、前記アルミニウム層の厚さをtaとしたとき、 前記第1アルマイト層の厚さが0.001ta〜10taであり、前記耐熱絶縁樹脂層の厚さが0.001ta〜10taであることが好ましい。
[高熱伝導性プリント配線板II]
この高熱伝導性プリント配線板IIは、上述のアルマイト層付きアルミニウム基板の第1アルマイト層の反対面に第2アルマイト層を備え、銅回路層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層/第2アルマイト層の層構成とするものを用いて構成したものである。
係る場合における本件出願に係る高熱伝導性プリント配線板IIは、前記アルミニウム層の厚さをtaとしたとき、 前記第1アルマイト層と第2アルマイト層との合計厚さが0.002ta〜10ta、前記耐熱絶縁樹脂層の厚さが0.002ta〜20taであることが好ましい。
高熱伝導性プリント配線板の製造方法: 本件出願に係る高熱伝導性プリント配線板の製造方法は、上述の高熱伝導性プリント配線板の製造方法であって、以下に示す工程を備えることを特徴とする。この製造方法は、2種類の製造方法が存在する。以下、「第1製造方法」と「第2製造方法」と称する。
[第1製造方法]
この第1製造方法は、工程A〜工程Dを備えている。以下に、これらの工程を順に列挙する。
工程A: 当該アルミニウム基板の表面に第1アルマイト層を形成し、アルマイト層付きアルミニウム基板とする。
工程B: 当該アルマイト層付きアルミニウム基板の表面に耐熱絶縁樹脂成分又はフィラー含有の耐熱絶縁樹脂成分で構成した耐熱絶縁樹脂層を形成し、耐熱絶縁樹脂層/第1アルマイト層/アルミニウム基板の層構成を備える積層体とする。
工程C: 当該3層構造の積層体の耐熱絶縁樹脂層の表面に銅層を形成し、銅層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備える積層体とする。
工程D: 当該銅層をエッチング加工して銅回路を形成し、銅回路層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備えるプリント配線板を得る。
この第1製造方法において、前記工程Aにおいて、アルミニウム基板の表面を粗化処理した後、当該アルミニウム基板の表面に前記第1アルマイト層を形成することが好ましい。
この第1製造方法において、前記工程Aで、当該アルミニウム基板の表面に対する第1アルマイト層の形成の際に、その反対面に第2アルマイト層を同時形成し、両面アルマイト層付きアルミニウム基板として用いることができる。この場合、工程B〜工程Dにおいて、第1アルマイト層上に耐熱絶縁樹脂層及び銅層、更には、銅回路層を形成する場合と同様に、第2アルマイト層上に耐熱絶縁樹脂層及び銅層、更には、銅回路層を形成して用いても良い。
[第2製造方法]
この第2製造方法は、工程a〜工程cを備えている。以下に、これらの工程を順に列挙する。
工程a: 当該アルミニウム基板の表面に第1アルマイト層を形成し、アルマイト層付きアルミニウム基板とする。
工程b: 当該アルマイト層付きアルミニウム基板の表面に、耐熱絶縁樹脂成分又はフィラー含有の耐熱絶縁樹脂成分で構成した耐熱絶縁樹脂層を備える耐熱絶縁樹脂層付き銅箔を重ね合わせて、積層成形することで、銅層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備える積層体を得る。
工程c: 当該銅層をエッチング加工して銅回路を形成し、銅回路層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備えるプリント配線板を得る。
この第2製造方法においても、工程aにおいて、前記アルミニウム基板の表面を粗化処理した後、当該アルミニウム基板の表面に前記第1アルマイト層を形成することが好ましい。
また、この第2製造方法において、前記工程aで、当該アルミニウム基板の表面に対する第1アルマイト層の形成の際に、その反対面に第2アルマイト層を同時形成し、両面アルマイト層付きアルミニウム基板として用いることができる。この場合、工程b及び工程cにおいて、第1アルマイト層上に耐熱絶縁樹脂層付き銅箔を積層形成し、更には、銅回路層を形成する場合と同様に、第2アルマイト層上に耐熱絶縁樹脂層付き銅箔を積層形成し、更には、銅回路層を形成して用いても良い。
そして、上述の第1製造方法及び第2製造方法において、前記アルマイト層付きアルミニウム基板は、アルミニウム基板の表面を陽極酸化して得られたものであることが好ましい。
本件出願に係る高熱伝導性プリント配線板は、その層構成に技術的特徴があり、このような層構成を備えるが故に、発熱量の大きなパワーLED、パワーIC等の電子部品等を実装しても、良好な放熱性能を発揮する。この結果、当該プリント配線板に搭載された電子部品、プリント配線板の絶縁層等の材料的劣化を抑制出来るため、プリント配線板としての寿命を、設計寿命に近づけることが出来る。また、本件出願に係る高熱伝導性プリント配線板の製造方法は、従来のプリント配線板の製造方法を応用することが可能で、簡便な製造方法である。
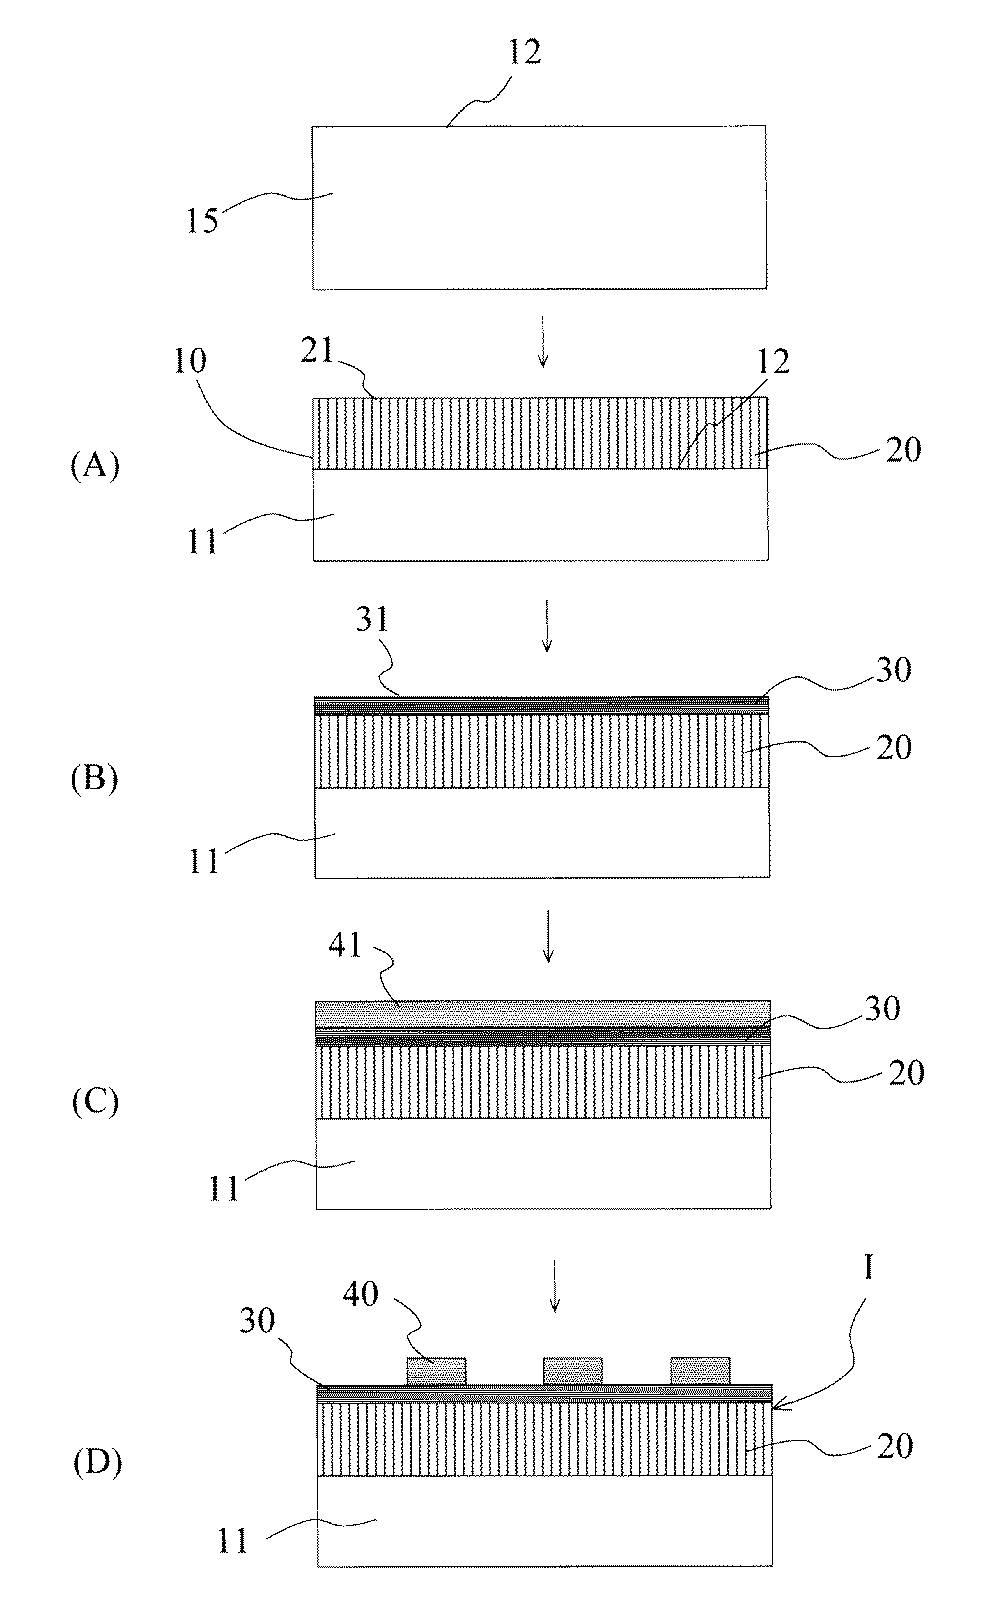
本件発明にかかる高熱伝導性プリント配線板Iの層構成を模式的に示す断面図である。 本件発明にかかる高熱伝導性プリント配線板IIの層構成を模式的に示す断面図である。 本件発明にかかる高熱伝導性プリント配線板IIの他の実施形態としての層構成を模式的に示す断面図である。 本発明にかかる高熱伝導性プリント配線板の第1製造方法を説明する図である。 本発明にかかる高熱伝導性プリント配線板の第2製造方法を説明する図である。 熱伝導性評価の試験結果を示す図である。
以下、本件発明にかかる高熱伝導性プリント配線板及び高熱伝導性プリント配線板の製造方法についての実施の形態を順に説明する。本件発明に係る高熱伝導性プリント配線板は、2種類の層構成が存在するため、「高熱伝導性プリント配線板I」と「高熱伝導性プリント配線板II」に分けて説明する。
[高熱伝導性プリント配線板I]
まず、本件発明にかかる高熱伝導性プリント配線板Iについて説明する。本件発明にかかる高熱伝導性プリント配線板Iは、例えば、片面プリント配線板や、導体パターンを3層以上有する多層プリント配線板である。本件発明にかかる高熱導電性プリント配線板Iは、高い放熱性能を有するプリント配線板であるため、発熱量の大きなパワーLED・パワーIC等の電子部品等の実装プリント配線板として好適に用いることができる。また、本件発明にかかる高熱伝導性プリント配線板Iは、発熱量の大きなパワーLED・パワーIC等の実装プリント配線板として用いるだけでなく、例えば、パッケージ基板、インターポーザ等と称される半導体素子搭載用のプリント基板や、マザーボードや内層回路として用いてもよく、当該LED等の実装プリント配線板に限定されない。
ここで、図1を参照して本件発明にかかる高熱伝導性プリント配線板Iの構成を説明する。図1は本件発明にかかる高熱伝導性プリント配線板Iの層構成を模式的に示す断面図である。本件発明にかかる高熱伝導性プリント配線板Iは、アルミニウム基板15の表面に第1アルマイト層20を形成し、アルミニウム層11と第1アルマイト層20との層構成を有するアルマイト層付きアルミニウム基板10を用い、このアルマイト層付きアルミニウム基板10の第1アルマイト層20の表面21に耐熱絶縁樹脂層30と、当該耐熱絶縁樹脂層30の表面31に銅回路層40の層構成を備え、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11の層構成とする。
アルミニウム基板15の材料は、純アルミニウム又はアルミニウム基合金を採用することができる。アルミニウム基合金は、例えば、Al−Cu系合金、Al−Mn系合金、Al−Si系合金、Al−Mg系合金、Al−Mg−Si系合金、Al−Zn−Mg系合金等である。中でも、200W/m・K以上の高い熱伝導性と、引張り強さ180N/mm2以上の高い強度を備えるアルミニウム合金を用いることが好ましい。熱伝導性が、200W/m・℃未満の場合には、良好な放熱性能を発揮し得ない傾向がある。また、引張り強さ180N/mm2未満の場合には、薄い板厚を選択した場合、プリント配線基板として求められる基板強度が得られない場合があるため好ましくない。
アルミニウム基板15の表面に第1アルマイト層20を形成する場合には、まず、第1アルマイト層20を形成しようとするアルミニウム基板15の表面を粗化処理することが好ましい。粗化処理は、ショットブラスト処理やエンボスロール圧延処理などを採用することができる。粗化処理は、これらショットブラスト処理やエンボスロール圧延処理に限定されるものではなく、アルミニウム基板15の表面に、表面粗さRz0.1μm〜300μmの凹凸が形成される処理であれば、いずれの粗化処理であっても採用することができる。アルミニウム基板15の表面を粗化処理した後に、当該アルミニウム基板15の表面に第1アルマイト層20を形成することにより、当該第1アルマイト層20の表面と、当該第1アルマイト層20の表面に形成される耐熱絶縁樹脂層20との接着性を向上させることができ、当該プリント配線基板としての放熱性能を向上させることができる。
そして、アルミニウム基板15の表面に第1アルマイト層20を形成する場合には、アルミニウム基板15の表面を陽極酸化するなどの方法によって処理を行い、アルミニウム基板15をアルミニウム層11と、当該アルミニウム層11の表面に形成される第1アルマイト層20の2層構造のアルマイト層付きアルミニウム基板10とする。この第1アルマイト層20の厚さの調整は、例えば、当該陽極酸化する際の通電量や酸化時間等を適宜調整することにより行う。本実施の形態における第1アルマイト層20は、陽極酸化によって形成される皮膜であり、封孔処理の有無は任意である。
また、本実施の形態における第1アルマイト層20は、再アルマイト処理を施したものを採用することが好ましい。アルマイト層は、熱処理時と機械加工時にクラックが発生する場合がある。そのため、第1アルマイト層20の絶縁信頼性を向上させることを目的として、第1回目のアルマイト層形成処理を行った後、故意に当該アルマイト層にクラックを発生させて、当該アルマイト層を再度陽極酸化してアルマイト処理する。アルマイト層のクラックの形成は、例えば、第1アルマイト層20を所定温度(一例として350℃)で熱処理した後、温度を例えば25℃に急降下させることにより行う。クラックの形成方法は、これに限定されない。
上述のようにアルミニウム層11の表面12に形成された第1アルマイト層20は、故意にクラックを形成することによって、母材であるアルミニウム層11と第1アルマイト層20との熱膨張率の差が緩和された状態となる。クラック形成後、再度アルマイト処理が第1アルマイト層20に施されることで、母材であるアルミニウム層11にまで達してしまったクラック底部にアルマイト処理を施すことができる。これによって、第1アルマイト層20の絶縁性をより確実なものとすることができる。
第1アルマイト層20が形成されたアルマイト層付きアルミニウム基板10は、アルミニウム層11とは反対側の第1アルマイト層20の表面21に、耐熱絶縁樹脂層30が形成される。耐熱絶縁樹脂層30は、熱伝導率が高い耐熱絶縁樹脂成分又はフィラー含有の耐熱絶縁樹脂成分により構成される。耐熱絶縁樹脂層30の形成に用いる耐熱絶縁樹脂成分又はフィラー含有の耐熱絶縁樹脂成分の熱伝導率は、0.2W/m・K以上が好ましく、1.0W/m・K以上であることが更に好ましい。
本実施の形態において、耐熱絶縁樹脂層30を構成する樹脂成分は、すべての耐熱性の絶縁樹脂を用いることができるが、ポリイミド樹脂、ポリアミドイミド樹脂、シアネートエステル、ビスマレイドトリアジン、ポリフェニレンエーテル、エポキシ樹脂のいずれかの耐熱樹脂成分、又は、これら耐熱樹脂成分のいずれかにフィラー含有した樹脂成分を採用することが好ましい。フィラー含有樹脂は、例えば、無機フィラーを含有することにより、第1アルマイト層20と共に絶縁層を構成する耐熱絶縁樹脂層30に剛性を与えることができる。また、フィラーを適切に選択することで、熱伝導性能の調整を行うことができる。
本件発明にかかる高熱伝導性プリント配線板Iは、アルミニウム層11の厚さをtaとしたときに、第1アルマイト層20の厚さが0.001ta〜10taであり、耐熱絶縁樹脂層30の厚さが0.001ta〜10taであることが好ましい。アルミニウム層11の厚さをtaとしたときに、第1アルマイト層20の厚さが0.001taより薄い場合には、絶縁性が低下し、絶縁層としての機能を十分に発揮することができないからである。アルミニウム層11の厚さをtaとしたときに、第1アルマイト層20の厚さが10taより厚い場合には、絶縁層としての機能を十分に発揮できるが、熱伝導率の高いアルミニウム層11における熱伝導効率が低下し、十分な熱伝導率が確保できなくなるからである。
アルミニウム層11の厚さをtaとしたときに、耐熱絶縁樹脂層30の厚さが0.001taより薄い場合には、第1アルマイト層20と、当該耐熱絶縁樹脂層30の表面に形成される銅回路層40との実用上、十分な密着強度を得ることができなくなるばかりか、耐電圧も低下するからである。アルミニウム層11の厚さをtaとしたときに、耐熱絶縁樹脂層30の厚さが10taより厚い場合には、第1アルマイト層20と銅回路層40との十分な密着強度を確保できるが、当該耐熱絶縁樹脂層30は、第1アルマイト層と比較して熱伝導性能が低いため、適切な熱伝導率が確保できなくなるからである。
当該耐熱絶縁樹脂層30の表面31に形成される銅回路層40は、上述の耐熱絶縁樹脂層30の第1アルマイト層20とは反対側の表面31に形成される銅層41をエッチング加工して形成される層である。
銅層41は、半導体素子が搭載される外層導体層であり、例えば、電解法で製造した電解銅箔や、圧延法で製造した圧延銅箔のいずれを用いて構成しても良く、製造方法に関しての限定はない。使用する銅箔の厚さに関しても特段の限定はない。
上述したように本実施の形態の高熱伝導性プリント配線板Iは、アルマイト層付きアルミニウム基板10の第1アルマイト層20の表面21に耐熱絶縁樹脂層30と、当該耐熱絶縁樹脂層30の表面31に銅回路層40の層構成を備え、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11の層構成としているため、第1アルマイト層20上に直接銅回路を形成する場合に比べ、銅回路の密着強度を高めることができる。更に、本実施の形態の高熱伝導性プリント配線板Iは、第1アルマイト層20と耐熱絶縁樹脂層30で絶縁層を形成しており、アルマイトに比べて熱伝導率の低い樹脂層を薄くすることで熱伝導性を向上させることができる。アルミニウム基板の表面に厚い樹脂層を介して銅回路層を形成する場合と比較して、銅回路に実装される電子部品から発生した熱をより効率的に伝熱することができる。更に、第1アルマイト層20と耐熱絶縁樹脂層30を備えた高熱伝導性プリント配線板Iは、高い耐電圧を実現することができるため、当該高熱伝導性プリント配線板Iを用いた各機器の信頼性を高めることができる。
アルミニウムとアルマイト層では、熱伝導率を比較した場合、アルミニウムの方が高いが、本件発明のように、アルミニウム層の表面にアルマイト層を形成した場合、アルマイト層を形成しない場合と比較して熱伝導性は低下するが、アルマイトによって絶縁層を形成することができる。また、アルマイトは、樹脂と比べ熱伝導性が優れており、樹脂単体で絶縁層を形成した場合と比べ、熱伝導性の向上を図ることができる。
[高熱伝導性プリント配線板II]
次に、本件発明にかかる高熱伝導性プリント配線板IIについて図2の高熱伝導性プリント配線板IIの層構成を模式的に示す断面図を参照して説明する。当該高熱伝導性プリント配線板IIは、上述の高熱伝導性プリント配線板Iと同様に、片面プリント配線板や、導体パターンを3層以上有する多層プリント配線板などである。当該高熱伝導性プリント配線板IIは、上述の高熱伝導性プリント配線板Iと基本的な層構成が同様であるため、同様の層構成部分についての詳細な説明は省略する。
当該高熱伝導性プリント配線板IIは、上述の高熱伝導性プリント配線板Iのアルマイト層付きアルミニウム基板10の第1アルマイト層20側とは反対側の表面13に第2アルマイト層51を備え、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51の層構成とする両面アルマイト層付きアルミニウム基板50を用いる。
アルミニウム層11の表面13に第2アルマイト層51を形成する場合には、上述の第1アルマイト層20を形成する場合と同様に、アルミニウム層11の表面13を陽極酸化するなどの方法によって処理を行う。この第2アルマイト層51の厚さの調整は、例えば、当該陽極酸化する際の通電量や酸化時間等を適宜調整することにより行ってもよいが、第1アルマイト層20を形成する際に、同時に第2アルマイト層51を形成しても良い。第1アルマイト層20と第2アルマイト層51を同時に形成する場合、アルマイト層の形成作業の容易化を図ることができる。
当該高熱伝導性プリント配線板IIは、アルミニウム層11の厚さをtaとしたとき、第1アルマイト層20と第2アルマイト層51との合計厚さが0.002ta〜10taであり、耐熱絶縁樹脂層30の厚さが0.002ta〜20taであることが好ましい。アルミニウム層11の厚さをtaとしたときに、第1アルマイト層20と第2アルマイト層51との合計厚さが0.002taより薄い場合には、第1アルマイト層20の絶縁性が低下し、絶縁層としての機能を十分に発揮することができないからである。
また、アルミニウム層11の厚さをtaとしたときに、第1アルマイト層20と第2アルマイト層51との合計厚さが10taより厚い場合には、絶縁層としての機能を十分に発揮できるが、熱伝導率の高いアルミニウム層11における熱伝導率が低下し、十分な熱伝導効率及び放熱効率が確保できなくなるからである。
アルミニウム層11の厚さをtaとしたときに、耐熱絶縁樹脂層30の厚さが0.002taより薄い場合には、第1アルマイト層20と、当該耐熱絶縁樹脂層30の表面に形成される銅回路層40との実用上、十分な密着強度を得ることができなくなるからである。アルミニウム層11の厚さをtaとしたときに、耐熱絶縁樹脂層30の厚さが20taより厚い場合には、第1アルマイト層20と銅回路層40との十分な密着強度を確保できるが、当該耐熱絶縁樹脂層30は、第1アルマイト層20と比較して熱伝導性能が低いため、適切な熱伝導効率が確保できなくなるからである。
なお、上述した第2アルマイト層51を備えた両面アルマイト層付きアルミニウム基板50は、図3に示すように、第2アルマイト層51の表面52に、耐熱絶縁樹脂層30と同様の耐熱絶縁樹脂層60を形成しても良い。耐熱絶縁樹脂層60は、第1アルマイト層20上に形成される耐熱絶縁樹脂層30と同様に、第2アルマイト層51の表面に形成されるため、詳細な説明については省略する。
第2アルマイト層51の表面52に耐熱絶縁樹脂層60を形成した場合、耐熱絶縁樹脂層60の表面61には、銅回路層70を形成することができる。この銅回路層70は、上述の耐熱絶縁樹脂層60の第2アルマイト層51とは反対側の表面61に形成される銅層71をエッチング加工して形成される層である。当該銅層71、銅回路層70は、上述の銅層41、銅回路層40と同様の構成であるため、説明を省略する。
上述の高熱伝導性プリント配線板Iと同様に、両面アルマイト層付きアルミニウム基板50の第1アルマイト層20の表面21のみならず、第2アルマイト層51の表面52にに耐熱絶縁樹脂層60と、当該耐熱絶縁樹脂層60の表面61に銅回路層70の層構成を備えているため、第2アルマイト層51上に直接銅回路を形成する場合に比べ、銅回路の密着強度を高めることができる。更に、本実施の形態の高熱伝導性プリント配線板IIは、アルミニウム層11の一面側は、第1アルマイト層20と耐熱絶縁樹脂層30で絶縁層を形成し、アルミニウム層11の他面側は、第2アルマイト層51と耐熱絶縁樹脂層60で絶縁層を形成しているため、アルマイトに比べて熱伝導率の低い樹脂層を薄くすることで熱伝導性を向上させることができる。アルミニウム層の表面に厚い樹脂層を介して銅回路層を形成する場合と比較して、銅回路に実装される電子部品から発生した熱をより効率的に伝熱することができる。
[高熱伝導性プリント配線板の製造方法]
以下、本件発明にかかる高熱伝導性プリント配線板の製造方法について説明する。ここでは、上述の高熱伝導性プリント配線板Iを中心として説明する。本件発明にかかる高熱伝導性プリント配線板の製造方法は、2種類、存在するため、「第1製造方法」と「第2製造方法」に分けて説明する。
[第1製造方法]
まず、本件発明にかかる高熱伝導性プリント配線板の第1製造方法について図4を参照して説明する。本件発明にかかる高熱伝導性プリント配線板の第1製造方法は、以下に説明する工程A〜工程Dを備えている。各工程A〜工程Dについて順に列挙して説明する。
工程A: 工程Aは、アルマイト層形成工程であり、上述のアルミニウム基板15の表面12に第1アルマイト層20を形成し、アルマイト層付きアルミニウム基板10とする。
ここで、アルミニウム基板15の表面に第1アルマイト層20を形成する前処理として、第1アルマイト層20を形成しようとするアルミニウム基板15の表面を粗化処理することが好ましい。粗化処理は、ショットブラスト処理やエンボスロール圧延処理などを採用することができる。粗化処理は、これらショットブラスト処理やエンボスロール圧延処理に限定されるものではなく、アルミニウム基板15の表面に、表面粗さRz0.1μm〜300μmの凹凸が形成される処理であれば、いずれの粗化処理であっても採用することができる。アルミニウム基板15の表面を粗化処理した後に、当該アルミニウム基板15の表面に第1アルマイト層20を形成することにより、当該第1アルマイト層20の表面と、当該第1アルマイト層20の表面に形成される耐熱絶縁樹脂層20との接着性を向上させることができ、当該プリント配線基板としての放熱性能を向上させることができる。
本実施の形態では、アルミニウム基板15の表面を電解浴中で陽極酸化して、当該アルミニウム基板15の表面に硬質アルマイト層を形成し、アルミニウム基板15をアルミニウム層11と、当該アルミニウム層11の表面に形成される第1アルマイト層20の2層構造のアルマイト層付きアルミニウム基板10とする。電解浴としてシュウ酸を用いる場合には、シュウ酸濃度を3.0wt%〜8.0wt%とし、電解浴温度を5.0℃〜20℃とし、通電電流密度を1.0A/dm2〜10A/dm2とすることが好ましい。電解浴として硫酸を用いる場合には、硫酸濃度を10wt%〜20wt%とし、電解浴温度を0℃〜10℃とし、通電電流密度を2.0A/dm2〜5.0A/dm2とすることが好ましい。電解浴としてシュウ酸と硫酸の混合溶液を用いる場合には、シュウ酸濃度を3.0wt%〜8.0wt%、硫酸濃度を10wt%〜20wt%とし、電解浴温度を20℃〜30℃とし、通電電流密度を1.0A/dm2〜5.0A/dm2とすることが好ましい。
アルミニウム層11の表面12に形成されるアルマイト層は、硬質アルマイト層に限定されない。電解浴としてリン酸溶液、クエン酸溶液、芳香族スルホン酸溶液、クロム酸溶液、これら2以上の混合溶液等を適宜選択して用いて、リン酸アルマイト、白アルマイト、クロム酸アルマイト等からなるアルマイト層を採用しても良い。形成する場合には、これらの電解浴の温度、濃度、通電する電流密度を適宜調整する。
上述の高熱伝導性プリント配線板IIを製造する場合には、工程Aにおいて、アルミニウム層11の表面12に対する第1アルマイト層20を形成する際に、当該アルミニウム層11の第1アルマイト層20が形成される表面12とは反対側の表面13に、当該第1アルマイト層20と同様に、第2アルマイト層51を同時に形成してもよい。第1アルマイト層20と第2アルマイト層51を同時に形成する場合、アルマイト層の形成作業の容易化を図ることができる。この場合、両面アルマイト層付きアルミニウム基板50として用いることができる。
そして、本実施の形態では、第1アルマイト層20の絶縁信頼性を向上させるために、第1アルマイト層20に対して、故意にクラックを発生させた後、再アルマイト処理を行う。クラック処理は、アルミニウム基板11の表面に形成されたアルマイト層20に故意にクラックを入れることで、アルマイト層20と母材であるアルミニウム層11との応力緩和を図り、基板作成から実装及び製品実用時に新たなクラックが発生することを防止することを目的としている。
再アルマイト処理は、例えば、アルマイト層付きアルミニウム基板10を350℃で5分間熱処理を施した後、25℃で水にて急冷し、意図的にクラックを発生させる。クラック底部はアルミニウム直上にまで達するため、絶縁信頼性が低下する。そこで、クラックにアルマイトを形成する目的で再アルマイト処理を行う。再アルマイト処理の工程は、10%H2SO4に20℃、10秒間浸漬した後、上述したアルマイト層形成方法と同条件でクラック底部にアルマイト処理を施すことにより行う。ここでは、クラックを発生させる方法として、熱処理温度を350℃とする方法を採用しているが、これは、実装時の半田コテ先温度を想定したものである。従って、熱処理温度は、350℃に限定されるものではなく、基板加工から実装までの一連のプロセス、並びに実用時に負荷されると予測される温度の最高温度以上で行うことが好ましい。
なお、上述の両面アルマイト層付きアルミニウム基板50を用いる場合、第2アルマイト層51の表面52に耐熱絶縁樹脂層60及び銅回路層70を形成する場合のみ、当該第2アルマイト層51に再アルマイト処理を行う。第2アルマイト層51の表面52に耐熱絶縁樹脂層60及び銅回路層70を形成しない場合には、再アルマイト処理は、表面に耐熱絶縁樹脂層30が形成される第1アルマイト層20のみ行い、第2アルマイト層51については行わなくても良い。
工程B: 工程Bは、耐熱絶縁樹脂層形成工程であり、上述の工程Aにより作成されたアルマイト層付きアルミニウム基板10(又は50)の表面21に耐熱樹脂成分で構成した耐熱絶縁樹脂層30を形成し、耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11の層構成を備える積層体とする。なお、上述の両面アルマイト層付きアルミニウム基板50を用いた場合には、耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51の層構成を備える積層体とする。
耐熱絶縁樹脂層30を構成する耐熱樹脂は、上述したように熱伝導率が0.2W/m・K以上の樹脂を採用することが好ましい。より好ましくは、熱伝導率が1.0W/m・K以上の耐熱絶縁樹脂を採用することが望ましい。本実施の形態では、熱伝導率が0.2W/m・Kの可溶性ブロック共重合ポリイミド樹脂、又は、熱伝導率が3.0W/m・Kのエポキシ系樹脂を耐熱絶縁樹脂として採用する。上述したように耐熱絶縁樹脂層30を構成する耐熱絶縁樹脂は、ポリイミド樹脂以外にも、熱伝導率が0.2W/m・K以上のポリアミドイミド樹脂、シアネートエステル、ビスマレイドトリアジン、ポリフェニレンエーテル、エポキシ樹脂のいずれかの耐熱樹脂成分、又は、これら耐熱樹脂成分のいずれかにフィラー含有した樹脂成分を採用することができる。
この耐熱絶縁樹脂層30は、樹脂ワニスをアルマイト層付きアルミニウム基板10(又は50)の第1アルマイト層20側の表面21(及び第2アルマイト層51側の表面52)上に塗布する方法や、樹脂フィルムやプリプレグをアルマイト層付きアルミニウム基板10(又は50)の第1アルマイト層20側の表面21上に張り合わせる方法などを用いて当該アルマイト層付きアルミニウム基板10(又は50)の第1アルマイト層20側の表面21(及び第2アルマイト層51側の表面52)上に形成する。
この耐熱絶縁樹脂層30の膜厚は、5μm〜100μmとすることが好ましくは、5μm〜80μmとすることが更に好ましい。より好ましい耐熱絶縁樹脂層30の膜厚は、20μm〜80μmである。当該耐熱絶縁樹脂層30がアルマイト層付きアルミニウム基板10の表面に形成されることにより、アルマイト層付きアルミニウム基板10の表面に直接銅層41(銅回路層40)を形成する場合と比較して、良好な密着強度を実現することができる。耐熱絶縁樹脂層30は、熱伝導率が0.2W/m・K程度であり、第1アルマイト層20の熱伝導率がアルミニウムの1/5程度であることを考慮すると、当該耐熱絶縁樹脂層30の膜厚は、薄い方が好ましい。また、本実施の形態の第1アルマイト層20の表面に存在するクラック内に、耐熱絶縁樹脂が充填されることで、導体である銅層41とアルマイト層20との絶縁性を確保することができる。
工程C: 工程Cは、銅層形成工程であり、上述の工程Bにおいて形成された3層構造の積層体の耐熱絶縁樹脂層30の表面31に銅層41を形成し、銅層41/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11の層構成を備える積層体とする。なお、上述の両面アルマイト層付きアルミニウム基板50を用いた場合には、銅層41/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51の層構成、又は、銅層41/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51/耐熱絶縁樹脂層60/銅層71の層構成を備える積層体とする。
銅層41の形成は、上述の工程Bにおいて形成された3層構造の積層体の耐熱絶縁樹脂層30の表面31に銅箔を真空プレス機により接着することにより行う。ただし、銅層41の形成方法は、これに限定されない。本実施の形態では、一例として上述の工程Bにおいて形成された3層構造の積層体を150℃で30分間熱処理した後、35μmの厚さの銅箔を真空プレス機により220℃90分、1.5MPaで接着した。銅層71についても銅層41と同様に形成する。
工程D: 工程Dは、銅回路形成工程であり、上述の工程Cで形成された銅層41をエッチング加工して銅回路層40を形成し、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11の層構成を備えるプリント配線板Iを得る。なお、上述の両面アルマイト層付きアルミニウム基板50を用いた場合には、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51の層構成、又は、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51/耐熱絶縁樹脂層60/銅回路層70の層構成を備えるプリント配線板IIを得る。
銅回路の形成は、積層体の銅層41又は銅層71の表面に直接エッチングレジストを形成して不要部分の銅をエッチング除去するサブトラクティブ法等の公知のエッチング加工手法の全ての使用が可能である。
[第2製造方法]
次に、本件発明にかかる高熱伝導性プリント配線板の第2製造方法について図5を参照して説明する。本件発明にかかる高熱伝導性プリント配線板の第2製造方法は、以下に説明する工程a〜工程cを備えている。以下に、これらの工程を順に列挙する。
工程a: 工程aは、アルマイト層形成工程であり、上述のアルミニウム基板15の表面12に第1アルマイト層20を形成し、アルマイト層付きアルミニウム基板10とする。第2製造方法の工程aは、上述の第1製造方法の工程Aと同様であるため、説明を省略する。なお、当該第2製造方法の工程aにおいても、上述の第1製造方法の工程Aと同様に、アルミニウム基板15の表面12に対する第1アルマイト層20を形成する際に、当該アルミニウム層11の第1アルマイト層20が形成される表面12とは反対側の表面13に、当該第1アルマイト層20と同様に、第2アルマイト層51を同時形成してもよい。この場合、両面アルマイト層付きアルミニウム基板50として用いることができる。
工程b: 工程bは、耐熱絶縁樹脂層付き銅箔の接着工程であり、上述の工程aにより作成されたアルマイト層付きアルミニウム基板10の表面21に、耐熱絶縁樹脂成分で構成した耐熱絶縁樹脂層30を備える耐熱絶縁樹脂層付き銅箔43を重ね合わせて、積層成形することで、銅層41/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11の層構成を備える積層体を得る。上述の両面アルマイト層付きアルミニウム基板50を用いた場合には、銅層41/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51の層構成を備える積層体を得る。両面アルマイト層付きアルミニウム基板50の両面に銅回路層70を形成する場合には、第1アルマイト層20の表面21に耐熱絶縁樹脂層付き銅箔43を重ね合わせる場合と同様に、第2アルマイト層51の表面52に、耐熱絶縁樹脂成分で構成した耐熱絶縁樹脂層60を備える耐熱絶縁樹脂層付き銅箔を重ね合わせて、積層形成しても良い。この場合、銅層41/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51/耐熱絶縁樹脂層60/銅層71の層構成を備える積層体を得る。
当該第2製造方法では、銅層41の形成に用いる銅箔44の表面に、耐熱樹脂成分で構成した耐熱絶縁樹脂層30を形成し、耐熱絶縁樹脂層付き銅箔43とする。耐熱樹脂成分は、上述の第1製造方法で用いた耐熱樹脂と同様に、熱伝導率が0.2W/m・K以上の樹脂、より好ましくは、熱伝導率が1.0W/m・K以上の耐熱絶縁樹脂を採用することが望ましい。
第2製造方法における耐熱絶縁樹脂層30は、樹脂ワニスを銅箔44の表面に塗布する方法や、樹脂フィルムやプリプレグを銅箔44の表面に張り合わせる方法などを用いて銅箔44の表面に形成される。この耐熱絶縁樹脂層30の膜厚は、第1製造方法と同様に5μm〜100μm、更に好ましくは、5μm〜80μm、より好ましくは、20μm〜80μmとすることが望ましい。
耐熱絶縁樹脂層付き銅箔43は、耐熱絶縁樹脂層30側が、アルマイト層付きアルミニウム基板の第1アルマイト層20側と当接するように重ね合わせて、当該耐熱絶縁樹脂層付き銅箔43と、アルマイト層付きアルミニウム基板10とを真空プレス機により接着する。当該第2製造方法においても、耐熱絶縁樹脂層30がアルマイト層付きアルミニウム基板11の第1アルマイト層20側の表面に形成されることとなり、アルマイト層付きアルミニウム基板10の表面に直接銅層41を形成する場合と比較して、良好な密着強度を実現することができる。なお、第2アルマイト層51側に耐熱絶縁樹脂層付き銅箔を設ける場合にも、第1アルマイト層20側に耐熱絶縁樹脂層付き銅箔43を設ける場合と同様であるため、詳細な説明は省略する。
工程c: 工程cは、銅回路形成工程であり、上述の工程bで形成された銅層41をエッチング加工して銅回路を形成し、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11の層構成を備えるプリント配線板Iを得る。上述の両面アルマイト層付きアルミニウム基板50を用いた場合には、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51の層構成、又は、銅回路層40/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11/第2アルマイト層51/耐熱絶縁樹脂層60/銅回路層70の層構成を備えるプリント配線板IIを得る。
第2製造方法における銅回路の形成も、第1製造方法における銅回路の形成方法と同様に、積層体の銅層41の表面に直接エッチングレジストを形成して不要部分の銅をエッチング除去するサブトラクティブ法等の公知のエッチング加工手法の全ての使用が可能である。
以下、本件発明の高熱伝導性プリント配線板の各実施例について説明する。各実施例及び後述する各比較例の条件は、後の表1にまとめて示す。
[実施例1]
実施例1としての高熱伝導性プリント配線板は、アルミニウム基板としてプリント配線板の放熱対策に用いられるA5052アルミニウム板(2.0mm厚)を50mm×50mmにカットしたものを用いる。本実施例1で用いたA5052アルミニウム板の熱伝導率は、140W/m・Kである。当該アルミニウム基板は、40℃、5.0g/dm3の水酸化ナトリウム溶液にて1分間処理した後、十分に水洗した。
アルマイト層の形成には、シュウ酸ベースの電解浴を用いた。電解浴の条件は、シュウ酸濃度を3wt%、電解浴温度を20℃、通電電流密度を3A/dm2とした。当該第1アルマイト層の膜厚は、20μmであり、ビッカース硬度は、約487Hvであった。当該第1アルマイト層は、再アルマイト処理を行うため、アルマイト処理後のアルミニウム基板を350℃で5分間熱処理し、25℃の水にて急冷して、意図的にクラックを発生させる。その後、10%H2SO4に20℃、10秒間浸漬した後、再度上述のアルマイト処理と同条件でクラック底部にアルマイト処理を施した。
そして、再度アルマイト処理を行ったアルミニウム基板は、バーコーダーにより表面に耐熱樹脂としての可溶性ブロック共重合ポリイミド樹脂(熱伝導率0.2W/m・K)を10μmの厚さで、コーティングした。その後、耐熱絶縁樹脂層の表面に、マット面の粗度がRz=6μmの35μm電解銅箔を熱プレスにより接着した。これにより、実施例1としての高熱伝導性プリント配線板を得た。なお、当該実施例1は、アルマイト層を形成する前処理としてのアルミニウム基板の表面の粗化処理は、行っていない。当該実施例1の層構成及び粗化処理の有無、再アルマイト処理の有無について、後述する他の各実施例や各比較例と合わせて表1に示す。
Figure 2014116351
[実施例2]
実施例2は、実施例1と同様、アルミニウム基板として熱伝導率140W/m・KのA5052アルミニウム板を用い、当該アルミニウム基板の表面にシュウ酸ベースの電解浴を用いてアルマイト層を形成した。実施例2では、アルマイト層の膜厚を40μmとした。当該アルマイト層は、実施例1と同様に再アルマイト処理を行った。そして、当該アルマイト層の表面に耐熱樹脂としての可溶性ブロック共重合ポリイミド樹脂(熱伝導率0.2W/m・K)を10μmの厚さで、コーティングして耐熱絶縁樹脂層を形成した。当該耐熱絶縁樹脂層の表面には、実施例1と同様に35μmの電解銅箔を接着して銅層を形成し、実施例2としての高熱伝導性プリント配線板を得た。なお、当該実施例2においても、実施例1と同様にアルマイト層形成前のアルミニウム基板の表面に粗化処理を行っていない。
実施例2の高熱伝導性プリント配線板の物性は、熱伝導率が13.0W/m・K、耐電圧が0.5kVであった。そして、この実施例2の高熱伝導性プリント配線板に対して、以下の各評価試験を行った。
半田耐熱試験:以上のようにして得られた高熱伝導性プリント配線板を、30mm×30mmの試験用試料として、銅層面を下にして、260℃の溶融はんだ浴に浮かせ、20秒間保持する。このとき、耐熱絶縁樹脂層と銅層との間に、ふくれ(剥離)が発生するか否かに関して試験した。その結果、実施例2の高熱伝導性プリント配線板は、ふくれが発生しなかった。
吸湿試験及び絶縁信頼性試験:上述の半田耐熱試験後の高熱導電性プリント配線板を、50℃の温水中に24時間浸漬保持して吸湿試験を行った。吸湿試験後、測定電圧500Vにおいて表面の銅層と母材のアルミニウム層の間の絶縁抵抗を測定し、絶縁信頼性試験を行った。実施例2の吸湿試験後の絶縁抵抗は6.2E+10Ωであり、実用レベルにおいて絶縁信頼性が良好であることが確認された。
湿中負荷試験(マイグレーション試験):上述の実施例2の高熱伝導性プリント配線板について湿中負荷試験を行った。湿中負荷試験では、上述のごとく得られた高熱伝導性プリント配線板を30mm×30mmの試験用試料として、温度85℃/湿度85%RH下において、100Vの電圧を1000時間印加し、その後、絶縁抵抗の測定及び外観の検査を行った。その結果、実施例2の高熱伝導性プリント配線板は、絶縁抵抗が1E+11Ωであり、外観上、マイグレーションが発生しておらず絶縁良好であることが確認された。
煮沸試験:上述の実施例2の高熱伝導性プリント配線板について煮沸試験を行った。煮沸試験では、実施例2の高熱伝導性プリント配線板を30mm×30mmの試験用試料として、100℃で2時間煮沸を行った後、銅層面を下にして、260℃の溶融はんだ浴に浮かせ、20秒間保持する。このとき、耐熱絶縁樹脂層と銅層との間に、ふくれ(剥離)が発生するか否かに関して試験した。その結果、実施例2の高熱伝導性プリント配線板は、ふくれが発生しなかった。
銅箔のピール強度:上述の実施例2の高熱伝導性プリント配線板を切断して、線幅10mm×長さ100mmの長方形状のピール強度試験片とする。ピール強度測定機に、銅層が上方を向くようにピール強度試験片を載置して固定した後、銅層の一端を約10mm、耐熱絶縁樹脂層から剥がした部分をつかみ、ピール強度試験片の表面に垂直な方向に引き剥がして、JIS C5012に準じて引き剥がし強度を測定する。実施例2のピール強度の結果は、1.9kN/mであり、プリント配線板として良好な結果が得られた。
アルマイト層の耐クラック性試験:上述の実施例2の高熱伝導性プリント配線板の製造において、アルマイト層にクラックが発生しやすい工程は、熱処理時と機械加工時である。そのため、アルマイト層の耐クラック性試験は、アルマイト層の表面に耐熱絶縁樹脂層を形成する前の状態のアルマイト層付きアルミニウム基板に対して、半田耐熱試験により評価する。半田耐熱試験では、実施例2に用いるアルマイト層付きアルミニウム基板を30mm×30mmの試験用試料として、銅層面を下にして、260℃の溶融はんだ浴に浮かせ、20秒間保持する。このとき、アルマイト層の表面にクラックが発生するか否かに関して試験した。その結果、実施例2に用いるアルマイト層付きアルミニウム基板は、クラックが発生しなかった。
冷温サイクル試験:上述の実施例2の高熱伝導性プリント配線板について冷温サイクル試験を行った。冷温サイクル試験は、温度サイクル槽を使用して、高熱伝導性プリント配線板を−40℃〜125℃、各30分のヒートサイクルで2000サイクル処理し、1000サイクル毎に銅層の剥がれを確認した。実施例2の高熱伝導性プリント配線板は、1000サイクルにおいて銅層の剥がれが確認されず、2000サイクルでは、銅層の剥がれが確認された。1000サイクルまでの信頼性が確認できた。なお、実施例2についての各評価試験の結果を以下の表2に示す。表2には、以下に示す実施例3についての各評価試験の結果も合わせて示す。
Figure 2014116351
[実施例3]
実施例3は、実施例1と同様、アルミニウム基板として熱伝導率140W/m・KのA5052アルミニウム板を用い、当該アルミニウム基板の表面にシュウ酸ベースの電解浴を用いてアルマイト層を形成した。実施例2では、アルマイト層の膜厚を40μmとした。当該アルマイト層は、実施例1と同様に再アルマイト処理を行った。そして、当該アルマイト層の表面に耐熱樹脂としてのエポキシ系樹脂(熱伝導率3.0W/m・K)を40μmの厚さでコーティングして耐熱絶縁樹脂層を形成した。当該耐熱絶縁樹脂層の表面には、実施例1と同様に35μmの電解銅箔を接着して銅層を形成し、実施例3としての高熱伝導性プリント配線板を得た。なお、当該実施例3においても、実施例1と同様にアルマイト層形成前のアルミニウム基板の表面に粗化処理を行っていない。
実施例3の高熱伝導性プリント配線板の物性は、熱伝導率が40.0W/m・K、耐電圧が2.0kVであった。そして、この実施例3の高熱伝導性プリント配線板に対して、実施例2と同様に各評価試験を行った。各試験の条件は、上述の実施例2と同様であるため、説明を省略する。
半田耐熱試験の結果、実施例3の高熱伝導性プリント配線板は、ふくれが発生しなかった。吸湿試験及び絶縁信頼性試験の結果、実施例3の吸湿試験後の絶縁抵抗は3E+11Ωであり、実用レベルにおいて絶縁信頼性が良好であることが確認された。湿中負荷試験(マイグレーション試験)の結果、実施例3の高熱伝導性プリント配線板は、絶縁抵抗が1E+11Ωであり、外観上、マイグレーションが発生しておらず絶縁良好であることが確認された。煮沸試験の結果、実施例3の高熱伝導性プリント配線板は、ふくれが発生しなかった。銅箔のピール強度の試験の結果、実施例3のピール強度の結果は、1.9kN/mであり、プリント配線板として良好な結果が得られた。アルマイト層の耐クラック性試験の結果、実施例3に用いるアルマイト層付きアルミニウム基板は、クラックが発生しなかった。冷温サイクル試験の結果、実施例3の高熱伝導性プリント配線板は、2000サイクルにおいても銅層の剥がれが確認されず、高い信頼性が確認できた。
[実施例4]
実施例4は、アルミニウム基板として、熱伝導率210W/m・K、引張り強さが258N/mm2の高熱伝導性の高強度アルミニウム合金板を用いた。なお、このときの板厚及びカットサイズは、実施例1と同様である。実施例4は、当該アルミニウム基板の表面を塩酸を含むエッチング溶液によって粗化処理した後、当該アルミニウム基板の表面にシュウ酸ベースの電解浴を用いてアルマイト層を形成した。実施例4では、アルマイト層の膜厚を40μmとした。当該アルマイト層は、実施例1で行った再アルマイト処理は行っていない。そして、当該アルマイト層の表面に耐熱樹脂としてのエポキシ系樹脂(熱伝導率3.0W/m・K)を40μmの厚さでコーティングして耐熱絶縁樹脂層を形成した。当該耐熱絶縁樹脂層の表面には、実施例1と同様に35μmの電解銅箔を接着して銅層を形成し、実施例4としての高熱伝導性プリント配線板を得た。当該実施例4の高熱伝導性プリント配線板の物性は、熱伝導率が100W/m・K、耐電圧が4.7kVであった。
[実施例5]
実施例5は、実施例4と同様に、アルミニウム基板として、熱伝導率210W/m・K(熱伝導性が262W/m・℃)、引張り強さが258N/mm2の高熱伝導性の高強度アルミニウム合金板を用いた。実施例5は、当該アルミニウム基板の表面を塩酸を含むエッチング溶液によって粗化処理した後、当該アルミニウム基板の表面にシュウ酸ベースの電解浴を用いてアルマイト層を形成した。実施例5では、アルマイト層の膜厚を20μmとした。当該アルマイト層は、実施例1で行った再アルマイト処理は行っていない。そして、当該アルマイト層の表面に耐熱樹脂としてのエポキシ系樹脂(熱伝導率3.0W/m・K)を40μmの厚さでコーティングして耐熱絶縁樹脂層を形成した。当該耐熱絶縁樹脂層の表面には、実施例1と同様に35μmの電解銅箔を接着して銅層を形成し、実施例5としての高熱伝導性プリント配線板を得た。当該実施例5の高熱伝導性プリント配線板の物性は、熱伝導率が112W/m・K、耐電圧が3.8kVであった。
[実施例6]
実施例6は、実施例4と同様に、アルミニウム基板として、熱伝導率210W/m・K(熱伝導性が262W/m・℃)、引張り強さが258N/mm2の高熱伝導性の高強度アルミニウム合金板を用いた。実施例6は、当該アルミニウム基板の表面を塩酸を含むエッチング溶液によって粗化処理した後、当該アルミニウム基板の表面にシュウ酸ベースの電解浴を用いてアルマイト層を形成した。実施例6では、アルマイト層の膜厚を10μmとし、実施例1と同様に、再アルマイト処理を行った。そして、当該アルマイト層の表面に耐熱樹脂としてのエポキシ系樹脂(熱伝導率3.0W/m・K)を40μmの厚さでコーティングして耐熱絶縁樹脂層を形成した。当該耐熱絶縁樹脂層の表面には、実施例1と同様に35μmの電解銅箔を接着して銅層を形成し、実施例6としての高熱伝導性プリント配線板を得た。当該実施例6の高熱伝導性プリント配線板の物性は、熱伝導率が92W/m・K、耐電圧が5.0kV以上であった。
比較例
[比較例1]
比較例1としてのプリント配線板は、アルミニウム基板の表面に直接、高熱伝導接着樹脂を形成したものである。具体的には、実施例1と同様の2.0mm厚のA5052アルミニウム(熱伝導率140W/m・K)を50mm×50mmにカットしたものをアルミニウム基板として用い、当該アルミニウム基板の表面に、当該市販の高熱伝導接着樹脂(熱伝導率3.6W/m・K)を80μmの厚さでコーティングした。その後、高熱伝導接着樹脂層の表面に、マット面の粗度がRz=6μmの35μm電解銅箔を熱プレスにより接着した。これにより、比較例1としてのプリント配線板を得た。
[比較例2]
比較例2は、実施例1及び比較例1において用いた2.0mm厚のA5052アルミニウム(熱伝導率140W/m・K)を50mm×50mmにカットしたアルミニウム基板である。
[比較例3]
比較例3は、アルミニウム基板として、熱伝導率210W/m・K(熱伝導性が262W/m・℃)、引張り強さが258N/mm2の高熱伝導性の高強度アルミニウム合金板を用いた。比較例3は、当該アルミニウム基板の表面を塩酸を含むエッチング溶液によって粗化処理し、当該アルミニウム基板の表面にアルマイト層を形成することなく、アルミニウム基板の粗化処理を施した表面に耐熱樹脂としてのエポキシ系樹脂(熱伝導率3.0W/m・K)を40μmの厚さでコーティングして耐熱絶縁樹脂層を形成した。当該耐熱絶縁樹脂層の表面には、実施例1と同様に35μmの電解銅箔を接着して銅層を形成し、比較例3としての高熱伝導性プリント配線板を得た。当該比較例3の高熱伝導性プリント配線板の物性は、熱伝導率が124W/m・K、耐電圧が2.3kVであった。
上述した各実施例及び各比較例の熱伝導率及び耐電圧の結果を以下の表3にまとめて示す。
Figure 2014116351
<評価>
上述の実施例1及び、比較例1、比較例2について、熱伝導性評価を行った。以下に、評価方法と評価結果の順に説明する。
<評価方法>
まず、一定温度に加熱した熱板上に1.0mm厚のシリコンラバーを敷いて、その上に銅箔側が下となるように各配線板及びアルミニウム基板を載置し、載置した時点からの経過時間におけるアルミニウム基板表面温度を熱電対により測定した。熱電対は、耐熱テープで固定したため、測定箇所近傍は空気と遮断されており、空気中への熱放射による温度低下は少ない。測定に際し、熱電対の長さは50cmとし、無風、室温25℃の条件で測定を実施した。
<評価結果>
図6は、実施例1、比較例1、比較例2のアルミニウム基板直近の熱板上のシリコンラバー表面温度とアルミニウム基板表面の温度の差をプロットした。経過時間に対し、温度差が早く小さくなるほど、伝熱性が良好であることを示している。これによると、本件発明にかかる実施例1は、高熱伝導接着樹脂を用いた比較例1と比べて、アルミニウム基板のみの比較例2により近い熱伝導を示していることが分かる。
従って、本件出願に係る高熱伝導性プリント配線板は、発熱量の大きなパワーLED、パワーIC等の電子部品等を実装するためのプリント配線板として用いた場合であっても、電子部品から発生した熱をより効率的にアルミニウム基板に伝達させて、放熱することができる。従って、当該高熱伝導性プリント配線板を用いた電気・電子製品は、通電時の発熱による動作速度の低下や、動作不良に陥るなどの性能劣化が少なくなるため、設計通りの製品寿命が得られやすくなる。また、製品の信頼性の向上を図ることができる。
また、本件発明にかかる銅層41/耐熱絶縁樹脂層30/第1アルマイト層20/アルミニウム層11の層構成を有する高熱伝導性プリント配線板は、熱導電率が、13.0W/m・K以上と高い熱伝導率を示し、耐電圧が0.5kV以上と高い耐電圧を実現することができる。そのため、耐熱絶縁樹脂によるアルマイト層と銅回路層との高い密着強度を実現しつつ、絶縁性、高熱伝導性及び高耐電圧性に優れた高熱導電性プリント配線板を実現することができる。
従って、発熱量の大きなパワーLED、パワーIC等の電子部品等を実装するためのプリント配線板として使用した場合にも、高い熱伝導性を発揮することができ、通電時の発熱による性能劣化を少なくすることができる。また、耐電圧が0.5kV以上、用いるアルミニウムの熱伝導率、耐熱絶縁樹脂の熱伝導率及び当該耐熱絶縁樹脂層の厚さによっては、より高い耐電圧を実現することができ、当該高熱伝導性プリント配線板を用いた電子機器の信頼性の向上を図ることができる。
また、本件出願に係る高熱伝導性プリント配線板の製造方法は、従来のプリント配線板の製造設備を使用することが可能で、新たな設備投資を要さず、既存設備の有効活用が可能である。
本件出願に係る高熱伝導性プリント配線板は、発熱量の大きなパワーLED、パワーIC等の電子部品等を実装するためのプリント配線板として好適である。当該高熱伝導性プリント配線板を用いた電気・電子製品は、通電時の発熱による性能劣化が少なくなるため、設計通りの製品寿命が得られやすくなる。また、本件出願に係る高熱伝導性プリント配線板の製造方法は、従来のプリント配線板の製造設備を使用することが可能で、新たな設備投資を要さず、既存設備の有効活用が可能である。
I、II 高熱伝導性プリント配線板
10 アルマイト層付きアルミニウム基板
11 アルミニウム層
12、13 表面
15 アルミニウム基板
20 第1アルマイト層
21 表面
30 耐熱絶縁樹脂層
31 表面
40 銅回路層
41 銅層
43 耐熱絶縁樹脂層付き銅箔
44 銅箔
50 両面アルマイト層付きアルミニウム基板
51 第2アルマイト層

Claims (12)

  1. アルミニウム基板を用いたプリント配線板において、
    アルミニウム基板の表面に第1アルマイト層を備えるアルマイト層付きアルミニウム基板を用い、当該アルマイト層の表面に耐熱絶縁樹脂又はフィラー含有の耐熱絶縁樹脂からなる耐熱絶縁樹脂層を備え、当該耐熱絶縁樹脂層の表面に銅回路層を備え、銅回路層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成とすることを特徴とする高熱伝導性プリント配線板。
  2. 前記耐熱絶縁樹脂層は、ポリイミド樹脂、ポリアミドイミド樹脂、シアネートエステル、ビスマレイドトリアジン、ポリフェニレンエーテル、エポキシ樹脂のいずれかの耐熱樹脂成分、又は、これら耐熱樹脂成分のいずれかにフィラー含有した樹脂成分で構成したものである請求項1に記載の高熱伝導性プリント配線板。
  3. 前記アルミニウム層の厚さをtaとしたとき、 前記第1アルマイト層の厚さが0.001ta〜10taであり、前記耐熱絶縁樹脂層の厚さが0.001ta〜10taである請求項1又は請求項2のいずれかに記載の高熱伝導性プリント配線板。
  4. 前記アルマイト層付きアルミニウム基板の第1アルマイト層の反対面に第2アルマイト層を備え、銅回路層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層/第2アルマイト層の層構成とする請求項1〜請求項3のいずれかに記載の高熱伝導性プリント配線板。
  5. 前記アルミニウム層の厚さをtaとしたとき、 前記第1アルマイト層と第2アルマイト層との合計厚さが0.002ta〜10ta、前記耐熱絶縁樹脂層の厚さが0.002ta〜20taである請求項4に記載の高熱伝導性プリント配線板。
  6. 請求項1〜請求項3のいずれかに記載の高熱伝導性プリント配線板の製造方法であって、以下に示す工程A〜工程Dを備えることを特徴とする高熱伝導性プリント配線板の製造方法。
    工程A: 当該アルミニウム基板の表面に第1アルマイト層を形成し、アルマイト層付きアルミニウム基板とする。
    工程B: 当該アルマイト層付きアルミニウム基板の表面に耐熱絶縁樹脂成分又はフィラー含有の耐熱絶縁樹脂成分で構成した耐熱絶縁樹脂層を形成し、耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備える積層体とする。
    工程C: 当該3層構造の積層体の耐熱絶縁樹脂層の表面に銅層を形成し、銅層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備える積層体とする。
    工程D: 当該銅層をエッチング加工して銅回路を形成し、銅回路層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備えるプリント配線板を得る。
  7. 前記工程Aにおいて、前記アルミニウム基板の表面を粗化処理した後、当該アルミニウム基板の表面に前記第1アルマイト層を形成する請求項6に記載の高熱伝導性プリント配線板の製造方法。
  8. 前記工程Aにおいて、前記アルミニウム基板の表面に対する第1アルマイト層の形成の際に、その反対面に第2アルマイト層を同時形成し、両面アルマイト層付きアルミニウム基板として用いる請求項6又は請求項7に記載の高熱伝導性プリント配線板の製造方法。
  9. 請求項1〜請求項3のいずれかに記載の高熱伝導性プリント配線板の製造方法であって、以下に示す工程a〜工程cを備えることを特徴とする高熱伝導性プリント配線板の製造方法。
    工程a: 当該アルミニウム基板の表面に第1アルマイト層を形成し、アルマイト層付きアルミニウム基板とする。
    工程b: 当該アルマイト層付きアルミニウム基板の表面に、耐熱絶縁樹脂成分又はフィラー含有の耐熱絶縁樹脂成分で構成した耐熱絶縁樹脂層を備える耐熱絶縁樹脂層付き銅箔を重ね合わせて、積層成形することで、銅層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備える積層体を得る。
    工程c: 当該銅層をエッチング加工して銅回路を形成し、銅回路層/耐熱絶縁樹脂層/第1アルマイト層/アルミニウム層の層構成を備えるプリント配線板を得る。
  10. 前記工程aにおいて、前記アルミニウム基板の表面を粗化処理した後、当該アルミニウム基板の表面に前記第1アルマイト層を形成する請求項9に記載の高熱伝導性プリント配線板の製造方法。
  11. 前記工程aにおいて、前記アルミニウム基板の表面に対する第1アルマイト層の形成の際に、その反対面に第2アルマイト層を同時形成し、両面アルマイト層付きアルミニウム基板として用いる請求項10に記載の高熱伝導性プリント配線板の製造方法。
  12. 前記アルマイト層付きアルミニウム基板は、前記アルミニウム基板の表面を陽極酸化して得られたものである請求項6〜請求項11に記載の高熱伝導性プリント配線板の製造方法。
JP2012267213A 2012-12-06 2012-12-06 高熱伝導性プリント配線板及びその製造方法 Pending JP2014116351A (ja)

Priority Applications (1)

Application Number Priority Date Filing Date Title
JP2012267213A JP2014116351A (ja) 2012-12-06 2012-12-06 高熱伝導性プリント配線板及びその製造方法

Applications Claiming Priority (1)

Application Number Priority Date Filing Date Title
JP2012267213A JP2014116351A (ja) 2012-12-06 2012-12-06 高熱伝導性プリント配線板及びその製造方法

Publications (1)

Publication Number Publication Date
JP2014116351A true JP2014116351A (ja) 2014-06-26

Family

ID=51172080

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2012267213A Pending JP2014116351A (ja) 2012-12-06 2012-12-06 高熱伝導性プリント配線板及びその製造方法

Country Status (1)

Country Link
JP (1) JP2014116351A (ja)

Cited By (5)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2016047702A1 (ja) * 2014-09-24 2016-03-31 京セラ株式会社 電子部品搭載用基板およびそれを用いた発光装置
CN107613588A (zh) * 2017-08-14 2018-01-19 深圳市维特欣达科技有限公司 一种快热式发热板的制备方法及快热式发热板
WO2018139146A1 (ja) * 2017-01-27 2018-08-02 積水化学工業株式会社 フレキシブル太陽電池
CN109275261A (zh) * 2018-10-18 2019-01-25 杭州嘉楠耘智信息科技有限公司 一种金属基覆铜电路板以及包括该电路板的计算设备
JP2020161627A (ja) * 2019-03-26 2020-10-01 マクセルホールディングス株式会社 回路部品

Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS6049593B2 (ja) * 1981-03-31 1985-11-02 住友軽金属工業株式会社 印刷配線板用アルミニウム基材積層板とその製法
JPH07162116A (ja) * 1993-12-01 1995-06-23 Toagosei Co Ltd 金属ベース基板材料およびその製造方法
JP2006100750A (ja) * 2004-09-30 2006-04-13 Sanyo Electric Co Ltd 回路装置およびその製造方法
JP2011100816A (ja) * 2009-11-05 2011-05-19 Denki Kagaku Kogyo Kk 回路基板

Patent Citations (4)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS6049593B2 (ja) * 1981-03-31 1985-11-02 住友軽金属工業株式会社 印刷配線板用アルミニウム基材積層板とその製法
JPH07162116A (ja) * 1993-12-01 1995-06-23 Toagosei Co Ltd 金属ベース基板材料およびその製造方法
JP2006100750A (ja) * 2004-09-30 2006-04-13 Sanyo Electric Co Ltd 回路装置およびその製造方法
JP2011100816A (ja) * 2009-11-05 2011-05-19 Denki Kagaku Kogyo Kk 回路基板

Cited By (10)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
WO2016047702A1 (ja) * 2014-09-24 2016-03-31 京セラ株式会社 電子部品搭載用基板およびそれを用いた発光装置
JPWO2016047702A1 (ja) * 2014-09-24 2017-04-27 京セラ株式会社 電子部品搭載用基板およびそれを用いた発光装置
US9842971B2 (en) * 2014-09-24 2017-12-12 Kyocera Corporation Electronic component mounting substrate and light emission device using same
WO2018139146A1 (ja) * 2017-01-27 2018-08-02 積水化学工業株式会社 フレキシブル太陽電池
JPWO2018139146A1 (ja) * 2017-01-27 2019-11-21 積水化学工業株式会社 フレキシブル太陽電池
CN107613588A (zh) * 2017-08-14 2018-01-19 深圳市维特欣达科技有限公司 一种快热式发热板的制备方法及快热式发热板
CN107613588B (zh) * 2017-08-14 2023-12-05 深圳市维特欣达科技有限公司 一种快热式发热板的制备方法及快热式发热板
CN109275261A (zh) * 2018-10-18 2019-01-25 杭州嘉楠耘智信息科技有限公司 一种金属基覆铜电路板以及包括该电路板的计算设备
JP2020161627A (ja) * 2019-03-26 2020-10-01 マクセルホールディングス株式会社 回路部品
JP7290442B2 (ja) 2019-03-26 2023-06-13 マクセル株式会社 回路部品

Similar Documents

Publication Publication Date Title
JP5902266B2 (ja) 電子部品内蔵印刷回路基板の製造方法
KR100917841B1 (ko) 전자부품 모듈용 금속 기판과 이를 포함하는 전자부품 모듈및 전자부품 모듈용 금속 기판 제조방법
KR100969412B1 (ko) 다층 인쇄회로기판 및 그 제조방법
JP2010272836A (ja) 放熱基板およびその製造方法
KR101095100B1 (ko) 방열기판 및 그 제조방법
US20140041906A1 (en) Metal heat radiation substrate and manufacturing method thereof
CA2640658A1 (en) Anodised aluminium, dielectric, and method
US20250024610A1 (en) Bonded body and insulating circuit board
KR20110025801A (ko) 엘이디 어레이 기판
KR101109359B1 (ko) 방열기판 및 그 제조방법
JP2012212788A (ja) 金属ベース基板およびその製造方法
JP7234743B2 (ja) 接合体、及び、絶縁回路基板
JP5069485B2 (ja) 金属ベース回路基板
CN103547066A (zh) 散热铝基电路板
CN104113979A (zh) 铝基线路板及其制备方法和全封装电子元件
KR101765906B1 (ko) 아노다이징을 이용한 회로기판 및 그 제조 방법
JP2007329441A (ja) 複合基板および配線板
JP2017001310A (ja) 熱伝導性に優れた陽極酸化皮膜及びそれを含む積層構造体
JP3257953B2 (ja) 混成集積回路用基板の製造方法
US12563666B2 (en) Metal sheet material, layered body, insulated circuit board, and metal sheet material manufacturing method
JP2008147208A (ja) 電気回路用放熱基板の製造方法
KR20090070117A (ko) 아노다이징을 이용한 금속 기판 및 이의 제조방법
JP4318374B2 (ja) 金属ベース回路基板
KR20130089450A (ko) 패키지용 다층기판의 제조방법
JP2007042765A (ja) 多層プリント配線板及びその製造方法

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20141113

A711 Notification of change in applicant

Free format text: JAPANESE INTERMEDIATE CODE: A711

Effective date: 20141225

A521 Written amendment

Free format text: JAPANESE INTERMEDIATE CODE: A821

Effective date: 20141225

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20150813

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20150819

A02 Decision of refusal

Free format text: JAPANESE INTERMEDIATE CODE: A02

Effective date: 20160106