JP2014154236A - 電極複合体の製造方法 - Google Patents
電極複合体の製造方法 Download PDFInfo
- Publication number
- JP2014154236A JP2014154236A JP2013020419A JP2013020419A JP2014154236A JP 2014154236 A JP2014154236 A JP 2014154236A JP 2013020419 A JP2013020419 A JP 2013020419A JP 2013020419 A JP2013020419 A JP 2013020419A JP 2014154236 A JP2014154236 A JP 2014154236A
- Authority
- JP
- Japan
- Prior art keywords
- active material
- molded body
- solid electrolyte
- electrolyte layer
- material molded
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000002131 composite material Substances 0.000 title claims abstract description 74
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 42
- 238000000034 method Methods 0.000 title claims abstract description 36
- 239000011149 active material Substances 0.000 claims abstract description 178
- 239000007784 solid electrolyte Substances 0.000 claims abstract description 118
- 229910052744 lithium Inorganic materials 0.000 claims abstract description 71
- WHXSMMKQMYFTQS-UHFFFAOYSA-N Lithium Chemical compound [Li] WHXSMMKQMYFTQS-UHFFFAOYSA-N 0.000 claims abstract description 69
- 239000000463 material Substances 0.000 claims abstract description 56
- 239000011148 porous material Substances 0.000 claims abstract description 53
- 229910003480 inorganic solid Inorganic materials 0.000 claims abstract description 23
- 239000007788 liquid Substances 0.000 claims abstract description 15
- 238000002844 melting Methods 0.000 claims abstract description 6
- 230000008018 melting Effects 0.000 claims abstract description 6
- 239000002245 particle Substances 0.000 claims description 51
- 229920002125 Sokalan® Polymers 0.000 claims description 16
- 238000005498 polishing Methods 0.000 claims description 16
- 239000004584 polyacrylic acid Substances 0.000 claims description 15
- 230000008569 process Effects 0.000 claims description 9
- 229910012851 LiCoO 2 Inorganic materials 0.000 claims description 7
- 229910020731 Li0.35La0.55TiO3 Inorganic materials 0.000 claims description 5
- 239000000126 substance Substances 0.000 claims description 5
- 238000005304 joining Methods 0.000 claims description 3
- 238000010438 heat treatment Methods 0.000 abstract description 34
- 230000015572 biosynthetic process Effects 0.000 abstract description 3
- 239000011248 coating agent Substances 0.000 abstract 1
- 238000000576 coating method Methods 0.000 abstract 1
- 238000000748 compression moulding Methods 0.000 abstract 1
- 239000010410 layer Substances 0.000 description 114
- 239000003792 electrolyte Substances 0.000 description 36
- 239000002243 precursor Substances 0.000 description 23
- 239000000843 powder Substances 0.000 description 16
- 239000007864 aqueous solution Substances 0.000 description 12
- 239000011230 binding agent Substances 0.000 description 12
- 239000000203 mixture Substances 0.000 description 12
- 229910052751 metal Inorganic materials 0.000 description 11
- 239000002184 metal Substances 0.000 description 10
- 238000012546 transfer Methods 0.000 description 10
- 239000011344 liquid material Substances 0.000 description 8
- 238000012986 modification Methods 0.000 description 8
- 230000004048 modification Effects 0.000 description 8
- 229920003229 poly(methyl methacrylate) Polymers 0.000 description 8
- 239000004926 polymethyl methacrylate Substances 0.000 description 8
- 239000013078 crystal Substances 0.000 description 7
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 7
- 238000010304 firing Methods 0.000 description 6
- 239000007774 positive electrode material Substances 0.000 description 6
- 230000009467 reduction Effects 0.000 description 6
- 239000002904 solvent Substances 0.000 description 6
- 229910052783 alkali metal Inorganic materials 0.000 description 5
- 150000001340 alkali metals Chemical class 0.000 description 5
- 238000011156 evaluation Methods 0.000 description 5
- BASFCYQUMIYNBI-UHFFFAOYSA-N platinum Chemical compound [Pt] BASFCYQUMIYNBI-UHFFFAOYSA-N 0.000 description 5
- -1 oxo acid ions Chemical class 0.000 description 4
- 238000012545 processing Methods 0.000 description 4
- 239000007787 solid Substances 0.000 description 4
- 239000010936 titanium Substances 0.000 description 4
- QTBSBXVTEAMEQO-UHFFFAOYSA-N Acetic acid Chemical compound CC(O)=O QTBSBXVTEAMEQO-UHFFFAOYSA-N 0.000 description 3
- 229910018072 Al 2 O 3 Inorganic materials 0.000 description 3
- YASYEJJMZJALEJ-UHFFFAOYSA-N Citric acid monohydrate Chemical compound O.OC(=O)CC(O)(C(O)=O)CC(O)=O YASYEJJMZJALEJ-UHFFFAOYSA-N 0.000 description 3
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 3
- LYCAIKOWRPUZTN-UHFFFAOYSA-N Ethylene glycol Chemical compound OCCO LYCAIKOWRPUZTN-UHFFFAOYSA-N 0.000 description 3
- KFZMGEQAYNKOFK-UHFFFAOYSA-N Isopropanol Chemical compound CC(C)O KFZMGEQAYNKOFK-UHFFFAOYSA-N 0.000 description 3
- PXHVJJICTQNCMI-UHFFFAOYSA-N Nickel Chemical compound [Ni] PXHVJJICTQNCMI-UHFFFAOYSA-N 0.000 description 3
- KDLHZDBZIXYQEI-UHFFFAOYSA-N Palladium Chemical compound [Pd] KDLHZDBZIXYQEI-UHFFFAOYSA-N 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 3
- 229960002303 citric acid monohydrate Drugs 0.000 description 3
- 230000000052 comparative effect Effects 0.000 description 3
- 239000002482 conductive additive Substances 0.000 description 3
- 239000000470 constituent Substances 0.000 description 3
- 238000002156 mixing Methods 0.000 description 3
- 239000007773 negative electrode material Substances 0.000 description 3
- 230000001603 reducing effect Effects 0.000 description 3
- 150000003839 salts Chemical class 0.000 description 3
- 238000005245 sintering Methods 0.000 description 3
- 239000006104 solid solution Substances 0.000 description 3
- 229910012850 Li3PO4Li4SiO4 Inorganic materials 0.000 description 2
- 229910013553 LiNO Inorganic materials 0.000 description 2
- HBBGRARXTFLTSG-UHFFFAOYSA-N Lithium ion Chemical compound [Li+] HBBGRARXTFLTSG-UHFFFAOYSA-N 0.000 description 2
- 239000002033 PVDF binder Substances 0.000 description 2
- 239000004372 Polyvinyl alcohol Substances 0.000 description 2
- 229910004298 SiO 2 Inorganic materials 0.000 description 2
- 229910004283 SiO 4 Inorganic materials 0.000 description 2
- 229910010413 TiO 2 Inorganic materials 0.000 description 2
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 2
- 239000003513 alkali Substances 0.000 description 2
- KBPLFHHGFOOTCA-UHFFFAOYSA-N caprylic alcohol Natural products CCCCCCCCO KBPLFHHGFOOTCA-UHFFFAOYSA-N 0.000 description 2
- 150000004770 chalcogenides Chemical class 0.000 description 2
- 238000006243 chemical reaction Methods 0.000 description 2
- 238000005229 chemical vapour deposition Methods 0.000 description 2
- 239000010949 copper Substances 0.000 description 2
- 239000011889 copper foil Substances 0.000 description 2
- 238000005336 cracking Methods 0.000 description 2
- 238000009792 diffusion process Methods 0.000 description 2
- 238000007599 discharging Methods 0.000 description 2
- 239000006185 dispersion Substances 0.000 description 2
- 238000001035 drying Methods 0.000 description 2
- 239000010419 fine particle Substances 0.000 description 2
- 239000011888 foil Substances 0.000 description 2
- 239000010931 gold Substances 0.000 description 2
- 229910052736 halogen Inorganic materials 0.000 description 2
- 150000002367 halogens Chemical class 0.000 description 2
- 238000005470 impregnation Methods 0.000 description 2
- 150000002500 ions Chemical class 0.000 description 2
- 229910052747 lanthanoid Inorganic materials 0.000 description 2
- 150000002602 lanthanoids Chemical class 0.000 description 2
- KWGKDLIKAYFUFQ-UHFFFAOYSA-M lithium chloride Inorganic materials [Li+].[Cl-] KWGKDLIKAYFUFQ-UHFFFAOYSA-M 0.000 description 2
- 229910001416 lithium ion Inorganic materials 0.000 description 2
- 239000011777 magnesium Substances 0.000 description 2
- 238000005259 measurement Methods 0.000 description 2
- 150000002739 metals Chemical class 0.000 description 2
- 230000003647 oxidation Effects 0.000 description 2
- 238000007254 oxidation reaction Methods 0.000 description 2
- 239000008188 pellet Substances 0.000 description 2
- 238000005240 physical vapour deposition Methods 0.000 description 2
- 229910052697 platinum Inorganic materials 0.000 description 2
- 229920002451 polyvinyl alcohol Polymers 0.000 description 2
- 229920002981 polyvinylidene fluoride Polymers 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 239000011241 protective layer Substances 0.000 description 2
- 230000027756 respiratory electron transport chain Effects 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 229910052723 transition metal Inorganic materials 0.000 description 2
- 150000003624 transition metals Chemical class 0.000 description 2
- QGZKDVFQNNGYKY-UHFFFAOYSA-O Ammonium Chemical compound [NH4+] QGZKDVFQNNGYKY-UHFFFAOYSA-O 0.000 description 1
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 1
- KMTRUDSVKNLOMY-UHFFFAOYSA-N Ethylene carbonate Chemical compound O=C1OCCO1 KMTRUDSVKNLOMY-UHFFFAOYSA-N 0.000 description 1
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 1
- 229910021193 La 2 O 3 Inorganic materials 0.000 description 1
- 229910020851 La(NO3)3.6H2O Inorganic materials 0.000 description 1
- 229910018068 Li 2 O Inorganic materials 0.000 description 1
- 229910018133 Li 2 S-SiS 2 Inorganic materials 0.000 description 1
- 229910018136 Li 2 Ti 3 O 7 Inorganic materials 0.000 description 1
- 229910009218 Li1.3Ti1.7Al0.3(PO4)3 Inorganic materials 0.000 description 1
- 229910009318 Li2S-SiS2-LiI Inorganic materials 0.000 description 1
- 229910009331 Li2S-SiS2-P2S5 Inorganic materials 0.000 description 1
- 229910007289 Li2S—SiS2—LiI Inorganic materials 0.000 description 1
- 229910007298 Li2S—SiS2—P2S5 Inorganic materials 0.000 description 1
- 229910012291 Li3.4V0.6Si0.4O4 Inorganic materials 0.000 description 1
- 229910012722 Li3N-LiI-LiOH Inorganic materials 0.000 description 1
- 229910012716 Li3N-LiI—LiOH Inorganic materials 0.000 description 1
- 229910012734 Li3N—LiI—LiOH Inorganic materials 0.000 description 1
- 229910011792 Li4GeO4—Li3VO4 Inorganic materials 0.000 description 1
- 229910011786 Li4GeO4—Zn2GeO2 Inorganic materials 0.000 description 1
- 229910012053 Li4SiO4-Li3VO4 Inorganic materials 0.000 description 1
- 229910012072 Li4SiO4—Li3VO4 Inorganic materials 0.000 description 1
- 229910010238 LiAlCl 4 Inorganic materials 0.000 description 1
- 229910010556 LiFeF Inorganic materials 0.000 description 1
- 229910010707 LiFePO 4 Inorganic materials 0.000 description 1
- 229910015643 LiMn 2 O 4 Inorganic materials 0.000 description 1
- 229910013641 LiNbO 3 Inorganic materials 0.000 description 1
- 229910013290 LiNiO 2 Inorganic materials 0.000 description 1
- 229910012305 LiPON Inorganic materials 0.000 description 1
- 229910012573 LiSiO Inorganic materials 0.000 description 1
- FYYHWMGAXLPEAU-UHFFFAOYSA-N Magnesium Chemical compound [Mg] FYYHWMGAXLPEAU-UHFFFAOYSA-N 0.000 description 1
- BQCADISMDOOEFD-UHFFFAOYSA-N Silver Chemical compound [Ag] BQCADISMDOOEFD-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 150000004703 alkoxides Chemical class 0.000 description 1
- 239000000956 alloy Substances 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 150000003863 ammonium salts Chemical class 0.000 description 1
- 238000000149 argon plasma sintering Methods 0.000 description 1
- 238000007664 blowing Methods 0.000 description 1
- 239000006227 byproduct Substances 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 229910017052 cobalt Inorganic materials 0.000 description 1
- 239000010941 cobalt Substances 0.000 description 1
- 229940011182 cobalt acetate Drugs 0.000 description 1
- GUTLYIVDDKVIGB-UHFFFAOYSA-N cobalt atom Chemical compound [Co] GUTLYIVDDKVIGB-UHFFFAOYSA-N 0.000 description 1
- QAHREYKOYSIQPH-UHFFFAOYSA-L cobalt(II) acetate Chemical compound [Co+2].CC([O-])=O.CC([O-])=O QAHREYKOYSIQPH-UHFFFAOYSA-L 0.000 description 1
- 238000002485 combustion reaction Methods 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 150000004696 coordination complex Chemical class 0.000 description 1
- 229910052802 copper Inorganic materials 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 238000000151 deposition Methods 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- IEJIGPNLZYLLBP-UHFFFAOYSA-N dimethyl carbonate Chemical compound COC(=O)OC IEJIGPNLZYLLBP-UHFFFAOYSA-N 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000007772 electrode material Substances 0.000 description 1
- 229910052732 germanium Inorganic materials 0.000 description 1
- GNPVGFCGXDBREM-UHFFFAOYSA-N germanium atom Chemical compound [Ge] GNPVGFCGXDBREM-UHFFFAOYSA-N 0.000 description 1
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- 150000004820 halides Chemical class 0.000 description 1
- 229910052738 indium Inorganic materials 0.000 description 1
- APFVFJFRJDLVQX-UHFFFAOYSA-N indium atom Chemical compound [In] APFVFJFRJDLVQX-UHFFFAOYSA-N 0.000 description 1
- 239000011244 liquid electrolyte Substances 0.000 description 1
- XIXADJRWDQXREU-UHFFFAOYSA-M lithium acetate Chemical compound [Li+].CC([O-])=O XIXADJRWDQXREU-UHFFFAOYSA-M 0.000 description 1
- 229910052749 magnesium Inorganic materials 0.000 description 1
- 229910021645 metal ion Inorganic materials 0.000 description 1
- 239000011812 mixed powder Substances 0.000 description 1
- 239000004570 mortar (masonry) Substances 0.000 description 1
- TVMXDCGIABBOFY-UHFFFAOYSA-N n-Octanol Natural products CCCCCCCC TVMXDCGIABBOFY-UHFFFAOYSA-N 0.000 description 1
- 229910052759 nickel Inorganic materials 0.000 description 1
- 150000004767 nitrides Chemical class 0.000 description 1
- 239000011368 organic material Substances 0.000 description 1
- 229920000620 organic polymer Polymers 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 229910052763 palladium Inorganic materials 0.000 description 1
- 230000010287 polarization Effects 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 230000000630 rising effect Effects 0.000 description 1
- 229920006395 saturated elastomer Polymers 0.000 description 1
- 229910052709 silver Inorganic materials 0.000 description 1
- 239000004332 silver Substances 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 238000003980 solgel method Methods 0.000 description 1
- 238000003746 solid phase reaction Methods 0.000 description 1
- 238000004544 sputter deposition Methods 0.000 description 1
- 238000003756 stirring Methods 0.000 description 1
- 239000002344 surface layer Substances 0.000 description 1
- JBQYATWDVHIOAR-UHFFFAOYSA-N tellanylidenegermanium Chemical compound [Te]=[Ge] JBQYATWDVHIOAR-UHFFFAOYSA-N 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 150000003568 thioethers Chemical class 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
Images




Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M4/13—Electrodes for accumulators with non-aqueous electrolyte, e.g. for lithium-accumulators; Processes of manufacture thereof
- H01M4/139—Processes of manufacture
- H01M4/1391—Processes of manufacture of electrodes based on mixed oxides or hydroxides, or on mixtures of oxides or hydroxides, e.g. LiCoOx
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M4/04—Processes of manufacture in general
- H01M4/043—Processes of manufacture in general involving compressing or compaction
- H01M4/0433—Molding
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/16—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by features of a layer formed of particles, e.g. chips, powder or granules
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/01—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on oxide ceramics
- C04B35/46—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on oxide ceramics based on titanium oxides or titanates
- C04B35/462—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products based on oxide ceramics based on titanium oxides or titanates based on titanates
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/626—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B
- C04B35/63—Preparing or treating the powders individually or as batches ; preparing or treating macroscopic reinforcing agents for ceramic products, e.g. fibres; mechanical aspects section B using additives specially adapted for forming the products, e.g.. binder binders
- C04B35/632—Organic additives
- C04B35/634—Polymers
- C04B35/63404—Polymers obtained by reactions only involving carbon-to-carbon unsaturated bonds
- C04B35/63424—Polyacrylates; Polymethacrylates
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B35/00—Shaped ceramic products characterised by their composition; Ceramics compositions; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/622—Forming processes; Processing powders of inorganic compounds preparatory to the manufacturing of ceramic products
- C04B35/64—Burning or sintering processes
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B37/00—Joining burned ceramic articles with other burned ceramic articles or other articles by heating
- C04B37/02—Joining burned ceramic articles with other burned ceramic articles or other articles by heating with metallic articles
- C04B37/021—Joining burned ceramic articles with other burned ceramic articles or other articles by heating with metallic articles in a direct manner, e.g. direct copper bonding [DCB]
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B38/00—Porous mortars, concrete, artificial stone or ceramic ware; Preparation thereof
- C04B38/0038—Porous mortars, concrete, artificial stone or ceramic ware; Preparation thereof by superficial sintering or bonding of particulate matter
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/05—Accumulators with non-aqueous electrolyte
- H01M10/052—Li-accumulators
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M10/00—Secondary cells; Manufacture thereof
- H01M10/05—Accumulators with non-aqueous electrolyte
- H01M10/056—Accumulators with non-aqueous electrolyte characterised by the materials used as electrolytes, e.g. mixed inorganic/organic electrolytes
- H01M10/0561—Accumulators with non-aqueous electrolyte characterised by the materials used as electrolytes, e.g. mixed inorganic/organic electrolytes the electrolyte being constituted of inorganic materials only
- H01M10/0562—Solid materials
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M4/04—Processes of manufacture in general
- H01M4/0471—Processes of manufacture in general involving thermal treatment, e.g. firing, sintering, backing particulate active material, thermal decomposition, pyrolysis
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M4/13—Electrodes for accumulators with non-aqueous electrolyte, e.g. for lithium-accumulators; Processes of manufacture thereof
- H01M4/139—Processes of manufacture
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M4/36—Selection of substances as active materials, active masses, active liquids
- H01M4/362—Composites
- H01M4/366—Composites as layered products
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M4/36—Selection of substances as active materials, active masses, active liquids
- H01M4/48—Selection of substances as active materials, active masses, active liquids of inorganic oxides or hydroxides
- H01M4/52—Selection of substances as active materials, active masses, active liquids of inorganic oxides or hydroxides of nickel, cobalt or iron
- H01M4/525—Selection of substances as active materials, active masses, active liquids of inorganic oxides or hydroxides of nickel, cobalt or iron of mixed oxides or hydroxides containing iron, cobalt or nickel for inserting or intercalating light metals, e.g. LiNiO2, LiCoO2 or LiCoOxFy
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B2038/0052—Other operations not otherwise provided for
- B32B2038/0064—Smoothing, polishing, making a glossy surface
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2255/00—Coating on the layer surface
- B32B2255/04—Coating on the layer surface on a particulate layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2260/00—Layered product comprising an impregnated, embedded, or bonded layer wherein the layer comprises an impregnation, embedding, or binder material
- B32B2260/02—Composition of the impregnated, bonded or embedded layer
- B32B2260/025—Particulate layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2311/00—Metals, their alloys or their compounds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2457/00—Electrical equipment
- B32B2457/10—Batteries
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/06—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the heating method
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/0036—Heat treatment
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B38/00—Ancillary operations in connection with laminating processes
- B32B38/08—Impregnating
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2111/00—Mortars, concrete or artificial stone or mixtures to prepare them, characterised by specific function, property or use
- C04B2111/00474—Uses not provided for elsewhere in C04B2111/00
- C04B2111/00853—Uses not provided for elsewhere in C04B2111/00 in electrochemical cells or batteries, e.g. fuel cells
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2111/00—Mortars, concrete or artificial stone or mixtures to prepare them, characterised by specific function, property or use
- C04B2111/00474—Uses not provided for elsewhere in C04B2111/00
- C04B2111/00905—Uses not provided for elsewhere in C04B2111/00 as preforms
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/30—Constituents and secondary phases not being of a fibrous nature
- C04B2235/32—Metal oxides, mixed metal oxides, or oxide-forming salts thereof, e.g. carbonates, nitrates, (oxy)hydroxides, chlorides
- C04B2235/3201—Alkali metal oxides or oxide-forming salts thereof
- C04B2235/3203—Lithium oxide or oxide-forming salts thereof
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/02—Composition of constituents of the starting material or of secondary phases of the final product
- C04B2235/30—Constituents and secondary phases not being of a fibrous nature
- C04B2235/32—Metal oxides, mixed metal oxides, or oxide-forming salts thereof, e.g. carbonates, nitrates, (oxy)hydroxides, chlorides
- C04B2235/3224—Rare earth oxide or oxide forming salts thereof, e.g. scandium oxide
- C04B2235/3227—Lanthanum oxide or oxide-forming salts thereof
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/65—Aspects relating to heat treatments of ceramic bodies such as green ceramics or pre-sintered ceramics, e.g. burning, sintering or melting processes
- C04B2235/656—Aspects relating to heat treatments of ceramic bodies such as green ceramics or pre-sintered ceramics, e.g. burning, sintering or melting processes characterised by specific heating conditions during heat treatment
- C04B2235/6567—Treatment time
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/65—Aspects relating to heat treatments of ceramic bodies such as green ceramics or pre-sintered ceramics, e.g. burning, sintering or melting processes
- C04B2235/658—Atmosphere during thermal treatment
- C04B2235/6587—Influencing the atmosphere by vaporising a solid material, e.g. by using a burying of sacrificial powder
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/70—Aspects relating to sintered or melt-casted ceramic products
- C04B2235/74—Physical characteristics
- C04B2235/76—Crystal structural characteristics, e.g. symmetry
- C04B2235/768—Perovskite structure ABO3
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2235/00—Aspects relating to ceramic starting mixtures or sintered ceramic products
- C04B2235/70—Aspects relating to sintered or melt-casted ceramic products
- C04B2235/80—Phases present in the sintered or melt-cast ceramic products other than the main phase
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/30—Composition of layers of ceramic laminates or of ceramic or metallic articles to be joined by heating, e.g. Si substrates
- C04B2237/32—Ceramic
- C04B2237/34—Oxidic
-
- C—CHEMISTRY; METALLURGY
- C04—CEMENTS; CONCRETE; ARTIFICIAL STONE; CERAMICS; REFRACTORIES
- C04B—LIME, MAGNESIA; SLAG; CEMENTS; COMPOSITIONS THEREOF, e.g. MORTARS, CONCRETE OR LIKE BUILDING MATERIALS; ARTIFICIAL STONE; CERAMICS; REFRACTORIES; TREATMENT OF NATURAL STONE
- C04B2237/00—Aspects relating to ceramic laminates or to joining of ceramic articles with other articles by heating
- C04B2237/30—Composition of layers of ceramic laminates or of ceramic or metallic articles to be joined by heating, e.g. Si substrates
- C04B2237/40—Metallic
- C04B2237/402—Aluminium
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M2004/021—Physical characteristics, e.g. porosity, surface area
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M2300/00—Electrolytes
- H01M2300/0017—Non-aqueous electrolytes
- H01M2300/0065—Solid electrolytes
- H01M2300/0068—Solid electrolytes inorganic
- H01M2300/0071—Oxides
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M4/13—Electrodes for accumulators with non-aqueous electrolyte, e.g. for lithium-accumulators; Processes of manufacture thereof
- H01M4/131—Electrodes based on mixed oxides or hydroxides, or on mixtures of oxides or hydroxides, e.g. LiCoOx
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01M—PROCESSES OR MEANS, e.g. BATTERIES, FOR THE DIRECT CONVERSION OF CHEMICAL ENERGY INTO ELECTRICAL ENERGY
- H01M4/00—Electrodes
- H01M4/02—Electrodes composed of, or comprising, active material
- H01M4/64—Carriers or collectors
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Ceramic Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- General Chemical & Material Sciences (AREA)
- Electrochemistry (AREA)
- Materials Engineering (AREA)
- Structural Engineering (AREA)
- Organic Chemistry (AREA)
- Inorganic Chemistry (AREA)
- Composite Materials (AREA)
- Physics & Mathematics (AREA)
- Condensed Matter Physics & Semiconductors (AREA)
- General Physics & Mathematics (AREA)
- Life Sciences & Earth Sciences (AREA)
- Wood Science & Technology (AREA)
- Battery Electrode And Active Subsutance (AREA)
- Secondary Cells (AREA)
Abstract
【解決手段】粒子状のリチウム複酸化物を含む形成材料を圧縮して成形して、850℃以上であって、用いるリチウム複酸化物の融点未満の温度条件で熱処理し、多孔質の活物質成形体を得る工程と、活物質成形体の細孔の内部を含む活物質成形体の表面に、無機固体電解質の形成材料を含む液状体を塗布し熱処理して、固体電解質層を形成する工程と、固体電解質層から露出する活物質成形体に集電体を接合する工程と、を有する電極複合体の製造方法。
【選択図】なし
Description
この方法によれば、複合体から活物質成形体を確実に露出させることができ、集電体と活物質成形体との接合を確実なものとすることができる。
この方法によれば、活物質成形体の細孔の量を制御しやすく、多孔質の活物質成形体の空隙率を制御しやすくなる。
なお、本明細書において「空隙率」とは、多孔質の活物質成形体の全容積に対する、活物質成形体に含まれるすきま(細孔)の容積の割合のことを指す。
この方法によれば、第1粒子が潮解することにより第1粒子の周囲に生じる水が、粒子状のリチウム複酸化物をつなぎ合わせるバインダーとして機能するため、粒子状のリチウム複酸化物を圧縮成形して熱処理するまでの間、形状を維持することが可能となる。そのため、他のバインダーを添加することなく、またはバインダーの添加量を低減させながら活物質成形体を得ることができ、容易に高容量な電極複合体とすることができる。
ポリアクリル酸は粒子状に成形が容易であり、且つ潮解性を有するため、好適に造孔材として用いることができる。
この方法によれば、造孔材の取り扱いが容易となる。また、造孔材が潮解性を有すると、造孔材の周囲の水分量に応じて、活物質成形体の空隙率が設定値から乖離することがあるが、造孔材として潮解しない第2粒子を同時に含むことで、空隙率の乖離を抑制することが可能となる。
この方法によれば、好適に高出力で高容量化された電極複合体を製造することができる。
この方法によれば、好適に高出力で高容量化された電極複合体を製造することができる。
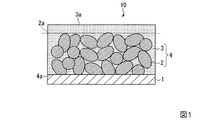
図1は、本実施形態の電極複合体の製造方法で製造される電極複合体を示す要部側断面図である。なお、以下の全ての図面においては、図面を見やすくするため、各構成要素の寸法や比率などは適宜異ならせてある。
集電体1を正極側に使用する場合、活物質成形体2の形成材料には、正極活物質として通常知られているリチウム複酸化物を用いることができる。

抵抗率は、活物質成形体の表面に電極として用いる銅箔を付着し、直流分極測定を行うことにより測定することができる。
固体電解質層3のイオン伝導率は、固体電解質粉末を624MPaで錠剤型にプレス成型したものを大気雰囲気下700℃で8時間焼結し、スパッタリングにより直径0.5cm、厚み100nmのプラチナ電極をプレス成型体両面に形成して交流インピーダンス法を実施することにより測定することができる。測定装置には、インピーダンスアナライザ(ソーラトロン社製、型番SI1260)を用いる。
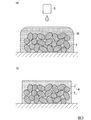
次に、図2〜4を用い、本実施形態の電極複合体10の製造方法について説明する。図2〜4は、本実施形態の電極複合体10の製造方法を示す工程図である。
活物質粒子2Xの平均粒径は、活物質粒子2Xをn−オクタノールに0.1質量%〜10質量%の範囲の濃度となるように分散させた後、光散乱式粒度分布測定装置(日機装社製、ナノトラックUPA−EX250)を用いて、メジアン径を求めることにより測定することができる。
(A)無機固体電解質が有する金属原子を無機固体電解質の組成式に従った割合で含み、酸化により無機固体電解質となる塩を有する組成物
(B)無機固体電解質が有する金属原子を無機固体電解質の組成式に従った割合で含む金属アルコキシドを有する組成物
(C)無機固体電解質微粒子、または無機固体電解質が有する金属原子を無機固体電解質の組成式に従った割合で含む微粒子ゾルを溶媒、または(A)もしくは(B)に分散させた分散液
これにより、電極複合体10を用いたリチウム電池の容量や出力が向上する。
本実施形態の製造方法においては、このようにして目的の電極複合体10を製造する。
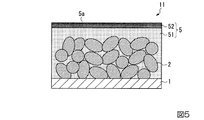
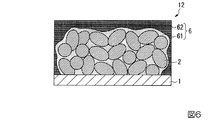
また、本実施形態においては、固体電解質層3を単一の層により形成することとしたが、複数の層により固体電解質層を形成することとしても構わない。
また、本実施形態においては、活物質成形体2と固体電解質層3とを合わせた複合体4を形成した後に、形成した複合体4に集電体1を形成することとしたが、これに限らない。
図7に示す電極複合体の製造方法においては、まず、図7(a)に示すように、活物質成形体2と固体電解質層3とを合わせた構造体のバルク体4Xを形成し、バルク体4Xを目的とする電極複合体の大きさに合わせて複数に分割する。図7(a)では、分割位置を破線で示し、複数の分割面が互いに対向するように、バルク体4Xの長手方向の複数の位置において、バルク体4Xの長手方向に交差する方向に切断して分割することとして示している。
次に、本実施形態のリチウム電池について説明する。
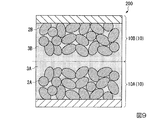
図8、9は、本実施形態のリチウム電池を示す要部側断面図であり、図1に対応する視野における図である。
以下に本発明を実施例により説明するが、本発明はこれらの実施例に限定されるものではない。
粉末状のLiCoO2(シグマアルドリッチ社製、以下、LCOと称する)100質量部と、粉末状のポリアクリル酸(PAA)(シグマアルドリッチ社製)3質量部とを、乳鉢で擦り潰しながら混合した。粉末状のPAA(PAA粉末)は、本発明の第一粒子に該当する。
混ぜあわせた粉体80mgを10mmφのダイスに入れ加圧し、円盤状のペレットに成形した。成形したペレットは、LCOの粉体を下に敷いたアルミナるつぼにて、1000℃で8時間熱処理し焼結した。熱処理においては、昇温レートを3℃/分とし、降温レートを、500℃まで3℃/分として多孔質の活物質成形体を作製した。得られた活物質成形体の厚みは、およそ300μmであった。
PAA粉末を用いないこと以外は実施例1と同様にして、多孔質の活物質成形体を作成した。
PAA粉末の代わりに、粉末状のポリメタクリル酸メチル(PMMA)(綜研化学社製、MX500,粒子径D50:5μm)3質量部を用いること以外は実施例1と同様にして、多孔質の活物質成形体を作成した。粉末状のPMMA(PMMA粉末)は、本発明の第二粒子に該当する。
PAA粉末3質量部とPMMA粉末3質量部との両方を用いること以外は実施例1と同様にして、多孔質の活物質成形体を作成した。
粉末状のアモルファスチタニア(シグマアルドリッチ社製)0.799gを30%H2O2水溶液35mlに溶解させた。得られた水溶液に、35%NH3水溶液9mlを加えた後、1時間水冷しながら静置した。
得られた水溶液に、クエン酸一水和物(関東化学社製)2.10gを添加し、60℃で30分間加熱しながら撹拌した。
得られた水溶液を蒸発乾固させ、さらに析出した固体に純水を添加して溶解することにより、淡黄色の溶液であるペルオキソクエン酸チタンアンモニウム塩(以下、Ti−CAと称する)の水溶液(以下、Ti−CA水溶液と称する)を得た。Ti−CA水溶液は、0.5mol/kgに調製し、このときのpHは6〜7であった。
なお、負極側は、固体電解質を介した電荷の移動が十分であればよいため、電荷の伝導的には必ずしも研磨は必要ない。しかし、複合体1を実装した二次電池を想定し、電池筐体内でのパッケージングを考えた時、平坦である必要があると考えられるため、負極側にも研磨を施した。
2−プロパノール(関東化学社製)、酢酸(関東化学社製)、水、酢酸リチウム(関東化学社製)、酢酸コバルト(関東化学社製)を、モル比で40:20:40:1:1の比で混合し、LCOの前駆体を含む液状体を調製した。
得られた複合体2は、対向する両面について実施例1と同様に機械的な研磨を施した。
複合体には、正極側の研磨面にアルミニウム板を張り付けることでAl電極を形成した。
また、負極側の研磨面には、ポリメタクリル酸メチル(PMMA)(綜研化学社製)、LCO、エチレンカーボネート(シグマアルドリッチ社製)、ジメチルカーボネート(シグマアルドリッチ社製)からなる液状組成物を塗布し、乾固することで耐リチウム層を形成した。さらに耐リチウム層から順にリチウム金属箔、銅箔を積層し、圧着して負極を形成した。
Claims (8)
- 粒子状のリチウム複酸化物を含む形成材料を圧縮して成形して、850℃以上であって、用いるリチウム複酸化物の融点未満の温度条件で熱処理し、多孔質の活物質成形体を得る工程と、
前記活物質成形体の細孔の内部を含む前記活物質成形体の表面に、無機固体電解質の形成材料を含む液状体を塗布し熱処理して、固体電解質層を形成する工程と、
前記固体電解質層から露出する前記活物質成形体に集電体を接合する工程と、を有する電極複合体の製造方法。 - 前記集電体を接合する工程に先立って、前記活物質成形体に前記固体電解質層が形成された複合体の一面を研磨する工程をさらに有し、
前記集電体を接合する工程では、前記研磨する工程で形成された研磨面において前記固体電解質層から露出する前記活物質成形体に集電体を接合する請求項1に記載の電極複合体の製造方法。 - 前記リチウム複酸化物を含む形成材料は、前記粒子状のリチウム複酸化物と、粒子状の有機物である造孔材とを含む請求項1または2に記載の電極複合体の製造方法。
- 前記造孔材が、潮解性を有する物質を形成材料とする第1粒子を含む請求項3に記載の電極複合体の製造方法。
- 前記第1粒子が、ポリアクリル酸を形成材料とする請求項4に記載の電極複合体の製造方法。
- 前記造孔材が、潮解性を有さない物質を形成材料とする第2粒子をさらに含む請求項5に記載の電極複合体の製造方法。
- 前記リチウム複酸化物は、LiCoO2である請求項1から6のいずれか1項に記載の電極複合体の製造方法。
- 前記無機固体電解質は、Li0.35La0.55TiO3である請求項1から7のいずれか1項に記載の電極複合体の製造方法。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013020419A JP2014154236A (ja) | 2013-02-05 | 2013-02-05 | 電極複合体の製造方法 |
| CN201410043482.9A CN103972463B (zh) | 2013-02-05 | 2014-01-29 | 电极复合体的制造方法 |
| US14/172,006 US9350013B2 (en) | 2013-02-05 | 2014-02-04 | Method for producing electrode assembly |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013020419A JP2014154236A (ja) | 2013-02-05 | 2013-02-05 | 電極複合体の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2014154236A true JP2014154236A (ja) | 2014-08-25 |
Family
ID=51241721
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013020419A Pending JP2014154236A (ja) | 2013-02-05 | 2013-02-05 | 電極複合体の製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US9350013B2 (ja) |
| JP (1) | JP2014154236A (ja) |
| CN (1) | CN103972463B (ja) |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2017068914A1 (ja) * | 2015-10-23 | 2017-04-27 | セイコーエプソン株式会社 | 電極複合体の製造方法、電極複合体および電池 |
| JP2017084639A (ja) * | 2015-10-29 | 2017-05-18 | セイコーエプソン株式会社 | 電極複合体の製造方法、電極複合体および電池 |
| JP2017084477A (ja) * | 2015-10-23 | 2017-05-18 | セイコーエプソン株式会社 | 電極複合体の製造方法、電極複合体および電池 |
| JP2017111954A (ja) * | 2015-12-16 | 2017-06-22 | セイコーエプソン株式会社 | 金属酸化物成膜用組成物、正極複合体、正極複合体の製造方法、電池、および電池の製造方法 |
| US10096818B2 (en) | 2014-09-30 | 2018-10-09 | Seiko Epson Corporation | Electrode complex, method of producing electrode complex, and lithium battery |
| CN109641780A (zh) * | 2016-08-17 | 2019-04-16 | Agc株式会社 | 玻璃 |
| US10862162B2 (en) | 2015-06-08 | 2020-12-08 | Seiko Epson Corporation | Electrode composite body, method of manufacturing electrode composite body, and lithium battery |
| KR20210082365A (ko) | 2019-12-25 | 2021-07-05 | 도요타 지도샤(주) | 전고체전지 및 전고체전지의 제조방법 |
| US11108083B2 (en) | 2015-06-08 | 2021-08-31 | Seiko Epson Corporation | Electrode composite body, method of manufacturing electrode composite body, and lithium battery |
Families Citing this family (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014154236A (ja) | 2013-02-05 | 2014-08-25 | Seiko Epson Corp | 電極複合体の製造方法 |
| JP2014154239A (ja) * | 2013-02-05 | 2014-08-25 | Seiko Epson Corp | 活物質成形体の製造方法、活物質成形体、リチウム電池の製造方法、およびリチウム電池 |
| WO2017022460A1 (ja) * | 2015-08-04 | 2017-02-09 | 日本電気硝子株式会社 | 蓄電デバイス用負極活物質 |
| JP2017135005A (ja) * | 2016-01-28 | 2017-08-03 | セイコーエプソン株式会社 | 電極複合体の製造方法、リチウムイオン電池の製造方法 |
| CN107305965B (zh) | 2016-04-25 | 2022-03-29 | 松下知识产权经营株式会社 | 电池和电池制造方法 |
| US20190355969A1 (en) * | 2016-06-08 | 2019-11-21 | Nissan Motor Co., Ltd. | Non-Aqueous Electrolyte Secondary Battery |
| CN107845781B (zh) * | 2016-09-19 | 2022-01-18 | 微宏动力系统(湖州)有限公司 | 锂离子二次电池用负极活性材料、其制备方法及锂离子二次电池 |
| JP7017079B2 (ja) * | 2017-12-28 | 2022-02-08 | トヨタ自動車株式会社 | 電極の製造方法、電極、及び、電極-電解質層接合体 |
| DE102019203057A1 (de) * | 2018-11-13 | 2020-05-14 | Volkswagen Aktiengesellschaft | Herstellungsverfahren für einen Elektrodenvorläufer und Elektrodenvorläufer sowie Herstellungsverfahren für eine Elektrodenpaste |
| CN110911738B (zh) * | 2019-12-04 | 2021-12-17 | 郑州新世纪材料基因组工程研究院有限公司 | 一种人工固体电解质中间相及其制备方法、固态锂离子电池 |
| CN114284553A (zh) * | 2021-12-25 | 2022-04-05 | 西安交通大学 | 一种无负极锂金属电池及其制备方法 |
| CN114530574A (zh) * | 2022-01-25 | 2022-05-24 | 复旦大学 | 结构化全固态电池复合正极及其制备方法,全固态电池 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1998028804A1 (en) * | 1996-12-24 | 1998-07-02 | Kao Corporation | Nonaqueous electrolyte secondary battery |
| JP2000353512A (ja) * | 1999-06-11 | 2000-12-19 | Kao Corp | 非水系二次電池用正極の製造方法 |
| JP2003346895A (ja) * | 2002-05-30 | 2003-12-05 | Fujitsu Ltd | 固体電解質の形成方法およびリチウム電池 |
| JP2008186732A (ja) * | 2007-01-30 | 2008-08-14 | Nippon Carbon Co Ltd | リチウム二次電池用負極活物質、それを使用した負極及び製造方法 |
| JP2010080426A (ja) * | 2008-04-10 | 2010-04-08 | Sumitomo Electric Ind Ltd | 正極体の製造方法および正極体 |
| JP2011065982A (ja) * | 2009-08-18 | 2011-03-31 | Seiko Epson Corp | リチウム電池用電極体及びリチウム電池 |
| JP2011194342A (ja) * | 2010-03-19 | 2011-10-06 | Ngk Insulators Ltd | ハニカム構造体およびハニカム触媒体 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP3427570B2 (ja) | 1994-10-26 | 2003-07-22 | ソニー株式会社 | 非水電解質二次電池 |
| US6207098B1 (en) * | 1996-12-26 | 2001-03-27 | Merck Patent Gmbh | Method for producing porous inorganic materials |
| JP2000311710A (ja) | 1999-04-27 | 2000-11-07 | Kyocera Corp | 固体電解質電池およびその製造方法 |
| JP2001068149A (ja) | 1999-08-30 | 2001-03-16 | Kyocera Corp | 全固体リチウム二次電池 |
| FR2826956B1 (fr) * | 2001-07-04 | 2004-05-28 | Air Liquide | Procede de preparation d'une composition ceramique de faible epaisseur a deux materiaux, composition obtenue, cellule electrochimique et membrane la comprenant |
| JP2004179158A (ja) | 2002-11-12 | 2004-06-24 | Matsushita Electric Ind Co Ltd | リチウムイオン伝導体および全固体リチウムイオン二次電池 |
| US20040096745A1 (en) | 2002-11-12 | 2004-05-20 | Matsushita Electric Industrial Co., Ltd. | Lithium ion conductor and all-solid lithium ion rechargeable battery |
| JP4615339B2 (ja) | 2005-03-16 | 2011-01-19 | 独立行政法人科学技術振興機構 | 多孔質固体電極及びそれを用いた全固体リチウム二次電池 |
| JP2006277997A (ja) | 2005-03-28 | 2006-10-12 | Idemitsu Kosan Co Ltd | 高性能全固体リチウム電池 |
| JP4927609B2 (ja) | 2007-03-13 | 2012-05-09 | 日本碍子株式会社 | 全固体電池用の固体電解質構造体の製造方法、及び全固体電池の製造方法 |
| US7815843B2 (en) * | 2007-12-27 | 2010-10-19 | Institute Of Nuclear Energy Research | Process for anode treatment of solid oxide fuel cell—membrane electrode assembly to upgrade power density in performance test |
| JP4930857B2 (ja) | 2008-03-12 | 2012-05-16 | 住友電気工業株式会社 | 電解質粒子 |
| JP2011204511A (ja) | 2010-03-26 | 2011-10-13 | Kyocera Corp | 全固体型リチウムイオン二次電池 |
| JP5678736B2 (ja) | 2011-03-09 | 2015-03-04 | セイコーエプソン株式会社 | 固体電解質の前駆体溶液の製造方法と、固体電解質の製造方法 |
| US20150056520A1 (en) * | 2012-03-01 | 2015-02-26 | Johnson Ip Holding, Llc | Impregnated sintered solid state composite electrode, solid state battery, and methods of preparation |
| JP6201327B2 (ja) | 2013-02-05 | 2017-09-27 | セイコーエプソン株式会社 | リチウム電池用電極複合体の製造方法、リチウム電池用電極複合体およびリチウム電池 |
| JP2014154239A (ja) | 2013-02-05 | 2014-08-25 | Seiko Epson Corp | 活物質成形体の製造方法、活物質成形体、リチウム電池の製造方法、およびリチウム電池 |
| JP2014154236A (ja) | 2013-02-05 | 2014-08-25 | Seiko Epson Corp | 電極複合体の製造方法 |
-
2013
- 2013-02-05 JP JP2013020419A patent/JP2014154236A/ja active Pending
-
2014
- 2014-01-29 CN CN201410043482.9A patent/CN103972463B/zh active Active
- 2014-02-04 US US14/172,006 patent/US9350013B2/en active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO1998028804A1 (en) * | 1996-12-24 | 1998-07-02 | Kao Corporation | Nonaqueous electrolyte secondary battery |
| JP2000353512A (ja) * | 1999-06-11 | 2000-12-19 | Kao Corp | 非水系二次電池用正極の製造方法 |
| JP2003346895A (ja) * | 2002-05-30 | 2003-12-05 | Fujitsu Ltd | 固体電解質の形成方法およびリチウム電池 |
| JP2008186732A (ja) * | 2007-01-30 | 2008-08-14 | Nippon Carbon Co Ltd | リチウム二次電池用負極活物質、それを使用した負極及び製造方法 |
| JP2010080426A (ja) * | 2008-04-10 | 2010-04-08 | Sumitomo Electric Ind Ltd | 正極体の製造方法および正極体 |
| JP2011065982A (ja) * | 2009-08-18 | 2011-03-31 | Seiko Epson Corp | リチウム電池用電極体及びリチウム電池 |
| JP2011194342A (ja) * | 2010-03-19 | 2011-10-06 | Ngk Insulators Ltd | ハニカム構造体およびハニカム触媒体 |
Cited By (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10096818B2 (en) | 2014-09-30 | 2018-10-09 | Seiko Epson Corporation | Electrode complex, method of producing electrode complex, and lithium battery |
| US10862162B2 (en) | 2015-06-08 | 2020-12-08 | Seiko Epson Corporation | Electrode composite body, method of manufacturing electrode composite body, and lithium battery |
| US11108083B2 (en) | 2015-06-08 | 2021-08-31 | Seiko Epson Corporation | Electrode composite body, method of manufacturing electrode composite body, and lithium battery |
| WO2017068914A1 (ja) * | 2015-10-23 | 2017-04-27 | セイコーエプソン株式会社 | 電極複合体の製造方法、電極複合体および電池 |
| JP2017084477A (ja) * | 2015-10-23 | 2017-05-18 | セイコーエプソン株式会社 | 電極複合体の製造方法、電極複合体および電池 |
| US10770757B2 (en) | 2015-10-23 | 2020-09-08 | Seiko Epson Corporation | Manufacturing method of electrode assembly |
| JP2017084639A (ja) * | 2015-10-29 | 2017-05-18 | セイコーエプソン株式会社 | 電極複合体の製造方法、電極複合体および電池 |
| JP2017111954A (ja) * | 2015-12-16 | 2017-06-22 | セイコーエプソン株式会社 | 金属酸化物成膜用組成物、正極複合体、正極複合体の製造方法、電池、および電池の製造方法 |
| JP2021178773A (ja) * | 2016-08-17 | 2021-11-18 | Agc株式会社 | ガラス |
| JPWO2018034271A1 (ja) * | 2016-08-17 | 2019-06-20 | Agc株式会社 | ガラス |
| CN109641780A (zh) * | 2016-08-17 | 2019-04-16 | Agc株式会社 | 玻璃 |
| US11236008B2 (en) | 2016-08-17 | 2022-02-01 | AGC Inc. | Glass |
| JP7020414B2 (ja) | 2016-08-17 | 2022-02-16 | Agc株式会社 | ガラス |
| JP7115609B2 (ja) | 2016-08-17 | 2022-08-09 | Agc株式会社 | ガラス |
| KR20220162178A (ko) * | 2016-08-17 | 2022-12-07 | 에이지씨 가부시키가이샤 | 유리 |
| KR102628327B1 (ko) * | 2016-08-17 | 2024-01-25 | 에이지씨 가부시키가이샤 | 유리 |
| KR20210082365A (ko) | 2019-12-25 | 2021-07-05 | 도요타 지도샤(주) | 전고체전지 및 전고체전지의 제조방법 |
| KR20240045188A (ko) | 2019-12-25 | 2024-04-05 | 도요타 지도샤(주) | 전고체전지 및 전고체전지의 제조방법 |
| KR20250049537A (ko) | 2019-12-25 | 2025-04-11 | 도요타 지도샤(주) | 전고체전지 및 전고체전지의 제조방법 |
Also Published As
| Publication number | Publication date |
|---|---|
| US9350013B2 (en) | 2016-05-24 |
| US20140216631A1 (en) | 2014-08-07 |
| CN103972463A (zh) | 2014-08-06 |
| CN103972463B (zh) | 2018-12-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6201327B2 (ja) | リチウム電池用電極複合体の製造方法、リチウム電池用電極複合体およびリチウム電池 | |
| US9350013B2 (en) | Method for producing electrode assembly | |
| US10135091B2 (en) | Solid electrolyte battery, electrode assembly, composite solid electrolyte, and method for producing solid electrolyte battery | |
| CN112289977B (zh) | 电极复合体的制造方法 | |
| JP6596947B2 (ja) | 電極複合体および電池 | |
| JP6464556B2 (ja) | 電極複合体の製造方法、電極複合体および電池 | |
| JP6299251B2 (ja) | 電極複合体の製造方法、電極複合体および電池 | |
| CN106252590B (zh) | 电极复合体、电极复合体的制造方法以及锂电池 | |
| US10096818B2 (en) | Electrode complex, method of producing electrode complex, and lithium battery | |
| US20160028103A1 (en) | Electrode assembly, lithium battery, and method for producing electrode assembly | |
| US20140216632A1 (en) | Method for producing active material molded body, active material molded body, method for producing lithium battery, and lithium battery | |
| JP2016184496A (ja) | 電極複合体および電池 | |
| US10547049B2 (en) | Method for producing electrode assembly and method for producing lithium-ion battery | |
| JP2016143477A (ja) | 電極複合体、電極複合体の製造方法および電池 | |
| JP2017004783A (ja) | 電極複合体の製造方法、電極複合体およびリチウム電池 | |
| JP6163774B2 (ja) | 複合体の製造方法およびリチウム電池の製造方法 | |
| JP2016213106A (ja) | 電極複合体の製造方法、電極複合体およびリチウム電池の製造方法 | |
| JP2017142885A (ja) | 電極複合体の製造方法、リチウムイオン電池の製造方法、電極複合体、リチウムイオン電池 | |
| JP2017004707A (ja) | 電極複合体の製造方法 | |
| JP6828789B2 (ja) | 電極複合体の製造方法 | |
| JP6828788B2 (ja) | 電極複合体の製造方法 | |
| JP2016072078A (ja) | 電極複合体の製造方法およびリチウム電池の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160204 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20161130 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20161206 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170201 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20170725 |