JP2014200811A - 缶胴の加工方法及び缶胴 - Google Patents
缶胴の加工方法及び缶胴 Download PDFInfo
- Publication number
- JP2014200811A JP2014200811A JP2013077855A JP2013077855A JP2014200811A JP 2014200811 A JP2014200811 A JP 2014200811A JP 2013077855 A JP2013077855 A JP 2013077855A JP 2013077855 A JP2013077855 A JP 2013077855A JP 2014200811 A JP2014200811 A JP 2014200811A
- Authority
- JP
- Japan
- Prior art keywords
- neck
- diameter
- drawing process
- ratio
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Rigid Containers With Two Or More Constituent Elements (AREA)
Abstract
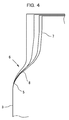
【解決手段】開口端部に複数の絞り加工工程を順次行うことにより予め定めた目標開口径となるようにネックイン部6を形成し、絞り加工前の開口径から目標開口径を得るまでの全絞り量に対する各絞り加工工程の絞り量の比率を工程絞り率としたとき、各絞り加工工程の工程絞り率を、後工程になるほど小さくした。
【選択図】図4
Description
Claims (6)
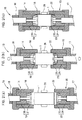
- 両端が開口する円筒状のスチール製缶胴の開口端部に接して縮径変形させる縮径案内面を備える外型と、該開口端部の内周面に接する内型とを用い、開口径を縮径させるべく缶胴の軸線に向かって傾斜するテーパ状のネックイン部を絞り成形する缶胴の加工方法において、
前記開口端部に複数の絞り加工工程を順次行うことにより予め定めた目標開口径となるように前記ネックイン部を形成し、
絞り加工前の開口径から目標開口径を得るまでの全絞り量に対する各絞り加工工程の絞り量の比率を工程絞り率としたとき、
前記各絞り加工工程の工程絞り率を、後工程になるほど小さくしたことを特徴とする缶胴の加工方法。 - 請求項1記載の缶胴の加工方法において、
前記缶胴が、板厚0.12mm〜0.20mmで、調質度T−6以下の矩形状のスチール製板材を円筒状に形成した後にその両端を溶接接合して形成されたものであるとき、
前記各絞り加工工程のうち、最初に行われる第1絞り加工工程の工程絞り率を40〜55%とし、
該第1絞り加工工程の次に行われる第2絞り加工工程の工程絞り率を30%以下とし、
該第2絞り加工工程の次に行われる第3絞り加工工程の工程絞り率を20%以下とし、
該第3絞り加工工程の次に行われる第4絞り加工工程の工程絞り率を15%以下とすることを特徴とする缶胴の加工方法。 - 請求項2記載の缶胴の加工方法において、
前記外型の縮径案内面は、傾斜角度が25〜40度の範囲に設定されたテーパ面であることを特徴とする缶胴の加工方法。 - 請求項1〜3の何れか1項記載の缶胴の加工方法において、
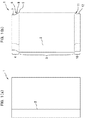
前記缶胴は、その内面と外面とにポリエステルフィルムからなる保護被覆層が設けられていることを特徴とする缶胴の加工方法。 - 矩形状のスチール製板材を筒状に丸め、更に端縁同士を溶接等により接合することにより両端が開口する円筒状に形成され、軸線方向に沿って延びるストレート部と、開口端部に形成されて開口径を縮径させるべく缶胴の軸線に向かって傾斜するテーパ状のネックイン部とを備える缶胴において、
前記ストレート部の外径が50〜75mmとされ、
前記開口径の縮径量が、前記ストレート部の外径に対して8〜15%とされ、
前記ネックイン部の傾斜の軸線方向の長さは4〜8mmとされていると共にその傾斜角度は缶胴の軸線に対して35±5度とされ、
前記ストレート部と前記ネックイン部との境界部分の変曲部の曲率半径が3mm以上とされていることを特徴とする缶胴。 - 請求項5記載の缶胴であって、
前記開口端部は、前記ストレート部に隣接する前記ネックイン部と、該ネックイン部から連続して軸線方向に延びて缶蓋巻締め用のフレンジが形成されるフレンジ形成用円筒部とを備え、
前記フレンジ形成用円筒部の軸線方向長さは5〜8mmとされていることを特徴とする缶胴。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013077855A JP6106497B2 (ja) | 2013-04-03 | 2013-04-03 | 缶胴の加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2013077855A JP6106497B2 (ja) | 2013-04-03 | 2013-04-03 | 缶胴の加工方法 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017016243A Division JP2017080815A (ja) | 2017-01-31 | 2017-01-31 | 缶胴 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2014200811A true JP2014200811A (ja) | 2014-10-27 |
| JP6106497B2 JP6106497B2 (ja) | 2017-03-29 |
Family
ID=52351749
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2013077855A Active JP6106497B2 (ja) | 2013-04-03 | 2013-04-03 | 缶胴の加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6106497B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015205310A (ja) * | 2014-04-21 | 2015-11-19 | 北海製罐株式会社 | 缶体 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6153334U (ja) * | 1984-09-14 | 1986-04-10 | ||
| JPS61209735A (ja) * | 1985-03-13 | 1986-09-18 | Hokkai Can Co Ltd | 缶胴の製造方法 |
| JPS61232149A (ja) * | 1985-03-29 | 1986-10-16 | 北海製罐株式会社 | 飲料缶の溶接缶胴 |
| JPS6352721A (ja) * | 1986-08-22 | 1988-03-05 | Hokkai Can Co Ltd | 缶胴の製造方法 |
| JPH03193228A (ja) * | 1989-12-22 | 1991-08-23 | Toyo Seikan Kaisha Ltd | ネックイン接着缶胴の製造方法 |
| JP2010023441A (ja) * | 2008-07-24 | 2010-02-04 | Toyobo Co Ltd | 金属板ラミネート用フイルム |
| JP2011031916A (ja) * | 2009-07-31 | 2011-02-17 | Hokkai Can Co Ltd | 溶接缶体 |
-
2013
- 2013-04-03 JP JP2013077855A patent/JP6106497B2/ja active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6153334U (ja) * | 1984-09-14 | 1986-04-10 | ||
| JPS61209735A (ja) * | 1985-03-13 | 1986-09-18 | Hokkai Can Co Ltd | 缶胴の製造方法 |
| JPS61232149A (ja) * | 1985-03-29 | 1986-10-16 | 北海製罐株式会社 | 飲料缶の溶接缶胴 |
| JPS6352721A (ja) * | 1986-08-22 | 1988-03-05 | Hokkai Can Co Ltd | 缶胴の製造方法 |
| JPH03193228A (ja) * | 1989-12-22 | 1991-08-23 | Toyo Seikan Kaisha Ltd | ネックイン接着缶胴の製造方法 |
| JP2010023441A (ja) * | 2008-07-24 | 2010-02-04 | Toyobo Co Ltd | 金属板ラミネート用フイルム |
| JP2011031916A (ja) * | 2009-07-31 | 2011-02-17 | Hokkai Can Co Ltd | 溶接缶体 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015205310A (ja) * | 2014-04-21 | 2015-11-19 | 北海製罐株式会社 | 缶体 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6106497B2 (ja) | 2017-03-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US9149856B2 (en) | Screw-top bottle-can and method for producing the same | |
| US4991735A (en) | Pressure resistant end shell for a container and method and apparatus for forming the same | |
| EP3851223A1 (en) | Shaped metal container | |
| US4485663A (en) | Tool for making container | |
| US4405058A (en) | Container | |
| JP2006224108A (ja) | 側壁部に環状の厚肉部を有するテーパー缶およびその製造方法 | |
| US4412440A (en) | Process for making container | |
| JP2021167024A (ja) | 缶体の製造方法 | |
| US20110011896A1 (en) | Steel one-piece necked-in aerosol can | |
| JP2006224113A (ja) | 缶胴にストレート形状部とテーパー形状部を有する金属缶の製造方法 | |
| JP5354167B2 (ja) | 樹脂被覆シームレス缶体のしごき加工法とその装置 | |
| JP6106497B2 (ja) | 缶胴の加工方法 | |
| JP2006264769A (ja) | 包装容器およびその製造方法 | |
| CA2933754A1 (en) | Can body | |
| EP4620595A1 (en) | Method for producing seamless can | |
| JP2017080815A (ja) | 缶胴 | |
| CN104334294B (zh) | 端部面板以及利用该端部面板进行双重卷边所提供的容器本体或容器 | |
| AU2016232576A1 (en) | Can body | |
| GB2092932A (en) | Improved tooling for making container bodies | |
| JP2010253539A (ja) | 筒形端部の成形工具 | |
| JP2011031916A (ja) | 溶接缶体 | |
| JP2022119588A (ja) | 缶蓋用シェル製造方法及び缶蓋用シェル製造装置 | |
| JP4964933B2 (ja) | スチール缶のネックイン成形法 | |
| EP3495060B1 (en) | Method of producing can bodies | |
| JP5005374B2 (ja) | Di缶 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160216 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20161122 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20161206 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170131 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20170228 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20170306 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6106497 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |