JP2015201593A - シール構造 - Google Patents
シール構造 Download PDFInfo
- Publication number
- JP2015201593A JP2015201593A JP2014080880A JP2014080880A JP2015201593A JP 2015201593 A JP2015201593 A JP 2015201593A JP 2014080880 A JP2014080880 A JP 2014080880A JP 2014080880 A JP2014080880 A JP 2014080880A JP 2015201593 A JP2015201593 A JP 2015201593A
- Authority
- JP
- Japan
- Prior art keywords
- sealing material
- groove
- lid member
- seal structure
- contact surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Casings For Electric Apparatus (AREA)
Abstract
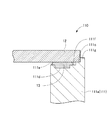
【解決手段】ケース部材11と蓋部材12との間に介在するシール材13によりシールを行うシール構造であって、ケース部材11は、蓋部材12が当接する当接面11cと、シール材13を形成するための液状シール材が塗布される溝部11dと、蓋部材12が当接面11cに当接したときに、蓋部材12との間に隙間が形成されるように溝部11dの両側において溝部11dに沿って延在する内側シール材受け面11e及び外側シール材受け面11fを備える。
【選択図】図2
Description
そこで、Oリングに代わるシール材として、液状シール材を用いたシール構造が開発されている(例えば、特許文献1参照)。
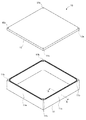
図1は、本発明によるシール構造を用いた密閉容器10の第1実施形態を示す分解斜視図である。
なお、図1を含め、以下に示す各図は、模式的に示した図であり、各部の大きさ、形状は、理解を容易にするために、適宜誇張して示している。
また、以下の説明では、具体的な数値、形状、材料等を示して説明を行うが、これらは、適宜変更することができる。
また、以下の説明において、理解を容易にするために上下等の方向を示す文言を用いるが、これらは、各図中における上下方向を指すものであり、これらの方向に発明内容を限定するものではない。
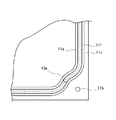
液状シール材は、溝部11dに対する塗布終了位置13aが塗布済の液状シール材と、ケース部材11と蓋部材12とが対向する向きと同じ向き(図3における紙面奥行き方向であって、図1及び図2における上下方向)において重なるように塗布されている。よって、液状シール材の塗布の繋ぎ目がつぶし方向で重なることから、隙間なくシールを行うことができ、シールの信頼性が向上する。
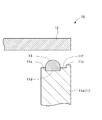
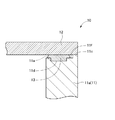
蓋部材12をケース部材11に取り付け、不図示のビスにより固定すると、シール材13は、つぶし代部分が蓋部材12に押されて、全体が弾性変形する。このとき、変形したシール材13の一部が溝部11dの両側それぞれに形成された内側シール材受け面11e及び外側シール材受け面11fと蓋部材12との間に形成された隙間に向かって突出する。
なお、液状シール材は、塗布開始位置から塗布終了位置までのうち、少なくとも一部が重なるようにしても、シールの信頼性を向上できる。
図5は、第1実施形態の変形形態としての密閉容器110を図4と同様に切断して示した断面図である。
変形形態の密閉容器110は、ケース部材111に位置決め部111gを備える他は、第1実施形態の密閉容器10と同様な形態をしている。よって、前述した第1実施形態と同様の機能を果たす部分には、同一の符号を付して、重複する説明を適宜省略する。
側壁部111aと、ビス孔111bと、当接面111cと、溝部111dと、内側シール材受け面111eと、外側シール材受け面111fとは、それぞれ、第1実施形態の側壁部11aと、ビス孔11bと、当接面11cと、溝部11dと、内側シール材受け面11eと、外側シール材受け面11fと同様である。
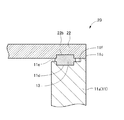
図6は、第2実施形態の密閉容器20を蓋部材22の取り付け前の状態で図2と同様に切断して示した断面図である。
図7は、密閉容器20を蓋部材22の取り付け後の状態で図6と同様に切断した断面図である。
第2実施形態の密閉容器20は、蓋部材22に第2の溝部22bが設けられている他は、第1実施形態の密閉容器10と同様な形態をしている。よって、前述した第1実施形態と同様の機能を果たす部分には、同一の符号を付して、重複する説明を適宜省略する。
蓋部材22は、第1実施形態の蓋部材12と同様なビス孔22a(不図示)を備えている。
第2の溝部22bは、ケース部材11と対向する面において、溝部11dと対向する位置に環状に形成されている。蓋部材22が組み付けられた状態(図7の状態)では、シール材13の先端側がこの第2の溝部22b内に挿入されて第2の溝部22b内を略満たす状態となる。これにより、シール材13は、図7中の上下両側において、溝部11d及び第2の溝部22bにより図中の左右方向の位置が規制される。これにより、シール材13は、より大きな水圧等に対抗して、その位置を維持することが可能となる。よって、第2実施形態の密閉容器20は、第1実施形態よりもさらにシール性を高めることができる。
図8は、第3実施形態の密閉容器30を蓋部材32の取り付け前の状態で図2と同様に切断して示した断面図である。
図9は、密閉容器30を蓋部材32の取り付け後の状態で図8と同様に切断した断面図である。
第3実施形態の密閉容器30は、第1の部品としてのケース部材31と、第2の部品としての蓋部材32と、シール材33とを有している。密閉容器30は、第1実施形態の密閉容器10と同様に、ケース部材31内部に不図示の電子機器等を収容し、蓋部材32により蓋をして、シール材33によりシールが行われることにより、内部の電子機器を密閉して保護することができる容器である。
また、ケース部材31は、側壁部31aの開放端(蓋部材32と対向する側であって、図中では上端)に、つぶし面31cと、当接面31dとを有している。
当接面31dは、つぶし面31cよりも一段高く、すなわち、蓋部材32に近い側に突出した面である。当接面31dは、蓋部材32が取り付けられたときに、蓋部材32の当接面32bと当接する。
以上説明した実施形態に限定されることなく、種々の変形や変更が可能であって、それらも本発明の範囲内である。
11,31,111 ケース部材
11a,31a,111a 側壁部
11b,31b,111b ビス孔
11c,31d,32b,111c 当接面
11d,32c,111d 溝部
11e,32d,111e 内側シール材受け面
11f,32e,111f 外側シール材受け面
12,22,32 蓋部材
12a,22a,32a ビス孔
13,33 シール材
13a 塗布終了位置
22b 第2の溝部
31c つぶし面
111g 位置決め部
Claims (5)
- 第1の部品と第2の部品との間に介在する硬化した液状シール材でなるシール材によりシールを行うシール構造であって、
前記第1の部品は、
前記第2の部品が当接する当接面と、
前記液状シール材が塗布される溝部と、
前記第2の部品が前記当接面に当接したときに、前記第2の部品との間に隙間が形成されるように前記溝部の両側において前記溝部に沿って延在するシール材受け面と、
を備えるシール構造。 - 請求項1に記載のシール構造において、
前記溝部は、環状に形成されており、
前記当接面は、前記溝部の外側の前記シール材受け面に沿って延在していること、
を特徴とするシール構造。 - 請求項1又は請求項2に記載のシール構造において、
前記液状シール材は、塗布開始位置から塗布終了位置までのうち少なくとも一部が重なるように塗布されていること、
を特徴とするシール構造。 - 請求項1から請求項3までのいずれか1項に記載のシール構造において、
前記液状シール材を硬化させてから前記第2の部品を前記当接面に当接させて前記第1の部品と前記第2の部品とをシールすること、
を特徴とするシール構造。 - 請求項1から請求項4までのいずれか1項に記載のシール構造において、
前記第2の部品には、前記溝部と対向する位置に第2の溝部が形成されていること、
を特徴とするシール構造。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014080880A JP2015201593A (ja) | 2014-04-10 | 2014-04-10 | シール構造 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014080880A JP2015201593A (ja) | 2014-04-10 | 2014-04-10 | シール構造 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2015201593A true JP2015201593A (ja) | 2015-11-12 |
Family
ID=54552598
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014080880A Pending JP2015201593A (ja) | 2014-04-10 | 2014-04-10 | シール構造 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2015201593A (ja) |
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2019032038A (ja) * | 2017-08-09 | 2019-02-28 | ノードソン コーポレーションNordson Corporation | 封止部材形成装置、封止部材形成方法及び紫外線硬化性材料注入装置 |
| JP2020083166A (ja) * | 2018-11-29 | 2020-06-04 | ロベルト・ボッシュ・ゲゼルシャフト・ミト・ベシュレンクテル・ハフツングRobert Bosch Gmbh | ブレーキ液圧制御装置、及び、ブレーキ液圧制御装置の製造方法 |
| KR20200136907A (ko) * | 2018-03-27 | 2020-12-08 | 배트 홀딩 아게 | 지지 핀을 수용하고 해제하기 위한 커플링을 갖는 핀 리프팅 장치 |
| CN112638141A (zh) * | 2019-10-08 | 2021-04-09 | 李尔公司 | 电气组件封闭件 |
| CN113877780A (zh) * | 2020-10-27 | 2022-01-04 | 襄阳美利信科技有限责任公司 | 一种新能源汽车充电机水道密封工艺及结构 |
| JP2022099385A (ja) * | 2020-12-23 | 2022-07-05 | 株式会社Kelk | 熱電発電装置 |
| DE102021107318A1 (de) | 2021-03-24 | 2022-09-29 | Nidec Motors & Actuators (Germany) Gmbh | Motoranordnung mit Nut-Zungen-Deckel-Dichtung |
| KR20230065355A (ko) * | 2016-11-03 | 2023-05-11 | 램 리써치 코포레이션 | 정전적으로 클램핑된 에지 링 |
| WO2023243049A1 (ja) * | 2022-06-16 | 2023-12-21 | 日立Astemo株式会社 | 電子制御装置 |
| EP4332012A4 (en) * | 2021-11-26 | 2024-10-02 | Contemporary Amperex Technology (Hong Kong) Limited | STORAGE AND TRANSPORT DEVICE |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0317469U (ja) * | 1989-06-30 | 1991-02-21 | ||
| JPH0834467A (ja) * | 1994-07-26 | 1996-02-06 | Mitsubishi Electric Corp | 防水型筐体構造 |
| JP2001263496A (ja) * | 2000-03-15 | 2001-09-26 | Unisia Jecs Corp | シール構造 |
| US20050036233A1 (en) * | 2003-08-14 | 2005-02-17 | Mo Xu | Base deck with formed-in-place gaskets and impact dissipation members for a data storage device |
| JP2006196104A (ja) * | 2005-01-14 | 2006-07-27 | Three Bond Co Ltd | 磁気ディスク装置 |
| JP2007165132A (ja) * | 2005-12-14 | 2007-06-28 | Uchiyama Mfg Corp | 燃料電池用構成部材間のシール構造 |
| JP2010277957A (ja) * | 2009-06-01 | 2010-12-09 | Aisin Seiki Co Ltd | 燃料電池シール構造 |
| JP2015177003A (ja) * | 2014-03-14 | 2015-10-05 | 株式会社富士通ゼネラル | 筐体及びその製造方法 |
-
2014
- 2014-04-10 JP JP2014080880A patent/JP2015201593A/ja active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0317469U (ja) * | 1989-06-30 | 1991-02-21 | ||
| JPH0834467A (ja) * | 1994-07-26 | 1996-02-06 | Mitsubishi Electric Corp | 防水型筐体構造 |
| JP2001263496A (ja) * | 2000-03-15 | 2001-09-26 | Unisia Jecs Corp | シール構造 |
| US20050036233A1 (en) * | 2003-08-14 | 2005-02-17 | Mo Xu | Base deck with formed-in-place gaskets and impact dissipation members for a data storage device |
| JP2006196104A (ja) * | 2005-01-14 | 2006-07-27 | Three Bond Co Ltd | 磁気ディスク装置 |
| JP2007165132A (ja) * | 2005-12-14 | 2007-06-28 | Uchiyama Mfg Corp | 燃料電池用構成部材間のシール構造 |
| JP2010277957A (ja) * | 2009-06-01 | 2010-12-09 | Aisin Seiki Co Ltd | 燃料電池シール構造 |
| JP2015177003A (ja) * | 2014-03-14 | 2015-10-05 | 株式会社富士通ゼネラル | 筐体及びその製造方法 |
Cited By (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102840767B1 (ko) * | 2016-11-03 | 2025-07-30 | 램 리써치 코포레이션 | 정전적으로 클램핑된 에지 링 |
| KR20230065355A (ko) * | 2016-11-03 | 2023-05-11 | 램 리써치 코포레이션 | 정전적으로 클램핑된 에지 링 |
| US11707902B2 (en) | 2017-08-09 | 2023-07-25 | Nordson Corporation | Seal member forming system and method |
| JP2019032038A (ja) * | 2017-08-09 | 2019-02-28 | ノードソン コーポレーションNordson Corporation | 封止部材形成装置、封止部材形成方法及び紫外線硬化性材料注入装置 |
| US12036760B2 (en) | 2017-08-09 | 2024-07-16 | Nordson Corporation | Seal member forming system and method |
| JP7460316B2 (ja) | 2017-08-09 | 2024-04-02 | ノードソン コーポレーション | 封止部材形成装置、封止部材形成方法及び紫外線硬化性材料注入装置 |
| KR20200136907A (ko) * | 2018-03-27 | 2020-12-08 | 배트 홀딩 아게 | 지지 핀을 수용하고 해제하기 위한 커플링을 갖는 핀 리프팅 장치 |
| KR102492991B1 (ko) * | 2018-03-27 | 2023-01-30 | 배트 홀딩 아게 | 지지 핀을 수용하고 해제하기 위한 커플링을 갖는 핀 리프팅 장치 |
| US11784086B2 (en) | 2018-03-27 | 2023-10-10 | Vat Holding Ag | Pin lifting device with coupling for receiving and releasing a supporting pin |
| JP2020083166A (ja) * | 2018-11-29 | 2020-06-04 | ロベルト・ボッシュ・ゲゼルシャフト・ミト・ベシュレンクテル・ハフツングRobert Bosch Gmbh | ブレーキ液圧制御装置、及び、ブレーキ液圧制御装置の製造方法 |
| JP7468990B2 (ja) | 2018-11-29 | 2024-04-16 | ロベルト・ボッシュ・ゲゼルシャフト・ミト・ベシュレンクテル・ハフツング | ブレーキ液圧制御装置、及び、ブレーキ液圧制御装置の製造方法 |
| CN112638141A (zh) * | 2019-10-08 | 2021-04-09 | 李尔公司 | 电气组件封闭件 |
| CN113877780A (zh) * | 2020-10-27 | 2022-01-04 | 襄阳美利信科技有限责任公司 | 一种新能源汽车充电机水道密封工艺及结构 |
| JP2022099385A (ja) * | 2020-12-23 | 2022-07-05 | 株式会社Kelk | 熱電発電装置 |
| US12144256B2 (en) | 2020-12-23 | 2024-11-12 | Kelk Ltd. | Thermoelectric power generation device |
| JP7588507B2 (ja) | 2020-12-23 | 2024-11-22 | 株式会社Kelk | 熱電発電装置 |
| US12568761B2 (en) | 2020-12-23 | 2026-03-03 | Kelk Ltd. | Thermoelectric power generation device |
| DE102021107318A1 (de) | 2021-03-24 | 2022-09-29 | Nidec Motors & Actuators (Germany) Gmbh | Motoranordnung mit Nut-Zungen-Deckel-Dichtung |
| EP4332012A4 (en) * | 2021-11-26 | 2024-10-02 | Contemporary Amperex Technology (Hong Kong) Limited | STORAGE AND TRANSPORT DEVICE |
| US12391444B2 (en) | 2021-11-26 | 2025-08-19 | Contemporary Amperex Technology (Hong Kong) Limited | Storage and transportation device |
| WO2023243049A1 (ja) * | 2022-06-16 | 2023-12-21 | 日立Astemo株式会社 | 電子制御装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5500681B2 (ja) | 電子制御装置 | |
| US10405636B2 (en) | Cosmetic container having air entrance/exit member | |
| JP5355523B2 (ja) | 二次電池及びその製造方法、二次電池に適用されるキャッププレート及びその製造方法、及び密封ユニット | |
| JP2013105766A (ja) | 電子制御装置 | |
| TW201521540A (zh) | 移動終端殼體 | |
| US20170013737A1 (en) | Housing | |
| US20080278045A1 (en) | Case assembly structure of electronic device | |
| CN101467426B (zh) | 液体敏感电子产品的外壳及其制造方法和模具 | |
| US9841103B2 (en) | Metal gasket | |
| TWM561976U (zh) | 機殼結構 | |
| JP2016066762A (ja) | 電子制御装置 | |
| CN105318080B (zh) | 一种电子膨胀阀、电机线圈、电路板组件以及灌胶方法 | |
| JP2016162663A (ja) | 電子制御装置 | |
| KR20140068682A (ko) | 원자로압력용기 절단 폐기물 저장용기 | |
| KR200475969Y1 (ko) | 벤딩형 스템구조가 구비된 펌프 | |
| KR20220001068U (ko) | 음식물 포장용 용기 | |
| JP5862263B2 (ja) | ガスケット | |
| CN215897574U (zh) | 灌胶式电源模块 | |
| JP2013101218A (ja) | 表示装置のフロントユニット | |
| WO2016075788A1 (ja) | 防水型制御ユニット、及び防水型制御ユニットの製造方法 | |
| JP2009049215A (ja) | 密封筐体 | |
| CN204929480U (zh) | 带有密封结构的发动机控制单元 | |
| JP2013168674A (ja) | 電子制御装置 | |
| JP2013055249A (ja) | 防水構造、該防水構造を備えた携帯機器、該携帯機器の製造方法 | |
| JP5925356B2 (ja) | 防水型電子装置の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20161220 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20170907 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20171010 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20171207 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180612 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180808 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190205 |