JP2016101832A - 車両用成形天井 - Google Patents
車両用成形天井 Download PDFInfo
- Publication number
- JP2016101832A JP2016101832A JP2014240902A JP2014240902A JP2016101832A JP 2016101832 A JP2016101832 A JP 2016101832A JP 2014240902 A JP2014240902 A JP 2014240902A JP 2014240902 A JP2014240902 A JP 2014240902A JP 2016101832 A JP2016101832 A JP 2016101832A
- Authority
- JP
- Japan
- Prior art keywords
- molded ceiling
- reinforcing member
- vehicle
- base material
- fiber
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Vehicle Interior And Exterior Ornaments, Soundproofing, And Insulation (AREA)
- Body Structure For Vehicles (AREA)
Abstract
Description
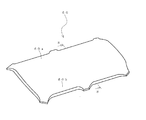
その対策として、成形天井60の側部60a、60bに後工程で、金属製あるいは硬質プラスチック製のブラケットを接着して側部を補強することが行われている。
しかし、ブラケットを接着するための後工程が余分に必要となるため、成形天井の製造が煩雑になり、コストが高くなる問題がある。さらに、成形天井に金属製ブラケットを接着したものは、リサイクルや廃棄の際に金属製ブラケットを分離する必要があり、作業が面倒になる問題がある。
なかでも、柔軟性、及び長さ幅双方向の引張強度をバランスよく両立させたガラスチョップドストランドマットが、優れた成形性を得るのに好ましい。すなわち、ガラスチョップドストランドが適度に配向することで引張強度に異方性がなく、ガラスチョップドストランドマットの厚みが薄く重量が低減されたものが好ましい。目付は50〜150g/m2にある。
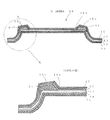
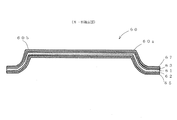
前記補強部材21の寸法例として、幅200×長さ300〜600mm程度を挙げる。前記補強部材21の厚みは、補強部材21の材質によって異なるが、樹脂発泡体の場合には、5〜50mm程度を挙げる。
前記補強部材21にはバインダーが含浸または付着して硬化しており、これによって前記成形天井10における側部10a、10bの剛性が高められている。バインダーは、前記基材11と繊維材15、17に含浸させたバインダーと同一のものが原料管理や装置等の点で経済的であり、より好ましい。
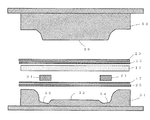
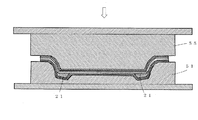
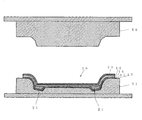
前記上型55は、前記成形天井10の表面(車内を向く面)を賦形する型面56を有する。
・基材11:密度37kg/m3、アスカーC硬度30度、厚み6mm×幅1400mm×長さ2200mmのウレタンフォーム
・繊維材15、17:幅1400mm×長さ2200mm、チョップドストランドのガラス繊維マット、平均繊維径12μm、目付量:100g/m2
・補強部材21:密度40kg/m3、アスカーC硬度30度以下、厚み30mm×幅200mm×長さ1600mmのウレタンフォーム、伸び12%以下、引張強度15N/cm2(JIS K6400−1:2004、ダンベル2号)
・表面材23:ポリエステル不織布
・裏面材25:ポリプロピレンのホットメルトフィルムとポリプロピレンの不織布の積層体
・バインダー:クルード・メチレンジフェニルジイソシアネート
11 基材
15、17 繊維材
21 補強部材
23 表面材
25 裏面材
Claims (4)
- 樹脂発泡体からなる基材の片側に繊維材と表面材が積層され、前記基材の他側には繊維材と裏面材が積層されて接着一体とされた車両用成形天井であって、
前記成形天井の側部に成形天井の前後方向に沿って補強部材が埋設され、前記補強部材の埋設部位では成形天井の厚みが他部よりも大になっていることを特徴とする車両用成形天井。 - 前記補強部材は前記基材の裏側に設けられ、前記補強部材の埋設部位では成形天井の裏面側が隆起していることを特徴とする請求項1に記載の車両用成形天井。
- 前記基材の樹脂発泡体と前記補強部材がウレタンフォームからなり、前記基材に前記補強部材が直接接して積層されていることを特徴とする請求項1または2に記載の車両用成形天井。
- 前記補強部材がウレタンフォームと補強繊維材との積層からなることを特徴とする請求項3に記載の車両用成形天井。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014240902A JP6391443B2 (ja) | 2014-11-28 | 2014-11-28 | 車両用成形天井 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014240902A JP6391443B2 (ja) | 2014-11-28 | 2014-11-28 | 車両用成形天井 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2016101832A true JP2016101832A (ja) | 2016-06-02 |
| JP6391443B2 JP6391443B2 (ja) | 2018-09-19 |
Family
ID=56088724
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2014240902A Active JP6391443B2 (ja) | 2014-11-28 | 2014-11-28 | 車両用成形天井 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6391443B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107139439A (zh) * | 2017-07-14 | 2017-09-08 | 邢台华威汽车内饰有限公司 | 轿车顶棚热压成型模具及其成型方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6372140U (ja) * | 1986-10-29 | 1988-05-14 | ||
| JPS63101252U (ja) * | 1986-12-22 | 1988-07-01 | ||
| JPH0268244U (ja) * | 1988-11-14 | 1990-05-23 | ||
| JP2002337160A (ja) * | 2001-05-18 | 2002-11-27 | Inoac Corp | 自動車用天井部材およびその製造方法 |
| JP2003267151A (ja) * | 2002-03-15 | 2003-09-25 | Inoac Corp | 車両内装部材の端部構造 |
| US20040234744A1 (en) * | 2003-05-19 | 2004-11-25 | Byma George B. | Vehicle interior trim component of basalt fibers and thermoplastic binder and method of manufacturing the same |
| JP2013136309A (ja) * | 2011-12-28 | 2013-07-11 | Sanwa Kogyo Kk | 車両用成形天井材 |
-
2014
- 2014-11-28 JP JP2014240902A patent/JP6391443B2/ja active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6372140U (ja) * | 1986-10-29 | 1988-05-14 | ||
| JPS63101252U (ja) * | 1986-12-22 | 1988-07-01 | ||
| JPH0268244U (ja) * | 1988-11-14 | 1990-05-23 | ||
| JP2002337160A (ja) * | 2001-05-18 | 2002-11-27 | Inoac Corp | 自動車用天井部材およびその製造方法 |
| JP2003267151A (ja) * | 2002-03-15 | 2003-09-25 | Inoac Corp | 車両内装部材の端部構造 |
| US20040234744A1 (en) * | 2003-05-19 | 2004-11-25 | Byma George B. | Vehicle interior trim component of basalt fibers and thermoplastic binder and method of manufacturing the same |
| JP2013136309A (ja) * | 2011-12-28 | 2013-07-11 | Sanwa Kogyo Kk | 車両用成形天井材 |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107139439A (zh) * | 2017-07-14 | 2017-09-08 | 邢台华威汽车内饰有限公司 | 轿车顶棚热压成型模具及其成型方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6391443B2 (ja) | 2018-09-19 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6426159B2 (ja) | 多層構造成分、その製造方法及びその使用 | |
| CN102341296B (zh) | 车辆外装材料用叠层体及其制造方法、以及车辆外装材料 | |
| JP2012162138A (ja) | 車両用成形内装材 | |
| US20040235376A1 (en) | Vehicle interior trim component containing carbon fibers and method of manufacturing the same | |
| US10040489B2 (en) | Alternative exterior trim part | |
| WO2007117796A2 (en) | Composite products and methods of making the same | |
| KR20140079868A (ko) | 다중층 복합 재료로 이루어진 물품 및 이의 제조 방법 | |
| US20040234744A1 (en) | Vehicle interior trim component of basalt fibers and thermoplastic binder and method of manufacturing the same | |
| TW201708006A (zh) | 外部修飾部件及其使用 | |
| KR101915971B1 (ko) | 복합소재 및 이를 이용한 자동차용 내장재 제조방법 | |
| JP2010208607A (ja) | 自動車のサンルーフ用サンシェードパネル | |
| JP2001301539A (ja) | 車両用成形天井及びその製造方法 | |
| KR101365961B1 (ko) | 연속섬유를 포함한 박판형 열가소성 복합소재로 제조된 차량용 언더바디 | |
| JP2002144976A (ja) | 車両用成形天井及びその製造方法 | |
| JP2013099936A (ja) | 繊維基材及びこれを用いた内装材 | |
| JP6713270B2 (ja) | 補強板 | |
| JP2002046545A (ja) | 車両用成形天井材及びその製造方法 | |
| JP6391443B2 (ja) | 車両用成形天井 | |
| JP2013032609A (ja) | 繊維マット及び積層体 | |
| JP6527791B2 (ja) | 車両用外装防音材の製造方法 | |
| US20060240235A1 (en) | Composite thermoplastic sheets including an integral hinge | |
| JP5841745B2 (ja) | 車両用成形天井材 | |
| WO2018190051A1 (ja) | 乗物用成形天井に用いる表皮材 | |
| JP6937185B2 (ja) | 車両用内装材 | |
| JP7013142B2 (ja) | 車両の成形天井およびルーフパネルへの成形天井の組み付け方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170823 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180529 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180530 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180724 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180821 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180821 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6391443 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |