JP2016128256A - 複合成型品及びその製造方法 - Google Patents
複合成型品及びその製造方法 Download PDFInfo
- Publication number
- JP2016128256A JP2016128256A JP2015249459A JP2015249459A JP2016128256A JP 2016128256 A JP2016128256 A JP 2016128256A JP 2015249459 A JP2015249459 A JP 2015249459A JP 2015249459 A JP2015249459 A JP 2015249459A JP 2016128256 A JP2016128256 A JP 2016128256A
- Authority
- JP
- Japan
- Prior art keywords
- foam
- composite molded
- compressed
- molded product
- state
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Landscapes
- Injection Moulding Of Plastics Or The Like (AREA)
- Cylinder Crankcases Of Internal Combustion Engines (AREA)
- Laminated Bodies (AREA)
Abstract
【解決手段】高分子材料からなる成型体80と、前記成型体80より弾性を有する発泡体81とからなる複合成型品8であって、前記発泡体81は、少なくともその一部が圧縮された状態を自ら保持可能に構成されており、前記成型体80は、前記圧縮された状態の発泡体81の少なくとも一部に密着して、前記発泡体81の少なくとも一面が露出する状態で前記発泡体81と一体成型されてなり、前記圧縮された状態の発泡体81は、所定の外的要因が付加されたことを契機として圧縮前の状態に復元する特性を有するものであることを特徴とする。この複合成型品8は、圧縮状態の発泡体81と、高分子材料からなる成型体80とを一体成型することによって得られる。
【選択図】図3
Description
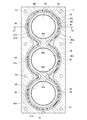
他方、内燃機関のウォータジャケットには、流通する冷却水の流れ(流量、流速等)を調整するためのスペーサが開口部から挿入されて配置される。スペーサを開口部よりウォータジャケット内に挿入する際、挿入荷重をなくして組付け性を向上することが望まれる。そのため、特許文献3には、ウォータジャケットに挿入する前は、厚みが小さく、挿入後は厚みが大きくなって、所定の冷却水の流れの規制がなされるようにしたスペーサが開示されている。特許文献3に開示されたスペーサは以下のように大別される。
a)発泡ゴムをバインダー(水溶性物質)によって圧縮状態に固定して金属製の支持具に支持させ、ウォータジャケット内を流通する冷却水(不凍液:LLC)によってバインダーが溶け、非圧縮の状態に戻るように構成されたスペーサ。
b)感熱膨張型発泡ゴム(バイメタルまたは形状記憶合金も可)を金属製の支持具に支持させ、水温または壁温によって感熱膨張型発泡ゴムが膨張するように構成されたスペーサ。
c)ばね部材を介して金属製の支持具に支持させ、挿入前はばね部材を圧縮させておき、挿入後ばね部材を復元させるように構成したスペーサ。
これによれば、発泡体が充分に圧縮された状態で成型体と一体成型されているため、複合成型品の厚みを薄くすることができる。
これによれば、発泡体に凹部或いは凸部が形成されていることにより、その表面積が大きくなる。したがって、例えば、当該複合成型品を内燃機関の冷却水流路に配置して冷却水の流れを規制する規制部材に適用する場合、外的要因としての冷却水の吸水速度が増大し、発泡体の全体が圧縮前の状態にスムースに復元する。
これによれば、発泡体の側面には成型体が存在せず発泡体の側端部が成型体により拘束されないので、例えば、当該複合体を前記規制部材に適用すれば、前記復元時に全体が均一に復元され、冷却水の規制面積を大きく確保することができる。
これによれば、発泡体の側辺部近傍に凹所があるので、例えば、当該複合体を前記規制部材に適用すれば、冷却水の乱流の発生が生じ、或は、水流の剥離損失が増え、これによって水流が弱まり、冷却水の規制効果が向上する。
これによれば、例えば、当該複合体を前記規制部材に適用すれば、成型体の貫通部を通じ、冷却水が流れるため、冷却水の吸水が促進されて前記復元が効率的になされる。また、冷却水の交換時における排水の際には排水速度が速くなる。
これによれば、一体成型による結合に加えて接着剤による結合が付加されるから、成型体と発泡体とはより強固に結合されている。
これによれば、一体成型による結合に加えて機械的な結合が付加されるから、成型体と発泡体とはより強固に結合されている。
これによれば、水が前記所定の外的要因として、セルロース系スポンジに作用して、当該セルロース系スポンジからなる発泡体が圧縮前の状態に復元する。したがって、当該複合成型体を水分が接触する場所で用いる場合は、発泡体を復元させるための作業が不要とされる。そして、高分子材料は、非水溶性の合成樹脂であるから、成型体は水による影響を受けずその形状が維持される。
これによれば、水が前記所定の外的要因として、発泡ゴムに作用してバインダーが溶解し、これによって、当該発泡ゴムからなる発泡体が圧縮前の状態に復元する。したがって、当該複合成型体を水分が接触する場所で用いる場合は、発泡体を復元させるための作業が不要とされる。そして、高分子材料は、非水溶性の合成樹脂であるから、成型体は水による影響を受けずその形状が維持される。
これによれば、熱が前記所定の外的要因として、発泡ゴムに作用してバインダーが軟化又は溶融し、これによって、当該発泡ゴムからなる発泡体が圧縮前の状態に復元する。したがって、当該複合成型体を熱に晒される場所で用いる場合は、発泡体を復元させるための作業が不要とされる。そして、高分子材料は耐熱性を有する合成樹脂であるから、成型体は熱による影響を受けずその形状が維持される。
これによれば、発泡体は成型時に成型体と一体に成型されているから、成型体が曲面を有する形状であっても、発泡体にしわや変形が生じず、発泡体が成型体の曲面に沿って密着的に一体とされている。
これによれば、内燃機関は発熱や異音の発生源となるから、当該複合成型品を内燃機関の構成部材として用いれば、断熱性能、防音性能、緩衝性能が効果的に発揮される。
前記構成部材が前記規制部材である場合、冷却水流路に配置する前は発泡体が圧縮された状態としておいて、当該複合成型品を冷却水流路に挿入して配置するようにすれば、挿入抵抗が小さく、容易に挿入することができる。そして、非圧縮状態に復元した発泡体によって冷却水の流通が規制される。
これによれば、成型体と発泡体とをより強固に結合させることができる。
これによれば、得られた複合成型品は、前記所定の外的要因としての水分に晒すことによって、圧縮前の状態に簡易に復元される。
なお、発泡体81における前記他面81a´に、図示を省略するゴムシート等の保護シートを貼着しておいても良い。このような保護シートの存在により、ウォータジャケット21内に当該スペーサ8を挿入する際に、ウォータジャケット21の内側内壁面21cの開口縁部による発泡体81の傷つきを防止することができる。また、ウォータジャケット21内に配置された状態における振動による発泡体81の傷つきも防止することができる。
なお、プレス装置100としては、図例のような固定プレス盤101と可動プレス盤102とからなるものに代えて、プレスローラによるものも採用可能である。この場合、セルロース系スポンジの原材はロール状に巻かれ、プレスローラに連続的に供給して圧縮され、その後適宜寸法に裁断される。
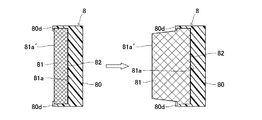
なお、前記製造方法では、接着剤等の塗布により圧縮状態の発泡体81の表面を改質する工程を備えた例について述べたが、インサート成型によって、スペーサ本体(成型体)80と発泡体81とが強固に一体化される場合は、この工程を省略しても良い。つまり、スペーサ本体80と発泡体81とを接着剤を介さずに結合してスペーサ8を構成しても良い。
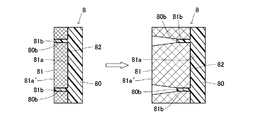
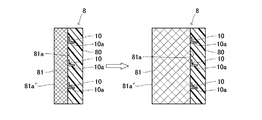
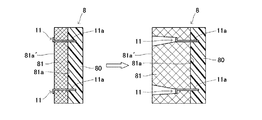
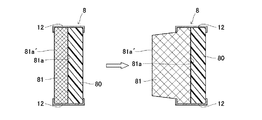
図10に示す複合成型品8では、金属製或いは樹脂製の断面L形の複数の結合部材10が、圧縮状態の発泡体81の片面81aに固着されている。当該結合部材10の一部片10aは発泡体81の片面81aから垂直に舌片状に突出している。そして、成型体80はこの結合部材10の一部片10aを含む全体を包摂するように発泡体81の片面81aにインサート成型により固着一体とされている。成型体80と発泡体81とは、一体成型による結合力に加えて、前記一部片10aの成型体80に対するアンカー効果によって、より強固に一体とされる。そして、発泡体81が、前記と同様の水や熱などの外的要因の作用を受けると、右図に示すように、圧縮前の状態に復元する。
なお、この場合も、発泡体81の片面81aに、前記と同様の接着剤82を塗布し、或いは図7に示すような発泡薄層81dを形成することにより、表面状態を改質しておくことはもとより可能である。また、図例では発泡体81が前記と同様にセルロース系スポンジからなることを示しているが、前記した他の発泡体も採用可能である。これは、以下の実施形態でも同様である。
なお、本実施形態における上型キャビティ202bに形成された突起202bbの形成位置や個数は図例に限られるものではない。また、この突起202bbは、図14や、後記する図16及び図17に示す例にも適用可能である。
21 ウォータジャケット(冷却水流路)
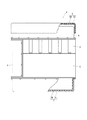
5 エンジンカバー(エンジンの構成部材、複合成型品)
50 カバー本体(成型体)
51 発泡体
7 オイルパン(エンジンの構成部材、複合成型品)
70 オイルパン本体(成型体)
71 発泡体
8 スペーサ(複合成型品)
80 スペーサ本体(成型体)
80e,80g 貫通部
80h 凹所
81 発泡体
81a 片面(圧縮方向と交差する面)
81a´ 他面(圧縮方向と交差する面)
81e 透孔(凹部)
81f 凹穴(凹部)
81g 凸部
82 接着剤
10,11,12 機械的結合部材
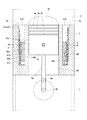
9 ピストン(作動機構本体)
r 樹脂(高分子材料)
Claims (18)
- 高分子材料からなる成型体と、前記成型体より弾性を有する発泡体とからなる複合成型品であって、
前記発泡体は、少なくともその一部が圧縮された状態を自ら保持可能に構成されており、
前記成型体は、前記圧縮された状態の発泡体の少なくとも一部に密着して、前記発泡体の少なくとも一面が露出する状態で前記発泡体と一体成型されてなり、前記圧縮された状態の発泡体は、所定の外的要因が付加されたことを契機として圧縮前の状態に復元する特性を有するものであることを特徴とする複合成型品。 - 請求項1に記載の複合成型品において、
前記発泡体は、その圧縮部分が、圧縮前の状態と比較して圧縮方向の厚みが1/2以下となるように圧縮された状態で前記成型体と一体成型されていることを特徴とする複合成型品。 - 請求項1又は請求項2に記載の複合成型品において、
前記圧縮された状態の発泡体には、圧縮方向と交差する面に、凹部が形成されていることを特徴とする複合成型品。 - 請求項1又は請求項2に記載の複合成型品において、
前記圧縮された状態の発泡体には、圧縮方向と交差する面に、凸部が形成されていることを特徴とする複合成型品。 - 請求項1〜請求項4のいずれか一項に記載の複合成型品において、
前記成型体は、前記発泡体の圧縮方向と交差する面にのみに密着していることを特徴とする複合成型品。 - 請求項1〜請求項5のいずれか一項に記載の複合成型品において、
前記成型体には、前記発泡体の側辺部近傍に、凹所が形成されていることを特徴とする複合成型品。 - 請求項1〜請求項6のいずれか一項に記載の複合成型品において、
前記成型体は、前記圧縮された状態の発泡体の圧縮方向と交差する面に対向する箇所に貫通部が形成されていることを特徴とする複合成型品。 - 請求項1〜請求項7のいずれか一項に記載の複合成型品において、
前記成型体と前記発泡体とは接着剤を介して結合されていることを特徴とする複合成型品。 - 請求項1〜請求項8のいずれか一項に記載の複合成型品において、
前記成型体と前記発泡体とは機械的に結合されていることを特徴とする複合成型品。 - 請求項1〜請求項9のいずれか一項に記載の複合成型品において、
前記高分子材料は、非水溶性の合成樹脂であり、前記発泡体は、水分と接触することによって圧縮された状態から圧縮前の状態に復元可能なセルロース系スポンジであることを特徴とする複合成型品。 - 請求項1〜請求項9のいずれか一項に記載の複合成型品において、
前記高分子材料は、非水溶性の合成樹脂であり、前記発泡体は、水に溶解するバインダーの含浸によって圧縮状態に保持された発泡ゴムであることを特徴とする複合成型品。 - 請求項1〜請求項9のいずれか一項に記載の複合成型品において、
前記高分子材料は、耐熱性を有する合成樹脂であり、前記発泡体は、熱により軟化又は溶融するバインダーの含浸によって圧縮状態に保持された発泡ゴムであることを特徴とする複合成型品。 - 請求項1〜請求項12のいずれか一項に記載の複合成型品において、
前記成型体は、曲面を有する形状に形成されており、前記発泡体は、前記曲面に沿うような状態で前記成型体と一体に成型されていることを特徴とする複合成型品。 - 請求項1〜請求項13のいずれか一項に記載の複合成型品において、
当該複合成型品は、内燃機関の構成部材であることを特徴とする複合成型品。 - 請求項14に記載の複合成型品において、
前記内燃機関の構成部材は、当該内燃機関に設けられる冷却水流路内に配置されて冷却水の流れを規制する規制部材であることを特徴とする複合成型品。 - 高分子材料からなる成型体と、前記成型体より弾性を有する発泡体とからなる複合成型品の製造方法であって、
圧縮された状態を自ら保持可能且つ所定の外的要因が付加されたときに圧縮前の状態に復元可能な発泡体を前記圧縮状態に加工する加工工程と、
圧縮された状態の前記発泡体に対して高分子材料を供給して前記発泡体の一部に密着させるとともに、前記発泡体の少なくとも一面が露出する状態となるように前記発泡体と前記高分子材料による成型体とを一体成型する成型工程と、を備えることを特徴とする複合成型品の製造方法。 - 請求項16に記載の複合成型品の製造方法において、
前記加工工程と前記成型工程との間に、前記圧縮された状態の発泡体の表面状態を改質する工程をさらに備えることを特徴とする複合成型品の製造方法。 - 請求項16又は請求項17に記載の複合成型品の製造方法において、
前記高分子材料は、非水溶性の合成樹脂であり、前記発泡体は、水分と接触することによって圧縮された状態から圧縮前の状態に復元可能なセルロース系スポンジであり、
前記成型工程の後に、前記発泡体を水分に接触させて圧縮前の状態に復元させる復元工程をさらに備えることを特徴とする複合成型品の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2020057975A JP6919936B2 (ja) | 2015-01-05 | 2020-03-27 | スペーサ及びその製造方法 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015000271 | 2015-01-05 | ||
| JP2015000271 | 2015-01-05 |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020057975A Division JP6919936B2 (ja) | 2015-01-05 | 2020-03-27 | スペーサ及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2016128256A true JP2016128256A (ja) | 2016-07-14 |
| JP6726458B2 JP6726458B2 (ja) | 2020-07-22 |
Family
ID=56384052
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015249459A Active JP6726458B2 (ja) | 2015-01-05 | 2015-12-22 | 複合成型品及びその製造方法 |
| JP2020057975A Active JP6919936B2 (ja) | 2015-01-05 | 2020-03-27 | スペーサ及びその製造方法 |
Family Applications After (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2020057975A Active JP6919936B2 (ja) | 2015-01-05 | 2020-03-27 | スペーサ及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (2) | JP6726458B2 (ja) |
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101925435B1 (ko) * | 2016-08-23 | 2018-12-05 | 동아공업 주식회사 | 워터자켓 스페이서 |
| WO2018225733A1 (ja) * | 2017-06-07 | 2018-12-13 | ニチアス株式会社 | シリンダボア壁の保温具 |
| JP2019100318A (ja) * | 2017-12-07 | 2019-06-24 | 内山工業株式会社 | スペーサ |
| KR102059412B1 (ko) * | 2017-12-22 | 2019-12-26 | 동아공업 주식회사 | 실린더 블록의 워터자켓 삽입물 |
| JP2020012388A (ja) * | 2018-07-13 | 2020-01-23 | 内山工業株式会社 | スペーサ |
| JP2020112156A (ja) * | 2019-01-10 | 2020-07-27 | 内山工業株式会社 | スペーサ |
| JP2020122479A (ja) * | 2019-01-29 | 2020-08-13 | 内山工業株式会社 | スペーサ及びその製造方法 |
| JP2021030580A (ja) * | 2019-08-26 | 2021-03-01 | 内山工業株式会社 | スペーサの製造方法及びスペーサ |
| JP2021030495A (ja) * | 2019-08-20 | 2021-03-01 | 内山工業株式会社 | 複合成形品の製造方法 |
| JP2021080855A (ja) * | 2019-11-18 | 2021-05-27 | 内山工業株式会社 | スペーサ及びスペーサの製造方法 |
| JP2021080854A (ja) * | 2019-11-18 | 2021-05-27 | 内山工業株式会社 | スペーサ |
| JP2021080907A (ja) * | 2019-11-22 | 2021-05-27 | ジヤトコ株式会社 | 樹脂製のオイルパンおよびその製造方法 |
| JP2021098315A (ja) * | 2019-12-23 | 2021-07-01 | ポリプラスチックス株式会社 | 複合成形品、複合成形品の製造方法および溝付き樹脂成形品 |
| JP2022160199A (ja) * | 2021-04-06 | 2022-10-19 | 内山工業株式会社 | 成形型、これを用いた複合成形品の製造方法及びスペーサ |
| JP7593611B2 (ja) | 2020-07-15 | 2024-12-03 | 内山工業株式会社 | 複合成形品の製造方法、成形型、複合成形品及びスペーサ |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02190126A (ja) * | 1989-01-18 | 1990-07-26 | Lion Corp | ペット動物用吸収シート |
| JP2000219091A (ja) * | 1999-01-29 | 2000-08-08 | Toyo Tire & Rubber Co Ltd | シール部材一体化構造部材の製造方法 |
| JP2004019472A (ja) * | 2002-06-12 | 2004-01-22 | Toyota Motor Corp | シリンダブロック用スペーサ及びシリンダブロック |
| JP2012007478A (ja) * | 2010-06-22 | 2012-01-12 | Nichias Corp | シリンダボア壁の過冷却防止部材及び内燃機関 |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2000127198A (ja) * | 1998-10-27 | 2000-05-09 | Matsushita Electric Ind Co Ltd | インサート成形方法 |
| US6926856B2 (en) * | 2002-07-29 | 2005-08-09 | Dow Global Technologies Inc. | Molded parts with fabric surface areas and processes for their production |
| JP4096870B2 (ja) * | 2003-11-28 | 2008-06-04 | 三菱マテリアル株式会社 | インサート成形方法 |
| JP2005256661A (ja) * | 2004-03-10 | 2005-09-22 | Toyota Motor Corp | シリンダブロックの冷却構造 |
| JP4465313B2 (ja) * | 2005-09-05 | 2010-05-19 | 内山工業株式会社 | ウォータジャケットスペーサ |
-
2015
- 2015-12-22 JP JP2015249459A patent/JP6726458B2/ja active Active
-
2020
- 2020-03-27 JP JP2020057975A patent/JP6919936B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02190126A (ja) * | 1989-01-18 | 1990-07-26 | Lion Corp | ペット動物用吸収シート |
| JP2000219091A (ja) * | 1999-01-29 | 2000-08-08 | Toyo Tire & Rubber Co Ltd | シール部材一体化構造部材の製造方法 |
| JP2004019472A (ja) * | 2002-06-12 | 2004-01-22 | Toyota Motor Corp | シリンダブロック用スペーサ及びシリンダブロック |
| JP2012007478A (ja) * | 2010-06-22 | 2012-01-12 | Nichias Corp | シリンダボア壁の過冷却防止部材及び内燃機関 |
Cited By (24)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101925435B1 (ko) * | 2016-08-23 | 2018-12-05 | 동아공업 주식회사 | 워터자켓 스페이서 |
| WO2018225733A1 (ja) * | 2017-06-07 | 2018-12-13 | ニチアス株式会社 | シリンダボア壁の保温具 |
| JP2019100318A (ja) * | 2017-12-07 | 2019-06-24 | 内山工業株式会社 | スペーサ |
| KR102059412B1 (ko) * | 2017-12-22 | 2019-12-26 | 동아공업 주식회사 | 실린더 블록의 워터자켓 삽입물 |
| JP7097608B2 (ja) | 2018-07-13 | 2022-07-08 | 内山工業株式会社 | スペーサ |
| JP2020012388A (ja) * | 2018-07-13 | 2020-01-23 | 内山工業株式会社 | スペーサ |
| JP2020112156A (ja) * | 2019-01-10 | 2020-07-27 | 内山工業株式会社 | スペーサ |
| JP7445951B2 (ja) | 2019-01-10 | 2024-03-08 | 内山工業株式会社 | スペーサ |
| JP2020122479A (ja) * | 2019-01-29 | 2020-08-13 | 内山工業株式会社 | スペーサ及びその製造方法 |
| JP7464245B2 (ja) | 2019-01-29 | 2024-04-09 | 内山工業株式会社 | スペーサ及びその製造方法 |
| JP2021030495A (ja) * | 2019-08-20 | 2021-03-01 | 内山工業株式会社 | 複合成形品の製造方法 |
| JP7333597B2 (ja) | 2019-08-20 | 2023-08-25 | 内山工業株式会社 | 複合成形品の製造方法 |
| JP2021030580A (ja) * | 2019-08-26 | 2021-03-01 | 内山工業株式会社 | スペーサの製造方法及びスペーサ |
| JP7340239B2 (ja) | 2019-08-26 | 2023-09-07 | 内山工業株式会社 | スペーサの製造方法及びスペーサ |
| JP7429946B2 (ja) | 2019-11-18 | 2024-02-09 | 内山工業株式会社 | スペーサ |
| JP2021080855A (ja) * | 2019-11-18 | 2021-05-27 | 内山工業株式会社 | スペーサ及びスペーサの製造方法 |
| JP2021080854A (ja) * | 2019-11-18 | 2021-05-27 | 内山工業株式会社 | スペーサ |
| JP7470359B2 (ja) | 2019-11-18 | 2024-04-18 | 内山工業株式会社 | スペーサ及びスペーサの製造方法 |
| JP7627522B2 (ja) | 2019-11-18 | 2025-02-06 | 内山工業株式会社 | スペーサの製造方法 |
| JP2021080907A (ja) * | 2019-11-22 | 2021-05-27 | ジヤトコ株式会社 | 樹脂製のオイルパンおよびその製造方法 |
| JP2021098315A (ja) * | 2019-12-23 | 2021-07-01 | ポリプラスチックス株式会社 | 複合成形品、複合成形品の製造方法および溝付き樹脂成形品 |
| JP7593611B2 (ja) | 2020-07-15 | 2024-12-03 | 内山工業株式会社 | 複合成形品の製造方法、成形型、複合成形品及びスペーサ |
| JP2022160199A (ja) * | 2021-04-06 | 2022-10-19 | 内山工業株式会社 | 成形型、これを用いた複合成形品の製造方法及びスペーサ |
| JP7671493B2 (ja) | 2021-04-06 | 2025-05-02 | 内山工業株式会社 | 成形型、これを用いた複合成形品の製造方法及びスペーサ |
Also Published As
| Publication number | Publication date |
|---|---|
| JP2020112163A (ja) | 2020-07-27 |
| JP6726458B2 (ja) | 2020-07-22 |
| JP6919936B2 (ja) | 2021-08-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6726458B2 (ja) | 複合成型品及びその製造方法 | |
| JP4346143B2 (ja) | 複合樹脂製品の成形方法及びその装置 | |
| WO2016104478A1 (ja) | 規制部材 | |
| JP7754921B2 (ja) | マルチキャビティ成形型システムおよびマルチキャビティ成形型システムにおいてセルロース製品を成形するための方法 | |
| US20110233834A1 (en) | Stopper structure of torque rod | |
| CN102639897B (zh) | 弹簧垫板和用于制造该弹簧垫板的方法 | |
| JP5506572B2 (ja) | 樹脂ブラケット付き防振装置の製造方法 | |
| KR101264137B1 (ko) | 분기관의 제조 방법 및 분기관의 제조 장치 | |
| CN102792015A (zh) | 带有可机械地调整的刚度的弹性体弹簧 | |
| JP2017115613A (ja) | スペーサ | |
| JP6824771B2 (ja) | トルクロッド及びその製造方法 | |
| JP2008202658A (ja) | 制振ダンパ装置及び、制振ダンパ装置の製造方法 | |
| CN108357662B (zh) | 可变形填隙片和安装安排 | |
| EP2865505A1 (en) | A method of manufacturing a foam showing a gradient poisson's ratio behaviour | |
| JP2011214082A (ja) | 金属/エラストマー複合材及びその製造方法 | |
| JP7445951B2 (ja) | スペーサ | |
| US7104781B2 (en) | Injection molding apparatus and injection molding method | |
| JP2017166364A (ja) | スペーサ及びシリンダブロックの冷却構造 | |
| JP6710391B2 (ja) | 規制部材及びセルロース系スポンジ | |
| JP6454566B2 (ja) | 規制部材 | |
| JP5061129B2 (ja) | 防振装置 | |
| JP7125274B2 (ja) | 防振装置の製造方法 | |
| JP7097608B2 (ja) | スペーサ | |
| CN111271402A (zh) | 用于高应力工程部件的摩擦阻尼镶件 | |
| WO2009043656A1 (de) | Elastisches lager |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20171011 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20181112 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190724 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190730 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190930 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200107 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200327 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20200406 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200602 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200629 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6726458 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |