JP2016155359A - 加飾成形体及びその製造方法 - Google Patents
加飾成形体及びその製造方法 Download PDFInfo
- Publication number
- JP2016155359A JP2016155359A JP2015036797A JP2015036797A JP2016155359A JP 2016155359 A JP2016155359 A JP 2016155359A JP 2015036797 A JP2015036797 A JP 2015036797A JP 2015036797 A JP2015036797 A JP 2015036797A JP 2016155359 A JP2016155359 A JP 2016155359A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- resin
- molded body
- decorative molded
- thermoplastic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Decoration By Transfer Pictures (AREA)
- Laminated Bodies (AREA)
Abstract
【課題】多彩な画像を形成することができる加飾成形体と、その製造方法を提供する。
【解決手段】加飾された熱可塑性シートが成形された加飾成形体において、該熱可塑性シート1,4,8A,8Bは、色材受容層3と、熱可塑性樹脂組成物よりなる多孔質フィルム又は層2,6とを有し、該色材受容層3が昇華転写又は溶融転写により加飾されていることを特徴とする加飾成形体。色材受容層と熱可塑性樹脂組成物よりなる多孔質層とを有する熱可塑性シートの該色材受容層に昇華転写又は溶融転写によって加飾する工程と、この加飾された熱可塑性シートを成形する工程とを有する加飾成形体の製造方法。
【選択図】図1
【解決手段】加飾された熱可塑性シートが成形された加飾成形体において、該熱可塑性シート1,4,8A,8Bは、色材受容層3と、熱可塑性樹脂組成物よりなる多孔質フィルム又は層2,6とを有し、該色材受容層3が昇華転写又は溶融転写により加飾されていることを特徴とする加飾成形体。色材受容層と熱可塑性樹脂組成物よりなる多孔質層とを有する熱可塑性シートの該色材受容層に昇華転写又は溶融転写によって加飾する工程と、この加飾された熱可塑性シートを成形する工程とを有する加飾成形体の製造方法。
【選択図】図1
Description
本発明は、加飾された熱可塑性シートを成形してなる加飾成形体と、その製造方法に関する。
人の顔面部の形状データに基づいて成形型を作成し、この成形型に熱可塑性合成樹脂シートを成形型面に作用させた負圧によって密着させて賦形することによりお面を製作する技術が特許文献1に記載されている。特許文献1の0032段落には、お面の成形後に彩色を施すか、又は予めシルク印刷により合成樹脂シートに毛髪部、目、鼻、皮膚等の彩色を施しておくことが記載されている。
本発明は、多彩な画像を形成することができる加飾成形体と、その製造方法を提供することを目的とする。
本発明の加飾成形体は、加飾された熱可塑性シートが成形された加飾成形体において、該熱可塑性シートは、色材受容層と、熱可塑性樹脂組成物よりなる多孔質層とを有し、該色材受容層が昇華転写又は溶融転写により加飾されていることを特徴とする。
本発明の一態様では、前記多孔質層は、熱可塑性樹脂組成物よりなる多孔質フィルムである。
本発明の一態様では、前記熱可塑性シートは、シート状の基材をさらに有し、該基材上に前記多孔質層を介して前記色材受容層が設けられている。
本発明の一態様では、このシート状の基材は、熱可塑性樹脂組成物よりなる基材フィルムである。
本発明の一態様では、このシート状の基材と前記多孔質層との間、及び前記多孔質層と色材受容層との間の少なくとも一方に中間層が設けられている。この中間層は、コロイド状無機微粒子を含有してもよい。
本発明の一態様では、前記熱可塑性シートは、光輝性層をさらに有する。
本発明の加飾成形体の製造方法は、色材受容層と熱可塑性樹脂組成物よりなる多孔質層とを有する熱可塑性シートの該色材受容層に昇華転写又は溶融転写によって加飾する工程と、この加飾された熱可塑性シートを成形する工程とを有するものである。
本発明によって提供される加飾成形体は、昇華転写又は溶融転写によって加飾した色材受容層を有する熱可塑性シートを成形したものである。この昇華転写によると、透明感に富んだ画像が形成される。また、溶融転写によると、不透明感を有したマット調の画像が形成される。この熱可塑性シートに設けられた多孔質層は、断熱効果を有するため、成形の際、色材受容層に受容された染料や顔料を、金型の熱から守り、鮮明な画像を維持する役割が期待できる。
本発明において、多孔質層と色材受容層との間に無機微粒子を含有した中間層を設けることにより、転写の際に染料が多孔質層側へ移行することが防止(抑制を含む)される。また、本発明においては、シート状の基材上に多孔質層を介してもよく、色材受容層を設けてもよい。この場合、無機微粒子含有中間層を多孔質層と基材との間に設けることができ、この場合にも、染料が基材に移行することが防止される。
本発明において、光輝性転写層を設けることにより、さらに意匠性に富んだ画像を形成することができる。
〔熱可塑性シート〕
本発明で用いられる熱可塑性シートは、多孔質層と色材受容層とを有する。本発明の一態様では、図1(a)の通り、熱可塑性シート1は、熱可塑性樹脂組成物よりなる多孔質層としての多孔質フィルム2と、該多孔質フィルム2上に形成された色材受容層3とを有する。
本発明で用いられる熱可塑性シートは、多孔質層と色材受容層とを有する。本発明の一態様では、図1(a)の通り、熱可塑性シート1は、熱可塑性樹脂組成物よりなる多孔質層としての多孔質フィルム2と、該多孔質フィルム2上に形成された色材受容層3とを有する。
本発明の別の一態様では、図1(b)の通り、熱可塑性シート4は、熱可塑性樹脂組成物よりなる基材フィルム5と、該基材フィルム5上に形成された多孔質層6と、該多孔質層6の上に形成された色材受容層3とを有する。
本発明のさらに別の一態様では、図1(c)又は(d)の熱可塑性シート8A,8Bの通り、紙又は熱可塑性樹脂組成物よりなる基材9と、該基材9上に形成された多孔質層6と、該多孔質層6上に形成された色材受容層3とを有し、さらに、基材9と多孔質層6との間又は多孔質層6と色材受容層3との間に形成された中間層7を有する。なお、中間層7は、基材9と多孔質層6との間及び多孔質層6と色材受容層3との間の双方に設けられてもよい。
これらの熱可塑性シート1,4,8A,8Bは、色材受容層3に対し昇華転写又は溶融転写によって加飾された後、真空成形法などの成形法によって型に押し付けられて所定形成に成形される。
以下、各フィルム及び層を構成する材料等について説明する。
[多孔質フィルム2]
図1(a)の熱可塑性シート1における多孔質フィルム2は、ベースとなる樹脂としてポリプロピレン樹脂を含み、内部に微細空隙を有する多孔質フィルムが好ましい。下記範囲程度の厚さを有し、かつポリプロピレン樹脂を含む多孔質フィルムは、得られた熱転写受像シートの印画物表面の地合いを向上させることができる。
図1(a)の熱可塑性シート1における多孔質フィルム2は、ベースとなる樹脂としてポリプロピレン樹脂を含み、内部に微細空隙を有する多孔質フィルムが好ましい。下記範囲程度の厚さを有し、かつポリプロピレン樹脂を含む多孔質フィルムは、得られた熱転写受像シートの印画物表面の地合いを向上させることができる。
多孔質フィルム2の厚さは、好ましくは10μm以上100μm以下であり、より好ましくは15μm以上80μm以下であり、さらに好ましくは15μm以上40μm以下である。多孔質フィルムは、JIS K6922によって測定された密度が0.1g/cm3以上1.5g/cm3以下であることが好ましく、0.3g/cm3以上1.0g/cm3以下であることがさらに好ましい。
フィルム中に微細空隙を生じさせる方法としては、フィルムのベースとなる樹脂に対して非相溶な有機微粒子または無機微粒子(一種類でも複数でもよい)を混練したコンパウンドを作成する。このコンパウンドは微視的にみるとベースとなる樹脂とベースとなる樹脂に対して非相溶な微粒子とが微細な海島構造を形成しており、このコンパウンドをフィルム化し、延伸することにより海島界面の剥離、または、島を形成する領域の大きな変形によって上記のような微細空隙を発生させるものである。
微細空隙を形成する方法として、例えば、ポリプロピレンを主体とし、それにポリプロピレンより高い融点を有するポリエステルやアクリル樹脂を加える方法が挙げられる。この場合、ポリエステルやアクリル樹脂が微細空隙を形成する核剤の役割をする。該ポリエステル、アクリル樹脂の含有量は、いずれの場合もポリプロピレン100質量部に対して2質量部以上10質量部以下であることが好ましい。上記含有量が2質量部以上の場合には、微細空隙を十分に発生させることができ、印字感度をより向上させることができる。また、含有量が10質量部以下の場合には、多孔質フィルムの耐熱性を十分に担保することができる。
また、ベースとする樹脂をポリプロピレンとする多孔質フィルムを作成する場合、より微細で緻密な空隙を発生させるためには、さらにポリイソプレンを加えることが好ましい。例えば、ポリプロピレンを主体とし、これにアクリル樹脂またはポリエステル、そしてポリイソプレンを配合したコンパウンドを作成し、フィルム化し、延伸することにより、高い印字感度を有する多孔質フィルムを得ることができる。
多孔質フィルム2は、色材受容層3との接着性を向上させるため、表面処理が施されていてもよい。上記表面処理としては、コロナ放電処理、火炎処理、オゾン処理、紫外線処理、放射線処理、粗面化処理、化学薬品処理、プラズマ処理、およびグラフト化処理等の、公知の樹脂表面改質技術を適用することができる。上記表面処理は、1種のみ施されてもよいし、2種以上施されてもよい。
[色材受容層3]
熱可塑性シート1,4,8A,8Bにおける色材受容層3は、熱転写インクシートから移行してくる昇華染料や染料含有溶融樹脂を受容し、形成された画像を維持するためのものである。色材受容層を形成するための樹脂としては、ポリカーボネート系樹脂、ポリエステル系樹脂、ポリアミド系樹脂、アクリル系樹脂、セルロース系樹脂、ポリスルフォン系樹脂、ポリ塩化ビニル樹脂、ポリ酢酸ビニル樹脂、塩化ビニル−酢酸ビニル共重合体樹脂、ポリビニルアセタール樹脂、ポリビニルブチラール樹脂、ポリウレタン系樹脂、ポリスチレン系樹脂、ポリプロピレン系樹脂、ポリエチレン系樹脂、エチレン−酢酸ビニル共重合体樹脂、およびエポキシ樹脂等の1種又は2種以上よりなる熱可塑性樹脂が挙げられる。
熱可塑性シート1,4,8A,8Bにおける色材受容層3は、熱転写インクシートから移行してくる昇華染料や染料含有溶融樹脂を受容し、形成された画像を維持するためのものである。色材受容層を形成するための樹脂としては、ポリカーボネート系樹脂、ポリエステル系樹脂、ポリアミド系樹脂、アクリル系樹脂、セルロース系樹脂、ポリスルフォン系樹脂、ポリ塩化ビニル樹脂、ポリ酢酸ビニル樹脂、塩化ビニル−酢酸ビニル共重合体樹脂、ポリビニルアセタール樹脂、ポリビニルブチラール樹脂、ポリウレタン系樹脂、ポリスチレン系樹脂、ポリプロピレン系樹脂、ポリエチレン系樹脂、エチレン−酢酸ビニル共重合体樹脂、およびエポキシ樹脂等の1種又は2種以上よりなる熱可塑性樹脂が挙げられる。
熱転写インクシートとの離型性を向上させるために、色材受容層中に離型剤を含有させてもよい。離型剤としてはポリエチレンワックス、アミドワックス、フッ素樹脂パウダー等の固形ワックス類、フッ素系またはリン酸エステル系界面活性剤、シリコーンオイル、反応性シリコーンオイル、硬化型シリコーンオイル等の各種変性シリコーンオイル、および各種シリコーン樹脂などが挙げられるが、シリコーンオイルが好ましい。上記シリコーンオイルとしては油状のものも用いることができるが、変性シリコーンオイルが好ましい。変性シリコーンオイルとしてはアミノ変性シリコーンオイル、エポキシ変性シリコーンオイル、アラルキル変性シリコーンオイル、エポキシ−アラルキル変性シリコーンオイル、アルコール変性シリコーンオイル、ビニル変性シリコーンオイル、ウレタン変性シリコーンオイル等を好ましく用いる事ができるが、エポキシ変性シリコーンオイル、アラルキル変性シリコーンオイル、エポキシ−アラルキル変性シリコーンオイルが特に好ましい。また、これらの離型剤を2種以上組み合わせて用いる事も好ましい。これらの変性シリコーンオイルの添加量は色材受容層を構成する樹脂の0.5質量%以上30質量%以下が好ましい。
色材受容層3の形成に際しては、色材受容層の白色度を向上させて転写画像の鮮明度をさらに高める目的で、酸化チタン、酸化亜鉛、カオリン、クレー、炭酸カルシウム、および微粉末シリカ等の顔料や充填剤を添加することができる。また、フタル酸エステル化合物、セバシン酸エステル化合物、およびリン酸エステル化合物等の可塑剤を添加してもよい。
色材受容層3は、熱可塑性樹脂および他の必要な添加剤、例えば、離型剤、可塑剤、顔料、充填剤、架橋剤、硬化剤、触媒、紫外線吸収剤、酸化防止剤、および光安定剤等を、有機溶剤や水に溶解もしくは分散させた塗工液を、例えばグラビア印刷法、スクリーン印刷法、およびグラビア版を用いたリバースロールコーティング法等の塗布手段により、上述の多孔質フィルム2又は後述の多孔質層6又は中間層7上に塗布および乾燥して形成することができる。このようにして形成される色材受容層の塗布量は、通常、乾燥状態で0.5g/m2以上50g/m2以下程度、好ましくは2g/m2以上10g/m2以下である。また、このような色材受容層は連続被覆であることが好ましいが、不連続の被覆として形成してもよい。
[基材フィルム5]
図1(b)の熱可塑性シート4における基材フィルム5の材料としては、ポリエチレンテレフタレート等のポリエステル、ポリプロピレン、ポリカーボネート、ポリエチレン、ポリスチレン、ポリビニルアルコール、ポリ塩化ビニル、ポリ塩化ビニリデン、ポリイミド、ナイロン、酢酸セルロース、アイオノマー等の1種又は2種以上を主成分とする樹脂フィルムが挙げられる。これらを単独で使用してもよいし、これらを任意に組み合わせた積層体を使用してもよい。これらの中でも、薄膜化が可能で安価な汎用性プラスチックであるポリエチレンテレフタレートが好ましい。
図1(b)の熱可塑性シート4における基材フィルム5の材料としては、ポリエチレンテレフタレート等のポリエステル、ポリプロピレン、ポリカーボネート、ポリエチレン、ポリスチレン、ポリビニルアルコール、ポリ塩化ビニル、ポリ塩化ビニリデン、ポリイミド、ナイロン、酢酸セルロース、アイオノマー等の1種又は2種以上を主成分とする樹脂フィルムが挙げられる。これらを単独で使用してもよいし、これらを任意に組み合わせた積層体を使用してもよい。これらの中でも、薄膜化が可能で安価な汎用性プラスチックであるポリエチレンテレフタレートが好ましい。
基材フィルム5の厚さは、強度、耐熱性等が適切になるように材料に応じて適宜選択することができるが、通常は10μm以上250μm以下程度が好ましく、より好ましくは50μm以上150μm以下である。
この基材フィルム5は、多孔質層6との接着性を高めるために、多孔質フィルム2と同様の表面処理が施されてもよい。
[多孔質層6]
図1(b)〜(d)の熱可塑性シート4,8A,8Bの多孔質層6は、多孔質フィルムが好ましいが、中空粒子を含む塗工液を塗工して形成されたものであってもよい。多孔質フィルムとしては、上記多孔質フィルム2と同様のものを用いることができる。この場合の多孔質フィルムの厚さは0.1〜30μm特に8〜20μm程度が好ましい。
図1(b)〜(d)の熱可塑性シート4,8A,8Bの多孔質層6は、多孔質フィルムが好ましいが、中空粒子を含む塗工液を塗工して形成されたものであってもよい。多孔質フィルムとしては、上記多孔質フィルム2と同様のものを用いることができる。この場合の多孔質フィルムの厚さは0.1〜30μm特に8〜20μm程度が好ましい。
多孔質層6が塗工法により形成される場合、多孔質層は、中空粒子の他に、粗大粒子、親水性バインダーやその他の添加剤をさらに含んでもよい。好ましい態様によれば、多孔質層は2層以上からなるものであってもよい。多孔質層は、中空粒子を含むことにより、クッション性を備える。ここで、多孔質層のクッション性の程度は、熱転写受像シートの用途等に応じて適宜調整することができるものである。なお、多孔質層のクッション性の程度についても、例えば、多孔質層の厚みを変更することにより任意の範囲に調整することができる。多孔質層の密度は、例えば0.1g/cm3〜0.8g/cm3の範囲内、なかでも0.2g/cm3〜0.7g/cm3の範囲内であることが好ましい。
本発明で用いる中空粒子の平均粒子径は、好ましくは0.1〜8μm、より好ましくは0.3〜5μmである。中空粒子の平均粒子径が、上記範囲程度であれば、断熱性およびクッション性を中空層に与えることができる。本発明において、中空粒子の体積平均粒子径は、コールター法(Sysmex FPIA−3000 マルバーン社製)等の従来公知の方法により測定することができる。また、中空粒子の平均中空率は、好ましくは20%以上、より好ましくは30〜80%である。中空粒子の平均中空率が、上記範囲程度であれば、断熱性およびクッション性を多孔質層に与えることができる。さらに、樹脂等から構成される有機系中空粒子であってもよく、ガラス等から構成される無機系中空粒子であってもよい。また、上記中空粒子は、架橋中空粒子であってもよい。本発明においては、市販の中空粒子を用いることもでき、例えば、ローペイクHP−1055、ローペイクHP−91、ローペイクOP−84J、ローペイクウルトラおよびローペイクSE(ロームアンドハース(株)製)、二ポールMH−5055(日本ゼオン(株))、SX8782、SX866(JSR(株))等が好ましい。
多孔質層6を構成する多孔質フィルムと基材フィルム5とを接着するには、基材フィルムと多孔質フィルムとをそれらの間に溶融押出した接着用の樹脂と共に1対のローラ間に供給し、ローラで挟圧することが好ましい。この場合、一方のローラは冷却ローラ(チルローラ)であり、他方のローラはゴムローラであることが好ましい。
上記接着用樹脂は、熱可塑性樹脂であることが好ましい。具体的には、熱可塑性樹脂として、低密度ポリエチレン樹脂、中密度ポリエチレン樹脂、高密度ポリエチレン樹脂、直鎖状低密度ポリエチレン樹脂、メタロセン触媒を利用して重合したエチレン・αオレフィンとの共重合体樹脂、エチレン・ポリプロピレン共重合体樹脂、エチレン・酢酸ビニル共重合体樹脂、エチレン・アクリル酸共重合体樹脂、エチレン・アクリル酸エチル共重合体樹脂、エチレン・メタクリル酸共重合体樹脂、エチレン・メタクリル酸メチル共重合体樹脂、エチレン・マレイン酸共重合体樹脂、アイオノマー樹脂、ポリオレフィン樹脂に不飽和カルボン酸、不飽和カルボン酸無水物等のエステル形成性単量体をグラフト重合、または、共重合した樹脂、例えば無水マレイン酸をポリオレフィン樹脂にグラフト変性した樹脂等を使用することができる。これらの材料は、一種ないしそれ以上を組み合わせて使用することができる。
接着用樹脂は、JIS K7121によって測定される融点が100℃以上のポリオレフィン樹脂であることが好ましく、融点107℃以上特に120℃以上のポリオレフィン樹脂であることが、得られる熱可塑性シートの加飾表面の地合いを向上させる観点からさらに好ましい。熱可塑性シートのカール安定性や加飾表面の地合いを向上させる観点から、ポリオレフィン樹脂は、JIS K6760によって測定された密度が0.93g/cm3以下、好ましくは0.90g/cm3以上0.93g/cm3以下、より好ましくは0.915g/cm3以上0.925g/cm3以下の密度を有することが好ましい。
接着用の樹脂層の厚さは2〜30μm特に25〜35μmが好ましい。
[基材9]
図1(c),(d)に示される熱可塑性シート8A,8Bの基材9は、樹脂フィルムであってもよく、紙であってもよい。樹脂フィルムとしては、前記基材フィルム5と同様のものを用いることができる。紙基材としては、非コート紙を用いることが好ましく、例えば、原紙、写真原紙、および上質紙等を用いることができる。例えば坪量78g/m2以上400g/m2以下、好ましくは100g/m2以上200g/m2以下の上質紙またはアート紙を使用することができる。本発明においては、基材として非コート紙を用いることで、コート紙を使用したときと比べてコストを抑えることができる。
図1(c),(d)に示される熱可塑性シート8A,8Bの基材9は、樹脂フィルムであってもよく、紙であってもよい。樹脂フィルムとしては、前記基材フィルム5と同様のものを用いることができる。紙基材としては、非コート紙を用いることが好ましく、例えば、原紙、写真原紙、および上質紙等を用いることができる。例えば坪量78g/m2以上400g/m2以下、好ましくは100g/m2以上200g/m2以下の上質紙またはアート紙を使用することができる。本発明においては、基材として非コート紙を用いることで、コート紙を使用したときと比べてコストを抑えることができる。
[中間層7]
中間層7は、基材又は多孔質層への染料の移動(裏抜け)を防止するために、基材9と多孔質層6との間又は色材受容層3と多孔質層6との間に設けられるものである。中間層7は、少なくとも無機微粒子を含有することが好ましい。無機微粒子は、発泡粒子など他の粒子と比較して、さばき性を良好にするだけでなく、透明性を確保する点でも優れている。また無機微粒子によって、適度な断熱性が付与されるため、印画物の画像濃度を高くする作用が期待できる。
中間層7は、基材又は多孔質層への染料の移動(裏抜け)を防止するために、基材9と多孔質層6との間又は色材受容層3と多孔質層6との間に設けられるものである。中間層7は、少なくとも無機微粒子を含有することが好ましい。無機微粒子は、発泡粒子など他の粒子と比較して、さばき性を良好にするだけでなく、透明性を確保する点でも優れている。また無機微粒子によって、適度な断熱性が付与されるため、印画物の画像濃度を高くする作用が期待できる。
中間層に使用する無機微粒子は、コロイド状の無機顔料の超微粒子が好ましく、例えば、ケイ酸アルミニウム、ケイ酸マグネシウム等のケイ酸金属塩;アルミナ又はアルミナ水和物(アルミナゾル、コロイダルアルミナ、カチオン性アルミニウム酸化物又はその水和物、疑ベーマイト等)、シリカ又はシリカゾル、酸化マグネシウム、酸化チタン等の金属酸化物類;炭酸マグネシウム等の炭酸塩;等、従来公知の化合物を使用することができる。本発明では、金属酸化物類、炭酸塩が好ましく、金属酸化物類がより好ましく、アルミナ又はアルミナ水和物が更に好ましく、特に、アルミナゾルが耐熱性、強靭性を付与する効果が高く、好ましい。上記中間層は、上記のコロイド状無機顔料超微粒子として1種のみからなるものであってもよいし、上記コロイド状無機顔料超微粒子として2種以上からなるものであってもよい。
上記コロイド状無機顔料超微粒子の平均粒径は、通常100nm以下、好ましくは50nm以下、特に好ましくは3〜30nmである。前記平均粒径は、本発明に係る中間層の厚さ方向の断面の電子顕微鏡写真から一次粒子の大きさを直接計測する方法で求めることができる。具体的には、個々の一次粒子の短軸径と長軸径を計測し、その平均をその粒子の粒径とし、100個以上の粒子について、それぞれの粒子の体積(重量)を、求めた粒径の直方体と近似して求め、体積平均粒径を平均粒径とする。なお、電子顕微鏡は透過型(TEM)または走査型(SEM)のいずれを用いても同じ結果を得ることができる。
コロイド状無機顔料超微粒子は、水系溶媒にゾル状に分散しやすくする目的で、塩酸、
酢酸等の分散安定剤を配合して酸性タイプに処理したものであってもよいし、微粒子電荷をカチオンにしたものであってもよいし、表面処理したものであってもよい。コロイド状無機顔料超微粒子は、例えば、アルミナゾル100(日産化学工業(株)製)、アルミナゾル200(日産化学工業(株)製)等、市販品であってもよい。
酢酸等の分散安定剤を配合して酸性タイプに処理したものであってもよいし、微粒子電荷をカチオンにしたものであってもよいし、表面処理したものであってもよい。コロイド状無機顔料超微粒子は、例えば、アルミナゾル100(日産化学工業(株)製)、アルミナゾル200(日産化学工業(株)製)等、市販品であってもよい。
中間層には、上記の無機微粒子成分の他に、バインダーとなる樹脂成分を添加することができる。この樹脂成分としては、例えば、ポリエステル系樹脂、ポリアクリル酸エステル系樹脂、ポリウレタン系樹脂、スチレンアクリレート樹脂、エチルセルロース、ヒドロキシエチルセルロース、エチルヒドロキシエチルセルロース、ヒドロキシプロピルセルロース、メチルセルロース、酢酸セルロース、酪酸セルロース等のセルロース樹脂、ポリビニルアセトアセタールやポリビニルブチラール等のポリビニルアセタール樹脂、ポリビニルピロリドン樹脂、ポリビニルアルコール樹脂等が挙げられる。これらの樹脂は単独で使用してもよく、2種以上を混合して使用してもよい。
上記の樹脂成分の添加量は、中間層の全固形分の0〜50質量%であることが好ましい。樹脂成分を用いず、無機微粒子成分のみから中間層を形成する場合、一般に、コロイド状無機顔料超微粒子からなる水性の中間層用塗工液を基材又は多孔質層上に塗工し、乾燥することにより形成することができる。中間層は、水性媒体にコロイド状無機顔料超微粒子を分散させることにより調製した中間層用塗工液を用いるゾルゲル法により形成することがより好ましい。かかる中間層は、バインダー樹脂を使用せずに成膜したものであるので、耐熱性、強靭性に優れ、さらに隣接層との接着性が良好である。尚、上記のゾルゲル法において、コロイド状無機顔料超微粒子のゾル状から乾燥ゲル状になるように、塗工後は90〜130℃の熱風にさらす等して乾燥を行なうのが好ましい。
中間層は、また、無機微粒子を溶媒に分散させ、また、必要に応じて含有される他の樹脂成分などを溶媒に分散又は溶解した中間層用塗工液を、グラビアコーティング法、ロールコート法、スクリーン印刷法、グラビア版を用いたリバースロールコーティング法等の従来から公知の形成手段により、塗工し、乾燥して形成することもできる。
中間層は、乾燥後塗工量が0.01〜5g/m2となる量で中間層用塗工液を塗工することができるが、優れた耐熱性、強靭性等を付与する点で、乾燥後塗工量が0.05g/m2以上1.0g/m2以下となる量で中間層用塗工液を塗工することが好ましい。
中間層は、アルミニウム、亜鉛等の金属や、シリカなどの金属酸化物の蒸着膜であってもよい。蒸着膜の厚さは50〜70Å程度が好ましい。
[プライマー層]
熱可塑性シート1,4,8A,8Bは、色材受容層と多孔質層との間にプライマー層が設けられてもよい。このプライマー層は、接着性、白色度、クッション性、隠蔽性、帯電防止性、およびカール防止性等の付与を目的とするものである。プライマー層に用いるバインダー樹脂としてはポリウレタン系樹脂、ポリエステル系樹脂、ポリカーボネート系樹脂、ポリアミド系樹脂、アクリル系樹脂、ポリスチレン系樹脂、ポリスルフォン系樹脂、ポリ塩化ビニル樹脂、ポリ酢酸ビニル樹脂、塩化ビニル−酢酸ビニル共重合体樹脂、ポリビニルアセタール樹脂、ポリビニルブチラール樹脂、ポリビニルアルコール樹脂、エポキシ樹脂、セルロース系樹脂、エチレン−酢酸ビニル共重合体樹脂、ポリエチレン系樹脂、およびポリプロピレン系樹脂等の1種又は2種以上が挙げられ、これらの樹脂のうちの活性水酸基を有するものについてはさらにそれらのイソシアネート硬化物をバインダーとすることもできる。
熱可塑性シート1,4,8A,8Bは、色材受容層と多孔質層との間にプライマー層が設けられてもよい。このプライマー層は、接着性、白色度、クッション性、隠蔽性、帯電防止性、およびカール防止性等の付与を目的とするものである。プライマー層に用いるバインダー樹脂としてはポリウレタン系樹脂、ポリエステル系樹脂、ポリカーボネート系樹脂、ポリアミド系樹脂、アクリル系樹脂、ポリスチレン系樹脂、ポリスルフォン系樹脂、ポリ塩化ビニル樹脂、ポリ酢酸ビニル樹脂、塩化ビニル−酢酸ビニル共重合体樹脂、ポリビニルアセタール樹脂、ポリビニルブチラール樹脂、ポリビニルアルコール樹脂、エポキシ樹脂、セルロース系樹脂、エチレン−酢酸ビニル共重合体樹脂、ポリエチレン系樹脂、およびポリプロピレン系樹脂等の1種又は2種以上が挙げられ、これらの樹脂のうちの活性水酸基を有するものについてはさらにそれらのイソシアネート硬化物をバインダーとすることもできる。
また、白色性や隠蔽性を付与するためにプライマー層に、酸化チタン、酸化亜鉛、炭酸マグネシウム、および炭酸カルシウム等のフィラーを添加することが好ましい。さらに、白色性を高めるためにスチルベン系化合物、ベンゾイミダゾール系化合物、およびベンゾオキサゾール系化合物等を蛍光増白剤として添加したり、印画物の耐光性を高めるためにヒンダードアミン系化合物、ヒンダードフェノール系化合物、ベンゾトリアゾール系化合物、およびベンゾフェノン系化合物等を紫外線吸収剤あるいは酸化防止剤として添加したり、あるいは帯電防止性を付与するためにカチオン系アクリル樹脂、ポリアニリン樹脂、および各種導電性フィラー等を添加することができる。プライマー層の塗工量は、乾燥状態で0.5g/m2以上5g/m2以下程度が好ましい。プライマー層等の塗工は、色材受容層の形成手段と同様の方法で行ってもよい。
[離型層]
熱可塑性シート1,4,8A,8Bは、色材受容層3の表面の少なくとも一部に離型層をさらに有してもよい。離型層は、色材受容層3の離型剤として前述した離型剤を適当な溶媒に溶解あるいは分散させて塗布した後、乾燥させることにより形成することができる。離型層に用いる離型剤としては、特に限定されないが、アミノ変性シリコーンオイルとエポキシ変性シリコーンオイルとの反応硬化物が好ましい。離型層の厚さは、好ましくは0.01μm以上5.0μm以下であり、より好ましくは0.05μm以上2.0μm以下である。なお、色材受容層を形成する際にシリコーンオイルを用い、塗布後に表面にブリードアウトしたシリコーンオイルを硬化させて離型層を形成することもできる。
熱可塑性シート1,4,8A,8Bは、色材受容層3の表面の少なくとも一部に離型層をさらに有してもよい。離型層は、色材受容層3の離型剤として前述した離型剤を適当な溶媒に溶解あるいは分散させて塗布した後、乾燥させることにより形成することができる。離型層に用いる離型剤としては、特に限定されないが、アミノ変性シリコーンオイルとエポキシ変性シリコーンオイルとの反応硬化物が好ましい。離型層の厚さは、好ましくは0.01μm以上5.0μm以下であり、より好ましくは0.05μm以上2.0μm以下である。なお、色材受容層を形成する際にシリコーンオイルを用い、塗布後に表面にブリードアウトしたシリコーンオイルを硬化させて離型層を形成することもできる。
〔熱転写インクシート〕
上記の熱可塑性シート1,4,8A,又は8Bは、熱転写インクシートと共に用いられて画像が形成され、加飾が行われる。なお、加飾は、熱可塑性シートの裏側が透けて見える箇所と透けない箇所とが形成されるように行われてもよい。
上記の熱可塑性シート1,4,8A,又は8Bは、熱転写インクシートと共に用いられて画像が形成され、加飾が行われる。なお、加飾は、熱可塑性シートの裏側が透けて見える箇所と透けない箇所とが形成されるように行われてもよい。
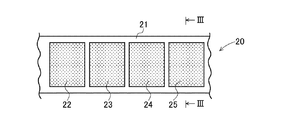
図2の通り、この熱転写インクシート20は、基材シート21の一方の面に熱転写性色材層22〜24さらには必要に応じ光輝性転写層25が設けられており、基材シート21の他方の面に耐熱滑性層が設けられている層構成を有するものがよい。以下、熱転写インクシートを構成する各層について説明する。
[基材シート]
熱転写インクシートを構成する基材シート21の材料は、従来公知のものを使用することができ、また、それ以外のものであっても、ある程度の耐熱性と強度とを有していれば使用することができる。例えば、ポリエチレンテレフタレート等のポリエステル、ポリプロピレン、ポリカーボネート、ポリエチレン、ポリスチレン、ポリビニルアルコール、ポリ塩化ビニル、ポリ塩化ビニリデン、ポリイミド、ナイロン、酢酸セルロース、アイオノマー等の樹脂フィルム、コンデンサー紙、パラフィン紙等の紙類、不織布等が挙げられる。これらを単独で使用してもよいし、これらを任意に組み合わせた積層体を使用してもよい。これらの中でも、薄膜化が可能で安価な汎用性プラスチックであるポリエチレンテレフタレートが好ましい。
熱転写インクシートを構成する基材シート21の材料は、従来公知のものを使用することができ、また、それ以外のものであっても、ある程度の耐熱性と強度とを有していれば使用することができる。例えば、ポリエチレンテレフタレート等のポリエステル、ポリプロピレン、ポリカーボネート、ポリエチレン、ポリスチレン、ポリビニルアルコール、ポリ塩化ビニル、ポリ塩化ビニリデン、ポリイミド、ナイロン、酢酸セルロース、アイオノマー等の樹脂フィルム、コンデンサー紙、パラフィン紙等の紙類、不織布等が挙げられる。これらを単独で使用してもよいし、これらを任意に組み合わせた積層体を使用してもよい。これらの中でも、薄膜化が可能で安価な汎用性プラスチックであるポリエチレンテレフタレートが好ましい。
基材シートの厚さは、強度、耐熱性等が適切になるように材料に応じて適宜選択することができるが、通常は0.5μm以上50μm以下程度が好ましく、より好ましくは1μm以上20μm以下、さらに好ましくは1μm以上10μm以下である。
基材シートは、隣接する層との接着性を向上させるため、表面処理が施されていてもよい。上記表面処理としては、コロナ放電処理、火炎処理、オゾン処理、紫外線処理、放射線処理、粗面化処理、化学薬品処理、プラズマ処理、およびグラフト化処理等の、公知の樹脂表面改質技術を適用することができる。上記表面処理は、1種のみ施されてもよいし、2種以上施されてもよい。
さらに、上記基材シートの接着処理として、基材シート上に接着層を塗工して形成することも可能である。接着層は、例えば、以下の有機材料および無機材料から形成することができる。上記有機材料としては、ポリエステル系樹脂、ポリアクリル酸エステル系樹脂、ポリ酢酸ビニル系樹脂、ポリウレタン系樹脂、スチレンアクリレート系樹脂、ポリアクリルアミド系樹脂、ポリアミド系樹脂、ポリエーテル系樹脂、ポリスチレン系樹脂、ポリエチレン系樹脂、ポリプロピレン系樹脂、ポリ塩化ビニル樹脂やポリビニルアルコール樹脂、ポリビニルピロリドンおよびその変性体等のビニル系樹脂、ならびにポリビニルアセトアセタールやポリビニルブチラール等のポリビニルアセタール系樹脂等が挙げられる。上記無機材料としては、シリカ(コロイダルシリカ)、アルミナあるいはアルミナ水和物(アルミナゾル、コロイダルアルミナ、カチオン性アルミニウム酸化物またはその水和物、疑ベークマイト等)、珪酸アルミニウム、珪酸マグネシウム、炭酸マグネシウム、酸化マグネシウム、および酸化チタン等のコロイド状無機顔料超微粒子等が挙げられる。
また、上記の表面処理として、プラスチックフィルムを延伸処理して製造する場合、未延伸フィルムにプライマー液を塗布し、その後に延伸処理して行うこともできる。
[熱転写性色材層]
熱転写インクシート20は、基材シート21の一方の面に熱転写性色材層22〜24が設けられている。熱転写インクシートが昇華型熱転写インクシートの場合には、熱転写性色材層として昇華性染料を含有する層を形成し、熱溶融型熱転写インクシートの場合には、着色剤を含む熱溶融組成物からなる熱溶融性のインクを含有する層を形成する。熱転写インクシートが昇華型熱転写インクシートの場合には、熱転写性色材層22〜24は、Y染料層領域、M染料層領域、C染料層領域であるが、さらにK染料層領域が設けられてもよい。なお、昇華性染料を含有する層領域と、着色剤を含む熱溶融組成物からなる熱溶融性のインクを含有する層領域とを、連続した1枚の基材シート上に面順次に設けてもよい。
熱転写インクシート20は、基材シート21の一方の面に熱転写性色材層22〜24が設けられている。熱転写インクシートが昇華型熱転写インクシートの場合には、熱転写性色材層として昇華性染料を含有する層を形成し、熱溶融型熱転写インクシートの場合には、着色剤を含む熱溶融組成物からなる熱溶融性のインクを含有する層を形成する。熱転写インクシートが昇華型熱転写インクシートの場合には、熱転写性色材層22〜24は、Y染料層領域、M染料層領域、C染料層領域であるが、さらにK染料層領域が設けられてもよい。なお、昇華性染料を含有する層領域と、着色剤を含む熱溶融組成物からなる熱溶融性のインクを含有する層領域とを、連続した1枚の基材シート上に面順次に設けてもよい。
熱転写性色材層の材料は、従来公知の染料を使用することができるが、印画材料として良好な特性を有するもの、例えば、十分な着色濃度を有し、光、熱、温度等により変褪色しないものが好ましく、ジアリールメタン系染料、トリアリールメタン系染料、チアゾール系染料、メロシアニン染料、ピラゾロン染料、メチン系染料、インドアニリン系染料、アセトフェノンアゾメチン、ピラゾロアゾメチン、イミダゾルアゾメチン、イミダゾアゾメチン、ピリドンアゾメチン等のアゾメチン系染料、キサンテン系染料、オキサジン系染料、ジシアノスチレン、トリシアノスチレン等のシアノスチレン系染料、チアジン系染料、アジン系染料、アクリジン系染料、ベンゼンアゾ系染料、ピリドンアゾ、チオフェンアゾ、イソチアゾールアゾ、ピロールアゾ、ピラゾールアゾ、イミダゾールアゾ、チアジアゾールアゾ、トリアゾールアゾ、ジスアゾ等のアゾ系染料、スピロピラン系染料、インドリノスピロピラン系染料、フルオラン系染料、ローダミンラクタム系染料、ナフトキノン系染料、アントラキノン系染料、キノフタロン系染料等が挙げられる。具体的には、ディスパースレッド60、ディスパースバイオレット26、CeresRed 7B、Samaron Red F3BS等の赤色染料、ディスパースイエロー231、PTY−52、マクロレックスイエロー6G等の黄色染料、ソルベントブルー63、ワクソリンブルーAP−FW、ホロンブリリアントブルーS−R、MSブルー100、C.I.ソルベントブルー22等の青色染料等を挙げることができる。その他、市販されている昇華型熱転写方式で使用されるリボンに含まれる染料も使用できる。
上記染料を担持するためのバインダー樹脂としては、例えば、エチルセルロース樹脂、ヒドロキシエチルセルロース樹脂、エチルヒドロキシエチルセルロース樹脂、メチルセルロース樹脂、酢酸セルロース樹脂等のセルロース系樹脂、ポリビニルアルコール樹脂、ポリ酢酸ビニル樹脂、ポリビニルブチラール樹脂、ポリビニルアセタール樹脂、ポリビニルピロリドン等のビニル系樹脂、ポリ(メタ)アクリレート、ポリ(メタ)アクリルアミド等のアクリル系樹脂、ポリウレタン系樹脂、ポリアミド系樹脂、およびポリエステル系樹脂等が挙げられる。これらの中でも、セルロース系、ビニル系、アクリル系、ポリウレタン系、ポリエステル系等の樹脂が耐熱性、染料の移行性等の点から好ましい。
熱転写性色材層の形成方法としては、例えば、以下の方法が挙げられる。上記染料およびバインダー樹脂に、必要に応じて離型剤等の添加剤を加え、トルエン、メチルエチルケトン等の適当な有機溶媒に溶解させ、あるいは、水に分散させ、得られた熱転写性色材層用塗布液(溶解液または分散液)を、例えば、グラビア印刷法、グラビア版を用いたリバースロールコーティング法、ロールコーター、バーコーター等の形成手段により、基材シートの一方の面に塗布し、乾燥させる。熱転写性色材層は、厚みが0.2μm以上5.0μm以下程度であり、また、熱転写性色材層中の昇華性染料の含有量は、5質量%以上90質量%以下、好ましくは5質量%以上70質量%以下であることが好ましい。
[光輝性転写層]
熱転写インクシートは、熱転写性色材層と同一面側に光輝性転写層25を設けてもよい。光輝性転写層を熱可塑性シートの色材受容層に転写して光輝性層を形成することにより成形体表面にキラキラとした加飾を施すことができる。
熱転写インクシートは、熱転写性色材層と同一面側に光輝性転写層25を設けてもよい。光輝性転写層を熱可塑性シートの色材受容層に転写して光輝性層を形成することにより成形体表面にキラキラとした加飾を施すことができる。
光輝性転写層25は、図3の通り、剥離層26、レリーフ形成層27、反射層28及び接着層29により構成することができる。なお、接着層29は省略されてもよい。
<剥離層>
転写する際の転写性を安定させ向上させるために、基材21上に剥離層26を設けることが好ましい。剥離層26の樹脂としては、離型性樹脂、離型剤を含んだ樹脂、電離放射線で架橋する硬化性樹脂などが適用できる。離型性樹脂は、例えば、弗素系樹脂、シリコーン、メラミン系樹脂、エポキシ樹脂、ポリエステル樹脂、アクリル系樹脂、繊維素系樹脂、ワックス、メラミン系樹脂などである。離型剤を含んだ樹脂は、例えば、弗素系樹脂、シリコーン、各種のワックスなどの離型剤を、添加または共重合させたアクリル系樹脂、ビニル系樹脂、ポリエステル樹脂、繊維素系樹脂などである。電離放射線で架橋する硬化性樹脂は、例えば、紫外線(UV)、電子線(EB)などの電離放射線で重合(硬化)する官能基を有するモノマー、オリゴマーなどを含有する樹脂である。
転写する際の転写性を安定させ向上させるために、基材21上に剥離層26を設けることが好ましい。剥離層26の樹脂としては、離型性樹脂、離型剤を含んだ樹脂、電離放射線で架橋する硬化性樹脂などが適用できる。離型性樹脂は、例えば、弗素系樹脂、シリコーン、メラミン系樹脂、エポキシ樹脂、ポリエステル樹脂、アクリル系樹脂、繊維素系樹脂、ワックス、メラミン系樹脂などである。離型剤を含んだ樹脂は、例えば、弗素系樹脂、シリコーン、各種のワックスなどの離型剤を、添加または共重合させたアクリル系樹脂、ビニル系樹脂、ポリエステル樹脂、繊維素系樹脂などである。電離放射線で架橋する硬化性樹脂は、例えば、紫外線(UV)、電子線(EB)などの電離放射線で重合(硬化)する官能基を有するモノマー、オリゴマーなどを含有する樹脂である。
剥離層26は、必要に応じて、基材21の一方の面に設ける。剥離層26の形成は、該樹脂を溶媒へ分散又は溶解して、ロールコート、リバースロールコート、グラビアコート、リバースグラビアコート、バーコート、ロッドコ−トなどの公知の印刷又はコーティング方法で、基材21の少なくとも一部に塗布し乾燥して塗膜を形成したり、押出しコーティング法で皮膜を形成したりすれば良い。また、加熱乾燥、あるいはエージング、または電離放射線を照射して架橋させてもよい。
剥離層26の厚さは、通常は0.01〜5.0μm程度、好ましくは0.5〜3.0μm程度である。該厚さは薄ければ薄い程良いが、0.1μm以上であれば成膜性に優れ剥離力が安定する。
<レリーフ形成層>
(レリーフ形成層の材料)
レリーフ形成層27の材料としては、ポリ塩化ビニル、アクリル樹脂(例、ポリメチルメタアクリレート)、ポリスチレン、ポリカーボネート等の熱可塑性樹脂、不飽和ポリエステル、メラミン、エポキシ、ウレタンなどの熱硬化性樹脂を硬化させたもの、ポリエステル(メタ)アクリレート、ウレタン(メタ)アクリレート、エポキシ(メタ)アクリレート、ポリエーテル(メタ)アクリレート、ポリオール(メタ)アクリレート、メラミン(メタ)アクリレート、トリアジン系アクリレート等の電離放射線硬化性樹脂を硬化させたもの、或いは、上記熱可塑性樹脂と熱硬化性樹脂、もしくは、電離放射線硬化性樹脂の混合物が使用可能である。特に耐薬品性、耐光性及び耐候性等の耐久性に優れた熱硬化性樹脂、紫外線や電子線などの電離放射線で硬化する硬化性樹脂が好ましい。好ましくは、ポリエステル(メタ)アクリレート、ウレタン(メタ)アクリレート、エポキシ(メタ)アクリレート等の電離放射線硬化性樹脂を硬化させたものが適用でき、特に好ましくはウレタン変性アクリレート樹脂である。
(レリーフ形成層の成膜方法)
レリーフ形成層27は、例えば、以下のようにして成膜することができる。
前述した材料、例えば、ウレタン変性アクリル系樹脂の電離放射線硬化性樹脂に、必要に応じて、光重合開始剤、光増感剤、光重合促進剤、多官能のモノマーやオリゴマー、離型剤、重合防止剤、粘度調節剤、界面活性剤、消泡剤等の各種助剤や、シリコーン、スチレン−ブタジエンラバー等の高分子体などを配合し、これらを有機溶媒へ溶解又は分散させるか、又は溶媒を加えずノンソルベント状の、レリーフ形成層用組成物(インキ)とする。該レリーフ形成層用組成物(インキ)を、例えば、ロールコート法、グラビアコート法、その他公知のコーティング法又は印刷法で、剥離層27又は基材シート21上に塗布し、必要に応じて乾燥すればよい。
該レリーフ形成層27の膜厚さは、通常0.1〜10μm程度、好ましくは0.2〜5μm、さらに好ましくは0.5〜2μmである。レリーフ形成層27が薄過ぎると光輝性(輝度)が著しく低下し、上記上限を超えても輝度は十分であり、コスト的に不利である。
(レリーフ形状)
レリーフ形成層27のレリーフ形状は凹凸形状であり特に限定されるものではないが、微細な凹凸形状を有する光拡散、光散乱、光反射、光回折などの機能を発現するものが好ましく、例えば、フーリエ変換やレンチキュラーレンズ、光回折パターン、モスアイ、が形成されたものが挙げられる。また、光回折機能はないが、特異な光輝性を発現するヘアライン柄、マット柄、万線柄、干渉パターン、なし地柄などでもよい。光回折凹凸パターンとしては、物体光と参照光との光の干渉による干渉縞が凹凸模様で記録されたホログラムや回折格子が適用できる。ホログラムとしては、フレネルホログラム等のレーザ再生ホログラム、及びレインボーホログラム等の白色光再生ホログラム、さらに、それらの原理を利用したカラーホログラム、コンピュータジェネレーティッドホログラム(CGH)、ホログラフィック回折格子などがある。
レリーフ形成層27のレリーフ形状は凹凸形状であり特に限定されるものではないが、微細な凹凸形状を有する光拡散、光散乱、光反射、光回折などの機能を発現するものが好ましく、例えば、フーリエ変換やレンチキュラーレンズ、光回折パターン、モスアイ、が形成されたものが挙げられる。また、光回折機能はないが、特異な光輝性を発現するヘアライン柄、マット柄、万線柄、干渉パターン、なし地柄などでもよい。光回折凹凸パターンとしては、物体光と参照光との光の干渉による干渉縞が凹凸模様で記録されたホログラムや回折格子が適用できる。ホログラムとしては、フレネルホログラム等のレーザ再生ホログラム、及びレインボーホログラム等の白色光再生ホログラム、さらに、それらの原理を利用したカラーホログラム、コンピュータジェネレーティッドホログラム(CGH)、ホログラフィック回折格子などがある。
回折格子としては、ホログラム記録手段を利用したホログラフィック回折格子が挙げられ、その他、電子線描画装置等を用いて機械的に回折格子を作成することにより、計算に基づいて任意の回折光が得られる回折格子を挙げることもできる。また、機械切削法でもよい。これらのホログラム及び/又は回折格子の単一若しくは多重に記録しても、組み合わせて記録しても良い。これらの原版は公知の材料、方法で作成することができ、通常、感光性材料を塗布したガラス板を用いたレーザ光干渉法、電子線レジスト材料を塗布したガラス板に電子線描画法、機械切削法などが適用できる。
(レリ−フ形成層の賦型)
レリーフ形成層27を上記のレリーフ形状に賦形(複製とも呼称する)する方法は以下の通りである。
熱圧法での賦形は、レリーフ形成層27の表面に、レリーフが形成されているスタンパ(金属版、又は樹脂版)を圧着(所謂エンボス)して、該レリーフをレリーフ形成層27へ賦型し複製した後に、スタンパを剥離することで行う。商業的複製の方法は、金型又は樹脂型のスタンパを用いて、レリーフ形成層27の表面へエンボスしてレリーフを複製した後に電離放射線を照射するか、又は、エンボス中に電離放射線を照射してからスタンパを剥離することでレリーフを複製する。この商業的な複製は、長尺状で行うことで連続な複製作業ができる。また、シリンダーにスタンパをとりつけたり、シリンダーに直接レリーフを刻むなどして作製されたシリンダー状のスタンパを用いて、より商業的にレリーフを複製することができる。
(レリーフの硬化)
レリーフ形成層27の材料として電離放射線硬化性樹脂を用いた場合には、スタンパでエンボス中、又はエンボス後に、電離放射線を照射して、電離放射線硬化性樹脂を硬化させる。上記の電離放射線硬化性樹脂は、レリーフを形成後に、電離放射線を照射して硬化(反応)させると電離放射線硬化樹脂(レリーフ形成層27)となる。電離放射線としては、電磁波が有する量子エネルギーで区分する場合もあるが、本明細書では、すべての紫外線(UV−A、UV−B、UV−C)、可視光線、ガンマー線、X線、電子線を包含するものと定義する。従って、電離放射線としては、紫外線(UV)、可視光線、ガンマー線、X線、または電子線などが適用できるが、紫外線(UV)が好適であり、波長300〜400nmの紫外線が最適である。電離放射線で硬化する電離放射線硬化性樹脂は、紫外線硬化の場合は光重合開始剤、及び/又は光重合促進剤を添加する。ただし、エネルギーの高い電子線硬化の場合はこれらを添加しなくてもよく、また、適正な触媒が存在すれば、熱エネルギーでも硬化できる。
レリーフ形成層27の材料として、熱硬化性樹脂を用いた場合には、使用する熱硬化性樹脂の硬化条件に応じた温湿度環境下で、エージングを行い硬化させればよい。
<反射層>
所定のレリーフ構造を設けたレリーフ形成層27面のレリーフ面へ、反射層28を設けることにより、レリーフの反射及び/又は回折効果を高めることができる。反射層28の材料としては、例えば金属、または屈折率に差のある透明金属化合物が適用できる。
所定のレリーフ構造を設けたレリーフ形成層27面のレリーフ面へ、反射層28を設けることにより、レリーフの反射及び/又は回折効果を高めることができる。反射層28の材料としては、例えば金属、または屈折率に差のある透明金属化合物が適用できる。
該反射層28に用いる金属としては、金属光沢を有し光を反射する金属元素の薄膜で、Cr、Ni、Ag、Au、Al等の金属、及びその酸化物、硫化物、窒化物等の薄膜を単独又は複数を組み合わせてもよい。上記の光反射性の金属薄膜は、10〜2000nm程度、好ましくは20〜1000nmの厚さになるよう、真空蒸着法、スパッタリング法、イオンプレーティング法などの真空薄膜法で形成することができるが、その他、メッキなどによっても形成できる。反射層28の厚さが上記範囲未満では、光がある程度透過して効果が減じ、また、上記範囲超では、反射効果は変わらないので、コスト的に無駄である。
また、透明な反射層28として、ほぼ無色透明な色相で、その光学的な屈折率がレリーフ形成層27のそれとは異なることにより、金属光沢が無いにもかかわらず、ホログラムなどの光輝性を視認できるから、透明なホログラムなどの光輝性フィルムを作製することができる。このようなものとしては、例えば、レリーフ形成層27よりも光屈折率の高い薄膜、および光屈折率の低い薄膜とがあり、前者の例としては、ZnS、TiO2、Al2O3、Sb2S3、SiO、SnO2、ITO等があり、後者の例としては、LiF、MgF2、AlF3がある。またアルミニウム等の一般的な光反射性の金属薄膜も、厚みが200Å以下になると、透明性が出て使用できる。透明金属化合物の形成は、金属の薄膜と同様、レリーフ形成層27のレリーフ面に、10〜2000nm程度、好ましくは20〜1000nmの厚さになるよう、蒸着、スパッタリング、イオンプレーティング、CVDなどの真空薄膜法などにより設ければよい。さらには、レリーフ形成層27と光の屈折率の異なる透明な合成樹脂を使用してもよい。
<接着層>
接着層29の材料としては熱で溶融又は軟化して接着する熱接着型接着剤が適用でき、例えば、アイオノマー樹脂、酸変性ポリオレフィン系樹脂、エチレン−(メタ)アクリル酸共重合体、エチレン−(メタ)アクリル酸エステル共重合体、ポリエステル系樹脂、ポリアミド系樹脂、ビニル系樹脂、アクリル系・メタクリル系などの(メタ)アクリル系樹脂、アクリル酸エステル系樹脂、マレイン酸樹脂、ブチラール系樹脂、アルキッド樹脂、ポリエチレンオキサイド樹脂、フェノール系樹脂、ユリア樹脂、メラミン樹脂、メラミン−アルキッド樹脂、セルロース系樹脂、ポリウレタン系樹脂、ポリビニールエーテル樹脂、シリコーン樹脂、ゴム系樹脂などを単独または複数を組み合せて使用することができる。接着層29の樹脂は、接着力などの点で、ビニル系樹脂、アクリル系樹脂、ブチラール系樹脂、ポリエステル系樹脂が好ましい。さらに好ましくは、接着性の点で、マレイン酸−塩化ビニル−酢酸ビニル共重合体である。
接着層29には、必要に応じて、充填剤、可塑剤、着色剤、帯電防止剤などの添加剤を、適宜加えてもよい。
接着層29の厚さは、通常0.05〜10μm程度、好ましくは0.1〜5μmである。接着層29の厚さが、上記範囲未満では被転写体との接着力が不足して脱落し、また、上記範囲超では、接着効果は十分でその効果は変わらないのでコスト的に無駄であり、さらには、サーマルヘッドの熱を無駄に消費してしまう。
[保護層]
熱転写インクシートは、熱転写性色材層と同一面側に面順次で保護層を設けてもよい。熱可塑性シートの色材受容層に色材を転写した後、この保護層を転写して画像を被覆することにより、画像を光、ガス、液体、擦過等から保護することができる。保護層として接着層、剥離層、または、下引き層等のその他の層を設けてなるものであってもよい。
熱転写インクシートは、熱転写性色材層と同一面側に面順次で保護層を設けてもよい。熱可塑性シートの色材受容層に色材を転写した後、この保護層を転写して画像を被覆することにより、画像を光、ガス、液体、擦過等から保護することができる。保護層として接着層、剥離層、または、下引き層等のその他の層を設けてなるものであってもよい。
[耐熱滑性層]
基材シートの熱転写性色材層の反対側の面には耐熱滑性層が形成される。
基材シートの熱転写性色材層の反対側の面には耐熱滑性層が形成される。
耐熱滑性層は、主に耐熱性樹脂からなるものである。耐熱性樹脂としては、特に限定されず、例えば、ポリビニルブチラール樹脂、ポリビニルアセトアセタール樹脂、ポリエステル樹脂、塩化ビニル−酢酸ビニル共重合体樹脂、ポリエーテル樹脂、ポリブタジエン樹脂、スチレン−ブタジエン共重合体樹脂、アクリルポリオール、ポリウレタンアクリレート、ポリエステルアクリレート、ポリエーテルアクリレート、エポキシアクリレート、ウレタンまたはエポキシのプレポリマー、ニトロセルロース樹脂、セルロースナイトレート樹脂、セルロースアセテートプロピオネート樹脂、セルロースアセテートブチレート樹脂、セルロースアセテート−ヒドロジエンフタレート樹脂、酢酸セルロース樹脂、芳香族ポリアミド樹脂、ポリイミド樹脂、ポリアミドイミド樹脂、ポリカーボネート樹脂、および塩素化ポリオレフィン樹脂等が挙げられる。
耐熱滑性層は、上記耐熱性樹脂に加え、滑り性付与剤、架橋剤、離型剤、有機粉末、無機粉末等の添加剤を配合してなるものであってもよい。
耐熱滑性層は、一般に、上述の耐熱性樹脂、並びに、所望により添加する上記滑り性付与剤および添加剤を溶媒中に加えて、各成分を溶解または分散させて耐熱滑性層用塗布液を調製した後、該耐熱滑性層用塗布液を基材シートの上に塗工し、乾燥させて形成することができる。耐熱滑性層用塗布液における溶媒としては、上述の熱転写性色材層用塗布液における溶媒と同様のものを使用することができる。
耐熱滑性層用塗布液の塗工法としては、例えば、ワイヤーバーコーティング、グラビア印刷法、スクリーン印刷法、グラビア版を用いたリバースロールコーティング法等が挙げられるが、なかでもグラビアコーティングが好ましい。耐熱滑性層用塗布液は、乾燥塗布量が好ましくは0.1g/m2以上3g/m2以下、より好ましくは1.5g/m2以下となるよう塗布すればよい。
〔加飾工程〕
前述の熱可塑性シートと上記の熱転写インクシートとを重ね合わせて、記録信号に応じて加熱することにより、該熱転写インクシートの熱転写性色材層、更には、光輝性転写層を、熱可塑性シートの色材受容層に転写することにより画像形成して加飾することできる。本発明においては、高速印画により画像を形成することもできる。ここで、高速印画とは、0.5msec/line以上3.0msec/line以下である。
前述の熱可塑性シートと上記の熱転写インクシートとを重ね合わせて、記録信号に応じて加熱することにより、該熱転写インクシートの熱転写性色材層、更には、光輝性転写層を、熱可塑性シートの色材受容層に転写することにより画像形成して加飾することできる。本発明においては、高速印画により画像を形成することもできる。ここで、高速印画とは、0.5msec/line以上3.0msec/line以下である。
このような画像形成加飾に用いることのできる熱転写記録装置としては、公知のものを用いることができ、特に限定されない。本発明においては、市販の熱転写記録装置を用いることができ、例えば、昇華型熱転写プリンター(ALTECH ADS社製(型式:MEGAPIXELIII)、DNPフォトルシオ社製(型式:DS40))が挙げられる。
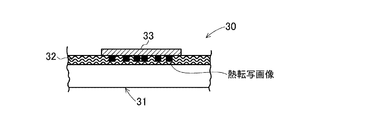
図4に示すように、加飾工程で得られる画像形成物30は、上記の熱転写シートインク20を用いて、熱可塑性シート31の色材受容層32上に熱転写画像を形成し、必要に応じ該熱転写画像面及び/又は熱転写画像面の形成されていない面に光輝性層を形成し、さらに必要に応じて、保護層33を形成したものである。熱可塑性シート31は熱可塑性シート1,4,8A,8Bのいずれかであり、色材受容層32は、色材受容層3である。昇華型熱転写インクシートの場合は、図4の色材受容層32中に染料が転写される。図示は省略するが、熱溶融型熱転写インクシートの場合は、色材受容層32の表面に染料又は顔料含有樹脂層が形成される。
〔成形工程〕
上記のようにして製造された加飾熱可塑性シートを、所定形状の成形面を有する成形型(例えば金型)の当該成形面に対し、加飾面側が対面するように設置した後、当該加飾シートを加熱、軟化させる。その後、成形型側から真空吸引して、軟化した加飾熱可塑性シートを成形型の成形面に沿って密着させることにより、加飾熱可塑性シートを成形する。なお、成形方法は真空成形以外の方法であってもよい。
上記のようにして製造された加飾熱可塑性シートを、所定形状の成形面を有する成形型(例えば金型)の当該成形面に対し、加飾面側が対面するように設置した後、当該加飾シートを加熱、軟化させる。その後、成形型側から真空吸引して、軟化した加飾熱可塑性シートを成形型の成形面に沿って密着させることにより、加飾熱可塑性シートを成形する。なお、成形方法は真空成形以外の方法であってもよい。
〔用途〕
本発明は、お面などの装飾品のほか、家電機器、電子・電気機器、OA機器、通信機器等の筐体、建材、遊具、玩具、アクセサリー類、文具類等の雑貨類などの各種の樹脂製品及びその製造に採用することができる。
本発明は、お面などの装飾品のほか、家電機器、電子・電気機器、OA機器、通信機器等の筐体、建材、遊具、玩具、アクセサリー類、文具類等の雑貨類などの各種の樹脂製品及びその製造に採用することができる。
1,4,8,8A,8B 熱可塑性シート
2 多孔質フィルム
3 色材受容層
5 基材フィルム
6 多孔質層
7 中間層
9 基材
2 多孔質フィルム
3 色材受容層
5 基材フィルム
6 多孔質層
7 中間層
9 基材
Claims (8)
- 加飾された熱可塑性シートが成形された加飾成形体において、
該熱可塑性シートは、色材受容層と、熱可塑性樹脂組成物よりなる多孔質層とを有し、
該色材受容層が昇華転写又は溶融転写により加飾されていることを特徴とする加飾成形体。 - 前記多孔質層は、熱可塑性樹脂組成物よりなる多孔質フィルムであることを特徴とする請求項1に記載の加飾成形体。
- 前記熱可塑性シートは、シート状の基材をさらに有し、該基材上に前記多孔質層を介して前記色材受容層が設けられていることを特徴とする請求項1又は2に記載の加飾成形体。
- 前記基材は、熱可塑性樹脂組成物よりなる基材フィルムであることを特徴とする請求項3に記載の加飾成形体。
- 前記基材と前記多孔質層との間、及び前記多孔質層と色材受容層との間の少なくとも一方に中間層が設けられていることを特徴とする請求項3又は4に記載の加飾成形体。
- 前記中間層は、コロイド状無機微粒子を含有することを特徴とする請求項5に記載の加飾成形体。
- 前記熱可塑性シートは、光輝性層をさらに有することを特徴とする請求項1ないし6のいずれか1項に記載の加飾成形体。
- 色材受容層と熱可塑性樹脂組成物よりなる多孔質層とを有する熱可塑性シートの該色材受容層に昇華転写又は溶融転写によって加飾する工程と、
この加飾された熱可塑性シートを成形する工程と
を有する加飾成形体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015036797A JP2016155359A (ja) | 2015-02-26 | 2015-02-26 | 加飾成形体及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015036797A JP2016155359A (ja) | 2015-02-26 | 2015-02-26 | 加飾成形体及びその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2016155359A true JP2016155359A (ja) | 2016-09-01 |
Family
ID=56824694
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015036797A Pending JP2016155359A (ja) | 2015-02-26 | 2015-02-26 | 加飾成形体及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2016155359A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020157644A (ja) * | 2019-03-27 | 2020-10-01 | 凸版印刷株式会社 | 難燃シート |
| JP2020163633A (ja) * | 2019-03-28 | 2020-10-08 | 大日本印刷株式会社 | 加飾シート及び加飾品の製造方法 |
| JPWO2021075512A1 (ja) * | 2019-10-16 | 2021-04-22 | ||
| JP2022116106A (ja) * | 2020-02-05 | 2022-08-09 | 大日本印刷株式会社 | 離型部材一体型画像形成用シート、離型部材一体型画像シート、画像シートの製造方法、加飾品、及び加飾品の製造方法 |
-
2015
- 2015-02-26 JP JP2015036797A patent/JP2016155359A/ja active Pending
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2020157644A (ja) * | 2019-03-27 | 2020-10-01 | 凸版印刷株式会社 | 難燃シート |
| JP7322455B2 (ja) | 2019-03-27 | 2023-08-08 | 凸版印刷株式会社 | 難燃シート |
| JP2020163633A (ja) * | 2019-03-28 | 2020-10-08 | 大日本印刷株式会社 | 加飾シート及び加飾品の製造方法 |
| JP7279468B2 (ja) | 2019-03-28 | 2023-05-23 | 大日本印刷株式会社 | 加飾シート及び加飾品の製造方法 |
| JPWO2021075512A1 (ja) * | 2019-10-16 | 2021-04-22 | ||
| WO2021075512A1 (ja) * | 2019-10-16 | 2021-04-22 | 大日本印刷株式会社 | 記録媒体、分離部材付き記録媒体、加飾シート、分離部材付き加飾シート、加飾品、加飾品の製造方法、及び記録媒体と転写シートの組合せ |
| JP7505501B2 (ja) | 2019-10-16 | 2024-06-25 | 大日本印刷株式会社 | 記録媒体、分離部材付き記録媒体、加飾シート、分離部材付き加飾シート、加飾品、加飾品の製造方法、及び記録媒体と転写シートの組合せ |
| JP2022116106A (ja) * | 2020-02-05 | 2022-08-09 | 大日本印刷株式会社 | 離型部材一体型画像形成用シート、離型部材一体型画像シート、画像シートの製造方法、加飾品、及び加飾品の製造方法 |
| JP7331987B2 (ja) | 2020-02-05 | 2023-08-23 | 大日本印刷株式会社 | 離型部材一体型画像形成用シート、離型部材一体型画像シート、画像シートの製造方法、加飾品、及び加飾品の製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5527759A (en) | Heat transfer cover films | |
| JP3656772B2 (ja) | 熱転写シート、印字物及び記録方法 | |
| US5296442A (en) | Method for heat transfer sheet recording | |
| JP7002032B1 (ja) | 熱転写シート、及び印画物の製造方法 | |
| JP2009083146A (ja) | 熱転写シート及び画像形成方法 | |
| JP2015193251A (ja) | 熱転写受像シート用支持体および熱転写受像シートならびにそれらの製造方法 | |
| JP2009073150A (ja) | 保護層付き熱転写シート、および印画物 | |
| JP3395090B2 (ja) | 保護層転写シート及び印画物 | |
| JP2016060046A (ja) | 熱転写シート、印画物及び画像形成方法 | |
| JP2009214339A (ja) | 熱転写シート | |
| JP2000071632A (ja) | 蛍光潜像転写フィルム | |
| JP5088086B2 (ja) | ホログラム画像形成方法 | |
| JP2006056134A (ja) | 熱転写シート及び被転写体 | |
| JP6886637B2 (ja) | 保護層転写シート及び保護層転写シートと被転写体とのセット | |
| JP2007223045A (ja) | 熱転写シート及びそれを用いた画像形成物 | |
| JP6277896B2 (ja) | 熱転写受像シート | |
| JP5742518B2 (ja) | 高意匠性インモールド転写フィルムおよび高意匠性インモールド成型品 | |
| JP7549791B2 (ja) | 熱転写シートと熱転写受像シートとの組合せ | |
| JP7375642B2 (ja) | 印画物の製造方法及び熱転写印画装置 | |
| JP7380035B2 (ja) | 装飾シートの製造方法、装飾品の製造方法、及び装飾シート | |
| JP3056237B2 (ja) | 感熱転写記録用インクシート | |
| JP7127314B2 (ja) | 熱転写シート、及び印画物の製造方法 | |
| JP2024166868A (ja) | 保護層転写シート | |
| JP2007083466A (ja) | ホログラム付き中間転写記録媒体 | |
| JP6331755B2 (ja) | 熱転写性保護層付き熱転写シートおよび印画物 |