JP2017002373A - チタン合金鍛造材 - Google Patents
チタン合金鍛造材 Download PDFInfo
- Publication number
- JP2017002373A JP2017002373A JP2015119501A JP2015119501A JP2017002373A JP 2017002373 A JP2017002373 A JP 2017002373A JP 2015119501 A JP2015119501 A JP 2015119501A JP 2015119501 A JP2015119501 A JP 2015119501A JP 2017002373 A JP2017002373 A JP 2017002373A
- Authority
- JP
- Japan
- Prior art keywords
- phase
- titanium alloy
- less
- primary
- phases
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229910001069 Ti alloy Inorganic materials 0.000 title claims abstract description 65
- 239000000463 material Substances 0.000 title claims abstract description 48
- 238000005242 forging Methods 0.000 title claims abstract description 46
- 239000002245 particle Substances 0.000 claims abstract description 19
- 239000012535 impurity Substances 0.000 claims description 5
- 239000010936 titanium Substances 0.000 claims description 4
- 238000010438 heat treatment Methods 0.000 description 24
- 239000000243 solution Substances 0.000 description 24
- 238000012360 testing method Methods 0.000 description 21
- 238000000034 method Methods 0.000 description 17
- 230000032683 aging Effects 0.000 description 15
- 238000001816 cooling Methods 0.000 description 15
- 230000001186 cumulative effect Effects 0.000 description 15
- 229910052751 metal Inorganic materials 0.000 description 13
- 239000002184 metal Substances 0.000 description 13
- 229910045601 alloy Inorganic materials 0.000 description 9
- 239000000956 alloy Substances 0.000 description 9
- 238000004519 manufacturing process Methods 0.000 description 8
- 230000007423 decrease Effects 0.000 description 7
- 238000010191 image analysis Methods 0.000 description 7
- 238000000879 optical micrograph Methods 0.000 description 5
- 230000009466 transformation Effects 0.000 description 4
- 230000006835 compression Effects 0.000 description 3
- 238000007906 compression Methods 0.000 description 3
- 239000013078 crystal Substances 0.000 description 3
- 238000011156 evaluation Methods 0.000 description 3
- 238000005259 measurement Methods 0.000 description 3
- 238000012545 processing Methods 0.000 description 3
- 239000002344 surface layer Substances 0.000 description 3
- 238000009864 tensile test Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000000203 mixture Substances 0.000 description 2
- 230000003287 optical effect Effects 0.000 description 2
- 239000006104 solid solution Substances 0.000 description 2
- 238000005728 strengthening Methods 0.000 description 2
- 230000035882 stress Effects 0.000 description 2
- 239000002970 Calcium lactobionate Substances 0.000 description 1
- 208000003351 Melanosis Diseases 0.000 description 1
- ZOKXTWBITQBERF-UHFFFAOYSA-N Molybdenum Chemical compound [Mo] ZOKXTWBITQBERF-UHFFFAOYSA-N 0.000 description 1
- GRYLNZFGIOXLOG-UHFFFAOYSA-N Nitric acid Chemical compound O[N+]([O-])=O GRYLNZFGIOXLOG-UHFFFAOYSA-N 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- 238000004458 analytical method Methods 0.000 description 1
- 230000000052 comparative effect Effects 0.000 description 1
- 239000012141 concentrate Substances 0.000 description 1
- 230000007797 corrosion Effects 0.000 description 1
- 238000005260 corrosion Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000002349 favourable effect Effects 0.000 description 1
- 238000007656 fracture toughness test Methods 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 150000001247 metal acetylides Chemical class 0.000 description 1
- 229910052750 molybdenum Inorganic materials 0.000 description 1
- 239000011733 molybdenum Substances 0.000 description 1
- 229910017604 nitric acid Inorganic materials 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 238000002203 pretreatment Methods 0.000 description 1
- 239000011164 primary particle Substances 0.000 description 1
- 238000003672 processing method Methods 0.000 description 1
- 238000011160 research Methods 0.000 description 1
- 239000011347 resin Substances 0.000 description 1
- 229920005989 resin Polymers 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000005070 sampling Methods 0.000 description 1
- 229920006395 saturated elastomer Polymers 0.000 description 1
- 238000004904 shortening Methods 0.000 description 1
- 230000006641 stabilisation Effects 0.000 description 1
- 238000011105 stabilization Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
Images
Landscapes
- Forging (AREA)
Abstract
【解決手段】元素Xの含有量(質量%)を[X]としたときに、下式で表されるMo当量[Mo]eqが10以上13未満であるチタン合金からなるチタン合金鍛造材であって、[Mo]eq=[Mo]+[Ta]/5+[Nb]/3.6+[W]/2.5+[V]/1.5+1.25[Cr]+1.25[Ni]+1.7[Mn]+1.7[Co]+2.5[Fe]、粒径5μm以上で、アスペクト比2以上の一次α相の面積率が1%以下であり、粒径0.5μm以上の一次α相の面積率が0%を超えて20%以下であり、二次α相間のβ相のアスペクト比が2.0以上であることを特徴とする。
【選択図】なし
Description
[Mo]eq=[Mo]+[Ta]/5+[Nb]/3.6+[W]/2.5+[V]/1.5+1.25[Cr]+1.25[Ni]+1.7[Mn]+1.7[Co]+2.5[Fe]・・・(1)
粒径5μm以上で、アスペクト比2以上の一次α相の面積率が1%以下であり、粒径0.5μm以上の一次α相の面積率が0%を超えて20%以下であり、二次α相間のβ相のアスペクト比が2.0以上であることとしている。
〔チタン合金鍛造材〕
本発明に係るチタン合金鍛造材は、航空機用部品等に用いられ得るチタン合金鍛造材であって、鍛造や熱処理によって金属組織を制御することで、強度、延性および靱性に優れた性能を有する構成としている。
[Mo]eq=[Mo]+[Ta]/5+[Nb]/3.6+[W]/2.5+[V]/1.5+1.25[Cr]+1.25[Ni]+1.7[Mn]+1.7[Co]+2.5[Fe]・・・(1)
Mo当量は、チタン合金の各相の安定性を示す指標として、一般的に使用されているものである。Mo当量の詳細については、G. Lutjering & J. C. Williams, "Titanium", Second Edition, Springer-Verlag, Berlin, 2010, p30または古原、牧, 金属, vol.66(1996), No.4, p289 等において説明がなされている。
Mo当量は、強度を確保するために10以上の値は必要であり、より好ましくは10.5以上である。一方、熱間鍛造性や延性を良好なものとするために13未満に制御することが必要であり、より好ましくは12.5以下である。
上記のMo当量の規定を満足するチタン合金として、AMS4984に定められたTi-10V-2Fe-3Al合金がある。Ti-10V-2Fe-3Al合金の合金組成は、V:9.0〜11.0質量%、Al:2.6〜3.4質量%、Fe:1.6〜2.22質量%を含有し、残部はTiおよび不可避的不純物である。不可避的不純物としては、例えば、C:0.05質量%以下、N:0.05質量%以下、O:0.13質量%以下、H:0.015質量%以下、Y:0.005質量%以下を含有する。ここで、Mo当量は、式(1)中でTi-10V-2Fe-3Al合金が含有しない元素については、含有量0として計算される。
チタン合金の金属組織は、一般にα相及びβ相からなり、更にα相は一次α相と二次α相に分類される。本発明のチタン合金鍛造材の金属組織は、粒径5μm以上で、アスペクト比2以上の一次α相の面積率が1%以下であり、粒径0.5μm以上の一次α相の面積率が0%を超えて20%以下であり、二次α相間のβ相のアスペクト比が2.0以上である。また、二次α相の平均間隔が250nm以下であることが好ましい。以下、各特性について順次説明する。
上記の金属組織を有するチタン合金鍛造材は、以下に記載するチタン合金鍛造材の製造方法を適用することによって、製造することが可能である。本発明のチタン合金鍛造材の製造方法は、鍛造工程、溶体化工程、時効工程の各工程において、以下に記載する特定の加工条件で加工を行うことを特徴としている。
鍛造工程では、β変態域に加熱して鍛造を行い、鍛造材としての形状を整える。その後、α+β温度域に加熱して、α+β域での相当歪量が累積で2〜10となるように鍛造する(以下、累積された相当歪量を「累積歪量ε」と記載する。)。累積歪量εを2以上へ増やすことによって、粗大α相の面積率を1%以下に低減させることができる。なお、累積歪量εを高くするためには、複数回に分けて加熱と鍛造を繰返せばよい。累積歪量εは10を超えてもよいが、効果が飽和するため2〜10とする。累積歪量εは好ましくは、3〜9である。累積歪量εを2とするためには、たとえば、一軸圧縮で、均一変形を仮定した場合、圧下率(加工度)は約86%とすればよい。同様に、累積歪量εを10とするためには、ほぼ100%の圧下率とすれば良い。ここで、累積歪量εの計算は、ε=ln(t0/t)、to:圧縮前の試験片高さ、t:圧縮後の試験片高さ、として行った。
鍛造後、(Tβ−60)℃〜Tβ℃の温度範囲に加熱保持して溶体化処理を行う。ここで、Tβはβ変態点である。また、溶体化処理温度まで昇温するときの昇温速度は、0.06℃/secを超える速度に制御する。昇温速度が0.06℃/sec以下であったり、溶体化処理温度が(Tβ−60)℃未満であると、一次α相の面積率が高くなりやすく、二次α相間のβ相のアスペクト比が低下しやすくなる。一方、溶体化処理温度がTβ℃を超えると、欠陥(フレッケル)が発生しやすい。溶体化処理温度を(Tβ−60)℃〜Tβ℃の温度範囲に保持することで、粒径0.5μm以上の一次α相の面積率を適切に制御することができる。溶体化処理温度は極力Tβに近い温度が好ましい。溶体化処理の保持時間は、好ましくは1〜5時間である。このように、溶体化処理を、より早く昇温して、比較的高い温度で、比較的長い時間行うことが好ましい。さらに、溶体化処理の温度をT(℃)、処理時間をt(分)としたときに、熱処理パラメータT×logtは、1400以上とすることが好ましく、1500以上とすることがより好ましい。
溶体化工程の冷却後に、485℃〜520℃の温度範囲で加熱保持することによって、時効処理を行う。時効処理温度は、好ましくは490〜515℃である。485℃未満の場合、二次α相間のβ相アスペクト比が低下しやすく、二次α相の平均間隔も低下しやすい。520℃を超える場合、二次α相の平均間隔が増大しやすい。時効処理の保持時間は、4〜12時間である。したがって、アスペクト比2.0以上である二次α相間のβ相とするためには、時効処理を485℃〜520℃の温度範囲で加熱保持することによって行っている。
AMS4984で規定されるTi-10V-2Fe-3Al合金(Tβ:810℃、Mo当量11.7)からなるビレットを用いて、β変態点の810℃以上の温度で鍛造後に、表1に記載の各条件で、α+β域での仕上げ鍛造を想定した加熱保持及び熱間加工を行った。表1には、α+β域での仕上げ鍛造における累積歪量εを示した。
得られた試験材について、以下に記載する評価条件によって、各種物性を測定・評価した。
(引張試験)
鍛伸方向と引張試験片の荷重軸方向が平行になるよう、試験片を採取した。試験片は、1条件あたり4本採取した。この際、各試験片位置における歪み量や冷却速度が4本とも同等になるようにするため、鍛造材表面から試験片採取位置までの距離が等価となる位置から各試験片を採取した。引張試験ではASTM規格のE8に準拠して実施した。試験片サイズはASTM E8のSpecimen2とした。試験結果から、0.2%耐力が1050MPa超、伸びが10%を超であるものを合格とした。
ASTMのE399に準拠して実施した。試験片はS−L方向の向きに採取し、試験片の厚みは19mmとした。得られた結果は、破壊靱性値KIC(MPa・m1/2)として算出した。KICが30以上のとき合格と判定した。
(1)二次α相の平均間隔
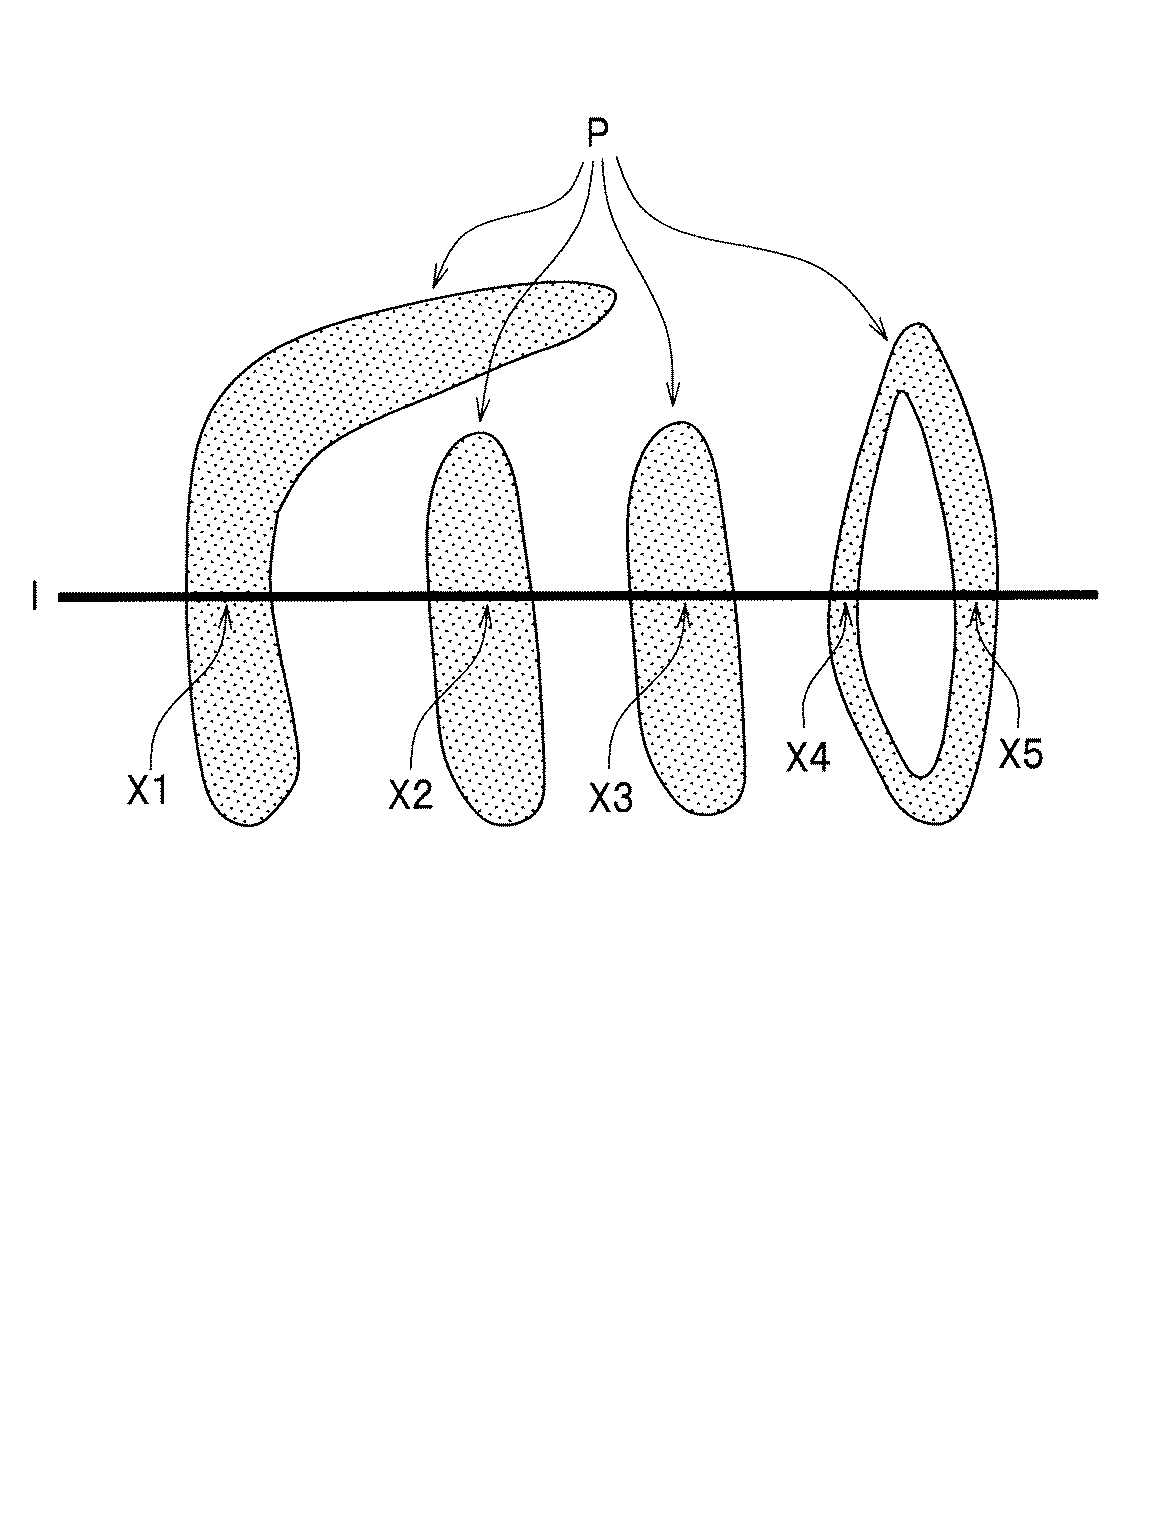
鍛造材のL方向(光学顕微鏡で観察した際にβ結晶粒の伸張方向で判別できる)に平行な断面が観察できるように、引張試験片採取位置のすぐ隣の場所から組織観察用のブロックを切出した。樹脂包埋、研磨および腐食(フッ硝酸溶液)を実施しSEM観察用サンプルとした。その後、倍率400倍で観察し、円相当径で0.5μm以上に判別される粒を一次α相とし、0.5μm未満の領域はそれ以外の二次α相やβ相などの領域とした。β相と二次α相のみが含まれる領域(一次α相を含まない領域)においてFE-SEM(電界放射型走査電子顕微鏡)(日立製作所社製、SU-70)を用いた拡大写真(倍率3万倍)を1条件あたり5枚取得した。写真を元に、水平方向及び垂直方向に写真の端から端まで線分を各5本、等間隔に引き、線分が二次α相と交わる点をカウントした。その後、(線分長さの合算)÷(カウント数の総数)から、二次α相の平均間隔を算出した。図1に二次α相の平均間隔を算出する方法を示す模式図を示した。線分lと二次α相Pとの交点X1〜X5をカウントした。なお、図1においては、5本引いた線分のうちの1本についての状態を示している。
前記鍛造材試料について、光学顕微鏡(OLYMPUS社製、GX71)観察を実施した。観察では、倍率400倍にて、各条件、ランダムに10枚写真を撮影した。その後10枚の写真に含まれる各一次α相の粒径やアスペクト比を画像解析(画像解析ソフトウェア;日本ローパー社製、Image-Pro Plus)により求めた。なお、一次α相は鍛造や熱処理によって徐々にくびれ(凹み)が生じ更には分断されていくが、くびれが生じていても互いに重なっている一次α相については一つの一次α相としてカウントした。このカウントにより粒径5μm以上でアスペクト比2以上の一次α相の面積率が1%以下であるか否かを測定した。
前記400倍の光学顕微鏡写真について、一次α相の面積率を画像解析(画像解析ソフトウェア;日本ローパー社製、Image-Pro Plus)により求めた。なお、一次α相は円相当径が0.5μm以上のものを対象とした。この画像解析により粒径0.5μm以上の一次α相の面積率が0%を越えて20%以下であるか否かを測定した。
このように、一次α相は、倍率400倍の光学顕微鏡写真にて、円相当径が0.5μm以上のものである。
上記SEM写真5枚を用いて、β相の平均アスペクト比を画像解析により求めた。観察視野によっては、極端に微細なβ相や極端に粗大なβ相がまれに観察されるが、円相当径で0.01μm〜1.0μmのβ相を解析対象とした。
評価結果を表2に示した。
但し、試験材No.8は、時効処理の加熱温度が好ましい温度範囲に比べて高いため、二次α相の平均間隔が250nmを超え、他の試験材に比べて、0.2%耐力がやや低いレベルのものになった。
試験材No.5は、溶体化処理における昇温速度が好ましい速度範囲に比べて低いため、二次α相間のβ相のアスペクト比が2.0未満となり、破壊靱性が劣るものとなった。
試験材No.7は、鍛造工程における累積歪量εが小さいため、粗大α相の面積率が1%を超え、伸びが劣るものとなった。
試験材No.9は、溶体化処理の加熱温度が好ましい温度範囲に比べて低く、溶体化処理後の冷却速度が好ましい速度範囲に比べて大きいため、一次α相の面積率が20%を超え、二次α相間のβ相のアスペクト比が2.0未満となり、破壊靱性が劣るものとなった。
X1、X2、X3、X4、X5 交点
l 線分
Claims (3)
- 元素Xの含有量(質量%)を[X]としたときに、下式(1)で表されるMo当量[Mo]eqが10以上13未満であるチタン合金からなるチタン合金鍛造材であって、
[Mo]eq=[Mo]+[Ta]/5+[Nb]/3.6+[W]/2.5+[V]/1.5+1.25[Cr]+1.25[Ni]+1.7[Mn]+1.7[Co]+2.5[Fe]・・・(1)
粒径5μm以上で、アスペクト比2以上の一次α相の面積率が1%以下であり、
粒径0.5μm以上の一次α相の面積率が0%を超えて20%以下であり、
二次α相間のβ相のアスペクト比が2.0以上であることを特徴とするチタン合金鍛造材。 - 前記二次α相の平均間隔が250nm以下であることを特徴とする請求項1に記載のチタン合金鍛造材。
- 前記チタン合金が、V:9.0〜11.0質量%、Al:2.6〜3.4質量%、Fe:1.6〜2.22質量%を含有し、残部はTiおよび不可避的不純物であることを特徴とする請求項1または請求項2に記載のチタン合金鍛造材。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015119501A JP2017002373A (ja) | 2015-06-12 | 2015-06-12 | チタン合金鍛造材 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015119501A JP2017002373A (ja) | 2015-06-12 | 2015-06-12 | チタン合金鍛造材 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017002373A true JP2017002373A (ja) | 2017-01-05 |
Family
ID=57751323
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015119501A Pending JP2017002373A (ja) | 2015-06-12 | 2015-06-12 | チタン合金鍛造材 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017002373A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108044007A (zh) * | 2017-12-05 | 2018-05-18 | 西部超导材料科技股份有限公司 | 一种高均匀Ti632211钛合金板材的锻造方法 |
| CN114150183A (zh) * | 2021-12-17 | 2022-03-08 | 西安稀有金属材料研究院有限公司 | 一种核反应堆压力容器部件用合金材料及其制备方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02217452A (ja) * | 1989-02-17 | 1990-08-30 | Sumitomo Metal Ind Ltd | Nearβ型チタン合金の強靭化方法 |
| JPH03240939A (ja) * | 1990-02-19 | 1991-10-28 | Sumitomo Metal Ind Ltd | 高延性、高靭性チタン合金の製造方法 |
| JPH07252617A (ja) * | 1994-03-11 | 1995-10-03 | Sumitomo Metal Ind Ltd | 高強度高靱性チタン合金の製造方法 |
| JPH08158028A (ja) * | 1994-12-07 | 1996-06-18 | Sumitomo Metal Ind Ltd | チタン合金の強靱化方法 |
| JP2002146499A (ja) * | 2000-11-09 | 2002-05-22 | Nkk Corp | チタン合金の鍛造方法並びに鍛造素材及び鍛造材 |
| JP2003013159A (ja) * | 2001-07-02 | 2003-01-15 | Nkk Corp | チタン合金ファスナー材及びその製造方法 |
| WO2012115187A1 (ja) * | 2011-02-23 | 2012-08-30 | 独立行政法人物質・材料研究機構 | Ti-Mo合金とその製造方法 |
-
2015
- 2015-06-12 JP JP2015119501A patent/JP2017002373A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02217452A (ja) * | 1989-02-17 | 1990-08-30 | Sumitomo Metal Ind Ltd | Nearβ型チタン合金の強靭化方法 |
| JPH03240939A (ja) * | 1990-02-19 | 1991-10-28 | Sumitomo Metal Ind Ltd | 高延性、高靭性チタン合金の製造方法 |
| JPH07252617A (ja) * | 1994-03-11 | 1995-10-03 | Sumitomo Metal Ind Ltd | 高強度高靱性チタン合金の製造方法 |
| JPH08158028A (ja) * | 1994-12-07 | 1996-06-18 | Sumitomo Metal Ind Ltd | チタン合金の強靱化方法 |
| JP2002146499A (ja) * | 2000-11-09 | 2002-05-22 | Nkk Corp | チタン合金の鍛造方法並びに鍛造素材及び鍛造材 |
| JP2003013159A (ja) * | 2001-07-02 | 2003-01-15 | Nkk Corp | チタン合金ファスナー材及びその製造方法 |
| WO2012115187A1 (ja) * | 2011-02-23 | 2012-08-30 | 独立行政法人物質・材料研究機構 | Ti-Mo合金とその製造方法 |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108044007A (zh) * | 2017-12-05 | 2018-05-18 | 西部超导材料科技股份有限公司 | 一种高均匀Ti632211钛合金板材的锻造方法 |
| CN114150183A (zh) * | 2021-12-17 | 2022-03-08 | 西安稀有金属材料研究院有限公司 | 一种核反应堆压力容器部件用合金材料及其制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6889418B2 (ja) | Ni基超耐熱合金の製造方法およびNi基超耐熱合金 | |
| US12000021B2 (en) | α+β type titanium alloy wire and manufacturing method of α+β type titanium alloy wire | |
| JP5850859B2 (ja) | 高強度チタンの生産 | |
| JP5592818B2 (ja) | 疲労強度に優れたα−β型チタン合金押出材およびそのα−β型チタン合金押出材の製造方法 | |
| KR20210043652A (ko) | 티타늄 합금 선재 및 티타늄 합금 선재의 제조 방법 | |
| KR101418775B1 (ko) | 저탄성 고강도 베타형 타이타늄 합금 | |
| CN106103757B (zh) | 高强度α/β钛合金 | |
| JP6540179B2 (ja) | 熱間加工チタン合金棒材およびその製造方法 | |
| KR101643838B1 (ko) | 강도 및 인성이 우수한 자원 절약형 티탄 합금 부재 및 그 제조 방법 | |
| US20140014242A1 (en) | Ti-Mo ALLOY AND METHOD FOR PRODUCING THE SAME | |
| JP2018095941A (ja) | 耐熱Ti合金及びその製造方法 | |
| JP6696202B2 (ja) | α+β型チタン合金部材およびその製造方法 | |
| WO2018193810A1 (ja) | 高強度低熱膨張合金線 | |
| JP2024518681A (ja) | 高強度ファスナを製造するための材料およびそれを製造するための方法 | |
| JP4493029B2 (ja) | 被削性及び熱間加工性に優れたα−β型チタン合金 | |
| JP2017002390A (ja) | チタン合金鍛造材 | |
| CN113508183A (zh) | 棒材 | |
| JP2017036477A (ja) | オーステナイト系耐熱合金部材およびその製造方法 | |
| JP2017218661A (ja) | チタン合金鍛造材 | |
| WO2020031579A1 (ja) | Ni基超耐熱合金の製造方法およびNi基超耐熱合金 | |
| JP2023092454A (ja) | チタン合金、チタン合金棒、チタン合金板及びエンジンバルブ | |
| JP6673121B2 (ja) | α+β型チタン合金棒およびその製造方法 | |
| JP6851147B2 (ja) | チタン合金鍛造材 | |
| JP2017179478A (ja) | オーステナイト系耐熱合金部材およびその製造方法 | |
| JP5382518B2 (ja) | チタン材 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170901 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180713 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180724 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20180913 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190205 |