JP2017009235A - 熱交換器及び熱交換器の防食方法並びに熱交換器に用いるテープ巻き手工具 - Google Patents
熱交換器及び熱交換器の防食方法並びに熱交換器に用いるテープ巻き手工具 Download PDFInfo
- Publication number
- JP2017009235A JP2017009235A JP2015127384A JP2015127384A JP2017009235A JP 2017009235 A JP2017009235 A JP 2017009235A JP 2015127384 A JP2015127384 A JP 2015127384A JP 2015127384 A JP2015127384 A JP 2015127384A JP 2017009235 A JP2017009235 A JP 2017009235A
- Authority
- JP
- Japan
- Prior art keywords
- heat transfer
- transfer tube
- tape
- heat exchanger
- base plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004804 winding Methods 0.000 title claims description 43
- 238000000034 method Methods 0.000 title claims description 14
- 238000005536 corrosion prevention Methods 0.000 title description 4
- 239000002184 metal Substances 0.000 claims abstract description 16
- 229910052751 metal Inorganic materials 0.000 claims abstract description 16
- 239000012530 fluid Substances 0.000 claims abstract description 5
- 239000000463 material Substances 0.000 claims description 34
- 238000005260 corrosion Methods 0.000 abstract description 30
- 230000007797 corrosion Effects 0.000 abstract description 30
- 239000007789 gas Substances 0.000 description 56
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 17
- 239000002390 adhesive tape Substances 0.000 description 14
- 239000002253 acid Substances 0.000 description 12
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 10
- 238000003780 insertion Methods 0.000 description 10
- 230000037431 insertion Effects 0.000 description 10
- 239000010935 stainless steel Substances 0.000 description 8
- HEMHJVSKTPXQMS-UHFFFAOYSA-M Sodium hydroxide Chemical compound [OH-].[Na+] HEMHJVSKTPXQMS-UHFFFAOYSA-M 0.000 description 6
- 239000002699 waste material Substances 0.000 description 6
- 238000002485 combustion reaction Methods 0.000 description 5
- 238000010248 power generation Methods 0.000 description 5
- 230000002378 acidificating effect Effects 0.000 description 4
- 239000000853 adhesive Substances 0.000 description 4
- 230000001070 adhesive effect Effects 0.000 description 4
- 229910001220 stainless steel Inorganic materials 0.000 description 4
- VEXZGXHMUGYJMC-UHFFFAOYSA-N Hydrochloric acid Chemical compound Cl VEXZGXHMUGYJMC-UHFFFAOYSA-N 0.000 description 3
- 239000011248 coating agent Substances 0.000 description 3
- 238000000576 coating method Methods 0.000 description 3
- 239000000446 fuel Substances 0.000 description 3
- 229910000975 Carbon steel Inorganic materials 0.000 description 2
- AXCZMVOFGPJBDE-UHFFFAOYSA-L calcium dihydroxide Chemical compound [OH-].[OH-].[Ca+2] AXCZMVOFGPJBDE-UHFFFAOYSA-L 0.000 description 2
- 239000000920 calcium hydroxide Substances 0.000 description 2
- 235000011116 calcium hydroxide Nutrition 0.000 description 2
- 229910001861 calcium hydroxide Inorganic materials 0.000 description 2
- 239000010962 carbon steel Substances 0.000 description 2
- TXKMVPPZCYKFAC-UHFFFAOYSA-N disulfur monoxide Inorganic materials O=S=S TXKMVPPZCYKFAC-UHFFFAOYSA-N 0.000 description 2
- 239000000428 dust Substances 0.000 description 2
- 239000000155 melt Substances 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 239000013464 silicone adhesive Substances 0.000 description 2
- 235000011121 sodium hydroxide Nutrition 0.000 description 2
- 239000000126 substance Substances 0.000 description 2
- XTQHKBHJIVJGKJ-UHFFFAOYSA-N sulfur monoxide Chemical compound S=O XTQHKBHJIVJGKJ-UHFFFAOYSA-N 0.000 description 2
- 229920003002 synthetic resin Polymers 0.000 description 2
- 239000000057 synthetic resin Substances 0.000 description 2
- 238000004056 waste incineration Methods 0.000 description 2
- NINIDFKCEFEMDL-UHFFFAOYSA-N Sulfur Chemical compound [S] NINIDFKCEFEMDL-UHFFFAOYSA-N 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000008020 evaporation Effects 0.000 description 1
- 238000001704 evaporation Methods 0.000 description 1
- 239000010881 fly ash Substances 0.000 description 1
- 239000002440 industrial waste Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 150000002739 metals Chemical class 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 239000007787 solid Substances 0.000 description 1
- 239000007921 spray Substances 0.000 description 1
- 229910052717 sulfur Inorganic materials 0.000 description 1
- 239000011593 sulfur Substances 0.000 description 1
- AKEJUJNQAAGONA-UHFFFAOYSA-N sulfur trioxide Inorganic materials O=S(=O)=O AKEJUJNQAAGONA-UHFFFAOYSA-N 0.000 description 1
Images
Landscapes
- Protection Of Pipes Against Damage, Friction, And Corrosion (AREA)
Abstract
【課題】 低コストで低温腐食を防止できると共に、低温腐食雰囲気下に設置できて未利用の低温熱エネルギーの回収を行え、しかも、伝熱管の低温腐食対策を簡単且つ容易に行えるようにする。【解決手段】 金属製の伝熱管4内を流れる流体と伝熱管4の外を流れる排ガスGとを間接的に接触させて熱交換を行うベアチューブ式の熱交換器であって、前記伝熱管4の排ガスGと接触する表面を防食テープ9で被覆する。【選択図】 図1
Description
本発明は、主として都市ごみ(一般廃棄物)や産業廃棄物等を焼却処理する廃棄物処理設備、焼却残渣や飛灰等を溶融処理する溶融処理設備、排ガスの熱を利用して発電するバイナリー発電設備等に用いられ、低温腐食雰囲気下で使用されて酸性ガスを含む排ガスから熱回収を行うベアチューブ式の熱交換器及び熱交換器の防食方法並びに熱交換器に用いるテープ巻き手工具に関するものである。
一般に、廃棄物焼却処理設備や溶融処理設備、バイナリー発電設備等に用いられる熱交換器としては、排ガスから熱を回収するボイラ、排ガスの余熱を利用して給水を予熱するエコノマイザ(節炭器)、燃焼装置に送る燃焼用空気を予熱する空気予熱器、低温排ガス熱源のバイナリー発電設備に供給する温水を加熱する温水熱交換器等があり、これらは排ガスと水又は排ガスと空気若しくは排ガスと温水の熱交換による熱交換器である。
ところで、前記熱交換器においては、廃棄物焼却炉や溶融炉等から排出される排ガス中に硫黄酸化物(SOx)や塩化水素(HCl)等の酸性ガスが含まれているため、前記酸性ガスが露点温度以下になると、金属製の伝熱管の表面で凝縮し、硫酸や塩酸になって伝熱管が侵食される低温腐食を引き起こすことになる。
特に、酸性ガスを含む排ガスは、SO3(無水硫酸)による影響が大きく、酸性ガスの割合が増えるほど、露点温度が上昇し、露点温度以下にある金属(伝熱管)は激しい低温腐食を生じることになる。例えば、排ガス中の水分が30%の場合、SO3が1ppmで露点130℃、10ppmで露点150℃程度となる。
そこで、熱交換器を用いた各種設備においては、排ガス中の酸性ガスによる低温腐食を避けるため、下記の(a)〜(e)に示す対応が取られていた。
(a)焼却・溶融する廃棄物中の硫黄分割合を下げる措置を取ったり、良質の燃料を使用したりして酸性ガスの濃度を下げたり、或いは排ガス中に消石灰、苛性ソーダ等の薬剤を噴霧して酸性ガスの濃度を下げることにより、排ガス中の酸露点温度を下げる(例えば、特許文献1参照)。
(b)酸性ガスを含む排ガスと接触する熱交換器の伝熱管が露点温度以上の温度域になるように設備を改造するか、或いは設備の運転方法を変更する(例えば、特許文献1〜3参照)。
(c)熱交換器の伝熱管に低温腐食が生じた場合、消耗品として熱交換器を交換する。
(d)熱交換器の伝熱管の表面にフッ素樹脂等の耐食材をコーティングする(例えば、特許文献4参照)。
(e)熱交換器の設置を断念する。
しかしながら、上述した(a)〜(e)に示す対応を取っても、下記の(a′)〜(e′)に示す問題が発生する。
(a′)排ガス中の酸性ガスの濃度を下げるために、燃焼装置に使用する燃料を良質の廃棄物や燃料に変更したり、或いは排ガス中に噴霧する消石灰、苛性ソーダ等の排ガス処理薬剤の量を増やしたりする場合、コストの高騰を招くことになる。
(b′)熱交換器の伝熱管が露点温度以上の温度域になるように設備を改造する場合、改造費用がかかることになり、また、設備全体を見た場合に効率の悪い運転をせざるを得ない可能性がある。
(c′)熱交換器自体を消耗品として定期的に交換する場合、費用がかかることになる。
(d′)熱交換器の伝熱管の表面にフッ素樹脂等の耐食材をコーティングする場合、非常にコストが高く付くことになる。
(e′)費用対効果(コストパフォーマンス)等、問題がある場合には、熱交換器を設置できない。
このように、低温腐食雰囲気下にある熱交換器においては、低温腐食を防ぐのにコストがかかると云う問題があった。
本発明は、このような問題点に鑑みて為されたものであり、その目的は、低コストで低温腐食を防止できると共に、低温腐食雰囲気下に設置できて未利用の低温熱エネルギーの回収を行え、しかも、伝熱管の低温腐食対策を簡単且つ容易に行えるようにした熱交換器及び熱交換器の防食方法並びに熱交換器に用いるテープ巻き手工具を提供することにある。
上記目的を達成するために、本発明の第1の発明は、金属製の伝熱管内を流れる流体と伝熱管の外を流れる排ガスとを間接的に接触させて熱交換を行うベアチューブ式の熱交換器であって、前記伝熱管の排ガスと接触する表面を防食テープで被覆したことに特徴がある。
本発明の第2の発明は、金属製の伝熱管内を流れる流体と伝熱管の外を流れる排ガスとを間接的に接触させて熱交換を行うベアチューブ式の熱交換器の防食方法であって、前記伝熱管の排ガスと接触する表面に防食テープを巻き付けて伝熱管の表面を被覆することにより、伝熱管の表面の腐食を防止するようにしたことに特徴がある。
本発明の第3の発明は、前記第2の発明において、伝熱管の表面に帯状の防食テープを隙間無く螺旋状に巻き付けて行くようにしたことに特徴がある。
本発明の第4の発明は、熱交換器の伝熱管の表面に防食テープを螺旋状に巻き付けるテープ巻き手工具であって、前記テープ巻き手工具は、伝熱管の表面に伝熱管の円周方向に回転自在且つ伝熱管の長手方向に移動自在に支持されたベースプレートと、ベースプレートに設けたテープホルダーと、テープホルダーに回転自在且つ引き出し自在に支持されてロール状に巻かれた防食テープとを備えていることに特徴がある。
本発明の第5の発明は、前記第4の発明において、ベースプレートが、中心部に伝熱管の外径よりも大径の貫通穴を有する円板を2分割した二つの半円板から成り、二つの半円板の一端部同士を回動自在に連結すると共に、二つの半円板の他端部同士を開閉手段により開閉可能とし、伝熱管に対して脱着自在としたことに特徴がある。
本発明の第6の発明は、前記第4の発明又は第5の発明において、ベースプレートが、当該ベースプレートの両面又は一方の面に環状に配置されて伝熱管の周囲に位置する複数のローラー取付け金具と、各ローラー取付け金具に回転自在に支持され、伝熱管の軸線に対して同じ円周方向で且つ同一の傾斜角度でもって伝熱管の表面に当接し得る複数のガイドローラーとを備えており、ベースプレートの伝熱管の円周方向への回転に伴って傾斜姿勢のガイドローラーに案内され、伝熱管の長手方向へ移動する構成としたことに特徴がある。
本発明の第7の発明は、前記第6の発明において、複数のガイドローラーのうち、少なくとも一部のガイドローラーをベースプレートの中心側へ移動調整自在とし、当該ガイドローラーをクッション材又は弾性体の弾性力により伝熱管の表面に圧接させるようにしたことに特徴がある。
本発明の第8の発明は、前記第4の発明において、テープホルダーの軸心を伝熱管の軸線に対して傾斜させたことに特徴がある。
本発明の熱交換器は、酸性ガスを含む排ガスと接触する伝熱管の表面を防食テープで被覆しているため、今まで設置が困難であった低温腐食雰囲気の場所に設置することができ、未利用の低温熱エネルギーの回収を行える。
本発明の熱交換器は、伝熱管の表面に防食テープを被覆するだけで低温腐食を防止することができるため、伝熱管の表面にフッ素樹脂等の耐食材をコーティングした熱交換器や伝熱管の材質に耐食性に優れたステンレス鋼や耐硫酸腐食鋼等を使用してグレードを高めた熱交換器に比較して低コストで低温腐食を防止することができる。
本発明の熱交換器は、伝熱管の表面を防食テープで被覆しているため、伝熱管の材質に高価なステンレス鋼や耐硫酸腐食鋼等を使用する必要が無く、伝熱管に比較的安価な炭素鋼を使用することも可能であり、しかも、腐食代を考慮する必要が低いため、伝熱管の肉厚も薄くすることができ、軽量化を図れると共に、材料費の削減を図れる。
特に、本発明の熱交換器は、防食テープにフッ素樹脂粘着テープを用いた場合、防食テープの接着剤を塗布していない表面が非粘着性、剥離性を有しているため、防食テープの表面に排ガス中のダストが付着し難い。しかも、フッ素樹脂粘着テープに伸縮性があるため、伝熱管が熱膨張しても防食テープが追随し、コーティングを施した伝熱管のようにコーティングに割れや剥がれの恐れが無い。
特に、本発明の熱交換器は、防食テープにフッ素樹脂粘着テープを用いた場合、防食テープの接着剤を塗布していない表面が非粘着性、剥離性を有しているため、防食テープの表面に排ガス中のダストが付着し難い。しかも、フッ素樹脂粘着テープに伸縮性があるため、伝熱管が熱膨張しても防食テープが追随し、コーティングを施した伝熱管のようにコーティングに割れや剥がれの恐れが無い。
本発明の熱交換器は、伝熱管の表面を防食テープで被覆して伝熱管の腐食を防止しているため、発錆した伝熱管(金属裸管)よりも熱伝導性が良く、総括伝熱係数は金属裸管の約1.7倍となる。
本発明の熱交換器の防食方法は、酸性ガスを含む排ガスと接触する伝熱管の表面に防食テープを巻き付けて伝熱管の表面を被覆することにより、伝熱管の表面の腐食を防止するようにしているため、上述した本発明の熱交換器と同一の作用効果を奏することができる。
特に、本発明の熱交換器の防食方法は、伝熱管の表面に帯状の防食テープを隙間無く螺旋状に巻き付けるようにしているため、伝熱管への防食テープの巻き付けを簡単且つ短時間で行える。
特に、本発明の熱交換器の防食方法は、伝熱管の表面に帯状の防食テープを隙間無く螺旋状に巻き付けるようにしているため、伝熱管への防食テープの巻き付けを簡単且つ短時間で行える。
本発明のテープ巻き手工具は、熱交換器の伝熱管の表面に伝熱管の円周方向に回転自在且つ伝熱管の長手方向に移動自在に支持されたベースプレートと、ベースプレートに設けたテープホルダーと、テープホルダーに回転自在且つ引き出し自在に支持されてロール状に巻かれた防食テープとを備えているため、伝熱管の表面に防食テープを簡単且つ容易に巻き付けることができ、短時間で防食テープの螺旋巻き施工を行える。
本発明のテープ巻き手工具は、ベースプレートを円板状に形成してコンパクト化を図っていると共に、伝熱管に対して脱着自在に構成しているため、伝熱管を蛇行状に溶接接合し、伝熱管同士の隙間が狭い状態であっても、伝熱管に装着できて伝熱管の表面に防食テープを巻き付け施工することができる。
本発明のテープ巻き手工具は、ベースプレートの両面又は一方の面に、伝熱管の軸線に対して同じ円周方向で且つ同一の傾斜角度でもって伝熱管の表面に当接し得る複数のガイドローラーを設け、ベースプレートの伝熱管の円周方向への回転に伴って傾斜姿勢のガイドローラーに案内され、伝熱管の長手方向へ移動する構成としているため、熱交換器の伝熱管の表面に防食テープを精度良く且つ等ピッチで巻き付けることができる。
本発明のテープ巻き手工具は、テープホルダーの軸心及びガイドローラーの軸心の角度を変えることにより、防食テープの螺旋巻きのピッチ(防食テープの重なり代)を自由に変更することができる。
本発明のテープ巻き手工具は、少なくとも一部のガイドローラーをベースプレートの中心側へ移動調整自在とし、当該ガイドローラーをクッション材又は弾性体の弾性力により伝熱管の表面に圧接させるようにしているため、熱交換器の伝熱管にがたつくことなく装着されると共に、伝熱管の外径が若干変わっても、伝熱管に良好且つ確実に装着することができる。
以下、本発明の一実施形態を図面に基づいて詳細に説明する。
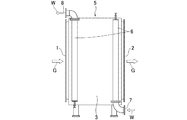
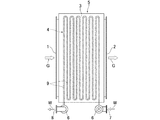
図1及び図2は本発明の防食方法を施したベアチューブ式の熱交換器の一例を示し、当該熱交換器は、廃棄物焼却処理設備の排ガス経路に設置され、排ガスとの熱交換によりバイナリー発電設備に供給される温水を加熱する温水熱交換器に構成されている。
図1及び図2は本発明の防食方法を施したベアチューブ式の熱交換器の一例を示し、当該熱交換器は、廃棄物焼却処理設備の排ガス経路に設置され、排ガスとの熱交換によりバイナリー発電設備に供給される温水を加熱する温水熱交換器に構成されている。
即ち、前記熱交換器は、排ガスGの入口1及び出口2を有するケーシング3内に複数本の蛇行状の伝熱管4を配設した熱交換部5を備えており、熱交換部5の伝熱管4内を流れるバイナリー発電設備の蒸発部からの低温の温水Wとケーシング3内を流れる排ガスGとが伝熱管4を介して熱交換され、排ガスGの保有する熱エネルギーを低温の温水Wへ与えるようにしたものである。
尚、図1及び図2において、6はヘッダー、7は温水入口、8は温水出口である。
そして、この熱交換器は、図2に示すように酸性ガスを含む排ガスGが接触する伝熱管4の直管部分や屈曲部分の表面に帯状の防食テープ9を隙間無く螺旋状に巻き付けて伝熱管4の表面を被覆することにより、伝熱管4の表面の腐食を防止するようになっている。
前記防食テープ9としては、帯状のフッ素樹脂フィルムを基材とし、基材の片側面にシリコーン系粘着材を塗布したフッ素樹脂粘着テープが使用されている。このフッ素樹脂粘着テープは、柔軟性、伸縮性、対象物の形状への追随性があると共に、テープ表面に非粘着性、剥離性を有しており、最高使用温度が200℃となっている。また、フッ素樹脂粘着テープの幅は、伝熱管4の直径等に応じて適宜に選定されている。
前記熱交換器は、酸性ガスを含む排ガスGと接触する伝熱管4の表面を防食テープ9で被覆しているため、今まで設置が困難であった低温腐食雰囲気の場所に設置することができ、未利用の低温熱エネルギーの回収を行える。
また、この熱交換器は、伝熱管4の表面に防食テープ9を被覆するだけで低温腐食を防止することができるため、伝熱管4の表面にフッ素樹脂等の耐食材をコーティングした熱交換器や伝熱管4の材質に耐食性に優れたステンレス鋼や耐硫酸腐食鋼等を使用してグレードを高めた熱交換器に比較して低コストで低温腐食を防止することができる。
更に、この熱交換器は、伝熱管4の表面を防食テープ9で被覆しているため、伝熱管4の材質に高価なステンレス鋼や耐硫酸腐食鋼等を使用する必要が無く、伝熱管4に比較的安価な炭素鋼を使用することも可能であり、しかも、腐食代を考慮する必要が低いため、伝熱管4の肉厚も薄くすることきができ、軽量化を図れると共に、材料費の削減を図れる。
特に、この熱交換器は、防食テープ9にフッ素樹脂粘着テープを用いているため、防食テープ9の接着剤を塗布していない表面が非粘着性、剥離性を有しているので、防食テープ9の表面に排ガスG中のダストが付着し難い。しかも、フッ素樹脂粘着テープに伸縮性があるため、伝熱管4が熱膨張しても防食テープ9が追随し、コーティングを施した伝熱管のようにコーティングに割れや剥がれの恐れが無い。
特に、この熱交換器は、防食テープ9にフッ素樹脂粘着テープを用いているため、防食テープ9の接着剤を塗布していない表面が非粘着性、剥離性を有しているので、防食テープ9の表面に排ガスG中のダストが付着し難い。しかも、フッ素樹脂粘着テープに伸縮性があるため、伝熱管4が熱膨張しても防食テープ9が追随し、コーティングを施した伝熱管のようにコーティングに割れや剥がれの恐れが無い。
更に、この熱交換器は、伝熱管4の表面を防食テープ9で被覆して伝熱管4の腐食を防止しているため、発錆した伝熱管4(金属裸管)よりも熱伝導性が良く、総括伝熱係数は金属裸管の約1.7倍となる。
尚、上記の実施形態においては、温水熱交換器に防食方法を施したが、本発明の防食方法を施す熱交換器としては、酸性ガス(腐食性ガス)を含む排ガスGと水又は空気若しくはガスの熱交換器であれば、如何なる熱交換器であっても良い。
例えば、本発明の防食方法を施す熱交換器としては、排ガスGから熱を回収するボイラ、排ガスGの余熱を利用して給水を予熱するエコノマイザ(節炭器)、燃焼装置に送る燃焼用空気を予熱する空気予熱器等であっても良い。
例えば、本発明の防食方法を施す熱交換器としては、排ガスGから熱を回収するボイラ、排ガスGの余熱を利用して給水を予熱するエコノマイザ(節炭器)、燃焼装置に送る燃焼用空気を予熱する空気予熱器等であっても良い。
また、上記の実施形態においては、防食テープ9として、フッ素樹脂粘着テープを使用したが、防食テープ9は、上記の実施形態に係るものに限定されるものではなく、伝熱管4に螺旋状に巻き付けられて伝熱管4の低温腐食を防止できるものであれば、如何なるものであっても良い。
例えば、防食テープ9としては、粘着テープ、非粘着テープ、帯状のフィルム、ロープ、糸等の長尺物であり、耐食性及び耐熱性を有しておれば、如何なるものであっても良い。尚、非粘着性の防食テープ9の場合には、防食テープ9の始端部及び終端部を粘着テープで伝熱管4の表面に止める必要がある。
例えば、防食テープ9としては、粘着テープ、非粘着テープ、帯状のフィルム、ロープ、糸等の長尺物であり、耐食性及び耐熱性を有しておれば、如何なるものであっても良い。尚、非粘着性の防食テープ9の場合には、防食テープ9の始端部及び終端部を粘着テープで伝熱管4の表面に止める必要がある。
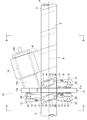
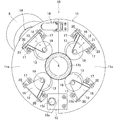
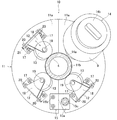
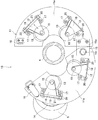
図3〜図6は熱交換器の伝熱管4の表面に防食テープ9を巻き付けるテープ巻き手工具10の一例を示し、当該テープ巻き手工具10は、伝熱管4の表面に伝熱管4の円周方向に回転自在且つ伝熱管4の長手方向に移動自在に支持されたベースプレート11と、ベースプレート11の両面に配置された複数のローラー取付け金具12と、ローラー取付け金具12に回転自在に支持されて伝熱管4の表面に当接し得る複数のガイドローラー13と、ベースプレート11に設けたテープホルダー14と、テープホルダー14に回転自在且つ引き出し自在に支持されてロール状に巻かれた防食テープ9とを備えている。
具体的には、前記ベースプレート11は、中心部に伝熱管4の外径よりも大径の貫通穴11bを有する合成樹脂製又は金属製若しくは木製の円板を二つ割りにして形成した二つの半円板11aから成り、二つの半円板11aの一端部同士をヒンジ金具15により回動自在に連結すると共に、二つの半円板11aの他端部同士を開閉手段16により開閉可能とし、伝熱管4に対して脱着できるように構成されている。
尚、ヒンジ金具15は、二つの半円板11aの一端部両面に跨った状態で配置される一対のヒンジプレート15aと、両ヒンジプレート15aを一方の半円板に固定する止め具15bと、両ヒンジプレート15a及び他方の半円板11aに挿通支持された支持軸15cとを備えている。また、開閉手段16には、従来公知のパッチン錠が使用されている。
前記各ローラー取付け金具12は、金属板により断面形状L字状に形成されており、伝熱管4の周囲に位置するようにベースプレート11の両面に環状に配置され、複数本のネジ17によりベースプレート11の両面に固定されている。このローラー取付け金具12は、ベースプレート11の両面に環状で且つ等角度ごとに配置されており、この実施形態においては、ベースプレート11の一方の面に四つ配置され、また、ベースプレート11の他方の面に三つ配置されている。
前記各ガイドローラー13は、円盤状に形成されており、各ローラー取付け金具12にそれぞれローラー支持フレーム18を介して回転自在に支持されている。この各ガイドローラー13は、その軸心が伝熱管4の軸線φに対して同じ円周方向で且つ同一の傾斜角度になるように各ローラー支持フレーム18にローラー軸19を介して回転自在に支持されており、伝熱管4の表面に傾斜姿勢で当接し得るようになっている。尚、ガイドローラー13は、回転方向(移動方向)が定まれば良いのであって、伝熱管4の表面に圧着されて滑らなければ、如何なる材質で形成しても良い。例えば、ガイドローラー13は、軟質のゴム材や合成樹脂材により形成するのが好ましい。
尚、各ローラー支持フレーム18は、金属板により断面形状コ字状に形成されており、各ローラー取付け金具12に緊締具20(例えば、ボルト及びナット)によりそれぞれ取り付けられている。また、一部のローラー支持フレーム18は、ローラー取付け金具12に少し長めの緊締具20によりベースプレート11の中心側へ移動可能に取り付けられていると共に、残りのローラー支持フレーム18は、ローラー取付け金具12に緊締具20により固定されている。
また、複数のガイドローラー13のうち、少なくとも一部のガイドローラー13は、ベースプレート11の中心側へ移動可能となっており、クッション材21の弾性力により伝熱管4の表面に圧接されるようになっている。即ち、一部のガイドローラー13は、ローラー取付け金具12とベースプレート11の中心側へ移動可能に取り付けたローラー支持フレーム18との間に介設したクッション材21(例えば、スポンジクッション)が縮んだり、伸びたりすることにより、ローラー支持フレーム18及び緊締具20を介してベースプレート11の中心側へ移動可能になっている。
更に、互いに対向するガイドローラー13間の間隔は、クッション材21が縮んでいない状態において伝熱管4の外径よりも若干小径に設定されており、各ガイドローラー13が伝熱管4の表面に当接したときにクッション材21が縮むようになっている。その結果、ガイドローラー13は、クッション材21の弾性力より伝熱管3の表面に圧接されることになる。
前記テープホルダー14は、ベースプレート11の一方の面に設けられており、伝熱管4の軸線φに対して傾斜する姿勢でベースプレート11の一方の面に取り付けられ、ロール状に巻かれた防食テープ9が回転自在に挿着される筒状又は中実状のテープ挿入棒14aと、テープ挿入棒14aの先端部に着脱自在に嵌合され、テープ挿入棒14aに挿着された防食テープ9を抜け止めすると共に、防食テープ9の軸線方向のぶれを防止するキャップ14bとを備えている。また、テープ挿入棒14aは、ガイドローラー13の傾斜の向きと同じ向きで且つガイドローラー13の傾斜と同じ角度になっている。
前記防食テープ9は、帯状のフッ素樹脂フィルムを基材とし、基材の片側面にシリコーン系粘着材を塗布したフッ素樹脂粘着テープから成り、その粘着面が内側を向くようにしてロール状に巻かれている。このフッ素樹脂粘着テープは、柔軟性、伸縮性、対象物の形状への追随性があると共に、テープ表面に非粘着性、剥離性を有しており、最高使用温度が200℃となっている。また、フッ素樹脂粘着テープの幅は、伝熱管4の直径等に応じて適宜に選定されている。
次に、上述したテープ巻き手工具10を用いて伝熱管4に防食テープ9を巻き付ける場合について説明する。
先ず、テープ巻き手工具10の開閉手段16(パッチン錠)を外し、ベースプレート11の二つの半円板11aをヒンジ金具15の支持軸15cを中心にして開く方向へ回動させ、ベースプレート11を開いた状態にする(図6参照)。
次に、開いたベースプレート11を熱交換器の防食テープ9を巻き付ける伝熱管4に嵌め込み、ベースプレート11の二つの半円板11aをヒンジ金具15の支持軸15cを中心にして閉じる方向へ回動させた後、開閉手段16(パッチン錠)を閉じてベースプレート11を閉じる。これにより、テープ巻き手工具10は、伝熱管4に装着されることになる(図4及び図5参照)。
このとき、テープ巻き手工具10の対向するガイドローラー13間の間隔は、クッション材21が縮んでいない状態において伝熱管4の外径よりも若干狭く設定されているため、各ガイドローラー13が伝熱管4の表面に当接したときにクッション材21が縮み、当該クッション材21の弾性力より伝熱管4の表面に圧接されることになる。その結果、テープ巻き手工具10は、伝熱管4にがたつくことなく装着されると共に、各ガイドローラー13と伝熱管4の表面との間に摩擦力が発生することになる。
テープ巻き手工具10を伝熱管4に装着したら、テープホルダー14のテープ挿入棒14aにロール状に巻かれた防食テープ9を装着し、テープ挿入棒14aの先端部にキャップ14bを嵌め込む。これにより、ロール状の防食テープ9は、テープ挿入棒14aから抜け止めされると共に、テープ挿入棒14aの軸線方向のぶれが防止される。
尚、ロール状の防食テープ9は、テープ巻き手工具10を伝熱管4に装着する前に、予めテープホルダー14に装着していても良い。
尚、ロール状の防食テープ9は、テープ巻き手工具10を伝熱管4に装着する前に、予めテープホルダー14に装着していても良い。
その後、防食テープ9の先端部を引き出して伝熱管4の表面に貼り付け、この状態でベースプレート11の外周縁部を手で持って伝熱管4の円周方向へ回すと、テープ巻き手工具10は、傾斜姿勢で配置された複数のガイドローラー13により均一なスピードで伝熱管4の長手方向に沿って前進し、また、ベースプレート11の回転に伴って防食テープ9が順次引き出されると共に、防食テープ9が伝熱管4の表面に等ピッチで隙間無く螺旋状に巻き付けられて行く。
そして、伝熱管4の表面に防食テープ9を巻き付けたら、防食テープ9をハサミ等で切断し、防食テープ9の終端部を伝熱管4の表面に貼り付けると共に、開閉手段16(パッチン錠)を外してベースプレート11を開き、テープ巻き手工具10を伝熱管4から取り外す。
前記テープ巻き手工具10を用いれば、熱交換器の伝熱管4の表面に防食テープ9を簡単且つ容易に巻き付けることができ、短時間で防食テープ9の螺旋巻き施工を行える。
また、テープ巻き手工具10は、コンパクトに形成されていると共に、伝熱管4に対して脱着自在に構成されているため、伝熱管4を蛇行状に溶接接合し、伝熱管4同士の隙間が狭い状態であっても、伝熱管4に装着できて伝熱管4の表面に防食テープ9を巻き付け施工することができる。
更に、テープ巻き手工具10は、ベースプレート11の両面に複数のガイドローラー13を傾斜姿勢で設け、伝熱管4の長手方向へ均一なスピードで移動するようにしているため、熱交換器の伝熱管4の表面に防食テープ9を精度良く且つ等ピッチで巻き付けることができる。
更に、テープ巻き手工具10は、少なくとも一部のガイドローラー13をベースプレート11の中心側へ移動調整自在とし、当該ガイドローラー13をクッション材21の弾性力により伝熱管4の表面に圧接させるようにしているため、熱交換器の伝熱管4にがたつくことなく装着されると共に、伝熱管4の外径が若干変わっても、伝熱管4に良好且つ確実に装着することができる。
尚、上記の実施形態においては、ベースプレート11の両面にガイドローラー13を設けたが、他の実施形態においては、ベースプレート11の片面のみにガイドローラー13を設けるようにしても良い。この場合には、テープ巻き手工具10をより一層コンパクト化することができる。また、ベースプレート11に設けるガイドローラーの数も上記の実施形態に係るものに限定されるものではなく、ベースプレート11の両面又は一方の面に二つ以上設けておれば良い。
また、上記の実施形態においては、複数のガイドローラー13のうち、少なくとも一部のガイドローラー13をベースプレート11の中心側へ移動調整自在としたが、他の実施の形態においては、全てのガイドローラー13をベースプレート11の中心側へ移動調整自在としても良い。
更に、上記の実施形態においては、ローラー取付け金具12とローラー支持フレーム18との間にクッション材21を介設し、当該クッション材21の弾性力によりガイドローラー13を伝熱管4の表面に圧接させるようにしたが、他の実施形態においては、ローラー取付け金具12とローラー支持フレーム18との間に弾性体(圧縮コイルスプリング又は板バネ)を介設し、当該弾性体の弾性力によりガイドローラー13を伝熱管4の表面に圧接させるようにしても良い。
更に、上記の実施形態においては、ガイドローラー13の軸心及びテープホルダー14の軸心の角度を一定としたが、他の実施形態においては、ローラー取付け金具12にローラー支持フレーム18を揺動可能に取り付けると共に、ベースプレート11にテープホルダー14のテープ挿入棒14aを角度調整可能に取り付け、ガイドローラー13の軸心及びテープホルダー14の軸心の角度を調整可能としても良い。この場合には、防食テープ9の螺旋巻きのピッチ(防食テープ9の重なり代)を自由に変更することができる。
更に、上記の実施形態においては、ベースプレート11の開閉手段16にパッチン錠を使用したが、開閉手段16は、パッチン錠に限定されるものではなく、ベースプレート11を開閉自在にできれば、如何なる構造のものであっても良い。
本発明は、熱交換が目的であるベアチューブ式の熱交換器のみならず、熱交換が目的でない管の腐食防止にも適用できるものである。
1は排ガスの入口、2はケーシング、3は排ガスの出口、4は伝熱管、5は熱交換部、6はヘッダー、7は温水入口、8は温水出口、9は防食テープ、10はテープ巻き手工具、11はベースプレート、11aは半円板、11bは貫通穴、12はローラー取付け金具、13はガイドローラー、14はテープホルダー、14aはテープ挿入棒、14bはキャップ、15はヒンジ金具、15aはヒンジプレート、15bは止め具、15cは支持軸、16は開閉手段、17はネジ、18はローラー支持フレーム、19はローラー軸、20は緊締具、21はクッション材、Gは排ガス、Wは温水、φは伝熱管の軸線。
Claims (8)
- 金属製の伝熱管内を流れる流体と伝熱管の外を流れる排ガスとを間接的に接触させて熱交換を行うベアチューブ式の熱交換器であって、前記伝熱管の排ガスと接触する表面を防食テープで被覆したことを特徴とする熱交換器。
- 金属製の伝熱管内を流れる流体と伝熱管の外を流れる排ガスとを間接的に接触させて熱交換を行うベアチューブ式の熱交換器の防食方法であって、前記伝熱管の排ガスと接触する表面に防食テープを巻き付けて伝熱管の表面を被覆することにより、伝熱管の表面の腐食を防止するようにしたことを特徴とする熱交換器の防食方法。
- 伝熱管の表面に帯状の防食テープを隙間無く螺旋状に巻き付けて行くようにしたことを特徴とする請求項2に記載の熱交換器の防食方法。
- 熱交換器の伝熱管の表面に防食テープを螺旋状に巻き付けるテープ巻き手工具であって、前記テープ巻き手工具は、伝熱管の表面に伝熱管の円周方向に回転自在且つ伝熱管の長手方向に移動自在に支持されたベースプレートと、ベースプレートに設けたテープホルダーと、テープホルダーに回転自在且つ引き出し自在に支持されてロール状に巻かれた防食テープとを備えていることを特徴とするテープ巻き手工具。
- ベースプレートは、中心部に伝熱管の外径よりも大径の貫通穴を有する円板を2分割した二つの半円板から成り、二つの半円板の一端部同士を回動自在に連結すると共に、二つの半円板の他端部同士を開閉手段により開閉可能とし、伝熱管に対して脱着自在としたことを特徴とする請求項4に記載のテープ巻き手工具。
- ベースプレートは、当該ベースプレートの両面又は一方の面に環状に配置されて伝熱管の周囲に位置する複数のローラー取付け金具と、各ローラー取付け金具に回転自在に支持され、伝熱管の軸線に対して同じ円周方向で且つ同一の傾斜角度でもって伝熱管の表面に当接し得る複数のガイドローラーとを備えており、ベースプレートの伝熱管の円周方向への回転に伴って傾斜姿勢のガイドローラーに案内され、伝熱管の長手方向へ移動する構成としたことを特徴とする請求項4又は請求項5に記載のテープ巻き手工具。
- 複数のガイドローラーのうち、少なくとも一部のガイドローラーをベースプレートの中心側へ移動調整自在とし、当該ガイドローラーをクッション材又は弾性体の弾性力により伝熱管の表面に圧接させるようにしたことを特徴とする請求項6に記載のテープ巻き手工具。
- テープホルダーの軸心を伝熱管の軸線に対して傾斜させたことを特徴とする請求項4に記載のテープ巻き手工具。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015127384A JP2017009235A (ja) | 2015-06-25 | 2015-06-25 | 熱交換器及び熱交換器の防食方法並びに熱交換器に用いるテープ巻き手工具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015127384A JP2017009235A (ja) | 2015-06-25 | 2015-06-25 | 熱交換器及び熱交換器の防食方法並びに熱交換器に用いるテープ巻き手工具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017009235A true JP2017009235A (ja) | 2017-01-12 |
Family
ID=57763077
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015127384A Pending JP2017009235A (ja) | 2015-06-25 | 2015-06-25 | 熱交換器及び熱交換器の防食方法並びに熱交換器に用いるテープ巻き手工具 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017009235A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20140048571A (ko) * | 2012-10-16 | 2014-04-24 | 콘티넨탈 오토모티브 시스템 주식회사 | 하이브리드 차량의 변속 제어장치 및 방법 |
| JP2019136857A (ja) * | 2018-02-15 | 2019-08-22 | 三菱電機株式会社 | テープ巻き付け工具 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5926476U (ja) * | 1982-08-09 | 1984-02-18 | 日東電工株式会社 | テ−プ巻付機 |
| JPS59215819A (ja) * | 1983-05-23 | 1984-12-05 | Ube Ind Ltd | パイプ外面への熱収縮性テ−プ巻付装置 |
| JPS63247596A (ja) * | 1987-04-03 | 1988-10-14 | Seo Koatsu Kogyo Kk | 熱交換用伝熱管 |
| JPH07329921A (ja) * | 1994-06-01 | 1995-12-19 | Tetsuo Matsubara | テープ巻装置 |
| US6440245B1 (en) * | 1998-11-25 | 2002-08-27 | Socotherm S.R.L. | Method for anticorrosive protection in situ of welding joints and/or of damaged coating areas of metal pipes |
-
2015
- 2015-06-25 JP JP2015127384A patent/JP2017009235A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS5926476U (ja) * | 1982-08-09 | 1984-02-18 | 日東電工株式会社 | テ−プ巻付機 |
| JPS59215819A (ja) * | 1983-05-23 | 1984-12-05 | Ube Ind Ltd | パイプ外面への熱収縮性テ−プ巻付装置 |
| JPS63247596A (ja) * | 1987-04-03 | 1988-10-14 | Seo Koatsu Kogyo Kk | 熱交換用伝熱管 |
| JPH07329921A (ja) * | 1994-06-01 | 1995-12-19 | Tetsuo Matsubara | テープ巻装置 |
| US6440245B1 (en) * | 1998-11-25 | 2002-08-27 | Socotherm S.R.L. | Method for anticorrosive protection in situ of welding joints and/or of damaged coating areas of metal pipes |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR20140048571A (ko) * | 2012-10-16 | 2014-04-24 | 콘티넨탈 오토모티브 시스템 주식회사 | 하이브리드 차량의 변속 제어장치 및 방법 |
| JP2019136857A (ja) * | 2018-02-15 | 2019-08-22 | 三菱電機株式会社 | テープ巻き付け工具 |
| JP6994973B2 (ja) | 2018-02-15 | 2022-01-14 | 三菱電機株式会社 | テープ巻き付け工具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP0222056A1 (en) | Waste heat recovery apparatus | |
| KR20150010983A (ko) | 향상된 내식성을 갖는 열 교환기 | |
| TWI520894B (zh) | Anticorrosion method of heat exchanger and anticorrosive structure of heat exchanger | |
| CN106641580A (zh) | 一种防腐型管板换热器的连接装置及方法 | |
| JP7177685B2 (ja) | 廃熱回収システム | |
| JP2010117095A (ja) | 腐食抑制方法 | |
| CN110017472B (zh) | 锅炉用防磨损装置 | |
| EP1936315A1 (en) | Protected carbon steel pipe for conveying flue gases in a heat exchange apparatus | |
| JP3051040B2 (ja) | 焼却設備における排ガス処理装置 | |
| JP2006046757A (ja) | 耐食性を有するフィン付き伝熱管及び排ガス加熱装置 | |
| JP4754959B2 (ja) | 熱交換器 | |
| JP2014102037A (ja) | 防火ダンパ | |
| JP2009019827A (ja) | 排熱回収装置 | |
| CN204786329U (zh) | 一种防积灰双管圈省煤器 | |
| CN210107340U (zh) | 一种防腐型余热锅炉系统 | |
| JPH10141624A (ja) | 回転式火格子炉の周方向シール装置 | |
| EP1493968B1 (en) | Membrane wall | |
| JP2005069575A (ja) | 熱交換器 | |
| JP4733612B2 (ja) | 廃棄物処理設備のボイラ過熱器 | |
| JP7738205B1 (ja) | 伝熱管および熱交換器並びに排煙処理装置 | |
| Agarwal et al. | Case histories on the use of nickel alloys in municipal and hazardous waste fueled facilities | |
| JPH11153360A (ja) | 潜熱回収用熱交換器 | |
| Cox et al. | Components susceptible to dew-point corrosion | |
| JPH11211046A (ja) | 廃棄物焼却炉 | |
| JP2007285606A (ja) | 空気予熱器用伝熱管 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180425 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190222 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190327 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190925 |