JP2017015933A - 光ファイバグレーティング、センサ、光フィルタ、および光ファイバグレーティングの製造方法 - Google Patents
光ファイバグレーティング、センサ、光フィルタ、および光ファイバグレーティングの製造方法 Download PDFInfo
- Publication number
- JP2017015933A JP2017015933A JP2015132664A JP2015132664A JP2017015933A JP 2017015933 A JP2017015933 A JP 2017015933A JP 2015132664 A JP2015132664 A JP 2015132664A JP 2015132664 A JP2015132664 A JP 2015132664A JP 2017015933 A JP2017015933 A JP 2017015933A
- Authority
- JP
- Japan
- Prior art keywords
- optical fiber
- grating
- core
- tempered glass
- fiber grating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Optical Transform (AREA)
- Optical Filters (AREA)
- Diffracting Gratings Or Hologram Optical Elements (AREA)
- Optical Fibers, Optical Fiber Cores, And Optical Fiber Bundles (AREA)
- Manufacture, Treatment Of Glass Fibers (AREA)
Abstract
Description
1)保護材料としての樹脂を剥離し、光ファイバガラスの表面を露出させる。
2)光ファイバの側面から紫外線など高エネルギーの電磁波、電子線などを照射して、光ファイバ内部に屈折率の変動を生じさせ、グレーティングを形成する(書き込む)。
3)グレーティングの書き込みが終わった光ファイバガラスの露出部分に再度被覆を掛けて、ガラス表面を機械的に保護する。
(1)低紫外線吸収ポリマーと言えども、紫外線吸収が零ではないので、強い紫外線を照射することができない。紫外線強度が低いとFBG作製に時間が掛かるだけではなく、屈折率変化の大きなFBG、すなわち、反射率の大きなFBGを作製することができない。
(2)低紫外線吸収ポリマーの表面精度や均一性がFBGの特性に影響する。光ファイバ側面からポリマー層を介して光ファイバ内部に紫外線を照射するので、樹脂の表面の凹凸によりランダムな光の屈折が生じる。これにより、光ファイバのコアに書き込まれる屈折率の変動周期が乱れて、目指す特性のFBGが得られにくい。
(3)FBGの作製においては、一般的に、加熱エージングが行われる。FBGにおける屈折率の変化は、紫外線によって光ファイバガラスに生じた構造的な欠陥に起因する分極により生じた変化である。その屈折率変化には、ガラス構造に生じたさまざまのガラス構造の欠陥が寄与しているので、幾つかの欠陥はFBGに使用環境でアニーリングされて徐々に消滅するものが含まれている。そこでFBGを、例えば100℃を超える温度で数分間から数時間熱処理を行い、使用環境で消滅し易い欠陥を加速的に消滅させ、消滅し難い欠陥を残留させて、FBGの特性を安定化させる。これを熱エージングと呼んでいる。熱エージングの温度は、200℃を超える温度が必要なことも多く、250℃を超えることもある。このような高温の熱エージング環境に光ファイバを被覆した樹脂をさらすと、樹脂が劣化することが知られている。
前記コア、前記クラッドおよび前記強化ガラス層の主成分が石英系ガラスであることが好ましい。
前記強化ガラス層に圧縮応力が残留したことが好ましい。
前記圧縮応力が、前記クラッドと前記強化ガラス層を形成する各ガラスの物理的な性質の差によるものであることが好ましい。
前記物理的な性質の差が、前記各ガラスの軟化温度の差、溶融状態から固化した時における前記各ガラスの熱膨張係数の差、またはこれらの差の両方であることが好ましい。
樹脂層が無い状態の裸光ファイバの機械的な引張強度が4.9N以上であることが好ましい。
前記強化ガラス層は、リン、ホウ素、アルミ、チタンからなる群の少なくとも1つの元素の化合物を含むことが好ましい。
また、本発明は、前記光ファイバグレーティングを用いたセンサを提供する。
また、本発明は、前記光ファイバグレーティングを用いた光フィルタを提供する。
また、本発明は、前記光ファイバグレーティングの製造方法であって、前記コアとなる部分と、前記クラッドとなる部分と、前記強化ガラス層となる部分とを含む光ファイバ母材を製造する工程と、前記光ファイバ母材から前記光ファイバを線引きする工程と、前記光ファイバの前記コアにグレーティングを形成する工程と、を含むことを特徴とする光ファイバグレーティングの製造方法を提供する。
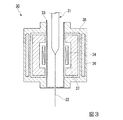
前記光ファイバを前記光ファイバ母材から線引きする時に、少なくとも0.49N以上の線引き張力を印加することが好ましい。
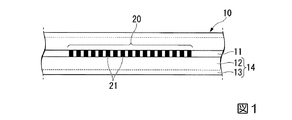
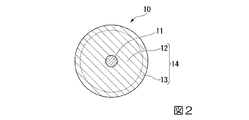
図1および図2に、本実施形態のFBGの一例を示す長さ方向断面図および垂直方向断面図である。本明細書において、長さ方向とは光ファイバの長さ方向であり、垂直方向とは、長さ方向に垂直な方向である。FBGは、ファイバブラッググレーティングの略称であるが、本明細書では、光ファイバグレーティングと同様の意味で用いる。
[1]強化ガラス層を有する光ファイバは、傷が付き難い上に、張力に対して耐性があるため、長いファイバ表面を露出させることが可能であり、長尺のグレーティングを一度に作製するのに適している。したがって、光ファイバグレーティングの生産性を大幅に向上することができる。
[2]強化ガラス層を有する光ファイバは、圧縮応力のみならず、引張応力に対しても耐性が高いため、形状変化の大きな部分に光ファイバグレーティングを敷設して使用することができる。
[3]光ファイバグレーティングをセンサとして使用した場合、強化ガラス層を有する光ファイバの引張強度が強いため、グレーティングに張力を付加した状態で、センサの感度を上げて使用できるため適している。
[4]光ファイバグレーティングをセンサとして使用した場合、引っ張り、異物、熱等の使用環境に対して、耐性が強いため、高温、高圧、極低温などの過酷な環境でも耐久性の向上が期待できる。
まず、強化ガラス層を有する光ファイバを準備した。その構成は、次のとおりである。
コアの材料は、酸化ゲルマニウム添加石英ガラス(約3.5モル%のGeO2を含む)であり、コアの直径は約10μmで、カットオフ波長は、およそ1.4μmである。目標とするグレーティングの反射波長における光ファイバの動作としては、シングルモードファイバである。クラッドの材料は石英ガラス(純粋石英)である。強化ガラス層の材料は、フッ素添加石英ガラス(純粋石英ガラスに比して0.3%程度屈折率が低下する程度のフッ素を含有し、フッ素の含有量として1モル%程度と推定される)である。この光ファイバの線引き時の線引き張力は約500g重であった。光ファイバの被覆として、紫外線硬化型のアクリレート系樹脂による樹脂層が設けられている。
次に、光ファイバに水素ローディングを行う。効率よくFBGを形成する方法として、紫外線照射前に光ファイバのコア内に水素を充填することが行われる。本実施例では、100気圧の水素雰囲気内で光ファイバを3日間程度放置した。これにより光ファイバのコア部まで十分に高濃度の水素が充填される。これにより紫外線照射に対して効率よく屈折率上昇を生じさせるガラス構造の変化を与えることができる。
上記光ファイバには紫外線硬化型のアクリレート系樹脂が被覆されているが、紫外線によるグレーティング書き込みのために樹脂を機械的に剥いだ。通常の光ファイバではこのような作業により機械的強度低下が免れないが、この光ファイバでは強度の低下、すなわち、作業中に破断するなどの問題は発生しなかった。
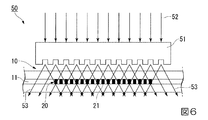
被覆を完全に除去した光ファイバの部位に、図6に示すように位相マスク51を介してエキシマレーザからの紫外線52を照射して、各々、+1次回折光および−1次回折光である2つのサブビーム53,53を生じさせた。2つのサブビーム53,53を干渉させて、光ファイバ10の側方から照射させることにより、光ファイバ10のコア11に周期的な屈折率変化部21によるグレーティング20を形成した。使用したエキシマレーザは、発振波長248nmのKrFレーザであった。FBG内の屈折率変化の周期は、反射波長が1550nm付近となるように設定した。図7に、本実施例により製造したFBGの反射特性を示す。
FBGは、紫外線など高エネルギーの線源によりガラスの中に構造的な欠陥(酸化物の網目構造を切断したりして生じる欠陥)を形成することにより、光学的な屈折率変化を生じさせて、光導波路の中に周期的屈折率変動を形成するものである。実際に形成される欠陥種によっては、常温程度の使用環境でも欠陥の構造がより安定な構造に変化する。このため、光ファイバグレーティング形成後に、使用環境温度より十分に高い温度に光ファイバを曝して、不安定な欠陥種を除去する。これにより、使用環境下で長期間にわたり安定にFBGを使用することができる。
Claims (14)
- クラッドの表面に強化ガラス層を有する光ファイバのコアにグレーティングが形成された光ファイバグレーティング。
- 前記コア、前記クラッドおよび前記強化ガラス層の主成分が石英系ガラスであることを特徴とする請求項1に記載の光ファイバグレーティング。
- 前記強化ガラス層に圧縮応力が残留したことを特徴とする請求項1または2に記載の光ファイバグレーティング。
- 前記圧縮応力が、前記クラッドと前記強化ガラス層を形成する各ガラスの物理的な性質の差によるものであることを特徴とする請求項3に記載の光ファイバグレーティング。
- 前記物理的な性質の差が、前記各ガラスの軟化温度の差、溶融状態から固化した時における前記各ガラスの熱膨張係数の差、またはこれらの差の両方であることを特徴とする請求項4に記載の光ファイバグレーティング。
- 前記光ファイバを光ファイバ母材から線引きする時に、少なくとも0.49N以上の線引き張力を印加しながら得られた光ファイバに前記グレーティングが形成されたことを特徴とする請求項1〜5のいずれか1項に記載の光ファイバグレーティング。
- 樹脂層が無い状態の裸光ファイバの機械的な引張強度が4.9N以上であることを特徴とする請求項1〜6のいずれか1項に記載の光ファイバグレーティング。
- 前記強化ガラス層は、リン、ホウ素、アルミ、チタンからなる群の少なくとも1つの元素の化合物を含むことを特徴とする請求項1〜7のいずれか1項に記載の光ファイバグレーティング。
- 請求項1〜8のいずれか1項に記載の光ファイバグレーティングを用いたセンサ。
- 請求項1〜8のいずれか1項に記載の光ファイバグレーティングを用いた光フィルタ。
- コアとなる部分と、その周囲を囲むクラッドとなる部分と、強化ガラス層となる部分とを含む光ファイバ母材を製造する工程と、
前記光ファイバ母材から前記コア、前記クラッドおよび前記強化ガラス層を有する光ファイバを線引きする工程と、
前記光ファイバの前記コアにグレーティングを形成する工程と、
を含むことを特徴とする光ファイバグレーティングの製造方法。 - 請求項1〜8のいずれか1項に記載の光ファイバグレーティングの製造方法であって、
前記コアとなる部分と、前記クラッドとなる部分と、前記強化ガラス層となる部分とを含む光ファイバ母材を製造する工程と、
前記光ファイバ母材から前記光ファイバを線引きする工程と、
前記光ファイバの前記コアにグレーティングを形成する工程と、
を含むことを特徴とする光ファイバグレーティングの製造方法。 - 前記光ファイバを線引きする工程において、裸光ファイバの周囲に樹脂層を被覆する工程を有し、
前記グレーティングを形成する工程の前に、前記樹脂層の少なくとも一部を除去する工程を有し、
前記グレーティングを形成する工程の後に、前記樹脂層の少なくとも一部を除去した区間において、樹脂層を再び被覆する工程を有することを特徴とする請求項11または12に記載の光ファイバグレーティングの製造方法。 - 前記光ファイバを前記光ファイバ母材から線引きする時に、少なくとも0.49N以上の線引き張力を印加することを特徴とする請求項11〜13のいずれか1項に記載の光ファイバグレーティングの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015132664A JP2017015933A (ja) | 2015-07-01 | 2015-07-01 | 光ファイバグレーティング、センサ、光フィルタ、および光ファイバグレーティングの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015132664A JP2017015933A (ja) | 2015-07-01 | 2015-07-01 | 光ファイバグレーティング、センサ、光フィルタ、および光ファイバグレーティングの製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017015933A true JP2017015933A (ja) | 2017-01-19 |
Family
ID=57830569
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015132664A Pending JP2017015933A (ja) | 2015-07-01 | 2015-07-01 | 光ファイバグレーティング、センサ、光フィルタ、および光ファイバグレーティングの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017015933A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107300434A (zh) * | 2017-07-18 | 2017-10-27 | 南昌欧菲光科技有限公司 | 触控显示装置及其压力传感器 |
| CN110941044A (zh) * | 2019-12-27 | 2020-03-31 | 天津工业大学 | 一种基于凸锥级联的超紧凑型超长周期光纤光栅制作方法 |
| CN115236797A (zh) * | 2022-08-12 | 2022-10-25 | 武汉理工大学 | 一种耐高温弱光纤光栅阵列及其制备方法 |
| WO2023067872A1 (ja) * | 2021-10-18 | 2023-04-27 | 株式会社フジクラ | 光演算装置及び製造方法 |
| CN117063103A (zh) * | 2021-03-11 | 2023-11-14 | 古河电气工业株式会社 | 多芯光纤、多芯光纤的制造方法、多芯光纤母材以及多芯光纤母材的制造方法 |
| JP2024145477A (ja) * | 2023-03-31 | 2024-10-15 | Swcc株式会社 | コイルユニットおよびコイル監視システム |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02285308A (ja) * | 1989-04-27 | 1990-11-22 | Furukawa Electric Co Ltd:The | 光フアイバ心線 |
| US5708739A (en) * | 1996-09-09 | 1998-01-13 | The United States Of America As Represented By The Secretary Of The Navy | Method and apparatus for photobleaching patterns in irradiated optical waveguides |
| JP2855531B2 (ja) * | 1989-10-26 | 1999-02-10 | 株式会社フジクラ | 石英ガラス系高強度光ファイバおよびその製造方法 |
| JP2008164773A (ja) * | 2006-12-27 | 2008-07-17 | Furukawa Electric Co Ltd:The | グレーティング光ファイバ及びその製造方法 |
-
2015
- 2015-07-01 JP JP2015132664A patent/JP2017015933A/ja active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH02285308A (ja) * | 1989-04-27 | 1990-11-22 | Furukawa Electric Co Ltd:The | 光フアイバ心線 |
| JP2855531B2 (ja) * | 1989-10-26 | 1999-02-10 | 株式会社フジクラ | 石英ガラス系高強度光ファイバおよびその製造方法 |
| US5708739A (en) * | 1996-09-09 | 1998-01-13 | The United States Of America As Represented By The Secretary Of The Navy | Method and apparatus for photobleaching patterns in irradiated optical waveguides |
| JP2008164773A (ja) * | 2006-12-27 | 2008-07-17 | Furukawa Electric Co Ltd:The | グレーティング光ファイバ及びその製造方法 |
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN107300434A (zh) * | 2017-07-18 | 2017-10-27 | 南昌欧菲光科技有限公司 | 触控显示装置及其压力传感器 |
| CN110941044A (zh) * | 2019-12-27 | 2020-03-31 | 天津工业大学 | 一种基于凸锥级联的超紧凑型超长周期光纤光栅制作方法 |
| CN117063103A (zh) * | 2021-03-11 | 2023-11-14 | 古河电气工业株式会社 | 多芯光纤、多芯光纤的制造方法、多芯光纤母材以及多芯光纤母材的制造方法 |
| WO2023067872A1 (ja) * | 2021-10-18 | 2023-04-27 | 株式会社フジクラ | 光演算装置及び製造方法 |
| JPWO2023067872A1 (ja) * | 2021-10-18 | 2023-04-27 | ||
| JP7717826B2 (ja) | 2021-10-18 | 2025-08-04 | 株式会社フジクラ | 光演算装置及び製造方法 |
| EP4421544A4 (en) * | 2021-10-18 | 2025-11-12 | Fujikura Ltd | OPTICAL COMPUTER DEVICE AND MANUFACTURING PROCESS |
| US12591082B2 (en) | 2021-10-18 | 2026-03-31 | Fujikura Ltd. | Optical computing device and method for producing same |
| CN115236797A (zh) * | 2022-08-12 | 2022-10-25 | 武汉理工大学 | 一种耐高温弱光纤光栅阵列及其制备方法 |
| CN115236797B (zh) * | 2022-08-12 | 2024-04-16 | 武汉理工大学 | 一种耐高温弱光纤光栅阵列及其制备方法 |
| JP2024145477A (ja) * | 2023-03-31 | 2024-10-15 | Swcc株式会社 | コイルユニットおよびコイル監視システム |
| JP7648670B2 (ja) | 2023-03-31 | 2025-03-18 | Swcc株式会社 | コイルユニットおよびコイル監視システム |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Wolf et al. | Advances in femtosecond laser direct writing of fiber Bragg gratings in multicore fibers: technology, sensor and laser applications | |
| Liao et al. | Review of femtosecond laser fabricated fiber Bragg gratings for high temperature sensing | |
| Méndez et al. | Specialty optical fibers handbook | |
| Friebele et al. | Overview of radiation effects in fiber optics | |
| Westbrook et al. | Kilometer length, low loss enhanced back scattering fiber for distributed sensing | |
| CN102483499A (zh) | 保偏光纤以及使用了该保偏光纤的光纤传感器 | |
| Perry et al. | Effects of neutron-gamma radiation on fiber Bragg grating sensors: a review | |
| JPH10274718A (ja) | 追加ドープされた無熱性化光導波装置 | |
| CA2613656C (en) | Pure silica core, high birefringence, single polarization optical waveguide | |
| Ranjan et al. | Comparative study of long-period gratings written in standard and fluorine-doped fibers by electric arc discharge | |
| Mihailov | Femtosecond laser-inscribed fiber Bragg gratings for sensing applications | |
| Hofmann et al. | Strong Bragg gratings in highly photosensitive photo-thermo-refractive-glass optical fiber | |
| Grobnic et al. | Thermally stable type II FBGs written through polyimide coatings of silica-based optical fiber | |
| Mihailov et al. | Induced Bragg gratings in optical fibers and waveguides using an ultrafast infrared laser and a phase mask | |
| Li et al. | Tilted fiber Bragg grating in graded-index multimode fiber and its sensing characteristics | |
| Popov et al. | Optical loss of metal coated optical fibers at temperatures up to 800 C | |
| Grobnic et al. | Ultrafast IR laser writing of strong Bragg gratings through the coating of high Ge-doped optical fibers | |
| Bao et al. | Sensing characteristics for a fiber Bragg grating inscribed over a fiber core and cladding | |
| Mihailov et al. | Fabrication of Bragg gratings in random air-line clad microstructured optical fiber | |
| Coelho et al. | Modeling refractive index change in writing long-period fiber gratings using mid-infrared laser radiation | |
| Su et al. | CO/sub 2/-laser-induced long-period gratings in graded-index multimode fibers for sensor applications | |
| Mihailov | Ultrafast laser inscribed fiber Bragg gratings for sensing applications | |
| Ma et al. | Thermal stability of fiber Bragg gratings fabricated by 193 nm excimer laser | |
| JP7749681B2 (ja) | 気密性を有する光ファイバにおける後方散乱を増強するためのシステムおよび方法 | |
| YAMASAKI et al. | Characteristics of long-period fiber grating utilizing periodic stress relaxation |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180620 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20181019 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190326 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190402 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20190529 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190801 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200121 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200714 |