JP2017019260A - 吸塵アダプター - Google Patents
吸塵アダプター Download PDFInfo
- Publication number
- JP2017019260A JP2017019260A JP2015151288A JP2015151288A JP2017019260A JP 2017019260 A JP2017019260 A JP 2017019260A JP 2015151288 A JP2015151288 A JP 2015151288A JP 2015151288 A JP2015151288 A JP 2015151288A JP 2017019260 A JP2017019260 A JP 2017019260A
- Authority
- JP
- Japan
- Prior art keywords
- dust
- outside air
- dust suction
- introduction space
- drill
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Processing Of Stones Or Stones Resemblance Materials (AREA)
Abstract
Description
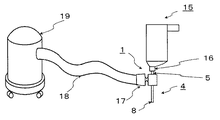
穿孔を行う際は、まず、電動工具などの穿孔工具のチャックで吸塵アダプターに装着された回転棒を把持し、集塵機と吸塵アダプターをゴムホースまたはプラスチック製のフレキシブル・ホースなどで接続する。次に集塵機と電動工具を作動し、吸塵アダプターに装着されている回転棒を回転させ、回転棒先端のダイヤモンドなどの刃先が設けられた加工端を被加工材の表面に当接し穿孔を開始する。穿孔によって加工端で発生する被加工材の粉塵は、加工端から回転棒内部の吸塵孔に吸い込まれていくため、穿孔する孔の深さにかかわらず粉塵は効率よく集塵され、穿孔中に孔から噴出する粉塵や、穿孔後に孔の内部に残る粉塵は少ない。
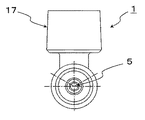
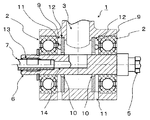
吸塵アダプター(1)には、図1に示すように、片側に加工端(8)、その反対側には装着部(5)を持つ回転棒(4)が付属している。また、回転棒(4)には吸塵孔(14)、吸塵アダプター(1)には吸塵通路(3)、が設けられていて、回転棒が回転中でも空気が吸塵孔(14)から吸塵通路(3)に流れることができる構造に形成されて組み合わされている。
更に、吸塵アダプター(1)には、外部の空気を外気導入空間1(9)に取り込むための外気流入部(11)を設けられている。
まず、吸塵アダプター(1)の装着部(5)を、図4で示すように電動工具(15)のチャック(16)で把持する。一方、集塵機(19)と本願発明の吸塵アダプター(1)のホース接続部(17)を、ゴムパイプまたはプラスチック製フレキシブル・ホースなどのホース(18)で連結する。
2:ベアリング
3:吸塵通路
4:回転棒
5:装着部
6:回転棒本体
7:回転棒先端部
8:加工端
9:外気導入空間1
10:外気導入空間2
11:外気流入部
12:ディスク
13:ネジ連結部
14:吸塵孔
15:電動工具
16:チャック
17:ホース接続部
18:ホース
19:集塵機
Claims (1)
- 加工端と吸塵孔を有する回転棒が装着され、内部に吸塵通路を持つ吸塵アダプターであって、吸塵通路を挟み対向して装着固定された1対のベアリングと、ベアリングよりも吸塵通路側に外気導入空間1を確保するように装着され、かつ回転棒の外周面との間に外気導入空間2を有する1対のディスクと、吸塵アダプター外部と外気導入空間1を繋ぐ外気流入部を有し、回転棒を電動工具などで回転して加工端で研削または切削した時に発生する被加工材の粉塵を、回転棒の吸塵孔から吸塵通路を経由して吸塵アダプターに接続された集塵機で排出する際、外気流入部、外気導入空間1、外気導入空間2を経由して導入される外気と共に集塵する吸塵アダプター
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015151288A JP6485700B2 (ja) | 2015-07-14 | 2015-07-14 | 吸塵アダプター |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015151288A JP6485700B2 (ja) | 2015-07-14 | 2015-07-14 | 吸塵アダプター |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017019260A true JP2017019260A (ja) | 2017-01-26 |
| JP6485700B2 JP6485700B2 (ja) | 2019-03-20 |
Family
ID=57889223
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015151288A Active JP6485700B2 (ja) | 2015-07-14 | 2015-07-14 | 吸塵アダプター |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6485700B2 (ja) |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4911253A (en) * | 1988-09-23 | 1990-03-27 | Normand Cliche | Core and water collector |
| JPH0359112U (ja) * | 1989-10-09 | 1991-06-11 | ||
| JPH0531844U (ja) * | 1991-10-09 | 1993-04-27 | 三菱重工業株式会社 | 穴加工切屑回収装置 |
| JPH10329134A (ja) * | 1997-05-30 | 1998-12-15 | Hitachi Koki Co Ltd | 集塵型穿孔機の集塵シャンク及びその製造方法 |
| JP2016007852A (ja) * | 2014-06-25 | 2016-01-18 | 充 金野 | 集塵機用接続具 |
-
2015
- 2015-07-14 JP JP2015151288A patent/JP6485700B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US4911253A (en) * | 1988-09-23 | 1990-03-27 | Normand Cliche | Core and water collector |
| JPH0359112U (ja) * | 1989-10-09 | 1991-06-11 | ||
| JPH0531844U (ja) * | 1991-10-09 | 1993-04-27 | 三菱重工業株式会社 | 穴加工切屑回収装置 |
| JPH10329134A (ja) * | 1997-05-30 | 1998-12-15 | Hitachi Koki Co Ltd | 集塵型穿孔機の集塵シャンク及びその製造方法 |
| JP2016007852A (ja) * | 2014-06-25 | 2016-01-18 | 充 金野 | 集塵機用接続具 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6485700B2 (ja) | 2019-03-20 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102476222B (zh) | 用于振荡工具上的开孔器 | |
| JP2012240149A (ja) | ドリル及びそれを用いた穿孔装置 | |
| JPH06297318A (ja) | カッター及び切削穿孔装置 | |
| GB2441224A (en) | Dust-extracting system | |
| WO2018052118A1 (ja) | コアドリル | |
| KR20100123073A (ko) | 집진구조를 갖는 핸드 그라인더 | |
| JP2011235407A (ja) | 穿孔装置 | |
| JP5271450B2 (ja) | ドリルビット | |
| KR100831910B1 (ko) | 천공 공구, 천공 장치, 및 천공 공법 | |
| JP2008229850A (ja) | 集塵機構付き穿孔工具 | |
| KR20100084590A (ko) | 흡진후드를 장착한 연마기 | |
| JP6485700B2 (ja) | 吸塵アダプター | |
| SE437625B (sv) | Anordning avsedd att avlegsna vid bearbetning uppkommande partiklar fran ett chuckforsett handverktygs borr e d | |
| JP6651194B1 (ja) | 電動工具のガイド機構及び電動工具 | |
| JPS63200905A (ja) | ドリル装置 | |
| JP2010201733A (ja) | ドリルビット | |
| JP6025107B1 (ja) | 円筒体研削砥石 | |
| JP3200079U (ja) | コアドリル装置 | |
| JP2015112732A (ja) | ドリルビット | |
| JP2024037113A (ja) | コレットブッシュ及び工具駆動装置 | |
| KR101255614B1 (ko) | 연마공구 | |
| US20130012110A1 (en) | Machine tool with ultrasonic device | |
| KR101440221B1 (ko) | 에어 그라인더를 이용한 금속 가공물의 버 제거 장치 | |
| KR100569242B1 (ko) | 집진구조를 갖는 그라인더 | |
| KR101487603B1 (ko) | 유동성 시마가 구비된 유리천공용 코어드릴 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180516 |
|
| TRDD | Decision of grant or rejection written | ||
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190124 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190129 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190206 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6485700 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |