JP2017104887A - プレスブレーキ及びバックゲージの制御方法 - Google Patents
プレスブレーキ及びバックゲージの制御方法 Download PDFInfo
- Publication number
- JP2017104887A JP2017104887A JP2015241190A JP2015241190A JP2017104887A JP 2017104887 A JP2017104887 A JP 2017104887A JP 2015241190 A JP2015241190 A JP 2015241190A JP 2015241190 A JP2015241190 A JP 2015241190A JP 2017104887 A JP2017104887 A JP 2017104887A
- Authority
- JP
- Japan
- Prior art keywords
- workpiece
- abutting member
- press brake
- abutting
- angle
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images





Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
Description
θ1=(θ1max−θ1min)/2 …(1)
θ2=(θ2max−θ2min)/2 …(2)
Dpb=F+m …(3)
Dpb=F+G+m …(4)
VY1=−VL×Dpb×tanθ1/Dpb=−VL×tanθ1 …(5)
VY2=VL×Dpb×tanθ2/Dpb=VL×tanθ2 …(6)
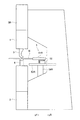
2 下部テーブル
3 パンチ金型
4 ダイ金型
5 バックゲージ
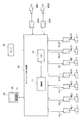
10 プレスブレーキ制御装置
11 演算器
12 メモリ
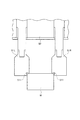
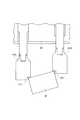
51L,51R 突き当て部材
52 ストレッチ
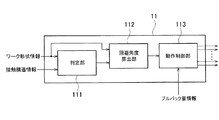
111 判定部
112 回避角度算出部
113 動作制御部
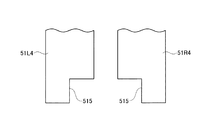
511 切り欠き(接触構造)
AD1,AD2,AL1,AL2,ALS1,ALS2,AY1,AY2,AZ サーボアンプ
MD1,MD2,ML1,ML2,MLS1,MLS2,MY1MY2,MZ サーボモータ
Claims (7)
- パンチ金型を装着する上部テーブルと、
ダイ金型を装着する下部テーブルと、
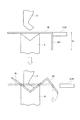
前端部にワークの角を挟んで隣接する2辺のうちの第1の辺上の第1の接触部と接触し、第2の辺上の第2の接触部と接触する接触構造を有し、前記上部テーブルと前記下部テーブルとを相対的に近付けることによって前記パンチ金型と前記ダイ金型とで前記ワークを挟んで曲げ加工するときに、前記ワークの後端部に突き当てられて前記ワークを位置決めする一対の突き当て部材と、
前記一対の突き当て部材を、前記上部テーブル及び前記下部テーブルの前面と直交する方向であり、前記ワークに近付く第1の方向または前記ワークから離れる第2の方向に移動させるよう駆動する第1の駆動機構と、
前記一対の突き当て部材を、前記第1及び第2の方向と直交する水平方向であり、互いに反対方向である第3及び第4の方向に移動させるよう駆動する第2の駆動機構と、
前記ワークの後端部に突き当てられている前記一対の突き当て部材を前記第2の方向に移動させると、前記一対の突き当て部材のうちの少なくとも一方の突き当て部材が有する前記接触構造が前記ワークと干渉するか否かを判定する判定部と、
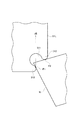
前記判定部によって前記接触構造が前記ワークと干渉すると判定されたとき、前記第1の接触部における第1の接線と前記第2の接触部における第2の接線とで挟まれた角度範囲内のいずれかの角度を回避角度として算出する回避角度算出部と、
前記接触構造が前記ワークと干渉すると判定された前記突き当て部材を、前記回避角度の方向へ移動させるよう、前記第1及び第2の駆動機構を動作させる動作制御部と、
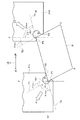
を備えることを特徴とするプレスブレーキ。 - 前記回避角度算出部は、前記第1及び第2の方向の直線と、前記第1の辺と前記第2の辺との角を2等分する直線の方向とがなす角度を前記回避角度として算出することを特徴とする請求項1に記載のプレスブレーキ。
- 前記動作制御部は、前記回避角度と前記突き当て部材を前記第2の方向へと移動させるプルバック量とに基づいて前記第3または第4の方向への移動量を算出し、前記突き当て部材を前記プルバック量だけ前記第2の方向へ、前記移動量だけ前記第3または第4の方向へと移動させるよう、前記第1及び第2の駆動機構を動作させることを特徴とする請求項1または2に記載のプレスブレーキ。
- 前記動作制御部は、
前記突き当て部材を前記第2の方向に移動させる速度と、前記突き当て部材を前記第3または第4の方向に移動させる速度を、前記突き当て部材を前記第2の方向に移動させる距離と、前記突き当て部材を前記第3または第4の方向に移動させる距離との比に応じて設定し、
前記突き当て部材が、前記第2の方向と、前記第3または第4の方向との双方に同時に移動を開始し、同時に移動を終了するように、前記第1及び第2の駆動機構を動作させる
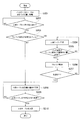
ことを特徴とする請求項1に記載のプレスブレーキ。 - 上部テーブルと下部テーブルとを備えるプレスブレーキの前記上部テーブル及び前記下部テーブルの後方に設けられているバックゲージの制御方法であり、
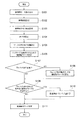
前端部にワークの角を挟んで隣接する2辺に接触する接触構造を有する一対の突き当て部材を、前記ワークの後端部に突き当てて前記ワークを位置決めし、
前記ワークの後端部に突き当てられている前記一対の突き当て部材を、前記上部テーブル及び前記下部テーブルの前面と直交し、前記ワークから離れる方向に移動させると、前記一対の突き当て部材のうちの少なくとも一方の突き当て部材が有する前記接触構造が前記ワークと干渉するか否かを判定し、
前記接触構造が前記ワークと干渉すると判定された前記突き当て部材を、前記ワークの2辺のうちの第1の辺上の第1の接触部における第1の接線と、第2の辺上の第2の接触部における第2の接線とで挟まれた角度範囲内であり、前記ワークから離れる方向の角度の方向に退避させる
ことを特徴とするバックゲージの制御方法。 - 前記突き当て部材を、前記上部テーブル及び前記下部テーブルの前面と直交する方向の直線と、前記第1の辺と前記第2の辺との角を2等分する直線の方向とがなす角度の方向に退避させることを特徴とする請求項5に記載のバックゲージの制御方法。
- 前記突き当て部材の前記上部テーブル及び前記下部テーブルの前面と直交する方向への移動と、前記突き当て部材の前記上部テーブル及び前記下部テーブルの前面と平行な方向への移動とを直線補間して、前記突き当て部材を直線的に移動させることを特徴とする請求項5または6に記載のバックゲージの制御方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015241190A JP6557128B2 (ja) | 2015-12-10 | 2015-12-10 | プレスブレーキ及びバックゲージの制御方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015241190A JP6557128B2 (ja) | 2015-12-10 | 2015-12-10 | プレスブレーキ及びバックゲージの制御方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017104887A true JP2017104887A (ja) | 2017-06-15 |
| JP6557128B2 JP6557128B2 (ja) | 2019-08-07 |
Family
ID=59058225
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015241190A Active JP6557128B2 (ja) | 2015-12-10 | 2015-12-10 | プレスブレーキ及びバックゲージの制御方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6557128B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021070042A (ja) * | 2019-10-31 | 2021-05-06 | 株式会社アマダ | プレスブレーキ |
| WO2024150600A1 (en) * | 2023-01-13 | 2024-07-18 | Amada Co., Ltd. | Abutment member position identifying apparatus, abutment member position identifying program, and abutment member position identifying method |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7386306B1 (ja) | 2022-10-13 | 2023-11-24 | 株式会社アマダ | 突き当て機構の動作制御方法、突き当て機構の動作制御プログラム及び突き当て機構の動作制御装置 |
Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4734874U (ja) * | 1971-05-11 | 1972-12-18 | ||
| JPS632518A (ja) * | 1986-06-20 | 1988-01-07 | Amada Co Ltd | バツクゲ−ジのプルバツク量決定装置 |
| JPH06528U (ja) * | 1992-06-04 | 1994-01-11 | 村田機械株式会社 | ワーク位置決め装置 |
| JPH0732047A (ja) * | 1993-07-19 | 1995-02-03 | Amada Co Ltd | 折曲げ加工装置 |
| JPH11342424A (ja) * | 1998-05-28 | 1999-12-14 | Amada Co Ltd | ワーク位置決め装置 |
| JP2002321015A (ja) * | 2001-04-27 | 2002-11-05 | Amada Co Ltd | ワーク位置決め装置 |
| JP2002331310A (ja) * | 2001-05-01 | 2002-11-19 | Amada Co Ltd | バックゲージ装置 |
| US20130160508A1 (en) * | 2010-08-05 | 2013-06-27 | Trumpf Maschinen Austria Gmbh & Co. Kg. | Bending press with a workpiece positioning device and an operating method |
| JP2014172054A (ja) * | 2013-03-06 | 2014-09-22 | Amada Co Ltd | オリジナル突当先端を使用した加工データ作成システムおよび方法および突当位置規定方法 |
| JP2015145022A (ja) * | 2014-02-04 | 2015-08-13 | 株式会社アマダホールディングス | バックゲージ装置 |
-
2015
- 2015-12-10 JP JP2015241190A patent/JP6557128B2/ja active Active
Patent Citations (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4734874U (ja) * | 1971-05-11 | 1972-12-18 | ||
| JPS632518A (ja) * | 1986-06-20 | 1988-01-07 | Amada Co Ltd | バツクゲ−ジのプルバツク量決定装置 |
| JPH06528U (ja) * | 1992-06-04 | 1994-01-11 | 村田機械株式会社 | ワーク位置決め装置 |
| JPH0732047A (ja) * | 1993-07-19 | 1995-02-03 | Amada Co Ltd | 折曲げ加工装置 |
| JPH11342424A (ja) * | 1998-05-28 | 1999-12-14 | Amada Co Ltd | ワーク位置決め装置 |
| JP2002321015A (ja) * | 2001-04-27 | 2002-11-05 | Amada Co Ltd | ワーク位置決め装置 |
| JP2002331310A (ja) * | 2001-05-01 | 2002-11-19 | Amada Co Ltd | バックゲージ装置 |
| US20130160508A1 (en) * | 2010-08-05 | 2013-06-27 | Trumpf Maschinen Austria Gmbh & Co. Kg. | Bending press with a workpiece positioning device and an operating method |
| JP2014172054A (ja) * | 2013-03-06 | 2014-09-22 | Amada Co Ltd | オリジナル突当先端を使用した加工データ作成システムおよび方法および突当位置規定方法 |
| JP2015145022A (ja) * | 2014-02-04 | 2015-08-13 | 株式会社アマダホールディングス | バックゲージ装置 |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2021070042A (ja) * | 2019-10-31 | 2021-05-06 | 株式会社アマダ | プレスブレーキ |
| JP7344758B2 (ja) | 2019-10-31 | 2023-09-14 | 株式会社アマダ | プレスブレーキ |
| WO2024150600A1 (en) * | 2023-01-13 | 2024-07-18 | Amada Co., Ltd. | Abutment member position identifying apparatus, abutment member position identifying program, and abutment member position identifying method |
| JP2025540893A (ja) * | 2023-01-13 | 2025-12-16 | 株式会社アマダ | 突き当て部材の位置特定装置、突き当て部材の位置特定プログラム及び突き当て部材の位置特定方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6557128B2 (ja) | 2019-08-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5816632B2 (ja) | 数値制御マシンツールのための予測制御及び仮想表示システム | |
| JP6557128B2 (ja) | プレスブレーキ及びバックゲージの制御方法 | |
| JP6625203B2 (ja) | ワークの測定装置および工作機械 | |
| JP7087894B2 (ja) | 制御装置、工作機械、制御方法及びコンピュータプログラム | |
| JP6243739B2 (ja) | ゲージング方法及びゲージング装置 | |
| JP2014151385A (ja) | ロボット制御装置およびロボット制御方法 | |
| JP2013003693A (ja) | 部品製造ラインの設計支援方法及び設計支援システム | |
| JP4955489B2 (ja) | 曲げ加工装置 | |
| CN108465717A (zh) | 一种全自动钣金折弯机 | |
| JP6077821B2 (ja) | プレスブレーキおよびワークの曲げ加工方法 | |
| JP2014079781A (ja) | ストレッチフォーミングシステムおよびストレッチフォーミング方法 | |
| JP2013013923A (ja) | ストレッチフォーミング装置 | |
| JP2023041024A (ja) | 曲げ加工システム、及び金型の配置方法 | |
| JP2002082710A (ja) | 曲げ加工方法及び曲げ加工システム | |
| JP2000015340A (ja) | 曲げ加工方法及びその装置 | |
| JP5961077B2 (ja) | ロボット制御装置およびロボット制御方法 | |
| JP7478860B1 (ja) | 自動計算装置、及び自動計算方法 | |
| JP2007083260A (ja) | 金属板加工装置及びこれを用いた風車用ブレードの製造方法 | |
| JP6864321B2 (ja) | 逐次成形方法 | |
| JP2021045759A (ja) | 曲げ加工方法及び曲げ加工システム | |
| JP7370572B2 (ja) | 板材加工装置 | |
| JP5025984B2 (ja) | ワイヤ放電加工機およびその制御方法 | |
| JP5881988B2 (ja) | ワイヤ曲げ装置 | |
| JP2001259746A (ja) | 曲げ機械の薄板ワーク位置決め制御方法及び装置 | |
| JP7169811B2 (ja) | 加工位置設定装置、加工位置設定方法、及び、加工位置設定プログラム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180907 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190621 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190702 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190711 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6557128 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |