JP2017105138A - 印刷物の製造方法 - Google Patents
印刷物の製造方法 Download PDFInfo
- Publication number
- JP2017105138A JP2017105138A JP2015242700A JP2015242700A JP2017105138A JP 2017105138 A JP2017105138 A JP 2017105138A JP 2015242700 A JP2015242700 A JP 2015242700A JP 2015242700 A JP2015242700 A JP 2015242700A JP 2017105138 A JP2017105138 A JP 2017105138A
- Authority
- JP
- Japan
- Prior art keywords
- unit
- ink
- nozzle row
- scans
- pass
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims description 60
- 239000000463 material Substances 0.000 claims description 31
- 238000010030 laminating Methods 0.000 claims description 5
- 239000000976 ink Substances 0.000 claims 20
- 238000007599 discharging Methods 0.000 abstract description 2
- 238000000034 method Methods 0.000 description 20
- 239000000178 monomer Substances 0.000 description 5
- 150000001875 compounds Chemical class 0.000 description 4
- 238000010586 diagram Methods 0.000 description 4
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 2
- 230000005540 biological transmission Effects 0.000 description 2
- 239000012141 concentrate Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000001678 irradiating effect Effects 0.000 description 2
- 239000004593 Epoxy Substances 0.000 description 1
- QYKIQEUNHZKYBP-UHFFFAOYSA-N Vinyl ether Chemical class C=COC=C QYKIQEUNHZKYBP-UHFFFAOYSA-N 0.000 description 1
- 238000004891 communication Methods 0.000 description 1
- 235000012489 doughnuts Nutrition 0.000 description 1
- AHHWIHXENZJRFG-UHFFFAOYSA-N oxetane Chemical compound C1COC1 AHHWIHXENZJRFG-UHFFFAOYSA-N 0.000 description 1
- 239000004065 semiconductor Substances 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 239000004416 thermosoftening plastic Substances 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
Images

Landscapes
- Ink Jet (AREA)
Abstract
【課題】高品質な印刷物を提供する。【解決手段】単位パスは、ノズル列(5)が載置台(10)上を走査しながらインクを吐出することで形成され、少なくとも一つの単位パスを同一のノズル列(5)で二以上の走査で形成し、当該単位パスのうち少なくとも最初の走査の印刷開始位置を、両端部以外であって当該単位パスの領域内とし、当該印刷開始位置と、他の少なくとも一つの単位パスを形成するうちの少なくとも一つの走査の印刷開始位置とを異ならせる。【選択図】図1
Description
本発明は印刷物の製造方法に関する。
特許文献1には、境界材料を噴射する少なくとも1列のインクジェットノズルを有するプリントヘッドを使用して3−Dモデルを構成する3−D印刷装置が記載されている。
ところで、或るノズルから最初にインクを吐出するとき、吐出が不安定(吐出の滴量が規定量にならない、吐出の方向が曲がる、吐出しない等)になる場合がある。
しかし、通常、特許文献1のように、最初の走査においてノズルがインクの吐出を開始した際に形成されるインクの着弾位置は、印刷物の走査方向における両端部である。そのため、吐出が不安定な状態であったときのインクが、印刷物の走査方向における両端部に集中する。その結果、印刷物の形状精度が悪くなり品質が劣化する。
本発明は、上記課題に鑑みなされたものであり、その目的は、不安定な状態で吐出されるインクが印刷物の端部等に集中することを防ぎ、高品質な印刷物を得ることができる、印刷物の製造方法を提供することにある。
上記の課題を解決するために、本発明者が鋭意検討した結果、以下の本発明に達した。
本発明に係る印刷物の製造方法は、複数の第一方向に延びる単位パスを当該第一方向に交差する第二方向に並べて形成する単位層を含む印刷物の製造方法であって、上記単位パスは、複数のノズルから成り、上記第二方向に延設されたノズル列を有するヘッド及び吐出対象部の少なくとも一方が上記第一方向に沿って移動し、上記ノズル列が上記吐出対象部上を相対的に走査しながらインクを吐出することで形成され、少なくとも一つの上記単位パスを、同一の上記ノズル列を用いて二以上の走査で形成し、且つ、当該単位パスを形成するための二以上の走査のうち少なくとも最初の走査において上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を、当該単位パスの両端部以外であって当該単位パスの領域内とし、当該位置と、他の単位パスのうちの少なくとも一つを形成するときの少なくとも一つの走査において、上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を上記第一方向において異ならせることを特徴とする。
上記の構成により、不安定な状態で吐出されるインクが印刷物の端部及び特定の箇所に集中することを防ぐことができる。その結果、高品質な印刷物を得ることができる。
本発明に係る印刷物の製造方法では、二以上の走査で形成される上記単位パスの、少なくとも一つの走査において上記ノズル列がインクの吐出を開始した際に形成される上記第一方向におけるインクの着弾位置と、当該単位パスに隣接する単位パスのうちの少なくとも一つを形成するときの少なくとも一つの走査において、上記ノズル列がインクの吐出を開始した際に形成される上記第一方向におけるインクの着弾位置とを異ならせることがより好ましい。
上記の構成により、少なくとも一つの走査においてインクの吐出を開始した際に形成されるインクの着弾位置が互いに異なる単位パスが隣接していない場合に比べ、不安定な状態で吐出されるインクが印刷物の特定の箇所に集中することをより防ぐことができる。
本発明に係る印刷物の製造方法では、上記単位パスは、上記ノズル列が上記第一方向に沿って上記吐出対象部上を走査しながらインクを吐出することで形成され、二以上の走査で形成される単位パスのうちの少なくとも一つの単位パスにおいて、最初の走査で形成した部分以外のうち少なくとも一部を形成するときの上記ノズル列の走査方向は、上記第一方向における上記ノズル列の走査方向と逆であることがより好ましい。
上記の構成により、単位パスのうちの少なくとも一部を、ノズル列を往復動作させながら往路復路でそれぞれ単位パスを形成でき、印刷時間を短くすることができる。また、一走査中で2領域以上に吐出する場合、間に不吐出領域がある場合でも、より少ない往復走査の回数で単位パスを形成することができる。例えば、単位パスのうち、往路で形成する箇所については、1回のノズル列の往路の走査で形成し、復路で形成する箇所については1回のノズル列の復路の走査で形成することで、1回のノズル列の往復で一つの単位パスを形成することもできる。
本発明に係る印刷物の製造方法では、二以上の走査で形成される単位パスのうち両端部を除く領域に不吐出領域を有しており、上記第一方向で上記不吐出領域を挟む領域を有する単位パスにおいて、上記第一方向における一回の走査で、当該単位パス中の上記不吐出領域を挟む、それぞれの領域の少なくとも一部ずつを形成することがより好ましい。
上記の構成により、単位パス中に不吐出領域があるなどの理由で、単位パスが2領域以上で形成される場合でも、より少ない走査回数で単位パスを形成することができる。
本発明に係る印刷物の製造方法では、複数の上記単位層を積層することで三次元造形物を製造することがより好ましい。
上記の構成により、高品質の三次元造形物を得ることができる。
本発明に係る印刷物の製造方法では、上記単位パスは、上記三次元造形物を形成するためのモデル材によって形成されるモデル領域を複数含み、複数の上記モデル領域のそれぞれを二以上の走査で形成し、且つ、当該モデル領域を形成するための二以上の走査のうち少なくとも最初の走査における上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置が、それぞれの上記モデル領域の両端部以外であることがより好ましい。
上記の構成により、印刷物が、モデル領域が一つの単位パス中で分かれているような三次元造形物の場合でも、不安定な状態で吐出されるインクが、それぞれのモデル領域の両端部に集中することを防ぐことができる。その結果、三次元造形物の細部に対しても形状精度をよくすることができ、より高品質な三次元造形物を得ることができる。
本発明に係る印刷物の製造装置は、複数の第一方向に延びる単位パスを当該第一方向に交差する第二方向に並べて形成する単位層を含む印刷物の製造装置であって、複数のノズルから成り、上記第二方向に延設されたノズル列を有し、吐出対象部上を相対的に走査しながらインクを上記ノズル列から吐出することで上記単位パスを形成するヘッドと、上記ノズル列によるインクの吐出を制御するヘッド制御部と、上記印刷物を載置する載置台とを備え、上記ヘッド及び上記載置台の少なくとも一方が、上記単位パスを形成後に上記第二方向に上記ヘッドと上記載置台とが相対的に移動するように構成されており、上記ヘッド制御部は、少なくとも一つの上記単位パスを、同一の上記ノズル列を用いて二以上の走査で形成し、且つ、当該単位パスを形成するための二以上の走査のうち少なくとも最初の走査において上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を、当該単位パスの両端部以外であって当該単位パスの領域内とし、当該位置と、他の単位パスのうちの少なくとも一つの単位パスを形成するときの少なくとも一つの走査における上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置とを、上記第一方向において異ならせるように上記ヘッドを制御することを特徴とする。
本発明に係る印刷物の製造装置によれば、不安定な状態で吐出されるインクが印刷物の端部及び特定の箇所に集中することを防ぐことができる。その結果、高品質な印刷物を得ることができる。
本発明は、不安定な状態で吐出されるインクが、印刷物の端部等に集中することを防ぎ、高品質な印刷物を得ることができるという効果を奏する。
<印刷物の製造方法>
本発明に係る印刷物の製造方法は、複数の第一方向に延びる単位パスを当該第一方向に交差する第二方向に並べて形成する単位層を含む印刷物の製造方法であって、上記単位パスは、複数のノズルから成り、上記第二方向に延設されたノズル列を有するヘッド及び吐出対象部の少なくとも一方が上記第一方向に沿って移動し、上記ノズル列が上記吐出対象部上を相対的に走査しながらインクを吐出することで形成され、少なくとも一つの上記単位パスを、同一の上記ノズル列を用いて二以上の走査で形成し、且つ、当該単位パスを形成するための二以上の走査のうち少なくとも最初の走査において上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を、当該単位パスの両端部以外であって当該単位パスの領域内とし、当該位置と、他の単位パスのうちの少なくとも一つを形成するときの少なくとも一つの走査において、上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を上記第一方向において異ならせる。なお、説明の簡単のため、以下、或る走査において、ノズル列がインクの吐出を開始した際に形成される、第一方向(走査方向)におけるインクの着弾位置を単に「印刷開始位置」という。また、第一方向とは、本実施形態では、X1方向及びX2方向のことを意味する。
本発明に係る印刷物の製造方法は、複数の第一方向に延びる単位パスを当該第一方向に交差する第二方向に並べて形成する単位層を含む印刷物の製造方法であって、上記単位パスは、複数のノズルから成り、上記第二方向に延設されたノズル列を有するヘッド及び吐出対象部の少なくとも一方が上記第一方向に沿って移動し、上記ノズル列が上記吐出対象部上を相対的に走査しながらインクを吐出することで形成され、少なくとも一つの上記単位パスを、同一の上記ノズル列を用いて二以上の走査で形成し、且つ、当該単位パスを形成するための二以上の走査のうち少なくとも最初の走査において上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を、当該単位パスの両端部以外であって当該単位パスの領域内とし、当該位置と、他の単位パスのうちの少なくとも一つを形成するときの少なくとも一つの走査において、上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を上記第一方向において異ならせる。なお、説明の簡単のため、以下、或る走査において、ノズル列がインクの吐出を開始した際に形成される、第一方向(走査方向)におけるインクの着弾位置を単に「印刷開始位置」という。また、第一方向とは、本実施形態では、X1方向及びX2方向のことを意味する。
本発明では、少なくとも一つの単位パスにおいて、印刷開始位置を、その両端部以外として、且つ、当該印刷開始位置と、他の単位パスのうちの少なくとも一つの単位パスを形成するときの少なくとも一つの走査の印刷開始位置とを異ならせる。これにより、不安定な状態で吐出されるインクが印刷物の端部及び特定の箇所に集中することを防ぐことができる。その結果、高品質な印刷物を得ることができる。
〔本発明に係る印刷物の製造方法の一実施形態〕
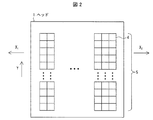
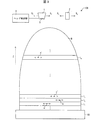
図1〜図3を用いて本発明に係る印刷物の製造方法の一実施形態について説明する。図1は本発明に係る印刷物の製造方法の一実施形態における、単位層L1の印刷手順を模式的に示す図である。図2は本発明に係る三次元造形物の製造装置の一実施形態における、ヘッド1の概略構成を模式的に示す図である。図3は本発明に係る印刷物の製造方法の一実施形態における、三次元造形物Mの製造手順について模式的に示す図である。なお、図3は、載置台10の表面に垂直な面で切った、三次元造形物Mの断面図でもある。
図1〜図3を用いて本発明に係る印刷物の製造方法の一実施形態について説明する。図1は本発明に係る印刷物の製造方法の一実施形態における、単位層L1の印刷手順を模式的に示す図である。図2は本発明に係る三次元造形物の製造装置の一実施形態における、ヘッド1の概略構成を模式的に示す図である。図3は本発明に係る印刷物の製造方法の一実施形態における、三次元造形物Mの製造手順について模式的に示す図である。なお、図3は、載置台10の表面に垂直な面で切った、三次元造形物Mの断面図でもある。
本実施形態では、インクジェット法により、紫外線硬化型インクを用いて、三次元造形物(印刷物)を製造する場合について説明する。以下、本実施形態において用いる紫外線硬化型インクを単に「インク」と記載する。
なお、本実施形態では、紫外線硬化型インクを使用しているが、本発明に係る印刷物の製造方法で用いるインクはこのような形態に限定されない。本発明に係る印刷物の製造方法では、製造する印刷物の目的等に応じて任意のインクを選択できる。また、三次元造形物を製造する形態においては、従来公知のモデル材を適宜採用できる。
インクの具体的な種類としては、例えば、紫外線硬化型インク及び熱可塑性インクが挙げられる。中でも、紫外線硬化型インクがより好ましい。紫外線硬化型インクは短時間で簡単に硬化させることができるため、短時間に印刷物を製造することができる。また、積層させることが容易であるため、三次元造形物をより短時間で製造することができる。
紫外線硬化型インクは紫外線硬化型化合物を含む。紫外線硬化型化合物としては、紫外線を照射した際に硬化する化合物であればよい。紫外線硬化型化合物としては、例えば、紫外線の照射により重合する硬化型モノマー及び硬化型オリゴマー等が挙げられる。硬化型モノマーとしては、例えば、低粘度アクリルモノマー、ビニルエーテル類、オキセタン系モノマー及び環状脂肪族エポキシモノマー等が挙げられる。硬化型オリゴマーとしては、例えば、アクリル系オリゴマー等が挙げられる。
なお、製造する三次元造形物にオーバーハングの部分があるなどの場合には、適宜、従来公知のサポート材を用いてもよい。
図1及び図3示すように、本実施形態に係る三次元造形物の製造には、印刷装置100を用いる。印刷装置100はヘッド1、UV−LEDランプ2、ヘッド制御部3及び載置台10を備えている。
図1に示すように、単位層L1は、複数の単位パスが副走査方向(Y方向の負の方向)に並んで形成されている。単位パスB1、単位パスB2、単位パスB3及び単位パスBnは、単位層L1を形成する単位パスの一つである。単位パスB1、単位パスB2及び単位パスB3はこの順に隣接している。
このように、各単位パスは、ヘッド1が載置台10上を走査しながらノズル列5からインクを吐出することで形成されるものであり、且つ、次回、載置台10等の吐出対象部が副走査方向に搬送されるまでに形成されるものである。換言すれば、前回、吐出対象部が搬送されてから、次回、吐出対象部が搬送されるまでに形成されるものである。ここで、吐出対象部とは、吐出される対象のことを意味する。例えば、載置台10及び単位パスなどのインク表面などが挙げられる。つまり、最下層の単位層を形成するとき、吐出対象部は載置台10の表面であり、最下層以降の単位層を形成するとき、吐出対象部は前回形成した単位層の表面である。
また、図3に示すように、三次元造形物Mは、複数の単位層を積層することで形成されている。本断面図では、各単位層の単位パスが積層している様子を示しており、単位パスl1、単位パスl2、単位パスl3及び単位パスlnは、それぞれ異なる単位層に含まれる単位パスであり、Y方向における同じ位置に積層している。また、単位パスl3は単位パスl2の直上に、単位パスl2は単位パスl1の直上に積層している。
(ヘッド1)
ヘッド1は、インクを吐出するためのインクジェットヘッドである。ヘッド1には、インクを吐出する、複数のノズル4から成るノズル列5が副走査方向に延設されている(図2)。ヘッド1が主走査方向に移動しながら、載置台10等の上を走査する。これにより、ノズル列5が載置台10上又は前回製造した単位層の上を走査しながら、インクが吐出され印刷が行なわれる。
ヘッド1は、インクを吐出するためのインクジェットヘッドである。ヘッド1には、インクを吐出する、複数のノズル4から成るノズル列5が副走査方向に延設されている(図2)。ヘッド1が主走査方向に移動しながら、載置台10等の上を走査する。これにより、ノズル列5が載置台10上又は前回製造した単位層の上を走査しながら、インクが吐出され印刷が行なわれる。
なお、本発明に係る印刷物の製造方法で使用するヘッドは、従来公知のものでよい。例えば、圧電素子の振動を利用して液滴を吐出させるインクジェットヘッド(電歪素子の機械的変形によりインク滴を形成するインクジェットヘッド)及び熱エネルギーを利用するインクジェットヘッド等が挙げられる。
また、本実施形態では、主走査方向に載置台10等の吐出対象部上をヘッド1が走査するとき、吐出対象部は移動せず、ヘッド1が移動する形態について説明する。しかし、本発明に係る印刷物の製造方法はこのような形態に限定されず、ヘッドと吐出対象部とが相対的に移動するものであればよい。
(UV−LEDランプ2)
UV−LEDランプ2は、ノズル列5から吐出された紫外線硬化型インクに紫外線を照射する器具である。
UV−LEDランプ2は、ノズル列5から吐出された紫外線硬化型インクに紫外線を照射する器具である。
なお、本発明に係る印刷物の製造方法で紫外線硬化型インクを用いる場合、光を照射するための器具はこのような形態に限定されず、紫外線を照射することのできる従来公知の様々な器具を採用し得る。
(ヘッド制御部3)
ヘッド制御部3は、ノズル列5によるインクの吐出を制御するものである。具体的には、ヘッド制御部3は、単位パスB1、単位パスB2、単位パスB3及び単位パスBn等の単位層L1を形成する全ての単位パスを、同一のノズル列5を用いて二以上の走査で形成するようにヘッド1を制御する。また、このとき、最初の走査における印刷開始位置は両端以外であって当該単位パスの領域内であり、且つ、単位パス同士で異なるようにヘッド1を制御する。また、ヘッド制御部3は、単位パスl1、単位パスl2、単位パスl3及び単位パスln等の三次元造形物Mの断面図における全ての単位パスの最初の走査における印刷開始位置が両端部以外であり、異なるようにヘッド1を制御する。
ヘッド制御部3は、ノズル列5によるインクの吐出を制御するものである。具体的には、ヘッド制御部3は、単位パスB1、単位パスB2、単位パスB3及び単位パスBn等の単位層L1を形成する全ての単位パスを、同一のノズル列5を用いて二以上の走査で形成するようにヘッド1を制御する。また、このとき、最初の走査における印刷開始位置は両端以外であって当該単位パスの領域内であり、且つ、単位パス同士で異なるようにヘッド1を制御する。また、ヘッド制御部3は、単位パスl1、単位パスl2、単位パスl3及び単位パスln等の三次元造形物Mの断面図における全ての単位パスの最初の走査における印刷開始位置が両端部以外であり、異なるようにヘッド1を制御する。
後述する説明の中における、ヘッド1の移動及びノズル列5によるインクの吐出はヘッド制御部3によって制御されている。
なお、本発明に係る印刷物の製造装置が備えるヘッド制御部はこのような形態に限定されない。本発明に係る印刷物の製造装置が備えるヘッド制御部は、少なくとも一つの単位パスを、同一のノズル列を用いて二以上の走査で形成し、且つ、少なくとも最初の走査における印刷開始位置を、当該単位パスの両端部以外であって当該単位パスの領域内とし、当該位置と、他の単位パスのうちの少なくとも一つの単位パスを形成するときの少なくとも一つの走査において、印刷開始位置とを異ならせるようにヘッドを制御すればよい。
また、或る単位パスの印刷開始位置と、当該単位パスの直上に積層される単位パスを形成するときの少なくとも一つの走査の印刷開始位置とを異ならせることが好ましい。
(載置台10)
載置台10は、形成される印刷物が載置される台である。単位パスが形成される毎に副走査方向に搬送され、次の単位パスが形成される。
載置台10は、形成される印刷物が載置される台である。単位パスが形成される毎に副走査方向に搬送され、次の単位パスが形成される。
本実施形態では、載置台10が副走査方向に移動する場合について説明するが、本発明に係る印刷物の製造方法では、ヘッドと載置台とが相対的に移動すればよく、例えば、吐出対象部を固定し、ヘッドを副走査方向に移動させるものであってもよい。
[単位層L1の製造方法]
次に、図1に示す単位層L1の製造方法について説明する。
次に、図1に示す単位層L1の製造方法について説明する。
まず、一つの単位パスを形成する方法について説明する。ヘッド1をX1方向(主走査方向)に走査させる。このとき、ヘッド1にはUV−LEDランプ2が隣接しているので、UV−LEDランプ2もヘッド1と同様に移動する。
移動しながら、単位パスB1が形成される領域の端部以外であって当該単位パスの領域内の位置である点aを印刷開始位置として、ノズル列5がインクの吐出を開始する。ノズル列5から吐出されたインクに対して、UV−LEDランプ2から発せられた紫外線が照射される。これにより、吐出されたインクが硬化されていく。単位パスB1のX1方向側の端までインクの吐出が行われ、点aよりもX1方向側の単位パスB1が形成される。
次に、ヘッド1がX2方向に移動することによって、ノズル列5の走査が開始される。このとき、単位パスB1は2走査で形成するため、載置台10の搬送は行われない。ノズル列5をX2方向に走査させていき、点aを印刷開始位置として、ノズル列5から、X1方向側に走査したノズル列5と同一のノズル列5を用いてインクをX2方向側に吐出していく。その後、ヘッド1をX2方向に移動させながら、単位パスB1のX2方向側の端部までノズル列5からインクを吐出し続ける。
以上により、単位パスB1が形成される。このように形成することにより、或る走査において最初にインクを吐出する際の、不安定な精度で吐出されるインクの着弾位置を単位パスの内側とすることができる。
なお、本実施形態では、点aを印刷開始位置として、X1方向、X2方向という互いに逆方向に走査する際にインクを吐出する形態について説明している。しかし、本発明では、このような形態に限定されない。例えば、二以上の走査によって形成される単位パスを形成するための、ノズル列からインクを吐出しながら走査するヘッドの移動方向は同じであってもよい。ただし、短時間で印刷物を製造するという観点からは、本実施形態のように、インクを吐出する際のヘッドの最初の走査方向と、次にインクを吐出するときのヘッドの走査方向とは逆であることが好ましい。
次に、単位パスB1を形成後、載置台10をY方向(副走査方向)に搬送して、ノズル列5及び載置台10が単位パスB2を形成するための位置になるようにする。ここで、Y方向(副走査方向)は、ヘッド1の主走査方向(X1方向及びX2方向)に直交する方向である。
載置台10の搬送距離はヘッド1のインクの吐出領域のY方向の長さと同じ距離である。つまり、本実施形態では、シングルパスの場合について説明する。シングルパスでは、単位印刷領域(単位長さ四方の印刷領域)を1回の主走査(本実施形態では、往復2走査を1回の主走査とみなす)で形成する。シングルパスでは、吐出デューティを高くすることができる(一度に吐出する量を多くすることができる)。そのため、線ではなく面として一層が形成される。その結果、造形品質が向上され、且つ、印刷速度も向上する。なお、本発明はシングルパスに限定されるものではなく、マルチパスでも適用され得る。つまり、一度の副走査方向の載置台の搬送距離が、ヘッド1のインクの吐出領域のY方向の長さよりも短い。そのため、単位印刷領域を印刷するために複数回の主走査が行われる。マルチパスでは、Y方向の解像度を調整することが可能であるため、同じ解像度を有するヘッド1を複数スタガ配置させずに、Y方向の解像度を高く設定することができる。また、ヘッド1の複数のノズルの各々の癖を相殺することができるため、立体造形としての精度を向上させることができる。
次に、単位パスB2を形成する。具体的には、ノズル列5をX1方向に走査させながら、点aと異なる位置であって単位パスB2の領域内である点bを印刷開始位置としてインクを吐出する。次に、X2方向に走査させながら、点bを印刷開始位置としてX1方向側に走査したノズル列5と同一のノズル列5を用いてインクを吐出する。これにより、単位パスB2が形成される。
同様に単位パスB3以降も、順次単位パスを形成していく。単位パスB3を形成するときには、点cを印刷開始位置としてノズル列5をX1方向に走査させながらインクを吐出した後、点cを印刷開始位置としてノズル列5をX2方向に走査させながら、X1方向に走査したノズル列5と同一のノズル列5を用いてインクを吐出する。単位パスBnを形成するときには、点nを印刷開始位置としてノズル列5をX1方向に走査させながらインクを吐出した後、点nを印刷開始位置としてノズル列5をX2方向に走査させながら、X1方向に走査したノズル列5と同一のノズル列5を用いてインクを吐出する。
このように、副走査方向に次々と単位パスを形成していくことで、単位層L1が形成される。
本実施形態では、複数の単位パスB1、B2、B3及びBn等を副走査方向に並べて単位層L1を形成しているが、本発明に係る印刷物の製造方法では、単位層は、一つの単位パスのみから構成されていてもよい。
本実施形態では、印刷開始位置である点a、点b、点c、点nはそれぞれ異なる。このようにノズル列5がインクの吐出を開始した際に形成されるインクの着弾位置を、単位パス毎に異ならせることによって、精度の不安定な最初のインクの吐出による影響を、単位層L1の両端に集中させずに、単位層L1中に分散させることができる。ただし、本発明に係る印刷物の製造方法はこのような形態に限定されない。単位パスを形成するときの印刷開始位置と、他の単位パスのうちの少なくとも一つの単位パスにおける印刷開始位置とが異なっていればよい。また、隣接する単位パス同士で、印刷開始位置が異なることがより好ましい。従って、いくつかの単位パスでは、両端が印刷開始位置となっていてもよい。いずれの形態でも、精度の不安定な、最初のインクの吐出による影響が、単位層の両端に集中することを抑制できる。
なお、ヘッド制御部3による、一つの単位層を形成する単位パスにおいて、点a等の印刷開始位置を互いに異ならせるようにするための設定の方法としては、乱数を用いてヘッド制御部3が印刷開始位置を決定する方法が挙げられる。つまり、ランダム関数などを用いて、乱数を発生させ、その乱数から主走査方向(X1方向又はX2方向)及び副走査方向(Y方向)における値を決定し、主走査方向及び副走査方向における値に対応する位置が各単位パスの印刷開始位置となるようにヘッド制御部3は制御する。このような処理により、効率的に各単位パスの印刷開始位置を互いに異ならせることができる。
また、本実施形態では、全ての単位パスが、2走査で印刷される形態について説明している。しかし、本発明に係る印刷物の製造方法は、このような形態には限定されない。少なくとも一つの単位パスが2走査以上で印刷されていれば、他の単位パスは1走査で印刷されてもよい。ノズルの最初の吐出の際の不安定な状態に起因する影響を印刷物の両端に集中させずに、印刷物中に拡散することができる。
例えば、3ドット×3ドットの印刷領域である場合、或る単位パス(3ドット×1ドット)において、真ん中のドットから印刷を行なえば、他の単位パスのうちの一つを端から印刷しても、本発明の範疇であり、上述の影響の集中の防止及び拡散を行なうことができる。
また、2走査以上で印刷する単位パスを形成するための走査回数は2走査(2回)が好ましい。印刷時間をより短くすることができる。
なお、例えば、一つの単位層がドーナツ形状の場合であるなど、一つの単位パスにモデル材で形成されるモデル領域が二つ存在する場合(単位パスの両端部を除く領域に不吐出領域を有している場合)には、複数のモデル領域のそれぞれを印刷するための印刷開始位置を、それぞれのモデル領域の両端部以外であるようにすることが好ましい。例えば、当該印刷開始位置より最初の走査でヘッドが進む方向に複数の領域に対してノズル列からインクを吐出し、次の走査で、当該印刷開始位置より前回の走査方向とは逆方向に複数の領域に対してノズル列からインクを吐出しながらヘッドを移動させることで、一つの単位パス中に存在する複数のモデル領域を1回の往復走査で形成することができる。
[三次元造形物Mの製造方法]
次に、図1で示した方法により形成した単位層をZ軸方向に積層することで、三次元造形物Mを形成する手順について説明する。
次に、図1で示した方法により形成した単位層をZ軸方向に積層することで、三次元造形物Mを形成する手順について説明する。
本実施形態では、載置台10の上に、単位層を積層することで三次元造形物Mを製造する。まず、最も鉛直下側の単位層に含まれる単位パスl1を形成する方法について説明する。
まず、単位パスl1の端部以外であって当該単位パスの領域内の点a’を印刷開始位置として、ヘッド1をX1方向に移動させて1回目の走査をする。UV−LEDランプ2はヘッド1に隣接しているため、ヘッド1のノズル列5からから吐出されたインクは順次硬化されていく。
次に、再びa’を印刷開始位置として、X2方向に走査をしながらX1方向側に走査したノズル列5と同一のノズル列5を用いてインクを吐出する。その結果、単位パスl1が形成される。単位パスl1を含む同一の単位層を形成する他の単位パスも同様に走査することで、当該単位層が形成される。
次に、上述の単位パスl1を含む単位層の上に、次の単位層を積層させる。ここでは、当該次の単位層に含まれ、単位パスl1の直上に配置される単位パスl2を形成する手順について説明する。
まず、ノズル列5は、単位パスl2の端部以外であって当該単位パスの領域内であり、且つ、点a’と異なる位置である点b’を印刷開始位置としてインクの吐出を開始する。次に、再び点b’を印刷開始位置として、X2方向にヘッドを移動させながら2回目の走査をする。その結果、単位パスl2が形成される。
次に、単位パスl2を含む単位層の直上に単位パスl3を含む単位層を同様に形成させる。
このようにして単位パスl1を含む単位層、単位パスl2を含む単位層、単位パスl3を含む単位層及び単位パスlnを含む単位層を形成させ、図のようにZ方向に積層していことで三次元造形物Mが得られる。
なお、ヘッド制御部3による、Z方向に積層する単位パス同士において、点a’等の印刷開始位置を互いに異ならせるように設定するための定め方は、単位層L1において、単位パス同士の印刷開始位置を異ならせるように設定した方法と同様である。なお、単位層を積層させるとき、積層する単位層毎にランダム関数の発生系列を変えて発生させた乱数を用いて各単位層内における単位パスの印刷開始位置を決定させてもよい。発生系列としては、例えば時間など、rand関数にtime関数を入れることで実現可能である。
本実施形態では、単位パスを形成するための印刷開始位置が、全て単位パスについて、両端部以外であって各単位パスの領域内である場合について説明した。しかし、本発明はこのような形態に限定されない。本発明では、少なくとも一つの単位パスにおいて、印刷開始位置が両端以外であって各単位パスの領域内であればよい。このようにすることで、精度の不安定な、最初のインクの吐出による影響が、三次元造形物の表面に集中することを抑制できる。よって、形状精度の良い高品質な三次元造形物を製造することができる。例えば、表面がきめ細やかな三次元造形物を製造することができる。
また、本実施形態では、直上に積層される全ての単位パスの印刷開始位置が、異なる場合について説明した。しかし、本発明はこのような形態に限定されない。本発明では、或る単位パスを形成するための印刷開始位置と、当該単位パスの直上に積層される単位パスを形成するときの、少なくとも一つの走査における印刷開始位置とが異なればよい。このようにすることで、精度の不安定な、最初のインクの吐出による影響を、三次元造形物の内部で拡散させることができる。
〔ソフトウェアによる実現例〕
ヘッド制御部3は、集積回路(ICチップ)等に形成された論理回路(ハードウェア)によって実現してもよいし、CPU(Central Processing Unit)を用いてソフトウェアによって実現してもよい。
ヘッド制御部3は、集積回路(ICチップ)等に形成された論理回路(ハードウェア)によって実現してもよいし、CPU(Central Processing Unit)を用いてソフトウェアによって実現してもよい。
後者の場合、ヘッド制御部3は、各機能を実現するソフトウェアであるプログラムの命令を実行するCPU、上記プログラムおよび各種データがコンピュータ(またはCPU)で読み取り可能に記録されたROM(Read Only Memory)または記憶装置(これらを「記録媒体」と称する)、上記プログラムを展開するRAM(Random Access Memory)などを備えている。そして、コンピュータ(またはCPU)が上記プログラムを上記記録媒体から読み取って実行することにより、本発明の目的が達成される。上記記録媒体としては、「一時的でない有形の媒体」、例えば、テープ、ディスク、カード、半導体メモリ、プログラマブルな論理回路などを用いることができる。また、上記プログラムは、該プログラムを伝送可能な任意の伝送媒体(通信ネットワークや放送波等)を介して上記コンピュータに供給されてもよい。なお、本発明は、上記プログラムが電子的な伝送によって具現化された、搬送波に埋め込まれたデータ信号の形態でも実現され得る。
<付記事項>
以上のように、本発明に係る印刷物の製造方法の一実施形態は、複数の主走査方向に延びる単位パスB1、B2、B3、Bn等を主走査方向に交差する副走査方向に並べて形成する単位層を積層する三次元造形物Mの製造方法であって、各単位パスは、複数のノズル4から成り、副走査方向に延設されたノズル列5が主走査方向に沿って載置台10上を走査しながらインクを吐出することで形成され、単位パスを、同一のノズル列5を用いて二以上の走査で形成し、最初の走査における印刷開始位置を、当該単位パスの両端部以外であって各単位パスの領域内とし、当該位置と、他の単位パスを形成するときの最初の走査における、印刷開始位置とを異ならせる。
以上のように、本発明に係る印刷物の製造方法の一実施形態は、複数の主走査方向に延びる単位パスB1、B2、B3、Bn等を主走査方向に交差する副走査方向に並べて形成する単位層を積層する三次元造形物Mの製造方法であって、各単位パスは、複数のノズル4から成り、副走査方向に延設されたノズル列5が主走査方向に沿って載置台10上を走査しながらインクを吐出することで形成され、単位パスを、同一のノズル列5を用いて二以上の走査で形成し、最初の走査における印刷開始位置を、当該単位パスの両端部以外であって各単位パスの領域内とし、当該位置と、他の単位パスを形成するときの最初の走査における、印刷開始位置とを異ならせる。
上記の構成により、不安定な状態で吐出されるインクが三次元造形物Mの端部及び特定の箇所に集中することを防ぐことができる。その結果、高品質な三次元造形物Mを得ることができる。
また、本発明に係る印刷物の製造方法の一実施形態では、二以上の走査で形成される単位パスの、最初の走査における印刷開始位置と、当該単位パスに隣接する単位パスを形成するときの最初の走査における、印刷開始位置とを異ならせる。
上記の構成により、最初の走査における印刷開始位置が互いに異なる単位パスが隣接していない場合に比べ、不安定な状態で吐出されるインクが三次元造形物Mの特定の箇所に集中することをより防ぐことができる。
また、本発明に係る印刷物の製造方法の一実施形態では、各単位パスは、ノズル列5が主走査方向に沿って載置台10上を走査しながらインクを吐出することで形成され、各単位パスにおいて、2回目の走査のノズル列5の走査方向は、最初の走査におけるノズル列5の走査方向と逆である。
上記の構成により、ノズル列5を往復動作させながら往路復路でそれぞれ単位パスを形成でき、ノズル列5を走査する時間を減らすことができる。また、一走査中で2領域以上に吐出する場合、間に不吐出領域がある場合でも、1回の往復走査で単位パスを形成することができる。
また、本発明に係る印刷物の製造方法の一実施形態では、二以上の走査で形成される単位パスのうち両端部を除く領域に不吐出領域を有しており、主走査方向で上記不吐出領域を挟む領域を有する単位パスにおいて、主走査方向における一回の走査で、当該単位パス中の上記不吐出領域を挟む、それぞれの領域の少なくとも一部ずつを形成する。
上記の構成により、例えば、単位パス中に不吐出領域があるなどの理由で、単位パスが2領域以上で形成される場合でも、より少ない走査回数で単位パスを形成することができる。
また、本発明に係る印刷物の製造方法の一実施形態では、複数の単位層L1・・・等を積層することで三次元造形物Mを製造する。
上記の構成により、高品質の三次元造形物Mを得ることができる。
また、本発明に係る印刷物の製造方法の一実施形態では、単位パスは、三次元造形物を形成するためのモデル材によって形成されるモデル領域を複数含むとき、複数のモデル領域のそれぞれを二以上の走査で形成し、且つ、最初の走査における印刷開始位置が、それぞれのモデル領域の両端部以外である。
上記の構成により、印刷物が、モデル領域が一つの単位パス中で分かれているような三次元造形物の場合でも、不安定な状態で吐出されるインクが、それぞれのモデル領域の両端部に集中することを防ぐことができる。その結果、三次元造形物の細部に対しても形状精度をよくすることができ、より高品質な三次元造形物Mを得ることができる。
また、印刷装置100は、複数の主走査方向に延びる単位パスB1、B2、B3、Bn等を主走査方向に交差する副走査方向に並べて形成する単位層L1等を積層する三次元造形物Mの製造装置であって、複数のノズル4から成り、副走査方向に延設されたノズル列5を有し、載置台10上を走査しながらインクをノズル列5から吐出することで各単位パスを形成するヘッド1と、ノズル列5によるインクの吐出を制御するヘッド制御部3と、三次元造形物Mを載置する載置台10とを備え、ヘッド1が、各単位パスを形成後に副走査方向に移動可能に構成されており、ヘッド制御部3は、単位パスを、同一のノズル列5を用いて二以上の走査で形成し、最初の走査における印刷開始位置を、当該単位パスの両端部以外であって当該単位パスの領域内とし、当該位置と、他の単位パスを形成するときの最初の走査における、印刷開始位置とを異ならせる。
本発明に係る印刷物の製造装置によれば、不安定な状態で吐出されるインクが三次元造形物Mの端部及び特定の箇所に集中することを防ぐことができる。その結果、高品質な三次元造形物Mを得ることができる。
本発明は、印刷物の製造に利用することができる。
1 ヘッド
2 UV−LEDランプ
3 ヘッド制御部
4 ノズル
5 ノズル列
B1、B2、B3、Bn、l1、l2、l3、ln 単位パス
L1 単位層
M 三次元造形物(印刷物)
2 UV−LEDランプ
3 ヘッド制御部
4 ノズル
5 ノズル列
B1、B2、B3、Bn、l1、l2、l3、ln 単位パス
L1 単位層
M 三次元造形物(印刷物)
Claims (7)
- 複数の第一方向に延びる単位パスを当該第一方向に交差する第二方向に並べて形成する単位層を含む印刷物の製造方法であって、
上記単位パスは、複数のノズルから成り、上記第二方向に延設されたノズル列を有するヘッド及び吐出対象部の少なくとも一方が上記第一方向に沿って移動し、上記ノズル列が上記吐出対象部上を相対的に走査しながらインクを吐出することで形成され、
少なくとも一つの上記単位パスを、同一の上記ノズル列を用いて二以上の走査で形成し、且つ、当該単位パスを形成するための二以上の走査のうち少なくとも最初の走査において上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を、当該単位パスの両端部以外であって当該単位パスの領域内とし、
当該位置と、他の単位パスのうちの少なくとも一つを形成するときの少なくとも一つの走査において、上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を上記第一方向において異ならせることを特徴とする印刷物の製造方法。 - 二以上の走査で形成される上記単位パスの、少なくとも一つの走査において上記ノズル列がインクの吐出を開始した際に形成される上記第一方向におけるインクの着弾位置と、当該単位パスに隣接する単位パスのうちの少なくとも一つを形成するときの少なくとも一つの走査において、上記ノズル列がインクの吐出を開始した際に形成される上記第一方向におけるインクの着弾位置とを異ならせることを特徴とする請求項1に記載の印刷物の製造方法。
- 上記単位パスは、上記ノズル列が上記第一方向に沿って上記吐出対象部上を走査しながらインクを吐出することで形成され、
二以上の走査で形成される単位パスのうちの少なくとも一つの単位パスにおいて、最初の走査で形成した部分以外のうち少なくとも一部を形成するときの上記ノズル列の走査方向は、上記第一方向における上記ノズル列の走査方向と逆であることを特徴とする請求項1に記載の印刷物の製造方法。 - 二以上の走査で形成される単位パスのうち両端部を除く領域に不吐出領域を有しており、上記第一方向で上記不吐出領域を挟む領域を有する単位パスにおいて、
上記第一方向における一回の走査で、当該単位パス中の上記不吐出領域を挟む、それぞれの領域の少なくとも一部ずつを形成することを特徴とする請求項1〜3のいずれかに記載の印刷物の製造方法。 - 複数の上記単位層を積層することで三次元造形物を製造することを特徴とする請求項1〜4のいずれか1項に記載の印刷物の製造方法。
- 上記単位パスは、上記三次元造形物を形成するためのモデル材によって形成されるモデル領域を複数含み、
複数の上記モデル領域のそれぞれを二以上の走査で形成し、且つ、当該モデル領域を形成するための二以上の走査のうち少なくとも最初の走査における上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置が、それぞれの上記モデル領域の両端部以外である請求項5項に記載の印刷物の製造方法。 - 複数の第一方向に延びる単位パスを当該第一方向に交差する第二方向に並べて形成する単位層を含む印刷物の製造装置であって、
複数のノズルから成り、上記第二方向に延設されたノズル列を有し、吐出対象部上を相対的に走査しながらインクを上記ノズル列から吐出することで上記単位パスを形成するヘッドと、
上記ノズル列によるインクの吐出を制御するヘッド制御部と、
上記印刷物を載置する載置台とを備え、
上記ヘッド及び上記載置台の少なくとも一方が、上記単位パスを形成後に上記第二方向に上記ヘッドと上記載置台とが相対的に移動するように構成されており、
上記ヘッド制御部は、少なくとも一つの上記単位パスを、同一の上記ノズル列を用いて二以上の走査で形成し、且つ、当該単位パスを形成するための二以上の走査のうち少なくとも最初の走査において上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置を、当該単位パスの両端部以外であって当該単位パスの領域内とし、当該位置と、他の単位パスのうちの少なくとも一つの単位パスを形成するときの少なくとも一つの走査における上記ノズル列がインクの吐出を開始した際に形成されるインクの着弾位置とを、上記第一方向において異ならせるように上記ヘッドを制御することを特徴とする印刷物の製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015242700A JP2017105138A (ja) | 2015-12-11 | 2015-12-11 | 印刷物の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015242700A JP2017105138A (ja) | 2015-12-11 | 2015-12-11 | 印刷物の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017105138A true JP2017105138A (ja) | 2017-06-15 |
Family
ID=59058511
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015242700A Pending JP2017105138A (ja) | 2015-12-11 | 2015-12-11 | 印刷物の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017105138A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023064588A (ja) * | 2021-10-26 | 2023-05-11 | 株式会社大林組 | 形成支援システム、形成支援方法、形成支援プログラム及び構造物 |
-
2015
- 2015-12-11 JP JP2015242700A patent/JP2017105138A/ja active Pending
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2023064588A (ja) * | 2021-10-26 | 2023-05-11 | 株式会社大林組 | 形成支援システム、形成支援方法、形成支援プログラム及び構造物 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6408181B1 (ja) | 点字、印刷物の形成方法、およびインクジェットプリンタ | |
| JP6444077B2 (ja) | 三次元構造物の形成装置および形成方法 | |
| JP6444825B2 (ja) | 三次元造形物の製造方法及び製造装置 | |
| WO2016167239A1 (ja) | 立体物造形方法及び3次元プリンタ | |
| JP2010167677A (ja) | 液体吐出装置、及び液体吐出方法 | |
| US11518094B2 (en) | Three-dimensional shaped object production method and production device | |
| JP4420075B2 (ja) | 液滴吐出ヘッド | |
| JP2019031106A (ja) | 三次元造形物の製造方法及び製造装置 | |
| JP2018065308A (ja) | 造形装置及び造形方法 | |
| JP6102778B2 (ja) | 印刷方法及び印刷装置 | |
| JP2018130912A (ja) | 三次元造形物の製造方法及び製造装置 | |
| US9636934B2 (en) | Image forming apparatus and image forming method | |
| JP5790098B2 (ja) | 液体吐出装置、及び、液体吐出方法 | |
| US20210046770A1 (en) | Inkjet printing apparatus, program, and recording medium | |
| JP2017105137A (ja) | 三次元造形物の製造方法 | |
| JP6503249B2 (ja) | 三次元造形物の製造装置 | |
| JP6612404B2 (ja) | 三次元構造物の形成装置および形成方法 | |
| JP2016037007A (ja) | 3次元プリンタ、及び、3次元造形物製造方法 | |
| JP2018114657A (ja) | 立体物造形方法及び立体物造形装置 | |
| JP2017196812A (ja) | 画像処理装置、液体吐出装置、画像処理方法、および画像処理プログラム | |
| JP5728702B2 (ja) | フィルタ製造装置およびフィルタ製造方法 | |
| JP2016007711A (ja) | 3次元プリンタ、及び、3次元造形物製造方法 | |
| JP2014065304A (ja) | 描画装置 | |
| JP2022122452A (ja) | 造形物製造装置及び造形物製造方法 | |
| TW202214055A (zh) | 圖像形成方法以及圖像形成裝置 |