JP2017106040A - 複合成形体 - Google Patents
複合成形体 Download PDFInfo
- Publication number
- JP2017106040A JP2017106040A JP2017048633A JP2017048633A JP2017106040A JP 2017106040 A JP2017106040 A JP 2017106040A JP 2017048633 A JP2017048633 A JP 2017048633A JP 2017048633 A JP2017048633 A JP 2017048633A JP 2017106040 A JP2017106040 A JP 2017106040A
- Authority
- JP
- Japan
- Prior art keywords
- molded body
- cement
- composite molded
- gypsum
- thermoplastic resin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Landscapes
- Manufacture Of Porous Articles, And Recovery And Treatment Of Waste Products (AREA)
- Compositions Of Macromolecular Compounds (AREA)
- Curing Cements, Concrete, And Artificial Stone (AREA)
Abstract
Description
このような連通した空隙を有する熱可塑性樹脂発泡粒子成形体を得るための方法としては、(i)熱可塑性樹脂発泡粒子を金型内に充填し、充填時の発泡粒子間の空隙がなくならないように発泡粒子を加熱して発泡粒子同士の一部を互いに融着させることにより発泡粒子間に連通した空隙を形成させる方法、(ii)貫通孔を有する熱可塑性樹脂発泡粒子を金型内に充填し、加熱することにより発泡粒子同士を融着させ、前記貫通孔による連通した空隙を形成させる方法や、(iii)これらの方法を組み合わせることによって、粒子間の空隙と貫通孔による空隙の両方を形成させる方法などが挙げられる。
また、底面に開口部を持つ型内に発泡粒子成形体を配置し、型内の空気圧を0.03〜0.10MPa(G)に高め、セメントまたは石膏の分散液を該発泡粒子成形体の空隙内へ圧入する方法により得ることもできる。
(発熱量試験)
複合成形体を100×100×50mmにカットし、新防火材料認定試験法ISO5660に基づいてコーンカロリーメーター試験機(株式会社東洋精機社製「コーンカロリーメーターIII試験機」)で発熱量を測定した。なお、測定は、着火開始から20分後の総発熱量を測定した。
(熱伝導率)
複合成形体から切り出した縦200mm、横200mm、厚み50mmの試験片について、JIS A9511−4.7(1995年)の記載により、英弘精機株式会社製の熱伝導率測定装置「オートΛ HC−73型」を使用して、JIS A1412(1994年)記載の平板熱流計法(熱流計2枚方式、平均温度20℃)に基づいて測定した。
(複合成形体密度)
複合成形体の密度は、複合成形体の重量を、複合成形体の外形寸法から求められた容積により割り算し、さらに[g/L]に単位換算することにより求めた。
発泡性ポリスチレン粒子(株式会社ジェイエスピー製:スチロポール)をバッチ式予備発泡機(株式会社ダイセン工業製:DYH850)にて発泡させ、ポリスチレン発泡粒子を得た。このポリスチレン発泡粒子に対して流動パラフィンをポリスチレン発泡粒子100重量部に対して10重量部コーティングし、その後、ポリスチレン発泡粒子を24時間熟成させた。
表2に示す条件を変更し、ベントナイトを添加した以外は、実施例1と同様にして複合成形体を得た。表2に示すように、実施例2の複合成形体も、優れた不燃性を確保しつつ、成形体密度が低く抑えられていることが確認された。
実施例1に対して、原料の配合量を変更した以外は、実施例1と同様にして複合成形体を得た。表2に示すように、実施例3の複合成形体も、優れた不燃性を確保しつつ、成形体密度が低く抑えられていることが確認された。
原料として石膏を使用し、表2の条件とした以外は、実施例1と同様にして複合成形体を得た。表2に示すように、実施例4の複合成形体も、優れた不燃性を確保しつつ、成形体密度が低く抑えられていることが確認された。
実施例4に対して、石膏の添加量を変更し、表2に示す条件とした以外は、実施例4と同様にして複合成形体を得た。実施例5の複合成形体についても、優れた不燃性を確保しつつ、成形体密度が低く抑えられていることが確認された。
<6>実施例6
エトリンガイト非含有の原料を用いた以外は、実施例1と同様にして複合成形体を得た。表2に示すように、実施例6の複合成形体も、優れた不燃性を確保しつつ、成形体密度が低く抑えられていることが確認された。
<比較例1>
原料として、セメント2(一般セメント)を使用し、スメクタイトを添加しない以外は、実施例1と同様にして複合成形体を得た。表2に示すように、得られた複合成形体は、軽量性を満足するものではなかった。
<比較例2>
原料として、セメント2(一般セメント)を使用し、スメクタイトを使用しない以外は、実施例1と同様にして複合成形体を得た。表2に示すように、得られた複合成形体は、軽量性を満足するものではあったが、総発熱量が高く、不燃性に劣るものであった。
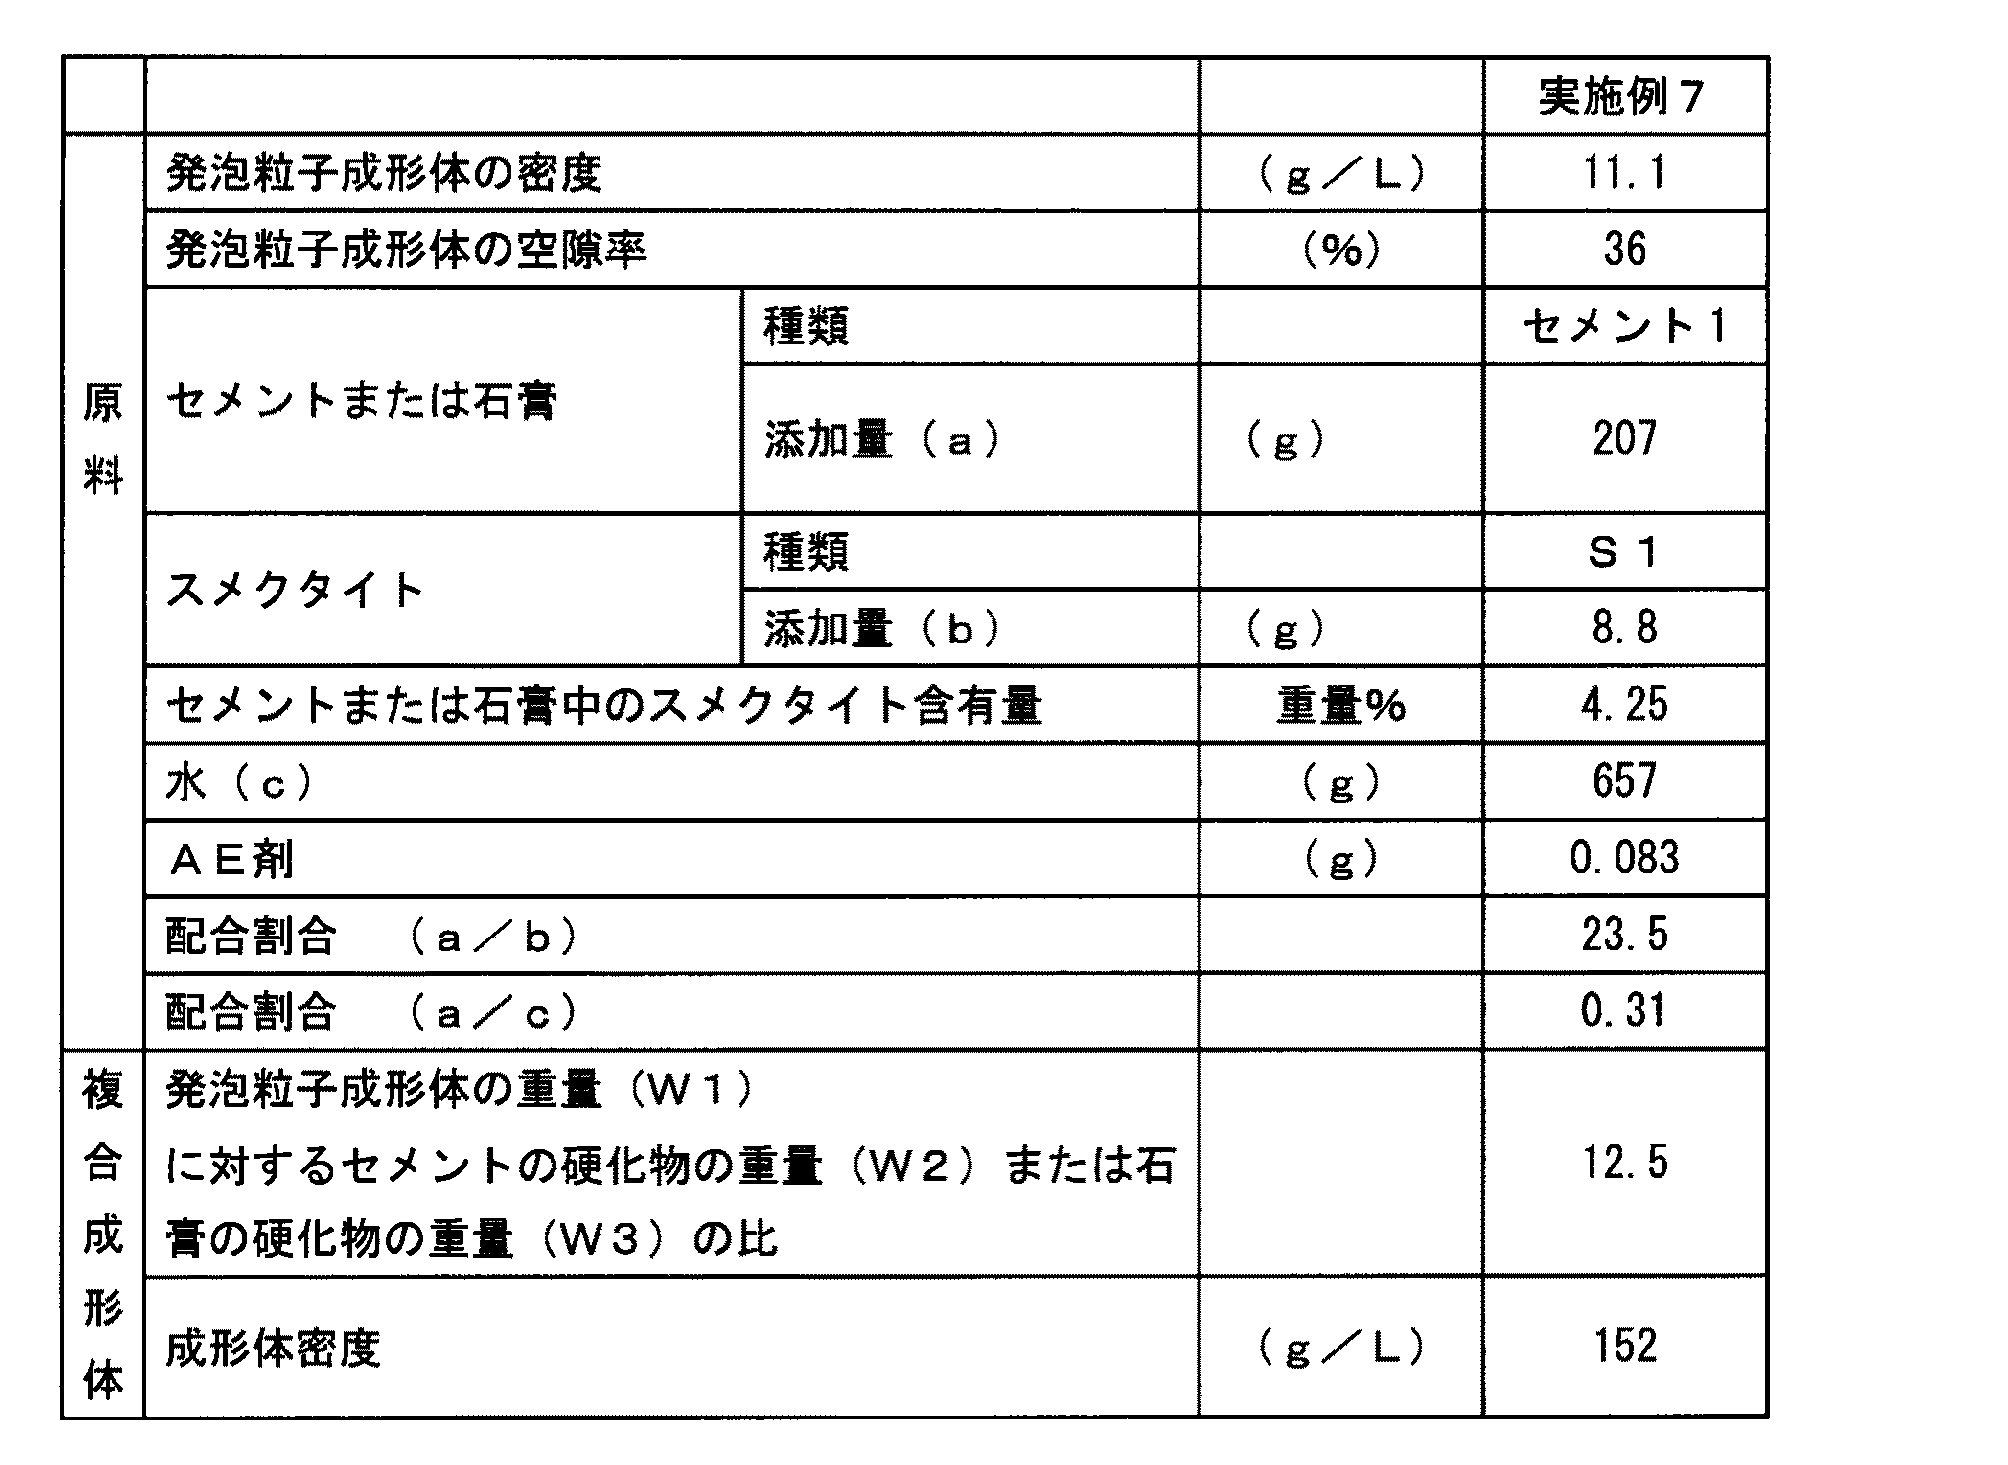
発泡粒子成形体については、実施例1と同様のものを使用し、表1に示すセメント1を用い、このセメント紛体207gと水456gおよび空気連行剤(AE剤;グレースケミカルズ社製 「AEA−S」)0.083gを容器に入れて混合した。セメント分散液としては、精製モンモリロナイト(クニミネ工業社製「クニピアG」)を水に溶かして作製した4%水溶液219gを、前記容器に入れて混合して、表3の割合となるようにしたものを用いた。
続いて、セメントを含浸・充填させるための金型として、上面開口部211mm×211mm、深さ75mmの空間を有し、底面に通気孔を有する金型を用い、210mm×210mm×50mmのサイズに切り出した発泡粒子成形体を該金型内に押し込んだ。この時、熱可塑性樹脂発泡粒子成形体の上下面には、それぞれガラス繊維ネット(厚み0.4mm、坪量145g/m2)を敷き、さらに、下面にはポリエステル不織布(厚み0.24mm、坪量40g/m2)を貼り付けた。その後、セメント分散液を発泡粒子成形体の上に注ぎ、最上面に下面と同様にポリエステル不織布を置き、さらに通気性の無いフィルムを配した後、金型を覆い気密性をもたせた蓋をかぶせた。分散液を覆うフィルムと蓋との間にできた空間に加圧空気を送り、型内の空気圧が0.03〜0.1MPa(G)となるようにして5秒間加圧することにより、セメントを発泡粒子成形体の空隙に含浸させた。その後、型内の圧力を開放した。得られた複合成形体を40℃以下で乾燥した。
Claims (5)
- 連通した空隙を有し、空隙率が5〜60%である熱可塑性樹脂発泡粒子成形体の前記空隙に、スメクタイトを含有するセメントの硬化物が充填されており、前記セメントの硬化物がエトリンガイトを含有することを特徴とする複合成形体。
- 前記スメクタイトが、モンモリロナイトを含有することを特徴とする請求項1に記載の複合成形体。
- 前記熱可塑性樹脂発泡粒子成形体の空隙に前記セメントの硬化物が充填されていると共に、前記熱可塑性樹脂発泡粒子成形体の重量(W1)に対する、前記セメントの硬化物の重量(W2)の比(W2/W1)が3以上であることを特徴とする請求項1または2に記載の複合成形体。
- 前記熱可塑性樹脂発泡粒子成形体の密度が5〜30g/Lであることを特徴とする請求項1から3のいずれかに記載の複合成形体。
- 複合成形体の密度が100〜300g/Lであることを特徴とする請求項1から4のいずれかに記載の複合成形体。
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2014072765 | 2014-03-31 | ||
| JP2014072765 | 2014-03-31 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015073460A Division JP6393650B2 (ja) | 2014-03-31 | 2015-03-31 | 複合成形体 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017106040A true JP2017106040A (ja) | 2017-06-15 |
| JP6309666B2 JP6309666B2 (ja) | 2018-04-11 |
Family
ID=54551512
Family Applications (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015073460A Active JP6393650B2 (ja) | 2014-03-31 | 2015-03-31 | 複合成形体 |
| JP2017048633A Active JP6309666B2 (ja) | 2014-03-31 | 2017-03-14 | 複合成形体 |
Family Applications Before (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015073460A Active JP6393650B2 (ja) | 2014-03-31 | 2015-03-31 | 複合成形体 |
Country Status (1)
| Country | Link |
|---|---|
| JP (2) | JP6393650B2 (ja) |
Families Citing this family (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6028120B1 (ja) * | 2016-06-06 | 2016-11-16 | 光工業株式会社 | 常温舗装用アスファルト舗装材 |
| JP2018178359A (ja) * | 2017-04-03 | 2018-11-15 | 株式会社エービーシー商会 | 内装用建材 |
| US20220017421A1 (en) | 2018-12-28 | 2022-01-20 | Denka Company Limited | Fire-resistant heat-insulation composition, fire-resistant heat-insulation composition slurry, fire-resistant heat-insulation board, and fire-resistant heat-insulation structure |
| JPWO2021177378A1 (ja) * | 2020-03-04 | 2021-09-10 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4856274A (ja) * | 1971-11-19 | 1973-08-07 | ||
| JPS5263929A (en) * | 1975-11-21 | 1977-05-26 | Kiyotaka Kawamoto | Mortar block and its manufacturing |
| JPS5471077A (en) * | 1977-11-16 | 1979-06-07 | Taisei Corp | Method of solidifying gasssolid phase mixed materials |
| JPS582259A (ja) * | 1981-06-17 | 1983-01-07 | インペリアル・ケミカル・インダストリ−ズ・ピ−エルシ− | 耐火性材料およびその製造方法 |
| JPS6266903A (ja) * | 1985-09-18 | 1987-03-26 | 渡辺 久 | 不燃材料板の製造方法 |
| US20050242462A1 (en) * | 2002-08-15 | 2005-11-03 | Tower Technology Holdings (Pty) Ltd | Method of producing a hydraulic binder or thermoplastic containing product |
| JP2012236914A (ja) * | 2011-05-12 | 2012-12-06 | Jsp Corp | 複合成形体 |
Family Cites Families (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS587872Y2 (ja) * | 1978-06-14 | 1983-02-12 | 尭 石川 | モルタル下地板 |
| JP4074570B2 (ja) * | 2003-08-28 | 2008-04-09 | 東海旅客鉄道株式会社 | 振動遮断壁及びその構築方法 |
| JP5422301B2 (ja) * | 2009-08-24 | 2014-02-19 | 電気化学工業株式会社 | 気泡セメント組成物 |
-
2015
- 2015-03-31 JP JP2015073460A patent/JP6393650B2/ja active Active
-
2017
- 2017-03-14 JP JP2017048633A patent/JP6309666B2/ja active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4856274A (ja) * | 1971-11-19 | 1973-08-07 | ||
| JPS5263929A (en) * | 1975-11-21 | 1977-05-26 | Kiyotaka Kawamoto | Mortar block and its manufacturing |
| JPS5471077A (en) * | 1977-11-16 | 1979-06-07 | Taisei Corp | Method of solidifying gasssolid phase mixed materials |
| JPS582259A (ja) * | 1981-06-17 | 1983-01-07 | インペリアル・ケミカル・インダストリ−ズ・ピ−エルシ− | 耐火性材料およびその製造方法 |
| JPS6266903A (ja) * | 1985-09-18 | 1987-03-26 | 渡辺 久 | 不燃材料板の製造方法 |
| US20050242462A1 (en) * | 2002-08-15 | 2005-11-03 | Tower Technology Holdings (Pty) Ltd | Method of producing a hydraulic binder or thermoplastic containing product |
| JP2012236914A (ja) * | 2011-05-12 | 2012-12-06 | Jsp Corp | 複合成形体 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6309666B2 (ja) | 2018-04-11 |
| JP6393650B2 (ja) | 2018-09-19 |
| JP2015199945A (ja) | 2015-11-12 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| Alghamdi et al. | Synthesis and characterization of 3D-printable geopolymeric foams for thermally efficient building envelope materials | |
| JP6309666B2 (ja) | 複合成形体 | |
| Huang et al. | Experimental investigation on the influencing factors of preparing porous fly ash-based geopolymer for insulation material | |
| Bai et al. | Porosity, mechanical and insulating properties of geopolymer foams using vegetable oil as the stabilizing agent | |
| Lecompte et al. | Mechanical and thermo-physical behaviour of concretes and mortars containing phase change material | |
| Kastiukas et al. | Lightweight alkali-activated material from mining and glass waste by chemical and physical foaming | |
| JP2016539891A (ja) | 高い水対スタッコ比を使用して製造した石膏ウォールボード | |
| TW200922775A (en) | High hydroxyethylated starch and high dispersant levels in gypsum wallboard | |
| US8323782B2 (en) | Stratified cementitious composite | |
| MX2012006337A (es) | Productos de yeso ligero que tienen resistencia mejorada al agua. | |
| JP2016540714A (ja) | シリカゲルを含む石膏ボード | |
| KR20120102729A (ko) | 발포체 입자용 코팅 조성물 | |
| CN110698223B (zh) | 一种自强度梯度泡沫混凝土材料及其制备方法 | |
| WO2012146577A1 (en) | Fire retardant polystyrene | |
| Zhao et al. | Experimental study on the effect of water on the properties of cast in situ foamed concrete | |
| Zhao et al. | Models for strength prediction of high‐porosity cast‐in‐situ foamed concrete | |
| Shi et al. | Mix proportion optimization and early strength development in modified foam concrete: an experimental study | |
| Tang et al. | Development and characterization of eco-friendly foam concrete using cottonseed protein as a foaming agent and solid waste as supplementary cementitious materials | |
| JP5719231B2 (ja) | 複合成形体 | |
| CN111500100A (zh) | 阻燃性涂料组合物、包含该组合物的准不燃性结构体及其制备方法 | |
| Shirshova et al. | In-situ preparation of polymer scaffolds in retarded cement slurries: An emulsion templating approach for rapid, on-demand strength development | |
| Zhao et al. | Optimizing porous geopolymer insulation materials using response surface methodology and machine learning | |
| JP6881232B2 (ja) | 発泡性樹脂粒子 | |
| CN110845198A (zh) | 一种泡沫混凝土的配料方法 | |
| RU2526449C2 (ru) | Тепло- шумовлагоизолирующий термостойкий материал и способ его изготовления |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170314 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180226 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20180306 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20180314 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6309666 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313114 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313117 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |