JP2017111983A - 点火プラグ - Google Patents
点火プラグ Download PDFInfo
- Publication number
- JP2017111983A JP2017111983A JP2015245620A JP2015245620A JP2017111983A JP 2017111983 A JP2017111983 A JP 2017111983A JP 2015245620 A JP2015245620 A JP 2015245620A JP 2015245620 A JP2015245620 A JP 2015245620A JP 2017111983 A JP2017111983 A JP 2017111983A
- Authority
- JP
- Japan
- Prior art keywords
- fixing member
- diameter
- chip
- melting
- spark plug
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Spark Plugs (AREA)
Abstract
【課題】固定部材を用いて電極チップを接地電極本体部に固定する場合の不具合を抑制する。【解決手段】接地電極本体部は、中心電極に面する第1面から、第1面の裏面である第2面まで貫通する貫通孔を有する。第2面における第2の径は、第1面における第1の径より大きい。電極チップは、第1の径以下の径を有する放電面と、第1の径より大きく、第2の径以下の径を有すると共に、放電面の裏面である大径面と、を有する。この電極チップのうち、大径面を含む一部が貫通孔内に配置され、放電面が貫通孔から中心電極側に露出する。貫通孔内における大径面より第2方向側の部分に、固定部材が配置される。第1溶融部は、接地電極本体部と固定部材との間に介在し、それらのみを接合する。さらに、電極チップの大径面と固定部材の支持面とを接合する第2溶融部が、設けられている。【選択図】 図1
Description
本開示は、内燃機関等において燃料ガスに点火するための点火プラグに関する。
従来から、内燃機関に、点火プラグが用いられている。点火プラグは、間隙(ギャップ)を形成する接地電極を有している。接地電極としては、例えば、電極母材先端部にチップ取付用穴を設け、この穴にチップを挿入後、固定部材を電極母材先端部に溶接接合することにより、チップを電極母材先端部に固定する技術が提案されている。この技術では、熱応力によるチップ取付け部の割れ発生、および、チップ脱落を防止するために、固定部材の材料は、母材の材料と同一であり、チップは、電極母材先端部、及び、固定部材に溶接接合されずに接触状態に保持されている。
ところで、固定部材を用いて電極チップを接地電極本体部に固定する場合に、不具合が生じる場合があった。例えば、電極のチップの温度は、燃料ガスの燃焼により、上昇する。上記の技術のように、チップが、電極本体部、及び、固定部材に溶接接合されていない場合、チップから、電極本体部、及び、固定部材への熱の伝導が抑制され、そして、電極チップの冷却が抑制される場合があった。この場合、チップの温度が高くなることに起因して、チップが消耗しやすくなる場合があった。
本開示は、固定部材を用いて電極チップを接地電極本体部に固定する場合の不具合を抑制する技術を開示する。
本開示は、例えば、以下の適用例を開示する。
[適用例1]
中心電極と、
前記中心電極に面する第1面と前記第1面の裏面である第2面とを有すると共に、前記第1面から前記第2面まで貫通し、前記第2面における第2の径が前記第1面における第1の径より大きな貫通孔を有する接地電極本体部と、
前記中心電極との間に間隙を形成し、前記第1の径以下の径を有する放電面と、前記第1の径より大きく、前記第2の径以下の径を有すると共に、前記放電面の裏面である大径面と、を有し、前記大径面を含む一部が前記貫通孔内に配置され、前記放電面が前記貫通孔から前記中心電極側に露出する電極チップと、
前記大径面から前記放電面に向かう方向を第1方向とすると共に、その反対方向を第2方向としたとき、前記貫通孔内における前記大径面より前記第2方向側の部分に配置される固定部材と、
前記接地電極本体部と前記固定部材との間に介在し、それらのみを接合する第1溶融部と、
を備え、
前記貫通孔を形成する前記接地電極本体部の内面と、前記固定部材の前記第1方向側の面である支持面と、によって前記電極チップが保持される点火プラグであって、
前記電極チップの前記大径面と前記固定部材の前記支持面とを接合する第2溶融部を備える、
点火プラグ。
中心電極と、
前記中心電極に面する第1面と前記第1面の裏面である第2面とを有すると共に、前記第1面から前記第2面まで貫通し、前記第2面における第2の径が前記第1面における第1の径より大きな貫通孔を有する接地電極本体部と、
前記中心電極との間に間隙を形成し、前記第1の径以下の径を有する放電面と、前記第1の径より大きく、前記第2の径以下の径を有すると共に、前記放電面の裏面である大径面と、を有し、前記大径面を含む一部が前記貫通孔内に配置され、前記放電面が前記貫通孔から前記中心電極側に露出する電極チップと、
前記大径面から前記放電面に向かう方向を第1方向とすると共に、その反対方向を第2方向としたとき、前記貫通孔内における前記大径面より前記第2方向側の部分に配置される固定部材と、
前記接地電極本体部と前記固定部材との間に介在し、それらのみを接合する第1溶融部と、
を備え、
前記貫通孔を形成する前記接地電極本体部の内面と、前記固定部材の前記第1方向側の面である支持面と、によって前記電極チップが保持される点火プラグであって、
前記電極チップの前記大径面と前記固定部材の前記支持面とを接合する第2溶融部を備える、
点火プラグ。
この構成によれば、電極チップから第2溶融部を介して固定部材に熱が伝導するので、電極チップを適切に冷却できる。また、第1溶融部は、接地電極本体部と固定部材とのみを接合し、電極チップを接合していないので、電極チップと、他の部材(固定部材と接地電極本体部)と、の間の線膨張率の差によって生じる応力に起因する接地電極の破損を抑制できる。
[適用例2]
適用例1に記載の点火プラグであって、
前記第2溶融部は、前記電極チップの前記放電面に垂直な方向に沿って前記放電面を含む平面である投影面に投影した場合に、前記放電面にのみ重なるように設けられている、
点火プラグ。
適用例1に記載の点火プラグであって、
前記第2溶融部は、前記電極チップの前記放電面に垂直な方向に沿って前記放電面を含む平面である投影面に投影した場合に、前記放電面にのみ重なるように設けられている、
点火プラグ。
この構成によれば、第2溶融部が、放電面に重なる範囲外には設けられずに、放電面にのみ重なる範囲内に設けられているので、電極チップのうちの貫通孔の内面に接触する部分の破損が抑制される。この結果、電極チップの貫通孔からの脱落を、抑制できる。
[適用例3]
適用例2に記載の点火プラグであって、
前記放電面の面積に対する、前記第2溶融部のうち前記電極チップの前記大径面と前記固定部材の前記支持面とを跨ぐ部分を前記投影面に投影した場合の前記投影面上での面積の割合は、20%以上、70%以下である、
点火プラグ。
適用例2に記載の点火プラグであって、
前記放電面の面積に対する、前記第2溶融部のうち前記電極チップの前記大径面と前記固定部材の前記支持面とを跨ぐ部分を前記投影面に投影した場合の前記投影面上での面積の割合は、20%以上、70%以下である、
点火プラグ。
この構成によれば、電極チップを適切に冷却でき、そして、接地電極の破損を抑制できる。
[適用例4]
適用例1から3のいずれかに記載の点火プラグであって、
前記第2溶融部は、前記固定部材の前記第2方向側の面に露出する部分を含む、
点火プラグ。
適用例1から3のいずれかに記載の点火プラグであって、
前記第2溶融部は、前記固定部材の前記第2方向側の面に露出する部分を含む、
点火プラグ。
この構成によれば、固定部材の第2方向側の面からのレーザ溶接などによって、容易に溶融部を形成できる。
[適用例5]
適用例1から4のいずれかに記載の点火プラグであって、
前記中心電極を保持する絶縁体と、
前記絶縁体の径方向の周囲に配置された主体金具と、
を有し、
前記接地電極本体部は、前記主体金具に接続された端部である基端部を有し、
前記第2溶融部を、前記電極チップの前記放電面に垂直な方向に沿って前記放電面を含む平面である投影面に投影した場合に、前記投影面上で、前記第2溶融部のうちの前記電極チップの中心軸よりも前記基端部側の部分の面積は、前記中心軸よりも反対側の部分の面積よりも、大きい、
点火プラグ。
適用例1から4のいずれかに記載の点火プラグであって、
前記中心電極を保持する絶縁体と、
前記絶縁体の径方向の周囲に配置された主体金具と、
を有し、
前記接地電極本体部は、前記主体金具に接続された端部である基端部を有し、
前記第2溶融部を、前記電極チップの前記放電面に垂直な方向に沿って前記放電面を含む平面である投影面に投影した場合に、前記投影面上で、前記第2溶融部のうちの前記電極チップの中心軸よりも前記基端部側の部分の面積は、前記中心軸よりも反対側の部分の面積よりも、大きい、
点火プラグ。
この構成によれば、電極チップから第2溶融部を介して接地電極本体部の基端部側に熱が伝導しやすいので、電極チップを適切に冷却できる。
[適用例6]
適用例1から5のいずれかに記載の点火プラグであって、
前記第2溶融部は、貴金属を含み、
前記第2溶融部における前記貴金属の含有率は、50wt%以上、70wt%以下である、
点火プラグ。
適用例1から5のいずれかに記載の点火プラグであって、
前記第2溶融部は、貴金属を含み、
前記第2溶融部における前記貴金属の含有率は、50wt%以上、70wt%以下である、
点火プラグ。
この構成によれば、接地電極の破損を適切に抑制できる。
なお、本明細書に開示の技術は、種々の態様で実現することが可能であり、例えば、点火プラグや点火プラグを用いた点火装置、その点火プラグを搭載する内燃機関や、その点火プラグを用いた点火装置を搭載する内燃機関等の態様で実現することができる。
A.第1実施形態:
A−1.点火プラグの構成:
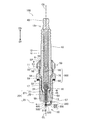
図1は、点火プラグの一実施形態の断面図である。図中には、点火プラグ100の中心軸CLが示されている(「軸線CL」とも呼ぶ)。図示された断面は、中心軸CLを含む平らな断面である。以下、中心軸CLに平行な方向を「軸線CLの方向」、または、単に「軸線方向」または「前後方向」とも呼ぶ。中心軸CLを中心とする円の径方向を、単に「径方向」とも呼び、中心軸CLを中心とする円の円周方向を「周方向」とも呼ぶ。中心軸CLに平行な方向のうち、図1における下方向を先端方向Df、または、前方向Dfと呼び、上方向を後端方向Dfr、または、後方向Dfrとも呼ぶ。先端方向Dfは、後述する端子金具40から電極20、30に向かう方向である。また、図1における先端方向Df側を点火プラグ100の先端側と呼び、図1における後端方向Dfr側を点火プラグ100の後端側と呼ぶ。
A−1.点火プラグの構成:
図1は、点火プラグの一実施形態の断面図である。図中には、点火プラグ100の中心軸CLが示されている(「軸線CL」とも呼ぶ)。図示された断面は、中心軸CLを含む平らな断面である。以下、中心軸CLに平行な方向を「軸線CLの方向」、または、単に「軸線方向」または「前後方向」とも呼ぶ。中心軸CLを中心とする円の径方向を、単に「径方向」とも呼び、中心軸CLを中心とする円の円周方向を「周方向」とも呼ぶ。中心軸CLに平行な方向のうち、図1における下方向を先端方向Df、または、前方向Dfと呼び、上方向を後端方向Dfr、または、後方向Dfrとも呼ぶ。先端方向Dfは、後述する端子金具40から電極20、30に向かう方向である。また、図1における先端方向Df側を点火プラグ100の先端側と呼び、図1における後端方向Dfr側を点火プラグ100の後端側と呼ぶ。
点火プラグ100は、軸線CLに沿って延びる貫通孔12(以下「軸孔12」とも呼ぶ)を有する略円筒状の絶縁体10と、軸孔12の先端側で保持される中心電極20と、軸孔12の後端側で保持される端子金具40と、軸孔12内で中心電極20と端子金具40とを電気的に接続する接続部900と、絶縁体10の外周側に固定された主体金具50と、一端が主体金具50の先端面に接合されるとともに他端が中心電極20とギャップgを介して対向するように配置された接地電極30と、を有している。
絶縁体10は、最大外径を有する大径部19を有している。大径部19の先端側には、先端側胴部17、第1縮外径部15、脚部13が、先端側に向かってこの順に接続されている。第1縮外径部15の外径は、先端側に向かって徐々に小さくなる。大径部19の後端側には、第2縮外径部11、後端側胴部18が、後端側に向かってこの順に接続されている。第2縮外径部11の外径は、後端側に向かって徐々に小さくなる。第1縮外径部15の近傍(図1の例では、先端側胴部17)には、先端側に向かって内径が徐々に小さくなる縮内径部16が形成されている。絶縁体10は、機械的強度と、熱的強度と、電気的強度とを考慮して形成されることが好ましく、例えば、アルミナを焼成して形成されている(他の絶縁材料も採用可能である)。
中心電極20は、中心軸CLに沿って延びる棒状の軸部27と、軸部27の先端に接合された第1チップ29と、を有している。第1チップ29は、例えば、レーザ溶接によって、軸部27に固定されている。軸部27の後端側には、外径が大きい頭部24が形成されている。頭部24の最大外径は、絶縁体10の脚部13の内径よりも大きい。頭部24の前方向Df側の面は、絶縁体10の縮内径部16によって、支持されている。中心電極20の先端部は、絶縁体10の先端よりも前方向Dfに突出している。軸部27は、外層21と、外層21の内周側に配置された芯部22と、を有している。外層21は、例えば、ニッケルを主成分として含む合金で形成されている。ここで、主成分は、含有率(重量%)が最も高い成分を意味している。芯部22は、外層21よりも熱伝導率が高い材料(例えば、銅を主成分として含む合金)で形成されている。第1チップ29は、軸部27よりも放電に対する耐久性に優れる材料(例えば、イリジウム(Ir)、白金(Pt)等の貴金属、タングステン(W)、それらの金属から選択された少なくとも1種を含む合金)を用いて形成されている。
絶縁体10の軸孔12の後端側には、端子金具40の前方向Df側の一部が挿入されている。端子金具40は、軸線CLに沿って延びる棒状の部材である。端子金具40は、導電性材料(例えば、低炭素鋼等の金属)を用いて形成されている。
絶縁体10の軸孔12内において、端子金具40と中心電極20との間には、電気的なノイズを抑制するための略円柱形状の抵抗体70が配置されている。抵抗体70は、例えば、導電性材料(例えば、炭素粒子)と、セラミック粒子(例えば、ZrO2)と、ガラス粒子(例えば、SiO2−B2O3−Li2O−BaO系のガラス粒子)と、を含む材料を用いて形成されている。抵抗体70と中心電極20との間には、導電性の第1シール部60が配置され、抵抗体70と端子金具40との間には、導電性の第2シール部80が配置されている。シール部60、80は、例えば、抵抗体70の材料に含まれるものと同じガラス粒子と、金属粒子(例えば、Cu)と、を含む材料を用いて、形成されている。中心電極20と端子金具40とは、抵抗体70とシール部60、80とを介して、電気的に接続されている。以下、これらの部材60、70、80の全体を、接続部900とも呼ぶ。
主体金具50は、軸線CLに沿って延びる貫通孔59を有する略円筒状の部材である。主体金具50の貫通孔59には、絶縁体10が挿入され、主体金具50は、絶縁体10の外周に固定されている。絶縁体10の先端側の一部は、貫通孔59の外に露出している。絶縁体10の後端側の一部は、貫通孔59の外に露出している。主体金具50は、導電材料(例えば、低炭素鋼等の金属)を用いて形成されている。
主体金具50は、内燃機関(例えば、ガソリンエンジン)の取付孔に螺合するためのネジ部52が外周面に形成されている胴部55を有している。胴部55の後端側には、座部54が接続されている。座部54とネジ部52との間には、環状のガスケット5が嵌め込まれている。座部54の後端側には、変形部58、工具係合部51、加締部53が、後端側に向かってこの順に接続されている。変形部58は、径方向の外側(中心軸CLから離れる方向)に向かって中央部が突出するように、変形している。工具係合部51の形状は、点火プラグレンチが係合する形状(例えば、六角柱)である。加締部53は、絶縁体10の第2縮外径部11よりも後端側に配置され、径方向の内側に向かって屈曲されている。
主体金具50の加締部53と絶縁体10の第2縮外径部11との間には、主体金具50の内周面と絶縁体10の外周面とに挟まれた空間SPが形成されている。空間SP内には、第1後端側パッキン6、タルク(滑石)9、第2後端側パッキン7が、先端側に向かってこの順に配置されている。本実施形態では、これらの後端側パッキン6、7は、鉄製のCリングである(他の材料も採用可能である)。
主体金具50の胴部55には、先端側に向かって内径が徐々に小さくなる縮内径部56が形成されている。主体金具50の縮内径部56と、絶縁体10の第1縮外径部15と、の間には、先端側パッキン8が挟まれている。本実施形態では、先端側パッキン8は、鉄製のOリングである(他の材料(例えば、銅等の金属材料)も採用可能である)。
点火プラグ100の製造時には、加締部53が内側に折り曲がるように加締められる。そして、加締部53が先端方向Df側に押圧される。これにより、変形部58が変形し、パッキン6、7とタルク9とを介して、絶縁体10が、主体金具50内で、先端側に向けて押圧される。先端側パッキン8は、第1縮外径部15と縮内径部56との間で押圧され、そして、主体金具50と絶縁体10との間をシールする。以上により、内燃機関の燃焼室内のガスが、主体金具50と絶縁体10との間を通って外に漏れることが、抑制される。また、主体金具50が、絶縁体10に、固定される。
接地電極30は、棒状の本体部300と、本体部300の先端部310に取り付けられた第2チップ400と、本体部300に固定され第2チップ400を支持する固定部材500と、を有している。本体部300の一端部390は、主体金具50の先端面57に接合されている(例えば、抵抗溶接)。本体部300は、主体金具50に接合された一端部390(基端部390とも呼ぶ)から先端方向Dfに向かって延び、中心軸CLに向かって曲がって、先端部310に至る。第2チップ400は、先端部310に設けられた貫通孔320の後方向Dfr側の部分に配置されており、固定部材500は、貫通孔320の前方向Df側の部分に配置されている。本体部300と第2チップ400と固定部材500との詳細については、後述する。接地電極30の第2チップ400と、電極20の第1チップ29とは、ギャップgを形成している。第2チップ400は、本体部300よりも放電に対する耐久性に優れる材料(例えば、イリジウム(Ir)、白金(Pt)等の貴金属、タングステン(W)、それらの金属から選択された少なくとも1種を含む合金)を用いて形成されている。
本体部300は、本体部300の表面を形成する母材305と、母材305内に埋設された芯部306と、を有している。母材305は、芯部306よりも耐酸化性に優れる材料(例えば、ニッケルを含む合金)で形成されている。芯部306は、母材305よりも熱伝導率が高い材料(例えば、純銅、銅合金、等)で形成されている。なお、芯部306が省略されてもよい。
A−2.第2チップ400と固定部材500の構成:
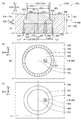
図2(A)は、図1の断面図のうちの第2チップ400と固定部材500とを含む一部分の拡大図である。図中には、接地電極30の本体部300の先端部310の一部と、第2チップ400と、固定部材500と、が示されている。先端部310の図示された部分は、母材305(図1)で形成されている。図中の中心軸CLtは、第2チップ400の中心軸である。第1方向Dr1は、中心軸CLtに平行な方向であり、第2チップ400の後述する大径面422から放電面411へ向かう方向である。第2方向Dr2は、第1方向Dr1の反対の方向である。軸方向Dxは、先端部310において接地電極30の延びる方向である。換言すれば、軸方向Dxは、先端部310における接地電極30の長手方向である。本実施形態では、軸方向Dxは、第1方向Dr1に垂直な方向である。幅方向Dyは、軸方向Dxと第1方向Dr1とに垂直な方向である。本実施形態では、点火プラグ100が完成した状態で、中心軸CLtは、点火プラグ100の中心軸CL(図1)と一致している。そして、第1方向Dr1は、後方向Dfrと同じであり、第2方向Dr2は、前方向Dfと同じである。
図2(A)は、図1の断面図のうちの第2チップ400と固定部材500とを含む一部分の拡大図である。図中には、接地電極30の本体部300の先端部310の一部と、第2チップ400と、固定部材500と、が示されている。先端部310の図示された部分は、母材305(図1)で形成されている。図中の中心軸CLtは、第2チップ400の中心軸である。第1方向Dr1は、中心軸CLtに平行な方向であり、第2チップ400の後述する大径面422から放電面411へ向かう方向である。第2方向Dr2は、第1方向Dr1の反対の方向である。軸方向Dxは、先端部310において接地電極30の延びる方向である。換言すれば、軸方向Dxは、先端部310における接地電極30の長手方向である。本実施形態では、軸方向Dxは、第1方向Dr1に垂直な方向である。幅方向Dyは、軸方向Dxと第1方向Dr1とに垂直な方向である。本実施形態では、点火プラグ100が完成した状態で、中心軸CLtは、点火プラグ100の中心軸CL(図1)と一致している。そして、第1方向Dr1は、後方向Dfrと同じであり、第2方向Dr2は、前方向Dfと同じである。
本実施形態では、本体部300は、断面が略矩形状の棒状の部材である。図2(A)に示すように、本体部300は、第1方向Dr1側の第1面301と、第2方向Dr2側の第2面302と、第1面301から第2面302まで貫通する貫通孔320と、を有している。これらの面301、302は、中心軸CLtにおおよそ垂直である。貫通孔320は、中心軸CLtに沿って延びる略円筒状の孔である。第1内径D3rは、第1面301における貫通孔320の内径であり、第2内径D3fは、第2面302における貫通孔320の内径である。第2内径D3fは、第1内径D3rよりも大きい。
貫通孔320は、第1方向Dr1側の部分である第1部分321と、第1部分321よりも第2方向Dr2側の部分である第2部分322と、で構成されている。第2部分322の形状は、中心軸CLtを中心とする円筒である。第2部分322の内径は、第2内径D3fである。第2厚T2は、中心軸CLtに平行な方向の第2部分322の長さである。
第1部分321の形状は、中心軸CLtを中心とする円錐台である。第1部分321の内径は、第1方向Dr1に向かって徐々に小さくなっている。第1部分321の第2方向Dr2側の端の第3内径D3mは、第2部分322の第2内径D3fよりも小さい。第1厚T1は、中心軸CLtに平行な方向の第1部分321の長さである。
第1部分321と第2部分322との接続部分には、第2方向Dr2を向いた段差面323が形成されている。この段差面323は、中心軸CLtを中心とし中心軸CLtに垂直な環状の面である。
第2チップ400は、第1方向Dr1側の部分である第1部分410と、第1部分410よりも第2方向Dr2側の部分である第2部分420と、で構成された一体の部材である。第1部分410の形状は、中心軸CLtを中心とする円錐台である。第1部分410の外径は、第1方向Dr1に向かって徐々に小さくなっている。第1部分410の第2方向Dr2側の端の外径D4mは、貫通孔320の第1部分321の第3内径D3mと同じ、または、第3内径D3mより若干小さい。中心軸CLtに対する第1部分410の外周面の傾きは、中心軸CLtに対する第1部分321の内周面の傾きと、おおよそ同じである。第1厚T41は、中心軸CLtに平行な方向の第1部分410の長さである。第2チップ400の第1部分410の第1厚T41は、貫通孔320の第1部分321の第1厚T1よりも、大きい。第1部分410のうちの第2方向Dr2側の第1厚T1の部分は、貫通孔320の第1部分321内に配置されている。第1部分410の残りの部分(第1方向Dr1側の部分)は、本体部300の第1面301から第1方向Dr1側に突出している。第1部分410の第1方向Dr1側の外面411は、中心電極20(図1)と対向してギャップgを形成する放電面である(放電面411とも呼ぶ)。放電面411の外径D4rは、貫通孔320の第1部分321の第1内径D3rよりも、小さい。また、中心軸CLtは、放電面411に垂直である。
第2チップ400の第2部分420の形状は、中心軸CLtを中心とする円柱である。第2部分420の外径D4fは、貫通孔320の第2部分322の第2内径D3fと、同じ、または、第2内径D3fより若干小さい。第2チップ400の第2方向Dr2側の面422の外径D4fは、放電面411の外径D4rよりも大きい(以下、面422を、大径面422とも呼ぶ)。第2厚T42は、中心軸CLtに平行な方向の第2部分420の長さである。この第2厚T42は、貫通孔320の第2部分322の第2厚T2よりも、小さい。第2部分420のうち第1部分410に接続された部分よりも外周側の部分は、第1方向Dr1を向いた面423を有している。この面423は、貫通孔320の段差面323に接触している。
固定部材500は、貫通孔320内の第2チップ400の第2方向Dr2側に配置されている。固定部材500の形状は、中心軸CLtを中心とする円柱である。固定部材500の外径D5は、貫通孔320の第2部分322の第2内径D3fと、同じ、または、第2内径D3fより若干小さい。厚さT5は、貫通孔320の第2部分322の第2厚T2から第2チップ400の第2部分420の第2厚T42を引いた残りと、おおよそ同じである。固定部材500の第1方向Dr1側の面501は、第2チップ400の第2方向Dr2側の大径面422に接触している。このように、固定部材500の面501は、第2チップ400を支持している(以下、面501を、支持面501とも呼ぶ)。
本実施形態では、固定部材500は、本体部300の母材305と同じ材料によって形成されている。この理由は、固定部材500の線膨張率を、本体部300のうちの固定部材500が接合される部分(ここでは、母材305)の線膨張率とおおよそ同じにするためである。そして、固定部材500は、溶接によって、本体部300に接合されている。具体的には、固定部材500の外周部分は、第1溶融部359を介して、本体部300に接合されている。本実施形態では、本体部300の第2面302と固定部材500の面502との境界部分に第1方向Dr1のレーザ光Lz1を照射することによって、第1溶融部359が形成され、そして、固定部材500と本体部300とが溶接されている(レーザ溶接)。第1溶融部359は、固定部材500と本体部300とが溶接時に溶融した部分である。このような第1溶融部359は、ビードとも呼ばれる。第1溶融部359は、固定部材500と本体部300とを接合する接合部(または、溶接部)である、ということができる。第1溶融部359は、固定部材500の成分と本体部300の成分とを含んでいる。換言すれば、第1溶融部359は、固定部材500の成分と本体部300の成分との合金層である。また、第1溶融部359は、固定部材500と本体部300とが一体化した部分である。中心軸CLtに垂直な方向の第1溶融部359の外径は、第1方向Dr1に向けて徐々に小さくなっている。
図2(B)は、第1方向Dr1を向いて、接地電極30の図2(A)に示す部分を見た、説明図である。図中には、本体部300の第2面302と、固定部材500の面502と、が示されている。図示するように、本実施形態では、第1溶融部359は、固定部材500と本体部300との境界の全周に亘って、形成されている。図2(A)に示すように、第1溶融部359は、本体部300と固定部材500との間に介在し、本体部300と固定部材500とのみを接合している。第2チップ400は、第1溶融部359から離れている。なお、図2(B)中の幅W3は、本体部300の幅方向Dyの長さである。
図2(A)に示すように、第2チップ400の中央部分は、第2溶融部459を介して、固定部材500に接合されている。第2溶融部459は、固定部材500の第2方向Dr2側の面502から、第1方向Dr1側の支持面501と第2チップ400の大径面422とを通って、第2チップ400の内部まで延びている。第2チップ400の大径面422と固定部材500の支持面501とは、第2溶融部459によって接合されている。本実施形態では、固定部材500の面502に第1方向Dr1のレーザ光Lz2を照射することによって、第2溶融部459が形成され、そして、第2チップ400と固定部材500とが溶接されている(レーザ溶接)。第2溶融部459は、第2チップ400と固定部材500との溶接時に溶融した部分である。このような第2溶融部459は、ビードとも呼ばれる。第2溶融部459は、第2チップ400と固定部材500とを接合する接合部(または、溶接部)である、ということができる。第2溶融部459は、第2チップ400の成分と固定部材500の成分とを含んでいる。換言すれば、第2溶融部459は、第2チップ400の成分と固定部材500の成分との合金層である。また、第2溶融部459は、第2チップ400と固定部材500とが一体化した部分である。なお、本実施形態では、第2溶融部459は、中心軸CLtに沿って延びるように、形成されている。中心軸CLtに垂直な方向の第2溶融部459の外径は、第1方向Dr1に向けて徐々に小さくなっている。
このような接地電極30を備える点火プラグ100は、例えば、以下のように製造される。絶縁体10と、中心電極20と、端子金具40と、シール部60、80のそれぞれの材料粉末と、抵抗体70の材料粉末と、を準備する。絶縁体10の貫通孔12の後端方向Dfr側の開口12x(以下、「後開口12x」と呼ぶ)から、中心電極20を挿入する。図1で説明したように、中心電極20は、絶縁体10の縮内径部16によって支持されることによって、貫通孔12内の所定位置に配置される。次に、第1シール部60、抵抗体70、第2シール部80のそれぞれの材料粉末の投入と投入された粉末材料の成形とが、部材60、70、80の順番に、行われる。粉末材料の投入は、貫通孔12の後開口12xから、行われる。投入された粉末材料の成形は、後開口12xから挿入した棒を用いて行われる。材料粉末は、対応する部材の形状と略同じ形状に、成形される。次に、絶縁体10を、各材料粉末に含まれるガラス成分の軟化点よりも高い所定温度まで加熱し、所定温度に加熱した状態で、貫通孔12の後開口12xから、端子金具40を貫通孔12に挿入する。この結果、各材料粉末が圧縮および焼結されて、シール部60、80と、抵抗体70と、のそれぞれが形成される。
次に、絶縁体10の外周に、主体金具50が組み付けられる。主体金具50の先端面57には、曲げる前の直線状の本体部300の基端部390が、接合される(例えば、レーザ溶接、または、抵抗溶接)。この状態で、本体部300の先端部310に、貫通孔320が形成される。貫通孔320は、例えば、ドリル等の切削工具を用いて、形成される。そして、貫通孔320の第2方向Dr2側から第1方向Dr1に向けて、第2チップ400と、固定部材500とが、この順番に挿入される。そして、固定部材500と本体部300とが溶接される。また、固定部材500と第2チップ400とが溶接される。これらの溶接の後に、本体部300が曲げられて、第2チップ400と中心電極20との間にギャップgが形成される。本体部300の曲げ加工は、ギャップgの距離が所定距離となるように、行われる。以上により、点火プラグ100が完成する。
なお、主体金具50と本体部300との接合と、貫通孔320の形成と、貫通孔320への第2チップ400と固定部材500との挿入と、固定部材500と第2チップ400との溶接と、固定部材500と本体部300との溶接と、の順番としては、他の種々の順番を採用可能である。例えば、貫通孔320の形成し、貫通孔320へ第2チップ400と固定部材500とを挿入し、固定部材500と第2チップ400とを溶接し、固定部材500と本体部300とを溶接し、これらの後に、本体部300と主体金具50とを接合してもよい。
以上のように、第1実施形態では、本体部300の貫通孔320の第1方向Dr1側の第1内径D3rは、第2方向Dr2側の第2内径D3fよりも小さい。第2チップ400の放電面411の外径D4rは、貫通孔320の第1内径D3r以下である。第2チップ400の大径面422の外径D4fは、貫通孔320の第1内径D3rよりも大きく、第2内径D3f以下である。このような貫通孔320内に、第2チップ400が配置されている。貫通孔320内における第2チップ400の大径面422より第2方向Dr2側の部分には、固定部材500が配置されている。以上により、第2チップ400が貫通孔320から脱落することを抑制できる。例えば、第2チップ400が、貫通孔320から第1方向Dr1に移動しようとする場合には、本体部300の段差面323が第2チップ400の面423に接触し得、また、貫通孔320の第1部分321の内面が、第2チップ400の第1部分410の外周面に接触し得る。以上により、第2チップ400が、貫通孔320から第1方向Dr1へ移動することが抑制される。また、第2チップ400の第2方向Dr2側には、固定部材500が配置されている。従って、第2チップ400が、貫通孔320から第2方向Dr2へ移動することが抑制される。このように、第2チップ400は、本体部300の貫通孔320を形成する内面と、固定部材500の支持面501と、によって保持されている。
また、固定部材500と第2チップ400とは、第2溶融部459によって接合されている。従って、放電や燃料ガスの燃焼等によって第2チップ400の温度が上昇した場合には、熱は、第2チップ400から第2溶融部459を介して固定部材500に伝導する。従って、第2チップ400を適切に冷却できる。さらに、固定部材500と本体部300とは、第1溶融部359によって接合されている。従って、熱は、固定部材500から第1溶融部359を介して本体部300へ伝導する。従って、熱は、第2チップ400から、第2溶融部459と固定部材500と第1溶融部359とを介して、本体部300へ伝導する。これにより、第2チップ400を適切に冷却できる。
また、放電や燃料ガスの燃焼等によって接地電極30の温度が上昇した場合には、接地電極30の各要素300、400、500が、熱膨張し得る。本実施形態では、上述したように、本体部300と固定部材500との間では、線膨張率はおおよそ同じである。そして、おおよそ同じ線膨張率を有する部材300、500によって囲まれる空間内に、異なる線膨張率を有する第2チップ400が、配置されている。ここで、本体部300と固定部材500とを接合する溶融部が、さらに、異なる線膨張率を有する第2チップ400も接合している場合、線膨張率の差によって生じる応力に起因して、溶融部が破損し得る(例えば、溶融部にクラックが生じ得る)。本実施形態では、第1溶融部359は、おおよそ同じ線膨張率を有する本体部300と固定部材500とのみを接合し、異なる線膨張率を有する第2チップ400を接合していない。従って、第2チップ400と、第2チップ400を囲む部材300、500と、の間の線膨張率の差によって生じる応力に起因する接地電極30の破損(例えば、第1溶融部359にクラックが生じること)を抑制できる。また、本体部300と固定部材500との間の線膨張率の差がおおよそゼロであるので、本体部300と固定部材500との間の線膨張率の差によって生じる応力に起因する第1溶融部359の破損を抑制できる。
また、第2溶融部459は、第2チップ400と固定部材500とのみを接合し、本体部300を接合していない。従って、第2チップ400と他の部材(固定部材500、または、本体部300)と、の間の線膨張率の差によって生じる応力に起因する接地電極30の破損(例えば、第2溶融部459にクラックが生じること)を抑制できる。
図2(C)は、放電面411を含む平面上に、放電面411に垂直な中心軸CLtに沿って、第2溶融部459を投影して得られる投影図である。図示するように、投影図において、第2溶融部459は、放電面411のみに重なっており、放電面411に重なる範囲の外には設けられていない。従って、第2チップ400のうち貫通孔320の内面に接触する部分の破損が抑制される。この結果、第2チップ400が貫通孔320から第1方向Dr1に脱落することを抑制できる。
仮に、第2溶融部が、放電面411に重なる範囲の外に設けられているとする。この場合、第2溶融部は、第2チップ400(図2(A))の第2部分420の第1方向Dr1側の面423の近傍や、第2チップ400の第1部分410の外周面の近傍に、形成される。上述したように、第2部分420の面423と第1部分410の外周面とは、第2チップ400が第1方向Dr1に移動しようとする場合に、本体部300のうち貫通孔320を形成する内面に接触することによって、第2チップ400が貫通孔320から第1方向Dr1に脱落することを抑制している。また、第2溶融部には、第2チップ400の成分とは異なる固定部材500の成分が含まれる。従って、第2チップ400のうちの第2溶融部が形成された部分の強度は、第2チップ400の他の部分の強度と比べて、低くなり得る。このような第2溶融部が、第2チップ400のうち貫通孔320の内面に接触する部分の近傍に形成されると、第2溶融部が破損した場合に、第2チップ400のうち貫通孔320の内面に接触する部分が破損し得、さらには、第2チップ400が貫通孔320から脱落し得る。図2(C)のように、投影図において、第2溶融部459が、放電面411のみに重なっており、放電面411に重なる範囲の外には設けられていない場合には、仮に第2溶融部459が破損した場合であっても、第2チップ400のうちの貫通孔320の内面に接触する部分の破損が抑制される。従って、第2チップ400の貫通孔320からの脱落を、抑制できる。
また、図2(A)、図2(B)に示すように、第2溶融部459は、固定部材500の第2方向Dr2側の面502に露出する露出部452を有している。従って、固定部材500の第2方向Dr2側の面502にレーザ光Lz2を照射するレーザ溶接などによって、容易に第2溶融部459を形成できる。
A−3.第1評価試験:
点火プラグ100のサンプルを用いた評価試験について説明する。この評価試験では、接地電極30の加熱と冷却とのサイクルを繰り返した場合の接地電極30の変化が評価された。以下の表1は、サンプルの構成と、評価結果と、を示している。
点火プラグ100のサンプルを用いた評価試験について説明する。この評価試験では、接地電極30の加熱と冷却とのサイクルを繰り返した場合の接地電極30の変化が評価された。以下の表1は、サンプルの構成と、評価結果と、を示している。

この評価試験では、高周波冷熱試験機を用いて、点火プラグ100の電極20、30の加熱と冷却とのサイクルを1000回繰り返した。1回のサイクルは、放電面411の中心位置の温度が摂氏950度以上1000度以下となるように2分間の加熱を行い、続けて、1分間に亘る自然冷却を行う、というものである。
図3(A)は、表1の「溶接割合」の説明図である。図中には、接合面S45が太線で示されている。接合面S45は、第2溶融部459のうち第2チップ400の大径面422と固定部材500の支持面501とを跨ぐ部分である。このような接合面S45は、大径面422上における第2溶融部459に含まれる部分である。すなわち、接合面S45は、支持面501上における第2溶融部459に含まれる部分である。図2(C)には、放電面411を含む平面上に投影された接合面S45が示されている。溶接割合は、図2(C)の投影面上での放電面411の面積に対する接合面S45の面積の割合である。表1に示すように、本評価試験では、溶接割合が、10、20、30、40、50、60、70、80、90、100(%)である10種類のサンプルが、評価された。接合面S45の面積は、中心軸CLtを中心とする第2溶融部459の外径を調整することによって、調整された。
なお、接合面S45は、以下のように特定された。まず、第2チップ400の大径面422のうちの第2溶融部459に含まれない部分(すなわち、溶接されていない部分)を含む平面を、大径面422を含む平面として採用した。この平面上の第2溶融部459に含まれる部分を、接合面S45として採用した。
表1の「熱伝導」は、第2チップ400の冷却のしやすさを示している。冷却のしやすさは、加熱と冷却とのサイクルの冷却による第2チップ400の温度の低下の度合い、すなわち、冷却開始時の温度と冷却終了時の温度との差によって、評価された。A評価は、温度差が摂氏100度以上であることを示し、B評価は、温度差が摂氏50度以上100度未満であることを示し、C評価は、温度差が摂氏50度未満であることを示している。なお、第2チップ400の温度としては、放電面411の中心位置の温度が採用された。また、温度の差としては、1000回のサイクルのうちの前半の500回のサイクルに続く10回のサイクルで測定された10個の温度差の平均値が用いられた。前半の500回のサイクルによって、温度の測定時のサンプルの状態が、稼働している内燃機関に装着されたサンプルが点火を繰り返している状態に近づけられている。
図3(B)は、表1の「変形」の説明図である。加熱と冷却とのサイクルの繰り返しによって、接地電極30は、変形し得る。図中の点線の接地電極30xは、変形した接地電極を示している。本評価試験では、加熱と冷却との1000回のサイクルによって、一部のサンプルの接地電極30は、図3(B)の接地電極30xのように第2方向Dr2側に反るように変形した。図中の変形量Ldは、接地電極30の変形に起因する中心軸CLtに平行な方向の移動量である。図中の例では、変形量Ldは、第1面301の端の位置Pmの中心軸CLtに平行な方向の移動量を示している。
変形量Ldは、例えば、1000回のサイクルの前と後とのそれぞれにおいて、図3(B)のような接地電極30の投影図を取得し、それらの投影図を重ね合わせることによって、特定される。投影図としては、中心軸CLtに垂直な方向(特に、先端部310において接地電極30の延びる軸方向Dxに垂直な幅方向Dy)に、接地電極30を投影して得られる図が採用される。変形量Ldは、接地電極30のうちの変形していない部分(例えば、接地電極30の基端部390)を基準として、特定される。また、変形量は、接地電極30上の位置に応じて変化する。そこで、最大の変形量を、変形量Ldとして採用した。
表1中の「変形」の評価基準は、以下の通りである。A評価は、変形量Ldが0mmであることを示している。B評価は、変形量Ldが、0mmより大きく、1mm以下であることを示している。C評価は、変形量Ldが1mmより大きいことを示している。
図3(C)は、表1の「断面状態」の説明図である。図中の太線で示された輪郭線OLは、第2溶融部459のうちの第2チップ400に含まれる部分の輪郭である。中心軸CLtを含む平らな断面において、輪郭線OLは、第2チップ400の溶融していない部分と第2溶融部459との境界線と、図3(A)で説明した接合面S45を示す線と、で構成されている。加熱と冷却とのサイクルの繰り返しによって、第2溶融部459、特に、輪郭線OL上に、クラックが生じ得る。1000回のサイクルの後に、中心軸CLtを含む平らな断面を観察して、輪郭線OLの全長のうち、クラックが生じた部分の長さの割合を特定した(クラック割合と呼ぶ)。表1において、A評価は、クラック割合がゼロ%であることを示し、B評価は、クラック割合がゼロ%より大きく50%以下であることを示し、C評価は、クラック割合が50%より大きいことを示している。
表1の「総合評価」は、熱伝導と変形と断面状態との3個の評価結果を総合した結果を示している。A評価は、3個の評価結果の全てが、C評価を含まずに、B評価以上であることを示している。C評価は、3個の評価結果の少なくとも1個が、C評価であることを示している。
なお、図3(C)中の長さLmは、第2チップ400における第2溶融部459の溶け込みの深さを示している。すなわち、長さLmは、接合面S45と、第2溶融部459のうちの最も第1方向Dr1側の位置P45と、の間の中心軸CLtに平行な方向の距離である。
上述したように、評価試験では、溶接割合が互いに異なる10種類のサンプルが用いられた。10種類のサンプルに共通な構成は、以下の通りである。
放電面411の外径D4r :2.8mm
第2チップ400の厚さ(T41+T42):0.6mm
第2部分420の外径D4f :3.3mm
第2部分420の第2厚T42 :0.2mm
第1部分410の外径D4m :2.9mm
固定部材500の外径D5 :3.3mm
固定部材500の厚さT5 :1.0mm
貫通孔320の第1内径D3r :2.85mm
貫通孔320の第2内径D3f :3.3mm
貫通孔320の第3内径D3m :2.9mm
第1部分321の第1厚T1 :0.3mm
本体部300の幅W3 :4.4mm
本体部300の厚さ(T1+T2) :1.5mm
第2溶融部459の溶け込み深さ(Lm) :1.2mm以上
なお、第2チップ400の材料としては、イリジウムが用いられた。また、本体部300と固定部材500との材料としては、ニッケルを主成分として含む合金が用いられた。
放電面411の外径D4r :2.8mm
第2チップ400の厚さ(T41+T42):0.6mm
第2部分420の外径D4f :3.3mm
第2部分420の第2厚T42 :0.2mm
第1部分410の外径D4m :2.9mm
固定部材500の外径D5 :3.3mm
固定部材500の厚さT5 :1.0mm
貫通孔320の第1内径D3r :2.85mm
貫通孔320の第2内径D3f :3.3mm
貫通孔320の第3内径D3m :2.9mm
第1部分321の第1厚T1 :0.3mm
本体部300の幅W3 :4.4mm
本体部300の厚さ(T1+T2) :1.5mm
第2溶融部459の溶け込み深さ(Lm) :1.2mm以上
なお、第2チップ400の材料としては、イリジウムが用いられた。また、本体部300と固定部材500との材料としては、ニッケルを主成分として含む合金が用いられた。
表1に示すように、熱伝導は、溶接割合が20%以上80%以下である場合に、A評価であった。溶接割合が10%である場合、熱伝導がB評価であった。溶接割合が小さい場合に熱伝導の評価結果が低い理由は、溶接割合が小さい場合には、溶接割合が大きい場合と比べて、第2チップ400から第2溶融部459を介して固定部材500への熱伝導が、抑制されるからである。また、溶接割合が90%以上である場合、熱伝導がB評価であった。溶接割合が90%以上である場合、温度を測定する段階で(すなわち、500回のサイクルを終了した段階で)、図3(C)の輪郭線OLにクラックが生じていた。この結果、第2チップ400から第2溶融部459を介して固定部材500へ熱が伝導することが、抑制されたと推定される。なお、溶接割合が90%以上である場合に、温度を測定する段階でクラックが生じていた理由は、以下のように推定される。溶接割合が大きい場合には、第2チップ400と固定部材500とが互いに独立して変形できる部分が小さいので、第2チップ400と固定部材500との間の線膨張率の差に起因して生じる応力が緩和されにくい。この応力によって接地電極30が変形し、輪郭線OLにクラックが生じたと推定される。
また、表1に示すように、変形の評価結果は、溶接割合が小さいほど良好であった。具体的には、溶接割合が60%以下である場合、変形がA評価であった。溶接割合が70%、80%のいずれかである場合、変形がB評価であった。溶接割合が90%以上である場合、変形がC評価であった。溶接割合が小さいほど変形が小さい理由は、以下の通りである。第2チップ400と固定部材500との間の線膨張率の差に起因して生じる応力は、第2チップ400と固定部材500とのうちの第2溶融部459によって接合された部分を除いた残りの部分の変形によって、緩和される。このような残りの部分は、溶接割合が小さいほど、大きい。従って、溶接割合が小さいほど、応力が緩和され易いので、接地電極30の全体の変形が抑制される。
また、表1に示すように、断面状態は、溶接割合が30%以上70%以下である場合に、A評価であった。断面状態は、溶接割合が20%である場合にB評価であり、溶接割合が10%である場合にC評価であった。このように溶接割合が小さい場合に断面状態の評価結果が低い理由は、第2溶融部459が小さいので、第2溶融部459の強度が低下するからである。また、溶接割合が80%以上である場合、断面状態がC評価であった。このように溶接割合が大きい場合に断面状態の評価結果が低い理由は、以下の通りである。溶接割合が大きい場合には、接地電極30の変形量Ld(図3(B))が大きくなる。この大きな変形に起因して、第2溶融部459(図3(C))の輪郭線OLにクラックが生じる。
表1に示すように、総合評価は、溶接割合が20%以上70%以下である場合に、A評価であった。溶接割合が10%である場合と、溶接割合が80%以上である場合とには、総合評価はC評価であった。従って、溶接割合は、20%以上70%以下であることが好ましい。ただし、溶接割合が20%未満であってもよい。また、溶接割合が70%を超えていてもよい。
なお、A評価の総合評価を実現した溶接割合は、20、30、40、50、60、70(%)であった。これらの値のうちの任意の値を、溶接割合の好ましい範囲の上限として採用可能である。また、これらの値のうちの上限以下の任意の値を、溶接割合の好ましい範囲の下限として採用可能である。
なお、表1の熱伝導と変形と断面状態とは、いずれも、第2チップ400と第2溶融部459との間の相対的な大きさから大きな影響を受けると推定される。従って、溶接割合の上記の好ましい範囲は、溶接割合以外の構成に関わらずに、適用可能と推定される。例えば、本体部300と第2チップ400と固定部材500との上記の複数種類の寸法の少なくとも1種の値が、上記のサンプルの値と異なる場合にも、上記の好ましい範囲を適用可能と推定される。
B.第2実施形態:
B−1.点火プラグの構成:
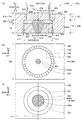
図4は、点火プラグの第2実施形態の構成を示す説明図である。図4(A)〜図4(C)は、それぞれ、図2(A)〜図2(C)と同様の接地電極30bの先端部310bの断面図と説明図と投影図とを示している。図2に示す第1実施形態との差異は、第2実施形態の接地電極30bの固定部材500bの第2方向Dr2側の面502bに、第1方向Dr1に向かって凹む凹部520が形成されている点である。固定部材500bと第2チップ400とを接合する第2溶融部459bは、この凹部520の第1方向Dr1側の面502xから、中心軸CLtに沿って第1方向Dr1に延びて、第2チップ400に到達するように、形成されている。第2実施形態の接地電極30bの他の部分の構成は、第1実施形態の接地電極30の対応する部分の構成と同じである(対応する要素と同じ要素には、同じ符号を付して、説明を省略する)。第2実施形態の接地電極30bは、図1の点火プラグ100の接地電極30の代わりに、利用可能である。
B−1.点火プラグの構成:
図4は、点火プラグの第2実施形態の構成を示す説明図である。図4(A)〜図4(C)は、それぞれ、図2(A)〜図2(C)と同様の接地電極30bの先端部310bの断面図と説明図と投影図とを示している。図2に示す第1実施形態との差異は、第2実施形態の接地電極30bの固定部材500bの第2方向Dr2側の面502bに、第1方向Dr1に向かって凹む凹部520が形成されている点である。固定部材500bと第2チップ400とを接合する第2溶融部459bは、この凹部520の第1方向Dr1側の面502xから、中心軸CLtに沿って第1方向Dr1に延びて、第2チップ400に到達するように、形成されている。第2実施形態の接地電極30bの他の部分の構成は、第1実施形態の接地電極30の対応する部分の構成と同じである(対応する要素と同じ要素には、同じ符号を付して、説明を省略する)。第2実施形態の接地電極30bは、図1の点火プラグ100の接地電極30の代わりに、利用可能である。
第2実施形態では、凹部520の形状は、中心軸CLtを中心とする円筒である。図4(A)中の第1厚T51は、固定部材500bのうち凹部520よりも第1方向Dr1側の部分の、中心軸CLtに平行な方向の長さである。第2厚T52は、中心軸CLtに平行な方向の凹部520の長さである。固定部材500bの第1厚T51を小さくすれば(例えば、凹部520の第2厚T52を増大すれば)、第2溶融部459bのうちの固定部材500bの割合が小さくなるので、第2溶融部459bにおける第2チップ400の成分の含有率が増大する。このように、凹部520の第2厚T52を調整することによって、第2溶融部459bにおける第2チップ400の成分の含有率を調整できる。
なお、図4(C)の投影図において、第2溶融部459bは、放電面411のみに重なっており、放電面411に重なる範囲の外には設けられていない。従って、第2実施形態では、第1実施形態と同様に、第2チップ400の貫通孔320からの脱落を、抑制できる。
また、図4(A)、図4(B)に示すように、第2溶融部459bは、固定部材500bの第2方向Dr2側の面502b(具体的には、面502x)に露出する露出部452bを有している。固定部材500bの面502に図示しないレーザ光を照射するレーザ溶接などによって、容易に第2溶融部459bを形成できる。
B−2.第2評価試験:
接地電極30bを備える点火プラグのサンプルを用いた第2評価試験について説明する。第2評価試験では、第2溶融部459bにおける貴金属の含有率と、断面状態と、の関係が評価された。第2評価試験では、第1評価試験と同じ加熱と冷却との1000回のサイクルが行われた。そして、1000回のサイクルの後に、第1評価試験と同様に断面状態が評価された。図4(A)には、図3(C)の輪郭線OLに対応する輪郭線OLbと、図3(A)の接合面S45に対応する接合面S45bと、が示されている(輪郭線OLbは太線で示されている)。中心軸CLtを含む平らな断面において、輪郭線OLbは、第2チップ400の溶融していない部分と第2溶融部459bとの境界線と、接合面S45bを示す線と、で構成されている。第2評価試験の断面状態の評価結果は、第1評価試験の断面状態の評価結果と同様に、輪郭線OLbの全長のうちクラックが生じた部分の長さの割合の評価結果である。以下の表2は、サンプルの構成と、評価結果と、を示している。
接地電極30bを備える点火プラグのサンプルを用いた第2評価試験について説明する。第2評価試験では、第2溶融部459bにおける貴金属の含有率と、断面状態と、の関係が評価された。第2評価試験では、第1評価試験と同じ加熱と冷却との1000回のサイクルが行われた。そして、1000回のサイクルの後に、第1評価試験と同様に断面状態が評価された。図4(A)には、図3(C)の輪郭線OLに対応する輪郭線OLbと、図3(A)の接合面S45に対応する接合面S45bと、が示されている(輪郭線OLbは太線で示されている)。中心軸CLtを含む平らな断面において、輪郭線OLbは、第2チップ400の溶融していない部分と第2溶融部459bとの境界線と、接合面S45bを示す線と、で構成されている。第2評価試験の断面状態の評価結果は、第1評価試験の断面状態の評価結果と同様に、輪郭線OLbの全長のうちクラックが生じた部分の長さの割合の評価結果である。以下の表2は、サンプルの構成と、評価結果と、を示している。
含有率は、第2溶融部459bにおける第2チップ400に含まれる貴金属の含有率である(単位は、重量パーセント)。本評価試験で用いたサンプルの第2チップ400は、イリジウムで構成されている。従って、含有率は、第2溶融部459bにおけるイリジウムの含有率を示している。このような含有率は、図4(A)に示す第2溶融部459bの断面を、走査型電子顕微鏡(SEM)を用いて解析することによって、算出された。なお、第2溶融部459b内においては、イリジウムの分布はおおよそ均等である。そして、表2の含有率としては、第2溶融部459bの断面上の5個の位置で測定された5個の含有率の平均値が用いられた。
表2に示すように、本評価試験では、含有率が、10、20、30、40、50、60、70、80、90(wt%)である9種類のサンプルが、評価された。含有率は、図4(A)の厚T51、T52の比率を調整することによって、調整された(固定部材500bの全体の厚さT5は、一定)。9種類のサンプルの間では、厚T51、T52の比率と含有率とが異なる点を除いて、他の構成は共通であった。また、9種類のサンプルの間で、溶接割合は、共通であり、具体的には、40%であった。また、図4(A)、図4(B)の複数のパラメータのうち、「D5」、「T5」、「Lm」以外のパラメータの値、すなわち、「D4r」、「T41+T42」、「D4f」、「T42」、「D4m」、「D3r」、「D3f」、「D3m」、「T1」、「W3」、「T1+T2」のそれぞれの値は、第1評価試験の10種類のサンプルの対応するパラメータの上記の値と同じであり、第2評価試験の9種類のサンプルに共通であった。
また、表2に示すように、断面状態は、含有率が60wt%、70wt%のいずれかである場合に、A評価であった。含有率が50wt%である場合、断面状態はB評価であった。含有率が40wt%以下である場合、断面状態はC評価であった。含有率が小さい場合に断面状態の評価結果が低い理由は、以下のように推定される。含有率が小さい場合、第2チップ400と第2溶融部459bとの間のイリジウムの含有率の差が大きいので、第2チップ400と第2溶融部459bとの間の密着性が低下する。さらに、第2チップ400と第2溶融部459bとの間の線膨張率の差が大きくなる。以上により、輪郭線OLbでクラックが生じやすくなる。また、含有率が80wt%以上である場合、断面状態はC評価であった。含有率が大きい場合に断面状態の評価結果が低い理由は、以下のように推定される。含有率が大きい場合、第2溶融部459bと固定部材500bとの間の含有率の差が大きいので、第2溶融部459bと固定部材500bとの間の線膨張率の差が大きくなる。以上により、輪郭線OLb(例えば、接合面S45b)でクラックが生じやすくなる。
B評価以上の断面状態を実現した含有率は、50、60,70(wt%)であった。これらの値のうちの任意の値を、含有率の好ましい範囲の上限として採用可能である。例えば、含有率は、70wt%以下であることが好ましい。また、これらの値のうちの上限以下の任意の値を、含有率の好ましい範囲の下限として採用可能である。例えば、含有率は、50wt%以上であることが好ましい。ただし、含有率が50wt%未満であってもよい。また、含有率が70wt%を超えていてもよい。
なお、第2チップ400の材料としては、イリジウムに代えて、イリジウムを含む合金を採用してもよい。また、イリジウム以外の貴金属(例えば、白金など)を、第2チップ400の材料として採用してもよい。いずれの場合も、貴金属の種類に関わらずに、貴金属の含有率が小さい場合と、貴金属の含有率大きい場合とに、第2溶融部459bにおいて(特に輪郭線OLbにおいて)、クラックが生じやすいと推定される。従って、第2チップ400に含まれる貴金属が、イリジウムと異なる場合にも、含有率の上記の好ましい範囲を適用可能と推定される。また、第2チップ400と固定部材500と第2溶融部459bとのそれぞれの構成(例えば、形状や大きさ)が、サンプルの構成と異なる場合にも、含有率の上記の好ましい範囲を適用可能と推定される。例えば、点火プラグが、第1評価試験で説明した好ましい範囲内の溶接割合と、第2評価試験で説明した好ましい範囲内の含有率と、を有することによって、第2チップ400を適切に冷却でき、そして、接地電極の破損を適切に抑制できると推定される。
C.第3実施形態:
図5は、点火プラグの第3実施形態の構成を示す説明図である。図5(A)〜図5(C)は、それぞれ、図2(A)〜図2(C)と同様の接地電極30cの先端部310cの断面図と説明図と投影図とを示している。図2に示す第1実施形態との差異は、第3実施形態の接地電極30cの第2溶融部459は、中心軸CLtよりも基端部390(図1)側に配置されている点だけである。第3実施形態の接地電極30cの他の部分の構成は、第1実施形態の接地電極30の対応する部分の構成と同じである(対応する要素と同じ要素には、同じ符号を付して、説明を省略する)。第3実施形態の接地電極30cは、図1の点火プラグ100の接地電極30の代わりに、利用可能である。
図5は、点火プラグの第3実施形態の構成を示す説明図である。図5(A)〜図5(C)は、それぞれ、図2(A)〜図2(C)と同様の接地電極30cの先端部310cの断面図と説明図と投影図とを示している。図2に示す第1実施形態との差異は、第3実施形態の接地電極30cの第2溶融部459は、中心軸CLtよりも基端部390(図1)側に配置されている点だけである。第3実施形態の接地電極30cの他の部分の構成は、第1実施形態の接地電極30の対応する部分の構成と同じである(対応する要素と同じ要素には、同じ符号を付して、説明を省略する)。第3実施形態の接地電極30cは、図1の点火プラグ100の接地電極30の代わりに、利用可能である。
本実施形態では、図2(B)の第1実施形態と比べて、第2溶融部459は、接地電極30cの基端部390に近い。従って、第2チップ400から第2溶融部459を介して本体部300の基端部390側に熱が伝導しやすい。この結果、第2チップ400を適切に冷却できる。
なお、図5(C)の投影図において、第2溶融部459は、放電面411のみに重なっており、放電面411に重なる範囲の外には設けられていない。従って、第3実施形態は、第1実施形態と同様に、接地電極30cの破損を抑制できる。また、図5(A)、図5(B)に示すように、第2溶融部459は、固定部材500の第2方向Dr2側の面502に露出する露出部452を有している。従って、固定部材500の面502にレーザ光Lz2を照射するレーザ溶接などによって、容易に第2溶融部459を形成できる。
D.第4実施形態:
図6は、点火プラグの第4実施形態の構成を示す説明図である。図6(A)〜図6(C)は、それぞれ、図2(A)〜図2(C)と同様の接地電極30dの先端部310dの断面図と説明図と投影図とを示している。図2に示す第1実施形態との差異は、第4実施形態の接地電極30dの第2溶融部459dが、第1方向Dr1に向かって外径が大きくなるように形成されている点だけである。第4実施形態の接地電極30dの他の部分の構成は、第1実施形態の接地電極30の対応する部分の構成と同じである(対応する要素と同じ要素には、同じ符号を付して、説明を省略する)。第4実施形態の接地電極30dは、図1の点火プラグ100の接地電極30の代わりに、利用可能である。
図6は、点火プラグの第4実施形態の構成を示す説明図である。図6(A)〜図6(C)は、それぞれ、図2(A)〜図2(C)と同様の接地電極30dの先端部310dの断面図と説明図と投影図とを示している。図2に示す第1実施形態との差異は、第4実施形態の接地電極30dの第2溶融部459dが、第1方向Dr1に向かって外径が大きくなるように形成されている点だけである。第4実施形態の接地電極30dの他の部分の構成は、第1実施形態の接地電極30の対応する部分の構成と同じである(対応する要素と同じ要素には、同じ符号を付して、説明を省略する)。第4実施形態の接地電極30dは、図1の点火プラグ100の接地電極30の代わりに、利用可能である。
第2チップ400と固定部材500とを接合する第2溶融部459dは、固定部材500の第2方向Dr2側の面502から、中心軸CLtに沿って第1方向Dr1に延びて、第2チップ400に到達するように、形成されている。図6(A)の断面において、第2溶融部459dの形状は、固定部材500の第2方向Dr2側の面502上の位置Pcを中心とする、略扇状である。本実施形態では、この位置Pcは、中心軸CLt上の位置である。中心軸CLtを中心とする外径は、第1方向Dr1に向かって徐々に大きくなっている。そして、第2チップ400内において、第2溶融部459dは、第1方向Dr1側を向いた端面451dを形成している。
このように、第4実施形態では、図2(A)の第1実施形態と比べて、第2溶融部459dのうち、第2チップ400の大径面422よりも第2チップ400側の部分の大きさが大きい。従って、第2溶融部459dの貴金属の含有率を容易に増大できる。そして、第2溶融部459dの貴金属の含有率を、第2評価試験で説明した含有率の好ましい範囲内となるように第2溶融部459dの大きさを調整することによって、接地電極30dの破損を抑制できる。
なお、第2溶融部459dを形成する方法としては、種々の方法を採用可能である。例えば、固定部材500の第2方向Dr2側の面502上の位置Pcに、第1方向Dr1のレーザ光Lz2を照射した状態で、位置Pcを中心に接地電極30dを回動させてもよい。
なお、図6(C)の投影図において、第2溶融部459dは、放電面411のみに重なっており、放電面411に重なる範囲の外には設けられていない。従って、第4実施形態は、第1実施形態と同様に、接地電極30dの破損を抑制できる。また、図6(A)、図6(B)に示すように、第2溶融部459dは、固定部材500の第2方向Dr2側の面502に露出する露出部452dを有している。従って、固定部材500の面502にレーザ光Lz2を照射するレーザ溶接などによって、容易に第2溶融部459dを形成できる。
E.他の実施形態:
図7は、点火プラグの他の実施形態の構成を示す説明図である。図7(A)、図7(B)は、図2(B)と同様の説明図を示している。図2の第1実施形態との差異は、複数の第2溶融部459が設けられている点だけである。図7(A)の実施形態では、5個の第2溶融部459が、中心軸CLtを中心とする十字を形成するように、配置されている。図7(B)の実施形態では、複数の第2溶融部459が、中心軸CLtを中心とする円を形成するように、配置されている。このように、第2チップ400と固定部材500とを接合する第2溶融部の配置としては、種々の配置を採用可能である。
図7は、点火プラグの他の実施形態の構成を示す説明図である。図7(A)、図7(B)は、図2(B)と同様の説明図を示している。図2の第1実施形態との差異は、複数の第2溶融部459が設けられている点だけである。図7(A)の実施形態では、5個の第2溶融部459が、中心軸CLtを中心とする十字を形成するように、配置されている。図7(B)の実施形態では、複数の第2溶融部459が、中心軸CLtを中心とする円を形成するように、配置されている。このように、第2チップ400と固定部材500とを接合する第2溶融部の配置としては、種々の配置を採用可能である。
なお、図7(A)、図7(B)のいずれの実施形態においても、第1方向Dr1を向いて見る場合に、全ての第2溶融部459は、放電面411のみに重なっており、放電面411に重なる範囲の外には設けられていない。従って、これらの実施形態は、第1実施形態と同様に、接地電極の破損を抑制できる。また、各第2溶融部459は、固定部材500の第2方向Dr2側の面502に露出する露出部452を有している。従って、固定部材500の面502にレーザ光を照射するレーザ溶接などによって、容易に第2溶融部459を形成できる。
F.変形例:
(1)上記各実施形態において、第2チップ400と固定部材500、500bとを接合する第2溶融部459、459b、459dの少なくとも一部が、放電面411を含む投影面上において、放電面411に重なる範囲の外に位置していてもよい。
(1)上記各実施形態において、第2チップ400と固定部材500、500bとを接合する第2溶融部459、459b、459dの少なくとも一部が、放電面411を含む投影面上において、放電面411に重なる範囲の外に位置していてもよい。
(2)第2チップと固定部材とを接合する第2溶融部の構成としては、上記の各実施形態の構成に代えて、他の種々の構成を採用可能である。例えば、以下の構成を採用してもよい。図3(A)の実施形態において、接合前の固定部材500の支持面501に、中心軸CLtに沿って第1方向Dr1に向かって突出する凸部を設ける。この凸部の中心軸CLtを中心とする外径は、接合面S45の外径と同程度である。このような固定部材500の凸部を、第2チップ400の大径面422に押しつけた状態で、抵抗溶接を行う。これにより、互いに接触する固定部材500の凸部と第2チップ400の大径面422とが溶融して、第2チップ400と固定部材500とを接合する第2溶融部を形成する。形成された第2溶融部は、図3(A)の接合面S45と同様の接合面を形成する。この場合、第2溶融部は、固定部材500の第2方向Dr2側の面502には、露出しない。
(3)第2溶融部の配置としては、上記の各実施形態の配置に代えて、他の種々の配置を採用可能である。図5(C)の軸面Lsは、中心軸CLtを含み、軸方向Dxに垂直な平面を示している。ここで、第2溶融部459は、軸面Lsよりも基端部390側(すなわち、軸方向Dxの反対側)の任意の位置に配置されてよい。この場合、第2溶融部459が軸面Lsよりも軸方向Dx側に配置されている場合と比べて、第2溶融部459が基端部390に近いので、第2溶融部459は、第2チップ400を適切に冷却できる。図6(C)、図7(A)、図7(B)の実施形態においても、第2溶融部459、459dが、軸面Lsよりも基端部390側に配置されていることが好ましい。
また、第2溶融部の一部が軸面Lsよりも基端部390に配置され、第2溶融部の残りの部分が軸面Lsの反対側に配置されてもよい。いずれの場合も、第2溶融部を、第2チップ400の放電面411に垂直な方向に沿って放電面411を含む平面である投影面に投影した場合に、投影面上で、第2溶融部のうちの第2チップ400の中心軸CLtよりも基端部390側(すなわち、軸面Lsよりも基端部390側)の部分の面積は、中心軸CLtよりも反対側の部分の面積よりも、大きいことが好ましい。この構成によれば、第2チップ400から第2溶融部を介して本体部300の基端部390側に熱が伝導しやすいので、第2チップ400を適切に冷却できる。なお、図5(C)の実施形態では、第2溶融部459のうち軸面Lsよりも反対側(ここでは、軸方向Dx側)の部分の面積は、ゼロである。そして、第2溶融部459のうち軸面Lsよりも基端部390側の部分の面積は、反対側の部分の面積よりも大きい、といえる。
(4)本体部300の貫通孔320の形状は、上記各実施形態の形状に代えて、他の種々の形状であってよい。例えば、第1部分321(図2(A)等)の内径が、一定であってもよい。この場合、第1部分321の形状は、中心軸CLtを中心とする円筒である。この場合も、第2チップ400の第2部分420の第1方向Dr1側の面423が、本体部300の段差面323に支持されるので、第2チップ400が貫通孔320から第1方向Dr1に脱落することを抑制できる。また、第1部分321の第2方向Dr2側の端の第3内径D3mが、第2部分322の第2内径D3fと同じであってもよい。この場合も、第1方向Dr1に向けて徐々に内径が小さくなる第1部分321の内面が、第2チップ400の外面に接触することによって、第2チップ400が第1方向Dr1に脱落することを抑制できる。
また、第2チップ400の形状は、上記各実施形態の形状に代えて、他の種々の形状であってよい。例えば、第2チップ400から第2部分420が省略されてもよい。この場合、貫通孔320の第2部分322の全体に、固定部材500が配置されてもよい。また、第1部分410の外径が一定であってもよい。この場合、第1部分410の外径は、貫通孔320の第1面301での第1内径D3r以下である。
一般的には、貫通孔320の形状は、第2面302での第2内径D3fが第1面301での第1内径D3rよりも大きいような種々の形状であってよい。そして、第2チップ400の形状は、第1方向Dr1側の端の外径が貫通孔320の第1内径D3r以下であり、第1内径D3rよりも大きく第2内径D3f以下の外径を有する部分を含むような種々の形状であってよい。このような構成を採用すれば、第2チップ400のうちの第1内径D3rよりも大きな外径を有する部分の外周面が、貫通孔320の内面(すなわち、内周面)に接触することによって、第2チップ400が第1方向Dr1に脱落することを抑制できる。また、貫通孔320の内面と第2チップ400の外周面との間に隙間が設けられていてもよい。この構成によれば、第2チップ400の熱膨張に起因して貫通孔320(すなわち、本体部300)が破損することを抑制できる。
(5)点火プラグの構成としては、上述した構成に代えて、他の種々の構成を採用可能である。例えば、図5、図6、図7の実施形態の固定部材500の代わりに、図4の固定部材500bを用いてもよい。また、第1溶融部359は、固定部材500、500bと本体部300との境界の全周のうちの一部のみに形成されてもよい。また、固定部材500、500bの材料が、本体部300のうちの固定部材500、500bが接合される部分(「接合部分」とも呼ぶ)の材料と異なっていてもよい。本体部300の接合部分は、本体部300のうち第1溶融部359との境界を形成する部分を含んでいる。いずれの場合も、固定部材500、500bと本体部300の接合部分との間の線膨張率の差が、小さいことが好ましく、例えば、第2チップ400と本体部300の接合部分との間の線膨張率の差よりも小さいことが好ましい。固定部材500、500bと本体部300の接合部分との間の線膨張率の差が小さい場合、固定部材500、500bと本体部300とを接合する第1溶融部359の破損を抑制できる。また、貫通孔320の一部が、芯部306によって形成されていてもよい。また、中心電極20の芯部22が省略されてもよい。また、第1チップ29が省略されてもよい。
以上、実施形態、変形例に基づき本発明について説明してきたが、上記した発明の実施の形態は、本発明の理解を容易にするためのものであり、本発明を限定するものではない。本発明は、その趣旨並びに特許請求の範囲を逸脱することなく、変更、改良され得ると共に、本発明にはその等価物が含まれる。
5...ガスケット、6...後端側パッキン、6...パッキン、6...第1後端側パッキン、7...第2後端側パッキン、8...先端側パッキン、9...タルク、10...絶縁体、11...第2縮外径部、12...貫通孔(軸孔)、12x...後開口、13...脚部、15...第1縮外径部、16...縮内径部、17...先端側胴部、18...後端側胴部、19...大径部、20...電極、20...中心電極、21...外層、22...芯部、24...頭部、27...軸部、29...第1チップ、30、30b、30c、30d、30x...接地電極、40...端子金具、50...主体金具、51...工具係合部、52...ネジ部、53...加締部、54...座部、55...胴部、56...縮内径部、57...先端面、58...変形部、59...貫通孔、60...第1シール部、70...抵抗体、80...第2シール部、100...点火プラグ、300...本体部、301...第1面、302...第2面、305...母材、306...芯部、310、310b、310c、310d...先端部、320...貫通孔、321...第1部分、322...第2部分、323...段差面、359...第1溶融部、390...基端部(一端部)、400...第2チップ、410...第1部分、411...放電面、420...第2部分、422...大径面、423...面、451d...端面、452、452b、452d...露出部、459、459b、459d...第2溶融部、500、500b...固定部材、501...支持面、502...面、502b...面、502x...面、520...凹部、900...接続部、g...ギャップ、S45b...接合面、CL...中心軸(軸線)、OL、OLb...輪郭線、SP...空間、Ls...軸面、S45...接合面、Lz1...レーザ光、Lz2...レーザ光、CLt...中心軸、Df...先端方向(前方向)、Dfr...(後方向)、Dx...軸方向、Dy...幅方向、Dr1...第1方向、Dr2...第2方向
Claims (6)
- 中心電極と、
前記中心電極に面する第1面と前記第1面の裏面である第2面とを有すると共に、前記第1面から前記第2面まで貫通し、前記第2面における第2の径が前記第1面における第1の径より大きな貫通孔を有する接地電極本体部と、
前記中心電極との間に間隙を形成し、前記第1の径以下の径を有する放電面と、前記第1の径より大きく、前記第2の径以下の径を有すると共に、前記放電面の裏面である大径面と、を有し、前記大径面を含む一部が前記貫通孔内に配置され、前記放電面が前記貫通孔から前記中心電極側に露出する電極チップと、
前記大径面から前記放電面に向かう方向を第1方向とすると共に、その反対方向を第2方向としたとき、前記貫通孔内における前記大径面より前記第2方向側の部分に配置される固定部材と、
前記接地電極本体部と前記固定部材との間に介在し、それらのみを接合する第1溶融部と、
を備え、
前記貫通孔を形成する前記接地電極本体部の内面と、前記固定部材の前記第1方向側の面である支持面と、によって前記電極チップが保持される点火プラグであって、
前記電極チップの前記大径面と前記固定部材の前記支持面とを接合する第2溶融部を備える、
点火プラグ。 - 請求項1に記載の点火プラグであって、
前記第2溶融部は、前記電極チップの前記放電面に垂直な方向に沿って前記放電面を含む平面である投影面に投影した場合に、前記放電面にのみ重なるように設けられている、
点火プラグ。 - 請求項2に記載の点火プラグであって、
前記放電面の面積に対する、前記第2溶融部のうち前記電極チップの前記大径面と前記固定部材の前記支持面とを跨ぐ部分を前記投影面に投影した場合の前記投影面上での面積の割合は、20%以上、70%以下である、
点火プラグ。 - 請求項1から3のいずれかに記載の点火プラグであって、
前記第2溶融部は、前記固定部材の前記第2方向側の面に露出する部分を含む、
点火プラグ。 - 請求項1から4のいずれかに記載の点火プラグであって、
前記中心電極を保持する絶縁体と、
前記絶縁体の径方向の周囲に配置された主体金具と、
を有し、
前記接地電極本体部は、前記主体金具に接続された端部である基端部を有し、
前記第2溶融部を、前記電極チップの前記放電面に垂直な方向に沿って前記放電面を含む平面である投影面に投影した場合に、前記投影面上で、前記第2溶融部のうちの前記電極チップの中心軸よりも前記基端部側の部分の面積は、前記中心軸よりも反対側の部分の面積よりも、大きい、
点火プラグ。 - 請求項1から5のいずれかに記載の点火プラグであって、
前記第2溶融部は、貴金属を含み、
前記第2溶融部における前記貴金属の含有率は、50wt%以上、70wt%以下である、
点火プラグ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015245620A JP2017111983A (ja) | 2015-12-16 | 2015-12-16 | 点火プラグ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2015245620A JP2017111983A (ja) | 2015-12-16 | 2015-12-16 | 点火プラグ |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017111983A true JP2017111983A (ja) | 2017-06-22 |
Family
ID=59080942
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2015245620A Pending JP2017111983A (ja) | 2015-12-16 | 2015-12-16 | 点火プラグ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017111983A (ja) |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62268079A (ja) * | 1986-05-13 | 1987-11-20 | 株式会社デンソー | 内燃機関用スパ−クプラグ |
| JP2005158322A (ja) * | 2003-11-21 | 2005-06-16 | Ngk Spark Plug Co Ltd | スパークプラグの製造方法 |
| WO2014097983A1 (ja) * | 2012-12-17 | 2014-06-26 | 日本特殊陶業株式会社 | スパークプラグ |
| JP2015118910A (ja) * | 2013-11-12 | 2015-06-25 | 日本特殊陶業株式会社 | スパークプラグ、および、スパークプラグの製造方法 |
-
2015
- 2015-12-16 JP JP2015245620A patent/JP2017111983A/ja active Pending
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62268079A (ja) * | 1986-05-13 | 1987-11-20 | 株式会社デンソー | 内燃機関用スパ−クプラグ |
| JP2005158322A (ja) * | 2003-11-21 | 2005-06-16 | Ngk Spark Plug Co Ltd | スパークプラグの製造方法 |
| WO2014097983A1 (ja) * | 2012-12-17 | 2014-06-26 | 日本特殊陶業株式会社 | スパークプラグ |
| JP2015118910A (ja) * | 2013-11-12 | 2015-06-25 | 日本特殊陶業株式会社 | スパークプラグ、および、スパークプラグの製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101486108B1 (ko) | 스파크 플러그 | |
| JP6855354B2 (ja) | 点火プラグ | |
| US20060276097A1 (en) | Spark plug manufacturing method | |
| JP5905056B2 (ja) | スパークプラグ、および、スパークプラグの製造方法 | |
| CN102292887B (zh) | 火花塞 | |
| JP5319692B2 (ja) | スパークプラグの製造方法 | |
| CN103931065B (zh) | 火花塞 | |
| JP5923011B2 (ja) | スパークプラグ | |
| KR101998536B1 (ko) | 스파크 플러그 | |
| JP5296677B2 (ja) | スパークプラグ | |
| JP6347818B2 (ja) | 点火プラグ | |
| US10181702B2 (en) | Spark plug | |
| JP4885837B2 (ja) | スパークプラグの製造方法 | |
| JP6270802B2 (ja) | 点火プラグ | |
| JP5576753B2 (ja) | スパークプラグの製造方法 | |
| KR101850195B1 (ko) | 스파크 플러그 | |
| JP6293107B2 (ja) | 点火プラグ | |
| JP6403643B2 (ja) | スパークプラグ | |
| JP5890368B2 (ja) | スパークプラグ | |
| JP2013118082A (ja) | スパークプラグ、及び、スパークプラグの製造方法 | |
| JP6971956B2 (ja) | 点火プラグの製造方法、および、点火プラグ | |
| JP2017111981A (ja) | 点火プラグ | |
| JP2017134921A (ja) | スパークプラグ | |
| JP2017117580A (ja) | スパークプラグ | |
| JP2020119798A (ja) | 点火プラグ |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20171228 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180926 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181002 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190402 |