JP2017128501A - 陶磁板及びその製造装置 - Google Patents

陶磁板及びその製造装置 Download PDF

Info

Publication number
JP2017128501A
JP2017128501A JP2017008404A JP2017008404A JP2017128501A JP 2017128501 A JP2017128501 A JP 2017128501A JP 2017008404 A JP2017008404 A JP 2017008404A JP 2017008404 A JP2017008404 A JP 2017008404A JP 2017128501 A JP2017128501 A JP 2017128501A
Authority
JP
Japan
Prior art keywords
surface side
plate
ceramic plate
ceramic
clay
Prior art date
Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
Granted
Application number
JP2017008404A
Other languages
English (en)
Other versions
JP6517249B2 (ja
Inventor
知司 角谷
Tomoji Sumiya
知司 角谷
Current Assignee (The listed assignees may be inaccurate. Google has not performed a legal analysis and makes no representation or warranty as to the accuracy of the list.)
ISHIKAWA TOKI TEKKOSHO KK
Original Assignee
ISHIKAWA TOKI TEKKOSHO KK
Priority date (The priority date is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the date listed.)
Filing date
Publication date
Application filed by ISHIKAWA TOKI TEKKOSHO KK filed Critical ISHIKAWA TOKI TEKKOSHO KK
Publication of JP2017128501A publication Critical patent/JP2017128501A/ja
Application granted granted Critical
Publication of JP6517249B2 publication Critical patent/JP6517249B2/ja
Expired - Fee Related legal-status Critical Current
Anticipated expiration legal-status Critical

Links

Images

Landscapes

  • Finishing Walls (AREA)

Abstract

【課題】隣接する陶磁板同士が部分的に重ね合わされて複数枚の陶磁板を並べて配置可能とされた陶磁板において、陶磁板の重なり部分で陶磁板同士間の隙間に入った水が建物側に浸入するのを阻止する堤を設けることにより、建物側に雨水が浸入するのを抑制する。【解決手段】粘土の押出方向に複数の陶磁板10が隣接し、押出方向の前後端部の重なり部分で上面側の上面側部位17の下面側と、前後端部の重なり部分で下面側の下面側部位16の上面側との間に、押出方向と交差する方向に連通する通路が形成されている。その交差方向に複数の陶磁板10が隣接し、押出方向の両側端部の重なり部分で下面側の被カバー部位10bの端部である陶磁板10の第1角部10Gには、通路を閉じる方向に突出する堤部15を備えている。堤部15に対向する部位である陶磁板10の第2角部10Hには、堤部15を受け入れる第1切欠部20が設けられている。【選択図】図9

Description

本発明は、屋根材、壁材等として使用可能な陶磁板及びその製造装置に関する。
下記特許文献1には、屋根材、壁材等として使用可能な押出成形により形成された陶磁板が開示されている。この陶磁板は、粘土の押出成形の押出方向に沿って中空孔を複数個形成されている。その陶磁板が押出方向に複数隣接し、且つ部分的に重ね合わされたとき、隣接する陶磁板同士の板面の高さ位置が段違いとならないように、陶磁板は、押出方向の前後端部に段差吸収部が形成されている。段差吸収部は、重なり部分で上面側となる陶磁板の下面に重なり部分で下面側となる陶磁板を受け入れる形状とされ、段差吸収部において中空孔が閉塞されている。
特開2015−200122号公報
しかし、複数の陶磁板を前後左右に並べて屋根材、外壁材として使用する場合、特許文献1の陶磁板では、段差吸収部で重ねられた上面側及び下面側の板同士間に雨水が入ると、雨水は、板同士間を移動して段差吸収部の端部から建物側に雨水が浸入し、雨漏れの原因となる恐れがあった。その問題を回避するため、別途防水処理を施す必要があった。
このような問題に鑑み本発明の課題は、隣接する陶磁板同士が部分的に重ね合わされて複数枚の陶磁板を並べて配置可能とされた陶磁板において、陶磁板の重なり部分で陶磁板同士間の隙間に入った水が建物側に浸入するのを阻止する堤を設けることにより、陶磁板同士間の隙間から建物側に雨水が浸入するのを抑制することにある。また、係る陶磁板を製造する製造装置を提供することにある。
第1発明は、一つの方向であるX方向に沿って複数個の中空孔を備えた陶磁板であって、前記X方向に複数の陶磁板が隣接し、且つ前記X方向の前後となる前後端部が部分的に重ね合わされた状態で、その前後端部の重なり部分で上面側に位置する上面側部位は、その下面側の粘土量が少ないことにより板厚が薄くされており、また、前記前後端部の重なり部分で下面側に位置する下面側部位は、その上面側の粘土量が少ないことにより板厚が薄くされており、前記上面側部位の下面側と、前記下面側部位の上面側との間に前記X方向と交差する方向であるY方向に連通する通路が形成されている。そして、前記前後端部の重なり部分で前記中空孔の両端が閉塞されている。また、前記下面側部位の上面側には、前記上面側部位の下面に向けて突出し、前記Y方向に延びる突条を備える。更に、前記Y方向に複数の陶磁板が隣接し、且つ前記X方向の左右側となる左右側端部が部分的に重ね合わされた状態で、その左右側端部の重なり部分で下面側に位置する被カバー部位であり、且つ前記X方向の後端部である陶磁板の第1角部には、前記左右側端部の重なり部分で上面側に位置するカバー部位側で前記通路を閉じる方向に突出する堤部を備える。
第1発明において、陶磁板を製造する粘土としては、屋根瓦用粘土、磁器用粘土等各種のものが使用できる。前後端部の重なり部分における中空孔の閉塞は、陶磁板を形成する粘土によって行われてもよいし、係る粘土とは別のシール材によって行われてもよい。上面側部位の下面側には、下面側部位に向けて突出し、Y方向に延びる第2の突条を備えてもよい。その場合、下面側部位の突条は、第2の突条よりX方向の後端部側に配置することが好ましい。陶磁板の前後端部は互いに入れ替えることができる。また、陶磁板の左右側端部も互いに入れ替えることができる。
第1発明によれば、陶磁板のX方向に複数の陶磁板が並べられ、それらが部分的に重ね合わされたとき、重なり部分の上面側部位と下面側部位は、共に板厚を薄くされ、それらの間には、Y方向に連通する通路が形成されている。そのため、陶磁板を屋根材や外壁材として使用する場合、陶磁板の表面側から雨水が通路内に浸入すると、通路を通じて排水される。その際、下面側部位上には突条が設けられているため、通路に浸入した雨水が、隣接する陶磁板との隙間に浸み込むことが抑制される。また、下面側部位の端部である第1角部には、通路を閉じる堤部が設けられているため、堤部が設けられた側が水平面に対して上側に位置するように陶磁板を設置することにより、通路に浸入した雨水が陶磁板の上側に流れるのを抑制することができる。堤部がない場合は、風圧の影響で、通路に浸入した雨水が陶磁板の上側に流れることがあるが、堤部によりこの流れを止めることができる。
第2発明は、上記第1発明において、前記堤部は、その突出量が前記突条の突出量と等しくされている。
第2発明によれば、堤部の突出量が突条のそれと等しくされているため、堤部に影響されることなく下面側部位の上面側に上面側部位を重ねることができる。従って、この重なり部分で、下面側部位を上面側部位が被うことができ、雨水の浸入を抑制することができる。
第3発明は、上記第1発明において、前記堤部は、その突出量が前記突条の突出量より大きくされている。そして、前記X方向に複数の陶磁板が隣接し、且つ前記前後端部が部分的に重ね合わされた状態で、前記第1角部に重なる部位である陶磁板の第2角部には、前記堤部を受け入れる切欠を形成した第1切欠部が形成されている。
第3発明によれば、堤部の突出量が大きいため、通路に侵入した雨水が陶磁板の上側に流れるのを抑制する堤部の機能がより高められる。しかも、上面側部位で堤部に重なる部位である第2角部には第1切欠部が設けられているため、第1切欠部に堤部を受け入れて、堤部に影響されることなく複数の陶磁板をX方向に並べることができる。
第4発明は、上記第1〜第3発明のいずれかにおいて、前記Y方向に複数の陶磁板が隣接し、且つ前記左右側端部が部分的に重ね合わされた状態で、前記被カバー部位には、その上面側に突出する凸部を備え、また、前記カバー部位には、その下面側に、前記凸部に嵌合して機械的に結合されて板面に沿って前記Y方向に隣接する陶磁板同士が引き離されるのを阻止する凹部を備える。そして、前記下面側部位で、前記第1角部に前記Y方向で対向する第3角部には、前記Y方向に複数の陶磁板が隣接し、且つ前記左右側端部が部分的に重ね合わされた状態で、前記凸部を受け入れる切欠を形成した第2切欠部が形成されている。
第4発明において、第2切欠部における切欠のX方向の大きさは、下面側部位のX方向の寸法と等しくすることが好ましい。また、同様に第2切欠部における切欠のY方向の大きさは、Y方向に複数の陶磁板が隣接し、且つ左右側端部が部分的に重ね合わされた状態で、カバー部位が被カバー部位の凸部と干渉しない寸法で、且つカバー部位が被カバー部位の上面に重なる寸法とすることが好ましい。
第4発明によれば、陶磁板のY方向に複数の陶磁板が並べられ、それらが部分的に重ね合わされたとき、重なり部分における被カバー部位の凸部を、カバー部位の凹部に嵌合して、並べられた陶磁板を互いに結合することができる。そのため、並べられた陶磁板同士がY方向に離れないようにすることができる。しかもこのとき、第3角部に第2切欠部が設けられているため、カバー部位となる下面側部位が被カバー部位の上面の凸部と干渉してしまうことを防止することができる。
第5発明は、上記第2発明に記載の陶磁板を製造する製造装置であって、陶磁板となる粘土成形板の表面及び裏面に接する面を備えた上型及び下型と、前記下型上に粘土成形板をその表面及び裏面のうちの一面を下にして載せた状態で、粘土成形板の表面及び裏面のうちの他面に上型を当接させた状態に保持する上型移動手段と、前記上型及び下型の間に挟まれた粘土成形板の前記X方向の後端部を、粘土成形板の前記他面側から押圧する第1押型と、前記上型移動手段により粘土成形板の前記他面に上型を当接させた状態で、前記第1押型を粘土成形板の中空孔の一部が潰されて中空孔の前記後端部側が閉塞され、且つ前記下面側部位が形成される位置まで押圧して停止させる第1押圧手段と、前記上型及び下型の間に挟まれた粘土成形板の前記X方向の前端部を、粘土成形板の前記一面側から押圧する第2押型と、前記上型移動手段により粘土成形板の前記他面に上型を当接させた状態で、前記第2押型を粘土成形板の中空孔の一部が潰されて中空孔の前記前端部側が閉塞され、且つ前記上面側部位が形成される位置まで押圧して停止させる第2押圧手段とを備える。そして、前記第1押型は、その下面に前記突条及び前記堤部を形成する溝を備える。
第5発明において、第1押型及び第1押圧手段並びに第2押型及び第2押圧手段は、上型及び下型上にそれぞれ設けることができる。また、第1押型及び第1押圧手段並びに第2押型及び第2押圧手段は、上型及び下型とは独立してそれぞれ設けることもできる。第1押圧手段及び第2押圧手段は、電動式、油圧式等の各種アクチュエータを採用することができる。第1カッタは、上型に一体に設けられてもよいし、上型とは別に設けられてもよい。
第5発明によれば、陶磁板となる押出成形された粘土成形板に対して、下面側部位及び上面側部位を形成するに際し、粘土成形板の前後各端部において、粘土成形板の一面側及び他面側からそれぞれ第1押型及び第2押型により押圧する。その際、第1押型及び第2押型の押圧により粘土成形板の中空孔の端部が閉塞される。そのため、中空孔の端部を閉塞する工程を別途設ける必要がなく、生産性を高めることができる。また、第1押型及び第2押型により粘土成形板を押圧する際、粘土成形板の表面及び裏面は、上型及び下型に当接している。そのため、第1押型及び第2押型により下面側部位及び上面側部位を形成する際に、粘土成形板に変形や歪みが生じるのを抑制することができる。しかも、粘土成形板の表面及び裏面を上型及び下型に当接させた後に、第1押型及び第2押型により粘土成形板を押圧するため、第1押型及び第2押型により粘土成形板を押圧する際に、余分な空気が中空孔内に入って、本来の容積以上の空気が中空孔内に入ることにより成形後に中空孔の容積が膨らむことが抑制される。そのため、粘土成形板の中空孔部に変形や歪みが生じるのを抑制することができる。
第6発明は、上記第3発明に記載の陶磁板を製造する製造装置であって、陶磁板となる粘土成形板の表面及び裏面に接する面を備えた上型及び下型と、前記下型上に粘土成形板をその表面及び裏面のうちの一面を下にして載せた状態で、粘土成形板の表面及び裏面のうちの他面に上型を当接させた状態に保持する上型移動手段と、前記上型及び下型の間に挟まれた粘土成形板の前記X方向の後端部を、粘土成形板の前記他面側から押圧する第1押型と、前記上型移動手段により粘土成形板の前記他面に上型を当接させた状態で、前記第1押型を粘土成形板の中空孔の一部が潰されて中空孔の前記後端部側が閉塞され、且つ前記下面側部位が形成される位置まで押圧して停止させる第1押圧手段と、前記上型及び下型の間に挟まれた粘土成形板の前記X方向の前端部を、粘土成形板の前記一面側から押圧する第2押型と、前記上型移動手段により粘土成形板の前記他面に上型を当接させた状態で、前記第2押型を粘土成形板の中空孔の一部が潰されて中空孔の前記前端部側が閉塞され、且つ前記上面側部位が形成される位置まで押圧して停止させる第2押圧手段と、粘土成形板の前記第2角部を切り落として、前記第1切欠部を形成する第1カッタとを備える。そして、前記第1押型は、粘土成形板の前記第1角部の前記他面上に、前記第2角部に対応する面積の部位を非押圧部位として残して押圧する。
第6発明によれば、第5発明と同様の機能を達成することができる。また、第1押型により押圧されない非押圧部位を設けるのみで、粘土成形板の堤部が形成される。そのため、生産性を高めることができる。
第7発明は、上記第5又は第6発明において、陶磁板は、前記Y方向に複数の陶磁板が隣接し、且つ前記左右側端部が部分的に重ね合わされた状態で、前記被カバー部位には、その上面側に突出する凸部を備え、また、前記カバー部位には、その下面側に、前記凸部に嵌合して機械的に結合されて板面に沿って前記Y方向に隣接する陶磁板同士が引き離されるのを阻止する凹部を備える。また、前記下面側部位で、前記第1角部に前記Y方向で対向する第3角部には、前記Y方向に複数の陶磁板が隣接し、且つ前記左右側端部が部分的に重ね合わされた状態で、前記凸部を受け入れる切欠を形成した第2切欠部が形成されている。そして、粘土成形板の前記第3角部を切り落として、前記第2切欠部を形成する第2カッタを備える。
第7発明において、第2カッタは、上型に一体に設けられてもよいし、上型とは別に設けられてもよい。
第7発明によれば、第2カッタにより粘土成形板の第3角部を切り落として第2切欠部を備えた陶磁板を形成することができる。
第8発明は、上記第5〜第7発明のいずれかにおいて、前記上型又は下型には、粘土成形板が前記上型及び下型の間に挟まれた状態で、粘土成形板の前記上型及び下型に当接していない部位を、その周囲から取り囲む板体であるサックを備える。
第8発明において、サックは、上型又は下型のどちらに備えてもよい。また、粘土成形板の周囲における位置毎にサックを分割し、上型と下型に適宜分けて備えてもよい。
第8発明によれば、粘土成形板の上型及び下型に当接していない部位をサックにより取り囲むため、第1押型及び第2押型により粘土成形板を押圧する際に粘土成形板に変形や歪みが生じるのを抑制することができる。
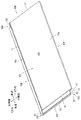
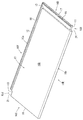
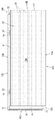
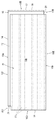
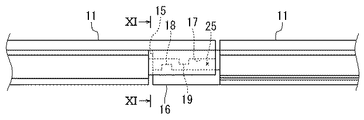
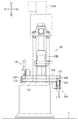
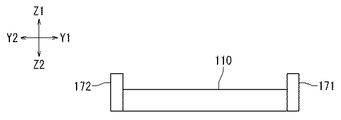
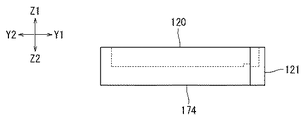
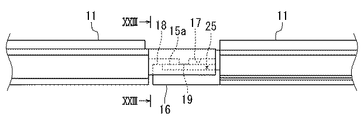
本発明の陶磁板の第1実施形態を示す表面側からの斜視図である。 第1実施形態の陶磁板の裏面側からの斜視図である。 第1実施形態の陶磁板の表面側正面図である。 第1実施形態の陶磁板の裏面側正面図である。 第1実施形態の陶磁板の後端部の拡大側面図である。 第1実施形態の陶磁板の前端部の拡大側面図である。 第1実施形態の陶磁板の左側端部の拡大側面図である。 第1実施形態の陶磁板の右側端部の拡大側面図である。 第1実施形態の陶磁板を、陶磁板のX方向、並びにY方向に複数枚並べた状態を示す正面図である。 第1実施形態の陶磁板を、陶磁板のX方向に複数枚並べた状態を示す右側端部の拡大側面図である。 図10のXI−XI線断面矢視図である。 第1実施形態の陶磁板を製造する製造装置を示す正面図である。 上記製造装置の動作状態を示す正面図である。 上記製造装置における下型の側面図である。 上記製造装置における下型の平面図である。 上記製造装置における上型の側面図である。 上記製造装置における上型の下面図である。 上記製造装置における制御回路部分のブロック図である。 上記製造装置における制御回路の制御フローチャートである。 本発明の陶磁板の第2実施形態を示す表面側からの斜視図である。 第2実施形態の陶磁板を、陶磁板のX方向、並びにY方向に複数枚並べた状態を示す正面図である。 第2実施形態の陶磁板を、陶磁板のX方向に複数枚並べた状態を示す右側端部の拡大側面図である。 図22のXXIII−XXIII線断面矢視図である。 第2実施形態の陶磁板を製造する製造装置における下型の平面図である。 第2実施形態の陶磁板を製造する製造装置における上型の下面図である。
図1〜8は、本発明の陶磁板の第1実施形態を示す。この実施形態は、押出成形装置(不図示)の口金(不図示)から粘土を押し出す押出成形によって粘土成形板を形成し、その粘土成形板に更に加工を加え、その後、焼成して得られる陶磁板10に本発明を適用した例を示す。なお、図3、4の左右方向が粘土の押出方向であり、この押出方向を、以下の説明では、図1で示すようにX方向と言い、X方向に対して直交する方向をY方向と言う。また、図1で示すように図3、4の右端を前端部、左端を後端部と言い、図3、4の下側端を右側端部、上側端を左側端部と言う。更に、陶磁板10の表裏面に直交する方向を上下方向とする。
図3の紙面表側は陶磁板10の表面10Aであり、図4の紙面表側は陶磁板10の裏面10Bである。図3の紙面に向かって左右方向の端部は押出方向の前後端部であり、左側は陶磁板10の後端部10Cである。また、図3の紙面に向かって右側は陶磁板10の前端部10Dである。図3の紙面に向かって上下方向の端部はY方向の両側端部であり、上側は陶磁板10の左側端部10Eである。また、図3の紙面に向かって下側は陶磁板10の右側端部10Fである。
図3、4のように、粘土の押出成形にて板状に形成され、焼成された陶磁板10には、押出方向に沿って複数個の中空孔23(図3、4において、23の符号は3つの中空孔に対してのみ付し、他の中空孔に付すことを省略した。なお、他の図では中空孔23の記載を省略した。)が形成されている。
陶磁板10の左側端部10Eには、表面10A側に突出し、X方向に沿って延びる凸部11が一体に設けられ、陶磁板10の右側端部10Fには、裏面10B側が窪まされ、X方向に延びる凹部12が形成されている。凹部12のY方向の両側には、端部側に裏面10B側へ突出した突片部14を備え、基端側に右側端部10F方向へ張り出した係合部13を備える。
図3のように、左側端部10Eの凸部11より更に端部側には貫通孔22が設けられている。貫通孔22はX方向に分散して2個設けられている。各貫通孔22にはそれぞれネジ(不図示)が挿入されて、それらのネジによりそれぞれ金具24が陶磁板10の左側端部10E上に固定される。また、貫通孔22を通してネジは陶磁板10を貫通して屋根等のベース材(不図示)にねじ込まれ、陶磁板10をベース材に固定する。各金具24は、図11に示されるように、断面J字形状とされており、上述のようにY方向に複数の陶磁板10が隣接し、且つ部分的に重ね合わされたとき、右側端部10Fの凹部12に形成された係合部13に金具24が係合する。この係合により、Y方向に隣接された陶磁板10が板面に沿ってY方向に重なり量が増大するのを阻止すると共に、陶磁板10同士が上下方向に離間するのを阻止するようにされている。
陶磁板10の後端部10Cには、表面10A側から粘土を押し潰されて形成された下面側部位16を備え、陶磁板10の前端部10Dには、裏面10B側から粘土を押し潰されて形成された上面側部位17を備えている。従って、下面側部位16及び上面側部位17は、上下方向の粘土量が少なくされて板厚を薄くされている。また、下面側部位16の上面側には、上面側に向けて突出し、Y方向に延びる第1の突条18を一体に備え、上面側部位17の下面側には、下面側に向けて突出し、Y方向に延びる第2の突条19を備える。なお、下面側部位16及び上面側部位17の形成時に粘土が押し潰されると、そこから押出される粘土は中空孔23側に流れ、その粘土により中空孔23の両端が閉塞される。
粘土を押し潰して下面側部位16を形成するとき、押し潰す位置をY方向の右側端部10F側に僅かにシフトして、左側端部10E側に押し潰されないままの部位を残している。この部位は堤部15となる。また、下面側部位16の右側端部10F側の角部である第3角部10Jには、切欠が形成され、第2切欠部21が設けられている。一方、上面側部位17の左側端部10E側の角部である第2角部10Hには、切欠が形成され、第1切欠部20が設けられている。第1切欠部20の陶磁板10の表面10A上における大きさは、堤部15を受け入れる大きさとされている。
図9は、屋根、壁等に複数の陶磁板10を敷設する際の様子を示している。ここでは、4枚の陶磁板10がX、Y両方向に組み合わされ、相互に部分的に重ね合わされた様子を示しているが、4枚以上の陶磁板10の組み合わせについては、同じことの繰り返しとなる。
X方向に複数の陶磁板10が隣接する部分では、X方向の前後端部の上面側部位17と下面側部位16とが重ね合わされる。上面側部位17の下面側と、下面側部位16の上面側との間には、Y方向に連通する通路25が形成されている(図10参照)。この通路25は、陶磁板10の表面10A上に付着して下面側部位16の上面に落ちた雨水を通す水路の機能を果たすものとなる。ここで、下面側部位16の上面側及び上面側部位17の下面側の突条18、19は、通路25を流れる雨水がX方向に隣接する陶磁板10同士間の隙間に漏れないように堤の機能を果たしている。一方、上面側部位17と下面側部位16とが重ね合わされるとき、堤部15は、第1切欠部20に受け入れられている。
更に、Y方向に複数の陶磁板10が隣接する部分では、右側端部10Fの端部がカバー部位10aとなり、左側端部10Eの端部が被カバー部位10bとなって、カバー部位10aが、被カバー部位10bの上側に重ね合わされる。このとき、左側端部10Eの凸部11は、右側端部10Fの凹部12に嵌合し、その重なり部分で隣接する陶磁板10同士が互いに機械的に結合されて、板面に沿ってY方向に引き離されるのを阻止するようにされている。また、陶磁板10の第3角部10Jには、第2切欠部21が設けられている。そのため、図9にて左下の陶磁板10と右下の陶磁板10がX方向で互いに重ね合わされている状態で、右上の陶磁板10をY方向で重ね合わせるとき、左下の陶磁板10の凸部11に対して右上の陶磁板10の第2切欠部21が対応する位置となる。これにより、右上の陶磁板10の下面側部位16が左下の陶磁板10の凸部11に干渉してしまうことを回避している。なお、第2切欠部21における切欠のX方向の大きさは、下面側部位16の下面において、下面側部位16のX方向の寸法と実質同じされている。また、第2切欠部21における切欠のY方向の大きさは、下面側部位16が凸部11と干渉しない寸法で、且つ被カバー部位10bの堤部15の上面に重なることが可能な寸法とされている。
図11は、上述のようにX方向に2枚の陶磁板10が重ね合わされた状態で、更にY方向の上側に陶磁板10が重ね合わされた状態を示している。このとき、カバー部位10aを成す陶磁板10の第3角部10Jに第2切欠部21が設けられているため、被カバー部位10bを成す陶磁板10の凸部11は、カバー部位10aを成す陶磁板10の凹部12に嵌合することができる。また、被カバー部位10bを成す陶磁板10の被カバー部位10bに固定された金具24が、カバー部位10aを成す陶磁板10の係合部13に係合する。図11から明らかなように、カバー部位10aを成す陶磁板10の下面側部位16の右側端部10F側は、被カバー部位10bを成す陶磁板10の堤部15の上方に位置しており、下面側部位16上を流れる雨水は、カバー部位10aを成す陶磁板10の下面側部位16から堤部15を経由して、被カバー部位10bを成す陶磁板10の下面側部位16に流されることになる。従って、下面側部位16上を流れる雨水がY方向に並べられた陶磁板10同士の隙間に浸入することは回避される。
以上の陶磁板10によれば、陶磁板10のX方向に複数の陶磁板10が並べられ、それらが部分的に重ね合わされたとき、重なり部分の上面側部位17と下面側部位16は、共に板厚を薄くされ、それらの間には、Y方向に連通する通路25が形成されている。そのため、陶磁板10を屋根材や外壁材として使用する場合、陶磁板10の表面10A側から雨水が通路25内に浸入すると、通路25を通じて排水される。その際、下面側部位16には第1の突条18が設けられ、上面側部位17には第2の突条19が設けられているため、通路25に浸入した雨水が、隣接する陶磁板10との隙間に浸み込むことが抑制される。また、下面側部位16の端部である第1角部10Gには、通路25を閉じる堤部15が設けられているため、堤部15が設けられた側が水平面に対して上側に位置するように陶磁板10を設置することにより、通路25に浸入した雨水が陶磁板10の左側端部10E側に流れるのを抑制することができる。堤部15がない場合は、風圧の影響で、通路25に浸入した雨水が陶磁板10の左側端部10E側に流れることがあるが、堤部15によりこの流れを止めることができる。従って、防水処理を別途設ける必要をなくすか簡略化することができる。なお、上面側部位17で堤部15に対向する部位である第2角部10Hには第1切欠部20が設けられているため、第1切欠部20に堤部15を受け入れて、複数の陶磁板10をX方向に並べることができる。
一方、陶磁板10のY方向に複数の陶磁板10が並べられ、それらが部分的に重ね合わされたとき、重なり部分における被カバー部位10bの凸部11を、カバー部位10aの凹部12に嵌合して、並べられた陶磁板10を互いに結合することができる。そのため、並べられた陶磁板10同士がY方向に離れないようにすることができる。しかもこのとき、第3角部10Jに第2切欠部21が設けられているため、被カバー部位10bの凸部11がカバー部位10aの下面側部位16と干渉してしまうことを防止することができる。
図12〜17は、上述の陶磁板10となる粘土成形板の製造装置を示している。この製造装置は、プレス機100によって構成されている。なお、ここでは押出成形を行う押出成形装置は説明を省略している。各図中、X1、X2、Y1、Y2、Z1、Z2の各記号によって各部の方向を示している。また、以下の説明では、理解を容易にするため粘土成形板を陶磁板10ともいう。
プレス機100の基本構造は、従来公知のものであり、下型110に対して上型120を上下動させている。この場合、プレス機100の各動作部を駆動する駆動源としては電動モータ及び油圧式アクチュエータが用いられている。勿論、駆動源はこれらに限定されない。
下型110及び上型120は、陶磁板10の表面10A及び裏面10Bに接する面を備えている。そして、プレス機100内で上型120の上側には、上型移動手段として上型用モータ120A及びスライド120Bが設けられている。上型移動手段では、上型用モータ120Aによりスライド120Bを上下方向に移動させて、スライド120Bの下に結合された上型120を下型110に対して移動させている。下型110上には、陶磁板10をその裏面10Bを下にした状態で載せ、上型移動手段は、陶磁板10の表面10Aに上型120を当接させた状態に保持するように構成されている。図13は、陶磁板10を図示していないが、陶磁板10の表面10Aに上型120を当接させて保持したときの上型120の位置を示している。なお、下型110上への陶磁板10の載せ方は、陶磁板10の表面10Aを下に向けた載せ方でもよい。また、陶磁板10の表面10A及び裏面10Bの両方、又はいずれか一方に模様等の装飾を施したい場合は、下型110の上面及び上型120の下面の両方、又はいずれか一方に装飾用の型を取り付けることができる。
上型120のX1側端部には、第1押型130が上下(Z1−Z2方向)動自在に固定されている。第1押型130は、上型120及び下型110の間に挟まれた陶磁板10のX方向(X1−X2方向)の後端部10Cを、陶磁板10の表面10A側から押圧する。第1押型130の下面には、陶磁板10の下面側部位16の第1の突条18を成形するための溝が形成されている。第1押型130は、油圧式アクチュエータを含んで構成された第1押圧手段150により押圧動作されている。第1押圧手段150は、上型120に固定されており、陶磁板10の表面10Aに上型120を当接させた状態で、第1押型130を陶磁板10の中空孔23の一部が潰されて中空孔23の一端部側が閉塞される位置まで押圧して停止させる。
また、下型110のX2側端部には、第2押型140が上下(Z1−Z2方向)動自在に固定されている。第2押型140は、上型120及び下型110の間に挟まれた陶磁板10のX方向(X1−X2方向)の前端部10Dを、陶磁板10の裏面10B側から押圧する。第2押型140の上面には、陶磁板10の上面側部位17の第2の突条19を成形するための溝が形成されている。第2押型140は、油圧式アクチュエータを含んで構成された第2押圧手段160により押圧動作されている。第2押圧手段160は、下型110に固定されており、陶磁板10の表面10Aに上型120を当接させた状態で、第2押型140を陶磁板10の中空孔23の一部が潰されて中空孔23の他端部側が閉塞される位置まで押圧して停止させる。
上型120のX2側端であり、且つY1側端である角部には、第1カッタ121が備えられている。第1カッタ121は、陶磁板10の前端部10Dであり、且つY方向(Y1−Y2方向)の左側端部10Eである陶磁板10の第2角部10Hを切り落とすものである。一方、第1押型130は、陶磁板10のY1側端部を押し潰さないで残すようにしている。即ち、陶磁板10の後端部10Cであり、且つ左側端部10Eである陶磁板10の第1角部10Gに、陶磁板10の表面10A上で、第2角部10Hに対応する面積の部位を非押圧部位として残して、第1押型130は押圧する。これにより、陶磁板10の第1角部10Gには、上述のように堤部15が形成される。
上型120のX1側端であり、且つY2側端である角部には、第2カッタ122が備えられている。第2カッタ122は、陶磁板10の後端部10Cであり、且つY方向(Y1−Y2方向)の右側端部10Fである陶磁板10の第3角部10Jを切り落とすものである。第2カッタ122のX2方向端は、第1押型130のX2方向端と一致されている。これにより、陶磁板10の第3角部10JのX方向(X1−X2方向)での大きさが、第1押型130により押し潰されて形成される下面側部位16のX方向(X1−X2方向)の寸法と実質同じとされる。
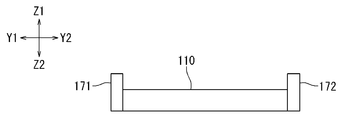
下型110のY1側端及びY2側端の側壁には、サック171及び172を成す板体が固定されている。サック171及び172は、陶磁板10を下型110上に載せる際の位置決めをするガイドとして機能する他、第1押型130及び第2押型140により陶磁板10を押圧加工する際に陶磁板10をY1、Y2方向から挟んで、陶磁板10に変形や歪みを生じないように支えている。また、上型120のX1側端及びX2側端の側壁には、サック173及び174を成す板体が固定されている。サック173は、第1押型130のX1側に位置し、サック174は、図13のように上型120が下型110に接近したとき、第2押型140のX2側に位置する。サック173及び174は、第1押型130及び第2押型140により陶磁板10を押圧加工する際に陶磁板10をX1、X2方向から挟んで、第1押型130及び第2押型140により押し潰される粘土がX1方向及びX2方向に押し出されないようにしている。なお、下型110、上型120に対するサック171〜174の固定は、上述した以外の組み合わせとすることも可能である。また、図12、13では、下型110、上型120を見易くするために、サック171、172の図示を省略している。
下型110の上面には、図15に示すように、凸部124がY2側端寄りで、X1−X2方向に沿って一体に備えられている。この凸部124は、下型110の上面に陶磁板10が載せられたとき、陶磁板10の凹部12に嵌合して、陶磁板10の成形中に凹部12が潰れないようにしている。また、上型120の下面には、図17に示すように、凹部123がY1側端寄りで、X1−X2方向に沿って一体に備えられている。この凹部123は、陶磁板10を下型110と上型120とで挟んで成形を行う際に、陶磁板10の凸部11を受け入れて陶磁板10の成形中に凸部11が潰れないようにしている。
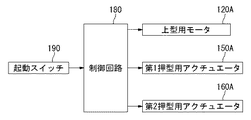
図18は、プレス機100の制御系を示している。制御回路180には、起動スイッチ190からの信号が入力され、また、制御回路180は、上型用モータ120A、第1押型用アクチュエータ150A及び第2押型用アクチュエータ160Aに動作信号を出力している。制御回路180は、詳細構成は省略したが、シーケンス回路によって構成されている。但し、シーケンス回路と同様の制御機能をマイクロコンピュータによって実現するようにしてもよい。
図19は、制御回路180によって実現される制御内容を示している。起動スイッチ190により起動が指令されると、ステップS1では、陶磁板10が下型110上に移送完了したか否かが判定される。移送完了する前は、ステップS1は否定判断されて図19に示す処理は終了するが、移送が完了していてステップS1が肯定判断されると、ステップS2では、上型用モータ120Aを動作させて上型120を下型110に向けて下降させる。このとき、上型120は、下型110上に載せられた陶磁板10に当接した位置で停止され、その位置を保持される。
次のステップS3では、第1押型用アクチュエータ150A及び第2押型用アクチュエータ160Aに動作信号を出力して、第1押型130及び第2押型140を移動させる。その結果、陶磁板10の後端部10C及び前端部10Dが押圧成形される。このとき、第1押型130と第2押型140の移動に若干の時間差を持たせることが好ましい。それにより陶磁板10の後端部10C及び前端部10Dのうち、先に押圧成形される側により中空内に押し込まれる空気があっても、その空気を後に押圧成形される側から排出することができる。なお、時間差を持たせるための構成は、制御回路180により電気的に行うようにしてもよいし、第1押型用アクチュエータ150A又は第2押型用アクチュエータ160Aで機械的に行うようにしてもよい。
次のステップS4では、上型用モータ120A、第1押型用アクチュエータ150A及び第2押型用アクチュエータ160Aを初期位置に戻す信号を出力する。その結果、上型120、第1押型130及び第2押型140は初期位置に戻され、次の陶磁板10の成形に備える。
以上のプレス機100によれば、押出成形された陶磁板10に対して、下面側部位16及び上面側部位17を形成するに際し、陶磁板10の後端部10C及び前端部10Dにおいて、陶磁板10の表面10A側及び裏面10B側からそれぞれ第1押型130及び第2押型140により押圧する。その際、第1押型130及び第2押型140の押圧により陶磁板10の中空孔23の端部が閉塞される。そのため、中空孔23の端部を閉塞する工程を別途設ける必要がなく、生産性を高めることができる。また、第1押型130及び第2押型140により陶磁板10を押圧する際、陶磁板10の表面10A及び裏面10Bは、上型120及び下型110に当接している。そのため、第1押型130及び第2押型140により下面側部位16及び上面側部位17を形成する際に、陶磁板10に変形や歪みが生じるのを抑制することができる。しかも、陶磁板10の表面10A及び裏面10Bを上型120及び下型110に当接させた後に、第1押型130及び第2押型140により陶磁板10を押圧するため、第1押型130及び第2押型140により陶磁板10を押圧する際に、余分な空気が中空孔23内に入って、本来の容積以上の空気が中空孔23内に入ることにより成形後に中空孔23の容積が膨らむことが抑制される。そのため、陶磁板10の中空孔23部に変形や歪みが生じるのを抑制することができる。更に、第1押型130により押圧されない非押圧部位を設けるのみで、陶磁板10の堤部が形成される。そのため、生産性を高めることができる。
図20は、本発明の陶磁板10の第2実施形態を示す。第2実施形態が第1実施形態に対して特徴とする主な点は、第1実施形態における陶磁板10の下面側部位16の左側端部10Eに設けられる堤部15の表面10A側への突出高さを低くした点にある。また、それに合わせて、陶磁板10の第2角部10Hの第1切欠部20をなくした点である。その他、第1角部10G付近で凸部11の左側端部10E側に隣接して小さな溝26を形成している。溝26の上下方向深さは、溝26の底面が下面側部位16の上面より高くなるようにされ、溝26のX方向長さは、下面側部位16のX方向寸法程度とされている。しかも、溝26の上下方向深さは、下面側部位16に近い側程、遠い側に比べて漸次高さが低くされている。また、第2角部10H付近で凸部11を途切れさせている。更に、凸部11は、陶磁板10のX方向の中間部でも凸部11を途切れさせている。凸部11がそれぞれ途切れるX方向の寸法は、下面側部位16のX方向寸法程度とされている。それ以外の構成は、第2実施形態も第1実施形態と同一であり、同一部分についての再度の説明は省略する。
第2実施形態における堤部15aは、その表面10A側への突出高さが第1の突条18の突出高さと等しくされている。そして、第1の突条18は、下面側部位16の後端部10C上に配置されている。
図21は、図9と同様に、4枚の陶磁板10がX、Y両方向に組み合わされ、相互に部分的に重ね合わされた様子を示している。また、図22は、図10と同様に、X方向に組み合わされた陶磁板10の上面側部位17と下面側部位16との重なり状態を示している。第2実施形態では、堤部15aの突出高さが低くされているため、X方向に組み合わされる陶磁板10の前後端部が重ね合されるとき、第2角部10Hに切欠がなくても、堤部15aが上面側部位17と干渉することはない。
図23は、図11と同様、X方向に2枚の陶磁板10が重ね合わされた状態で、更にY方向の上側に陶磁板10が重ね合わされた状態を示している。このとき、カバー部位10aを成す陶磁板10の下面側部位16の右側端部10F側は、被カバー部位10bを成す陶磁板10の第2角部10Hの上方に位置しており、下面側部位16上を流れる雨水は、カバー部位10aを成す陶磁板10の下面側部位16から被カバー部位10bを成す陶磁板10の第2角部10Hの上方に流されることになる。そして、雨水は、そこから被カバー部位10bを成す陶磁板10の表面10A上を流れる。
このとき、下面側部位16に対応する部分では、凸部11がないため陶磁板10の表面10A上を流れる雨水の流れが凸部11により堰き止められることはない。なお、下面側部位16上を流れる雨水が、図21において右下に位置する陶磁板10の凸部11側に流れることもあり得る。しかし、その雨水は、溝26によって被カバー部位10bを成す陶磁板10の下面側部位16上に導かれる。従って、下面側部位16上を流れる雨水がY方向に並べられた陶磁板10同士の隙間に浸入することは回避される。
以上のとおり、第2実施形態では、第1実施形態における陶磁板10の第2角部10Hに第1切欠部20が形成されていない。そのため、図21のように4枚の陶磁板10が組み合わせられたとき、表面10A上に切欠が露出することはなくなる。従って、切欠を介して雨水が浸入するリスクを回避することができる。
図24、25は、第2実施形態の陶磁板10となる粘土成形板の製造装置の下型110及び上型120を示している。第2実施形態の陶磁板10となる粘土成形板の製造装置は、図12〜19に基づいて説明した第1実施形態の陶磁板10となる粘土成形板の製造装置と基本的には同一であり、陶磁板10の形状の相違に対応して下型110及び上型120の構造が変更されている。
図24のように、下型110では、陶磁板10の第2角部10Hに切欠がないため、図15の下型110に比べて、第2押型140がY1方向に延長されている。また、サック171もX2方向に延長されている。
図25のように、上型120では、陶磁板10の第2角部10Hに切欠がないため、図17の上型120に比べて、第1カッタ121が除去され、その除去部分に上型120の面積が拡大され、サック174がY1方向に延長されている。また、陶磁板10の堤部15a及び第1の突条18の形状、構造に対応させて、第1押型130下面の溝130a、130bが形成されている。更に、上型120の下面で陶磁板10の溝26に対応する部分には、凸部120aが突出して形成されている。
以上、特定の実施形態について説明したが、本発明は、それらの外観、構成に限定されず、本発明の要旨を変更しない範囲で種々の変更、追加、削除が可能である。例えば、陶磁板10は屋根材、外壁材の他、建物等の内壁材等として使用することもできる。
10 陶磁板
10A 表面
10B 裏面
10C 後端部
10D 前端部
10E 左側端部
10F 右側端部
10G 第1角部
10H 第2角部
10J 第3角部
10a カバー部位
10b 被カバー部位
11 凸部
12 凹部
13 係合部
14 突片部
15、15a 堤部
16 下面側部位
17 上面側部位
18 第1の突条(突条)
19 第2の突条
20 第1切欠部
21 第2切欠部
22 貫通孔
23 中空孔
24 金具
25 通路
26 溝
100 プレス機
110 下型
120 上型
120A 上型用モータ
120B スライド
120a 凸部
121 第1カッタ
122 第2カッタ
123 凹部
124 凸部
130 第1押型
130a、130b 溝
140 第2押型
150 第1押圧手段
150A 第1押型用アクチュエータ
160 第2押圧手段
160A 第2押型用アクチュエータ
171、172、173、174 サック
180 制御回路
190 起動スイッチ

Claims (8)

  1. 一つの方向であるX方向に沿って複数個の中空孔を備えた陶磁板であって、
    前記X方向に複数の陶磁板が隣接し、且つ前記X方向の前後となる前後端部が部分的に重ね合わされた状態で、その前後端部の重なり部分で上面側に位置する上面側部位は、その下面側の粘土量が少ないことにより板厚が薄くされており、また、前記前後端部の重なり部分で下面側に位置する下面側部位は、その上面側の粘土量が少ないことにより板厚が薄くされており、前記上面側部位の下面側と、前記下面側部位の上面側との間に前記X方向と交差する方向であるY方向に連通する通路が形成されており、
    前記前後端部の重なり部分で前記中空孔の両端が閉塞されており、
    前記下面側部位の上面側には、前記上面側部位の下面に向けて突出し、前記Y方向に延びる突条を備え、
    前記Y方向に複数の陶磁板が隣接し、且つ前記X方向の左右側となる左右側端部が部分的に重ね合わされた状態で、その左右側端部の重なり部分で下面側に位置する被カバー部位であり、且つ前記X方向の後端部である陶磁板の第1角部には、前記左右側端部の重なり部分で上面側に位置するカバー部位側で前記通路を閉じる方向に突出する堤部を備える陶磁板。
  2. 請求項1において、
    前記堤部は、その突出量が前記突条の突出量と等しくされている陶磁板。
  3. 請求項1において、
    前記堤部は、その突出量が前記突条の突出量より大きくされており、
    前記X方向に複数の陶磁板が隣接し、且つ前記前後端部が部分的に重ね合わされた状態で、前記第1角部に重なる部位である陶磁板の第2角部には、前記堤部を受け入れる切欠を形成した第1切欠部が形成されている陶磁板。
  4. 請求項1〜3のいずれかにおいて、
    前記Y方向に複数の陶磁板が隣接し、且つ前記左右側端部が部分的に重ね合わされた状態で、前記被カバー部位には、その上面側に突出する凸部を備え、また、前記カバー部位には、その下面側に、前記凸部に嵌合して機械的に結合されて板面に沿って前記Y方向に隣接する陶磁板同士が引き離されるのを阻止する凹部を備え、
    前記下面側部位で、前記第1角部に前記Y方向で対向する第3角部には、前記Y方向に複数の陶磁板が隣接し、且つ前記左右側端部が部分的に重ね合わされた状態で、前記凸部を受け入れる切欠を形成した第2切欠部が形成されている陶磁板。
  5. 請求項2に記載の陶磁板を製造する製造装置であって、
    陶磁板となる粘土成形板の表面及び裏面に接する面を備えた上型及び下型と、
    前記下型上に粘土成形板をその表面及び裏面のうちの一面を下にして載せた状態で、粘土成形板の表面及び裏面のうちの他面に上型を当接させた状態に保持する上型移動手段と、
    前記上型及び下型の間に挟まれた粘土成形板の前記X方向の後端部を、粘土成形板の前記他面側から押圧する第1押型と、
    前記上型移動手段により粘土成形板の前記他面に上型を当接させた状態で、前記第1押型を粘土成形板の中空孔の一部が潰されて中空孔の前記後端部側が閉塞され、且つ前記下面側部位が形成される位置まで押圧して停止させる第1押圧手段と、
    前記上型及び下型の間に挟まれた粘土成形板の前記X方向の前端部を、粘土成形板の前記一面側から押圧する第2押型と、
    前記上型移動手段により粘土成形板の前記他面に上型を当接させた状態で、前記第2押型を粘土成形板の中空孔の一部が潰されて中空孔の前記前端部側が閉塞され、且つ前記上面側部位が形成される位置まで押圧して停止させる第2押圧手段とを備え、
    前記第1押型は、その下面に前記突条及び前記堤部を形成する溝を備える陶磁板の製造装置。
  6. 請求項3に記載の陶磁板を製造する製造装置であって、
    陶磁板となる粘土成形板の表面及び裏面に接する面を備えた上型及び下型と、
    前記下型上に粘土成形板をその表面及び裏面のうちの一面を下にして載せた状態で、粘土成形板の表面及び裏面のうちの他面に上型を当接させた状態に保持する上型移動手段と、
    前記上型及び下型の間に挟まれた粘土成形板の前記X方向の後端部を、粘土成形板の前記他面側から押圧する第1押型と、
    前記上型移動手段により粘土成形板の前記他面に上型を当接させた状態で、前記第1押型を粘土成形板の中空孔の一部が潰されて中空孔の前記後端部側が閉塞され、且つ前記下面側部位が形成される位置まで押圧して停止させる第1押圧手段と、
    前記上型及び下型の間に挟まれた粘土成形板の前記X方向の前端部を、粘土成形板の前記一面側から押圧する第2押型と、
    前記上型移動手段により粘土成形板の前記他面に上型を当接させた状態で、前記第2押型を粘土成形板の中空孔の一部が潰されて中空孔の前記前端部側が閉塞され、且つ前記上面側部位が形成される位置まで押圧して停止させる第2押圧手段と、
    粘土成形板の前記第2角部を切り落として、前記第1切欠部を形成する第1カッタとを備え、
    前記第1押型は、粘土成形板の前記第1角部の前記他面上に、前記第2角部に対応する面積の部位を非押圧部位として残して押圧する陶磁板の製造装置。
  7. 請求項5又は6において、
    陶磁板は、
    前記Y方向に複数の陶磁板が隣接し、且つ前記左右側端部が部分的に重ね合わされた状態で、前記被カバー部位には、その上面側に突出する凸部を備え、また、前記カバー部位には、その下面側に、前記凸部に嵌合して機械的に結合されて板面に沿って前記Y方向に隣接する陶磁板同士が引き離されるのを阻止する凹部を備え、
    前記下面側部位で、前記第1角部に前記Y方向で対向する第3角部には、前記Y方向に複数の陶磁板が隣接し、且つ前記左右側端部が部分的に重ね合わされた状態で、前記凸部を受け入れる切欠を形成した第2切欠部が形成されており、
    粘土成形板の前記第3角部を切り落として、前記第2切欠部を形成する第2カッタを備える陶磁板の製造装置。
  8. 請求項5〜7のいずれかにおいて、
    前記上型又は下型には、粘土成形板が前記上型及び下型の間に挟まれた状態で、粘土成形板の前記上型及び下型に当接していない部位を、その周囲から取り囲む板体であるサックを備える陶磁板の製造装置。
JP2017008404A 2016-01-20 2017-01-20 陶磁板及びその製造装置 Expired - Fee Related JP6517249B2 (ja)

Applications Claiming Priority (2)

Application Number Priority Date Filing Date Title
JP2016009187 2016-01-20

Publications (2)

Publication Number Publication Date
JP2017128501A true JP2017128501A (ja) 2017-07-27
JP6517249B2 JP6517249B2 (ja) 2019-05-22

Family

ID=59394503

Family Applications (1)

Application Number Title Priority Date Filing Date
JP2017008404A Expired - Fee Related JP6517249B2 (ja) 2016-01-20 2017-01-20 陶磁板及びその製造装置

Country Status (1)

Country Link
JP (1) JP6517249B2 (ja)

Cited By (1)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN117863314A (zh) * 2024-03-13 2024-04-12 晋江信路达机械设备有限公司 一种发泡陶瓷板生产加工设备及其工作方法

Citations (12)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS52121109U (ja) * 1976-03-13 1977-09-14
JPS57123015A (en) * 1981-01-26 1982-07-31 Uchida Kikai Seisakusho Kk Cement tile molding device with hanging section
JPS601816U (ja) * 1983-06-18 1985-01-09 富士スレ−ト株式会社 平板瓦
JPS6294803U (ja) * 1985-12-03 1987-06-17
JPH02115408U (ja) * 1989-03-01 1990-09-14
JPH0663920A (ja) * 1992-08-19 1994-03-08 Mitsubishi Materials Corp 半割瓦の成形方法
JP2001038710A (ja) * 1999-07-29 2001-02-13 Tsuruya:Kk 瓦の成形方法
JP2003080512A (ja) * 2001-09-13 2003-03-19 Sawatetsu:Kk 窯業製品の加圧成形用金型
JP2003276015A (ja) * 2002-03-22 2003-09-30 Shigenori Yoshinari 瓦成型装置
JP2007154553A (ja) * 2005-12-07 2007-06-21 Hekinan Tokushu Kikai Kk 平板瓦
JP2008214953A (ja) * 2007-03-05 2008-09-18 Yamahei:Kk 耐風瓦の葺設構造
JP2015200122A (ja) * 2014-04-09 2015-11-12 株式会社石川時鐵工所 成形板

Patent Citations (12)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
JPS52121109U (ja) * 1976-03-13 1977-09-14
JPS57123015A (en) * 1981-01-26 1982-07-31 Uchida Kikai Seisakusho Kk Cement tile molding device with hanging section
JPS601816U (ja) * 1983-06-18 1985-01-09 富士スレ−ト株式会社 平板瓦
JPS6294803U (ja) * 1985-12-03 1987-06-17
JPH02115408U (ja) * 1989-03-01 1990-09-14
JPH0663920A (ja) * 1992-08-19 1994-03-08 Mitsubishi Materials Corp 半割瓦の成形方法
JP2001038710A (ja) * 1999-07-29 2001-02-13 Tsuruya:Kk 瓦の成形方法
JP2003080512A (ja) * 2001-09-13 2003-03-19 Sawatetsu:Kk 窯業製品の加圧成形用金型
JP2003276015A (ja) * 2002-03-22 2003-09-30 Shigenori Yoshinari 瓦成型装置
JP2007154553A (ja) * 2005-12-07 2007-06-21 Hekinan Tokushu Kikai Kk 平板瓦
JP2008214953A (ja) * 2007-03-05 2008-09-18 Yamahei:Kk 耐風瓦の葺設構造
JP2015200122A (ja) * 2014-04-09 2015-11-12 株式会社石川時鐵工所 成形板

Cited By (2)

* Cited by examiner, † Cited by third party
Publication number Priority date Publication date Assignee Title
CN117863314A (zh) * 2024-03-13 2024-04-12 晋江信路达机械设备有限公司 一种发泡陶瓷板生产加工设备及其工作方法
CN117863314B (zh) * 2024-03-13 2024-06-04 晋江信路达机械设备有限公司 一种发泡陶瓷板生产加工设备及其工作方法

Also Published As

Publication number Publication date
JP6517249B2 (ja) 2019-05-22

Similar Documents

Publication Publication Date Title
EP3017893B1 (en) Press molding device and press molding method
CN203778586U (zh) 车辆覆盖件的冲孔翻边工艺的顶盖修边模具
CN103037995A (zh) 减少金属冲压工艺中的废料和用于此目的的系统
JP2011083807A (ja) 断面ハット状部品の製造方法
JP6517249B2 (ja) 陶磁板及びその製造装置
JP4527142B2 (ja) インヒビタスイッチ及びその製造方法
CN203936264U (zh) 汽车覆盖件车门内板冲翻成型模
JP2009190075A (ja) プレス成形方法
JP2017001040A (ja) 絞り成型装置
JP6887664B2 (ja) 成形板の製造方法
CN104785610A (zh) 一种冲压模具及天窗加强板和隔板的加工工艺
WO2016006403A1 (ja) ラミネートフィルムの成形装置及びラミネートフィルムの成形方法
JP2003251416A (ja) 中空材の端部成形装置
CN107755538B (zh) 一种包括组合式翻边镶块的模具及其翻边方法
JP2006159232A (ja) プレス加工方法における薄板断面成型法
JP2000210732A (ja) プレス打ち抜き製品のバリなし加工方法
CN101376147B (zh) 一种零件成型方法
KR101302343B1 (ko) 진공성막장치 및 진공성막방법
CN120902256B (zh) 一种电芯用绝缘垫片凸包热成型模具成型工艺
JP2009285667A (ja) プレス加工装置、およびプレス加工方法
CN112517792A (zh) 一种车身钣金件冲孔装置及方法
JP2017071196A (ja) スタンピング成形用金型構造及びそれを用いて製造された成形品
CN104707887A (zh) 用于加工侧围外板的翻边整形机构及翻边整形模具
JP2016011038A (ja) サンルーフ装置
CN103521612A (zh) 一种翅片模多功能开条模具结构

Legal Events

Date Code Title Description
A621 Written request for application examination

Free format text: JAPANESE INTERMEDIATE CODE: A621

Effective date: 20170911

A977 Report on retrieval

Free format text: JAPANESE INTERMEDIATE CODE: A971007

Effective date: 20180813

A131 Notification of reasons for refusal

Free format text: JAPANESE INTERMEDIATE CODE: A131

Effective date: 20180828

TRDD Decision of grant or rejection written
A01 Written decision to grant a patent or to grant a registration (utility model)

Free format text: JAPANESE INTERMEDIATE CODE: A01

Effective date: 20190402

A61 First payment of annual fees (during grant procedure)

Free format text: JAPANESE INTERMEDIATE CODE: A61

Effective date: 20190417

R150 Certificate of patent or registration of utility model

Ref document number: 6517249

Country of ref document: JP

Free format text: JAPANESE INTERMEDIATE CODE: R150

R250 Receipt of annual fees

Free format text: JAPANESE INTERMEDIATE CODE: R250

LAPS Cancellation because of no payment of annual fees