JP2017164881A - 切削ブレード - Google Patents
切削ブレード Download PDFInfo
- Publication number
- JP2017164881A JP2017164881A JP2016055381A JP2016055381A JP2017164881A JP 2017164881 A JP2017164881 A JP 2017164881A JP 2016055381 A JP2016055381 A JP 2016055381A JP 2016055381 A JP2016055381 A JP 2016055381A JP 2017164881 A JP2017164881 A JP 2017164881A
- Authority
- JP
- Japan
- Prior art keywords
- cutting
- cutting blade
- holes
- blade
- workpiece
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
- B26D1/0006—Cutting members therefor
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B24—GRINDING; POLISHING
- B24B—MACHINES, DEVICES, OR PROCESSES FOR GRINDING OR POLISHING; DRESSING OR CONDITIONING OF ABRADING SURFACES; FEEDING OF GRINDING, POLISHING, OR LAPPING AGENTS
- B24B27/00—Other grinding machines or devices
- B24B27/06—Grinders for cutting-off
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D1/00—Cutting through work characterised by the nature or movement of the cutting member or particular materials not otherwise provided for; Apparatus or machines therefor; Cutting members therefor
- B26D1/0006—Cutting members therefor
- B26D2001/002—Materials or surface treatments therefor, e.g. composite materials
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Polishing Bodies And Polishing Tools (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
- Dicing (AREA)
Abstract
【課題】自生発刃を促すよう切削することができ、特に被加工物の表面膜を良好に切削できるようにすること。
【解決手段】本発明の切削ブレード(10)は、めっき層(11)で砥粒(12)を固定した円環形状の電鋳砥石部を備えている。めっき層には、円環形状の両側面(11a、11b)に開口して厚さ方向に伸長する貫通孔(14)と、両側面の一方に開口して厚さ方向に伸長する非貫通孔(15)が複数形成される。切削ブレードは、貫通孔及び非貫通孔によって切削中における消耗量が多くなり、被加工物の表面膜が付着しても自生発刃を促進し、加工品質も良好に維持することができる。
【選択図】図2
【解決手段】本発明の切削ブレード(10)は、めっき層(11)で砥粒(12)を固定した円環形状の電鋳砥石部を備えている。めっき層には、円環形状の両側面(11a、11b)に開口して厚さ方向に伸長する貫通孔(14)と、両側面の一方に開口して厚さ方向に伸長する非貫通孔(15)が複数形成される。切削ブレードは、貫通孔及び非貫通孔によって切削中における消耗量が多くなり、被加工物の表面膜が付着しても自生発刃を促進し、加工品質も良好に維持することができる。
【選択図】図2
Description
本発明は、表面膜を有する半導体ウエーハ等を切削するための切削ブレードに関する。
半導体ウエーハとしては、絶縁膜やデバイスを保護する保護膜等の表面膜が形成されたものが利用されている。このような半導体ウエーハを個々のデバイスに分割する場合、砥粒を含んで形成された環状となる2つの切削ブレードを用い、いわゆるステップカットと称される分割方法が採用される場合がある。具体的には、ステップカットでは、先ず、表面膜除去用の一方の切削ブレードにより、半導体ウエーハから表面膜を除去するハーフカットを行う。その後、フルカット用となる他方の切削ブレードにより、表面膜が除去された部分に切削溝を形成するフルカットを行う(例えば、特許文献1参照)。
しかしながら、薄厚の半導体ウエーハをステップカットする場合、表面膜を除去する切削では半導体ウエーハ自体への切り込み深さが浅くなり、切削によって除去される部分について半導体ウエーハに対し表面膜が占める割合が多くなる。このため、刃先に膜が付着すること等によって、古い砥粒が脱落して新たな砥粒が表出するいわゆる自生発刃が生じ難くなり、加工品質が悪化する、という問題がある。
本発明はかかる点に鑑みてなされたものであり、自生発刃を促すよう切削することができ、特に被加工物の表面膜を良好に切削することができる切削ブレードを提供することを目的とする。
本発明の切削ブレードは、めっき層で砥粒を固定した円環形状の電鋳砥石部を備える切削ブレードであって、めっき層には、円環形状の両側面に開口して厚さ方向に伸長する貫通孔及び両側面の一方に開口して厚さ方向に伸長する非貫通孔が複数形成されたことを特徴とする。
この構成によれば、めっき層に厚み方向に伸長する孔を複数備えるので、孔がないブレードに比べて切削中における消耗量を多くして自生発刃を促進することができる。これにより、被加工物が薄厚で表面膜が形成された半導体ウエーハであっても、その表面膜を良好に除去でき、加工品質も良好に維持することができる。
本発明によれば、厚み方向に伸長する孔を複数備えるので、自生発刃を促すよう切削することができ、特に被加工物の表面膜を良好に切削することができる。
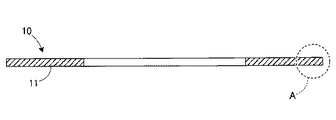
以下、添付図面を参照して、本実施の形態に係る切削ブレードついて説明する。図1は、実施の形態に係る切削ブレードの一例を模式的に表した説明用断面図である。
図1に示す切削ブレード10は、円環形状の電鋳砥石部(切り刃)のみでなるワッシャータイプとされる。切削ブレード10は、厚さ方向両面側から2つのフランジによって挟まれてスピンドルに取り付けられ、スピンドルの駆動によって高速回転される。そして、高速回転された切削ブレード10を被加工物に切り込ませながら、被加工物のストリートに沿って相対的に切削送りすることで被加工物を切削して切削溝を形成する。
ここで、被加工物としては、シリコン、ガリウム砒素等の半導体基板に半導体デバイスが形成された半導体ウエーハでもよいし、セラミック、ガラス、サファイア系の無機材料基板に光デバイスが形成された光デバイスウエーハでもよい。
次いで、切削ブレード10の製造方法について説明する。切削ブレード10の製造では、先ず、ニッケルめっき液で満たしためっき浴槽を準備し、ニッケルめっき液には添加剤を添加する。ニッケルめっき液は、硫酸ニッケルや硝酸ニッケル、塩化ニッケル等のニッケル(イオン)を含む電解液で、ダイヤモンド等の砥粒が混入されるものが例示でき、その構成や使用量は、後述のように切削できる限りにおいて任意に設定できる。添加剤は、後述する貫通孔や非貫通孔の形成を促進するために添加され、アルキル基、アリール基、アラルキル基等の疎水性基を有する水溶性のアンモニウム化合物を含むものを用いることが好ましい。ニッケルめっき液に対する添加剤の濃度は、貫通孔や非貫通孔の開口径等に応じて任意に設定される。
上記のように添加剤を添加したニッケルめっき液に対し、円環形状の電鋳砥石部に対応した形状のマスクで覆われた基台と、ニッケル電極とを浸漬する。そして、基台を陰極、ニッケル電極を陽極としてニッケルめっき液に直流電流を流し、マスクで覆われていない基台の表面にめっき層を堆積させて電鋳砥石部を形成する。このとき、ニッケルめっき液の攪拌が同時に行われるので、電鋳砥石部ではニッケルを含むめっき層中に砥粒が概ね均等に分散されてめっき層で砥粒が固定される。所定厚みに電鋳砥石部を堆積して形成後、基台から電鋳砥石部を剥離して除去し、円環形状の電鋳砥石部のみでなるワッシャータイプの切削ブレード10が完成する。
図2は、図1のA部拡大断面図である。図2に示すように、切削ブレード(電鋳砥石部)10は、図中網点を施した部分がめっき層11であり、このめっき層11に概ね均等に分散されて砥粒12が固定されている。また、めっき層11には、めっき層11の厚さ方向(図2中上下方向)に伸長する貫通孔14及び非貫通孔15が複数形成されている。貫通孔14及び非貫通孔15は、めっき層11の積層時に、上記の添加剤の作用によって、気泡が発生してめっき層11が非形成となる領域が散点的に生じ、めっき層11の積層の過程で、その領域が連続するようめっき層11の厚さ方向に成長(伸長)して形成される。
貫通孔14は、図2にてめっき層11の上面及び下面となる両側面11a、11bに開口している。貫通孔14としては、符号14aを付した貫通孔のように、一方の側面11aから厚さ方向に伸長した孔と、他方の側面11bから厚さ方向に伸長した孔とが厚さ方向中間部で連通するように形成されたものでもよい。図示では貫通孔14aを1箇所としが、同様に形成される貫通孔14aが多くの割合で形成される。また、符号14bを付した貫通孔のように、両側面11a、11bのうち、何れか一方から他方まで厚さ方向に伸長して貫通するように形成されたものでもよい。
非貫通孔15は、両側面11a、11bの一方に開口しており、開口と反対側は厚さ方向中間部に位置して閉塞されて形成される。
このような実施の形態によれば、めっき層11の厚み方向に伸長する貫通孔14及び非貫通孔15を有するので、切削中における切削ブレード10の消耗量を多くすることができる。これにより、表面膜を有する薄厚の被加工物に対し、表面膜を除去するための切削溝を形成する場合、除去する部分が被加工物に比べて表面膜が多くなっても、刃先に膜が付着した状態が維持されることを抑制して自生発刃を促進することができる。また、貫通孔14及び非貫通孔15によってめっき層11と砥粒12との接触面積を減らして砥粒12を脱落し易くさせ、これによっても、自生発刃を促進することができる。このように自生発刃を促進することで、チッピングの発生を防ぐことができ、切削の加工品質向上を図ることができる。
更に、切削中に切削ブレード10に欠けが生じても、貫通孔14及び非貫通孔15が存在するため、欠けの大きさを最小限に抑制することができる。これにより、大きな欠けや割れが生じることによる加工不良の発生を回避することができる。
ここで、貫通孔14及び非貫通孔15の開口平均径d1は、砥粒12の平均粒径d2の1/10以上2倍以下の大きさに形成されると、切削における自生発刃が良好に促進され、被加工物を良好に切削することができる。より好ましくは、開口平均径d1が平均粒径d2の1/5以上等倍以下の大きさとするとよく、自生発刃がより一層促進され、より良好に切削することができる。開口平均径d1が平均粒径d2の等倍より大きく2倍以下の場合には、加工負荷を低減するよう加工条件を変更することで良好に切削を行うことができる。また、開口平均径d1を1μm以上6μm以下とし、これに応じて上記した範囲に平均粒径d2を形成することが好ましいが、これらの範囲外としても加工条件等を調整することで切削の加工品質を同等にすることが期待できる。
図3は、実施の形態に係る切削ブレードの他の一例を模式的に表した説明用断面図である。本発明の切削ブレードは、上記したワッシャータイプの他に、図3に示す切削ブレード20のように、円環形状の電鋳砥石部(切り刃)21と、電鋳砥石部21を保持する円錐台状の基台22とを備えたハブタイプの電着砥石(ブレード)としてもよい。このような切削ブレード20における電鋳砥石部21は、上記のワッシャータイプの切削ブレード10と同様にして形成される。従って、電鋳砥石部21におけるB部を拡大断面視した場合には、図2で示す構成と同様になる。
なお、ワッシャータイプの切削ブレード10(図1参照)では電鋳砥石部を形成後、基台から電鋳砥石部を剥離したが、ハブタイプの切削ブレード20では、かかる剥離を行わずに、電鋳砥石部21に基台22を固定したままとする。そして、基台22において電鋳砥石部21が形成されていない側の外周領域を部分的にエッチングして、基台22に覆われていた電鋳砥石部21の一部を露出させる。
実施例1〜13及び比較例として、複数の切削ブレードを作成して実験を行った。それぞれの切削ブレードの製造方法は上記した通りとして図1に示した構成をなし、貫通孔及び非貫通孔の開口平均径が表1に示すように0.1〜3.3μmとなるよう、添加剤の濃度、電流密度、攪拌条件を変更した。実施例1〜13及び比較例における砥粒は、ダイヤモンド砥粒とし、平均粒径は3μmとした。
実施例1〜13及び比較例の切削ブレードをスピンドルに装着して回転させて被加工物を切り込みながら、切削ブレードを加工送りして切削溝を形成する切削加工を行った。その際の加工条件は以下のようにした。また、切削加工を行う前に、それぞれの切削ブレードに対し、最適なドレス又はプリカットを実施した。
[加工条件]
被加工物:膜厚(数μm)のLow−K膜付きウエーハ(φ12インチ厚み780μm)
スピンドル回転数:40000rpm
送り速度:50mm/s
切削溝深さ:Low−K膜の表面から100μm(ハーフカット)
インデックス:2mm
[加工条件]
被加工物:膜厚(数μm)のLow−K膜付きウエーハ(φ12インチ厚み780μm)
スピンドル回転数:40000rpm
送り速度:50mm/s
切削溝深さ:Low−K膜の表面から100μm(ハーフカット)
インデックス:2mm
実施例1〜13及び比較例の切削ブレードで切削された被加工物に対し、光学顕微鏡で切削溝を観察し評価した。また、切削加工後の切削ブレードの状態を観察した。その結果を表1に示す。

表1の加工品質の評価は、以下のようになる。
○:チッピング低減
◎:チッピングほぼ無し
×:貫通孔及び非貫通孔が非形成となる切削ブレードと比較して加工品質に変化なし
また、ブレード状態の「カケ」は、切削ブレードの刃先にこぼれが有るものの、加工条件の変更によって改善可能であり、一部が欠けても貫通孔や非貫通孔の影響で欠けが伸長せずに加工品質に影響がない状態である。
○:チッピング低減
◎:チッピングほぼ無し
×:貫通孔及び非貫通孔が非形成となる切削ブレードと比較して加工品質に変化なし
また、ブレード状態の「カケ」は、切削ブレードの刃先にこぼれが有るものの、加工条件の変更によって改善可能であり、一部が欠けても貫通孔や非貫通孔の影響で欠けが伸長せずに加工品質に影響がない状態である。
表1から理解できるように、貫通孔及び非貫通孔の開口平均径が0.7〜3.0μm(実施例3〜12)でチッピングが生じない特に良好な加工品質が得られた。かかる開口平均径の範囲は、砥粒の平均粒径が3μmとなるので、砥粒の平均粒径の1/5以上等倍以下の大きさとなる。加工品質が良好となる理由は、貫通孔及び非貫通孔によって自生発刃が良好に促進されたからである。実施例1及び2では、実施例3〜12に比べると自生発刃性が低下して加工品質が若干低下するものの、加工条件の変更等により実施例3〜12と同等の加工品質を実現できるものである。実施例13では、開口平均径が大径化に応じた切削ブレードの剛性の低下によって、実施例3〜12に比べると加工品質が若干低下するものの、加工条件の変更等により実施例3〜12と同等の加工品質を実現できるものである。
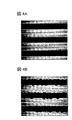
図4は、切削加工後の被加工物の対比説明用拡大写真である。図4Aは、実施例5の切削ブレードで前記加工条件(スピンドル回転数は30000rpmに変更)で切削加工を実施した場合の被加工物に形成された切削溝の拡大上面写真である。図4Bは、貫通孔及び非貫通孔を有さない切削ブレード(ダイヤモンド砥粒平均粒径3μmの通常の電鋳ブレード)にて前記加工条件で切削加工を実施した場合の被加工物に形成された切削溝の拡大上面写真である。図4Bにおいては、切削によってチッピングが発生して切削溝の両側のLow−k膜が剥離し、半導体ウエーハのデバイスが破損するおそれがある。従って、切削ブレードによるLow−k膜の除去に問題を有している。この点、図4Aでは、切削溝の両側縁が綺麗に直線状をなしており、切削によりチッピングの発生を抑制して上記問題を解消することができる。また、実施例5の切削ブレードと、上述の貫通孔及び非貫通孔を有さない切削ブレードとで同量の切削加工を行った後、それぞれの消耗量を測定したところ、実施例5の切削ブレードの消耗量の方が約5倍多くなり、自生発刃が良好に行われている点が確認できた。
なお、本発明は上記実施の形態に限定されず、種々変更して実施することが可能である。上記実施の形態において、添付図面に図示されている大きさや形状、方向などについては、これに限定されず、本発明の効果を発揮する範囲内で適宜変更することが可能である。その他、本発明の目的の範囲を逸脱しない限りにおいて適宜変更して実施することが可能である。
以上説明したように、本発明は、表面膜を有する半導体ウエーハを切削する切削ブレードに有用である。
10 切削ブレード(電鋳砥石部)
11 めっき層
11a、11b 側面
12 砥粒
14 貫通孔
15 非貫通孔
20 切削ブレード
21 電鋳砥石部
11 めっき層
11a、11b 側面
12 砥粒
14 貫通孔
15 非貫通孔
20 切削ブレード
21 電鋳砥石部
Claims (1)
- めっき層で砥粒を固定した円環形状の電鋳砥石部を備える切削ブレードであって、
該めっき層には、円環形状の両側面に開口して厚さ方向に伸長する貫通孔及び両側面の一方に開口して厚さ方向に伸長する非貫通孔が複数形成された切削ブレード。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016055381A JP2017164881A (ja) | 2016-03-18 | 2016-03-18 | 切削ブレード |
| TW106105322A TWI713698B (zh) | 2016-03-18 | 2017-02-17 | 切削刃 |
| CN201710155863.XA CN107199497A (zh) | 2016-03-18 | 2017-03-16 | 切削刀具 |
| KR1020170033018A KR102274972B1 (ko) | 2016-03-18 | 2017-03-16 | 절삭 블레이드 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016055381A JP2017164881A (ja) | 2016-03-18 | 2016-03-18 | 切削ブレード |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017164881A true JP2017164881A (ja) | 2017-09-21 |
Family
ID=59905540
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016055381A Pending JP2017164881A (ja) | 2016-03-18 | 2016-03-18 | 切削ブレード |
Country Status (4)
| Country | Link |
|---|---|
| JP (1) | JP2017164881A (ja) |
| KR (1) | KR102274972B1 (ja) |
| CN (1) | CN107199497A (ja) |
| TW (1) | TWI713698B (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112059933A (zh) * | 2019-06-11 | 2020-12-11 | 株式会社迪思科 | 环状磨具 |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP7034547B2 (ja) * | 2018-02-02 | 2022-03-14 | 株式会社ディスコ | 環状の砥石、及び環状の砥石の製造方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6053467U (ja) * | 1983-09-19 | 1985-04-15 | 株式会社 呉英製作所 | 気孔を有するダイヤモンドカッタ− |
| JPS61214977A (ja) * | 1985-03-19 | 1986-09-24 | Matsushita Electric Ind Co Ltd | 切断砥石 |
| JPS6311280A (ja) * | 1986-06-30 | 1988-01-18 | Mitsubishi Metal Corp | 電着薄刃砥石およびその製造方法 |
| JP2001179639A (ja) * | 1999-12-24 | 2001-07-03 | Mitsubishi Materials Corp | 電鋳薄刃砥石 |
| US20070151554A1 (en) * | 2004-02-09 | 2007-07-05 | Shinhan Diamond Industrial Co., Ltd. | Diamond tools with multilayers of abrasive grain and method for manufacturing the same |
Family Cites Families (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2003334751A (ja) | 2003-06-27 | 2003-11-25 | Disco Abrasive Syst Ltd | 切削方法 |
| JP2005153135A (ja) * | 2003-10-28 | 2005-06-16 | Allied Material Corp | 鉄鋼材料の研削切断加工法 |
| JP2013244546A (ja) * | 2012-05-24 | 2013-12-09 | Tokyo Seimitsu Co Ltd | 切断用ブレード及びその製造方法 |
| JP6170769B2 (ja) | 2013-07-11 | 2017-07-26 | 株式会社ディスコ | ウェーハの加工方法 |
| WO2015029987A1 (ja) * | 2013-08-26 | 2015-03-05 | 株式会社東京精密 | ダイシングブレード |
-
2016
- 2016-03-18 JP JP2016055381A patent/JP2017164881A/ja active Pending
-
2017
- 2017-02-17 TW TW106105322A patent/TWI713698B/zh active
- 2017-03-16 KR KR1020170033018A patent/KR102274972B1/ko active Active
- 2017-03-16 CN CN201710155863.XA patent/CN107199497A/zh active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6053467U (ja) * | 1983-09-19 | 1985-04-15 | 株式会社 呉英製作所 | 気孔を有するダイヤモンドカッタ− |
| JPS61214977A (ja) * | 1985-03-19 | 1986-09-24 | Matsushita Electric Ind Co Ltd | 切断砥石 |
| JPS6311280A (ja) * | 1986-06-30 | 1988-01-18 | Mitsubishi Metal Corp | 電着薄刃砥石およびその製造方法 |
| JP2001179639A (ja) * | 1999-12-24 | 2001-07-03 | Mitsubishi Materials Corp | 電鋳薄刃砥石 |
| US20070151554A1 (en) * | 2004-02-09 | 2007-07-05 | Shinhan Diamond Industrial Co., Ltd. | Diamond tools with multilayers of abrasive grain and method for manufacturing the same |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112059933A (zh) * | 2019-06-11 | 2020-12-11 | 株式会社迪思科 | 环状磨具 |
Also Published As
| Publication number | Publication date |
|---|---|
| TW201742191A (zh) | 2017-12-01 |
| TWI713698B (zh) | 2020-12-21 |
| KR20170108868A (ko) | 2017-09-27 |
| CN107199497A (zh) | 2017-09-26 |
| KR102274972B1 (ko) | 2021-07-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100338386B1 (ko) | 밀착성이 우수한 다이어몬드 전착 와이어 쏘우 및 그제조방법 | |
| US5588419A (en) | Semiconductor wafer hubbed saw blade | |
| KR102274972B1 (ko) | 절삭 블레이드 | |
| CN113172779B (zh) | 一种半导体晶圆阶梯切割用高强度划片刀及制作方法 | |
| JP4779580B2 (ja) | 電鋳薄刃砥石 | |
| KR102607966B1 (ko) | 환상의 지석 | |
| KR20130037086A (ko) | 절삭용 경질입자가 전착된 와이어 소 | |
| CN110125825B (zh) | 环状磨具以及环状磨具的制造方法 | |
| CN100513081C (zh) | 电沉积砂轮及其制造方法 | |
| KR102911491B1 (ko) | 환상의 지석 | |
| TWI781293B (zh) | 電鍍磨石 | |
| CN114871954A (zh) | 一种超薄ic晶圆专用划片刀及其制作方法 | |
| JP4711025B2 (ja) | 薄刃砥石及びその製造方法 | |
| CN110216598A (zh) | 一种半导体用划片刀及其加工工艺 | |
| JP7184464B2 (ja) | 環状の砥石の製造方法 | |
| JP2010173015A (ja) | ニッケルめっき膜、該ニッケルめっき膜を用いた研削工具、およびニッケルめっき膜の成膜方法 | |
| JP4494590B2 (ja) | 薄刃ブレードの製造方法 | |
| JP2022165654A (ja) | 電鋳ブレード | |
| JP2011025375A (ja) | 電鋳ブレード |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190117 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20191122 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191126 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200602 |