JP2017177320A - 重ねた硬度の異なる金属板の穴明け用ドリル及びこれを用いた穴明け方法 - Google Patents
重ねた硬度の異なる金属板の穴明け用ドリル及びこれを用いた穴明け方法 Download PDFInfo
- Publication number
- JP2017177320A JP2017177320A JP2016080638A JP2016080638A JP2017177320A JP 2017177320 A JP2017177320 A JP 2017177320A JP 2016080638 A JP2016080638 A JP 2016080638A JP 2016080638 A JP2016080638 A JP 2016080638A JP 2017177320 A JP2017177320 A JP 2017177320A
- Authority
- JP
- Japan
- Prior art keywords
- cutting edge
- drill
- drilling
- hole
- metal plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images




Landscapes
- Drilling And Boring (AREA)
- Drilling Tools (AREA)
Abstract
Description
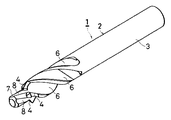
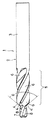
2 ドリル本体
3 シャンク
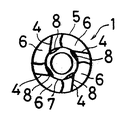
4 切刃
5 切刃部
6 ねじれ溝
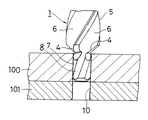
7 円柱状パイロット部
8 ねじれ溝
Claims (2)
- シャンクと、該シャンクから先端の切刃までの切刃部とからなり、前記切刃部の切刃を4枚となすと共に、該切刃の刃先角を90°となし、更にその外周面にねじれ角25度のねじれ溝を設けたドリル本体と、該ドリル本体より小径で、該ドリル本体における前記切刃部の先端中央部に該ドリル本体と同心に突設する、外周に前記ドリル本体のねじれ溝に連なるねじれ溝を設けた円柱状パイロット部とからなることを特徴とする重ねた硬度の異なる金属板の穴明け用ドリル。
- 硬度の異なる金属板を重ね、硬度の低い金属板側からドリルによって穴を明ける方法であって、前記重ねた金属板に、必要とする径より小さい径の下穴を明ける工程と、前記下穴に、請求項1記載のドリルにおける下穴と同径の円柱状パイロット部を挿通し、該円柱状パイロット部をガイドとして切刃部により下穴を必要とする径に拡張する工程とからなることを特徴とする重ねた硬度の異なる金属板の穴明け方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016080638A JP6713125B2 (ja) | 2016-03-28 | 2016-03-28 | 重ねた硬度の異なる金属板の硬度の低い金属板側からの穴明け用ドリル及びこれを用いた穴明け方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016080638A JP6713125B2 (ja) | 2016-03-28 | 2016-03-28 | 重ねた硬度の異なる金属板の硬度の低い金属板側からの穴明け用ドリル及びこれを用いた穴明け方法 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2017177320A true JP2017177320A (ja) | 2017-10-05 |
| JP2017177320A5 JP2017177320A5 (ja) | 2019-04-11 |
| JP6713125B2 JP6713125B2 (ja) | 2020-06-24 |
Family
ID=60004665
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016080638A Active JP6713125B2 (ja) | 2016-03-28 | 2016-03-28 | 重ねた硬度の異なる金属板の硬度の低い金属板側からの穴明け用ドリル及びこれを用いた穴明け方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6713125B2 (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108577988A (zh) * | 2018-04-27 | 2018-09-28 | 江阴高峰医疗科技有限公司 | 一种种植手术用牙钻 |
| JPWO2021005946A1 (ja) * | 2019-07-09 | 2021-01-14 | ||
| CN113579358A (zh) * | 2020-04-30 | 2021-11-02 | 波音公司 | 用于由近似全尺寸孔形成对准的孔的工具和方法 |
| CN115041733A (zh) * | 2022-07-13 | 2022-09-13 | 北京新风航天装备有限公司 | 一种战地条件下铝合金螺纹通孔滑牙快速修复刀具及修复方法 |
| CN119458101A (zh) * | 2025-01-14 | 2025-02-18 | 陕西重型汽车有限公司 | 一种汽车车架搭铁孔除漆工装及方法 |
| WO2025177407A1 (ja) * | 2024-02-20 | 2025-08-28 | 住友電工ハードメタル株式会社 | ドリルおよび加工方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6393520A (ja) * | 1986-10-09 | 1988-04-23 | Kobe Steel Ltd | リ−マ |
| JPH08155715A (ja) * | 1994-12-06 | 1996-06-18 | Taishi Seiko Kk | ドリルリーマ |
| JP2008540144A (ja) * | 2005-05-13 | 2008-11-20 | カポネ、ナタリーノ | サンドイッチ・パネル等のワンショット穿孔用錐先 |
| CN104070214A (zh) * | 2014-07-09 | 2014-10-01 | 中山火炬开发区园丰刀具厂(普通合伙) | 高尔夫杆成型刀 |
| WO2015118684A1 (ja) * | 2014-02-10 | 2015-08-13 | 栗田工機株式会社 | ドリル及び穴明け方法 |
-
2016
- 2016-03-28 JP JP2016080638A patent/JP6713125B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6393520A (ja) * | 1986-10-09 | 1988-04-23 | Kobe Steel Ltd | リ−マ |
| JPH08155715A (ja) * | 1994-12-06 | 1996-06-18 | Taishi Seiko Kk | ドリルリーマ |
| JP2008540144A (ja) * | 2005-05-13 | 2008-11-20 | カポネ、ナタリーノ | サンドイッチ・パネル等のワンショット穿孔用錐先 |
| WO2015118684A1 (ja) * | 2014-02-10 | 2015-08-13 | 栗田工機株式会社 | ドリル及び穴明け方法 |
| CN104070214A (zh) * | 2014-07-09 | 2014-10-01 | 中山火炬开发区园丰刀具厂(普通合伙) | 高尔夫杆成型刀 |
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN108577988A (zh) * | 2018-04-27 | 2018-09-28 | 江阴高峰医疗科技有限公司 | 一种种植手术用牙钻 |
| JPWO2021005946A1 (ja) * | 2019-07-09 | 2021-01-14 | ||
| WO2021005946A1 (ja) * | 2019-07-09 | 2021-01-14 | 京セラ株式会社 | 回転工具及び切削加工物の製造方法 |
| JP7279163B2 (ja) | 2019-07-09 | 2023-05-22 | 京セラ株式会社 | 回転工具及び切削加工物の製造方法 |
| CN113579358A (zh) * | 2020-04-30 | 2021-11-02 | 波音公司 | 用于由近似全尺寸孔形成对准的孔的工具和方法 |
| US11260459B2 (en) | 2020-04-30 | 2022-03-01 | The Boeing Company | Tools and methods for forming aligned holes from near full-sized holes |
| GB2598655A (en) * | 2020-04-30 | 2022-03-09 | Boeing Co | Tools and methods for forming aligned holes from near full-sized holes |
| GB2598655B (en) * | 2020-04-30 | 2023-04-05 | Boeing Co | Tools and methods for forming aligned holes from near full-sized holes |
| CN113579358B (zh) * | 2020-04-30 | 2025-03-11 | 波音公司 | 用于由近似全尺寸孔形成对准的孔的工具和方法 |
| CN115041733A (zh) * | 2022-07-13 | 2022-09-13 | 北京新风航天装备有限公司 | 一种战地条件下铝合金螺纹通孔滑牙快速修复刀具及修复方法 |
| WO2025177407A1 (ja) * | 2024-02-20 | 2025-08-28 | 住友電工ハードメタル株式会社 | ドリルおよび加工方法 |
| CN119458101A (zh) * | 2025-01-14 | 2025-02-18 | 陕西重型汽车有限公司 | 一种汽车车架搭铁孔除漆工装及方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6713125B2 (ja) | 2020-06-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6713125B2 (ja) | 重ねた硬度の異なる金属板の硬度の低い金属板側からの穴明け用ドリル及びこれを用いた穴明け方法 | |
| CN104781026B (zh) | 圆角半径端铣刀 | |
| US9687915B2 (en) | Step drill | |
| JP7078825B2 (ja) | ドリル | |
| CN104703739B (zh) | 构造成用于精调的切缝工具 | |
| JP5377992B2 (ja) | ドリルおよび該ドリルを用いる切削方法 | |
| US10065250B2 (en) | Drill and method of drilling a hole | |
| JP6556229B2 (ja) | ドリルおよび切削加工物の製造方法 | |
| JP2015500149A (ja) | 割出し可能切削インサートおよびそのための切削工具 | |
| CN106061660A (zh) | 用于加工的叠层材料刀具和方法 | |
| JP6462474B2 (ja) | 切削工具及びこれを用いた切削加工物の製造方法 | |
| JP6918013B2 (ja) | 切削工具および切削加工方法 | |
| JP4910153B2 (ja) | バリ取り工具 | |
| WO2020213482A1 (ja) | ドリル | |
| JP2017113865A (ja) | 面取り工具 | |
| JP2021088007A (ja) | ドリル | |
| JP2017087406A (ja) | ドリル | |
| JP2016112662A (ja) | ドリル | |
| JP6342662B2 (ja) | ドリルおよびそれを用いた切削加工物の製造方法 | |
| JP4608933B2 (ja) | ドリル、スローアウェイ式ドリル及びスローアウェイチップ | |
| JP2017217724A (ja) | 刃先交換式ドリル | |
| JP2007136563A (ja) | インサート式ドリル | |
| JP2005246577A (ja) | バリ除去ドリル | |
| JP2018111169A (ja) | 中ぐり工具及びハニカム部品の製造方法 | |
| JP3199122U (ja) | バリの発生を抑制するドリル |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190129 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190129 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20191128 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191203 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20191210 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200421 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200511 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6713125 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |