JP2017189485A - 装身具又は宝飾品の溶接方法 - Google Patents
装身具又は宝飾品の溶接方法 Download PDFInfo
- Publication number
- JP2017189485A JP2017189485A JP2016081764A JP2016081764A JP2017189485A JP 2017189485 A JP2017189485 A JP 2017189485A JP 2016081764 A JP2016081764 A JP 2016081764A JP 2016081764 A JP2016081764 A JP 2016081764A JP 2017189485 A JP2017189485 A JP 2017189485A
- Authority
- JP
- Japan
- Prior art keywords
- welding
- jewelry
- groove
- weld
- welded
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Adornments (AREA)
- Laser Beam Processing (AREA)
Abstract
Description
(1)ロウ付け部は経年劣化(いわゆるロウ枯れ)により強度が低下しやすく、長期間使用するとロウ付け部から破損するおそれがある。
(2)ロウ付け部は酸化による変色を生じやすく、また、一定期間するとロウ付け部と母材との継ぎ目が浮き出てくるため、装身具の外観が損なわれる。
(3)例えば、金とプラチナを接合する場合は金ロウを用いてロウ付けすることになるが、金ロウとプラチナの接着力が弱いため、ロウ付け部から破損するおそれがある。
(4)ロウ付け時に母材が高温になるため、貴金属(母材)に宝石や真珠などを嵌め込んだ装身具を修理する場合、それらを取り外してから修理する必要があり、修理作業が煩雑となる。
また、貴金属製の母材どうしをレーザー溶接で直に接合する方法では、母材の表面近傍での接合になるため十分な接合強度が得られない、母材どうしを直に溶接するため接合部の外観が悪い、などの問題がある。
[1]装身具又は宝飾品を構成する金属製の母材どうしをレーザー溶接するに際し、被溶接部に開先(x)を形成し、直径が0.3mm未満のワイヤ状の溶加材を用い、開先(x)内に位置した溶加材先端部にレーザービームを照射して溶着させる操作を、開先(x)の長手方向に沿って複数回繰り返すことにより、開先(x)の長手方向に沿って溶接ビードを形成し、この溶接を複数パス行うことで、開先(x)に溶接ビードが多層盛りされた溶接部(y)を形成することを特徴とする装身具又は宝飾品の溶接方法。
[3]上記[1]又は[2]の溶接方法において、主成分の金属種が同じである母材どうしを溶接する際に、母材の主成分と同じ金属種を主成分とする溶加材を用いることを特徴とする装身具又は宝飾品の溶接方法。
[4]上記[1]又は[2]の溶接方法において、主成分の金属種が異なる母材どうしを溶接する際に、一方の母材の主成分と同じ金属種を主成分とする溶加材を用いることを特徴とする装身具又は宝飾品の溶接方法。
[5]上記[1]〜[4]のいずれかの溶接方法において、同芯状に並列したリング状の母材どうしを母材周方向で溶接することを特徴とする装身具又は宝飾品の溶接方法。
[9]上記[7]の溶接方法において、指輪の径を大きくするサイズ直し修理において、リングの1箇所を切断し、その切断端部を母材(A),(B)とすることを特徴とする装身具又は宝飾品の溶接方法。
[10]上記[1]〜[7]のいずれかの溶接方法を用いて材料を溶接することを特徴とする装身具又は宝飾品の製造方法。
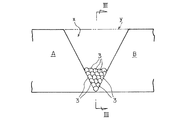
本発明法では、まず、母材A,Bの被溶接部に開先xを形成する。この開先形状に特別な制限はなく、例えば、V形、レ形、X形、Y形など任意であり、また、ルート面の有無も任意である。本実施形態では、ルート面の無いV形の開先xが形成されている。一般に溶接の対象となる装身具の母材(装身具の部位や部材)はミリ単位の微小なものであるので、通常、母材A,Bの端面をヤスリなどを用いて手作業で削り、開先xを形成する。なお、図4及び図5の実施形態における開先x1〜x3,x1a,x1bの形成も同様である。
また、レーザー照射により溶加材1の先端部10を瞬時に液状に溶融させ、適切な溶接ビード3を形成するために、レーザービーム2は、図3に示すように、溶接進行方向に向かって斜め上方から溶加材1の先端部10に照射されることが好ましい。
なお、上述した溶接においては、レーザー照射時に開先x内の所定箇所に溶加材1の先端部10が位置していればよく、それ以外の溶加材1の供給形態は任意である。したがって、例えば、予め開先xの長手方向に沿ってワイヤ状の溶加材1を配置しておき、その溶加材1の先端部10へのレーザー照射を開先xの長手方向に沿って複数回繰り返すようにしてもよい。
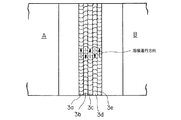
パス数は開先xの容積により決まるが、例えば、後述する指輪のサイズ直し修理の場合には、1つの開先xに対して100〜300パス程度の溶接が行われる。
なお、本発明法では、図1〜図3の実施形態のように母材の片面側から開先xを形成して溶接するだけで十分な接合強度を有する接合部(溶接部)が得られるが、後述する図4や図5の実施形態のように、さらに母材の反対面側からも開先xを形成して溶接することにより、母材の厚さ方向において均等な幅の溶接部yを形成でき、より安定した接合強度を得ることができる。
まず、図4(a)の指輪について、図4(b)に示すようにリング周方向の1箇所を切断して部分rを切除し、次いで、リング全体をより小径のリング形状に整形した後、図4(c)に示すように、切断端部である母材A,Bの被溶接部の表面側(指輪の外周面側)に第1の開先x1(ルート面がないV形又はレ形開先)を形成する。次いで、図4(d)に示すように、この第1の開先x1に図1〜図3に示すような複数パスの溶接を行うことにより、溶接ビード3が多層盛りされた第1の溶接部y1を形成する。
さきに述べたように、本発明法では母材A,Bの被溶接部の表面側(指輪の外周面側)から開先xを形成して溶接するだけで十分な接合強度を有する接合部(溶接部y)が得られるが、本実施形態のように、さらに母材A,Bの被溶接部の裏面側(指輪の内周面側)からも開先xを形成して溶接することにより、母材の厚さ方向において均等な幅の溶接部y1〜y3を形成でき、より安定した接合強度を確保できる。
まず、図5(a)の指輪について、図5(b)に示すようにリング周方向の1箇所を切断し、次いで、リング全体をより大径のリング形状に整形した後、図5(c)に示すように、切断端部である母材A,Bの間に継ぎ足し用の母材C(通常、母材A,Bと同じ材質の金属片)を挟み込み、母材A,Cどうしと、母材B,Cどうしをそれぞれ以下のようにレーザー溶接する。
以上の溶接完了後、図5(i)に示すように、母材Cの不要部分を切除又は研削除去するとともに、その表面及び溶接部y1〜y3の表面を研削・研磨して平滑化し、指輪のサイズ直し(修理)を完了する。なお、本実施形態において、母材A,Cと母材B,Cの被溶接部の裏面側(指輪の内周面側)からも開先xを形成して溶接する理由は、図4の実施形態と同様である。
図6(リング状母材の縦断面図)はその実施形態を示しており、図6(ア)は、被溶接部の表面側(指輪の外周面側)において、リング状の母材A,Bに開先x(ルート面のないV形又はレ形の開先)を設け、この開先xに図1〜図3に示すような複数パスの溶接を行うことにより、溶接ビード3が多層盛りされた溶接部yを形成したものである。
この場合、同芯状に並列させたリング状の母材A,Bの周方向複数個所をレーザー溶接で仮止めした状態で、本発明法による溶接を行うことが好ましい。
また、図6(イ)は、被溶接部の母材A,Bにルート面のないX形の開先xを設け、この開先xに図1〜図3に示すような複数パスの溶接を行うことにより、溶接ビード3が多層盛りされた溶接部yを形成したものである。
また、溶接する金属(装身具や宝飾品を構成する金属)も貴金属に限定されるものではなく、ステンレス、銅、銅合金、アルミニウム、アルミニウム、アルミニウム合金、チタン、チタン合金などのような種々の金属を対象とすることができる。
x,x1〜x3,x1a,x1b 開先
y,y1〜y3,y1a,y1b 溶接部
r 部分
1 溶加材
2 レーザービーム
3,3a〜3e 溶接ビード
10 先端部
Claims (10)
- 装身具又は宝飾品を構成する金属製の母材どうしをレーザー溶接するに際し、被溶接部に開先(x)を形成し、直径が0.3mm未満のワイヤ状の溶加材を用い、開先(x)内に位置した溶加材先端部にレーザービームを照射して溶着させる操作を、開先(x)の長手方向に沿って複数回繰り返すことにより、開先(x)の長手方向に沿って溶接ビードを形成し、この溶接を複数パス行うことで、開先(x)に溶接ビードが多層盛りされた溶接部(y)を形成することを特徴とする装身具又は宝飾品の溶接方法。
- 溶接を複数パス行うに際し、各パスの溶接進行方向を前回パスと逆方向とすることを特徴とする請求項1に記載の装身具又は宝飾品の溶接方法。
- 主成分の金属種が同じである母材どうしを溶接する際に、母材の主成分と同じ金属種を主成分とする溶加材を用いることを特徴とする請求項1又は2に記載の装身具又は宝飾品の溶接方法。
- 主成分の金属種が異なる母材どうしを溶接する際に、一方の母材の主成分と同じ金属種を主成分とする溶加材を用いることを特徴とする請求項1又は2に記載の装身具又は宝飾品の溶接方法。
- 同芯状に並列したリング状の母材どうしを母材周方向で溶接することを特徴とする請求項1〜4のいずれかに記載の装身具又は宝飾品の溶接方法。
- 母材(A),(B)どうしをレーザー溶接するに際し、
被溶接部の表面側と裏面側のうちの一方の面側に第1の開先(x1)を形成し、この第1の開先(x1)に前記複数パスの溶接を行うことで、溶接ビードが多層盛りされた第1の溶接部(y1)を形成し、
次いで、被溶接部の表面側と裏面側のうちの他方の面側において、一方の母材(A)に、溶接部(y1)の溶接金属に沿った第2の開先(x2)を形成し、この第2の開先(x2)に前記複数パスの溶接を行うことで、溶接ビードが多層盛りされた第2の溶接部(y2)を形成し、さらに、他方の母材(B)に、溶接部(y1)の溶接金属に沿った第3の開先(x3)を形成し、この第3の開先(x3)に前記複数パスの溶接を行うことで、溶接ビードが多層盛りされた第3の溶接部(y3)を形成することを特徴とする請求項1〜5のいずれかに記載の装身具又は宝飾品の溶接方法。 - 母材(A),(B)間に継ぎ足し用の母材(C)を挟み込み、母材(A),(C)どうしと、母材(B),(C)どうしをそれぞれレーザー溶接するに際し、
被溶接部の表面側と裏面側のうちの一方の面側において、母材(A),(C)間と母材(B),(C)間にそれぞれ第1の開先(x1a),(x1b)を形成し、これら第1の開先(x1a),(x1b)に前記複数パスの溶接を行うことで、溶接ビードが多層盛りされた第1の溶接部(y1a),(y1b)をそれぞれ形成し、
次いで、被溶接部の表面側と裏面側のうちの他方の面側において、一方の母材(A)に、溶接部(y1a)の溶接金属に沿った第2の開先(x2)を形成し、この第2の開先(x2)に前記複数パスの溶接を行うことで、溶接ビードが多層盛りされた第2の溶接部(y2)を形成し、さらに、他方の母材(B)に、溶接部(y1b)の溶接金属に沿った第3の開先(x3)を形成し、この第3の開先(x3)に前記複数パスの溶接を行うことで、溶接ビードが多層盛りされた第3の溶接部(y3)を形成することを特徴とする請求項1〜4のいずれかに記載の装身具又は宝飾品の溶接方法。 - 指輪の径を小さくするサイズ直し修理において、リング周方向の1箇所を切断してリングの一部を切除し、その切断端部を母材(A),(B)とすることを特徴とする請求項6に記載の装身具又は宝飾品の溶接方法。
- 指輪の径を大きくするサイズ直し修理において、リング周方向の1箇所を切断し、その切断端部を母材(A),(B)とすることを特徴とする請求項7に記載の装身具又は宝飾品の溶接方法。
- 請求項1〜7に記載の溶接方法を用いて材料を溶接することを特徴とする装身具又は宝飾品の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016081764A JP6470225B2 (ja) | 2016-04-15 | 2016-04-15 | 装身具又は宝飾品の溶接方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016081764A JP6470225B2 (ja) | 2016-04-15 | 2016-04-15 | 装身具又は宝飾品の溶接方法 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2017189485A true JP2017189485A (ja) | 2017-10-19 |
| JP2017189485A5 JP2017189485A5 (ja) | 2018-02-08 |
| JP6470225B2 JP6470225B2 (ja) | 2019-02-13 |
Family
ID=60084386
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016081764A Active JP6470225B2 (ja) | 2016-04-15 | 2016-04-15 | 装身具又は宝飾品の溶接方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6470225B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6364671B1 (ja) * | 2017-05-19 | 2018-08-01 | 株式会社光・彩 | サイズ調整された指輪及び指輪のサイズ調整方法 |
| JP2019063074A (ja) * | 2017-09-29 | 2019-04-25 | サミー株式会社 | 遊技機 |
| CN111687523A (zh) * | 2020-05-07 | 2020-09-22 | 深圳市龙兴机械科技有限公司 | 自动碰焊机 |
Citations (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH03267005A (ja) * | 1990-03-16 | 1991-11-27 | Tanaka Kikinzoku Kogyo Kk | 装身具用止金具 |
| JPH04146703A (ja) * | 1990-10-09 | 1992-05-20 | Citizen Watch Co Ltd | 指輪およびその製造方法 |
| JPH04284989A (ja) * | 1991-03-13 | 1992-10-09 | Kobe Steel Ltd | 焼結材のレーザ溶接方法 |
| JP3001522U (ja) * | 1994-02-28 | 1994-08-30 | 淳一 望月 | 貴金属製中空製品 |
| JPH06285657A (ja) * | 1993-03-31 | 1994-10-11 | Nippon Steel Corp | レーザー溶接方法 |
| JPH0889317A (ja) * | 1994-09-21 | 1996-04-09 | Shiyoukoushiya:Kk | リング状装身具及びその製造方法 |
| JPH09201687A (ja) * | 1996-01-26 | 1997-08-05 | Mitsubishi Heavy Ind Ltd | 狭開先レーザ溶接方法 |
| JPH11285405A (ja) * | 1998-04-03 | 1999-10-19 | Nakata Shokai:Kk | 指 輪 |
| JP2000312608A (ja) * | 1999-04-30 | 2000-11-14 | Namiki Seisakusho:Kk | 貴金属製装飾用部品の製造方法 |
| JP2003047512A (ja) * | 2001-08-06 | 2003-02-18 | Pilot Corp | 白金装身具、ロウ材、およびロウ付け方法 |
| JP2010201434A (ja) * | 2009-02-27 | 2010-09-16 | Nissan Motor Co Ltd | レーザブレージング方法 |
| JP2012000630A (ja) * | 2010-06-16 | 2012-01-05 | Hitachi-Ge Nuclear Energy Ltd | レーザ溶接装置 |
| JP2012020291A (ja) * | 2010-07-12 | 2012-02-02 | Hiroshima Univ | 狭開先多層盛レーザ溶接方法 |
| JP2012206144A (ja) * | 2011-03-30 | 2012-10-25 | Babcock Hitachi Kk | レーザ狭開先多層盛溶接方法と装置 |
| JP2015002957A (ja) * | 2013-06-20 | 2015-01-08 | りう子 小澤 | 宝飾品の取付構造及び取付方法 |
| JP2015033717A (ja) * | 2013-08-09 | 2015-02-19 | 三菱重工業株式会社 | 補修方法 |
| JP2015514583A (ja) * | 2012-03-12 | 2015-05-21 | シーメンス エナジー インコーポレイテッド | 肉盛溶接のための高度なパス進行 |
| JP2015120188A (ja) * | 2013-12-25 | 2015-07-02 | 日立Geニュークリア・エナジー株式会社 | 狭開先レーザ溶接方法 |
-
2016
- 2016-04-15 JP JP2016081764A patent/JP6470225B2/ja active Active
Patent Citations (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH03267005A (ja) * | 1990-03-16 | 1991-11-27 | Tanaka Kikinzoku Kogyo Kk | 装身具用止金具 |
| JPH04146703A (ja) * | 1990-10-09 | 1992-05-20 | Citizen Watch Co Ltd | 指輪およびその製造方法 |
| JPH04284989A (ja) * | 1991-03-13 | 1992-10-09 | Kobe Steel Ltd | 焼結材のレーザ溶接方法 |
| JPH06285657A (ja) * | 1993-03-31 | 1994-10-11 | Nippon Steel Corp | レーザー溶接方法 |
| JP3001522U (ja) * | 1994-02-28 | 1994-08-30 | 淳一 望月 | 貴金属製中空製品 |
| JPH0889317A (ja) * | 1994-09-21 | 1996-04-09 | Shiyoukoushiya:Kk | リング状装身具及びその製造方法 |
| JPH09201687A (ja) * | 1996-01-26 | 1997-08-05 | Mitsubishi Heavy Ind Ltd | 狭開先レーザ溶接方法 |
| JPH11285405A (ja) * | 1998-04-03 | 1999-10-19 | Nakata Shokai:Kk | 指 輪 |
| JP2000312608A (ja) * | 1999-04-30 | 2000-11-14 | Namiki Seisakusho:Kk | 貴金属製装飾用部品の製造方法 |
| JP2003047512A (ja) * | 2001-08-06 | 2003-02-18 | Pilot Corp | 白金装身具、ロウ材、およびロウ付け方法 |
| JP2010201434A (ja) * | 2009-02-27 | 2010-09-16 | Nissan Motor Co Ltd | レーザブレージング方法 |
| JP2012000630A (ja) * | 2010-06-16 | 2012-01-05 | Hitachi-Ge Nuclear Energy Ltd | レーザ溶接装置 |
| JP2012020291A (ja) * | 2010-07-12 | 2012-02-02 | Hiroshima Univ | 狭開先多層盛レーザ溶接方法 |
| JP2012206144A (ja) * | 2011-03-30 | 2012-10-25 | Babcock Hitachi Kk | レーザ狭開先多層盛溶接方法と装置 |
| JP2015514583A (ja) * | 2012-03-12 | 2015-05-21 | シーメンス エナジー インコーポレイテッド | 肉盛溶接のための高度なパス進行 |
| JP2015002957A (ja) * | 2013-06-20 | 2015-01-08 | りう子 小澤 | 宝飾品の取付構造及び取付方法 |
| JP2015033717A (ja) * | 2013-08-09 | 2015-02-19 | 三菱重工業株式会社 | 補修方法 |
| JP2015120188A (ja) * | 2013-12-25 | 2015-07-02 | 日立Geニュークリア・エナジー株式会社 | 狭開先レーザ溶接方法 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP6364671B1 (ja) * | 2017-05-19 | 2018-08-01 | 株式会社光・彩 | サイズ調整された指輪及び指輪のサイズ調整方法 |
| JP2019063074A (ja) * | 2017-09-29 | 2019-04-25 | サミー株式会社 | 遊技機 |
| CN111687523A (zh) * | 2020-05-07 | 2020-09-22 | 深圳市龙兴机械科技有限公司 | 自动碰焊机 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6470225B2 (ja) | 2019-02-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5368661A (en) | Method for joining parts of Ni-Ti alloys with different metals | |
| CN105745047B (zh) | 异种金属接合体及异种金属接合体的制造方法 | |
| JP6470225B2 (ja) | 装身具又は宝飾品の溶接方法 | |
| US9204693B2 (en) | Brazed joint for attachment of gemstones to each other and/or a metallic mount | |
| US6381942B1 (en) | Thin walled attached silver filled gold jewelry | |
| CN105149886A (zh) | 一种医用钳及医用钳的加工方法 | |
| JP6838832B2 (ja) | 超合金用溶接フィラー | |
| Saha et al. | Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using AC polarity | |
| JP2020011276A (ja) | 異材接合構造体の製造方法及び異材接合構造体 | |
| JP2017189485A5 (ja) | ||
| JPWO2015133096A1 (ja) | 抵抗スポット溶接方法 | |
| CN202750856U (zh) | 一种珠宝饰件 | |
| US20210129268A1 (en) | Laser metal deposition with cored filler wire | |
| US20170135450A1 (en) | Brazed Joint for Attachment of Gemstones to Each Other and/or a Metallic Mount | |
| JPH08276273A (ja) | クラッド鋼の突合せ溶接方法 | |
| US12551942B2 (en) | Laser weldable sterling alloy | |
| JP5756076B2 (ja) | インダイレクトスポット溶接方法 | |
| US20210093055A1 (en) | Method for the realization of a two layer metal wire, in particular made of gold-based alloy and of silver, and a semi-finished tubular element | |
| CN104741784A (zh) | 斜口钳金属焊接工艺 | |
| JP7160090B2 (ja) | 金属材料の複合溶接方法および金属材料の突合せ溶接部材 | |
| Dederer | SOLDER FILLED AND SOLDER FLUSHED MATERIALS AS A TOOL FOR JEWELRY MANUFACTURE | |
| JPH03184677A (ja) | 金属焼結材の接合方法と、金属焼結材製プーリおよびその製造方法 | |
| JP3154450U (ja) | キャスト時に二種類の地金(貴金属)を溶接(ロー付け) | |
| US2471297A (en) | Production of palladium articles | |
| JPH0128680B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20171220 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20171220 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20171220 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180920 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181009 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20181127 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190108 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190117 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6470225 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |