JP2017190439A - 繊維強化樹脂中間材及びその製造方法 - Google Patents
繊維強化樹脂中間材及びその製造方法 Download PDFInfo
- Publication number
- JP2017190439A JP2017190439A JP2016082520A JP2016082520A JP2017190439A JP 2017190439 A JP2017190439 A JP 2017190439A JP 2016082520 A JP2016082520 A JP 2016082520A JP 2016082520 A JP2016082520 A JP 2016082520A JP 2017190439 A JP2017190439 A JP 2017190439A
- Authority
- JP
- Japan
- Prior art keywords
- fiber
- resin powder
- reinforcing fiber
- resin
- intermediate material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C70/00—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts
- B29C70/04—Shaping composites, i.e. plastics material comprising reinforcements, fillers or preformed parts, e.g. inserts comprising reinforcements only, e.g. self-reinforcing plastics
- B29C70/28—Shaping operations therefor
- B29C70/40—Shaping or impregnating by compression not applied
- B29C70/42—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles
- B29C70/46—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using matched moulds, e.g. for deforming sheet moulding compounds [SMC] or prepregs
- B29C70/465—Shaping or impregnating by compression not applied for producing articles of definite length, i.e. discrete articles using matched moulds, e.g. for deforming sheet moulding compounds [SMC] or prepregs and impregnating by melting a solid material, e.g. sheets, powders of fibres
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J5/00—Manufacture of articles or shaped materials containing macromolecular substances
- C08J5/04—Reinforcing macromolecular compounds with loose or coherent fibrous material
- C08J5/06—Reinforcing macromolecular compounds with loose or coherent fibrous material using pretreated fibrous materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B15/00—Pretreatment of the material to be shaped, not covered by groups B29B7/00 - B29B13/00
- B29B15/08—Pretreatment of the material to be shaped, not covered by groups B29B7/00 - B29B13/00 of reinforcements or fillers
- B29B15/10—Coating or impregnating independently of the moulding or shaping step
- B29B15/105—Coating or impregnating independently of the moulding or shaping step of reinforcement of definite length with a matrix in solid form, e.g. powder, fibre or sheet form
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29C—SHAPING OR JOINING OF PLASTICS; SHAPING OF MATERIAL IN A PLASTIC STATE, NOT OTHERWISE PROVIDED FOR; AFTER-TREATMENT OF THE SHAPED PRODUCTS, e.g. REPAIRING
- B29C43/00—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor
- B29C43/02—Compression moulding, i.e. applying external pressure to flow the moulding material; Apparatus therefor of articles of definite length, i.e. discrete articles
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J5/00—Manufacture of articles or shaped materials containing macromolecular substances
- C08J5/04—Reinforcing macromolecular compounds with loose or coherent fibrous material
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J5/00—Manufacture of articles or shaped materials containing macromolecular substances
- C08J5/04—Reinforcing macromolecular compounds with loose or coherent fibrous material
- C08J5/0405—Reinforcing macromolecular compounds with loose or coherent fibrous material with inorganic fibres
- C08J5/042—Reinforcing macromolecular compounds with loose or coherent fibrous material with inorganic fibres with carbon fibres
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J5/00—Manufacture of articles or shaped materials containing macromolecular substances
- C08J5/24—Impregnating materials with prepolymers which can be polymerised in situ, e.g. manufacture of prepregs
- C08J5/241—Impregnating materials with prepolymers which can be polymerised in situ, e.g. manufacture of prepregs using inorganic fibres
- C08J5/243—Impregnating materials with prepolymers which can be polymerised in situ, e.g. manufacture of prepregs using inorganic fibres using carbon fibres
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08K—Use of inorganic or non-macromolecular organic substances as compounding ingredients
- C08K9/00—Use of pretreated ingredients
- C08K9/04—Ingredients treated with organic substances
- C08K9/06—Ingredients treated with organic substances with silicon-containing compounds
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2101/00—Use of unspecified macromolecular compounds as moulding material
- B29K2101/10—Thermosetting resins
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2105/00—Condition, form or state of moulded material or of the material to be shaped
- B29K2105/25—Solid
- B29K2105/251—Particles, powder or granules
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29K—INDEXING SCHEME ASSOCIATED WITH SUBCLASSES B29B, B29C OR B29D, RELATING TO MOULDING MATERIALS OR TO MATERIALS FOR MOULDS, REINFORCEMENTS, FILLERS OR PREFORMED PARTS, e.g. INSERTS
- B29K2307/00—Use of elements other than metals as reinforcement
- B29K2307/04—Carbon
-
- C—CHEMISTRY; METALLURGY
- C08—ORGANIC MACROMOLECULAR COMPOUNDS; THEIR PREPARATION OR CHEMICAL WORKING-UP; COMPOSITIONS BASED THEREON
- C08J—WORKING-UP; GENERAL PROCESSES OF COMPOUNDING; AFTER-TREATMENT NOT COVERED BY SUBCLASSES C08B, C08C, C08F, C08G or C08H
- C08J2377/00—Characterised by the use of polyamides obtained by reactions forming a carboxylic amide link in the main chain; Derivatives of such polymers
- C08J2377/02—Polyamides derived from omega-amino carboxylic acids or from lactams thereof
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Organic Chemistry (AREA)
- Health & Medical Sciences (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Medicinal Chemistry (AREA)
- Polymers & Plastics (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Inorganic Chemistry (AREA)
- Composite Materials (AREA)
- Reinforced Plastic Materials (AREA)
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Laminated Bodies (AREA)
Abstract
Description
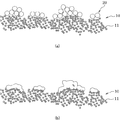
11 強化繊維
20 樹脂粉体
Claims (9)
- 強化繊維で形成される強化繊維基材の外面に樹脂粉体を付着させ、これを加熱して前記樹脂粉体が前記強化繊維基材の外面に、前記樹脂粉体に由来する凹凸状を有するとともに開口した空隙を有するように融着してなる繊維強化樹脂中間材。
- 強化繊維基材に付着させる樹脂粉体は、平均粒子径が1〜500μmである請求項1に記載の繊維強化樹脂中間材。
- 強化繊維基材に樹脂粉体が融着した凹凸状の部分は、その樹脂粉体の平均粒径の1/2以上の凹凸を有する請求項1又は2に記載の繊維強化樹脂中間材。
- 強化繊維基材は、強化繊維が炭素繊維からなり目付が20〜1000g/m2である請求項1〜3の何れか一項に記載の繊維強化樹脂中間材。
- 炭素繊維で形成される強化繊維基材の外面に樹脂粉体を付着させ、これを加熱して前記樹脂粉体が前記強化繊維基材の外面に開口した空隙を有するように融着してなる繊維強化樹脂中間材であって、
前記繊維強化樹脂中間材の最小曲率半径が、その厚みの20倍以内である繊維強化樹脂中間材。
ここで、最小曲率半径とは、常温下で前記繊維強化樹脂中間材を曲げた際に破断・折損するときの曲率半径をいう。 - 強化繊維で形成される強化繊維基材の外面に樹脂粉体を付着させ、これを加熱して前記樹脂粉体が溶融して前記強化繊維基材の外面に融着した繊維強化樹脂中間材。
ここで、強化繊維基材の外面に融着とは、溶融した樹脂粉体が外面にほぼ留まってこれに融着した状態をいう。 - 請求項1〜6に記載の繊維強化樹脂中間材を積層し、加熱及び加圧して成形される繊維強化樹脂成形体。
- 繊維体積含有率が15〜70%、ボイド率が1.5%以下である請求項7に記載の繊維強化樹脂成形体。
- 樹脂粉体が強化繊維基材の外面に開口した空隙を有するように融着してなる繊維強化樹脂中間材の成形方法であって、
前記強化繊維基材を形成する強化繊維の外径とその強化繊維基材の嵩密度に基づいて、前記強化繊維基材の繊維体積含有率が所定の値になるように、所定の平均粒径の樹脂粉体を前記強化繊維基材に付着させて成形する繊維強化樹脂中間材の成形方法。
Priority Applications (6)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016082520A JP6521895B2 (ja) | 2016-04-15 | 2016-04-15 | 繊維強化樹脂中間材及びその製造方法 |
| CN201780023420.3A CN109071838B (zh) | 2016-04-15 | 2017-04-14 | 纤维增强树脂中间材料、纤维增强树脂成形体以及纤维增强树脂中间材料的制造方法 |
| US16/093,523 US11065829B2 (en) | 2016-04-15 | 2017-04-14 | Fiber-reinforced resin intermediate material, fiber-reinforced resin molded article, and method for producing fiber-reinforced resin intermediate material |
| EP17782534.6A EP3444294B1 (en) | 2016-04-15 | 2017-04-14 | Fiber-reinforced resin intermediate material, fiber-reinforced resin molded article and method for producing fiber-reinforced resin intermediate material |
| KR1020187029458A KR102285655B1 (ko) | 2016-04-15 | 2017-04-14 | 섬유 강화 수지 중간재, 섬유 강화 수지 성형체, 및 섬유 강화 수지 중간재의 제조 방법 |
| PCT/JP2017/015359 WO2017179721A1 (ja) | 2016-04-15 | 2017-04-14 | 繊維強化樹脂中間材、繊維強化樹脂成形体及び繊維強化樹脂中間材の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016082520A JP6521895B2 (ja) | 2016-04-15 | 2016-04-15 | 繊維強化樹脂中間材及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017190439A true JP2017190439A (ja) | 2017-10-19 |
| JP6521895B2 JP6521895B2 (ja) | 2019-05-29 |
Family
ID=60041832
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016082520A Active JP6521895B2 (ja) | 2016-04-15 | 2016-04-15 | 繊維強化樹脂中間材及びその製造方法 |
Country Status (6)
| Country | Link |
|---|---|
| US (1) | US11065829B2 (ja) |
| EP (1) | EP3444294B1 (ja) |
| JP (1) | JP6521895B2 (ja) |
| KR (1) | KR102285655B1 (ja) |
| CN (1) | CN109071838B (ja) |
| WO (1) | WO2017179721A1 (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2020085079A1 (ja) * | 2018-10-24 | 2020-04-30 | 東レ株式会社 | 繊維強化樹脂成形材料及び成形品の製造方法 |
| WO2020137442A1 (ja) | 2018-12-28 | 2020-07-02 | 倉敷紡績株式会社 | 樹脂一体化強化繊維シート及びその製造方法 |
| CN111727110A (zh) * | 2018-04-25 | 2020-09-29 | 旭化成株式会社 | 连续纤维增强树脂成型体、及其制造方法 |
| JP2023539692A (ja) * | 2020-08-28 | 2023-09-15 | トウレ アドバンスト コンポジッツ | 改善された加工性を有するudテープおよびその製造方法 |
| JP2023539952A (ja) * | 2020-08-28 | 2023-09-20 | トウレ アドバンスト コンポジッツ | 改善された加工性および粗面を有するudテープならびにその製造方法 |
| US12011884B2 (en) | 2019-02-14 | 2024-06-18 | Kurashiki Boseki Kabushiki Kaisha | Fiber-reinforced resin molded body and method for producing carbon fiber sheet used therefor |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110746621A (zh) * | 2019-11-01 | 2020-02-04 | 中国民航大学 | 纤维增强聚苯硫醚预浸料的制备方法 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001138438A (ja) * | 1999-11-17 | 2001-05-22 | Sumitomo Bakelite Co Ltd | 積層板の製造方法 |
| WO2007013204A1 (ja) * | 2005-07-29 | 2007-02-01 | Toray Industries, Inc. | 強化繊維織物とその製造方法 |
| JP2010131846A (ja) * | 2008-12-04 | 2010-06-17 | Toray Ind Inc | 繊維強化プラスチックの製造方法 |
| JP2010253938A (ja) * | 2009-03-31 | 2010-11-11 | Toray Ind Inc | 一体化成形品の製造方法 |
| JP2011207930A (ja) * | 2010-03-29 | 2011-10-20 | Toray Ind Inc | プリプレグおよびその製造方法、繊維強化樹脂成形体 |
| JP2014019141A (ja) * | 2012-07-23 | 2014-02-03 | Sun Techtro Co Ltd | プリプレグ製造装置及びプリプレグ製造方法 |
| JP2014172336A (ja) * | 2013-03-12 | 2014-09-22 | Sun Techtro Co Ltd | プリプレグ製造装置及びプリプレグ製造方法 |
Family Cites Families (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5094883A (en) | 1989-04-17 | 1992-03-10 | Georgia Tech Research Corporation | Flexible multiply towpreg and method of production therefor |
| JPH08323748A (ja) | 1995-05-29 | 1996-12-10 | Toho Rayon Co Ltd | 成形材料及びその製造方法 |
| DE59609013D1 (de) | 1996-05-15 | 2002-05-08 | Alcan Tech & Man Ag | Beutel aus flexiblem Verpackungsmaterial |
| TW384299B (en) | 1997-11-26 | 2000-03-11 | Sumitomo Bakelite Co | Production of prepreg and laminate |
| JPH11240967A (ja) | 1997-12-25 | 1999-09-07 | Sumitomo Bakelite Co Ltd | プリプレグ及び積層板の製造方法 |
| US6846548B2 (en) * | 1999-02-19 | 2005-01-25 | Honeywell International Inc. | Flexible fabric from fibrous web and discontinuous domain matrix |
| JP3894035B2 (ja) | 2001-07-04 | 2007-03-14 | 東レ株式会社 | 炭素繊維強化基材、それからなるプリフォームおよび複合材料 |
| JP4324649B2 (ja) | 2001-11-28 | 2009-09-02 | 福井県 | 繊維強化熱可塑性樹脂シート及びそれを用いた構造材並びに繊維強化熱可塑性樹脂シートの製造方法 |
| JP2013180406A (ja) | 2012-02-29 | 2013-09-12 | Sumitomo Bakelite Co Ltd | プリプレグ、基板、半導体装置、プリプレグの製造方法、基板の製造方法、および半導体装置の製造方法 |
| JP5999721B2 (ja) | 2014-10-17 | 2016-09-28 | 株式会社日本製鋼所 | 繊維強化樹脂中間体及びその製造方法 |
-
2016
- 2016-04-15 JP JP2016082520A patent/JP6521895B2/ja active Active
-
2017
- 2017-04-14 KR KR1020187029458A patent/KR102285655B1/ko active Active
- 2017-04-14 CN CN201780023420.3A patent/CN109071838B/zh active Active
- 2017-04-14 EP EP17782534.6A patent/EP3444294B1/en active Active
- 2017-04-14 WO PCT/JP2017/015359 patent/WO2017179721A1/ja not_active Ceased
- 2017-04-14 US US16/093,523 patent/US11065829B2/en active Active
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2001138438A (ja) * | 1999-11-17 | 2001-05-22 | Sumitomo Bakelite Co Ltd | 積層板の製造方法 |
| WO2007013204A1 (ja) * | 2005-07-29 | 2007-02-01 | Toray Industries, Inc. | 強化繊維織物とその製造方法 |
| JP2010131846A (ja) * | 2008-12-04 | 2010-06-17 | Toray Ind Inc | 繊維強化プラスチックの製造方法 |
| JP2010253938A (ja) * | 2009-03-31 | 2010-11-11 | Toray Ind Inc | 一体化成形品の製造方法 |
| JP2011207930A (ja) * | 2010-03-29 | 2011-10-20 | Toray Ind Inc | プリプレグおよびその製造方法、繊維強化樹脂成形体 |
| JP2014019141A (ja) * | 2012-07-23 | 2014-02-03 | Sun Techtro Co Ltd | プリプレグ製造装置及びプリプレグ製造方法 |
| JP2014172336A (ja) * | 2013-03-12 | 2014-09-22 | Sun Techtro Co Ltd | プリプレグ製造装置及びプリプレグ製造方法 |
Non-Patent Citations (1)
| Title |
|---|
| 邉吾一, 連続繊維FRTPの成形法と特性, vol. 初版1刷, JPN6018016665, 30 March 2015 (2015-03-30), JP, pages 139 - 168, ISSN: 0003940537 * |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111727110A (zh) * | 2018-04-25 | 2020-09-29 | 旭化成株式会社 | 连续纤维增强树脂成型体、及其制造方法 |
| WO2020085079A1 (ja) * | 2018-10-24 | 2020-04-30 | 東レ株式会社 | 繊維強化樹脂成形材料及び成形品の製造方法 |
| JPWO2020085079A1 (ja) * | 2018-10-24 | 2021-09-16 | 東レ株式会社 | 繊維強化樹脂成形材料及び成形品の製造方法 |
| JP7363482B2 (ja) | 2018-10-24 | 2023-10-18 | 東レ株式会社 | 繊維強化樹脂成形材料及び成形品の製造方法 |
| WO2020137442A1 (ja) | 2018-12-28 | 2020-07-02 | 倉敷紡績株式会社 | 樹脂一体化強化繊維シート及びその製造方法 |
| KR20210107669A (ko) | 2018-12-28 | 2021-09-01 | 구라시키 보세키 가부시키가이샤 | 수지 일체화 강화 섬유 시트 및 그의 제조 방법 |
| US12011884B2 (en) | 2019-02-14 | 2024-06-18 | Kurashiki Boseki Kabushiki Kaisha | Fiber-reinforced resin molded body and method for producing carbon fiber sheet used therefor |
| JP2023539692A (ja) * | 2020-08-28 | 2023-09-15 | トウレ アドバンスト コンポジッツ | 改善された加工性を有するudテープおよびその製造方法 |
| JP2023539952A (ja) * | 2020-08-28 | 2023-09-20 | トウレ アドバンスト コンポジッツ | 改善された加工性および粗面を有するudテープならびにその製造方法 |
| JP7644242B2 (ja) | 2020-08-28 | 2025-03-11 | トウレ アドバンスト コンポジッツ | 改善された加工性を有するudテープおよびその製造方法 |
| JP7747752B2 (ja) | 2020-08-28 | 2025-10-01 | トウレ アドバンスト コンポジッツ | 改善された加工性および粗面を有するudテープならびにその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP3444294B1 (en) | 2023-05-10 |
| CN109071838B (zh) | 2022-01-18 |
| EP3444294A1 (en) | 2019-02-20 |
| US20190160762A1 (en) | 2019-05-30 |
| WO2017179721A1 (ja) | 2017-10-19 |
| KR20180125160A (ko) | 2018-11-22 |
| US11065829B2 (en) | 2021-07-20 |
| CN109071838A (zh) | 2018-12-21 |
| KR102285655B1 (ko) | 2021-08-04 |
| EP3444294A4 (en) | 2019-12-11 |
| JP6521895B2 (ja) | 2019-05-29 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6521895B2 (ja) | 繊維強化樹脂中間材及びその製造方法 | |
| US10697114B2 (en) | Fiber-reinforced resin intermediate material and method for manufacturing same | |
| CN104903104B (zh) | 连续碳纤维增强热塑性预浸料的制造方法 | |
| JP7393852B2 (ja) | 複合構造体における微小亀裂生成を軽減するための、樹脂リッチポケット内への改質材料の載置 | |
| JP3894035B2 (ja) | 炭素繊維強化基材、それからなるプリフォームおよび複合材料 | |
| KR20120078345A (ko) | 섬유보강 복합재료의 제조방법 및 그에 의해서 제조된 섬유보강 복합재료 | |
| CN116438229B (zh) | 纤维增强树脂基材、预制件、一体化成型品及纤维增强树脂基材的制造方法 | |
| CN111699210A (zh) | 纤维铺放用干式带材料及其制造方法、以及使用其的增强纤维层叠体及纤维增强树脂成型体 | |
| EP3585607B1 (en) | Fiber composite with reduced surface roughness and method for its manufacture | |
| CN105437563B (zh) | 控制复合材料中渗透性和纤维体积分数的聚合物纳米颗粒 | |
| KR20220102639A (ko) | 몰딩 재료 | |
| JP6368748B2 (ja) | 繊維強化樹脂を成形する成形加工方法 | |
| JP2767329B2 (ja) | 樹脂型の表層を形成するための樹脂型用プリプレグ | |
| JP6148281B2 (ja) | 繊維強化成形品の成形方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20160608 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20170704 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170901 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20171109 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20180105 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20180105 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180207 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180511 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20180704 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180906 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20181217 |
|
| A601 | Written request for extension of time |
Free format text: JAPANESE INTERMEDIATE CODE: A601 Effective date: 20190215 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190305 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20190408 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20190423 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6521895 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |