JP2017193058A - 成膜装置および成膜方法 - Google Patents
成膜装置および成膜方法 Download PDFInfo
- Publication number
- JP2017193058A JP2017193058A JP2016082780A JP2016082780A JP2017193058A JP 2017193058 A JP2017193058 A JP 2017193058A JP 2016082780 A JP2016082780 A JP 2016082780A JP 2016082780 A JP2016082780 A JP 2016082780A JP 2017193058 A JP2017193058 A JP 2017193058A
- Authority
- JP
- Japan
- Prior art keywords
- roll
- sheet
- molten resin
- forming apparatus
- extruding
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Extrusion Moulding Of Plastics Or The Like (AREA)
Abstract
【課題】押出部の内部の形状を変更することなく当該押出部から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる成膜装置および成膜方法を提供する。【解決手段】成膜装置10は、溶融された樹脂を押し出す押出部12と、押出部12から押し出された、シート状の溶融された樹脂が巻かれるロール20とを備えており、押出部12から押し出された、シート状の溶融された樹脂は、ロール20の外周面における周方向の一部の領域に巻かれるようになっている。また、ロール20は、その軸方向における両端部の直径が最も大きくなるような構成となっている。【選択図】図2
Description
本発明は、溶融された樹脂(例えば、熱可塑性樹脂)を押出部から押し出し、この押し出されたシート状の溶融された樹脂を冷却することによって樹脂フィルムを形成する成膜装置および成膜方法に関する。
熱可塑性樹脂フィルム等の樹脂フィルムを製造する方法として、押出機にて溶融混錬された熱可塑性樹脂を当該押出機の先端に取り付けられている押出成形用Tダイによりシート状に押し出し、この押し出されたシート状の溶融された熱可塑性樹脂を冷却ロールの外周面に巻くことによって冷却する方法が知られている。ここで、押出成形用Tダイから押し出されたシート状の溶融された熱可塑性樹脂はいわゆる「ネックイン現象」により端部が中央部分よりも厚くなってしまう(すなわち、シート状の溶融された熱可塑性樹脂の両端部が膨らんでしまう)という傾向がある。このため、樹脂フィルムの製造工程において、厚さが大きくなってしまった端部を切断して廃棄するようになっている。しかしながら、このような方法では、最終製品としての樹脂フィルムの幅が小さくなってしまい、また、原料のコストが増加するため不経済であるという問題がある。
このため、従来から、押出成形用Tダイから押し出されたシート状の溶融された熱可塑性樹脂の厚さを均一にし、厚さが大きくなってしまった端部の切断をできるだけ抑制するために様々な工夫がなされている。例えば、特許文献1乃至3には、押出機の先端に取り付けられている押出成形用Tダイにおける熱可塑性樹脂の流路の両端部の大きさを制限することにより、当該押出成形用Tダイから押し出されたシート状の溶融された熱可塑性樹脂の両端部の膨らみを抑制する方法が開示されている。また、特許文献4には、押出成形用Tダイの流路間隙を構成するダイリップの吐出端を、押出成形用Tダイの両端部において熱可塑性樹脂の吐出方向に突出させることにより、当該押出成形用Tダイから押し出されたシート状の溶融された熱可塑性樹脂の両端部の膨らみを抑制する方法が開示されている。
特許文献1乃至4に開示される方法では、押出成形用Tダイの形状を工夫することにより、当該押出成形用Tダイから押し出されたシート状の溶融された熱可塑性樹脂の両端部の膨らみを抑制しているが、このような方法ではシート状の溶融された熱可塑性樹脂の両端部の膨らみを十分に抑制することができず、また、押出成形用Tダイの内部の形状を変える必要があるため手間がかかるという問題があった。
本発明は、このような点を考慮してなされたものであり、押出部の内部の形状を変更することなく当該押出部から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる成膜装置および成膜方法を提供することを目的とする。
本発明の成膜装置は、溶融された樹脂を押し出す押出部と、前記押出部から押し出された、シート状の溶融された樹脂が巻かれるロールと、を備え、前記押出部から押し出された、シート状の溶融された樹脂は、前記ロールの外周面における周方向の一部の領域に巻かれるようになっており、前記ロールは、その軸方向における両端部の直径が最も大きくなるような構成となっていることを特徴とする。
このような成膜装置によれば、押出部から押し出された、シート状の溶融された樹脂を、その軸方向における両端部の直径が最も大きくなるようなロールの外周面における周方向の一部の領域に巻くようになっている。この場合には、ロールに巻き取られるシート状の溶融された樹脂は、その両端部の巻き取り速度が中央部分の巻き取り速度よりも大きくなる。このため、押出部から押し出されたシート状の溶融された樹脂は、その両端部が中央部分よりも大きな張力がかかるようになり、この両端部は押出部からの押し出し方向に引き伸ばされるようになる。このことにより、押出部から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる。
本発明の成膜装置においては、前記ロールは、当該ロールの外周面における周方向の一部の領域に巻かれる、シート状の溶融された樹脂を冷却する冷却ロールであってもよい。
本発明の成膜装置は、前記ロールに巻かれる、シート状の溶融された樹脂に気体を噴射する気体噴射部を更に備えていてもよい。
本発明の成膜装置においては、前記ロールは、直径の大きさが略同一である円筒形状の中央部分と、前記中央部分の両側方に設けられ、軸方向における外側に向かって直径が徐々に大きくなるようなテーパ部分とを有していてもよい。
この場合、前記ロールの全長に対する前記中央部分の軸方向の長さの割合は0.35乃至0.65の範囲内の大きさとなっていてもよい。
また、前記中央部分の直径の大きさに対する前記ロールの両端部の直径の大きさの割合は1.05乃至1.3の範囲内の大きさとなっていてもよい。
本発明の成膜方法は、溶融された樹脂を押出部から押し出す工程と、前記押出部から押し出された、シート状の溶融された樹脂を、その軸方向における両端部の直径が最も大きくなるようなロールの外周面における周方向の一部の領域に巻く工程と、を備えたことを特徴とする。
このような成膜方法によれば、押出部から押し出された、シート状の溶融された樹脂を、その軸方向における両端部の直径が最も大きくなるようなロールの外周面における周方向の一部の領域に巻くようになっている。この場合には、ロールに巻き取られるシート状の溶融された樹脂は、その両端部の巻き取り速度が中央部分の巻き取り速度よりも大きくなる。このため、押出部から押し出されたシート状の溶融された樹脂は、その両端部が中央部分よりも大きな張力がかかるようになり、この両端部は押出部からの押し出し方向に引き伸ばされるようになる。このことにより、押出部から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる。
本発明の成膜装置および成膜方法によれば、押出部の内部の形状を変更することなく当該押出部から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる。
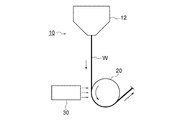
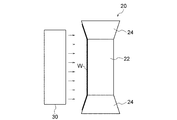
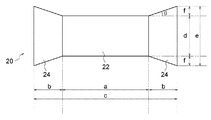
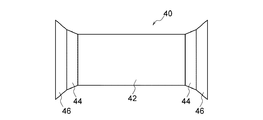
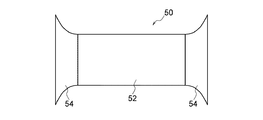
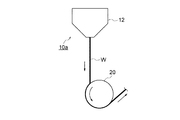
以下、図面を参照して本発明の実施の形態について説明する。図1乃至図6は、本実施の形態による成膜装置を示す図である。このうち、図1は、本実施の形態による成膜装置の構成を概略的に示す構成図であり、図2は、図1に示す成膜装置における冷却ロールおよび気体噴射部を上方から見たときの構成を示す上面図である。また、図3は、図1および図2に示す冷却ロールの構成の一例を詳細に示す構成図である。また、図4および図5は、それぞれ、本実施の形態による成膜装置に設けられる冷却ロールの構成の他の様々な例を示す構成図である。また、図6は、変形例に係る成膜装置の構成を概略的に示す構成図である。なお、図1、図2および図6において、吐出部から押し出されたシート状の溶融された樹脂を参照符合Wで示している。
図1に示すように、本実施の形態による成膜装置10は、溶融された樹脂を押し出す押出部12と、押出部12から押し出された、シート状の溶融された樹脂が巻かれるロール20と、ロール20に巻かれる、シート状の溶融された樹脂に空気等の気体を噴射する気体噴射部30とを備えている。ここで、押出部12は、押出機の先端に取り付けられている押出成形用Tダイから構成されており、当該押出機にて溶融混錬された熱可塑性樹脂等の樹脂が押出部12から図1における下向きに押し出されるようになっている。また、押出部12から押し出された、シート状の溶融された樹脂は、ロール20の外周面における周方向の一部の領域に巻かれるようになっている。ここで、本実施の形態では、ロール20は、当該ロール20の外周面における周方向の一部の領域に巻かれる、シート状の溶融された樹脂を冷却する冷却ロールから構成されている。また、気体噴射部30は、ロール20に巻かれる、シート状の溶融された樹脂に空気等の気体を噴射することにより、シート状の溶融された樹脂をロール20の外周面に押し当てるようになっている(図1および図2において、気体噴射部30から噴射される空気等の気体の流れを矢印で示す)。このことにより、シート状の溶融された樹脂は、冷却ロールとしてのロール20により確実に冷却されるようになる。なお、冷却ロールは、加工性、剛性、熱伝導に優れたステンレス等の、一般的な素材で構成されており、水等を用いた一般的な冷却方法で冷却されている。また、冷却ロールの構成素材を、更に熱伝導の高い銅等に変更しても良いし、また、冷却方法として、更に冷却効率の高い有機溶媒等を適宜選択しても良い。また、気体噴射部30から噴射される気体は、空気に限定されることは無く、窒素や冷却効率の高いヘリウム等の気体を用いても良い。さらに、気体噴射部30から噴射される気体の温度は、シート状の溶融された樹脂の素材や冷却ロールの温度の関係で適宜選択可能であるが、シート状の溶融された樹脂の温度より低くして冷却固化を促進させるのが望ましい。
また、本実施の形態では、ロール20は、その軸方向における両端部の直径が最も大きくなるような構成となっている。このようなロール20の構成の詳細について図2および図3を用いて説明する。
図2および図3に示すように、ロール20は、直径の大きさが略同一である円筒形状の中央部分22と、中央部分22の両側方に設けられ、軸方向における外側に向かって直径が徐々に大きくなるような2つのテーパ部分24とを有しており、ロール20の軸方向における両端部の箇所での各テーパ部分24の直径が最も大きくなっている。このような構成のロール20によれば、ロール20の軸方向における両端部の箇所での各テーパ部分24の直径が中央部分22の直径よりも大きいことにより、ロール20に巻き取られるシート状の溶融された樹脂は、その両端部の巻き取り速度が中央部分の巻き取り速度よりも大きくなる。このため、押出部12から押し出されたシート状の溶融された樹脂は、その両端部が中央部分よりも大きな張力がかかるようになり、この両端部は押出部12からの押し出し方向に引き伸ばされるようになる。このことにより、押出部12から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる。
ロール20の構成についてより詳細に説明すると、図3に示すように、ロール20の軸方向における中央部分22の長さをa、各テーパ部分24の長さをb、ロール20の全長をcとしたときに、ロール20の全長に対する中央部分22の軸方向の長さの割合(すなわち、a/cの大きさ)は0.35乃至0.65の範囲内の大きさ(より好ましくは、0.375)となっている。ここで、ロール20の全長に対する中央部分22の軸方向の長さの割合が0.35よりも小さい場合には、ロール20の軸方向における各テーパ部分24の長さが大き過ぎることにより、押出部12から押し出されたシート状の溶融された樹脂は、その端部から離れた箇所でも大きな張力がかかるようになる。このため、押出部12から押し出されたシート状の溶融された樹脂について、端部から離れた箇所の厚さが小さくなってしまうという問題がある。これに対し、ロール20の全長に対する中央部分22の軸方向の長さの割合が0.65よりも大きい場合には、ロール20の軸方向における各テーパ部分24の長さが比較的小さくなってしまうことにより、押出部12から押し出されたシート状の溶融された樹脂の端部に十分な大きさの張力がかからないようになる。このため、押出部12から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができないという問題がある。
また、図3に示すように、中央部分22の直径の大きさをd、ロール20の両端部の直径の大きさ(すなわち、ロール20の軸方向における両端部の箇所での各テーパ部分24の直径の大きさ)をe、中央部分22の半径の大きさと、ロール20の軸方向における両端部の箇所での各テーパ部分24の半径の大きさとの差をfとしたときに、中央部分22の直径の大きさに対するロール20の両端部の直径の大きさの割合(すなわち、e/dの大きさ)は1.05乃至1.3の範囲内の大きさ(より好ましくは、1.2)となっている。ここで、中央部分22の直径の大きさに対するロール20の両端部の直径の大きさの割合が1.05よりも小さい場合には、ロール20の両端部の直径の大きさが比較的小さくなってしまうことにより、押出部12から押し出されたシート状の溶融された樹脂の端部に十分な大きさの張力がかからないようになる。このため、押出部12から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができないという問題がある。また、中央部分22の直径の大きさに対するロール20の両端部の直径の大きさの割合が1.3よりも大きい場合には、ロール20の両端部の直径が大き過ぎることにより、押出部12から押し出されたシート状の溶融された樹脂の端部に過剰な大きさの張力がかかってしまう。このため、押出部12から押し出されたシート状の溶融された樹脂の両端部の厚さが中央部分の厚さよりも小さくなってしまうという問題がある。
また、各テーパ部分24のテーパ角度(具体的には、図3において角度θで示される角度)も所定の範囲内の大きさとなっていることが望ましい。このようなテーパ角度θは、tanθ=f/bの数式により規定されるようになる。
なお、本実施の形態の成膜装置10で用いられる冷却ロール等のロールは図2および図3に示すような構成のものに限定されることはない。本実施の形態の成膜装置10で用いられるロールの他の構成例について図4および図5を用いて説明する。
図4に示すような構成のロール40は、直径の大きさが略同一である円筒形状の中央部分42と、中央部分42の両側方に設けられ、軸方向における外側に向かって直径が徐々に大きくなるような2つの第1テーパ部分44と、各第1テーパ部分44の更に両側方に設けられ、軸方向における外側に向かって直径が徐々に大きくなるような2つの第2テーパ部分46とを有しており、ロール40の軸方向における両端部の箇所での各第2テーパ部分46の直径が最も大きくなっている。ここで、各第2テーパ部分46のテーパ角度は各第1テーパ部分44のテーパ角度よりも大きくなっている。このような構成のロール40によれば、図2および図3に示すような構成のロール20と同様に、ロール40の軸方向における両端部の箇所での各第2テーパ部分46の直径が中央部分42の直径よりも大きいことにより、ロール40に巻き取られるシート状の溶融された樹脂は、その両端部の巻き取り速度が中央部分の巻き取り速度よりも大きくなる。このため、押出部12から押し出されたシート状の溶融された樹脂は、その両端部が中央部分よりも大きな張力がかかるようになり、この両端部は押出部12からの押し出し方向に引き伸ばされるようになる。このことにより、押出部12から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる。
また、図5に示すような構成のロール50は、直径の大きさが略同一である円筒形状の中央部分52と、中央部分52の両側方に設けられ、軸方向における外側に向かって直径が徐々に大きくなるような2つのテーパ部分54とを有しており、ロール50の軸方向における両端部の箇所での各テーパ部分54の直径が最も大きくなっている。ここで、図2および図3に示すようなロール20のテーパ部分24は、軸方向における外側への距離に対する直径の大きさの増加量の割合が均一となっているが、図5に示すような構成のロール50の各テーパ部分54は、軸方向における外側への距離に対する直径の大きさの増加量の割合が漸増するようになっており、各テーパ部分54は軸方向における外側に向かっていわゆる末広がりの形状となっている。このような構成のロール50によれば、図2および図3に示すような構成のロール20と同様に、ロール50の軸方向における両端部の箇所での各テーパ部分54の直径が中央部分52の直径よりも大きいことにより、ロール50に巻き取られるシート状の溶融された樹脂は、その両端部の巻き取り速度が中央部分の巻き取り速度よりも大きくなる。このため、押出部12から押し出されたシート状の溶融された樹脂は、その両端部が中央部分よりも大きな張力がかかるようになり、この両端部は押出部12からの押し出し方向に引き伸ばされるようになる。このことにより、押出部12から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる。
以上のような構成からなる本実施の形態の成膜装置10およびこのような成膜装置10による成膜方法によれば、押出部12から押し出された、シート状の溶融された樹脂を、その軸方向における両端部の直径が最も大きくなるようなロール20の外周面における周方向の一部の領域に巻くようになっている。この場合には、ロール20に巻き取られるシート状の溶融された樹脂は、その両端部の巻き取り速度が中央部分の巻き取り速度よりも大きくなる。このため、押出部12から押し出されたシート状の溶融された樹脂は、その両端部が中央部分よりも大きな張力がかかるようになり、この両端部は押出部12からの押し出し方向に引き伸ばされるようになる。このことにより、押出部12から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる。
また、本実施の形態の成膜装置10においては、上述したように、ロール20は、当該ロール20の外周面における周方向の一部の領域に巻かれる、シート状の溶融された樹脂を冷却する冷却ロールである。この場合には、押出部12から押し出された、シート状の溶融された樹脂を冷却ロールによって冷却することにより樹脂フィルムを形成することができるようになる。
また、本実施の形態の成膜装置10においては、上述したように、ロール20に巻かれる、シート状の溶融された樹脂に空気等の気体を噴射する気体噴射部30が設けられている。この場合には、ロール20に巻かれる、シート状の溶融された樹脂に空気等の気体を噴射することにより、シート状の溶融された樹脂をロール20の外周面に押し当てることができるようになる。
また、本実施の形態の成膜装置10においては、上述したように、ロール20は、直径の大きさが略同一である円筒形状の中央部分22と、中央部分22の両側方に設けられ、軸方向における外側に向かって直径が徐々に大きくなるようなテーパ部分24とを有している。この場合、ロール20の全長に対する中央部分22の軸方向の長さの割合は0.35乃至0.65の範囲内の大きさとなっていることが好ましい。また、中央部分22の直径の大きさに対するロール20の両端部の直径の大きさの割合は1.05乃至1.3の範囲内の大きさとなっていることが好ましい。
なお、本実施の形態による成膜装置は、上述したような態様に限定されることはなく、様々な変更を加えることができる。
例えば、本実施の形態による成膜装置として、図6に示すように、シート状の溶融された樹脂に空気等の気体を噴射する気体噴射部の設置が省略されるような成膜装置10aが用いられてもよい。このような変形例に係る成膜装置10aでは、押出部12から図6における下向きに押し出されたシート状の溶融された樹脂は、ロール20の外周面における最側端の位置ではなく、ロール20の外周面における最側端の近傍で上端部に近い位置に接触し、冷却固化され始めつつ当該ロール20に巻かれるようになる。また、このような成膜装置10aでは、シート状の溶融された樹脂がロール20により巻き取られる力によって、押出部12とロール20との間のシート状の溶融された樹脂に張力がかけられるようになり、このような張力により、シート状の溶融された樹脂を押出部12からの押し出し方向に引き伸ばすことができるようになる。このような構成の成膜装置10aでも、図1等に示すような成膜装置10と同様に、押出部12から押し出された、シート状の溶融された樹脂を、その軸方向における両端部の直径が最も大きくなるようなロール20の外周面における周方向の一部の領域に巻くようになっている。この場合には、ロール20に巻き取られるシート状の溶融された樹脂は、その両端部の巻き取り速度が中央部分の巻き取り速度よりも大きくなる。このため、押出部12から押し出されたシート状の溶融された樹脂は、その両端部が中央部分よりも大きな張力がかかるようになり、この両端部は押出部12からの押し出し方向に引き伸ばされるようになる。このことにより、押出部12から押し出されたシート状の溶融された樹脂の両端部が膨らんでしまうことを十分に抑制することができる。
また、本実施の形態による成膜装置では、押出部12から押し出されたシート状の溶融された樹脂が最初に巻かれるロール20は冷却ロールに限定されることはない。別の変形例に係る成膜装置として、押出部12から押し出されたシート状の溶融された樹脂が通常のロールに巻かれ、その後、このロールから巻き出されたシート状の溶融された樹脂が冷却ロール等の冷却機構により冷却されるようになっていてもよい。この場合、押出部12から押し出されたシート状の溶融された樹脂が最初に巻かれる通常のロールは、その軸方向における両端部の直径が最も大きくなるような構成となる。
10、10a 成膜装置
12 押出部
20 ロール
22 中央部分
24 テーパ部分
30 気体噴射部
40 ロール
42 中央部分
44 第1テーパ部分
46 第2テーパ部分
50 ロール
52 中央部分
54 テーパ部分
12 押出部
20 ロール
22 中央部分
24 テーパ部分
30 気体噴射部
40 ロール
42 中央部分
44 第1テーパ部分
46 第2テーパ部分
50 ロール
52 中央部分
54 テーパ部分
Claims (7)
- 溶融された樹脂を押し出す押出部と、
前記押出部から押し出された、シート状の溶融された樹脂が巻かれるロールと、
を備え、
前記押出部から押し出された、シート状の溶融された樹脂は、前記ロールの外周面における周方向の一部の領域に巻かれるようになっており、
前記ロールは、その軸方向における両端部の直径が最も大きくなるような構成となっている、成膜装置。 - 前記ロールは、当該ロールの外周面における周方向の一部の領域に巻かれる、シート状の溶融された樹脂を冷却する冷却ロールである、請求項1記載の成膜装置。
- 前記ロールに巻かれる、シート状の溶融された樹脂に気体を噴射する気体噴射部を更に備えた、請求項1または2記載の成膜装置。
- 前記ロールは、直径の大きさが略同一である円筒形状の中央部分と、前記中央部分の両側方に設けられ、軸方向における外側に向かって直径が徐々に大きくなるようなテーパ部分とを有している、請求項1乃至3のいずれか一項に記載の成膜装置。
- 前記ロールの全長に対する前記中央部分の軸方向の長さの割合は0.35乃至0.65の範囲内の大きさとなっている、請求項4記載の成膜装置。
- 前記中央部分の直径の大きさに対する前記ロールの両端部の直径の大きさの割合は1.05乃至1.3の範囲内の大きさとなっている、請求項4または5記載の成膜装置。
- 溶融された樹脂を押出部から押し出す工程と、
前記押出部から押し出された、シート状の溶融された樹脂を、その軸方向における両端部の直径が最も大きくなるようなロールの外周面における周方向の一部の領域に巻く工程と、
を備えた、成膜方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016082780A JP2017193058A (ja) | 2016-04-18 | 2016-04-18 | 成膜装置および成膜方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016082780A JP2017193058A (ja) | 2016-04-18 | 2016-04-18 | 成膜装置および成膜方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017193058A true JP2017193058A (ja) | 2017-10-26 |
Family
ID=60155733
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016082780A Pending JP2017193058A (ja) | 2016-04-18 | 2016-04-18 | 成膜装置および成膜方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2017193058A (ja) |
-
2016
- 2016-04-18 JP JP2016082780A patent/JP2017193058A/ja active Pending
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2015159634A1 (ja) | 偏肉調整型エアーリング | |
| JP4464464B1 (ja) | スリッタ | |
| WO2012002108A1 (ja) | フィルム製造装置および製造方法 | |
| WO2015108037A1 (ja) | 延伸フィルムの製造方法 | |
| JP6298419B2 (ja) | ダイ、溶液製膜方法及び溶融製膜方法 | |
| JPWO2008143035A1 (ja) | フッ素樹脂チューブ及びその製造方法 | |
| KR102181046B1 (ko) | 연신 필름의 제조 방법 | |
| JP2017124521A (ja) | 冷却ロール | |
| JP6377355B2 (ja) | 延伸フィルムの製造方法 | |
| JP6338865B2 (ja) | 延伸フィルムの製造方法 | |
| WO2015108035A1 (ja) | 延伸フィルムの製造方法 | |
| US20210354359A1 (en) | Hose extrusion mandrel and method for manufacturing a hose | |
| JP6867910B2 (ja) | 樹脂フィルムの再生方法及び樹脂フィルムの製造方法 | |
| JP2018153994A (ja) | 樹脂フィルムの成膜方法 | |
| JPWO2006054592A1 (ja) | 成型ドラムへのゴムストリップ材巻付方法 | |
| JP6582638B2 (ja) | 樹脂成形装置、樹脂成形方法 | |
| JP6515583B2 (ja) | 管状体の製造装置及び製造方法 | |
| JP6515582B2 (ja) | 管状体の製造装置及び製造方法 | |
| JP5297752B2 (ja) | 筒状フィルム、およびその製造装置と製造方法 | |
| JP5678545B2 (ja) | スロットダイ装置 | |
| JP2005246849A (ja) | プラグ及びそのプラグを用いた熱可塑性樹脂発泡シートの製造方法 | |
| JP2025021883A (ja) | 熱可塑性ポリマーフィルムの製造方法及び製造装置 | |
| KR100768435B1 (ko) | 시트상 재료의 성형 다이스 | |
| JP2008168523A (ja) | プラグ、ポリプロピレン系樹脂発泡シート製造装置及びポリプロピレン系樹脂発泡シート製造方法 | |
| JPS5815295B2 (ja) | 4 フツカエチレンジユシチユ−ブノシヨウケツホウホウ オヨビ シヨウケツソウチ |