JP2017193722A - ポリオレフィン樹脂フィルム - Google Patents
ポリオレフィン樹脂フィルム Download PDFInfo
- Publication number
- JP2017193722A JP2017193722A JP2017142951A JP2017142951A JP2017193722A JP 2017193722 A JP2017193722 A JP 2017193722A JP 2017142951 A JP2017142951 A JP 2017142951A JP 2017142951 A JP2017142951 A JP 2017142951A JP 2017193722 A JP2017193722 A JP 2017193722A
- Authority
- JP
- Japan
- Prior art keywords
- biomass
- derived
- resin
- resin composition
- resin film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Landscapes
- Wrappers (AREA)
- Compositions Of Macromolecular Compounds (AREA)
Abstract
Description
上記の樹脂組成物が、上記のバイオマス由来のエチレンを上記の樹脂組成物全体に対して5質量%以上含んでなり、上記の樹脂組成物が、0.91〜0.96g/cm3の密度を有することを特徴とするものである。
また、本発明のポリオレフィン樹脂フィルムは、従来の化石燃料から得られる原料から製造されたポリオレフィン樹脂フィルムと比べて、機械的特性等の物性面で遜色がないため、従来のポリオレフィン樹脂フィルムを代替することができる。
本発明において、バイオマス由来のポリオレフィンの原料となるバイオマス由来のエチレンの製造方法は、特に限定されず、従来公知の方法により得ることができる。以下、バイオマス由来のエチレンの製造方法の一例を説明する。
本発明において、バイオマス由来のポリオレフィンは、バイオマス由来のエチレンを含むモノマーが重合してなるものである。バイオマス由来のエチレンには、上記の製造方法により得られたものを用いることが好ましい。原料であるモノマーとしてバイオマス由来のエチレンを用いているため、重合されてなるポリオレフィンはバイオマス由来となる。なお、ポリオレフィンの原料モノマーは、バイオマス由来のエチレンを100質量%含むものでなくてもよい。
Pbio(%)=PC14/105.5×100
本発明において、樹脂組成物は、上記のポリオレフィンを主成分として含むものである。樹脂組成物は、バイオマス由来のエチレンを樹脂組成物全体に対して5質量%以上、好ましくは5〜95質量%、より好ましくは25〜75質量%含んでなるものである。樹脂組成物中のバイオマス由来のエチレンの濃度が5質量%以上であれば、従来に比べて化石燃料の使用量を削減することができ、カーボンニュートラルなポリオレフィン樹脂フィルムを実現できる。
本発明による樹脂フィルムは、上記の樹脂組成物からなり、樹脂組成物がバイオマス由来のエチレンを樹脂組成物全体に対して5質量%以上含んでなることで、カーボンニュートラルなポリオレフィン樹脂フィルムを実現できる。したがって、従来に比べて化石燃料の使用量を大幅に削減することができ、環境負荷を減らすことができる。また、本発明のポリオレフィン樹脂フィルムは、従来の化石燃料から得られる原料から製造されたポリオレフィン樹脂フィルムと比べて、機械的特性等の物性面で遜色がないため、従来のポリオレフィン樹脂フィルムを代替することができる。
本発明による樹脂フィルムは、容器や袋等の包装製品、化粧シートやトレー等のシート成形品、積層フィルム、光学フィルム、樹脂板、各種ラベル材料、蓋材、およびラミネートチューブ等の各種用途に好適に使用することができ、特に、包装製品およびシート成形品が好ましい。
下記の実施例1〜7および比較例1〜2において、バイオマス度とは、放射性炭素(C14)測定によるバイオマス由来の炭素の含有量の値である。
下記の実施例1〜7および比較例1〜2で用いた押出製膜機の条件は、以下のとおりであった。
スクリュー径:90mm
スクリュー型式:フルフライト
L/D:28
Tダイ:11S型ストレートマニホールド
Tダイ有効開口長:560mm
バイオマス由来の高密度ポリエチレン(Braskem社製、商品名:SHA7260、バイオマス度:94.5%、密度:0.955g/cm3、MFR:20g/10分)を290℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の高密度ポリエチレン(Braskem社製、商品名:SHA7260、バイオマス度:94.5%、密度:0.955g/cm3、MFR:20g/10分)50質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC701、バイオマス度:0%、密度:0.919g/cm3、MFR:14g/10分)50質量部とをドライブレンドした樹脂(バイオマス度:48%、密度:0.937g/cm3、MFR:17g/10分)を、290℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の高密度ポリエチレン(Braskem社製、商品名:SHA7260、バイオマス度:94.5%、密度:0.955g/cm3、MFR:20g/10分)33質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC701、バイオマス度:0%、密度:0.919g/cm3、MFR:14g/10分)67質量部とをドライブレンドした樹脂(バイオマス度:32%、密度:0.931g/cm3、MFR:16g/10分)を、290℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC701、バイオマス度:0%、密度:0.919g/cm3、MFR:14g/10分)を290℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
上記の実施例1〜3および比較例1で用いた樹脂組成物の加工適性および得られたフィルムの特性について、以下の各種評価:(1)ドローダウン、(2)ネックイン、(3)モーター負荷、(4)樹脂圧力、(5)ループスティフネス、を行った。
上記の実施例1〜3および比較例1で用いた樹脂組成物を、上記の押出製膜機を用いて、Tダイ幅560mm、樹脂温度290℃、スクリュー回転数34rpmの条件で、押出コーティング膜が膜切れするか、サージングする最高引取り速度(m/分)を測定した。
測定結果は、下記の表1に示される通りであった。
上記の実施例1〜3および比較例1で用いた樹脂組成物を、上記の押出製膜機を用いて、Tダイ幅560mm、スクリュー回転数105rpmの条件で、引取り速度140m/分、エアーギャップ120mmの時の両耳ネックイン(mm)を測定した。測定結果は、下記の表1に示される通りであった。
上記の実施例1〜3および比較例1において、上記の押出製膜機を用いて樹脂フィルムを製造した際のモーター負荷(A)を測定した。測定結果は、下記の表1に示される通りであった。
上記の実施例1〜3および比較例1において、上記の押出製膜機を用いて樹脂フィルムを製造した際の樹脂圧力(MPa)を測定した。測定結果は、下記の表1に示される通りであった。
上記の実施例1〜3および比較例1で得られた樹脂フィルムを、幅15mm、長さ150mmに切り出し、剛性試験機(東洋精機製作所社製、商品名:ループステフネステスタ)を用いてフィルムの剛性(N)の測定を行った。ループの長さは60mmとした。測定結果は、下記の表1に示される通りであった。
バイオマス由来の直鎖状低密度ポリエチレン(Braskem社製、商品名:SLL318、バイオマス度:87%、密度:0.918g/cm3、MFR:2.7g/10分)を320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の直鎖状低密度ポリエチレン(Braskem社製:SLL318、バイオマス度:87%、密度:0.918g/cm3、MFR:2.7g/10分)33質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC604、バイオマス度:0%、密度:0.918g/cm3、MFR:8g/10分)67質量部とをメルトブレンドした樹脂(バイオマス度:29%、密度:0.918g/cm3、MFR:6.3g/10分)を、320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の直鎖状低密度ポリエチレン(Braskem社製、商品名:SLL318、バイオマス度:87%、密度:0.918g/cm3、MFR:2.7g/10分)33質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC604、バイオマス度:0%、密度:0.918g/cm3、MFR:8g/10分)37質量部と、化石燃料由来の直鎖状低密度ポリエチレン(日本ポリエチレン社製、商品名:KC573、バイオマス度:0%、密度:0.910g/cm3、MFR:15g/10分)30質量部とをメルトブレンドした樹脂(バイオマス度:29%、密度:0.916g/cm3、MFR:8.4g/10分)を、320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の直鎖状低密度ポリエチレン(Braskem社製、商品名:SLL318、バイオマス度:87%、密度:0.918g/cm3、MFR:2.7g/10分)33質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC604、バイオマス度:0%、密度:0.918g/cm3、MFR:8g/10分)37質量部と、化石燃料由来の直鎖状低密度ポリエチレン(日本ポリエチレン社製、商品名:KS560T、バイオマス度:0%、密度:0.898g/cm3、MFR:16g/10分)30質量部とをメルトブレンドした樹脂(バイオマス度は29%、密度は0.912g/cm3、MFRは8.7g/10分)を、320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC600A、バイオマス度:0%、密度:0.919g/cm3、MFR:7g/10分)を320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、樹脂フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
上記の実施例4〜7および比較例2で用いた樹脂組成物の加工適性および得られたフィルムの特性について、以下の各種評価:(6)ドローダウン、(7)ネックイン、(8)モーター負荷、(9)樹脂圧力、(10)シール開始温度、を行った。
上記の実施例4〜7および比較例2で用いた樹脂組成物を、上記の押出製膜機を用いて、Tダイ幅560mm、樹脂温度290℃、スクリュー回転数34rpmの条件で、押出コーティング膜が膜切れするか、サージングする最高引取り速度(m/分)を測定した。
測定結果は、下記の表2に示される通りであった。
上記の実施例4〜7および比較例2で用いた樹脂組成物を、上記の押出製膜機を用いて、Tダイ幅560mm、スクリュー回転数105rpmの条件で、引取り速度140m/分、エアーギャップ120mmの時の両耳ネックイン(mm)を測定した。測定結果は、下記の表2に示される通りであった。
上記の実施例4〜7および比較例2において、上記の押出製膜機を用いて樹脂フィルムを製造した際のモーター負荷(A)を測定した。測定結果は、下記の表2に示される通りであった。
上記の実施例4〜7および比較例2において、上記の押出製膜機を用いて樹脂フィルムを製造した際の樹脂圧力(MPa)を測定した。測定結果は、下記の表2に示される通りであった。
上記の実施例4〜7および比較例2で得られた樹脂フィルムを、厚さ幅15mm、長さ200mmに切り出し、シール温度は90〜150℃、シール圧力は30N/cm2、シール時間は1秒でヒートシールして、シールが開始される温度(℃)を特定した。測定結果は、下記の表2に示される通りであった。
下記の参考例1〜3、参考比較例1、実施例1〜2および比較例1〜3において、バイオマス度とは、放射性炭素(C14)測定によるバイオマス由来の炭素の含有量の値である。
下記の参考例1〜3、参考比較例1、実施例1〜2および比較例1〜3で用いた押出製膜機の条件は、以下のとおりであった。
スクリュー径:90mm
スクリュー型式:フルフライト
L/D:28
Tダイ:11S型ストレートマニホールド
Tダイ有効開口長:560mm
バイオマス由来の高密度ポリエチレン(Braskem社製、商品名:SHA7260、バイオマス度:94.5%、密度:0.955g/cm3、MFR:20g/10分)を290℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の高密度ポリエチレン(Braskem社製、商品名:SHA7260、バイオマス度:94.5%、密度:0.955g/cm3、MFR:20g/10分)50質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC701、バイオマス度:0%、密度:0.919g/cm3、MFR:14g/10分)50質量部とをドライブレンドした樹脂(バイオマス度:48%、密度:0.937g/cm3、MFR:17g/10分)を、290℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の高密度ポリエチレン(Braskem社製、商品名:SHA7260、バイオマス度:94.5%、密度:0.955g/cm3、MFR:20g/10分)33質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC701、バイオマス度:0%、密度:0.919g/cm3、MFR:14g/10分)67質量部とをドライブレンドした樹脂(バイオマス度:32%、密度:0.931g/cm3、MFR:16g/10分)を、290℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC701、バイオマス度:0%、密度:0.919g/cm3、MFR:14g/10分)を290℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
上記の参考例1〜3および参考比較例1で用いた樹脂組成物の加工適性および得られたフィルムの特性について、以下の各種評価:(1)ドローダウン、(2)ネックイン、(3)モーター負荷、(4)樹脂圧力、(5)ループスティフネス、を行った。
上記の参考例1〜3および参考比較例1で用いた樹脂組成物を、上記の押出製膜機を用いて、Tダイ幅560mm、樹脂温度290℃、スクリュー回転数34rpmの条件で、押出コーティング膜が膜切れするか、サージングする最高引取り速度(m/分)を測定した。
測定結果は、下記の表1に示される通りであった。
上記の参考例1〜3および参考比較例1で用いた樹脂組成物を、上記の押出製膜機を用いて、Tダイ幅560mm、スクリュー回転数105rpmの条件で、引取り速度140m/分、エアーギャップ120mmの時の両耳ネックイン(mm)を測定した。測定結果は、下記の表1に示される通りであった。
上記の参考例1〜3および参考比較例1において、上記の押出製膜機を用いて積層フィルムを製造した際のモーター負荷(A)を測定した。測定結果は、下記の表1に示される通りであった。
上記の参考例1〜3および参考比較例1において、上記の押出製膜機を用いて積層フィルムを製造した際の樹脂圧力(MPa)を測定した。測定結果は、下記の表1に示される通りであった。
上記の実施例1〜3および参考比較例1で得られた積層フィルムを、幅15mm、長さ150mmに切り出し、剛性試験機(東洋精機製作所社製、商品名:ループステフネステスタ)を用いてフィルムの剛性(N)の測定を行った。ループの長さは60mmとした。測定結果は、下記の表1に示される通りであった。
バイオマス由来の直鎖状低密度ポリエチレン(Braskem社製、商品名:SLL318、バイオマス度:87%、密度:0.918g/cm3、MFR:2.7g/10分)を320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の直鎖状低密度ポリエチレン(Braskem社製:SLL318、バイオマス度:87%、密度:0.918g/cm3、MFR:2.7g/10分)33質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC604、バイオマス度:0%、密度:0.918g/cm3、MFR:8g/10分)67質量部とをメルトブレンドした樹脂(バイオマス度:29%、密度:0.918g/cm3、MFR:6.3g/10分)を、320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の直鎖状低密度ポリエチレン(Braskem社製、商品名:SLL318、バイオマス度:87%、密度:0.918g/cm3、MFR:2.7g/10分)33質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC604、バイオマス度:0%、密度:0.918g/cm3、MFR:8g/10分)37質量部と、化石燃料由来の直鎖状低密度ポリエチレン(日本ポリエチレン社製、商品名:KC573、バイオマス度:0%、密度:0.910g/cm3、MFR:15g/10分)30質量部とをメルトブレンドした樹脂(バイオマス度:29%、密度:0.916g/cm3、MFR:8.4g/10分)を、320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
バイオマス由来の直鎖状低密度ポリエチレン(Braskem社製、商品名:SLL318、バイオマス度:87%、密度:0.918g/cm3、MFR:2.7g/10分)33質量部と、化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC604、バイオマス度:0%、密度:0.918g/cm3、MFR:8g/10分)37質量部と、化石燃料由来の直鎖状低密度ポリエチレン(日本ポリエチレン社製、商品名:KS560T、バイオマス度:0%、密度:0.898g/cm3、MFR:16g/10分)30質量部とをメルトブレンドした樹脂(バイオマス度は29%、密度は0.912g/cm3、MFRは8.7g/10分)を、320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
化石燃料由来の低密度ポリエチレン(日本ポリエチレン社製、商品名:LC600A、バイオマス度:0%、密度:0.919g/cm3、MFR:7g/10分)を320℃の樹脂温度にて、厚み12μmのPETフィルム(東洋紡社製、商品名:E5100)上に押し出して、積層フィルムを得た。押出成形の条件を、有効巾は560mm、押出厚みは30μm、押出速度は100m/分に設定した。
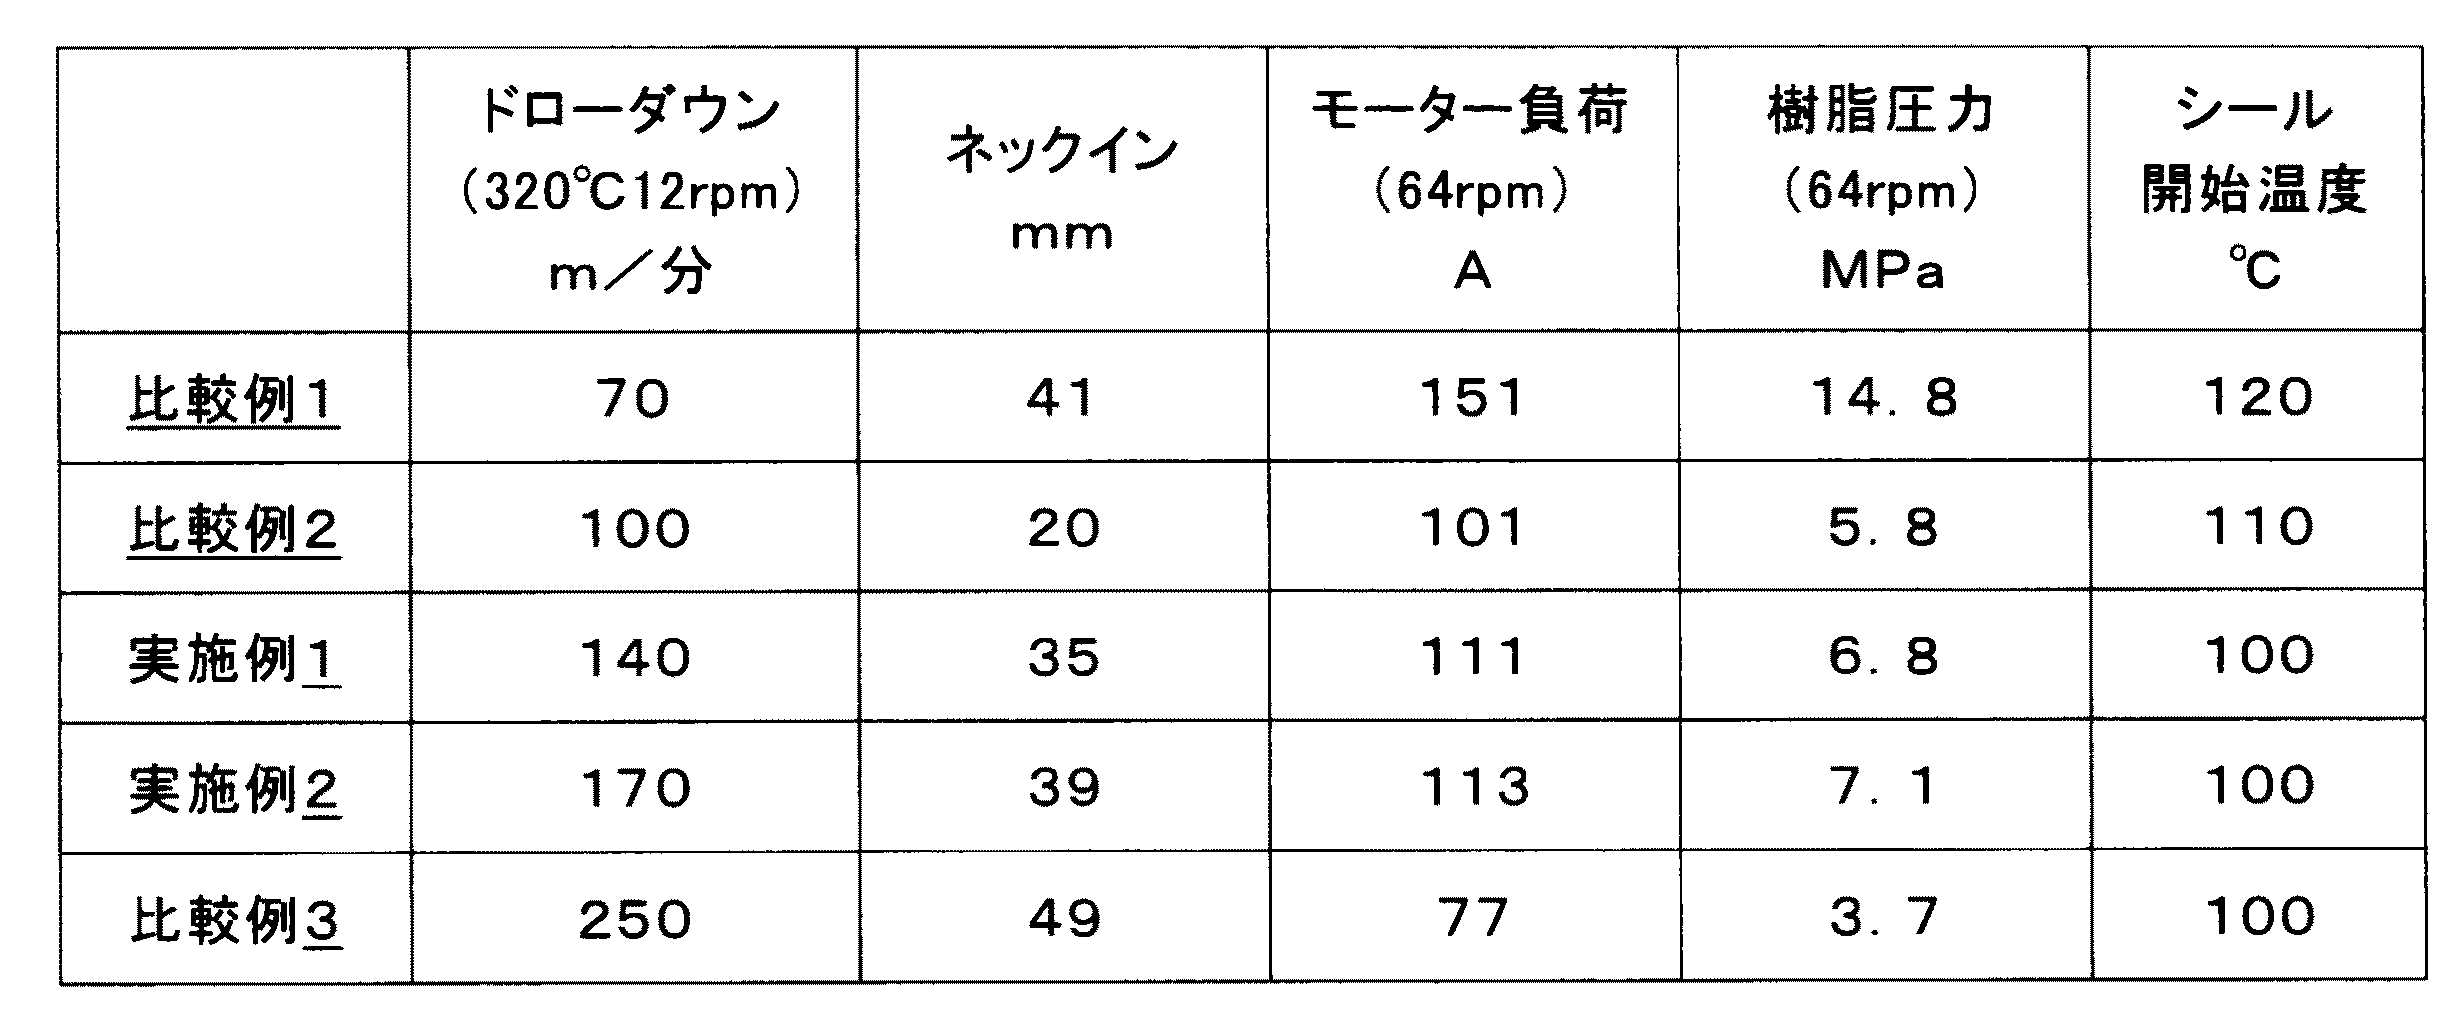
上記の実施例1〜2および比較例1〜3で用いた樹脂組成物の加工適性および得られたフィルムの特性について、以下の各種評価:(6)ドローダウン、(7)ネックイン、(8)モーター負荷、(9)樹脂圧力、(10)シール開始温度、を行った。
上記の実施例1〜2および比較例1〜3で用いた樹脂組成物を、上記の押出製膜機を用いて、Tダイ幅560mm、樹脂温度290℃、スクリュー回転数34rpmの条件で、押出コーティング膜が膜切れするか、サージングする最高引取り速度(m/分)を測定した。
測定結果は、下記の表2に示される通りであった。
上記の実施例1〜2および比較例1〜3で用いた樹脂組成物を、上記の押出製膜機を用いて、Tダイ幅560mm、スクリュー回転数105rpmの条件で、引取り速度140m/分、エアーギャップ120mmの時の両耳ネックイン(mm)を測定した。測定結果は、下記の表2に示される通りであった。
上記の実施例1〜2および比較例1〜3において、上記の押出製膜機を用いて積層フィルムを製造した際のモーター負荷(A)を測定した。測定結果は、下記の表2に示される通りであった。
上記の実施例1〜2および比較例1〜3において、上記の押出製膜機を用いて積層フィルムを製造した際の樹脂圧力(MPa)を測定した。測定結果は、下記の表2に示される通りであった。
上記の実施例1〜2および比較例1〜3で得られた積層フィルムを、厚さ幅15mm、長さ200mmに切り出し、シール温度は90〜150℃、シール圧力は30N/cm2、シール時間は1秒でヒートシールして、シールが開始される温度(℃)を特定した。測定結果は、下記の表2に示される通りであった。
Claims (13)
- バイオマス由来のエチレンを含むモノマーが重合してなるバイオマス由来のポリオレフィンを含んでなる樹脂組成物からなる樹脂フィルムであって、
前記樹脂組成物が、前記バイオマス由来のエチレンを前記樹脂組成物全体に対して5質量%以上含んでなり、前記樹脂組成物が、0.91〜0.96g/cm3の密度を有する、樹脂フィルム。 - 前記樹脂組成物が、1〜30g/10分のメルトフローレートを有する、請求項1に記載の樹脂フィルム。
- 前記樹脂組成物が、前記バイオマス由来のエチレンを、前記樹脂組成物全体に対して5〜95質量%含んでなる、請求項1または2に記載の樹脂フィルム。
- 前記モノマーが、化石燃料由来のエチレンおよび/またはα−オレフィンをさらに含む、請求項1〜3のいずれか一項に記載の樹脂フィルム。
- 前記モノマーが、バイオマス由来のα−オレフィンをさらに含む、請求項1〜3のいずれか一項に記載の樹脂フィルム。
- 前記樹脂組成物が、化石燃料由来のエチレンと、化石燃料由来のエチレンおよび/またはα−オレフィンとを含むモノマーが重合してなる化石燃料由来のポリオレフィンをさらに含んでなる、請求項1〜5のいずれか一項に記載の樹脂フィルム。
- 前記樹脂組成物が、5〜90質量%の前記バイオマス由来のポリオレフィンと、10〜95質量%の前記化石燃料由来のポリオレフィンとを含んでなる、請求項6に記載の樹脂フィルム。
- 前記α−オレフィンが、ブチレン、ヘキセン、またはオクテンである、請求項4〜7のいずれか一項に記載の樹脂フィルム。
- 前記ポリオレフィンが、ポリエチレンである、請求項1〜8のいずれか一項に記載の樹脂フィルム。
- 前記樹脂組成物が押出成形されてなる、請求項1〜9のいずれか一項に記載の樹脂フィルム。
- 前記押出成形が、Tダイ法またはインフレーション法により行われる、請求項10に記載の樹脂フィルム。
- 請求項1〜11のいずれか一項に記載の樹脂フィルムからなる、包装製品。
- 請求項1〜11のいずれか一項に記載の樹脂フィルムからなる、シート成形品。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017142951A JP6704878B2 (ja) | 2017-07-24 | 2017-07-24 | 積層フィルム |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017142951A JP6704878B2 (ja) | 2017-07-24 | 2017-07-24 | 積層フィルム |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016166061A Division JP6187657B2 (ja) | 2016-08-26 | 2016-08-26 | ポリオレフィン樹脂フィルム |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017193722A true JP2017193722A (ja) | 2017-10-26 |
| JP6704878B2 JP6704878B2 (ja) | 2020-06-03 |
Family
ID=60155274
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017142951A Active JP6704878B2 (ja) | 2017-07-24 | 2017-07-24 | 積層フィルム |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6704878B2 (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPWO2023100961A1 (ja) * | 2021-12-01 | 2023-06-08 | ||
| JPWO2023100962A1 (ja) * | 2021-12-01 | 2023-06-08 | ||
| JP2023081827A (ja) * | 2021-12-01 | 2023-06-13 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP2023081825A (ja) * | 2021-12-01 | 2023-06-13 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP2023081824A (ja) * | 2021-12-01 | 2023-06-13 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6044540A (ja) * | 1983-08-19 | 1985-03-09 | Asahi Chem Ind Co Ltd | 直鎖状低密度ポリエチレン樹脂組成物 |
| JPH05261811A (ja) * | 1992-03-18 | 1993-10-12 | Showa Denko Kk | インフレーションフィルムの製造法 |
| JPH07144362A (ja) * | 1993-11-25 | 1995-06-06 | Showa Denko Kk | インフレーションフィルム及びその製造方法 |
| JPH09124856A (ja) * | 1995-11-02 | 1997-05-13 | Nippon Poriorefuin Kk | 押出ラミネート用樹脂組成物 |
| JPH1036583A (ja) * | 1996-04-30 | 1998-02-10 | Ube Ind Ltd | ポリエチレン組成物 |
| JPH111582A (ja) * | 1997-04-18 | 1999-01-06 | Dainippon Printing Co Ltd | フィルムおよびそれを用いた容器 |
| JP2002088168A (ja) * | 2000-09-18 | 2002-03-27 | Tohcello Co Ltd | 熱融着フィルム及びそれからなる包装体 |
| JP2003026821A (ja) * | 2001-07-11 | 2003-01-29 | Denki Kagaku Kogyo Kk | ストレッチフィルム |
| JP2003253064A (ja) * | 2002-03-05 | 2003-09-10 | Mitsui Kagaku Platech Co Ltd | ハンド包装用ストレッチフィルム及びその製造方法 |
| JP2005082736A (ja) * | 2003-09-10 | 2005-03-31 | Mitsui Chemicals Inc | シーラント用樹脂組成物、シーラントフィルムおよびその用途 |
| JP2006265386A (ja) * | 2005-03-24 | 2006-10-05 | Tosoh Corp | ポリエチレン樹脂組成物 |
| WO2007094378A1 (ja) * | 2006-02-15 | 2007-08-23 | Mitsui Chemicals, Inc. | エチレン系重合体及びこれから得られる成形体 |
| JP2010030902A (ja) * | 2006-11-21 | 2010-02-12 | Mitsui Chemicals Inc | エチレンの製造方法 |
| JP2010162748A (ja) * | 2009-01-15 | 2010-07-29 | Toppan Cosmo Inc | 化粧シート |
| JP2010222482A (ja) * | 2009-03-24 | 2010-10-07 | Yamato Esuron Kk | 植物由来の生分解性の合成樹脂シートおよび容器 |
-
2017
- 2017-07-24 JP JP2017142951A patent/JP6704878B2/ja active Active
Patent Citations (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS6044540A (ja) * | 1983-08-19 | 1985-03-09 | Asahi Chem Ind Co Ltd | 直鎖状低密度ポリエチレン樹脂組成物 |
| JPH05261811A (ja) * | 1992-03-18 | 1993-10-12 | Showa Denko Kk | インフレーションフィルムの製造法 |
| JPH07144362A (ja) * | 1993-11-25 | 1995-06-06 | Showa Denko Kk | インフレーションフィルム及びその製造方法 |
| JPH09124856A (ja) * | 1995-11-02 | 1997-05-13 | Nippon Poriorefuin Kk | 押出ラミネート用樹脂組成物 |
| JPH1036583A (ja) * | 1996-04-30 | 1998-02-10 | Ube Ind Ltd | ポリエチレン組成物 |
| JPH111582A (ja) * | 1997-04-18 | 1999-01-06 | Dainippon Printing Co Ltd | フィルムおよびそれを用いた容器 |
| JP2002088168A (ja) * | 2000-09-18 | 2002-03-27 | Tohcello Co Ltd | 熱融着フィルム及びそれからなる包装体 |
| JP2003026821A (ja) * | 2001-07-11 | 2003-01-29 | Denki Kagaku Kogyo Kk | ストレッチフィルム |
| JP2003253064A (ja) * | 2002-03-05 | 2003-09-10 | Mitsui Kagaku Platech Co Ltd | ハンド包装用ストレッチフィルム及びその製造方法 |
| JP2005082736A (ja) * | 2003-09-10 | 2005-03-31 | Mitsui Chemicals Inc | シーラント用樹脂組成物、シーラントフィルムおよびその用途 |
| JP2006265386A (ja) * | 2005-03-24 | 2006-10-05 | Tosoh Corp | ポリエチレン樹脂組成物 |
| WO2007094378A1 (ja) * | 2006-02-15 | 2007-08-23 | Mitsui Chemicals, Inc. | エチレン系重合体及びこれから得られる成形体 |
| JP2010030902A (ja) * | 2006-11-21 | 2010-02-12 | Mitsui Chemicals Inc | エチレンの製造方法 |
| JP2010162748A (ja) * | 2009-01-15 | 2010-07-29 | Toppan Cosmo Inc | 化粧シート |
| JP2010222482A (ja) * | 2009-03-24 | 2010-10-07 | Yamato Esuron Kk | 植物由来の生分解性の合成樹脂シートおよび容器 |
Non-Patent Citations (1)
| Title |
|---|
| 平成20年度 特許出願技術動向調査報告書 バイオベースポリマー関連技術, JPN6019008015, March 2009 (2009-03-01), JP, pages 309 - 344, ISSN: 0004098329 * |
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPWO2023100961A1 (ja) * | 2021-12-01 | 2023-06-08 | ||
| JPWO2023100962A1 (ja) * | 2021-12-01 | 2023-06-08 | ||
| WO2023100962A1 (ja) * | 2021-12-01 | 2023-06-08 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| WO2023100961A1 (ja) * | 2021-12-01 | 2023-06-08 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP2023081823A (ja) * | 2021-12-01 | 2023-06-13 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP2023081827A (ja) * | 2021-12-01 | 2023-06-13 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP2023081825A (ja) * | 2021-12-01 | 2023-06-13 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP2023081824A (ja) * | 2021-12-01 | 2023-06-13 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP7298762B2 (ja) | 2021-12-01 | 2023-06-27 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP7298761B2 (ja) | 2021-12-01 | 2023-06-27 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| JP7315069B2 (ja) | 2021-12-01 | 2023-07-26 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
| CN118302296A (zh) * | 2021-12-01 | 2024-07-05 | 大日本印刷株式会社 | 使用生物质来源的聚乙烯的装饰片和装饰板 |
| JP7652743B2 (ja) | 2021-12-01 | 2025-03-27 | 大日本印刷株式会社 | バイオマス由来のポリエチレンが使用された化粧シート及び化粧板 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6704878B2 (ja) | 2020-06-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5862055B2 (ja) | ポリオレフィン樹脂フィルム | |
| JP5742016B2 (ja) | ポリオレフィン複層樹脂フィルム | |
| JP6187657B2 (ja) | ポリオレフィン樹脂フィルム | |
| JP6020975B2 (ja) | ポリオレフィン樹脂フィルム | |
| JP6136272B2 (ja) | バイオマス由来の樹脂層を備えた積層体 | |
| JP6136273B2 (ja) | バイオマス由来の樹脂層を備えた積層体 | |
| JP6497601B2 (ja) | ポリオレフィン樹脂フィルム | |
| JP6704878B2 (ja) | 積層フィルム | |
| JP7584021B2 (ja) | 樹脂フィルム、積層体及び包装製品 | |
| JP2020163631A (ja) | 樹脂フィルム、積層体及び包装製品 | |
| JP6443769B2 (ja) | バイオマス由来の樹脂層を備えた積層体 | |
| JP6635355B2 (ja) | バイオマス由来の樹脂層を備えた包装製品用積層体 | |
| JP6827892B2 (ja) | ポリオレフィン樹脂フィルム | |
| JP6738568B2 (ja) | ポリエチレン樹脂フィルム | |
| JP6443768B2 (ja) | バイオマス由来の樹脂層を有する積層体を備える包装製品 | |
| JP2019043145A (ja) | バイオマス由来の樹脂層を備えた包装製品用積層体 | |
| JP2020163629A (ja) | 積層体、蓋材及び蓋付容器 | |
| JP6024812B2 (ja) | ポリオレフィン樹脂フィルム | |
| JP2019094509A (ja) | ポリオレフィン樹脂フィルム | |
| JP2016210511A (ja) | ポリオレフィン樹脂フィルム | |
| JP6020976B2 (ja) | ポリオレフィン樹脂フィルム | |
| JP2016028159A (ja) | ポリオレフィン樹脂フィルム | |
| JP2016027172A (ja) | ポリオレフィン樹脂フィルム | |
| JP7257001B2 (ja) | ポリオレフィン樹脂フィルム | |
| JP2020152115A (ja) | バイオマス由来の樹脂層を備えた積層体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20170725 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170725 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180803 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20180925 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20190308 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190530 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20190607 |
|
| A912 | Re-examination (zenchi) completed and case transferred to appeal board |
Free format text: JAPANESE INTERMEDIATE CODE: A912 Effective date: 20190823 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200513 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6704878 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |