JP2017536236A - ローラセットおよびパイプ要素 - Google Patents
ローラセットおよびパイプ要素 Download PDFInfo
- Publication number
- JP2017536236A JP2017536236A JP2017518979A JP2017518979A JP2017536236A JP 2017536236 A JP2017536236 A JP 2017536236A JP 2017518979 A JP2017518979 A JP 2017518979A JP 2017518979 A JP2017518979 A JP 2017518979A JP 2017536236 A JP2017536236 A JP 2017536236A
- Authority
- JP
- Japan
- Prior art keywords
- pipe element
- raised feature
- roller
- axis
- key
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images








Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D17/00—Forming single grooves in sheet metal or tubular or hollow articles
- B21D17/04—Forming single grooves in sheet metal or tubular or hollow articles by rolling
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L17/00—Joints with packing adapted to sealing by fluid pressure
- F16L17/02—Joints with packing adapted to sealing by fluid pressure with sealing rings arranged between outer surface of pipe and inner surface of sleeve or socket
- F16L17/04—Joints with packing adapted to sealing by fluid pressure with sealing rings arranged between outer surface of pipe and inner surface of sleeve or socket with longitudinally split or divided sleeve
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L21/00—Joints with sleeve or socket
- F16L21/08—Joints with sleeve or socket with additional locking means
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Physics & Mathematics (AREA)
- Fluid Mechanics (AREA)
- Rolls And Other Rotary Bodies (AREA)
- Shaping Of Tube Ends By Bending Or Straightening (AREA)
- Rigid Pipes And Flexible Pipes (AREA)
- Reduction Rolling/Reduction Stand/Operation Of Reduction Machine (AREA)
- Bending Of Plates, Rods, And Pipes (AREA)
- Friction Gearing (AREA)
- Rollers For Roller Conveyors For Transfer (AREA)
- Investigating Or Analyzing Materials By The Use Of Ultrasonic Waves (AREA)
- Mutual Connection Of Rods And Tubes (AREA)
- Joints With Sleeves (AREA)
- Branch Pipes, Bends, And The Like (AREA)
- Paper (AREA)
- Supports For Pipes And Cables (AREA)
Abstract
Description
本願は、2014年10月13日に出願された米国非仮出願第14/512,580号に基づき、その優先権を主張し、これにより、この出願の全体が参照によって援用される。
本発明は、パイプ要素の端部に特徴を形成するためのローラに関し、また、ローラによって形成されるパイプ要素ならびにパイプ要素およびそれらを端間継合する結合器の組み合わせを検討する。
円周方向溝ならびに肩部およびビーズ等の他の特徴が、種々の方法によってパイプ要素に形成されてもよく、特定の関心のうちの1つがロールグルービングである。ロールグルービング方法は、内側ローラをパイプ要素の内面と、外側ローラを内側ローラと反対のパイプ要素の外面と係合させ、ローラのうちの少なくとも1つを回転させながら、ローラの間でパイプ要素の側壁を漸増的に圧縮することを伴う。1つのローラ(多くの場合、内側ローラ)の回転は、ローラセットとパイプ要素との間で相対回転を引き起こし、内側および外側ローラ上の特徴は、パイプ要素の内面および外面上の対応する特徴を形成する。1つの例示的ロールグルービング方法では、ローラは、固定場所にとどまり、パイプ要素は、ローラに対してその長手方向軸の周囲で回転する。別の例示的実施形態では、パイプ要素は、静止したままであり、ローラセットは、パイプ要素の円周を横断する。
内面が第2の突起の第2の接触幅に接触する状態で、内側ローラ上にパイプ要素の内面を位置付けるステップと、
第1および第2の軸が相互に実質的に平行である状態で、パイプ要素の外面と接触するように第1の突起の第1の接触幅を移動させるステップと、
内側ローラを回転させ、それによって、パイプ要素および外側ローラを回転させるステップと、
ローラおよびパイプ要素を回転させながら、第1および第2の突起の間でパイプ要素を変形させるように、相互に向かって内側および外側ローラを押進するステップと、
を含む。
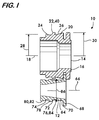
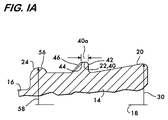
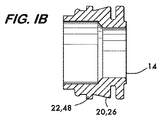
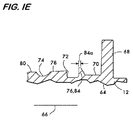
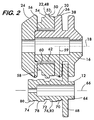
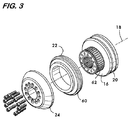
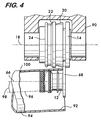
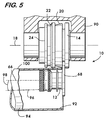
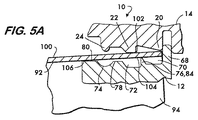
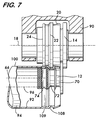
図1は、パイプ要素(図示せず)をロール形成するためのローラセット10を示す。ローラセット10は、パイプ要素の内面と係合可能な内側ローラ12と、パイプ要素の外面と係合可能な外側ローラ14とを備える。以下で説明されるように、パイプ要素の側壁は、種々の形状をパイプ要素の表面および側壁に付与するように協働する、内側および外側ローラ12ならびに14の間で圧縮される。
Claims (74)
- 内面および外面を有するパイプ要素の領域を形成するためのローラセットであって、前記ローラセットは、
前記内面と係合可能な内側ローラと、
前記外面と係合可能な外側ローラであって、前記外側ローラは、
第1の軸の周囲で回転可能な外側ローラ本体と、
前記パイプ要素と係合可能であり、前記外側ローラ本体の周囲で円周方向に延在し、前記第1の軸から半径方向に突出する第1の隆起特徴と、
前記パイプ要素と係合可能であり、前記外側ローラ本体の周囲で円周方向に延在し、前記第1の軸から半径方向に突出する第2の隆起特徴であって、前記第2の隆起特徴は、前記第1の隆起特徴に隣接して位置付けられている、第2の隆起特徴と、
前記パイプ要素と係合可能であり、前記外側ローラ本体の周囲で円周方向に延在し、前記第1の軸から半径方向に突出する第3の隆起特徴であって、前記第2の隆起特徴は、前記第1の隆起特徴と前記第3の隆起特徴との間に位置付けられている、第3の隆起特徴と
を備える、外側ローラと
を備える、ローラセット。 - 前記第2の隆起特徴は、前記外側ローラ本体を囲繞するリングを備え、前記リングは、前記外側ローラ本体に対して前記第1の軸の周囲で回転可能である、請求項1に記載のローラセット。
- 前記リングと前記外側ローラ本体との間に位置付けられる複数の軸受をさらに備える、請求項2に記載のローラセット。
- 前記第1の隆起特徴は、前記外側ローラ本体に沿って長さ方向に延在する円錐表面を備え、前記円錐表面は、前記第2の隆起特徴に隣接して位置付けられる、小さい方の半径と、前記第2の隆起特徴の遠位に位置付けられる、大きい方の半径とを有する、請求項1に記載のローラセット。
- 前記第3の隆起特徴は、前記円錐表面の前記大きい方の半径と実質的に等しい最大半径を有する曲面を備え、前記半径は、前記第1の軸から測定される、請求項4に記載のローラセット。
- 前記第2の隆起特徴は、突起を備え、前記突起は、前記第1の隆起特徴に面し、前記第1の軸と実質的に垂直に配向された第1の表面と、前記第1の軸と実質的に平行に配向された第2の表面と、前記第3の隆起特徴に面し、前記第1の軸に対して角度付けて配向された第3の表面とによって画定されている、請求項5に記載のローラセット。
- 前記第2の隆起特徴は、突起を備え、前記突起は、前記第1の隆起特徴に面し、前記第1の軸と実質的に垂直に配向された第1の表面と、前記第1の軸と実質的に平行に配向された第2の表面と、前記第3の隆起特徴に面し、前記第1の軸に対して実質的に垂直に配向された第3の表面とによって画定されている、請求項5に記載のローラセット。
- 前記第2の隆起特徴は、突起を備え、前記突起は、前記第1の隆起特徴に面し、前記第1の軸と実質的に垂直に配向された第1の表面と、前記第1の軸と実質的に平行に配向された第2の表面と、前記第3の隆起特徴に面し、前記第1の軸に対して角度付けて配向された第3の表面とによって画定されている、請求項4に記載のローラセット。
- 前記第2の隆起特徴は、突起を備え、前記突起は、前記第1の隆起特徴に面し、前記第1の軸と実質的に垂直に配向された第1の表面と、前記第1の軸と実質的に平行に配向された第2の表面と、前記第3の隆起特徴に面し、前記第1の軸に対して実質的に垂直に配向された第3の表面とによって画定されている、請求項4に記載のローラセット。
- 前記第1の隆起特徴は、前記第1の軸に対して実質的に平行に配向された平坦面を備える、請求項1に記載のローラセット。
- 前記第1の隆起特徴はさらに、曲面を備え、前記平坦面は、前記曲面と前記第2の隆起特徴との間に位置付けられる、請求項10に記載のローラセット。
- 前記第3の隆起特徴はさらに、曲面を備え、前記曲面は、前記第1の隆起特徴を構成する前記曲面の最大半径と実質的に等しい最大半径を有し、前記半径は、前記第1の軸から測定される、請求項10に記載のローラセット。
- 前記第2の隆起特徴は、突起を備え、前記突起は、前記第1の隆起特徴に面し、前記第1の軸と実質的に垂直に配向された第1の表面と、前記第1の軸と実質的に平行に配向された第2の表面と、前記第3の隆起特徴に面し、前記第1の軸に対して角度付けて配向された第3の表面とによって画定されている、請項10に記載のローラセット。
- 前記第2の隆起特徴は、突起を備え、前記突起は、前記第1の隆起特徴に面し、前記第1の軸と実質的に垂直に配向された第1の表面と、前記第1の軸と実質的に平行に配向された第2の表面と、前記第3の隆起特徴に面し、前記第1の軸に対して実質的に垂直に配向された第3の表面とによって画定されている、請求項10に記載のローラセット。
- 前記内側ローラは、
第2の軸の周囲で回転可能な内側ローラ本体と、
前記内側ローラ本体の周囲で円周方向に延在し、前記第2の軸に対して横断方向に突出するフランジと、
前記内側ローラ本体の周囲で円周方向に延在し、前記フランジに隣接して位置付けられる第1のくぼみと、
前記内側ローラ本体の周囲で円周方向に延在し、前記第1のくぼみに隣接して位置付けられる第2のくぼみと
を備え、前記内側ローラおよび前記外側ローラが前記パイプ要素の前記領域を形成するように協働するとき、第1の隆起特徴および前記第2の隆起特徴は、それぞれ、前記第1のくぼみおよび前記第2のくぼみと整合する、請求項1に記載のローラセット。 - 前記内側ローラ本体の周囲で円周方向に延在し、前記第2のくぼみに隣接して位置付けられる第3のくぼみをさらに備え、前記内側ローラおよび前記外側ローラが前記パイプ要素の前記領域を形成するように協働するとき、前記第1の隆起特徴、前記第2の隆起特徴、および前記第3の隆起特徴は、それぞれ、前記第1のくぼみ、前記第2のくぼみ、および前記第3のくぼみと整合する、請求項15に記載のローラセット。
- 前記内側ローラ本体の周囲で円周方向に延在し、前記第2の軸から半径方向に突出する突起をさらに備え、前記突起は、前記第1のくぼみと前記第2のくぼみとの間に位置付けられ、前記第2のくぼみに近接する前記内側ローラの一部の半径より大きい半径を有する、請求項15に記載のローラセット。
- 前記外側ローラの前記第2の隆起特徴は、前記外側ローラ本体の周囲で円周方向に延在し前記第1の軸から半径方向に突出する第1の突起を備え、前記第1の突起は、第1の接触幅を有し、前記第1の突起は、ロール形成中に前記第1の接触幅を介して前記パイプ要素の前記外面に接触し、前記ローラセットはさらに、前記内側ローラの周囲で円周方向に延在し前記内側ローラと同軸に配列された第2の軸から半径方向に突出する第2の突起を備え、前記第2の突起は、第2の接触幅を有し、前記第2の突起は、ロール形成中に前記第2の接触幅を介して前記パイプ要素の前記内面に接触する、請求項1に記載のローラセット。
- 前記第2の接触幅は、前記第1の接触幅より狭い、請求項18に記載のローラセット。
- 請求項16に記載のローラセットを使用して、パイプ要素の領域を形成するための方法であって、前記方法は、
前記内側ローラ上に前記パイプ要素の前記内面を位置付けることと、
前記パイプ要素の前記外面と接触するように前記外側ローラの前記第2の隆起特徴を移動させることであって、前記第1の隆起特徴、前記第2の隆起特徴、および前記第3の隆起特徴は、それぞれ、前記第1のくぼみ、前記第2のくぼみ、および前記第3のくぼみと整合する、ことと、
前記内側ローラを回転させ、それによって、前記パイプ要素および前記外側ローラを回転させることと、
前記ローラおよび前記パイプ要素を回転させながら、前記第2の隆起特徴と前記第2のくぼみとの間で前記パイプ要素を変形させるように、前記内側ローラおよび前記外側ローラを相互に向かって押進することと、
前記内側ローラおよび外側ローラの相互に向かった継続的移動時に、前記パイプ要素を前記第1の隆起特徴および前記第3の隆起特徴と接触させることと
を含む、方法。 - 前記内側ローラ上に位置付けられたフランジと接触するように前記パイプ要素の端部を位置付けることをさらに含む、請求項20に記載の方法。
- 前記第1の軸および前記第2の軸が相互に実質的に平行である状態で、前記パイプ要素の前記外面と接触するように前記外側ローラの前記第2の隆起特徴を移動させることをさらに含む、請求項20に記載の方法。
- 前記パイプ要素の前記外面と接触するように前記外側ローラの前記第2の隆起特徴を移動させる前に、前記内側ローラを回転させることを含む、請求項20に記載の方法。
- 前記第1の隆起特徴は、前記第3の隆起特徴の前に前記パイプ要素に接触する、請求項20に記載の方法。
- 前記第3の隆起特徴は、前記第1の隆起特徴の前に前記パイプ要素に接触する、請求項20に記載の方法。
- 前記第1の隆起特徴および前記第3の隆起特徴は、実質的に同時に前記パイプ要素に接触する、請求項20に記載の方法。
- 前記第1の隆起特徴は、前記第1の隆起特徴の端部において前記パイプ要素に接触する、請求項20に記載の方法。
- 前記第1の隆起特徴は、前記第1の隆起特徴の端部と離間関係にある領域を介して前記パイプ要素に接触する、請求項20に記載の方法。
- 前記パイプ要素の長手方向軸を前記内側ローラの長手方向軸に対して角度付けて配向することをさらに含む、請求項20に記載の方法。
- 約1°〜約3°の前記内側ローラの前記長手方向軸に対する配向角で前記パイプ要素の前記長手方向軸を配向することを含む、請求項29に記載の方法。
- 請求項18に記載のローラセットを使用して、パイプ要素の領域を形成するための方法であって、前記方法は、
前記内面が前記第2の突起の前記第2の接触幅に接触する状態で、前記内側ローラ上に前記パイプ要素の前記内面を位置付けることと、
前記第1の軸および前記第2の軸が相互に実質的に平行である状態で、前記パイプ要素の前記外面と接触するように前記第1の突起の前記第1の接触幅を移動させることと、
前記内側ローラを回転させ、それによって、前記パイプ要素および前記外側ローラを回転させることと、
前記ローラおよび前記パイプ要素を回転させながら、前記第1の突起と前記第2の突起との間で前記パイプ要素を変形させるように、前記内側ローラおよび前記外側ローラを相互に向かって押進することと
を含む、方法。 - 前記パイプ要素の前記内面を前記第2の接触幅と接触させることを含み、前記第2の接触幅は、前記第1の接触幅より狭い、請求項31に記載の方法。
- 内面および外面を有するパイプ要素の領域を形成するためのローラセットであって、前記ローラセットは、
前記内面と係合可能な内側ローラと、前記外面と係合可能な外側ローラとを備え、前記外側ローラは、
第1の軸の周囲で回転可能な外側ローラ本体と、
前記パイプ要素と係合可能であり、前記外側ローラ本体の周囲で円周方向に延在し、前記第1の軸から半径方向に突出する第1の隆起特徴と、
前記パイプ要素と係合可能であり、前記外側ローラ本体の周囲で円周方向に延在し、前記第1の軸から半径方向に突出する第2の隆起特徴であって、前記第2の隆起特徴は、前記第1の隆起特徴に隣接して位置付けられる、第2の隆起特徴と
を備え、
前記内側ローラは、
第2の軸の周囲で回転可能な内側ローラ本体と、
前記内側ローラ本体の周囲で円周方向に延在する第1のくぼみと、
前記内側ローラ本体の周囲で円周方向に延在し、前記第1のくぼみに隣接して位置付けられる第2のくぼみと、
前記内側ローラ本体の周囲で円周方向に延在し、前記第2の軸から半径方向に突出する突起であって、前記突起は、前記第1のくぼみと前記第2のくぼみとの間に位置付けられ、前記第2のくぼみに近接する前記内側ローラの一部の半径より大きい半径を有する、突起と
を備え、前記内側ローラおよび前記外側ローラが前記パイプ要素の前記領域を形成するように協働するとき、前記第1の隆起特徴および前記第2の隆起特徴は、それぞれ、前記第1のくぼみおよび前記第2のくぼみと整合する、ローラセット。 - 前記パイプ要素と係合可能であり、前記外側ローラ本体の周囲で円周方向に延在し、前記第1の軸から半径方向に突出する第3の隆起特徴をさらに備え、前記第2の隆起特徴は、前記第1の隆起特徴と前記第3の隆起特徴との間に位置付けられる、請求項33に記載のローラセット。
- 前記内側ローラ本体の周囲で円周方向に延在し、前記第2の軸に対して横断方向に突出するフランジをさらに備え、前記第1のくぼみは、前記第2のくぼみと前記フランジとの間に位置付けられる、請求項33に記載のローラセット。
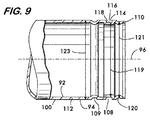
- パイプ要素であって、
長手方向軸を囲繞する外面と、
少なくとも1つの端部と、
前記少なくとも1つの端部に近接して前記外面内に位置付けられる溝であって、前記溝は、前記パイプ要素の周囲で円周方向に延在し、前記溝は、
前記少なくとも1つの端部に近接する第1の側面と、
前記第1の側面と連接する床面と、
前記床面と連接する第2の側面であって、前記第1の側面と離間関係にある第2の側面と
を備え、前記第1の側面は、前記パイプ要素の前記外面の残りを越えて半径方向外向きに突出する、溝と、
前記外面内に位置付けられ、前記パイプ要素の周囲で円周方向に延在するツーリングマークと
を備える、パイプ要素。 - 前記ツーリングマークは、前記外面におけるくぼみを備える、請求項36に記載のパイプ要素。
- 前記ツーリングマークは、前記外面におけるエンボス加工された印を備える、請求項36に記載のパイプ要素。
- 前記第1の側面は、前記長手方向軸と実質的に垂直に配向される、請求項36に記載のパイプ要素。
- 前記床面は、前記長手方向軸と実質的に平行に配向される、請求項39に記載のパイプ要素。
- 前記第2の側面は、前記長手方向軸に対して実質的に角度付けて配向される、請求項40に記載のパイプ要素。
- 前記第2の側面は、前記長手方向軸と実質的に垂直に配向される、請求項40に記載のパイプ要素。
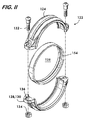
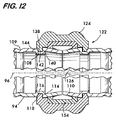
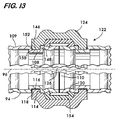
- 請求項36に記載の少なくとも1つのパイプ要素および結合器の組み合わせにおいて、前記結合器は、
端同士を取り付けられ中心空間を囲繞する複数の区画であって、前記少なくとも1つのパイプ要素は、前記中心空間内に受け取られる、複数の区画
を備え、
前記区画のそれぞれは、前記中心空間に向かって突出する少なくとも1つのキーを有し、前記少なくとも1つのキーは、前記溝に係合し、前記少なくとも1つのキーは、
前記溝の前記第1の側面と係合させられる第1のキー表面と、
前記第1のキー表面と連接し、前記溝の前記床面に面する第2のキー表面と、
前記第2のキー表面と連接する第3のキー表面であって、前記溝の前記第2の側面に面する第3のキー表面と
を備える、組み合わせ。 - 前記溝の前記第1の側面および前記少なくとも1つのキーの前記第1のキー表面は、前記長手方向軸と実質的に垂直に配向される、請求項43に記載の組み合わせ。
- 前記溝の前記第2の側面および前記少なくとも1つのキーの前記第3のキー表面は、前記長手方向軸に対して角度付けて配向され、前記第2の側面は、前記第3のキー表面に係合する、請求項44に記載の組み合わせ。
- 前記第3のキー表面は、前記第2の側面の配向角と等しい前記長手方向軸に対する配向角を有する、請求項45に記載の組み合わせ。
- 前記溝の前記第2の側面および前記少なくとも1つのキーの前記第3のキー表面は、前記長手方向軸と実質的に垂直に配向される、請求項46に記載の組み合わせ。
- 前記少なくとも1つのキーの前記第2のキー表面は、前記溝の前記床面に係合する、請求項47に記載の組み合わせ。
- 前記結合器はさらに、前記区画のそれぞれの両端に位置付けられる接続部材を備え、前記接続部材は、前記区画を相互に向かって引き寄せ、前記区画のそれぞれの上の前記少なくとも1つのキーを前記溝と係合させるために、調節可能に緊締可能である、請求項43に記載の組み合わせ。
- 前記区画のそれぞれの上の前記接続部材は、一対の突起を備え、1つの前記突起は、前記区画の前記両端のそれぞれの上に位置付けられ、前記突起は、締結具を受け取る孔を有し、前記締結具は、調節可能に緊締可能である、請求項49に記載の組み合わせ。
- 前記結合器は、前記区画のうちの2つを備える、請求項43に記載の組み合わせ。
- パイプ要素であって、
長手方向軸を囲繞する外面と、
少なくとも1つの端部と、
前記少なくとも1つの端部に近接して前記外面内に位置付けられる溝であって、前記溝は、前記パイプ要素の周囲で円周方向に延在し、前記溝は、
前記少なくとも1つの端部に近接する第1の側面であって、前記長手方向軸と実質的に垂直である第1の側面と、
前記第1の側面と連接し、前記長手方向軸と実質的に平行に配向される床面と、
前記床面と連接し、前記長手方向軸に対して実質的に角度付けて配向される第2の側面と
を備え、前記第1の側面は、前記パイプ要素の前記外面の残りを越えて半径方向外向きに突出する、溝と、
前記外面内に位置付けられ、前記パイプ要素の周囲で円周方向に延在するツーリングマークと
を備える、パイプ要素。 - 前記ツーリングマークは、前記外面におけるくぼみを備える、請求項52に記載のパイプ要素。
- 前記ツーリングマークは、前記外面におけるエンボス加工された印を備える、請求項52に記載のパイプ要素。
- 請求項52に記載の少なくとも1つのパイプ要素および結合器の組み合わせにおいて、前記結合器は、
端同士を取り付けられ中心空間を囲繞する複数の区画であって、前記少なくとも1つのパイプ要素は、前記中心空間内に受け取られる、複数の区画
を備え、
前記区画のそれぞれは、前記中心空間に向かって突出する少なくとも1つのキーを有し、前記少なくとも1つのキーは、前記溝に係合し、前記少なくとも1つのキーは、
前記長手方向軸と実質的に垂直に配向され、前記溝の前記第1の側面と係合させられる第1のキー表面と、
前記第1のキー表面と連接し、前記溝の前記床面に面する第2のキー表面と、
前記第2のキー表面と連接する第3のキー表面であって、前記第3のキー表面は、前記長手方向軸に対して角度付けて配向され、前記溝の前記第2の側面と係合させられる、第3のキー表面と
を備える、組み合わせ。 - 前記第3のキー表面は、前記第2の側面の配向角と等しい前記長手方向軸に対する配向角を有する、請求項55に記載の組み合わせ。
- 前記結合器はさらに、前記区画のそれぞれの両端に位置付けられる接続部材を備え、前記接続部材は、前記区画を相互に向かって引き寄せ、前記区画のそれぞれの上の前記少なくとも1つのキーを前記溝と係合させるために、調節可能に緊締可能である、請求項55に記載の組み合わせ。
- 前記区画のそれぞれの上の前記接続部材は、一対の突起を備え、1つの前記突起は、前記区画の前記両端のそれぞれの上に位置付けられ、前記突起は、締結具を受け取る孔を有し、前記締結具は、調節可能に緊締可能である、請求項57に記載の組み合わせ。
- 前記結合器は、前記区画のうちの2つを備える、請求項55に記載の組み合わせ。
- パイプ要素であって、
長手方向軸を囲繞する外面と、
少なくとも1つの端部と、
前記少なくとも1つの端部に近接して前記外面内に位置付けられる溝であって、前記パイプ要素の周囲で円周方向に延在する溝と、
研磨された表面である、前記溝と前記少なくとも1つの端部との間の前記パイプ要素の前記外面の少なくとも一部と
を備える、パイプ要素。 - 前記外面内に位置付けられ、前記パイプ要素の周囲で円周方向に延在するツーリングマークをさらに備える、請求項60に記載のパイプ要素。
- 前記ツーリングマークは、前記外面におけるくぼみを備える、請求項61に記載のパイプ要素。
- 前記ツーリングマークは、前記外面におけるエンボス加工された印を備える、請求項61に記載のパイプ要素。
- 前記研磨された表面は、シールと係合可能な密閉表面を備える、請求項60に記載のパイプ要素。
- 前記研磨された表面は、前記長手方向軸と実質的に平行に配向される、請求項60に記載のパイプ要素。
- 前記研磨された表面は、前記少なくとも1つの端部から離れた離間関係で位置付けられる、請求項65に記載のパイプ要素。
- 前記研磨された表面は、前記溝の床の直径公差と実質的に等しい直径公差を有する、請求項60に記載のパイプ要素。
- 前記研磨された表面は、前記パイプ要素の直径公差の約20%〜約50%の直径公差を有する、請求項60に記載のパイプ要素。
- 前記溝は、
前記少なくとも1つの端部に近接する第1の側面と、
前記第1の側面と連接する床面と、
前記床面と連接する第2の側面であって、前記第1の側面と離間関係にある第2の側面と
を備える、請求項60に記載のパイプ要素。 - 前記第1の側面は、その全体において前記パイプ要素の前記外面を越えて半径方向外向きに突出する、請求項69に記載のパイプ要素。
- 前記第1の側面は、前記長手方向軸と実質的に垂直に配向される、請求項70に記載のパイプ要素。
- 前記床面は、前記長手方向軸と実質的に平行に配向される、請求項69に記載のパイプ要素。
- 前記第2の側面は、前記長手方向軸に対して実質的に角度付けて配向される、請求項69に記載のパイプ要素。
- 前記第2の側面は、前記長手方向軸と実質的に垂直に配向される、請求項69に記載のパイプ要素。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US14/512,580 US10245631B2 (en) | 2014-10-13 | 2014-10-13 | Roller set and pipe elements |
| US14/512,580 | 2014-10-13 | ||
| PCT/US2015/044624 WO2016060732A1 (en) | 2014-10-13 | 2015-08-11 | Roller set and pipe elements |
Related Child Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019125931A Division JP6782336B2 (ja) | 2014-10-13 | 2019-07-05 | ローラセットおよびパイプ要素 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2017536236A true JP2017536236A (ja) | 2017-12-07 |
| JP6672280B2 JP6672280B2 (ja) | 2020-03-25 |
Family
ID=55654797
Family Applications (4)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017518979A Active JP6672280B2 (ja) | 2014-10-13 | 2015-08-11 | ローラセットおよびパイプ要素 |
| JP2019125931A Active JP6782336B2 (ja) | 2014-10-13 | 2019-07-05 | ローラセットおよびパイプ要素 |
| JP2020144387A Withdrawn JP2020204405A (ja) | 2014-10-13 | 2020-08-28 | ローラセットおよびパイプ要素 |
| JP2022004332A Withdrawn JP2022046789A (ja) | 2014-10-13 | 2022-01-14 | ローラセットおよびパイプ要素 |
Family Applications After (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019125931A Active JP6782336B2 (ja) | 2014-10-13 | 2019-07-05 | ローラセットおよびパイプ要素 |
| JP2020144387A Withdrawn JP2020204405A (ja) | 2014-10-13 | 2020-08-28 | ローラセットおよびパイプ要素 |
| JP2022004332A Withdrawn JP2022046789A (ja) | 2014-10-13 | 2022-01-14 | ローラセットおよびパイプ要素 |
Country Status (14)
| Country | Link |
|---|---|
| US (4) | US10245631B2 (ja) |
| EP (5) | EP4700263A1 (ja) |
| JP (4) | JP6672280B2 (ja) |
| KR (2) | KR102135689B1 (ja) |
| CN (2) | CN107081362B (ja) |
| AU (5) | AU2015334072B2 (ja) |
| BR (1) | BR122018016401B1 (ja) |
| CA (2) | CA2962936C (ja) |
| ES (2) | ES2996908T3 (ja) |
| IL (3) | IL251334B (ja) |
| MX (3) | MX388317B (ja) |
| PL (2) | PL3323523T3 (ja) |
| TW (3) | TWI752899B (ja) |
| WO (1) | WO2016060732A1 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018043289A (ja) * | 2016-09-12 | 2018-03-22 | 株式会社Subaru | ローラヘミング装置 |
| CN111699053A (zh) * | 2017-12-19 | 2020-09-22 | 维克托里克公司 | 管道开槽装置 |
| JP2025076469A (ja) * | 2018-09-03 | 2025-05-15 | ロレックス・ソシエテ・アノニム | インデント加工により摩擦を生成する方法 |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10245631B2 (en) * | 2014-10-13 | 2019-04-02 | Victaulic Company | Roller set and pipe elements |
| US11898628B2 (en) | 2015-11-30 | 2024-02-13 | Victaulic Company | Cam grooving machine |
| EP3569325A3 (en) | 2015-11-30 | 2019-11-27 | Victaulic Company | Cam grooving machine |
| WO2019143568A1 (en) * | 2018-01-19 | 2019-07-25 | Rls Llc | Crimp fitting for medical gas piping and method of use |
| MX2022002127A (es) | 2019-08-21 | 2022-03-17 | Victaulic Co Of America | Dispositivo de ranurado de tuberias que tiene copa ensanchada. |
| CN112692133B (zh) * | 2021-03-25 | 2021-07-02 | 烟台大学文经学院 | 一种自动化管道压槽生产线 |
| AU2022348502A1 (en) | 2021-09-17 | 2024-03-28 | ASC Engineered Solutions, LLC | Pipe groover |
| JP2024036978A (ja) * | 2022-09-06 | 2024-03-18 | 株式会社リケンCkjv | グルーブ加工管及びその製造機 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58212817A (ja) * | 1982-06-04 | 1983-12-10 | Isuzu Kogyo Kk | 管体の先端部外周面の面取り形成方法と面取り形成用スリツトロ−ラ− |
| JPH034315U (ja) * | 1989-05-24 | 1991-01-17 | ||
| JPH07100545A (ja) * | 1993-10-01 | 1995-04-18 | Nippon Kokan Pipe Fittings Mfg Co Ltd | 管の溝付け及び切断方法ならびに管の溝付け用治具及び管の溝付け装置 |
| JPH11207411A (ja) * | 1998-01-27 | 1999-08-03 | Hitachi Metals Ltd | 管への溝加工用工具 |
| US6196039B1 (en) * | 1999-03-25 | 2001-03-06 | Anvil International, Inc. | Groove rolling of piping elements |
| US6431609B1 (en) * | 1999-03-24 | 2002-08-13 | Lindab Ab | Pipe connection for ventilating duct system |
| US20020112359A1 (en) * | 2001-02-13 | 2002-08-22 | Dole Douglas R. | Diameter indicator for use with groove forming tools |
Family Cites Families (64)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US1463073A (en) | 1922-03-11 | 1923-07-24 | New England Metal Barrel Corp | Machine for shaping cylinders |
| US1573448A (en) * | 1924-12-05 | 1926-02-16 | Henry G Goelitz | Method of making pipe elbows |
| GB734385A (en) * | 1952-12-12 | 1955-07-27 | Eternit | Improvements in joints for asbestos-cement tubes suitable for conveying fluid |
| US2809687A (en) | 1955-06-02 | 1957-10-15 | Gifford Hill Western | Roller apparatus for beading thin wall pipe |
| US3029667A (en) * | 1955-08-31 | 1962-04-17 | Lodge & Shipley Co | Metal working |
| US3217529A (en) * | 1958-07-02 | 1965-11-16 | Reynolds Metals Co | Apparatus for flanging and corrugating barrel bodies and the like |
| US3381353A (en) * | 1965-08-04 | 1968-05-07 | Lemmerz Werke Gmbh | Method of making tire rim |
| US3995466A (en) | 1975-09-19 | 1976-12-07 | Victaulic Company Of America | Machine for roll grooving of pipe |
| US4174124A (en) * | 1977-03-24 | 1979-11-13 | Pipeline Seal and Insulation Co. Ltd. | Pipe joints and connectors therefor |
| US4091648A (en) * | 1977-04-06 | 1978-05-30 | Zap-Lok Systems International | Pipe grooving systems |
| US4143535A (en) | 1978-02-21 | 1979-03-13 | Automatic Sprinkler Limited | Pipe end shaper |
| JPS5912375B2 (ja) * | 1980-12-27 | 1984-03-22 | 合資会社金光銅工「鎔」接所 | 板金製ポリvプ−リの製造方法 |
| US4557126A (en) | 1981-09-30 | 1985-12-10 | Mitsubishi Denki Kabushiki Kaisha | Control device for continuous rolling machine |
| JPS58110106A (ja) | 1981-12-24 | 1983-06-30 | Kawasaki Steel Corp | 継目無管の絞り圧延装置およびその制御方法 |
| JPS58196111A (ja) | 1982-05-10 | 1983-11-15 | Kawasaki Steel Corp | 鋼管の延伸圧延方法 |
| JPS58196110A (ja) | 1982-05-10 | 1983-11-15 | Kawasaki Steel Corp | 鋼管の延伸圧延方法 |
| JPS59104208A (ja) | 1982-12-08 | 1984-06-16 | Kawasaki Steel Corp | 継目無鋼管のマンドレルミルによる圧延方法 |
| US4758149A (en) * | 1984-06-29 | 1988-07-19 | Sauter Manufacturing Co. | Capsule forming pin having a burnish-hardened surface |
| JPS6462239A (en) | 1987-09-01 | 1989-03-08 | Kyoei Steel Ltd | Ring body forming device |
| JPH0714537B2 (ja) | 1987-09-17 | 1995-02-22 | 三菱マテリアル株式会社 | リングローリングミル |
| GB8724335D0 (en) * | 1987-10-16 | 1987-11-18 | Victaulic Plc | Pipe joint & coupling |
| JPH04339527A (ja) * | 1991-05-16 | 1992-11-26 | Mirano:Kk | パイプ先端部成形装置 |
| US5279143A (en) | 1993-01-15 | 1994-01-18 | Victaulic Company Of America | Self-tracking roll for grooving thin walled pipe |
| US5450738A (en) * | 1993-08-31 | 1995-09-19 | Grinnell Corporation | Method and apparatus for forming piping element connections having multiple outward steps |
| US5516122A (en) * | 1993-12-10 | 1996-05-14 | Caffee; Barry K. | Ultra high vacuum elastomer seal |
| JPH08132411A (ja) | 1994-11-07 | 1996-05-28 | Meinan Mach Works Inc | 可センターレス式ベニヤレースに於ける歩送りの切上げ方法 |
| JP3610653B2 (ja) | 1995-12-26 | 2005-01-19 | 株式会社デンソー | 金属パイプの溝加工方法及び溝加工装置 |
| JP3744044B2 (ja) | 1996-01-22 | 2006-02-08 | 株式会社デンソー | パイプ多段ひも出し加工装置 |
| US5907966A (en) * | 1996-06-19 | 1999-06-01 | Moore; Boyd B. | Rolled-formed seat and retainer for a fluid-tight ferrule seal on a rigid metal tube which is harder than the ferrule, method and apparatus |
| DE69713985T2 (de) * | 1996-10-31 | 2003-02-20 | Kanai Juyo Kogyo Co. Ltd., Itami | Herstellungsverfahren für einen Spinnring einer Ringspinnmaschine |
| US5857369A (en) | 1996-12-04 | 1999-01-12 | Fang; Jui-Hwa | Method for fabricating light weight pipe connectors |
| TW359735B (en) * | 1998-03-30 | 1999-06-01 | rui-hua Fang | Pipe with angle positioning structure and production process thereof |
| JPH11342440A (ja) | 1998-05-28 | 1999-12-14 | Nippon Seiko Kk | 工具制御装置 |
| US5950472A (en) * | 1998-08-13 | 1999-09-14 | Atlanta Grothes Machine Company | Bead-formation in metal drum manufacture |
| EP0998997A1 (de) | 1998-11-06 | 2000-05-10 | Spiro Machines S.A. | Bördel- und/oder Falzschliessmaschine sowie Verfahren zum Bördeln und Schliessen von Falzverbindungen |
| FR2786417B1 (fr) | 1998-11-27 | 2001-01-19 | Ems Societe | Procede et dispositif de formage a froid d'un bourrelet peripherique dans l'extremite d'un tube notamment metallique |
| CA2300744C (en) | 1999-03-19 | 2008-08-05 | Supply Sales Co. | Groove rolling of piping elements |
| US6244088B1 (en) | 1999-08-20 | 2001-06-12 | Douglas C. Compton | Ridge rolling tool for pipes |
| DE19958475A1 (de) * | 1999-11-30 | 2001-06-13 | Parker Hannifin Gmbh | Rohrverbindung und Verfahren zu ihrer Herstellung |
| JP4556291B2 (ja) | 2000-06-13 | 2010-10-06 | 日産自動車株式会社 | スピニング加工方法 |
| WO2002006001A1 (en) * | 2000-07-17 | 2002-01-24 | Victaulic Company Of America | Pipe preparation device |
| US6935152B2 (en) | 2002-04-16 | 2005-08-30 | Victaulic Company Of America | Orbiting roller groover for pipe |
| CN2576373Y (zh) | 2002-10-15 | 2003-10-01 | 苏州力克士机电工业有限公司 | 一种管端开槽装置 |
| JP2004169821A (ja) * | 2002-11-20 | 2004-06-17 | Shimizu Seisakusho:Kk | 管継手構造 |
| JP2004251505A (ja) * | 2003-02-19 | 2004-09-09 | Sanden Corp | シール材の保持構造 |
| BRPI0408939B1 (pt) | 2003-03-26 | 2017-07-18 | Nippon Steel & Sumitomo Metal Corporation | Method for producing seamless steel pipe |
| US6918278B2 (en) | 2003-06-20 | 2005-07-19 | Victaulic Company Of America | Pipe preparation tool adaptable for different diameter pipes |
| US7285173B2 (en) * | 2003-11-21 | 2007-10-23 | Illinois Tool Works, Inc. | Desoldering systems and processes |
| US8267432B2 (en) | 2004-03-26 | 2012-09-18 | Victaulic Company | Coupling having angularly oriented key surfaces |
| CN101427063A (zh) * | 2004-03-26 | 2009-05-06 | 维克托里克公司 | 具有楔形圆周槽的管道 |
| WO2008008289A2 (en) * | 2006-07-13 | 2008-01-17 | Victaulic Company | Coupling assembly having conical interfacing surfaces |
| WO2009029912A1 (en) | 2007-08-30 | 2009-03-05 | Microstrain, Inc. | Optical linear and rotation displacement sensor |
| US8282136B2 (en) | 2008-06-30 | 2012-10-09 | Mueller International, Llc | Slip on groove coupling with multiple sealing gasket |
| JP5355950B2 (ja) | 2008-07-17 | 2013-11-27 | 東芝機械株式会社 | V溝加工方法および装置 |
| SG10201501517UA (en) * | 2010-12-02 | 2015-04-29 | Victaulic Co Of America | Pipe element having shoulder, groove and bead and methods and apparatus for manufacture thereof |
| CA2846838C (en) | 2011-09-02 | 2019-08-13 | Victaulic Company | Spin forming method |
| JP5647592B2 (ja) | 2011-11-11 | 2015-01-07 | 育良精機株式会社 | 溝付け装置 |
| US9500307B2 (en) * | 2012-01-20 | 2016-11-22 | Mueller International, Llc | Slip-on coupling gasket |
| US9039046B2 (en) * | 2012-01-20 | 2015-05-26 | Mueller International, Llc | Coupling with tongue and groove |
| US9333548B2 (en) * | 2013-08-12 | 2016-05-10 | Victaulic Company | Method and device for forming grooves in pipe elements |
| US10369609B2 (en) * | 2014-08-29 | 2019-08-06 | Victaulic Company | Roller with compound angle flange |
| US10189070B2 (en) * | 2014-08-29 | 2019-01-29 | Victaulic Company | Roller for roll forming |
| US10245631B2 (en) * | 2014-10-13 | 2019-04-02 | Victaulic Company | Roller set and pipe elements |
| JP6475135B2 (ja) | 2015-09-29 | 2019-02-27 | 株式会社Kokusai Electric | 半導体装置の製造方法、ガス供給方法及び基板処理装置並びに基板保持具 |
-
2014
- 2014-10-13 US US14/512,580 patent/US10245631B2/en active Active
-
2015
- 2015-08-11 EP EP25202394.0A patent/EP4700263A1/en active Pending
- 2015-08-11 CA CA2962936A patent/CA2962936C/en active Active
- 2015-08-11 PL PL17202758.3T patent/PL3323523T3/pl unknown
- 2015-08-11 EP EP22200517.5A patent/EP4155595B1/en active Active
- 2015-08-11 PL PL19195323.1T patent/PL3608031T3/pl unknown
- 2015-08-11 AU AU2015334072A patent/AU2015334072B2/en active Active
- 2015-08-11 JP JP2017518979A patent/JP6672280B2/ja active Active
- 2015-08-11 BR BR122018016401-8A patent/BR122018016401B1/pt active IP Right Grant
- 2015-08-11 ES ES19195323T patent/ES2996908T3/es active Active
- 2015-08-11 MX MX2017004930A patent/MX388317B/es unknown
- 2015-08-11 CN CN201710112406.2A patent/CN107081362B/zh active Active
- 2015-08-11 WO PCT/US2015/044624 patent/WO2016060732A1/en not_active Ceased
- 2015-08-11 KR KR1020177008338A patent/KR102135689B1/ko active Active
- 2015-08-11 EP EP17202758.3A patent/EP3323523B1/en active Active
- 2015-08-11 EP EP15850369.8A patent/EP3206809A4/en active Pending
- 2015-08-11 EP EP19195323.1A patent/EP3608031B1/en active Active
- 2015-08-11 ES ES17202758T patent/ES3042371T3/es active Active
- 2015-08-11 KR KR1020197028739A patent/KR20190114035A/ko not_active Ceased
- 2015-08-11 CN CN201580002225.3A patent/CN105705264B/zh active Active
- 2015-08-11 CA CA3106481A patent/CA3106481A1/en active Pending
- 2015-10-12 TW TW104133409A patent/TWI752899B/zh active
- 2015-10-12 TW TW110132522A patent/TWI796775B/zh active
- 2015-10-12 TW TW110132521A patent/TW202146802A/zh unknown
-
2017
- 2017-03-22 IL IL251334A patent/IL251334B/en active IP Right Grant
- 2017-04-12 MX MX2021007987A patent/MX2021007987A/es unknown
- 2017-04-12 MX MX2024012204A patent/MX2024012204A/es unknown
-
2019
- 2019-02-14 US US16/276,055 patent/US11110503B2/en active Active
- 2019-03-06 IL IL265187A patent/IL265187B/en unknown
- 2019-07-05 JP JP2019125931A patent/JP6782336B2/ja active Active
-
2020
- 2020-03-31 AU AU2020202287A patent/AU2020202287B2/en active Active
- 2020-08-28 JP JP2020144387A patent/JP2020204405A/ja not_active Withdrawn
-
2021
- 2021-03-21 IL IL281682A patent/IL281682A/en unknown
- 2021-08-09 US US17/397,350 patent/US20210362210A1/en not_active Abandoned
- 2021-10-29 AU AU2021258078A patent/AU2021258078B2/en active Active
-
2022
- 2022-01-14 JP JP2022004332A patent/JP2022046789A/ja not_active Withdrawn
-
2023
- 2023-06-28 AU AU2023204115A patent/AU2023204115A1/en not_active Abandoned
- 2023-07-05 US US18/347,343 patent/US20230347401A1/en active Pending
-
2025
- 2025-07-25 AU AU2025208513A patent/AU2025208513A1/en active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS58212817A (ja) * | 1982-06-04 | 1983-12-10 | Isuzu Kogyo Kk | 管体の先端部外周面の面取り形成方法と面取り形成用スリツトロ−ラ− |
| JPH034315U (ja) * | 1989-05-24 | 1991-01-17 | ||
| JPH07100545A (ja) * | 1993-10-01 | 1995-04-18 | Nippon Kokan Pipe Fittings Mfg Co Ltd | 管の溝付け及び切断方法ならびに管の溝付け用治具及び管の溝付け装置 |
| JPH11207411A (ja) * | 1998-01-27 | 1999-08-03 | Hitachi Metals Ltd | 管への溝加工用工具 |
| US6431609B1 (en) * | 1999-03-24 | 2002-08-13 | Lindab Ab | Pipe connection for ventilating duct system |
| US6196039B1 (en) * | 1999-03-25 | 2001-03-06 | Anvil International, Inc. | Groove rolling of piping elements |
| US20020112359A1 (en) * | 2001-02-13 | 2002-08-22 | Dole Douglas R. | Diameter indicator for use with groove forming tools |
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2018043289A (ja) * | 2016-09-12 | 2018-03-22 | 株式会社Subaru | ローラヘミング装置 |
| CN111699053A (zh) * | 2017-12-19 | 2020-09-22 | 维克托里克公司 | 管道开槽装置 |
| JP2021181122A (ja) * | 2017-12-19 | 2021-11-25 | ビクターリック カンパニー | パイプ溝切デバイス |
| CN111699053B (zh) * | 2017-12-19 | 2022-09-13 | 维克托里克公司 | 管道开槽装置 |
| AU2021203527B2 (en) * | 2017-12-19 | 2023-06-15 | Victaulic Company | Pipe grooving device |
| JP7304387B2 (ja) | 2017-12-19 | 2023-07-06 | ビクターリック カンパニー | パイプ溝切デバイス |
| US12055203B2 (en) | 2017-12-19 | 2024-08-06 | Victaulic Company | Cams for pipe grooving device |
| JP2025076469A (ja) * | 2018-09-03 | 2025-05-15 | ロレックス・ソシエテ・アノニム | インデント加工により摩擦を生成する方法 |
Also Published As
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2019171478A (ja) | ローラセットおよびパイプ要素 | |
| HK1223327B (zh) | 滚子组和管道元件 | |
| HK1238605B (zh) | 滚子组和管道元件 | |
| HK1238605A1 (en) | Roller set and pipe elements |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180521 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190314 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190408 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190705 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20191202 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20200227 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200303 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200304 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6672280 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |