JP2017539092A - コンデンサ用の電極フィルムを製造するための方法、電極フィルムおよびこの電極フィルムを用いたコンデンサ - Google Patents
コンデンサ用の電極フィルムを製造するための方法、電極フィルムおよびこの電極フィルムを用いたコンデンサ Download PDFInfo
- Publication number
- JP2017539092A JP2017539092A JP2017530674A JP2017530674A JP2017539092A JP 2017539092 A JP2017539092 A JP 2017539092A JP 2017530674 A JP2017530674 A JP 2017530674A JP 2017530674 A JP2017530674 A JP 2017530674A JP 2017539092 A JP2017539092 A JP 2017539092A
- Authority
- JP
- Japan
- Prior art keywords
- metal film
- film
- electrode
- micropattern
- electrode film
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01G—CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES, LIGHT-SENSITIVE OR TEMPERATURE-SENSITIVE DEVICES OF THE ELECTROLYTIC TYPE
- H01G9/00—Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/004—Details
- H01G9/04—Electrodes or formation of dielectric layers thereon
- H01G9/048—Electrodes or formation of dielectric layers thereon characterised by their structure
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B21—MECHANICAL METAL-WORKING WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D—WORKING OR PROCESSING OF SHEET METAL OR METAL TUBES, RODS OR PROFILES WITHOUT ESSENTIALLY REMOVING MATERIAL; PUNCHING METAL
- B21D33/00—Special measures in connection with working metal foils, e.g. gold foils
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01G—CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES, LIGHT-SENSITIVE OR TEMPERATURE-SENSITIVE DEVICES OF THE ELECTROLYTIC TYPE
- H01G9/00—Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/0029—Processes of manufacture
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01G—CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES, LIGHT-SENSITIVE OR TEMPERATURE-SENSITIVE DEVICES OF THE ELECTROLYTIC TYPE
- H01G9/00—Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/0029—Processes of manufacture
- H01G9/0032—Processes of manufacture formation of the dielectric layer
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01G—CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES, LIGHT-SENSITIVE OR TEMPERATURE-SENSITIVE DEVICES OF THE ELECTROLYTIC TYPE
- H01G9/00—Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/004—Details
- H01G9/04—Electrodes or formation of dielectric layers thereon
- H01G9/042—Electrodes or formation of dielectric layers thereon characterised by the material
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01G—CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES, LIGHT-SENSITIVE OR TEMPERATURE-SENSITIVE DEVICES OF THE ELECTROLYTIC TYPE
- H01G9/00—Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/004—Details
- H01G9/04—Electrodes or formation of dielectric layers thereon
- H01G9/042—Electrodes or formation of dielectric layers thereon characterised by the material
- H01G9/045—Electrodes or formation of dielectric layers thereon characterised by the material based on aluminium
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01G—CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES, LIGHT-SENSITIVE OR TEMPERATURE-SENSITIVE DEVICES OF THE ELECTROLYTIC TYPE
- H01G9/00—Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/004—Details
- H01G9/04—Electrodes or formation of dielectric layers thereon
- H01G9/048—Electrodes or formation of dielectric layers thereon characterised by their structure
- H01G9/055—Etched foil electrodes
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01G—CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES, LIGHT-SENSITIVE OR TEMPERATURE-SENSITIVE DEVICES OF THE ELECTROLYTIC TYPE
- H01G9/00—Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/004—Details
- H01G9/07—Dielectric layers
-
- H—ELECTRICITY
- H01—ELECTRIC ELEMENTS
- H01G—CAPACITORS; CAPACITORS, RECTIFIERS, DETECTORS, SWITCHING DEVICES, LIGHT-SENSITIVE OR TEMPERATURE-SENSITIVE DEVICES OF THE ELECTROLYTIC TYPE
- H01G9/00—Electrolytic capacitors, rectifiers, detectors, switching devices, light-sensitive or temperature-sensitive devices; Processes of their manufacture
- H01G9/145—Liquid electrolytic capacitors
Landscapes
- Engineering & Computer Science (AREA)
- Power Engineering (AREA)
- Microelectronics & Electronic Packaging (AREA)
- Chemical & Material Sciences (AREA)
- Materials Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Mechanical Engineering (AREA)
- Fixed Capacitors And Capacitor Manufacturing Machines (AREA)
- Cell Electrode Carriers And Collectors (AREA)
- Electric Double-Layer Capacitors Or The Like (AREA)
Abstract
Description
A)1つの金属フィルムを準備するステップ。
B)成形による、1つのスタンパ上にあるマイクロパターンのこの金属フィルムの1つの主表面上への転写ステップ。
金属フィルムが1つの耐火金属を含むかまたはこれから成る場合、この金属酸化層の生成は、上記で既に記載したように、電気化学的方法、具体的には陽極酸化を用いて行うことができる。
これに続く電解めっき処理において、次にたとえばコバルトまたはニッケル等の金属がポリマー層の空いた空洞(複数)の中へ投入される。次に最後の工程において、上記のパターニングされたポリマーが除去され、こうして1つのパターニングされた金属層が残り、この金属層を本発明による方法用のスタンパとして使用することができる。上記のLIGA処理に関しては、たとえば、E. W. Becker,W. Ehrfeld,P. Hagman,A. Mana,B. Muenchmeierの論文:"Fabrication of microstructures with high aspect ratios and great structural heights by synchrotron radiation lithography, galvano forming, and plastic molding (LIGA process); Microelectronic Engineering 4", no. 1, 1986, page 35 - 56、を参照されたい。このLIGA処理は、具体的には、数百μmの高さの金属パターンの生成を可能とし、これらの金属パターンは、0.1μmより小さい寸法誤差を備えている。本発明による方法において使用するためのスタンパ用に可能な金属としては、コバルト、ニッケル、銅、ならびにニッケル/鉄合金も使用することができる。
ここでFは刻印力であり、ηは材料の粘性であり、Rはプレートの直径であり、h0は刻印される材料の厚さであり、
Claims (22)
- コンデンサ(10)用の電極フィルム(1)を製造するための方法であって、
A)1つの金属フィルム(1)を準備するステップと、
B)成形による、1つのスタンパ(3,3a)上にあるマイクロパターン(2)のこの金属フィルムの1つの主表面上への転写ステップと、
を備えることを特徴とする、コンデンサ用の電極フィルムを製造するための方法。 - 前記方法ステップA)において、1つの耐火金属を含むかまたは1つの耐火金属からなる金属フィルムが用いられることを特徴とする、請求項1に記載の、コンデンサ用の電極フィルムを製造するための方法。
- 前記方法ステップB)に続く方法ステップC)において、
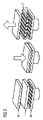
前記金属フィルム(1)上に金属酸化層(5)を生成することを特徴とする、請求項2に記載の、コンデンサ用の電極フィルムを製造するための方法。 - 前記ステップB)において、前記金属フィルム(1a)は、2つのスタンパ(3)の間に配置され、そして当該2つのスタンパ上に存在するマイクロパターンが、前記金属フィルムの2つの主表面上にプレスによって転写されることを特徴とする、請求項1乃至3のいずれか1項に記載の方法。
- 請求項1乃至4のいずれか1項に記載の、コンデンサ用の電極フィルムを製造するための方法において、
前記方法は、連続的な処理として構成されており、
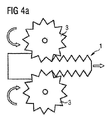
前記方法ステップB)において、前記金属フィルム(1a)は、スタンパ(3)である2つの回転するローラの間を通過され、そしてこの際前記金属フィルムの少なくとも1つ主表面上に前記マイクロパターン(2)が転写される、
ことを特徴とする、コンデンサ用の電極フィルムを製造するための方法。 - 前記方法ステップB)において、規則的なマイクロパターンを生成されることを特徴とする、請求項1乃至5のいずれか1項に記載の方法。
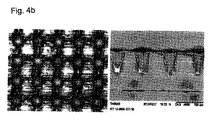
- 前記方法ステップB)において、少なくとも4:1のアスペクト比を有する複数の溝を含むマイクロパターンが生成されることを特徴とする、請求項1乃至6のいずれか1項に記載の方法。
- 前記方法ステップB)において、少なくとも20μmの深さを有し、かつ最大5μmの幅を有する複数の溝を含むマイクロパターンが生成されることを特徴とする、請求項1乃至7のいずれか1項に記載の方法。
- 前記方法ステップB)において、前記スタンパは、400℃未満の温度、好ましくは200℃未満の温度、さらに好ましくは100℃未満の温度で、前記金属フィルムに対し押圧され、当該温度は室温であってもよいことを特徴とする、請求項1乃至8のいずれか1項に記載の方法。
- 前記方法ステップB)において、前記スタンパおよび前記金属フィルムは、10〜100MPaの圧力で、互いに押圧されることを特徴とする、請求項1乃至9のいずれか1項に記載の方法。
- 前記方法ステップA)において、結晶構造パターン、たとえば立方晶系の結晶構造パターンが90%未満、好ましくは50%未満である金属フィルム、さらに好ましくは立方晶系の結晶構造パターンの無い金属フィルムが準備されることを特徴とする、請求項1乃至10のいずれか1項に記載の方法。
- 前記方法ステップA)において、純度が95%を越える金属フィルム、好ましくは98%を越える金属フィルムが準備されることを特徴とする、請求項1乃至11のいずれか1項に記載の方法。
- 前記方法ステップA)において、少なくとも120μmの厚さを有する金属フィルム、好ましくは少なくとも100μm、最も好ましくは少なくとも80μmの厚さを有する金属フィルムが準備されることを特徴とする、請求項1乃至12のいずれか1項に記載の方法。
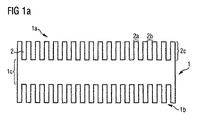
- 前記方法ステップB)において、マイクロパターン(2)が複数の凹部として前記金属フィルムの主表面上に転写されることを特徴とする、請求項1乃至13のいずれか1項に記載の方法。
- 少なくとも1つの主面上に規則的なマイクロパターンを有する1つの金属フィルムから成ることを特徴とする、コンデンサ用の電極フィルム。
- 前記金属フィルムは耐火金属を含み、あるいは耐火金属から成ることを特徴とする、請求項15に記載のコンデンサ用の電極フィルム。
- 前記規則的なマイクロパターンは、少なくとも4:1のアスペクト比を有する複数の溝を備えることを特徴とする、請求項15または16に記載の電解コンデンサ用の電極フィルム。
- 前記溝は、少なくとも20μmの深さ、かつ最大で5μmの幅を備えることを特徴とする、請求項15乃至17のいずれか1項に記載の電極フィルム。
- 前記金属フィルムは、90%未満の立方晶系結晶構造パターンを備え、好ましくは80%未満の立方晶系結晶構造パターンを備え、さらに好ましくは結晶構造パターン無しであることを特徴とする、請求項15乃至18のいずれか1項に記載の電極フィルム。
- 前記マイクロパターンの上に金属酸化層が配設されていることを特徴とする、請求項15乃至19のいずれか1項に記載の電極フィルム。
- 前記マイクロパターンは複数の凹部として存在することを特徴とする、請求項15乃至20のいずれか1項に記載の電極フィルム。
- 電解コンデンサ(10)であって、
請求項15乃至21の記載の電極フィルムを第1の電極(1)として備え、
もう1つの金属フィルム(4)を第2の電極用の電流コレクタとして備え、
電解質溶液(6)が、前記第1の電極と前記第2の電極の前記電流コレクタとの間に配設されている、
ことを特徴とする電解コンデンサ。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102014118222.7A DE102014118222A1 (de) | 2014-12-09 | 2014-12-09 | Verfahren zur Herstellung von Elektrodenfolien für Kondensatoren, Elektrodenfolien und Kondensatoren mit den Elektrodenfolien |
| DE102014118222.7 | 2014-12-09 | ||
| PCT/EP2015/078868 WO2016091824A1 (de) | 2014-12-09 | 2015-12-07 | Verfahren zur herstellung von elektrodenfolien für kondensatoren, elektrodenfolien und kondensatoren mit den elektrodenfolien |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2017539092A true JP2017539092A (ja) | 2017-12-28 |
Family
ID=54783617
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017530674A Pending JP2017539092A (ja) | 2014-12-09 | 2015-12-07 | コンデンサ用の電極フィルムを製造するための方法、電極フィルムおよびこの電極フィルムを用いたコンデンサ |
Country Status (5)
| Country | Link |
|---|---|
| US (1) | US10354807B2 (ja) |
| EP (1) | EP3229988B1 (ja) |
| JP (1) | JP2017539092A (ja) |
| DE (1) | DE102014118222A1 (ja) |
| WO (1) | WO2016091824A1 (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US10373740B2 (en) * | 2017-08-09 | 2019-08-06 | Panduit Corp. | Communications cable with improved isolation between wire-pairs and metal foil tape |
| US20190108947A1 (en) | 2017-10-09 | 2019-04-11 | Pacesetter, Inc. | Performance of porous capacitor electrodes |
| US20210057166A1 (en) * | 2018-04-02 | 2021-02-25 | Nippon Chemi-Con Corporation | Electrolytic capacitor |
| DE102019123877B4 (de) * | 2019-09-05 | 2022-06-09 | CRRC New Material Technologies GmbH | Dielektrische Vorrichtung mit einer Elektrode mit nicht-planaren Strukturierungen |
| US12424391B2 (en) * | 2020-08-27 | 2025-09-23 | Panasonic Intellectual Property Management Co., Ltd. | Electrode foil for electrolytic capacitors, electrolytic capacitor, method for producing electrode foil for electrolytic capacitors, and method for producing electrolytic capacitor |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS561520A (en) * | 1979-06-11 | 1981-01-09 | Gen Electric | Electrode foil* capacitor and method of manufacturing same |
| JPS56131922A (en) * | 1980-02-13 | 1981-10-15 | Siemens Ag | Wound-type electrolytic condenser and method of producing same |
| JPS5736826A (ja) * | 1980-08-15 | 1982-02-27 | Showa Aluminium Co Ltd | Denkaikondensayodenkyoku |
| JPH06145922A (ja) * | 1992-11-09 | 1994-05-27 | Showa Alum Corp | 電解コンデンサ電極用アルミニウム材 |
| JPH06188158A (ja) * | 1992-12-18 | 1994-07-08 | Showa Denko Kk | コンデンサ |
Family Cites Families (19)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US2146029A (en) * | 1934-12-08 | 1939-02-07 | Utah Radio Products Company | Electrical condenser and process of making same |
| DE690445C (de) * | 1936-11-19 | 1940-04-25 | Radio Patents Corp | Verfahren zur kuenstlichen Oberflaechenvergroesserung der Elektroden elektrolytischer Kondensatoren oder aehnlicher Geraete und Einrichtung zur Ausuebung des Verfahrens |
| CH254657A (de) * | 1944-05-19 | 1948-05-15 | Philips Nv | Elektrolytischer Kondensator, bei dem mindestens eine der gewickelten Elektroden aus gewellter Folie besteht. |
| US4228481A (en) | 1978-10-19 | 1980-10-14 | General Electric Company | Capacitor with embossed foil electrode |
| US6168100B1 (en) * | 1997-10-23 | 2001-01-02 | Toyota Jidosha Kabushiki Kaisha | Method for producing embossed metallic flakelets |
| US7145071B2 (en) * | 2002-12-11 | 2006-12-05 | General Electric Company | Dye sensitized solar cell having finger electrodes |
| US6967828B2 (en) * | 2003-05-30 | 2005-11-22 | Medtronic, Inc. | Capacitors including metalized separators |
| US7410716B2 (en) * | 2003-11-03 | 2008-08-12 | Corning Incorporated | Electrolyte sheet with protruding features having undercut angles and method of separating such sheet from its carrier |
| JP4749079B2 (ja) * | 2005-08-02 | 2011-08-17 | 日立エーアイシー株式会社 | 電解コンデンサ用電極箔の作製方法 |
| KR100779263B1 (ko) * | 2007-02-06 | 2007-11-27 | 오영주 | 무극성 금속 전해 커패시터 및 그의 제조방법 |
| JP2008293609A (ja) * | 2007-05-25 | 2008-12-04 | Fujitsu Ltd | 複製用型の製造方法、ナノホール構造体の製造方法、及び磁気記録媒体の製造方法 |
| US9153837B2 (en) * | 2009-04-10 | 2015-10-06 | Mitsubishi Electric Corporation | Electric storage device electrode and method for manufacturing same |
| US9331339B2 (en) | 2009-09-30 | 2016-05-03 | Toyo Aluminium Kabushiki Kaisha | Perforated aluminium foil and manufacturing method thereof |
| US8857234B2 (en) * | 2010-01-19 | 2014-10-14 | Board Of Supervisors Of Louisiana State University And Agricultural And Mechanical College | Continuous microscale forming of metal-based microchannels and other microchannel devices |
| KR101184777B1 (ko) * | 2011-09-19 | 2012-09-20 | 삼성전기주식회사 | 에너지 저장체의 전극 및 에너지 저장체의 전극 제조방법 |
| JP2014072267A (ja) * | 2012-09-28 | 2014-04-21 | Hitachi Aic Inc | 貫通孔を有するアルミニウム集電箔およびその製造方法 |
| US9947485B2 (en) * | 2013-06-27 | 2018-04-17 | Intel Corporation | Three dimensional energy storage device, method of manufacturing same, and mobile electronic device containing same |
| US9637825B2 (en) * | 2014-05-14 | 2017-05-02 | Korea Jcc Co., Ltd. | High-temperature long lifespan electrode for electric dual layer capacitor and method of manufacturing the same |
| US9536679B2 (en) * | 2015-01-06 | 2017-01-03 | Johnny Duc Van Chiem | Trenched super/ultra capacitors and methods of making thereof |
-
2014
- 2014-12-09 DE DE102014118222.7A patent/DE102014118222A1/de not_active Withdrawn
-
2015
- 2015-12-07 JP JP2017530674A patent/JP2017539092A/ja active Pending
- 2015-12-07 US US15/529,021 patent/US10354807B2/en active Active
- 2015-12-07 WO PCT/EP2015/078868 patent/WO2016091824A1/de not_active Ceased
- 2015-12-07 EP EP15805201.9A patent/EP3229988B1/de active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS561520A (en) * | 1979-06-11 | 1981-01-09 | Gen Electric | Electrode foil* capacitor and method of manufacturing same |
| JPS56131922A (en) * | 1980-02-13 | 1981-10-15 | Siemens Ag | Wound-type electrolytic condenser and method of producing same |
| JPS5736826A (ja) * | 1980-08-15 | 1982-02-27 | Showa Aluminium Co Ltd | Denkaikondensayodenkyoku |
| JPH06145922A (ja) * | 1992-11-09 | 1994-05-27 | Showa Alum Corp | 電解コンデンサ電極用アルミニウム材 |
| JPH06188158A (ja) * | 1992-12-18 | 1994-07-08 | Showa Denko Kk | コンデンサ |
Also Published As
| Publication number | Publication date |
|---|---|
| DE102014118222A1 (de) | 2016-06-23 |
| US20170271086A1 (en) | 2017-09-21 |
| WO2016091824A1 (de) | 2016-06-16 |
| US10354807B2 (en) | 2019-07-16 |
| EP3229988B1 (de) | 2019-08-07 |
| EP3229988A1 (de) | 2017-10-18 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5642850B2 (ja) | 多孔性高分子膜の製造方法 | |
| CN104651904A (zh) | 一种基于阳极氧化铝的纳米压印模板的制备方法 | |
| US10354807B2 (en) | Method for producing electrode foils for capacitors, electrode foils, and capacitors comprising said electrode foils | |
| TW201018952A (en) | Optical element molding die and method for molding optical element | |
| KR20170086554A (ko) | 마이크로 필라 어레이를 제조하기 위한 시스템 및 방법 | |
| CN101248219A (zh) | 多孔性高分子膜及其制造方法以及该制造中所使用的压模的制造方法 | |
| JP7037018B2 (ja) | リチウム金属電極用の3dパターン打抜き機 | |
| KR20030084279A (ko) | 다공성 알루미나 또는 나노패턴 알루미늄을 이용하여대면적의 나노표면 구조를 가지는 물질을 제조하는 방법 | |
| Kikuchi et al. | Fabrication of a meniscus microlens array made of anodic alumina by laser irradiation and electrochemical techniques | |
| CN101112789A (zh) | 制造图案化结构的工艺 | |
| KR101165396B1 (ko) | 금속 나노 링 패턴을 이용한 나노 구조물의 제조 방법 | |
| CN1292977C (zh) | 深亚微米三维滚压模具及其制作方法 | |
| JP5288716B2 (ja) | インプリント用ロール状モールドの製造方法 | |
| KR101049220B1 (ko) | 임프린트 리소그래피용 스탬프의 제조 방법 | |
| JP2012195600A (ja) | インプリント用ロール状モールドおよびその製造方法 | |
| KR100881233B1 (ko) | 임프린트 리소그래피용 스탬프 및 이를 이용한 임프린트리소그래피방법 | |
| JP2011206938A (ja) | 熱インプリント用モールドおよびその製造方法並びにそのモールドを用いた樹脂材の製造方法 | |
| JP2016112796A (ja) | ナノパターン構造を有するマイクロパターン体及びその製造方法 | |
| Zhang | LIGA mold insert fabrication using SU-8 photoresist | |
| Jha et al. | Aluminum microstructures on anodic alumina for aluminum wiring boards | |
| Jang et al. | Formation of aluminum tunnel pits arrayed using SU-8 masks with UV-assisted thermal imprint lithography | |
| KR101682556B1 (ko) | 금속체의 마이크로 표면 주름 제조 방법 | |
| EP3294666B1 (en) | Method of forming local nano/micro size structures of anodized metal | |
| Lee et al. | Fabrication of Hierarchical Micro/Nano Structure Using UV Laser for Application in PANI Electrodes of Supercapacitors | |
| Ehrhardt et al. | Laser Microembossing of Thin Copper and Silver Foils with an Ultraviolet (UV) Excimer Laser. |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20170801 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20180713 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20180718 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20181018 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20181212 |