以下、本発明を実施するための形態について図面を参照しながら説明する。尚、以下の説明においては、まず、ラップドVベルトの概略及びラップドVベルトの製造工程の概略について説明し、次いで、ラップドVベルトの製造に関して適用される本発明の実施形態に係る未加硫ゴムベルト形成装置及び未加硫ゴムベルト形成方法について説明する。
[ラップドVベルトの概略]
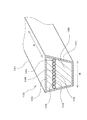
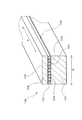
図1は、ラップドVベルト100の一部を示す斜視図であって、一部を断面で示す図である。ラップドVベルト100は、コンプレッサーなどの一般産業用機械、或いは、田植え機などの農業機械、等において、動力伝達用の無端状の伝動ベルトとして用いられる。そして、ラップドVベルト100は、V字状の断面を有する環状の伝動ベルトとして構成されている。
尚、図1においては、環状に延びるラップドVベルト100の周方向に対して垂直な断面が図示されている。また、図1においては、ラップドVベルト100の周方向が、両端矢印Aで示されており、周方向に対して直交するベルト幅方向が、両端矢印Bで示されている。
ラップドVベルト100は、外被布101、圧縮ゴム層102、伸張ゴム層103、心線104を備えて構成されている。
環状に設けられたラップドVベルト100のベルト本体は、積層構造を有しており、ベルト内周側からベルト外周側に向かって、圧縮ゴム層102、心線104、伸張ゴム層103が、順次積層されている。よって、ラップドVベルト100においては、圧縮ゴム層102と伸張ゴム層103との間において、心線104が埋設されている。心線104は、ラップドVベルト100の周方向に沿って延びるように配置されている。そして、心線104は、ラップドVベルト100の周方向に垂直な断面において、ベルト幅方向に沿って所定の間隔で配列されている。
また、ラップドVベルト100は、環状に設けられた無端状のベルト本体の周囲全体が周方向の全長に亘って外被布101で被覆されて構成されている。そして、ラップドVベルト100は、その周方向に対して垂直な断面の形状が、V字状の断面形状である。より具体的には、ラップドVベルト100の断面形状は、ベルト外周側からベルト内周側に向かってベルト幅が小さくなる台形状に構成されている。
[ラップドVベルトの製造工程の概略]
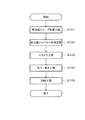
図2は、ラップドVベルト100の製造工程を示すチャート図である。図2に示すように、ラップドVベルト100の製造工程は、未加硫スリーブ形成工程S101、未加硫ゴムベルト形成工程S102、スカイブ工程S103、カバー巻き工程S104、加硫工程S105を備えて構成されている。
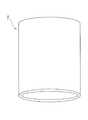
図3は、未加硫ゴム層と心線とを有する筒状の未加硫スリーブ105を示す斜視図である。未加硫スリーブ形成工程S101は、未加硫スリーブ105を形成する工程として構成されている。
未加硫スリーブ形成工程S101においては、まず、未加硫ゴム(即ち、加硫が行われていない状態のゴム)のシートが、圧延によって形成される。そして、圧延によって形成された未加硫ゴムのシートが、所定の長さに切断され、円筒状或いは円柱状の回転体に対して、巻き付けられる。回転体の外周に巻き付けられた未加硫ゴムのシートは、その端部同士が接合され、筒状に成形される。筒状に成形された未加硫ゴムのシートが、ラップドVベルト100における圧縮ゴム層102の素材となる。
そして、回転体の外周に筒状の未加硫ゴムの成形体が形成されると、次いで、前述の心線104が、周方向に沿って巻き付けられる。心線104は、筒状の未加硫ゴムの成形体に対して、幅方向に沿って所定のピッチでずらされながら、周方向に沿ってスパイラル状に巻き付けられる。尚、筒状の未加硫ゴムの成形体の幅方向は、上記の回転体の軸方向と平行な方向として構成される。心線104は、筒状の未加硫ゴムの成形体に対して、幅方向のほぼ全長に亘って、巻き付けられる。
筒状の未加硫ゴムの成形体の外周への心線104の巻き付けが終了すると、次いで、心線104の上から、圧延によって形成された未加硫ゴムのシートが巻き付けられる。心線104の上から巻き付けられた未加硫ゴムのシートは、その端部同士が接合され、筒状に成形される。心線104の外周側に巻き付けられた筒状の未加硫ゴムのシートが、ラップドVベルト100における伸張ゴム層103の素材となる。
上述した未加硫スリーブ形成工程S101によって、未加硫スリーブ105が形成される。尚、図3に示す未加硫スリーブ105は、回転体から取り外された状態が示されている。
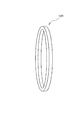
図4は、未加硫ゴムベルト106を示す斜視図である。未加硫ゴムベルト形成工程S102は、未加硫スリーブ105を周方向に切断して環状の未加硫ゴムベルト106を形成する工程として構成されている。未加硫ゴムベルト形成工程S102は、本発明の実施形態に係る未加硫ゴムベルト形成方法として構成され、本発明の実施形態に係る未加硫ゴムベルト形成装置を用いることで実施される。
図5は、未加硫ゴムベルト106の一部を示す斜視図であって、一部を断面で示す図である。図5においては、環状に延びる未加硫ゴムベルト106の周方向に対して垂直な断面が図示されている。また、図5においては、未加硫ゴムベルト106の周方向が、両端矢印Aで示されており、周方向に対して直交するベルト幅方向が、両端矢印Bで示されている。
図5に示すように、未加硫ゴムベルト106は、内周側未加硫ゴム層107、心線104、外周側未加硫ゴム層108を備えて構成されている。そして、未加硫ゴムベルト106においては、内周側未加硫ゴム層107と外周側未加硫ゴム層108との間において、心線104が配置されている。
内周側未加硫ゴム層107は、ラップドVベルト100における圧縮ゴム層102の素材となる。外周側未加硫ゴム層108は、ラップドVベルト100における伸張ゴム層103の素材となる。内周側未加硫ゴム層107及び外周側未加硫ゴム層108を構成するゴム成分としては、加硫又は架橋可能なゴム、例えば、ジエン系ゴム(天然ゴム、イソプレンゴム、ブタジエンゴム、クロロプレンゴム、スチレンブタジエンゴム、アクリロニトリルブタジエンゴム(ニトリルゴム)、水素化ニトリルゴムなど)、エチレン−α−オレフィンエラストマー、クロロスルフォン化ポリエチレンゴム、アルキル化クロロスルフォン化ポリエチレンゴム、エピクロルヒドリンゴム、アクリル系ゴム、シリコーンゴム、ウレタンゴム、フッ素ゴムなどが例示でき、これらのゴム成分は単独で又は二種以上組み合わせて使用できる。好ましいゴム成分は、エチレン−α−オレフィンエラストマー(エチレン−プロピレンゴム(EPR)、エチレン−プロピレン−ジエンモノマー(EPDMなど)などのエチレン−α−オレフィン系ゴム)、クロロプレンゴムである。特に好ましいゴム成分は、クロロプレンゴムである。クロロプレンゴムは、硫黄変性タイプであってもよく、非硫黄変性タイプであってもよい。尚、内周側未加硫ゴム層107のゴム成分、及び、外周側未加硫ゴム層108のゴム成分は、同系統又は同種のゴムを使用する場合が多い。
心線104としては、通常、マルチフィラメント糸を使用した撚りコード(例えば、諸撚り、片撚り、ラング撚りなど)を使用できる。心線104を構成する繊維としては、ポリエステル繊維、アラミド繊維などの合成繊維、ガラス繊維、炭素繊維などの無機繊維などが使用できる。心線104の表面には、慣用の接着処理(又は表面処理)が施されていてもよい。
スカイブ工程S103は、未加硫ゴムベルト106の両側面における内周側の両角部分を周方向に亘って削るように切削することでスカイブ(skive)し、未加硫ゴムベルト106の断面形状を変更する工程として構成されている。スカイブ工程S103においては、未加硫ゴムベルト106の内周側未加硫ゴムの内周側の両角部分が周方向に亘って削れるように切削される。これにより、スカイブ工程S103の処理が施される前の状態で矩形状の断面だった未加硫ゴムベルト106の断面の形状は、スカイブ工程S103の処理が施された後の状態においては、矩形状の部分と台形状の部分とが組み合わされた断面の形状となる。
カバー巻き工程S104は、スカイブ工程S103の処理が終了した未加硫ゴムベルト106を外被布101で被覆する工程として構成されている。カバー巻き工程S104においては、環状の未加硫ゴムベルト106の周囲全体が周方向の全長に亘って外被布101で被覆される。これにより、未加硫ゴムベルト106が外被布101で被覆されて構成された未加硫ベルト成形体が形成される。
加硫工程S105は、未加硫ベルト成形体における可塑性の未加硫ゴムを加熱して弾性ゴムに変化させる工程として構成されている。加硫工程S105においては、例えば、逆台形状の断面の溝が外周に設けられた円筒状のリングモールドが用いられる。リングモールドに設けられた複数の溝に対して未加硫ベルト成形体がそれぞれ嵌め込まれる。そして、複数の未加硫ベルト成形体が嵌め込まれたリングモールドの周囲に、円筒状のゴムスリーブが更に嵌め込まれる。
加硫工程S105においては、上記のようにリングモールド及び未加硫ベルト成形体の外周面に円筒状のゴムスリーブが嵌め込まれた状態で、それらが加硫缶に収納され、所定の温度等の条件で加硫が行われる。加硫が終了してリングモールド等が解体され、加硫された成形体がラップドVベルト100として取り出される。このように、加硫工程S105まで終了することで、ラップドVベルト100が製造されることになる。
[未加硫ゴムベルト形成装置の概略]
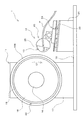
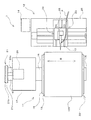
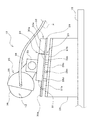
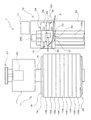
図6は、本発明の一実施の形態に係る未加硫ゴムベルト形成装置1を示す正面図である。図7は、未加硫ゴムベルト形成装置1の平面図である。図8は、未加硫ゴムベルト形成装置1の側面図である。未加硫ゴムベルト形成装置1が作動することで、本発明の一実施の形態に係る未加硫ゴムベルト形成方法が実施され、前述のラップドVベルト100の製造工程における未加硫ゴムベルト形成工程S102が実施されることになる。
図6乃至図8に示す未加硫ゴムベルト形成装置1は、未加硫ゴム層と心線104とを有する筒状の未加硫スリーブ105を周方向に切断して環状の未加硫ゴムベルト106を形成するための装置として構成されている。そして、未加硫ゴムベルト形成装置1は、回転機構11、切断機構12、水供給機構13、制御装置14、等を備えて構成されている。
また、本実施形態においては、ベース15が更に備えられている未加硫ゴムベルト形成装置1が、例示されている。尚、図7においては、ベース15の図示が省略されている。回転機構11、切断機構12、水供給機構13、制御装置14は、ベース15上に設置されている。本実施形態では、ベース15が備えられた未加硫ゴムベルト形成装置1が例示されているが、ベース15が備えられていない形態の未加硫ゴムベルト形成装置1が実施されてもよい。
[回転機構]
図6乃至図8に示すように、回転機構11は、主軸16、支持部17、回転ドラム18、外周スリーブ19、モータ20、ベルト駆動機構21、等を備えて構成されている。
主軸16は、金属製の円筒状又は円柱状の軸として構成され、支持部17に対して回転自在に支持されている。また、主軸16は、モータ20からの駆動トルクが入力されることで回転するように構成されている。支持部17は、ベース15上に設置され、主軸16を回転自在に支持するとともにモータ20を収納する筐体として構成されている。
回転ドラム18は、円筒状の部分を有する金属製の筒状体として設けられている。そして、回転ドラム18は、主軸16とともに回転するように、主軸16に対して取り付けられている。例えば、回転ドラム18の円筒軸方向における両端部のそれぞれに蓋部が設けられ、これらの蓋部が主軸16に対して固定される。また、回転ドラム18は、主軸16の回転中心軸線と回転ドラム18の回転中心軸線とが一致するように、主軸16に対して取り付けられている。
外周スリーブ19は、ゴム製の円筒形状のスリーブとして設けられ、回転ドラム18の外周に装着される。外周スリーブ19の内周の直径は、回転ドラム18の外周の直径にほぼ対応する寸法に設定されている。回転ドラム18が回転する際、回転ドラム18に装着された外周スリーブ19は、回転ドラム18とともに同一の回転速度で回転する。尚、外周スリーブ19は、後述する切断機構12によって未加硫スリーブ105が切断される際に回転ドラム18の表面を切断機構12から保護するために設けられている。
回転ドラム18の外周に外周スリーブ19が装着されて構成された回転体22に対して、未加硫スリーブ105が配置される。即ち、未加硫スリーブ105は、回転ドラム18の外周に装着された外周スリーブ19の外周に対して配置される。
未加硫スリーブ105は、例えば、回転体22に対して未加硫のゴムシート及び心線104が巻き付けられることで形成され、これにより、未加硫スリーブ105が回転体22に配置される。即ち、回転ドラム18及び外周スリーブ19を備えて構成された回転体22を用いて前述の未加硫スリーブ形成工程S101が実施されて未加硫スリーブ105が形成され、未加硫スリーブ105が回転体22に配置された状態となる。
上記のように、回転機構11は、主軸16とともに回転するように構成された回転体22を有し、回転体22の外周に未加硫スリーブ105が配置されるように構成されている。
尚、本実施形態では、未加硫スリーブ105が配置される回転体として、回転ドラム18及び外周スリーブ19を備えて構成された回転体22を例示したが、この通りでなくてもよい。例えば、回転ドラム18が、未加硫スリーブ105が配置される回転体として構成され、未加硫スリーブ105が回転ドラム18の外周に直接に配置される形態が実施されてもよい。また、本実施形態では、回転ドラム18及び外周スリーブ19を備えて構成された回転体22を用いて未加硫スリーブ105が形成され、未加硫スリーブ105が回転体22に対してそのまま配置される形態を例示したが、この通りでなくてもよい。回転機構11の回転体22とは異なる別の回転体を用いて未加硫スリーブ105が形成され、その別の回転体から取り外された未加硫スリーブ105が、回転機構11の回転体22に対して装着されて配置される形態が実施されてもよい。
モータ20は、主軸16を回転駆動するための駆動トルクを発生させる電動モータとして構成されている。本実施形態では、モータ20は、支持部17に収納されている。モータ20は、図示が省略された電源から電気エネルギーが供給され、後述する制御装置14からの制御指令に基づいて作動し、所定の回転速度で回転する。モータ20は、出力軸20aの軸方向が主軸16の軸方向と平行となるように、支持部17に設置されている。
ベルト駆動機構21は、モータ20からの駆動トルクを主軸16に伝達する機構として設けられている。ベルト駆動機構21は、駆動プーリ21a、従動プーリ21b、駆動ベルト21cを備えて構成されている。
駆動プーリ21aは、モータ20の出力軸20aに固定され、出力軸20aとともに回転するように構成されている。従動プーリ21bは、主軸16に対して、支持部17を介して回転ドラム18側とは反対側の端部において、固定されている。駆動ベルト21cは、無端状のベルトとして設けられている。そして、駆動ベルト21cは、駆動プーリ21a及び従動プーリ21bに対して巻き掛けられ、駆動プーリ21aの駆動トルクを従動プーリ21bに伝達するベルトとして構成されている。
後述する制御装置14からの制御指令に基づいてモータ20の運転が行われると、出力軸20aとともに駆動プーリ21aが回転する。駆動プーリ21aが回転することで、駆動プーリ21a及び従動プーリ21bに巻き掛けられた駆動ベルト21cの周回動作が行われる。駆動ベルト21cの周回動作が行われると、従動プーリ21bが回転し、従動プーリ21bとともに主軸16が回転することになる。そして、主軸16とともに、回転ドラム18及び外周スリーブ19が回転する。尚、回転ドラム18及び外周スリーブ19が回転する方向については、図6において、矢印C1で示されている。
[切断機構]
図9は、図6に示す未加硫ゴムベルト形成装置1の一部を拡大して示す図である。図10は、図7に示す未加硫ゴムベルト形成装置1の一部を拡大して示す図である。図9及び図10においては、切断機構12が拡大して示されている。図6乃至図10に示す切断機構12は、幅方向移動機構23、進退移動機構24、カッター部25、基台部26、等を備えて構成されている。
基台部26は、ベース15上に設置され、幅方向移動機構23、進退移動機構24、及びカッター部25を支持する台座部として設けられている。幅方向移動機構23、進退移動機構24、及びカッター部25は、基台部26の上面に設置されている。
幅方向移動機構23は、進退移動機構24及びカッター部25を、基台部26に対して、回転体22の外周に配置された未加硫スリーブ105の幅方向と平行な方向に沿って移動させる機構として、構成されている。尚、未加硫スリーブ105の幅方向は、未加硫スリーブ105が筒状に延びる方向であり、図7及び図8において、両端矢印Bで示されている。また、未加硫スリーブ105が回転体22の外周に配置された状態においては、未加硫スリーブ105の幅方向は、主軸16の軸方向と平行な方向となる。
幅方向移動機構23は、一対のレール(27a、27b)、ボールネジ機構28、移動プレート29、等を備えて構成されている。一対のレール(27a、27b)は、移動プレート29の移動方向をガイドするレールとして設けられている。一対のレール(27a、27b)は、基台部26の上面に固定されて設置されている。そして、一対のレール(27a、27b)は、主軸16の軸方向、即ち、回転体22に配置された未加硫スリーブ105の幅方向と平行に延びるように設置されている。
ボールネジ機構28は、ネジ軸28a、ボールネジモータ28b、軸受28c、ナット部28d、図示が省略された複数のボール、等を備えて構成されている。
ネジ軸28aは、一方の端部がボールネジモータ28bによって支持され、他方の端部が軸受28cによって回転自在に支持されている。そして、基台部26上において、ネジ軸28aは、その軸方向が一対のレール(27a、27b)と平行に延びるように、配置されている。ボールネジモータ28bは、ネジ軸28aをその軸心を中心として回転駆動する電動モータとして構成されている。そして、ボールネジモータ28bは、図示が省略された電源から電気エネルギーが供給され、後述する制御装置14からの制御指令に基づいて作動し、所定の回数分だけ回転するように、構成されている。
ナット部28dは、ネジ軸28aが貫通しており、ネジ軸28aが回転することでネジ軸28aの軸方向に沿ってネジ軸28aに対して相対移動するブロック状の要素として設けられている。ナット部28dの内部においては、ネジ軸28aのネジ溝に対向するネジ溝が形成されている。そして、ナット部28dのネジ溝とネジ軸28aのネジ溝との間には、両方の溝に対して転動自在に嵌まり込む複数のボールが配置されている。ネジ軸28aが軸心回りに回転することで、ナット部28d及びネジ軸28aの間で複数のボールが循環し、ナット部28dが、ネジ軸28aに対して軸方向に相対移動する。
また、ナット部28dは、その上面側において、移動プレート29の下面に対して固定されている。また、ナット部28dは、一対のレール(27a、27b)の間に嵌りこむように配置されている。そして、ナット部28dは、一対のレール(27a、27b)に対して摺動自在の状態で配置されている。このため、ネジ軸28aが回転すると、ナット部28dが、一対のレール(27a、27b)によってガイドされながら、ネジ軸28aの軸方向に沿って移動する。
移動プレート29は、平板状の部材として設けられ、その下面側においてナット部28dに固定されている。更に、移動プレート29は、その下面側において、一対のレール(27a、27b)の上面に対して、摺動自在の状態で、支持されている。そして、移動プレート29の上面には、進退移動機構24が設置されている。
進退移動機構24は、カッター部25を、移動プレート29に対して、回転体22の外周に配置された未加硫スリーブ105に対して進出及び退避させる方向に沿って移動させる機構として、構成されている。進退移動機構24は、一対のレール(30a、30b)、移動ブロック31、シリンダ機構32、等を備えて構成されている。
一対のレール(30a、30b)は、移動ブロック31の移動方向をガイドするレールとして設けられている。一対のレール(30a、30b)は、移動プレート29の上面に固定されて設置されている。そして、一対のレール(30a、30b)は、移動プレート29上において、回転体22に配置された未加硫スリーブ105に向かって接近する方向に沿って延びるように、設置されている。より具体的には、一対のレール(30a、30b)は、回転体22に配置された未加硫スリーブ105に向かって接近する方向であって、且つ、主軸16の軸方向と平行な方向に対して直交する方向に沿って、延びるように、移動プレート29上で設置されている。
移動ブロック31は、移動プレート29上に配置されブロック状の要素として設けられている。また、移動ブロック31は、移動プレート29の上面に対してスライド移動自在に配置される。そして、移動ブロック31の下面側には、一対のレール(30a、30b)に対してスライド移動自在に嵌まり込む一対の溝が設けられている。
シリンダ機構32は、シリンダ体32aとロッド32bとを備えた油圧シリンダ機構として設けられている。シリンダ体32aは、移動プレート29の上面において移動プレート29に対して固定されている。ロッド32bには、シリンダ体32aの内部を一対の油室に区画するピストン(図示省略)が、一方の端部に設けられている。そして、ロッド32bは、シリンダ体32a内の一対の油室への圧油の給排が行われることで、シリンダ体32aから突出し或いはシリンダ体32aに向かって縮退する。尚、上記の一対の油室は、例えば、圧油源(図示省略)及び油回収タンク(図示省略)に対して切換弁(図示省略)を介して接続されている。そして、制御装置14からの制御指令に基づいて、上記の切換弁の状態が切り換えられ、シリンダ体32a内の一対の油室への圧油の給排が制御され、シリンダ機構32の作動が制御される。
また、ロッド32bは、ピストンが設けられた一方の端部と反対側の端部において、移動ブロック31に対して固定されている。これにより、進退移動機構24は、ロッド32bがシリンダ体32aから突出することで、移動ブロック31が一対のレール(30a、30b)に沿って、回転体22に配置された未加硫スリーブ105に向かって進出する方向に移動するように、構成されている。また、進退移動機構24は、ロッド32bがシリンダ体32aに向かって縮退することで、移動ブロック31が一対のレール(30a、30b)に沿って、回転体22に配置された未加硫スリーブ105から退避する方向に移動するように、構成されている。
カッター部25は、外周に刃が設けられた回転刃36を有し、回転する回転刃36によって未加硫スリーブ105を周方向に切断する機構として設けられている。そして、カッター部25は、カッターモータ33、動力伝達部34、回転刃カバー35、上記の回転刃36、等を備えて構成されている。
カッターモータ33は、動力伝達部34を介して回転刃を回転駆動する駆動トルクを発生する電動モータとして構成されている。そして、カッターモータ33は、図示が省略された電源から電気エネルギーが供給され、後述する制御装置14からの制御指令に基づいて作動し、所定の回転速度で回転するように構成されている。
動力伝達部34は、カッターモータ33からの駆動トルクを回転刃36に伝達する機構として設けられている。動力伝達部34は、例えば、駆動プーリ、従動プーリ、駆動ベルトを有する機構として構成され、ベルト駆動機構21と同様の機構として構成されている。尚、図9及び図10においては、駆動プーリ、従動プーリ、駆動ベルトを収納する動力伝達部34のハウジングのみが図示されており、駆動プーリ、従動プーリ、駆動ベルトの図示は省略されている。
動力伝達部34の駆動プーリは、カッターモータ33の出力軸(図示省略)に連結され、動力伝達部34の従動プーリは、回転刃36の回転軸40に連結されている。カッターモータ33が回転すると、その駆動トルクが動力伝達部34の駆動プーリに入力されて駆動ベルトが周回動作を行い、従動プーリも回転する。そして、従動プーリの回転とともに、回転刃36が回転する。なお、回転軸40については、後述する図11で図示されていて、図9及び図10では、その図示が省略されている。
回転刃カバー35は、回転刃36の周囲を部分的に覆うカバーとして設けられている。回転刃カバー35には、回転刃36の回転軸40の両端部のそれぞれを回転自在に支持する軸受部(図示省略)が設けられている。また、回転刃カバー35は、動力伝達部34のハウジングに固定されている。
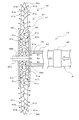
図11は、カッター部25における回転刃36付近の部分断面図であって、後述する水供給機構13とともに模式的に示す図である。回転刃36は、外周に刃が設けられた円形形状の丸刃として構成されている。回転刃36は、回転刃本体37と、漏水防止シート38,39とを有している。尚、回転刃36が回転する方向については、図6において、矢印C2で示されている。
回転刃本体37は、外周側に向かって鋭く切っ先状に尖るように形成された刃が設けられている硬質状の部分である。回転刃本体37の外周の刃(刃先部分36a)は、円形の回転刃本体37の外周の全周に亘って設けられている。
そして、回転刃本体37は、連通気孔41を有する多孔質材料(具体的には、多孔質セラミック)で構成されている。連通気孔41は、多孔質材料内に形成された各気孔が付近の気孔と互いに連通することにより形成されている。このように、連通気孔41を有する多孔質材料で回転刃本体37を構成することにより、水が、連通気孔41を通過することが可能となる。回転刃本体37では、詳しくは後述するが、水流路46を介して搬送される水が、回転刃本体37における回転軸40付近の部分から流入し、回転刃本体37内へ浸透する。そして、その水は、回転刃36の遠心力によって回転刃本体37の径方向外側へ移動した後、回転刃本体37の刃先部分36aで保持されたり、或いはその部分から外部へ飛散する。なお、図11では、連通気孔41を模式的に実線で網の目状に示しているが、実際の連通気孔41は、複数の気孔が互いに連通することにより形成されている。
漏水防止シート38,39は、透水性が極めて低いシート状の部材であって、回転刃本体37における回転軸40付近の部分に密着して設けられている。漏水防止シート38,39は、例えば一例として、極めて薄い樹脂製のシートによって構成されている。漏水防止シート38,39は、外径が回転刃本体37の外径よりも小さい円形状に形成され、中央部分に丸い開口穴38a,39aを有している。漏水防止シート38,39は、回転刃本体37における両側面のそれぞれに貼り付けられている。回転刃本体37における一方側(図11における左側)に設けられている漏水防止シート38の開口穴38aは、回転軸40が回転刃本体37に挿通されて固定された状態において、該回転軸40との間に隙間ができない程度の大きさに形成されている。一方、回転刃本体37における他方側(図11における右側)に設けられている漏水防止シート39の開口穴39aは、詳しくは後述する円筒部42が回転刃本体37に固定された状態において、該円筒部42との間に隙間ができない程度の大きさに形成されている。なお、図11では、漏水防止シート38,39の厚みについては模式的に示しており、回転刃本体37の厚みに対する漏水防止シート38,39の厚みは、図11に示す厚みよりも薄い。
また、回転刃本体37には、円筒部42(筒部)が固定されている。円筒部42は、後述する水供給機構13の一部である水流路46を構成している。
円筒部42は、細長い円筒状に形成された部材である。円筒部42は、例えば一例として、ねじ止め等によって回転刃本体37に固定されている。円筒部42は、回転刃カバー35の内側に配置されているため、図6から図10ではその図示が省略されている。円筒部42は、その内径が、回転刃36の回転軸40の外径よりも大きくなるように形成されていて、回転刃36の回転軸40と同心状となるように(すなわち、回転刃36と同心状となるように)、回転刃36に固定されている。これにより、回転刃36の回転軸40と円筒部42との間には、隙間が形成される。当該円筒部42の内部には、後述する配水管Pを介して、水が供給される。
図12は、未加硫ゴムベルト形成装置1の平面図であって、未加硫ゴムベルト形成装置1の作動を説明するための図である。未加硫ゴムベルト形成装置1の切断機構12は、上述した幅方向移動機構23、進退移動機構24、カッター部25を備え、後述する制御装置14からの制御指令に基づいて作動する。また、切断機構12が作動する際には、制御装置14からの制御指令に基づいて、回転機構11も作動する。そして、回転機構11及び切断機構12が作動することで、図12に示すように、未加硫スリーブ105が周方向に切断され、未加硫ゴムベルト106が形成される。
切断機構12の作動の際には、まず、制御装置14からの制御指令に基づいて、ボールネジモータ28bが所定の回数分だけ回転し、幅方向移動機構23が作動する。これにより、未加硫ゴムベルト106のベルト幅方向の寸法に対応した位置で未加硫スリーブ105の切断が行われるように、未加硫スリーブ105の幅方向と平行な方向における移動プレート29の位置の位置決めが行われる。即ち、未加硫ゴムベルト106のベルト幅方向の寸法に対応した位置で未加硫スリーブ105の切断が行われるように、進退移動機構24及びカッター部25の位置の位置決めが行われる。
上記のように進退移動機構24及びカッター部25の位置の位置決めが行われると、次いで、制御装置14からの制御指令に基づいて、モータ20が所定の回転速度で回転し、カッターモータ33も所定の回転速度で回転する。これにより、回転機構11の作動が開始され、主軸16とともに回転体22とその回転体22の外周に配置された未加硫スリーブ105の回転が開始される。そして、カッター部25の作動も開始され、回転刃36の回転が開始される。また、回転機構11及びカッター部25の作動が開始されると、制御装置14からの制御指令に基づいて、後述する水供給機構13の作動も開始される。
上記のように制御装置14からの制御指令に基づいて回転機構11及びカッター部25が作動する際におけるモータ20及びカッターモータ33の回転速度は、未加硫スリーブ105及び回転刃36の条件に応じて予め定められたそれぞれの回転速度に設定される。
上記のように回転機構11及びカッター部25の作動が開始されると、制御装置14からの制御指令に基づいて、シリンダ機構32が作動する。これにより、シリンダ体32aからロッド32bが突出し、移動ブロック31とともにカッター部25が未加硫スリーブ105に向かって進出する。そして、カッター部25の進出に伴い、回転刃36は、未加硫スリーブ105を厚み方向に切断して外周スリーブ19に回転刃36の刃先の先端が僅かに接触する位置まで、未加硫スリーブ105に向かって進出する。
上記のように回転刃36が未加硫スリーブ105に向かって進出することで、主軸16及び回転体22とともに回転する未加硫スリーブ105に対して、回転刃36が回転しながら押し付けられることになる。そして、図12に示すように、回転刃36の刃先が外周スリーブ19に僅かに接触する位置まで回転刃36が進出することで、未加硫スリーブ105が回転刃36によって周方向に切断され、未加硫ゴムベルト106が形成される。図12においては、回転刃36によって切断ライン106aにて未加硫スリーブ105から未加硫ゴムベルト106が切断されて形成された状態が図示されている。尚、カッター部25が作動して回転刃36が回転している間は、後述する水供給機構13の作動も維持されている。
上記のように、切断機構12は、外周に刃が設けられた回転刃36を有し、回転体22に配置されて回転体22とともに回転する未加硫スリーブ105に対して、回転刃36が回転しながら押し付けられることで、未加硫スリーブ105を周方向に切断し、未加硫ゴムベルト106を形成する機構として、構成されている。
[水供給機構]
水供給機構13は、水供給源(図示省略)に連通する配水管Pからの水(例えば水道水)を、回転刃36の内部に形成された連通気孔41へ供給するための機構である。
水供給機構13は、図11を参照して、水圧調整弁45と、水流路46とを有している。
水圧調整弁45は、例えば一例として電磁弁によって構成されている。水圧調整弁45は、水流路46よりも上流側の配水管Pに設けられていて、水供給源からの水道水の水圧を調整するために設けられている。この水圧調整弁45により、水供給源側から回転刃36側へ供給される水の流量を調整することができる。水圧調整弁45は、制御装置14からの制御指令に基づいて作動する。制御装置14からの制御指令に基づいて水圧調整弁45の水圧が調整されることで、回転刃36の連通気孔41へ供給される水の流量が調整される。
水供給機構13では、例えば一例として、操作機器(図示省略)を介して、ユーザが予め必要な水圧を入力する。水圧調整弁45は、配水管Pによって水流路46に搬送される水の圧力が、ユーザによって入力された水圧となるように、水圧調整弁45の開度を調整する。ユーザは、水流路46の水圧を変更したい場合には、操作機器を介して、所望の水圧値を入力すればよい。
水流路46は、上述したように、円筒部42によって構成される。水供給機構13では、配水管P側から搬送されてきた水が、水流路46としての円筒部42の内部(より詳しくは、回転軸40の外周面と円筒部42の内周面との間)を介して、回転刃36における回転軸40付近へ搬送される。
[水供給機構から回転刃の連通気孔へ供給される水の流れ]
上述した水流路46から回転刃36における回転軸40付近へ搬送された水は、回転刃36内の連通気孔41を、以下のようにして流れる。
具体的には、水流路46からの水は、図11を参照して、連通気孔41における水流路46と連通している部分41aを介して連通気孔41内へ流入する。その後、連通気孔41内へ浸透するようにして流入した水は、回転刃36の回転により生じる遠心力によって径方向外側、すなわち刃先部分36aへ流れ、その部分で保持されたり、或いはその部分から外方へ開口している部分41b、から外部へ飛散する。
なお、連通気孔41を流れる水のうち、該連通気孔41における回転刃36の径方向内側の部分から外方へ開口している部分41c、から外部へ流出しようとする水は、漏水防止シート38,39によってその流出が規制される。これにより、水を、回転刃36の刃先部分36aへ集中的に流すことができるため、回転刃36及び未加硫スリーブ105を効率的に冷却及び潤滑できる。
[制御装置]
図7に示す制御装置14は、未加硫ゴムベルト形成装置1において、回転機構11、切断機構12、水供給機構13の作動を制御する制御部として設けられている。前述の通り、回転機構11、切断機構12、水供給機構13は、制御装置14からの制御指令に基づいて作動する。
制御装置14は、CPU等のプロセッサ、メモリ、ユーザによって操作される操作パネル又は操作盤等の操作部、インターフェース回路、等を備えて構成されている。制御装置14のメモリには、回転機構11、切断機構12、水供給機構13の作動を制御する制御指令を作成するためのプログラムが記憶されている。ユーザによって操作部が操作されることで、メモリから上記のプログラムがプロセッサによって読み出されて実行される。これにより、上記の制御指令が作成され、その制御指令に基づいて、回転機構11、切断機構12、水供給機構13が作動する。
制御装置14からの制御指令に基づいて、モータ20が回転し、駆動トルクがベルト駆動機構21を介して主軸16に伝達される。そして、主軸16とともに回転体22が回転し、回転体22とともに回転体22に配置された未加硫スリーブ105が回転する。また、制御装置14からの制御指令に基づいて、ボールネジモータ28bが所定の回数分だけ回転して移動プレート29が基台部26上で所定量移動する。
そして、制御装置14からの制御指令に基づいて、カッターモータ33が回転し、駆動トルクが動力伝達部34を介して回転刃36に伝達され、回転刃36が回転する。また、制御装置14からの制御指令に基づいて水供給機構13が作動するため、水が水流路46を介して、回転刃36の連通気孔41における水流路46と連通している部分41a(図11参照)へ搬送される。連通気孔41における当該部分41aへ搬送された水は、当該部分41aから回転刃36の内部へ浸透した後、上述のように、回転する回転刃36の遠心力によって当該回転刃36の刃先部分36aへ流れる。その後、その水は、刃先部分36aで保持されたり、或いは連通気孔41における部分41b(図11参照)から外部へ飛散する。更に、制御装置14からの制御指令に基づいて、シリンダ機構32が作動し、移動ブロック31とともに回転刃36が未加硫スリーブ105に向かって進出する。これにより、回転刃36の刃と未加硫スリーブ105における切断対象部分との間を、連通気孔41の部分41bから流出する水によって冷却且つ潤滑しつつ、未加硫スリーブ105を周方向に切断して未加硫ゴムベルト106を形成することができる。尚、本実施形態では、制御装置14からの制御指令に基づいて、回転機構11、切断機構12、水供給機構13が作動する形態を例にとって説明したが、この通りでなくてもよい。未加硫ゴムベルト形成装置1において、制御装置14が備えられておらず、ユーザによる操作に基づいて、回転機構11、切断機構12、水供給機構13が作動する形態が実施されてもよい。
[未加硫ゴムベルトの形成方法]
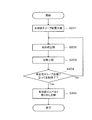
次に、本発明の一実施の形態に係る未加硫ゴムベルト形成方法について説明する。図13は、本発明の一実施の形態に係る未加硫ゴムベルト形成方法を示すチャート図である。図13に示す未加硫ゴムベルト形成方法は、未加硫ゴム層と心線104とを有する未加硫スリーブ105を周方向に切断して環状の未加硫ゴムベルト106を形成する未加硫ゴムベルト形成方法として構成されている。図13に示す未加硫ゴムベルト形成方法は、前述の実施形態に係る未加硫ゴムベルト形成装置1が作動することで実施される。
図13に示すように、本実施形態の未加硫ゴムベルト形成方法は、未加硫スリーブ配置工程S201、水供給工程S202、切断工程S203、未加硫ゴムベルト取り外し工程S205を備えて構成されている。未加硫スリーブ配置工程S201が実施され、次いで、水供給工程S202及び切断工程S203、が複数回実施され、最後に未加硫ゴムベルト取り外し工程S205が実施される。これらの工程が終了することで、1つの未加硫スリーブ105から複数の未加硫ゴムベルト106が形成されることになる。
未加硫スリーブ配置工程S201は、主軸16とともに回転するように構成された回転体22の外周に未加硫スリーブ105が配置される工程として、構成されている。本実施形態では、例えば、回転体22に対して未加硫のゴムシート及び心線104が巻き付けられることで回転体22の周りに未加硫スリーブ105が形成され、これにより、未加硫スリーブ105が回転体22に配置された状態となる。即ち、回転体22を用いて前述の未加硫スリーブ形成工程S101が実施されて未加硫スリーブ105が形成され、未加硫スリーブ105が回転体22に配置された状態となる。
尚、回転体22の外周に未加硫スリーブ105を配置する方法としては、上述の通りでなくてもよい。例えば、回転機構11の回転体22とは異なる別の回転体を用いて未加硫スリーブ105が形成され、その別の回転体から取り外された未加硫スリーブ105が、回転機構11の回転体22に対して装着されて配置される形態が実施されてもよい。
水供給工程S202は、制御装置14からの指令に基づいて、水圧調整弁45の開度が調整されることで、実施される。具体的には、水供給工程S202では、全閉状態となっている水圧調整弁45の開度が、該水圧調整弁45を介して水流路46へ流入する水の水圧が所望の値となるような開度に調整される。これにより、配水管Pからの水が水流路46へ供給される。
切断工程S203は、制御装置14からの制御指令に基づいて、回転機構11及び切断機構12が作動することで、実施される。まず、制御装置14からの制御指令に基づいて、モータ20が回転し、駆動トルクがベルト駆動機構21を介して主軸16に伝達される。そして、主軸16とともに回転体22が回転し、回転体22とともに回転体22に配置された未加硫スリーブ105が回転する。また、制御装置14からの制御指令に基づいて、ボールネジモータ28bが所定の回数分だけ回転して移動プレート29が基台部26上で所定量移動する。
そして、制御装置14からの制御指令に基づいて、カッターモータ33が回転し、駆動トルクが動力伝達部34を介して回転刃36に伝達され、回転刃36が回転する。更に、制御装置14からの制御指令に基づいて、シリンダ機構32が作動し、移動ブロック31とともに回転刃36が未加硫スリーブ105に向かって進出する。これにより、未加硫スリーブ105が周方向に切断され、未加硫ゴムベルト106が形成される。
そして、上述のように回転刃36が回転すると、水流路46を介して該回転刃36の連通気孔41内へ流入した水が、遠心力によって、回転刃36の径方向外側、すなわち回転刃36の刃先部分36aへ移動する。これにより、回転刃36の刃先部分36aと未加硫スリーブ105における切断対象部分との間を集中的に冷却且つ潤滑できるため、未加硫スリーブ105をスムーズに切断できる。
上記のように、切断工程S203は、外周に刃が設けられた回転刃36が、回転体22に配置されて回転体22とともに回転する未加硫スリーブ105に対して、回転しながら押し付けられることで、未加硫スリーブ105が周方向に切断され、未加硫ゴムベルト106が形成される工程として、構成されている。
未加硫スリーブ105が全周に亘って周方向に切断され、未加硫ゴムベルト106が形成されると、制御装置14からの制御指令に基づいて、シリンダ機構32が作動し、移動ブロック31とともに回転刃36が未加硫スリーブ105から離間する方向に向かって移動する。即ち、ロッド32bがシリンダ体32aに向かって縮退し、移動ブロック31とともに回転刃36が、未加硫スリーブ105から退避する方向に移動する。これにより、水供給工程S202及び切断工程S203が一旦終了する。
水供給工程S202及び切断工程S203が一旦終了すると、制御装置14において、未加硫スリーブ105を全幅に亘って切断する処理が終了したか否かが判断される(工程S204)。即ち、工程S204においては、未加硫スリーブ105が周方向に切断されて未加硫ゴムベルト106が形成される処理が、未加硫スリーブ105の幅方向(図7及び図8で両端矢印Bで示す方向)における全長に亘って所定回数行われ、未加硫スリーブ105の全体が複数の未加硫ゴムベルト106に切断されたか否かが、判断される。尚、制御装置14は、例えば、予め入力されている未加硫スリーブ105の切断前の状態の幅方向の寸法と、ボールネジモータ28bの回転量の積算値とに基づいて、未加硫スリーブ105を全幅に亘って切断する処理が終了したか否かを判断する。
工程S204において、未加硫スリーブ105を全幅に亘って切断する処理が終了していないと判断されると(工程S204、No)、まず、制御装置14からの制御指令に基づいて、ボールネジモータ28bが所定の回数分だけ回転し、移動プレート29が、基台部26上で、未加硫ゴムベルト106のベルト幅寸法に対応した所定量だけ移動する。そして、再び、水供給工程S202及び切断工程S203が実施される。これにより、回転体22の外周において、次の未加硫ゴムベルト106が形成されることになる。
上記のように水供給工程S202及び切断工程S203が実施され、未加硫ゴムベルト106が新たに形成されると、再び、制御装置14にて、未加硫スリーブ105を全幅に亘って切断する処理が終了したか否かが判断される(工程S204)。未加硫スリーブ105が全幅に亘って切断する処理が終了していないと判断されるかぎり(工程S204、No)、上記の処理が繰り返されることになる。そして、工程S204と水供給工程S202及び切断工程S203とが繰り返されることで、回転体22の外周に複数の未加硫ゴムベルト106が形成されていくことになる。
図14は、未加硫ゴムベルト形成装置1によって未加硫スリーブ105が全幅に亘って周方向に切断され、複数の未加硫ゴムベルト106が形成された状態を示す図である。工程S204と水供給工程S202及び切断工程S203とが繰り返され、図14に示すように、未加硫スリーブ105が全幅に亘って切断されると、制御装置14において、未加硫スリーブ105を全幅に亘って切断する処理が終了したと判断される(工程S204、Yes)。上記のように判断されると、制御装置14からの制御指令に基づいて、回転機構11、切断機構12、及び水供給機構13の作動が停止される。
図14に示すように、未加硫スリーブ105が全幅に亘って切断され、複数の未加硫ゴムベルト106が形成されると、次いで、未加硫ゴムベルト取り外し工程S205が実施される。未加硫ゴムベルト取り外し工程S205では、回転体22の外周に配置された状態の複数の未加硫ゴムベルト106の全てが、回転体22から取り外される。回転体22から全ての未加硫ゴムベルト106が取り外されることで、図13に示す未加硫ゴムベルト形成方法は終了することになる。
[実施例]
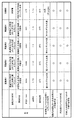
次に、上述した実施形態の未加硫ゴムベルト形成装置1及び未加硫ゴムベルト形成方法によって未加硫ゴムベルト106を形成した本発明の実施例について説明する。図15は、本発明の実施例及び比較例に関する実施条件と実施結果とを一覧表にして示す図である。
[未加硫ゴムベルトの形成条件]
図15に示す表に示す実施例(実施例1、2、3、4)は、上述した実施形態によって未加硫ゴムベルト106を形成した実施例である。尚、本実施例としては、一部の実施条件を変更した4通りの実施例(実施例1〜4)を実施した。本実施例では、実施例1〜4のいずれにおいても、連通気孔41を有する多孔質セラミックで形成された回転刃本体37を有する回転刃36を用いて未加硫スリーブ105を切断する際に、水供給機構13によって水を供給しながら、未加硫ゴムベルト106を形成した。よって、図15に示す表では、実施例1〜4の回転刃の材質として、「連通気孔が形成された多孔質セラミック」と記載し、潤滑手段として、「連通気孔を浸透した冷却水」と記載している。
一方、図15に示す表に示す比較例は、上述した実施例1〜4との比較のための例として実施したものである。比較例では、回転刃として超硬鋼を用い、当該回転刃及び未加硫スリーブ105の表面の両方に対して流水を流し掛けながら、未加硫ゴムベルト106の形成を行った。よって、図15に示す表では、比較例の回転刃の材質として、「超硬鋼」と記載し、潤滑手段として、「回転刃及び未加硫スリーブに水掛」と記載している。
また、上記実施例1〜4においては、図15の「水量(L/min)」の欄に記載した水量の冷却水を、連通気孔を通じて供給して、未加硫ゴムベルト106を形成した。一方、上記比較例においては、図15の「水量(L/min)」の欄に記載した水量の冷却水を水掛けして、未加硫ゴムベルト106を形成した。なお、各例で用いられた水量は、1分間当たりに連通気孔を通じて供給された水又は掛けられた水を容器に採取することで、測定した。尚、実施例1〜4で供給した水量については、比較例に比して、極めて少ない水量に設定した。具体的には、実施例1では0.008L/min、実施例2では0.006L/min、実施例3では0.007L/min、実施例4では0.01L/minの水量の冷却水をそれぞれ供給した。一方、比較例では、2.75L/minの水量の冷却水を供給した。
また、上記実施例1〜4及び比較例においては、図15の「周速比」の欄に記載した周速比にそれぞれ設定し、未加硫ゴムベルト106を形成した。図15に記載した周速比は、回転体22とともに回転する未加硫スリーブ105に対して回転刃36が回転しながら押し付けられる際における、未加硫スリーブ105の外周の周速度と、回転刃36の外周の周速度との比として、記載している。即ち、「未加硫スリーブ105の外周の周速度:回転刃36の外周の周速度」の比として記載している。尚、実施例1の周速比と比較例の周速比とは同じ周速比に設定した。一方、実施例2及び実施例3の周速比は、実施例1及び比較例の周速比よりも小さい周速比に設定し、実施例4の周速比は、実施例1及び比較例の周速比よりも大きい周速比に設定した。具体的には、実施例1及び比較例の周速比は1:7.5、実施例2の周速比は1:1.3、実施例3の周速比は1:4、実施例4の周速比は1:12にそれぞれ設定した。
また、上記実施例1〜4及び比較例においては、図15の「室内温度」の欄に記載した通り、いずれも、温度が25℃に保たれた室内の環境下で、未加硫ゴムベルト106を形成した。
[未加硫ゴムベルトの形成結果]
上記実施例1〜4及び比較例において、未加硫スリーブ105から切断された後の未加硫ゴムベルト106の表面における水の付着状態について観察を行った。観察結果については、図15の「未加硫ゴムベルトの表面に付着した水の状態」の欄に記載した通りとなった。即ち、実施例1〜4では、極々わずかな水滴しか観察されなかった一方、比較例では、未加硫ゴムベルト106の表面がずぶ濡れの状態となった。
また、上記実施例1〜4及び比較例において、未加硫スリーブ105を切断した後の状態における回転刃36に対する未加硫ゴムの粘着状態についても観察を行った。観察結果については、図15の「切断後の回転刃への未加硫ゴムの粘着状態」の欄に記載した。上記の観察においては、未加硫スリーブ105を切断した後の回転刃36の表面を目視で観察し、回転刃36における未加硫ゴムの粘着状態を確認した。その結果、実施例1〜4及び比較例のいずれにおいても、回転刃36及び超硬鋼の回転刃の刃先の全周に亘って未加硫ゴムの粘着は見られず、品質上の問題は生じない水準であることが確認できた。
また、上記実施例1〜4及び比較例において、未加硫スリーブ105から切断されて形成された未加硫ゴムベルト106の外観の観察も行った。観察結果については、図15の「未加硫ゴムベルトの外観」の欄に記載した。未加硫ゴムベルト106の外観の観察においては、未加硫スリーブ105から切断されて形成された未加硫ゴムベルト106に生じた変形の状況について目視で確認した。
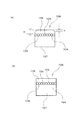
尚、回転刃36又は超硬鋼の回転刃による未加硫スリーブ105の切断時における切断抵抗の状況により、未加硫ゴムベルト106において、外周側未加硫ゴム層108の角部分が変形する。とくに、未加硫スリーブ105が回転刃36又は超硬鋼の回転刃によって押し切られるようにして切断される状態では、外周側未加硫ゴム層108の角部分が潰れるように大きく変形する。図16は、未加硫スリーブ105から切断されて形成された未加硫ゴムベルト106の外観の判断基準について説明するための図である。図16では、未加硫ゴムベルト106の外観の判断基準を説明するための未加硫ゴムベルト106の断面形状が模式的に示されている。
図16(a)においては、外周側未加硫ゴム層108の角部分が潰れるように変形した未加硫ゴムベルト106の断面形状が示されている。押し切られるように切断されると、回転刃36又は超硬鋼の回転刃による切りこみの初期段階で外周側未加硫ゴム層108が押しつぶされるため、図16(a)に示すように、角部分が変形する。尚、図16(a)においては、外周側未加硫ゴム層108の厚み寸法を寸法Hで表しており、外周側未加硫ゴム層108において押しつぶされた部分の厚み寸法を寸法hで表している。一方、図16(b)においては、押し切られるように切断されることなく、外周側未加硫ゴム層108が押しつぶされていない状態で切断された未加硫ゴムベルト106の断面形状が示されている。
そして、未加硫ゴムベルト106の外観の観察においては、外周側未加硫ゴム層108の角部分の変形の有無を確認した。その結果、上記実施例1〜4及び比較例において、図16(b)に示すように、外周側未加硫ゴム層108が押しつぶされていない状態で切断されていることが確認できた。すなわち、実施例1〜4及び比較例のいずれにおいても、品質上の問題は生じない水準であることが確認できた。
また、上記実施例1〜4及び比較例において、未加硫スリーブ105から切断されて形成された複数の未加硫ゴムベルト106が回転体22から取り外される際における、未加硫ゴムベルト106同士の分割の容易性の確認も行った。確認結果については、図15の「切断した未加硫ゴムベルトの分割の容易性」の欄に記載した。
回転体22において隣り合って配置された未加硫ゴムベルト106同士を分割して回転体22から未加硫ゴムベルト106を取り外す分割作業の容易性は、未加硫ゴムベルト106における未加硫ゴムの状況により、異なる。未加硫ゴムの粘着性が高い状態の場合、上記の分割作業の容易性が低下することになる。未加硫ゴムベルト106の分割の容易性を確認した結果、実施例1〜4及び比較例のいずれにおいても、問題無く容易に分割作業を行えることが確認された。
以上のように、上述した実施例1〜4及び比較例において、各評価項目(「切断後の回転刃への未加硫ゴムの粘着状態」、「未加硫ゴムベルトの外観」、「切断した未加硫ゴムベルトの分割の容易性」)に関して、いずれにおいても良好な結果を得ることができた。しかしながら、「未加硫ゴムベルトの表面に付着した水の状態」の評価項目においては、実施例1〜4と比較例との間で大きな差が生じる結果となった。即ち、実施例1〜4の未加硫ゴムベルト表面には極々わずかな水滴しか付着していなかったのに対し、比較例の未加硫ゴムベルト表面はずぶ濡れの状態となっていた。このような比較例の未加硫ゴムベルトについては、ベルト内部にも水がしみ込んでいることが予想され、長時間の乾燥工程が必要になる。従って、この点については、実施例1〜4の未加硫ゴムベルトの方が極めて優れているといえる。
また、上述した実施例1〜4及び比較例において、未加硫スリーブ105を切断して未加硫ゴムベルト106を形成する際に用いられた水量については、比較例と比べて実施例1〜4の方がはるかに少ない。すなわち、実施例1〜4の方が節水性に極めて優れていることが確認できた。尚、実施例1〜4のいずれにおいても、未加硫ゴムベルト106の形成の際に用いられた水量は極めて少ないが、周速比の条件にかかわらず、各評価項目(「切断後の回転刃への未加硫ゴムの粘着状態」、「未加硫ゴムベルトの外観」、「切断した未加硫ゴムベルトの分割の容易性」)において良好な結果が得られることが確認された。即ち、未加硫ゴムベルト106の形成の際に用いられた水量が極めて少ない実施例1〜4において、周速比が比較例と同じ実施例1の場合、周速比が比較例よりも小さい実施例2及び実施例3の場合、周速比が比較例よりも大きい実施例4の場合のいずれにおいても、各評価項目において良好な結果が得られることが確認された。このため、実施例1〜4の結果より、周速比が比較例と同じ場合小さい場合大きい場合のいずれにおいても、非常に少ない水量の冷却水で十分な冷却効果が得られていることが確認された。従って、実施例1〜4は、未加硫スリーブ105を切断して未加硫ゴムベルト106を形成するに際し、無駄に供給される冷却水が極めて少なく、非常に効率よく冷却水を用いることができ、節水性に極めて優れた実施例であることが確認された。
[実施形態の作用効果]
以上のように、本実施形態に係る未加硫ゴムベルト形成装置1によると、回転機構11及び切断機構12が作動し、未加硫スリーブ105が周方向に切断されて未加硫ゴムベルト106が形成される際に、多孔質材料で形成された回転刃本体37の連通気孔41へ、水流路46を通じて水が供給される。その水は、連通気孔41内に浸透し、回転する回転刃の遠心力によって該回転刃36の刃先部分36aへ移動した後、当該刃先部分36aの連通気孔41内で保持されたり、或いはその部分から外部へ飛散する。このため、未加硫スリーブ105の切断中に未加硫スリーブ105と回転刃36との間で発生する摩擦熱が、回転刃36における刃先部分36aで保持される水或いは刃先部分36aから外部へ飛散する水によって効率よく抜熱されることになる。これにより、未加硫スリーブ105の切断中における摩擦熱による温度上昇を抑制することができる。
そして、未加硫ゴムベルト形成装置1及び前述の実施形態に係る未加硫ゴムベルト形成方法によると、未加硫スリーブ105の切断中における摩擦熱による温度上昇を抑制できるため、未加硫スリーブ105の切断中に発煙して作業性の低下を招いてしまうことを抑制することができる。
更に、未加硫ゴムベルト形成装置1及び前述の実施形態に係る未加硫ゴムベルト形成方法によると、未加硫スリーブ105の切断中における摩擦熱による温度上昇を抑制できるため、未加硫スリーブ105のゴムの粘性の上昇を抑制でき、回転刃36にゴムが粘り付くように付着して粘着し易くなることも抑制できる。そして、所望の寸法通りに未加硫スリーブ105を切断することが容易となり、一つの未加硫ゴムベルト106の周方向において、ベルト幅方向の寸法のばらつきが生じてしまうことを抑制することができる。このため、この未加硫ゴムベルト106を素材として製造されるラップドVベルト100におけるベルト断面の寸法のばらつきが生じてしまうことを抑制でき、ベルト寿命の低下を招いてしまうことも抑制することができる。
更に、未加硫ゴムベルト形成装置1及び前述の実施形態に係る未加硫ゴムベルト形成方法によると、未加硫スリーブ105の切断中における摩擦熱による温度上昇を抑制し、回転刃36にゴムが粘り付くように付着して粘着し易くなることを抑制できるため、切断中に回転刃36の鋭さが鈍ってしまうことも抑制することができる。このため、未加硫スリーブ105が押し切られるように切断され、未加硫ゴムベルト106の角部分の形状が大きく変形してしまうことを抑制することができる。これにより、加硫されてラップドVベルト100が製造された際に心線104の並びが乱れてしまう現象が生じることも抑制でき、ベルト耐久性の低下を招いてしまうことを抑制することができる。
よって、未加硫ゴムベルト形成装置1及び前述の実施形態に係る未加硫ゴムベルト形成方法によると、未加硫ゴムベルト106の品質の低下を抑制し、更に、未加硫ゴムベルト106を素材として製造されるラップドVベルト100の品質の低下も抑制することができる。
また、未加硫ゴムベルト形成装置1及び前述の実施形態に係る未加硫ゴムベルト形成方法によると、未加硫スリーブ105が周方向に切断されて未加硫ゴムベルト106が形成される際に、連通気孔41を介して回転刃36の外部へごく僅かな水が流出する。このため、未加硫ゴムベルト106に対して水分が付着及び浸透することを抑制することができる。これにより、未加硫ゴムベルト形成装置1及び前述の実施形態に係る未加硫ゴムベルト形成方法によると、流水を切断中の回転刃にかけながら未加硫スリーブ105を切断して未加硫ゴムベルト106を形成する手法とは異なり、乾燥工程がほぼ不要となる。よって、ラップドVベルト100の製造時に、多くの乾燥時間を要して作業能率の低下を招いてしまうことも抑制できる。
以上説明したように、未加硫ゴムベルト形成装置1及び前述の実施形態に係る未加硫ゴムベルト形成方法によると、未加硫スリーブ105の切断中における摩擦熱による温度上昇を抑制でき、作業能率の低下を招いてしまうことを抑制できるとともに、未加硫ゴムベルト106の品質の低下を抑制し、更に、未加硫ゴムベルト106を素材として製造されるラップドVベルト100の品質の低下も抑制することができる。
ところで、例えば、回転刃36を冷却する水が、回転刃36の中心部分からずれた箇所へ供給されると、その水は、遠心力によってその箇所よりも径方向外側の刃先部分36aへ集中的に流れてしまう。そうすると、それ以外の刃先部分36aには水が流れにくくなってしまうため、水が流れにくい刃先部分36aの温度が上昇してしまう虞がある。
この点につき、未加硫ゴムベルト形成装置1によると、回転刃36の中心部分から該回転刃36へ流入した水を、回転刃36の刃先部分36aの全周に亘って万遍なく移動させることができるため、刃先部分36a全周を平均的に冷却及び潤滑することができる。
また、未加硫ゴムベルト形成装置1では、回転刃36における回転軸40側の部分を覆う漏水防止部(本実施形態の場合、漏水防止シート38,39)が設けられている。そうすると、水流路46から回転刃36の内部へ流入した水が、回転刃36における回転軸40側の部分(すなわち、刃が形成されていない部分)から流出することを防止できる。言い換えれば、未加硫ゴムベルト形成装置1によると、水を、回転刃36における刃先部分36aへ集中的に流すことができる。これにより、回転刃36のうち摩擦熱による温度上昇が起こり易い刃先部分36aを、少ない水で効率的に冷却することができる。
また、未加硫ゴムベルト形成装置1のように、透水性の低いシート状の部材(漏水防止シート38,39)を回転刃本体37における回転軸40側の部分に密着して設けることにより、回転刃36における径方向内側の部分からの水漏れを、比較的容易に防止できる。
また、未加硫ゴムベルト形成装置1によると、回転刃本体37の材質として多孔質セラミックが用いられている。多孔質セラミックは、優れた耐熱性を有している。また、多孔質セラミックを回転刃本体37の材料として用いることで、回転刃本体37の表面の平面度を非常に小さくすることができる。従って、未加硫ゴムベルト形成装置1によると、摩擦熱に対する耐性を十分に有し且つ寸法精度が高い回転刃36を形成することができる。
また、未加硫ゴムベルト形成装置1によると、水圧調整機構(本実施形態の場合、水圧調整弁45)によって、回転刃36に供給される水の流量を容易に調整することができる。そうすると、例えば一例として、回転刃36を冷却及び潤滑するための必要最小限の水を回転刃36に供給できるため、節水性に優れた装置を提供できる。
以上、本発明の実施形態について説明したが、本発明は上述の実施の形態に限られるものではなく、特許請求の範囲に記載した限りにおいて様々に変更して実施することができるものである。
(1)上記実施形態では、回転刃本体37が連通気孔41を有する多孔質セラミックで形成されている例を挙げて説明したが、これに限らず、未加硫スリーブを切断可能な連通気孔を有する多孔質材料であれば、どのような材料が用いられてもよい。例えば、回転刃本体として、連通気孔を有する多孔質金属が用いられてもよい。
(2)例えば、上述した実施形態において、回転刃36が装置に対して取替可能な未加硫ゴムベルト形成装置を構成してもよい。この場合、例えば、未加硫ゴムベルト形成装置は、回転刃36を当該装置に対して取り付けるためのアタッチメント(図示省略)を備えることができる。
そして、この未加硫ゴムベルト形成装置は、互いに気孔率、気孔径、及び通気率のうちの少なくとも1つが異なる複数の回転刃を備えている。この構成によれば、切断対象となる未加硫スリーブの種類(例えば、材質、厚さ等)毎に必要となる水の量に応じて、適切な気孔率等を有する回転刃36を選択することができる。そうすると、例えば、切断するために必要な水量が少なくて済む未加硫スリーブを切断する場合、気孔率が小さい回転刃を選択することにより、連通気孔を流れる水の流量を少なくすることができる。これにより、節水性に優れた装置を提供できる。
(3)上述した実施形態では、回転刃36に用いられる漏水防止部として漏水防止シート38,39を用いる例を挙げて説明したが、これに限らない。具体的には、例えば一例として、水を通しにくいコーティングを、回転刃本体37における回転軸40付近の部分に形成してもよい。或いは、漏水防止シート38,39等の漏水防止部が省略された回転刃を有する装置を構成することもできる。
(4)上述した実施形態では、回転刃36の連通気孔41へ水を供給する水流路46を円筒部42で構成する例を挙げて説明したが、これに限らず、回転刃36の連通気孔41へ水を供給可能であれば、水流路46の構成はどのような構成であってもよい。
(5)上述した実施形態では、水圧調整弁45の開閉を制御装置14によって行う例を挙げて説明したが、これに限らない。具体的には、電磁弁で構成された水圧調整弁の代わりに、手動で水圧を調整可能な水圧調整弁を設けてもよい。
(6)上述した実施形態では、円筒部42内を流れる水の圧力を調整する圧力調整機構として水圧調整弁45を用いる例を挙げて説明したが、これに限らない。具体的には、例えば一例として、上流側からの水の圧力を昇圧可能なポンプを圧力調整機構として設けてもよい。
(7)上述した実施形態では、水圧調整弁45を備えた未加硫ゴムベルト形成装置1を例に挙げて説明したが、これに限らず、水圧調整弁45が省略された構成を有する未加硫ゴムベルト形成装置を構成してもよい。
(8)図17は、変形例に係る未加硫ゴムベルト形成装置のカッター部における回転刃36付近の部分断面図であって、水供給機構13とともに模式的に示す図である。上述した実施形態では、図11を参照して、回転刃36の回転軸40が回転刃36の両側へ延びるように設けられている例を挙げて説明したが、これに限らない。例えば一例として、図16に示すように、回転軸40aが回転刃36の一方側(具体的には、円筒部42が設けられている側と反対側)のみへ延びるように設けられていてもよい。こうすると、円筒部42を流れる水の流路の断面積を大きくできるため、回転刃36へ効率的に水を送ることができる。
(9)上述した実施形態では、水供給機構13が、水圧調整弁45及び水流路46を有している例を挙げて説明したが、これに限らず、これらに加えて、更に配水管Pを有していてもよい。