JP2018090742A - マスカーテープ - Google Patents
マスカーテープ Download PDFInfo
- Publication number
- JP2018090742A JP2018090742A JP2016237338A JP2016237338A JP2018090742A JP 2018090742 A JP2018090742 A JP 2018090742A JP 2016237338 A JP2016237338 A JP 2016237338A JP 2016237338 A JP2016237338 A JP 2016237338A JP 2018090742 A JP2018090742 A JP 2018090742A
- Authority
- JP
- Japan
- Prior art keywords
- resin
- adhesive
- layer
- tape
- masker
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Details Or Accessories Of Spraying Plant Or Apparatus (AREA)
- Laminated Bodies (AREA)
- Adhesive Tapes (AREA)
- Adhesives Or Adhesive Processes (AREA)
Abstract
Description
(1)基材とその上に形成された粘着層とを備える粘着テープと、前記粘着テープの側縁に沿った貼付領域において前記粘着剤層に貼り付けられた養生フィルムとを備えるマスカーテープであって、
前記養生フィルムは、ポリアミド系樹脂を主成分として含む両外層(A)と、
ポリオレフィン系樹脂を主成分として含む芯層(B)と、を有することを特徴とするマスカーテープが提供され、
(2)前記ポリアミド系樹脂は、融点(Tm)が200℃以上であることを特徴とする(1)記載のマスカーテープが提供され、
(3)前記ポリアミド系樹脂は、ナイロン6、ナイロン6,6、ナイロン6,10、ナイロン6,12から選ばれる1種であることを特徴とする(1)又は(2)記載のマスカーテープが提供され、
(4)前記ポリオレフィン系樹脂は、低密度ポリエチレン、直鎖状低密度ポリエチレンから選ばれる1種であることを特徴とする(1)乃至(3)の何れかに記載のマスカーテープが提供され、
(5)前記養生フィルムの厚さは、10〜100μmであることを特徴とする(1)乃至(4)の何れかに記載のマスカーテープが提供され、
(6)前記養生フィルムの厚さをt、前記両外層(A)の厚さをta、前記芯層(B)の厚さをtbとしたとき、3μm≦ta、(1/3)t≦tbであることを特徴とする(1)乃至(5)の何れかに記載のマスカーテープが提供され、
(7)前記養生フィルムは、前記両外層(A)と前記芯層(B)との間に、接着性樹脂から成る接着性樹脂層(C)を有することを特徴とする(1)乃至(6)の何れかに記載のマスカーテープが提供され、
(8)前記芯層(B)が、接着性樹脂を含むことを特徴とする(1)乃至(6)の何れかに記載のマスカーテープが提供され、
(9)前記接着性樹脂は、不飽和カルボン酸グラフト変性ポリオレフィンであることを特徴とする(7)又は(8)記載のマスカーテープが提供される。
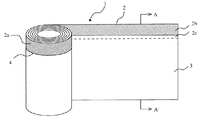
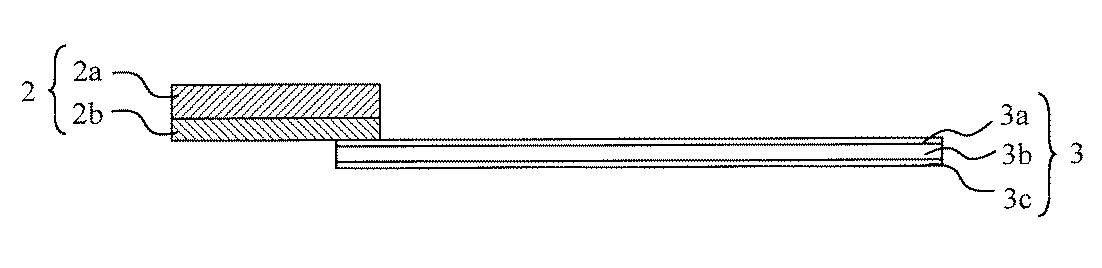
図1に示すように、本実施形態のマスカーテープ1は、基材2aとその上に形成された粘着剤層2bとを備える粘着テープ2と、粘着テープ2の側縁に沿った貼付領域2cにおいて粘着剤層2bに貼り付けられた養生フィルム3とを備える。また、図1には示していないが、養生フィルム3は、コンパクトに収納すべく、通常、側縁4に平行に折り目が入るように折り畳まれている。
(1)引張試験
各実施例、比較例のフィルムから、4号形試験片(測定部の幅10mm)を作成し、JIS K7127(1989)に準拠して、引張速度50mm/分にて引張試験を行った。
(2)ゲルボ試験
各実施例、比較例のフィルムから、200mm(短辺)×300mm(長辺)の試験片を切出し、該試験片における長辺の両端を貼り合わせて円筒状に丸め、筒状の試験片を作成した。次いで、筒状にした試験片の両端を固定ヘッドと駆動ヘッドで保持し、440°のひねりを加えながら固定ヘッドと駆動ヘッドの間隔を7インチから3.5インチに狭めて、さらにひねりを加えたまま直線水平運動にてヘッドの間隔を1インチまで狭め、その後ヘッドの間隔を3.5インチまで広げ、さらにひねりを戻しながらヘッドの間隔を7インチまで広げるという往復運動を40回/分の速さで、23℃の環境下で500回及び1000回行った。ピンホール数の確認は浸透深傷液を用いて行った。
両外層(A)用樹脂としてナイロン6(密度:1.13g/cm3、96%硫酸相対粘度:4.4)95重量部とアモルファスナイロン(密度:1.13g/cm3)5重量部とからなる樹脂組成物を用い、芯層(B)層用樹脂として直鎖状低密度ポリエチレン(密度:0.923g/cm3、MFR:1.5g/10min)100重量部を用い、接着性樹脂層(C)用樹脂として直鎖状低密度ポリエチレン(密度:0.923g/cm3、MFR:1.5g/10min)50重量部と酸変性ポリエチレン(密度:0.920g/cm3、MFR:4.5g/10min)50重量部とからなる樹脂組成物を用い、インフレーション共押出法にて、外層(A)/接着性樹脂(C)/芯層(B)/接着性樹脂(C)/外層(A)の5層の養生フィルムを製膜した。フィルムの膜厚は25μmであり、各層の厚みは、両外層(A)が5μm、芯層(B)が10μm、接着性樹脂層が2.5μmとした。得られたフィルムの引張試験及びゲルボ試験の結果を表1に示す。
両外層(A)用樹脂としてナイロン6/6,6(密度:1.13g/cm3、96%硫酸相対粘度:4.2)100重量部を用い、接着性樹脂層(C)用樹脂として酸変性ポリエチレン(密度:0.920g/cm3、MFR:2.8g/10min)を用いる以外は、実施例1と同様にして、実施例2の養生フィルムを得た。得られたフィルムの引張試験及びゲルボ試験の結果を表1に示す。
養生フィルムとして、ナイロン6の単層無延伸フィルム(三菱樹脂化学株式会社製 ダイアミロンC、厚み25μm)を用いた。フィルムの引張試験及びゲルボ試験の結果を表1に示す。
次いで、実施例1にて得られた養生フィルムと粘着テープ(ニチバン株式会社製 塩ビマスキングテープ No.535A、25mm品)とを準備し、粘着テープの貼付領域において粘着テープと養生フィルムとが重なるよう、養生フィルムの外層側表面を粘着テープに貼り合わせてマスカーテープを作成した。貼付領域の幅は、7mmとした。
2:粘着テープ
2a:基材
2b:粘着剤層
2c:貼付領域
3:養生フィルム
3a:外層
3b:芯層
3c:外層
4:側縁
Claims (9)
- 基材とその上に形成された粘着層とを備える粘着テープと、前記粘着テープの側縁に沿った貼付領域において前記粘着剤層に貼り付けられた養生フィルムとを備えるマスカーテープであって、
前記養生フィルムは、ポリアミド系樹脂を主成分として含む両外層(A)と、
ポリオレフィン系樹脂を主成分として含む芯層(B)と、を有することを特徴とするマスカーテープ。 - 前記ポリアミド系樹脂は、融点(Tm)が200℃以上であることを特徴とする請求項1記載のマスカーテープ。
- 前記ポリアミド系樹脂は、ナイロン6、ナイロン6,6、ナイロン6,10、ナイロン6,12から選ばれる1種であることを特徴とする請求項1又は2記載のマスカーテープ。
- 前記ポリオレフィン系樹脂は、低密度ポリエチレン、直鎖状低密度ポリエチレンから選ばれる1種であることを特徴とする請求項1乃至3の何れかに記載のマスカーテープ。
- 前記養生フィルムの厚さは、10〜100μmであることを特徴とする請求項1乃至4の何れかに記載のマスカーテープ。
- 前記養生フィルムの厚さをt、前記両外層(A)の厚さをta、前記芯層(B)の厚さをtbとしたとき、3μm≦ta、(1/3)t≦tbであることを特徴とする請求項1乃至5の何れかに記載のマスカーテープ。
- 前記養生フィルムは、前記両外層(A)と前記芯層(B)との間に、接着性樹脂から成る接着性樹脂層(C)を有することを特徴とする請求項1乃至6の何れかに記載のマスカーテープ。
- 前記芯層(B)が、接着性樹脂を含むことを特徴とする請求項1乃至6の何れかに記載のマスカーテープ。
- 前記接着性樹脂は、不飽和カルボン酸グラフト変性ポリオレフィンであることを特徴とする請求項7又は8記載のマスカーテープ。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016237338A JP6703934B2 (ja) | 2016-12-07 | 2016-12-07 | マスカーテープ |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2016237338A JP6703934B2 (ja) | 2016-12-07 | 2016-12-07 | マスカーテープ |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2018090742A true JP2018090742A (ja) | 2018-06-14 |
| JP6703934B2 JP6703934B2 (ja) | 2020-06-03 |
Family
ID=62565058
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2016237338A Active JP6703934B2 (ja) | 2016-12-07 | 2016-12-07 | マスカーテープ |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6703934B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022059561A1 (ja) * | 2020-09-16 | 2022-03-24 | 四国化工株式会社 | マスカーテープ用養生フィルム |
| CN114950903A (zh) * | 2022-06-23 | 2022-08-30 | 石狮市通达光电科技有限公司 | 静电粉末喷涂工艺 |
| KR20230051817A (ko) * | 2021-10-12 | 2023-04-19 | 주식회사 알앤에프케미칼 | 고내열성 마스킹 필름 |
Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0725962U (ja) * | 1993-10-21 | 1995-05-16 | 株式会社ユニークテープ | 塗装用マスキングフイルム |
| JP2000210604A (ja) * | 1999-01-25 | 2000-08-02 | Nichiban Co Ltd | 塗装用マスキングテ―プ及びその製造方法 |
| JP2002067244A (ja) * | 2000-08-25 | 2002-03-05 | Okura Ind Co Ltd | 積層フィルム |
| JP2013249436A (ja) * | 2012-06-04 | 2013-12-12 | Denki Kagaku Kogyo Kk | マスカーテープ |
-
2016
- 2016-12-07 JP JP2016237338A patent/JP6703934B2/ja active Active
Patent Citations (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH0725962U (ja) * | 1993-10-21 | 1995-05-16 | 株式会社ユニークテープ | 塗装用マスキングフイルム |
| JP2000210604A (ja) * | 1999-01-25 | 2000-08-02 | Nichiban Co Ltd | 塗装用マスキングテ―プ及びその製造方法 |
| JP2002067244A (ja) * | 2000-08-25 | 2002-03-05 | Okura Ind Co Ltd | 積層フィルム |
| JP2013249436A (ja) * | 2012-06-04 | 2013-12-12 | Denki Kagaku Kogyo Kk | マスカーテープ |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022059561A1 (ja) * | 2020-09-16 | 2022-03-24 | 四国化工株式会社 | マスカーテープ用養生フィルム |
| JP2022049252A (ja) * | 2020-09-16 | 2022-03-29 | 四国化工株式会社 | マスカーテープ用養生フィルム |
| KR20230051817A (ko) * | 2021-10-12 | 2023-04-19 | 주식회사 알앤에프케미칼 | 고내열성 마스킹 필름 |
| KR102650069B1 (ko) * | 2021-10-12 | 2024-03-21 | 주식회사 알앤에프케미칼 | 고내열성 마스킹 필름 |
| CN114950903A (zh) * | 2022-06-23 | 2022-08-30 | 石狮市通达光电科技有限公司 | 静电粉末喷涂工艺 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6703934B2 (ja) | 2020-06-03 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5818958B2 (ja) | 離型フィルムおよびその製造方法 | |
| JP6153896B2 (ja) | 押出コーティングによる多層印刷メディアの製造方法 | |
| TWI443172B (zh) | 黏著劑及黏著薄膜 | |
| JP5302725B2 (ja) | 粘着テープ | |
| JP2010005802A5 (ja) | ||
| TW200846440A (en) | Heat-activatedly bonding 2D element | |
| JP7508250B2 (ja) | ラミネート用延伸フィルムおよびラミネートフィルム | |
| JP6703934B2 (ja) | マスカーテープ | |
| JP5889729B2 (ja) | ゴム帯状部材の巻取りライナー | |
| CN1369366A (zh) | 含孔热塑性树脂拉伸膜及其制备方法 | |
| JP4608191B2 (ja) | ビジュアルマーキング用基体フィルムとビジュアルマーキングシート | |
| JP2000297257A (ja) | 多層粘着フィルム | |
| JP4428931B2 (ja) | 二軸延伸ポリプロピレン複合フィルムの製造方法 | |
| JP2012192528A (ja) | 薄膜フィルム | |
| JP2019157066A (ja) | 水性分散体 | |
| JP5932176B2 (ja) | ゴム帯状部材の巻取りライナー | |
| JP2016196650A (ja) | 粘着剤及び粘着フィルム | |
| JP2021143283A (ja) | 接着性樹脂組成物、接着性樹脂成形体、接着性樹脂積層体、及び筐体封止材 | |
| JP2020147723A (ja) | 離型フィルムおよびその製造方法 | |
| JP6435643B2 (ja) | 商品展示用再シール性粘着フィルム及びそれよりなる商品展示体 | |
| JP3101222B2 (ja) | 塗装用マスキングテープ | |
| JP4824587B2 (ja) | マット調ポリアミド積層フィルム | |
| JP5251417B2 (ja) | ラミネートフィルム | |
| JP3296613B2 (ja) | 樹脂組成物 | |
| JP2004277526A (ja) | 粘着シート基材及び粘着シート |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20190520 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200218 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20200214 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20200422 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20200511 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6703934 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |