JP2019013407A - 遊技機 - Google Patents
遊技機 Download PDFInfo
- Publication number
- JP2019013407A JP2019013407A JP2017132465A JP2017132465A JP2019013407A JP 2019013407 A JP2019013407 A JP 2019013407A JP 2017132465 A JP2017132465 A JP 2017132465A JP 2017132465 A JP2017132465 A JP 2017132465A JP 2019013407 A JP2019013407 A JP 2019013407A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- thickness
- coating layer
- vapor deposition
- coating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000010410 layer Substances 0.000 claims abstract description 128
- 239000011247 coating layer Substances 0.000 claims abstract description 53
- 239000000463 material Substances 0.000 claims abstract description 29
- 238000000576 coating method Methods 0.000 claims description 12
- 239000000758 substrate Substances 0.000 claims description 11
- 239000011248 coating agent Substances 0.000 claims description 9
- 238000007740 vapor deposition Methods 0.000 abstract description 37
- 238000000034 method Methods 0.000 abstract description 10
- 238000005034 decoration Methods 0.000 description 8
- 230000000694 effects Effects 0.000 description 4
- 239000004973 liquid crystal related substance Substances 0.000 description 4
- 238000007747 plating Methods 0.000 description 4
- 229910052782 aluminium Inorganic materials 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 3
- 238000000151 deposition Methods 0.000 description 3
- 238000002834 transmittance Methods 0.000 description 3
- 230000002708 enhancing effect Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 229910052751 metal Inorganic materials 0.000 description 2
- 239000002184 metal Substances 0.000 description 2
- 239000003973 paint Substances 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- 238000003860 storage Methods 0.000 description 2
- 241000135309 Processus Species 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000005229 chemical vapour deposition Methods 0.000 description 1
- 230000008021 deposition Effects 0.000 description 1
- 238000001746 injection moulding Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 229910052755 nonmetal Inorganic materials 0.000 description 1
- 238000010422 painting Methods 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000005240 physical vapour deposition Methods 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 238000009877 rendering Methods 0.000 description 1
- 238000004544 sputter deposition Methods 0.000 description 1
Images


Landscapes
- Slot Machines And Peripheral Devices (AREA)
Abstract
Description
遊技機本体を装飾するための装飾部材を有する遊技機において、
前記装飾部材は、
基材、及び、前記基材の表面に形成された複数の凹凸からなる凹凸部、並びに、前記基材上に形成された被膜層を有するとともに、
前記凹凸部の厚みが前記被膜層の厚みよりも厚く形成されていることを特徴としている。
前記基材上に形成されたアンダーコート層と、
前記アンダーコート層上に被膜処理を施すことにより形成されたメイン層と、を備え、
前記被膜層の厚みは、
アンダーコート層の厚みとメイン層の厚みの和であってもよい。
前記基材上に形成されたアンダーコート層と、
前記アンダーコート層上に被膜処理を施すことにより形成されたメイン層と、
前記メイン層上に形成されたトップコート層と、を備え、
前記被膜層の厚みは、
アンダーコート層の厚みとメイン層の厚みとトップコート層の厚みの和であってもよい。
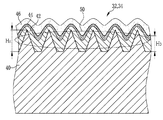
アンダーコート層42は、基材40上(基材40の表面)に不透明の下地用(アンダーコート用)の塗料を塗布することによって形成される。そして、本実施形態では、アンダーコート層42の厚みを15μm程度としている。なお、本明細書において、不透明とは、反対側がはっきりとは視認できない程度に光透過率が低いことを示すものであり、光透過率が0%であることに限定されない。
蒸着層44は、アンダーコート層42上(アンダーコート層42の表面)にアルミを蒸着させることによって形成される。そして、本実施形態では、蒸着層44の厚みを10μm程度としている。
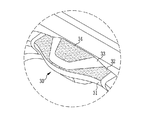
スロットマシン10では、このように曲面32、34の見た目を、曲面31、33とは異ならせることで、装飾性を向上させている。
もちろん、基材40の表面に突起(凸部)と窪み(凹部)との両方を設けることによって凹凸部50を形成してもよい。この場合、突起(凸部)の高さと窪み(凹部)の深さの和が凹凸部の厚みHaとなる。
同様に、上記実施形態では、蒸着層44上にトップコート層46を形成する例で説明をしたが、トップコート層46が不要な場合(蒸着層44が傷付き難い、または、蒸着層44のみでも十分な光沢があるなど、トップコート層46が無くても品質に問題が生じない場合)については、トップコート層46を廃止してもよい。
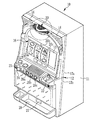
20a、20b、20c リール
24 スタートレバー
26a、26b、26c ストップボタン
30 装飾部材
31、32、33、34 曲面
40 基材
42 アンダーコート層
44 蒸着層(メイン層)
46 トップコート層
50 凹凸部
Ha:凹凸部の厚み
Hb:被膜層の厚み
Claims (3)
- 遊技機本体を装飾するための装飾部材を有する遊技機において、
前記装飾部材は、
基材、及び、前記基材の表面に形成された複数の凹凸からなる凹凸部、並びに、前記基材上に形成された被膜層を有するとともに、
前記凹凸部の厚みが前記被膜層の厚みよりも厚く形成されていることを特徴とする遊技機。 - 前記被膜層は、
前記基材上に形成されたアンダーコート層と、
前記アンダーコート層上に被膜処理を施すことにより形成されたメイン層と、を備え、
前記被膜層の厚みは、
アンダーコート層の厚みとメイン層の厚みの和であることを特徴とする請求項1記載の遊技機。 - 前記被膜層は、
前記基材上に形成されたアンダーコート層と、
前記アンダーコート層上に被膜処理を施すことにより形成されたメイン層と、
前記メイン層上に形成されたトップコート層と、を備え、
前記被膜層の厚みは、
アンダーコート層の厚みとメイン層の厚みとトップコート層の厚みの和であることを特徴とする請求項1記載の遊技機。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017132465A JP2019013407A (ja) | 2017-07-06 | 2017-07-06 | 遊技機 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017132465A JP2019013407A (ja) | 2017-07-06 | 2017-07-06 | 遊技機 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2019013407A true JP2019013407A (ja) | 2019-01-31 |
Family
ID=65357832
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017132465A Pending JP2019013407A (ja) | 2017-07-06 | 2017-07-06 | 遊技機 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2019013407A (ja) |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59228088A (ja) * | 1983-06-06 | 1984-12-21 | 株式会社クラレ | 靴胛被用に適した皮革様シ−ト物およびその製造方法 |
| JPH10237622A (ja) * | 1997-02-24 | 1998-09-08 | Daiwa Seiko Inc | 金属装飾層を有する物品 |
| JP2004136031A (ja) * | 2002-10-21 | 2004-05-13 | Daiwa Seiko Inc | ゴルフクラブ |
| JP2005278714A (ja) * | 2004-03-26 | 2005-10-13 | Hakueisha:Kk | 遊技機用部品及びその製造方法 |
| JP2006061565A (ja) * | 2004-08-30 | 2006-03-09 | Daiichi Shokai Co Ltd | 遊技機 |
| JP2013236751A (ja) * | 2012-05-15 | 2013-11-28 | Kyoraku Sangyo Kk | 遊技機 |
| JP5951914B1 (ja) * | 2016-02-16 | 2016-07-13 | 山本印刷株式会社 | 弾球遊技機とその製造方法 |
-
2017
- 2017-07-06 JP JP2017132465A patent/JP2019013407A/ja active Pending
Patent Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59228088A (ja) * | 1983-06-06 | 1984-12-21 | 株式会社クラレ | 靴胛被用に適した皮革様シ−ト物およびその製造方法 |
| JPH10237622A (ja) * | 1997-02-24 | 1998-09-08 | Daiwa Seiko Inc | 金属装飾層を有する物品 |
| JP2004136031A (ja) * | 2002-10-21 | 2004-05-13 | Daiwa Seiko Inc | ゴルフクラブ |
| JP2005278714A (ja) * | 2004-03-26 | 2005-10-13 | Hakueisha:Kk | 遊技機用部品及びその製造方法 |
| JP2006061565A (ja) * | 2004-08-30 | 2006-03-09 | Daiichi Shokai Co Ltd | 遊技機 |
| JP2013236751A (ja) * | 2012-05-15 | 2013-11-28 | Kyoraku Sangyo Kk | 遊技機 |
| JP5951914B1 (ja) * | 2016-02-16 | 2016-07-13 | 山本印刷株式会社 | 弾球遊技機とその製造方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2018175416A (ja) | 遊技機 | |
| JP5126759B1 (ja) | 遊技機 | |
| JP2013090643A (ja) | 遊技機 | |
| JP2015181867A (ja) | 遊技機 | |
| JP2018175652A (ja) | 遊技機 | |
| JP6168494B2 (ja) | 遊技機 | |
| JP2015181866A (ja) | 遊技機 | |
| JP6067904B1 (ja) | 遊技機用基板ケース製造方法、及び、遊技機用基板ケース | |
| JP4008525B2 (ja) | ゴルフクラブシャフト | |
| JP2013070937A (ja) | 装飾用外装部品 | |
| JP2018175640A (ja) | 遊技機 | |
| JP3144775U (ja) | 漆芸を施したガラス製品 | |
| JP2977429B2 (ja) | 遊技機の装飾構造 | |
| JP2015229341A (ja) | 装飾表示体及びそれを備える遊技機 | |
| JP2014046152A (ja) | 遊技機 | |
| JP2000000342A (ja) | 遊技機 | |
| JP7656641B2 (ja) | 遊技機 | |
| JP2020171349A (ja) | 遊技機 | |
| JP2020171347A (ja) | 遊技機 | |
| JP2020171348A (ja) | 遊技機 | |
| JP6416422B2 (ja) | 装飾表示体及びそれを備える遊技機 | |
| JP6943415B2 (ja) | 遊技機 | |
| JP2018175650A (ja) | 遊技機 | |
| JP6167346B2 (ja) | 遊技機 | |
| JP6167347B2 (ja) | 遊技機 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20180828 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20190628 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20190723 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20190918 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20200303 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20200908 |