JP2019072973A - 植物繊維含有ボード及びその製造方法 - Google Patents
植物繊維含有ボード及びその製造方法 Download PDFInfo
- Publication number
- JP2019072973A JP2019072973A JP2017202192A JP2017202192A JP2019072973A JP 2019072973 A JP2019072973 A JP 2019072973A JP 2017202192 A JP2017202192 A JP 2017202192A JP 2017202192 A JP2017202192 A JP 2017202192A JP 2019072973 A JP2019072973 A JP 2019072973A
- Authority
- JP
- Japan
- Prior art keywords
- fiber
- thermoplastic resin
- acid
- plant
- fibers
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/02—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer
- B32B5/022—Non-woven fabric
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/04—Manufacture of substantially flat articles, e.g. boards, from particles or fibres from fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/002—Manufacture of substantially flat articles, e.g. boards, from particles or fibres characterised by the type of binder
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/06—Making particle boards or fibreboards, with preformed covering layers, the particles or fibres being compressed with the layers to a board in one single pressing operation
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N7/00—After-treatment, e.g. reducing swelling or shrinkage, surfacing; Protecting the edges of boards against access of humidity
- B27N7/005—Coating boards, e.g. with a finishing or decorating layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/12—Layered products comprising a layer of synthetic resin next to a fibrous or filamentary layer
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B27/00—Layered products comprising a layer of synthetic resin
- B32B27/32—Layered products comprising a layer of synthetic resin comprising polyolefins
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B37/00—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding
- B32B37/14—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers
- B32B37/15—Methods or apparatus for laminating, e.g. by curing or by ultrasonic bonding characterised by the properties of the layers with at least one layer being manufactured and immediately laminated before reaching its stable state, e.g. in which a layer is extruded and laminated while in semi-molten state
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/02—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by structural features of a fibrous or filamentary layer
- B32B5/024—Woven fabric
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B5/00—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts
- B32B5/22—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed
- B32B5/24—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer
- B32B5/26—Layered products characterised by the non- homogeneity or physical structure, i.e. comprising a fibrous, filamentary, particulate or foam layer; Layered products characterised by having a layer differing constitutionally or physically in different parts characterised by the presence of two or more layers which are next to each other and are fibrous, filamentary, formed of particles or foamed one layer being a fibrous or filamentary layer another layer next to it also being fibrous or filamentary
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B7/00—Layered products characterised by the relation between layers; Layered products characterised by the relative orientation of features between layers, or by the relative values of a measurable parameter between layers, i.e. products comprising layers having different physical, chemical or physicochemical properties; Layered products characterised by the interconnection of layers
- B32B7/04—Interconnection of layers
- B32B7/12—Interconnection of layers using interposed adhesives or interposed materials with bonding properties
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B27—WORKING OR PRESERVING WOOD OR SIMILAR MATERIAL; NAILING OR STAPLING MACHINES IN GENERAL
- B27N—MANUFACTURE BY DRY PROCESSES OF ARTICLES, WITH OR WITHOUT ORGANIC BINDING AGENTS, MADE FROM PARTICLES OR FIBRES CONSISTING OF WOOD OR OTHER LIGNOCELLULOSIC OR LIKE ORGANIC MATERIAL
- B27N3/00—Manufacture of substantially flat articles, e.g. boards, from particles or fibres
- B27N3/08—Moulding or pressing
- B27N3/24—Moulding or pressing characterised by using continuously acting presses having endless belts or chains moved within the compression zone
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2250/00—Layers arrangement
- B32B2250/02—2 layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2260/00—Layered product comprising an impregnated, embedded, or bonded layer wherein the layer comprises an impregnation, embedding, or binder material
- B32B2260/02—Composition of the impregnated, bonded or embedded layer
- B32B2260/021—Fibrous or filamentary layer
- B32B2260/023—Two or more layers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2260/00—Layered product comprising an impregnated, embedded, or bonded layer wherein the layer comprises an impregnation, embedding, or binder material
- B32B2260/04—Impregnation, embedding, or binder material
- B32B2260/046—Synthetic resin
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/02—Synthetic macromolecular fibres
- B32B2262/0223—Vinyl resin fibres
- B32B2262/023—Aromatic vinyl resin, e.g. styrenic (co)polymers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/02—Synthetic macromolecular fibres
- B32B2262/0246—Acrylic resin fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/02—Synthetic macromolecular fibres
- B32B2262/0253—Polyolefin fibres
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/06—Vegetal fibres
- B32B2262/062—Cellulose fibres, e.g. cotton
- B32B2262/065—Lignocellulosic fibres, e.g. jute, sisal, hemp, flax, bamboo
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2262/00—Composition or structural features of fibres which form a fibrous or filamentary layer or are present as additives
- B32B2262/14—Mixture of at least two fibres made of different materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/54—Yield strength; Tensile strength
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/50—Properties of the layers or laminate having particular mechanical properties
- B32B2307/558—Impact strength, toughness
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2307/00—Properties of the layers or laminate
- B32B2307/70—Other properties
- B32B2307/718—Weight, e.g. weight per square meter
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2419/00—Buildings or parts thereof
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2439/00—Containers; Receptacles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B32—LAYERED PRODUCTS
- B32B—LAYERED PRODUCTS, i.e. PRODUCTS BUILT-UP OF STRATA OF FLAT OR NON-FLAT, e.g. CELLULAR OR HONEYCOMB, FORM
- B32B2605/00—Vehicles
- B32B2605/003—Interior finishings
Landscapes
- Life Sciences & Earth Sciences (AREA)
- Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Wood Science & Technology (AREA)
- Forests & Forestry (AREA)
- Textile Engineering (AREA)
- Dry Formation Of Fiberboard And The Like (AREA)
- Vehicle Interior And Exterior Ornaments, Soundproofing, And Insulation (AREA)
- Laminated Bodies (AREA)
- Nonwoven Fabrics (AREA)
Abstract
【課題】複数の植物繊維が熱可塑性樹脂により結着された安定組成の植物繊維含有ボードを、加熱プレスの際の熱板への貼り付きを引き起こすことなく製造する方法を提供する。【解決手段】植物繊維と、熱可塑性樹脂を含む熱可塑性樹脂繊維とを含む繊維マット1を、表裏両面側から、熱可塑性樹脂繊維が溶融する温度で加熱及び押圧するプレス成形工程を備え、熱可塑性樹脂は、酸変性度が0.03〜0.09の酸変性熱可塑性樹脂を含有することを特徴とする植物繊維含有ボード3の製造方法。【選択図】図1
Description
本発明は、植物繊維どうしが熱可塑性樹脂で結着されてなる植物繊維含有ボードを効率よく製造する方法に関する。
近年、自動車の室内に内装される部品用の基材は、コスト、成形性等に優れることから、植物繊維どうしが熱可塑性樹脂で結着されてなる板状の植物繊維含有ボードを前駆体として用い、所定の形状を有するキャビティを備える金型により賦形することにより製造されている。そして、このような基材をより軽量化し、剛性を向上させるため、植物繊維含有ボードにおける植物繊維の含有割合、熱可塑性樹脂の種類等の検討が進められてきた。例えば、特許文献1においては、植物性繊維複合材(植物繊維含有ボード)を製造するために、植物繊維として、ケナフ繊維が用いられ、熱可塑性樹脂として、ケナフ繊維との接着性に優れる、例えば、酸価が5以上の酸変性ポリオレフィンが用いられている。
また、植物繊維含有ボードを製造する方法として、例えば、特許文献2には、熱可塑性樹脂と、繊維状物質とから構成される繊維ボードの製造方法であって、少なくとも一方の表面における該繊維状物質に対する熱可塑性樹脂の混合量が、内部の熱可塑性樹脂の混合量に比して大きい混合マットを形成する第一工程と、混合マットをコンベアで搬送させつつ加熱及びプレスを連続的に行う第二工程を有し、第二工程は、コンベア表面に伝熱させる加熱装置を備えて相対する一対のコンベア間に、混合マットを通すことによって、混合マット中の熱可塑性樹脂を軟化点以上に加熱してプレスを行い、さらに熱可塑性樹脂が軟化点以下に冷却されるまでコンベアと混合マットの接触状態を維持するものであることを特徴とする繊維ボードの製造方法が開示されている。更に、特許文献3には、植物性繊維が結着された構造を有する繊維質成形体の製造方法であって、植物性繊維と芯鞘構造をなす熱可塑性樹脂繊維とを含む繊維マットを、表裏両面から押圧しながら、熱可塑性樹脂繊維の鞘部を溶融させたのち固化する溶融固化工程を備え、熱可塑性樹脂繊維は、芯部が第1の熱可塑性樹脂から形成され、且つ、鞘部が第2の熱可塑性樹脂から形成されており、第1の熱可塑性樹脂は、変性熱可塑性樹脂を含み、第2の熱可塑性樹脂は、第1の熱可塑性樹脂よりも融点が低く、且つ、非変性の熱可塑性樹脂であることを特徴とする繊維質成形体の製造方法が開示されている。
また、植物繊維含有ボードを製造する方法として、例えば、特許文献2には、熱可塑性樹脂と、繊維状物質とから構成される繊維ボードの製造方法であって、少なくとも一方の表面における該繊維状物質に対する熱可塑性樹脂の混合量が、内部の熱可塑性樹脂の混合量に比して大きい混合マットを形成する第一工程と、混合マットをコンベアで搬送させつつ加熱及びプレスを連続的に行う第二工程を有し、第二工程は、コンベア表面に伝熱させる加熱装置を備えて相対する一対のコンベア間に、混合マットを通すことによって、混合マット中の熱可塑性樹脂を軟化点以上に加熱してプレスを行い、さらに熱可塑性樹脂が軟化点以下に冷却されるまでコンベアと混合マットの接触状態を維持するものであることを特徴とする繊維ボードの製造方法が開示されている。更に、特許文献3には、植物性繊維が結着された構造を有する繊維質成形体の製造方法であって、植物性繊維と芯鞘構造をなす熱可塑性樹脂繊維とを含む繊維マットを、表裏両面から押圧しながら、熱可塑性樹脂繊維の鞘部を溶融させたのち固化する溶融固化工程を備え、熱可塑性樹脂繊維は、芯部が第1の熱可塑性樹脂から形成され、且つ、鞘部が第2の熱可塑性樹脂から形成されており、第1の熱可塑性樹脂は、変性熱可塑性樹脂を含み、第2の熱可塑性樹脂は、第1の熱可塑性樹脂よりも融点が低く、且つ、非変性の熱可塑性樹脂であることを特徴とする繊維質成形体の製造方法が開示されている。
上記のように、植物繊維含有ボードを製造する場合には、最終的に、混合マットを加熱プレスしたり(特許文献2)、繊維マットを溶融固化させたり(特許文献3)して、均一な厚さとしている。しかしながら、混合マットの作製に際して、変性タイプの熱可塑性樹脂を用いた場合には、加熱プレスの際に、その溶融物を原因として、繊維マット圧縮物が金属製の熱板(プレス部材)に貼り付く不具合が発生し、安定組成の植物繊維含有ボードが得られず、その生産性を低下させるという問題があった。そこで、両側の熱板の表面にフッ素樹脂製の離型シートを供給して、2枚の離型シートで繊維マットを挟みながら加熱プレスする対策が講じられてきた。ところが、このような離型シートを用いる製造方法は、上記不具合を完全に克服するものではなく、一定量の製造を行った後、離型シートを交換する必要があった。離型シートは、再利用することが困難であるばかりでなく、これを交換する際には、製造装置の稼働を停止しなければならず、やはり、コスト及び生産性が十分ではなかった。
本発明の目的は、植物繊維と、酸変性熱可塑性樹脂を含有する繊維とを含む繊維マットを、表裏両面側から加熱プレスして、植物繊維含有ボードを製造するに際して、繊維マットの両面に、離型シートを配設しなくても、安定組成の植物繊維含有ボードを効率よく製造する方法を提供することである。また、本発明の他の目的は、内装材用基材等として、剛性に優れた成形体を与える植物繊維含有ボード、及び、内装材用基材からなる基部を備える内装材を提供することである。
植物繊維どうしを結着させる場合、変性度の高い熱可塑性樹脂を用いることが好ましいとされており、例えば、酸変性度が2.3の酸変性ポリオレフィンが用いられていた。本発明者らは、更に低い酸変性度を有する熱可塑性樹脂について、十分な性能が得られるか否かについて、検討した。そして、複数の植物繊維が熱可塑性樹脂により結着されてなる植物繊維含有ボードを製造する方法において、酸変性度が0.03〜0.09である酸変性熱可塑性樹脂を含む熱可塑性樹脂繊維と、植物繊維とを含む繊維マットを、加熱プレスに供することにより、繊維マットが熱板に貼り付かず、原料組成を損なうことなく安定組成を有する植物繊維含有ボードが得られるだけでなく、剛性に優れた成形体を与える植物繊維含有ボードが得られることを見い出した。本発明は、以下に示される。
1.複数の植物繊維が熱可塑性樹脂により結着されてなる植物繊維含有ボードを製造する方法であって、
植物繊維と、熱可塑性樹脂を含有する熱可塑性樹脂繊維とを含む繊維マットを、表裏両面側から、上記熱可塑性樹脂繊維が溶融する温度で加熱及び押圧するプレス成形工程を備え、
上記熱可塑性樹脂は、酸変性度が0.03〜0.09である酸変性熱可塑性樹脂を含有することを特徴とする、植物繊維含有ボードの製造方法。
2.上記酸変性熱可塑性樹脂が、酸変性されたポリオレフィン樹脂を含む上記項1に記載の植物繊維含有ボードの製造方法。
3.植物繊維と、該植物繊維どうしを結着する熱可塑性樹脂とを含む植物繊維含有ボードであって、
上記熱可塑性樹脂は、酸変性度が0.03〜0.09である酸変性熱可塑性樹脂を含有することを特徴とする植物繊維含有ボード。
4.上記項3に記載の植物繊維含有ボードを賦形する工程を備えることを特徴とする内装材用基材の製造方法。
5.上記項4に記載の方法により得られた内装材用基材からなる基部と、該基部の表面に配設された表皮層とを備えることを特徴とする内装材。
本発明によれば、離型シートを用いることなく、安定組成の植物繊維含有ボードを効率よく製造することができる。プレス成形工程では、例えば、プレス部の長さが数十メートルであるダブルベルトプレス装置を用いることができ、加熱プレスの際に、加熱された繊維マットに含まれる溶融樹脂が熱板等のプレス部材に貼り付かないため、酸変性熱可塑性樹脂を所期の割合で含有する植物繊維含有ボードを高い生産性で製造することができる。
本発明の植物繊維含有ボードによれば、酸変性度が0.03未満の酸変性熱可塑性樹脂、及び、酸変性度が0.09を超える酸変性熱可塑性樹脂を含むものよりも優れた剛性を有する。また、本発明の植物繊維含有ボードを型成形により賦形することにより、剛性に優れた内装材用基材を得ることができる。尚、本発明の植物繊維含有ボードは、通常、板状であり、これを、そのまま、内装材用基材として用いることができる。
本発明の植物繊維含有ボードによれば、酸変性度が0.03未満の酸変性熱可塑性樹脂、及び、酸変性度が0.09を超える酸変性熱可塑性樹脂を含むものよりも優れた剛性を有する。また、本発明の植物繊維含有ボードを型成形により賦形することにより、剛性に優れた内装材用基材を得ることができる。尚、本発明の植物繊維含有ボードは、通常、板状であり、これを、そのまま、内装材用基材として用いることができる。
以下において、本発明による典型的な実施形態の非限定的な例を挙げ、言及された複数の図面を参照しつつ、詳細な記述にて更に説明するが、同様の参照符号は図面のいくつかの図を通して同様の部品を示す。
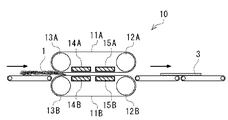
本発明により植物繊維含有ボードを製造する装置の一例を示す模式図である。
実験例8により得られた植物繊維含有ボード及び実験例9により得られた植物繊維含有ボードの剛性を比較するグラフである。
ここで示される事項は、例示的なもの及び本発明の実施形態を例示的に説明するためのものであり、本発明の原理と概念的な特徴とを最も有効に且つ難なく理解できる説明であると思われるものを提供する目的で述べたものである。この点で、本発明の根本的な理解のために必要である程度以上に本発明の構造的な詳細を示すことを意図してはおらず、図面と合わせた説明によって本発明の幾つかの形態が実際にどのように具現化されるかを当業者に明らかにするものである。
以下、本発明を詳しく説明する。
本発明は、複数の植物繊維が熱可塑性樹脂により結着されてなる植物繊維含有ボードを製造する方法であり、植物繊維と、酸変性度が0.03〜0.09の酸変性熱可塑性樹脂(以下、「酸変性熱可塑性樹脂(R1−1)」という)を含む熱可塑性樹脂(以下、「熱可塑性樹脂(R1)」という)を含有する繊維(以下、「熱可塑性樹脂繊維(F1)」という)とを含む繊維マットを、表裏両面側から、熱可塑性樹脂繊維(F1)が溶融する温度で加熱及び押圧するプレス成形工程を備える。
本発明は、複数の植物繊維が熱可塑性樹脂により結着されてなる植物繊維含有ボードを製造する方法であり、植物繊維と、酸変性度が0.03〜0.09の酸変性熱可塑性樹脂(以下、「酸変性熱可塑性樹脂(R1−1)」という)を含む熱可塑性樹脂(以下、「熱可塑性樹脂(R1)」という)を含有する繊維(以下、「熱可塑性樹脂繊維(F1)」という)とを含む繊維マットを、表裏両面側から、熱可塑性樹脂繊維(F1)が溶融する温度で加熱及び押圧するプレス成形工程を備える。
上記繊維マットは、少なくとも植物繊維及び熱可塑性樹脂繊維(F1)を含有し、必要に応じて、他の繊維を含有することができる。
上記繊維マットに含まれる植物繊維は、植物における、幹、茎、枝、葉、根等に由来する繊維であり、ケナフ、ジュート麻、マニラ麻、サイザル麻、雁皮、三椏、楮、バナナ、パイナップル、ココヤシ、トウモロコシ、サトウキビ、バガス、ヤシ、パピルス、葦、エスパルト、サバイグラス、麦、稲、竹、針葉樹(杉、檜等)、広葉樹、綿花等の植物繊維に由来する線状繊維体である。これらのうち、木質茎を有し、成長が極めて早い一年草であり、優れた二酸化炭素吸収性を有し、大気中の二酸化炭素量の削減、森林資源の有効利用等に貢献するアオイ科植物であるケナフに由来する線状繊維体(ケナフ繊維)であることが好ましい。このケナフとしては、学名におけるhibiscus cannabinus及びhibiscus sabdariffaや、通称名における紅麻、キューバケナフ、洋麻、タイケナフ、メスタ、ビムリ、アンバリ麻、ボンベイ麻等が挙げられる。
上記植物繊維の繊維長及び繊維径は、特に限定されない。上記繊維長は、好ましくは10〜150mmであり、上記繊維径は、好ましくは0.01〜1mmである。これらの繊維長及び繊維径は、光学顕微鏡(マイクロスコープ)等を用いて、2点間距離測定にて算出した値である。
更に、上記植物繊維の平均繊維長も、特に限定されない。平均繊維長は、剛性の観点から、好ましくは30〜80mmである。この平均繊維長は、無作為に選出した植物繊維の繊維長を、光学顕微鏡(マイクロスコープ)を用い、2点間距離測定にて、合計200本について測定した平均値である。
更に、上記植物繊維の平均繊維長も、特に限定されない。平均繊維長は、剛性の観点から、好ましくは30〜80mmである。この平均繊維長は、無作為に選出した植物繊維の繊維長を、光学顕微鏡(マイクロスコープ)を用い、2点間距離測定にて、合計200本について測定した平均値である。
上記繊維マットに含まれる植物繊維の含有割合は、植物繊維含有ボードを成形加工(賦形)して得られる成形体の剛性の観点から、繊維マット全体に対して、好ましくは20〜70質量%、より好ましくは30〜65質量%、更に好ましくは40〜60質量%である。
上記熱可塑性樹脂繊維(F1)は、酸変性熱可塑性樹脂(R1−1)を含む熱可塑性樹脂(R1)を含有する繊維であり、プレス成形工程において溶融する繊維である。この熱可塑性樹脂(R1)は、酸変性熱可塑性樹脂(R1−1)のみからなるものであってよいし、酸変性熱可塑性樹脂(R1−1)と、酸変性されていない熱可塑性樹脂(以下、「熱可塑性樹脂(R1−2)」という)とからなるものであってもよい。即ち、上記熱可塑性樹脂繊維(F1)は、酸変性熱可塑性樹脂(R1−1)のみからなる繊維であってよいし、酸変性熱可塑性樹脂(R1−1)と、酸変性されていない熱可塑性樹脂(R1−2)とからなる繊維であってもよい。また、これらのいずれの態様においても、上記熱可塑性樹脂繊維(F1)は、各種添加剤を含有することができる。
上記酸変性熱可塑性樹脂(R1−1)は、カルボキシル基を有する不飽和単量体に由来する構造単位、及び、酸無水物基を有する不飽和単量体に由来する構造単位の少なくとも一方を含む単独重合体又は共重合体である。カルボキシル基を有する不飽和単量体としては、アクリル酸、メタクリル酸、エタクリル酸、マレイン酸、フマル酸、イタコン酸、クロトン酸、桂皮酸等が挙げられる。また、酸無水物基を有する不飽和単量体としては、無水マレイン酸、無水イタコン酸、無水シトラコン酸、2,3−ジメチル無水マレイン酸等が挙げられる。
上記酸変性熱可塑性樹脂(R1−1)のベース樹脂は、好ましくは、ポリオレフィン樹脂であり、ポリエチレン、ポリプロピレン、エチレン・プロピレン共重合体、エチレン・1−ブテン共重合体、エチレン・1−ペンテン共重合体、エチレン・1−ヘキセン共重合体、エチレン・1−ヘプテン共重合体、エチレン・1−オクテン共重合体等が挙げられる。これらのうち、ポリプロピレンが好ましい。
上記酸変性熱可塑性樹脂(R1−1)としては、無水マレイン酸又はマレイン酸により変性されたポリオレフィン樹脂が好ましく、プロピレン単位を含む(共)重合体が無水マレイン酸により変性された樹脂が特に好ましい。
上記酸変性熱可塑性樹脂(R1−1)のベース樹脂は、好ましくは、ポリオレフィン樹脂であり、ポリエチレン、ポリプロピレン、エチレン・プロピレン共重合体、エチレン・1−ブテン共重合体、エチレン・1−ペンテン共重合体、エチレン・1−ヘキセン共重合体、エチレン・1−ヘプテン共重合体、エチレン・1−オクテン共重合体等が挙げられる。これらのうち、ポリプロピレンが好ましい。
上記酸変性熱可塑性樹脂(R1−1)としては、無水マレイン酸又はマレイン酸により変性されたポリオレフィン樹脂が好ましく、プロピレン単位を含む(共)重合体が無水マレイン酸により変性された樹脂が特に好ましい。
上記酸変性熱可塑性樹脂(R1−1)における酸変性度は、プレス成形工程における不具合を抑制することができ、植物繊維含有ボードを成形加工(賦形)して得られる成形体の剛性の観点から、0.03〜0.09であり、好ましくは0.04〜0.08である。尚、この酸変性度は、赤外線スペクトルから求めることができる。
例えば、酸変性ポリプロピレンの酸変性度は、FT−IRにより赤外線吸収スペクトルを得た後、ポリプロピレンに由来するC−C吸収ピーク(840cm−1)、及び、変性物に由来するC=O吸収ピーク(1785cm−1)の強度比から求めることができる。840cm−1における吸収強度が0.916であり、1785cm−1における吸収強度が0.0825である場合、酸変性度は、0.0825/0.916=0.090である。
上記繊維マットに含まれる酸変性熱可塑性樹脂(R1−1)の含有割合は、植物繊維含有ボードを成形加工(賦形)して得られる成形体の剛性の観点から、植物繊維の含有量を100質量部とした場合に、好ましくは2〜20質量部、より好ましくは2.5〜12質量部、更に好ましくは3〜8質量部である。
上記のように、熱可塑性樹脂繊維(F1)は、酸変性熱可塑性樹脂(R1−1)と、酸変性されていない熱可塑性樹脂(R1−2)とからなる繊維であってもよい。この場合、これらの樹脂の含有割合は、特に限定されないが、両者の合計を100質量%とした場合、それぞれ、好ましくは1〜30質量%及び70〜99質量%、より好ましくは3〜15質量%及び85〜97質量%である。また、上記の場合、酸変性されていない熱可塑性樹脂(R1−2)は、ポリオレフィン樹脂、芳香族ビニル樹脂、アクリル樹脂、ポリアセタール樹脂等の非変性熱可塑性樹脂や、これらの樹脂が、ヒドロキシル基、アミノ基、エポキシ基等により変性された熱可塑性樹脂等とすることができるが、酸変性熱可塑性樹脂(R1−1)のベース樹脂と同じ樹脂であるか、あるいは、同種の樹脂であることが好ましい。例えば、酸変性熱可塑性樹脂(R1−1)が酸変性ポリオレフィン樹脂である場合、併用される熱可塑性樹脂(R1−2)は、酸変性されていないポリオレフィン樹脂であることが好ましい。
上記熱可塑性樹脂繊維(F1)の繊維長及び繊維径は、特に限定されない。上記繊維マットの形状保持性等の観点から、繊維長は、好ましくは10mm以上であり、繊維径は、好ましくは1〜100dtexである。上記熱可塑性樹脂繊維(F1)の平均繊維長は、好ましくは10〜150mm、更に好ましくは20〜100mm、特に好ましくは30〜70mmである。また、上記熱可塑性樹脂繊維(F1)の平均繊維径は、好ましくは1〜100dtex、更に好ましくは1〜50dtex、特に好ましくは1〜10dtexである。尚、上記熱可塑性樹脂繊維(F1)の形態は、直線状、曲線状、螺旋状等のいずれでもよい
上記繊維マットは、上記のように、更に他の繊維を含有することができる。他の繊維としては、酸変性されていない熱可塑性樹脂(R1−2)を含有する繊維であって、プレス成形工程において溶融する繊維(以下、「熱可塑性樹脂繊維(F2)」という);変性の有無に関わりなく、プレス成形工程において溶融しない熱可塑性樹脂を含む繊維(以下、「高融点熱可塑性樹脂繊維」という);硬化樹脂組成物からなる繊維;無機繊維等が挙げられる。これらのうち、熱可塑性樹脂繊維(F2)が好ましい。尚、上記の熱可塑性樹脂繊維(F2)及び高融点熱可塑性樹脂繊維は、熱可塑性樹脂繊維(F1)と同様に、各種添加剤を含有することができる。
上記繊維マットが他の繊維を含有する場合、その含有割合の上限は、上記熱可塑性樹脂繊維(F1)の含有量を100質量部とした場合に、好ましくは50質量部、より好ましくは30質量部である。
尚、他の繊維の有無に関わらず、上記繊維マットに含まれる熱可塑性樹脂(R1)の含有割合は、上記植物繊維の含有量を100質量部とした場合に、好ましくは30〜400質量部、より好ましくは35〜250質量部、更に好ましくは40〜150質量部である。
尚、他の繊維の有無に関わらず、上記繊維マットに含まれる熱可塑性樹脂(R1)の含有割合は、上記植物繊維の含有量を100質量部とした場合に、好ましくは30〜400質量部、より好ましくは35〜250質量部、更に好ましくは40〜150質量部である。
上記繊維マットは、植物繊維と、熱可塑性樹脂繊維(F1)と、必要に応じて用いられる他の繊維とを混合した後、堆積させて得られた、例えば、織布、不織布、エアレイドウェブ等の1種のみからなるもの、あるいは、2種以上を組み合わせてなるものであることが好ましい。また、この繊維マットは、ニードルパンチ法、ステッチボンド法、ウォーターパンチ法等により交絡されていてもよい。
上記繊維マットの目付は、特に限定されないが、剛性に優れた成形体を得るための植物繊維含有ボードが効率よく得られることから、好ましくは300〜2000g/m2、より好ましくは500〜1800g/m2である。
本発明において、プレス成形工程は、上記繊維マットを、表裏両面側から、熱可塑性樹脂繊維(F1)が溶融する温度で加熱及び加圧する工程である。この加熱プレスによって、繊維マットに含まれた熱可塑性樹脂繊維(F1)が溶融し、溶融樹脂が植物繊維どうしを結着する。尚、上記繊維マットが、更に熱可塑性樹脂繊維(F2)を含有する場合にも、溶融樹脂が植物繊維どうしを結着する。また、上記繊維マットが、高融点熱可塑性樹脂繊維、無機繊維等を含有する場合には、熱可塑性樹脂繊維(F1)等の由来する溶融樹脂が、植物繊維とともにこれらの繊維を結着する。
上記プレス成形工程における加熱温度は、溶融樹脂により植物繊維どうしが十分に結着されることから、好ましくは、熱可塑性樹脂繊維(F1)の融点以上、より好ましくは、熱可塑性樹脂繊維(F1)の融点より5℃以上高い温度、特に好ましくは、熱可塑性樹脂繊維(F1)の融点より10℃以上高い温度である。尚、加熱温度の上限は、通常、熱可塑性樹脂繊維(F1)の融点より80℃高い温度である。
上記プレス成形工程におけるプレス圧は、特に限定されないが、得られる植物繊維含有ボードの取り扱い性や、内装材用基材への好適な加工(賦形)の円滑化の観点から、好ましくは0.2〜0.8MPa、より好ましくは0.25〜0.7MPa、特に好ましくは0.3〜0.6MPaである。本発明においては、上記繊維マットが、特定の酸変性度を有する酸変性熱可塑性樹脂を含有する熱可塑性樹脂繊維(F1)を含むため、プレス圧が高すぎて、加熱された繊維マットが、製造装置を構成する熱板等のプレス部材に貼り付くことはない。
上記プレス成形工程において、繊維マットの加熱及び加圧は、同時に行ってよいし、先に加熱した後、加圧を行ってもよい。尚、加熱及び加圧を繰り返し行ってもよい。また、このプレス成形工程は、更に、冷却しながら加圧する操作を含んでもよい。
上記プレス成形工程で用いる装置は、特に限定されないが、大量生産に好適であることから、ダブルベルトプレス装置が好ましい(図1参照)。
図1のダブルベルトプレス装置10は、図面の左側から繊維マット1を供給し、右側で植物繊維含有ボード3を得る装置であり、駆動ローラー12A及び12Bと、従動ローラー13A及び13Bと、駆動ローラー12A及び従動ローラー13Aに掛けられて緊張状態にある金属製ベルト11Aと、駆動ローラー12B及び従動ローラー13Bに掛けられて緊張状態にある金属製ベルト11Bとを備える。金属製ベルト11A及び11Bの構成材料は、特に限定されないが、例えば、ステンレス等である。駆動ローラー12A及び従動ローラー13Aの間であって、金属製ベルト11Aの内側、並びに、駆動ローラー12B及び従動ローラー13Bの間であって、金属製ベルト11Bの内側には、従動ローラー13A及び13Bにより搬送された繊維マット1を、金属製ベルト11A及び11Bを利用して加熱プレスする加熱加圧室14A及び14B、並びに、軟化した繊維マットを冷却プレスする冷却加圧室15A及び15Bが配設されている。ステンレスベルト11Aと、ステンレスベルト11Bとの間には、供給される繊維マット1の厚さより短い長さの間隔が設けられている。冷却プレスの後、駆動ローラー12A及び12Bの間から、植物繊維含有ボード3を送り出すようにしている。
図1のダブルベルトプレス装置10は、図面の左側から繊維マット1を供給し、右側で植物繊維含有ボード3を得る装置であり、駆動ローラー12A及び12Bと、従動ローラー13A及び13Bと、駆動ローラー12A及び従動ローラー13Aに掛けられて緊張状態にある金属製ベルト11Aと、駆動ローラー12B及び従動ローラー13Bに掛けられて緊張状態にある金属製ベルト11Bとを備える。金属製ベルト11A及び11Bの構成材料は、特に限定されないが、例えば、ステンレス等である。駆動ローラー12A及び従動ローラー13Aの間であって、金属製ベルト11Aの内側、並びに、駆動ローラー12B及び従動ローラー13Bの間であって、金属製ベルト11Bの内側には、従動ローラー13A及び13Bにより搬送された繊維マット1を、金属製ベルト11A及び11Bを利用して加熱プレスする加熱加圧室14A及び14B、並びに、軟化した繊維マットを冷却プレスする冷却加圧室15A及び15Bが配設されている。ステンレスベルト11Aと、ステンレスベルト11Bとの間には、供給される繊維マット1の厚さより短い長さの間隔が設けられている。冷却プレスの後、駆動ローラー12A及び12Bの間から、植物繊維含有ボード3を送り出すようにしている。
加熱加圧室14A及び14Bは、2つの金属製ベルト11A及び11Bを挟んだ状態で対向している。繊維マット1は、加熱加圧室14A及び14Bにおいて、金属製ベルト11A及び11Bに挟まれた状態で、加熱条件下、表裏両面側から押圧される。加熱加圧室14A及び14Bの内部には、加熱された油等の加熱用媒体が供給される。このため、繊維マット1は、加熱加圧室14A及び14Bの間を通過する際に加熱される。そして、上記のように、金属製ベルト11Aと、金属製ベルト11Bとの間隔は、供給される繊維マット1の厚さより短い長さとしているので、繊維マット1に含まれる熱可塑性樹脂繊維(F1)が溶融され、加圧条件下、溶融樹脂が植物繊維どうしの空隙を流動し、繊維マットの内部に均一に広げられる。
一方、冷却加圧室15A及び15Bも、加熱加圧室14A及び14Bと同様に、2つの金属製ベルト11A及び11Bを挟んだ状態で対向している。加熱加圧室14A及び14Bの間からの、加熱された繊維マット、即ち、溶融樹脂及び植物繊維を含む加熱シートは、冷却加圧室15A及び15Bの間に導入されると、金属製ベルト11A及び11Bに挟まれた状態で、冷却条件下、表裏両面側から押圧される。冷却加圧室15A及び15Bの内部には、冷却水等の冷却用媒体が供給される。このため、加熱シートは、冷却加圧室15A及び15Bの間を通過する際に冷却される。冷却温度は、特に限定されないが、溶融樹脂に含まれる熱可塑性樹脂のうち、融点が最も低い熱可塑性樹脂の融点より100℃以上低い温度であることが好ましい。そして、加圧条件下、溶融樹脂が固化して、植物繊維含有ボード3が形成され、駆動ローラー12A及び12Bの間から排出される。
本発明によれば、特定の酸変性度を有する酸変性熱可塑性樹脂を含む熱可塑性樹脂繊維(F1)を含有する繊維マットを用いるため、加熱シートに含まれる溶融樹脂が金属製ベルト等のプレス部材に貼り付くという不具合を抑制することができる。
本発明によれば、特定の酸変性度を有する酸変性熱可塑性樹脂を含む熱可塑性樹脂繊維(F1)を含有する繊維マットを用いるため、加熱シートに含まれる溶融樹脂が金属製ベルト等のプレス部材に貼り付くという不具合を抑制することができる。
尚、図1のダブルベルトプレス装置10は、シート形状の繊維マット1を原料としていることを示すが、これに限定されず、長尺状の繊維マット1を原料とすることもできる。この場合、駆動ローラー12A及び12Bの間から排出された板を裁断する等して、所定のサイズに加工してもよい。
本発明の植物繊維含有ボードの厚さ及び目付は、特に限定されないが、後述の用途として特に好適な内装材用基材への成形性の観点から、厚さは、好ましくは1〜10mm、より好ましくは1.5〜5mmであり、目付は、好ましくは700〜2000g/m2、より好ましくは1000〜1500g/m2である。
他の本発明は、植物繊維含有ボードを賦形する工程を備える内装材用基材の製造方法である。具体的には、植物繊維含有ボードを、それに含まれる熱可塑性樹脂の融点以上の温度に加熱して軟化させ、これを、所定形状のキャビティを備える型成形装置内にセットし、賦形する方法とすることができる。賦形は、通常、軟化物を冷却プレスすることによりなされる。冷却温度は、植物繊維含有ボードに含まれる熱可塑性樹脂のうち、融点が最も低い熱可塑性樹脂の融点より100℃以上低い温度であることが好ましい。
更に他の本発明は、上記の方法により得られた内装材用基材からなる基部と、該基部の表面に配設された表皮層とを備える内装材である。
上記表皮層を構成する材料は、特に限定されず、樹脂フィルム等の合皮、不織布等とすることができる。
また、基部及び表皮層は、直接、接合されていてよいし、接着剤により接合されていてもよい。
上記表皮層を構成する材料は、特に限定されず、樹脂フィルム等の合皮、不織布等とすることができる。
また、基部及び表皮層は、直接、接合されていてよいし、接着剤により接合されていてもよい。
初めに、図1により、植物繊維含有ボードの製造で用いた、プレス成形工程用のダブルベルトプレス装置10について、説明する。
図1のダブルベルトプレス装置10は、図面の左側から繊維マット1を供給し、右側で植物繊維含有ボード3を得る装置であり、駆動ローラー12A及び12Bと、従動ローラー13A及び13Bと、駆動ローラー12A及び従動ローラー13Aに掛けられて緊張状態にあるステンレスベルト11Aと、駆動ローラー12B及び従動ローラー13Bに掛けられて緊張状態にあるステンレスベルト11Bとを備える。そして、駆動ローラー12A及び従動ローラー13Aの間であって、ステンレスベルト11Aの内側、並びに、駆動ローラー12B及び従動ローラー13Bの間であって、ステンレスベルト11Bの内側には、従動ローラー13A及び13Bにより搬送された繊維マット1を、ステンレスベルト11A及び11Bを利用して加熱プレスする加熱加圧室14A及び14B、並びに、軟化した繊維マットを冷却プレスする冷却加圧室15A及び15Bが配設されている。冷却プレスの後、駆動ローラー12A及び12Bの間から、植物繊維含有ボード3を送り出すようにしている。
図1のダブルベルトプレス装置10は、図面の左側から繊維マット1を供給し、右側で植物繊維含有ボード3を得る装置であり、駆動ローラー12A及び12Bと、従動ローラー13A及び13Bと、駆動ローラー12A及び従動ローラー13Aに掛けられて緊張状態にあるステンレスベルト11Aと、駆動ローラー12B及び従動ローラー13Bに掛けられて緊張状態にあるステンレスベルト11Bとを備える。そして、駆動ローラー12A及び従動ローラー13Aの間であって、ステンレスベルト11Aの内側、並びに、駆動ローラー12B及び従動ローラー13Bの間であって、ステンレスベルト11Bの内側には、従動ローラー13A及び13Bにより搬送された繊維マット1を、ステンレスベルト11A及び11Bを利用して加熱プレスする加熱加圧室14A及び14B、並びに、軟化した繊維マットを冷却プレスする冷却加圧室15A及び15Bが配設されている。冷却プレスの後、駆動ローラー12A及び12Bの間から、植物繊維含有ボード3を送り出すようにしている。
次に、植物繊維含有ボードの製造原料を示す。
(1)植物繊維
ケナフ繊維を用いた。
(2)熱可塑性樹脂繊維
非変性ポリプロピレン樹脂(融点:165℃)と、酸変性度の異なる、無水マレイン酸変性ポリプロピレン樹脂(融点:100℃〜165℃)とを質量比95:5で混合した後、溶融混練し、紡糸して、6種類の樹脂繊維(FF1)〜(FF6)を得た。尚、無水マレイン酸変性ポリプロピレン樹脂における酸変性度は、FT−IRにより得られた赤外線スペクトルから、ポリプロピレン樹脂に由来するピーク(840cm−1)、及び、無水マレイン酸に由来するピーク(1785cm−1)の強度比を求めることにより決定した。例えば、840cm−1における吸収強度が0.916であり、1785cm−1における吸収強度が0.0825である場合、酸変性度は、0.0825/0.916=0.090であるとした。
また、非変性ポリプロピレン樹脂のみを紡糸して得られた、上記サイズを有する樹脂繊維(FF0)も用いた。
実験例1
50質量部の植物繊維と、50質量部の熱可塑性樹脂繊維(FF0)とを混綿した後、混綿物を、エアレイ法により積層して繊維集積物を得た。そして、この繊維集積物をニードルパンチングにより交絡させ、厚さが8〜12mmのマット状交絡物を得た。このマット状交絡物を、植物繊維含有ボード製造用の繊維マット1(図1)として用いた。
次いで、図1のダブルベルトプレス装置10を駆動させ、加熱加圧室14A及び14Bによる温度を200℃、プレス時間を120秒間とし、冷却加圧室15A及び15Bによる温度を30℃、プレス時間を180秒間として、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD1)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF0)の固化物の貼り付きがなく、製造前と同じ状態であった。
得られた植物繊維含有ボード(BD1)の剛性を評価するため、50mm×150mm×2.3mmの試験片を作製し、JIS K 7171に準ずる方法により、最大曲げ荷重を測定した。即ち、試験片を、支点間距離100mmの2つの支点(上端部の曲率半径が3.2mm)により支持し、支点間の中心の作用点(上端部の曲率半径が3.2mm)から速度50mm/分にて荷重を負荷した際の最大曲げ荷重を測定し、57.5Nを得た(表2参照)。
実験例2
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF1)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD2)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF1)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、59.8Nを得た(表2参照)。
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF1)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD2)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF1)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、59.8Nを得た(表2参照)。
実験例3
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF2)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD3)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF2)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、64.6Nを得た(表2参照)。
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF2)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD3)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF2)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、64.6Nを得た(表2参照)。
実験例4
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF3)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD4)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF3)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、69.0Nを得た(表2参照)。
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF3)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD4)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF3)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、69.0Nを得た(表2参照)。
実験例5
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF4)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD5)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF4)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、68.0Nを得た(表2参照)。
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF4)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD5)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF4)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、68.0Nを得た(表2参照)。
実験例6
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF5)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD6)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF5)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、67.8Nを得た(表2参照)。
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF5)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD6)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF5)の固化物の貼り付きがなく、製造前と同じ状態であった。
次いで、上記と同様にして、最大曲げ荷重を測定し、67.8Nを得た(表2参照)。
実験例7
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF6)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD7)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF6)の固化物が貼り付いていた。
次いで、上記と同様にして、最大曲げ荷重を測定し、69.0Nを得た(表2参照)。
熱可塑性樹脂繊維(FF0)に代えて、熱可塑性樹脂繊維(FF6)を用いた以外は、実験例1と同様にして、目付が1500g/m2、厚さが2.3mmの植物繊維含有ボード(以下、「植物繊維含有ボード(BD7)」という)を得た。その後、ステンレスベルト11A及び11Bにおける繊維マットとの接触面を目視観察したところ、加熱プレスにより溶融した熱可塑性樹脂繊維(FF6)の固化物が貼り付いていた。
次いで、上記と同様にして、最大曲げ荷重を測定し、69.0Nを得た(表2参照)。
表2から、以下のことが明らかである。実験例3〜6は、本発明に含まれる例であり、加熱プレスの際に熱可塑性樹脂がステンレスベルトに貼り付くことなく、植物繊維含有ボードを円滑に製造することができ、また、最大曲げ荷重が64Nを超えて、優れた剛性を示した。実験例1及び2は、本発明に含まれない例であり、加熱プレスの際に熱可塑性樹脂がステンレスベルトに貼り付くことなく、植物繊維含有ボードを円滑に製造することができたが、植物繊維との接着が十分でなく、最大曲げ荷重が60Nに至らなかった。また、実験例7は、本発明に含まれない例であり、加熱プレスの際に熱可塑性樹脂がステンレスベルトに貼り付いてしまい、植物繊維含有ボードを円滑に製造することができなかった。
実験例8
50質量部の植物繊維と、50質量部の熱可塑性樹脂繊維(FF6)とを混綿した後、混綿物を、エアレイ法により積層して、目付を0.9〜1.6kg/m2の範囲で変化させた複数種の繊維集積物を得た。そして、これらの繊維集積物をニードルパンチングにより交絡させ、厚さが8〜12mmのマット状交絡物を得た。これらのマット状交絡物を、植物繊維含有ボード製造用の繊維マットとして用い、実験例1と同様にして、厚さが2.3mmの植物繊維含有ボード(合計13枚)を得た。
次いで、上記と同様にして、最大曲げ荷重を測定した。そして、これをグラフ化した(図2参照)。
50質量部の植物繊維と、50質量部の熱可塑性樹脂繊維(FF6)とを混綿した後、混綿物を、エアレイ法により積層して、目付を0.9〜1.6kg/m2の範囲で変化させた複数種の繊維集積物を得た。そして、これらの繊維集積物をニードルパンチングにより交絡させ、厚さが8〜12mmのマット状交絡物を得た。これらのマット状交絡物を、植物繊維含有ボード製造用の繊維マットとして用い、実験例1と同様にして、厚さが2.3mmの植物繊維含有ボード(合計13枚)を得た。
次いで、上記と同様にして、最大曲げ荷重を測定した。そして、これをグラフ化した(図2参照)。
実験例9
上記非変性ポリプロピレン樹脂と、酸変性度が2.3である、無水マレイン酸変性ポリプロピレン樹脂(融点:160℃)とを質量比95:5で混合した後、溶融混練し、紡糸して、熱可塑性樹脂繊維(FF7)を得た。
次いで、50質量部の植物繊維と、50質量部の熱可塑性樹脂繊維(FF7)とを混綿した後、混綿物を、エアレイ法により積層して、目付を0.9〜1.5kg/m2の範囲で変化させた複数種の繊維集積物を得た。そして、これらの繊維集積物をニードルパンチングにより交絡させ、厚さが8〜12mmのマット状交絡物を得た。これらのマット状交絡物を、植物繊維含有ボード製造用の繊維マットとして用いた。
その後、図1のダブルベルトプレス装置10を駆動させ、繊維マットとステンレスベルトとの間にフッ素樹脂製の離型シートを介挿させつつ、加熱加圧室14A及び14Bによる温度を200℃、プレス時間を120秒間とし、冷却加圧室15A及び15Bによる温度を30℃、プレス時間を180秒間として、厚さが2.3mmの植物繊維含有ボード(合計12枚)を得た。
次いで、上記と同様にして、最大曲げ荷重を測定した。そして、これをグラフ化した(図2参照)。
図2は、目付に対する最大曲げ荷重のグラフを示し、実験例8及び9のそれぞれについて、近似線が付されている。この図2から、本発明に含まれる実験例8は、本発明に含まれない実験例9よりも剛性に優れることが明らかである。
前述の例は単に説明を目的とするものでしかなく、本発明を限定するものと解釈されるものではない。本発明を典型的な実施形態の例を挙げて説明したが、本発明の記述及び図示において使用された文言は、限定的な文言ではなく、説明的及び例示的なものであると理解される。ここで詳述したように、その形態において本発明の範囲又は精神から逸脱することなく、添付の特許請求の範囲内で変更が可能である。ここでは、本発明の詳述に特定の構造、材料及び実施例を参照したが、本発明をここにおける開示事項に限定することを意図するものではなく、むしろ、本発明は、添付の特許請求の範囲内における、機能的に同等の構造、方法、使用の全てに及ぶものとする。
本発明により得られる植物繊維含有ボードは、車両、船舶、航空機、建築等の分野において広く利用され、これらの分野における内装材、外装材、構造材等の前駆体として好適であり、特に、植物繊維含有ボードを賦形して、用途に応じた形状を有する基材とした後、表皮材とともに一体化させる、内装材の製造に有用である。
車両の分野では、自動車用で、ドア基材、パッケージトレー、ピラーガーニッシュ、スイッチベース、クォーターパネル、アームレストの芯材、ドアトリム、シート構造材、コンソールボックス、ダッシュボード、各種インストルメントパネル、デッキトリム、バンパー、スポイラー、カウリング等が挙げられる。
船舶又は航空機の分野では、パッケージトレー、アームレストの芯材、シート構造材、コンソールボックス、ダッシュボード、各種インストルメントパネル等が挙げられる。
また、建築の分野では、家具用で、机、椅子、棚、箪笥等の表装材、構造材や、住宅用で、ドア表装材、ドア構造材等が挙げられる。
その他、包装体、収容体(トレイ等)、保護用部材、パーティション部材等として用いることもできる。
1:繊維マット、3:植物繊維含有ボード、10:植物繊維含有ボード製造装置、11A,11B:ステンレスベルト、12A,12B:駆動ローラー、13A,13B:従動ローラー、14A,14B:ローラー群、15A,15B:ローラー群
Claims (5)
- 複数の植物繊維が熱可塑性樹脂により結着されてなる植物繊維含有ボードを製造する方法であって、
植物繊維と、熱可塑性樹脂を含有する熱可塑性樹脂繊維とを含む繊維マットを、表裏両面側から、前記熱可塑性樹脂繊維が溶融する温度で加熱及び加圧するプレス成形工程を備え、
前記熱可塑性樹脂は、酸変性度が0.03〜0.09である酸変性熱可塑性樹脂を含有することを特徴とする、植物繊維含有ボードの製造方法。 - 前記酸変性熱可塑性樹脂が、酸変性されたポリオレフィン樹脂を含む請求項1に記載の植物繊維含有ボードの製造方法。
- 植物繊維と、該植物繊維どうしを結着する熱可塑性樹脂とを含む植物繊維含有ボードであって、
前記熱可塑性樹脂は、酸変性度が0.03〜0.09である酸変性熱可塑性樹脂を含有することを特徴とする植物繊維含有ボード。 - 請求項3に記載の植物繊維含有ボードを賦形する工程を備えることを特徴とする内装材用基材の製造方法。
- 請求項4に記載の方法により得られた内装材用基材からなる基部と、該基部の表面に配設された表皮層とを備えることを特徴とする内装材。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017202192A JP2019072973A (ja) | 2017-10-18 | 2017-10-18 | 植物繊維含有ボード及びその製造方法 |
| CN201811179833.3A CN109676742A (zh) | 2017-10-18 | 2018-10-10 | 含植物纤维的板和其制造方法 |
| US16/156,230 US20190111654A1 (en) | 2017-10-18 | 2018-10-10 | Vegetable fiber-containing board and method for producing the same |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017202192A JP2019072973A (ja) | 2017-10-18 | 2017-10-18 | 植物繊維含有ボード及びその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2019072973A true JP2019072973A (ja) | 2019-05-16 |
Family
ID=66096861
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017202192A Pending JP2019072973A (ja) | 2017-10-18 | 2017-10-18 | 植物繊維含有ボード及びその製造方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US20190111654A1 (ja) |
| JP (1) | JP2019072973A (ja) |
| CN (1) | CN109676742A (ja) |
Families Citing this family (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US11142645B2 (en) * | 2018-03-12 | 2021-10-12 | Ford Global Technologies, Llc | Strategic nanoparticle reinforcement of natural fibers for polymeric composites |
| CN113508163B (zh) * | 2019-05-16 | 2022-11-11 | 星光Pmc株式会社 | 成形材料用树脂组合物、成形体以及成形材料用树脂组合物的制造方法 |
| DE102021111193B4 (de) * | 2021-04-30 | 2023-08-31 | Moehringer Palmwood GmbH | Verfahren zur Verarbeitung der Stämme von Ölpalmen zur Herstellung von Holzprodukten |
| JP7254401B1 (ja) * | 2021-06-01 | 2023-04-10 | 株式会社ワークスタジオ | 再生ボードの製造方法、及び再生ボード |
| CN117901511B (zh) * | 2024-01-09 | 2025-05-13 | 中国林业科学研究院木材工业研究所 | 一种层组装的柔性纤维板及其制备方法 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20030162461A1 (en) * | 2002-02-22 | 2003-08-28 | Balthes Garry E. | Process, composition and coating of laminate material |
| JPWO2005113667A1 (ja) * | 2004-05-24 | 2008-03-27 | 株式会社プライムポリマー | 繊維強化樹脂組成物及びその成形品 |
| US7651964B2 (en) * | 2005-08-17 | 2010-01-26 | Milliken & Company | Fiber-containing composite and method for making the same |
| US7605097B2 (en) * | 2006-05-26 | 2009-10-20 | Milliken & Company | Fiber-containing composite and method for making the same |
| JP5194938B2 (ja) * | 2008-03-27 | 2013-05-08 | トヨタ紡織株式会社 | 植物性繊維複合材の製造方法 |
| CN104334615B (zh) * | 2012-03-09 | 2016-10-26 | Dic株式会社 | 包含改性微纤化植物纤维的树脂组合物的制造方法、以及该树脂组合物 |
| CN107214896A (zh) * | 2017-06-12 | 2017-09-29 | 罗生权 | 热塑性塑料熔覆植物纤维基材及其加工方法 |
-
2017
- 2017-10-18 JP JP2017202192A patent/JP2019072973A/ja active Pending
-
2018
- 2018-10-10 US US16/156,230 patent/US20190111654A1/en not_active Abandoned
- 2018-10-10 CN CN201811179833.3A patent/CN109676742A/zh not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| US20190111654A1 (en) | 2019-04-18 |
| CN109676742A (zh) | 2019-04-26 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5215841B2 (ja) | 熱可塑的変形繊維により強化された半製品の製造方法 | |
| US20190111654A1 (en) | Vegetable fiber-containing board and method for producing the same | |
| CN101977741B (zh) | 植物性纤维复合材的制造方法 | |
| CN1082887C (zh) | 横向可伸长的弹性层合制品及其制备方法和用途 | |
| KR101233813B1 (ko) | 열가소성 유기 섬유, 그 제조 방법, 이를 이용한 섬유 복합 보드 및 그 제조 방법 | |
| JP5926947B2 (ja) | 繊維強化樹脂成形体及びそれを用いた車両用内装材 | |
| JP6278286B2 (ja) | 積層体 | |
| US20100112881A1 (en) | Composite material and method for manufacturing composite material | |
| JP2015048571A (ja) | 炭素繊維及び天然繊維を備えた成形品、その製造方法及び使用 | |
| JP6597067B2 (ja) | 繊維基材 | |
| JPH01272636A (ja) | ガラス繊維マットで補強された熱可塑性半製品 | |
| JP2014237235A (ja) | 繊維質成形体の製造方法 | |
| KR20190104791A (ko) | 샌드위치 패널 및 그의 제조방법 | |
| JP2015016589A (ja) | 繊維ボード及び繊維成形体 | |
| JP5246047B2 (ja) | 繊維ボードの製造方法 | |
| US5888913A (en) | Glass matt reinforced thermoplastics suitable for the production of paintable parts and parts produced therefrom | |
| KR20190104801A (ko) | 샌드위치 패널 및 그의 제조방법 | |
| JP2018161799A (ja) | 炭素繊維強化シートおよびその製造方法 | |
| JP2000015729A (ja) | 分散法スタンパブルシートの膨張成形品および分散法スタンパブルシート | |
| JPH0457163B2 (ja) | ||
| CN118814366A (zh) | 制备模制件的方法以及模制件 | |
| JP2023183558A (ja) | 繊維含有樹脂成形体および繊維含有樹脂成形体の製造方法 | |
| JP2019072924A (ja) | 繊維ボードの製造方法並びに繊維マット及び繊維ボード | |
| CN116872574A (zh) | 一种干碳纤维单向带及其制备方法 | |
| JP2014233969A (ja) | 繊維質成形体 |