JP2019084568A - スカム吸収シート、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 - Google Patents
スカム吸収シート、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 Download PDFInfo
- Publication number
- JP2019084568A JP2019084568A JP2017215404A JP2017215404A JP2019084568A JP 2019084568 A JP2019084568 A JP 2019084568A JP 2017215404 A JP2017215404 A JP 2017215404A JP 2017215404 A JP2017215404 A JP 2017215404A JP 2019084568 A JP2019084568 A JP 2019084568A
- Authority
- JP
- Japan
- Prior art keywords
- scum
- molten metal
- porous body
- absorbing sheet
- metal pool
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Continuous Casting (AREA)
- Casting Support Devices, Ladles, And Melt Control Thereby (AREA)
Abstract
【解決手段】回転する一対の冷却ロール11、11と一対のサイド堰によって形成された溶融金属プール部16に、溶融金属3を供給し、冷却ロール11の周面に凝固シェル5を形成・成長させて薄肉鋳片1を製造する双ロール式連続鋳造装置において用いるスカム吸収シート20であって、スカム吸収シート20は、溶融金属プール部16の湯面上に固定機構を用いることなく浮かべられ、スカム吸収シート20は、少なくとも溶融金属プール部16の溶融金属3と接触する領域が酸化物の多孔質体で構成されており、前記多孔質体により、溶融金属プール部16に浮遊するスカムXを吸着する。
【選択図】図3
Description
そこで、上述の双ロール式連続鋳造装置を用いて薄肉鋳片を鋳造する際に、スカムの発生及びスカムの巻き込みを抑制する様々な手段が提案されている。
また、特許文献2には、溶鋼溜め湯面全体を上方から覆うカバー本体の短辺堰と直交する方向に沿う両端部下面に、溶鋼内に浸漬する浸漬部を形成するとともに、この両浸漬部間のカバー本体の下面中央に形成された空間部内に、湯面に浮遊する波立ち吸収部材を配置した湯面保護カバーが提案されている。
よって、スカムの巻き込みを抑制でき、表面品質に優れた薄肉鋳片を製造することができる。
この場合、セラミックスファイバーからなる多孔質シートによって多孔質体を形成することができる。また、鋳造条件に応じて、熱伝導性、耐熱性等を考慮してセラミックスファイバーからなる多孔質シートを選択することで、的確にスカムを吸収することが可能となる。
アルミナ及びジルコニアは、溶融金属との濡れ性が悪く、かつ、スカムとの濡れ性が良いことから、スカム吸収シートの溶融金属と接触する領域に多孔質体を形成することによってスカム除去効果が高くなる。また、溶融金属と接した際に多孔質体の気孔部に溶融金属が入り込むことが抑制され、断熱性が維持されることになる。
この場合、多孔質体の気孔率が50%以上とされているので、気孔部が十分に確保されており、スカムを十分に吸収することができるとともに、断熱性に優れている。一方、多孔質体の気孔率が98%以下とされているので、多孔質層の強度が確保される。
本実施形態では、溶融金属として溶鋼を用いており、鋼材からなる薄肉鋳片を製造するものとされている。なお、鋼種としては、例えば0.001〜0.01%C極低炭鋼、0.02〜0.05%C低炭鋼、0.06〜0.4%C中炭鋼、0.5〜1.2%C高炭鋼、SUS304鋼に代表されるオーステナイト系ステンレス鋼、SUS430鋼に代表されるフェライト系ステンレス鋼、3.0〜4.0%Si方向性電磁鋼、0.1〜6.5%Si無方向性電磁鋼等(なお、%は、質量%)が挙げられる。
また、本実施形態では、製造される薄肉鋳片1の幅が200mm以上1800mm以下の範囲内、厚さが0.8mm以上5mm以下の範囲内とされている。
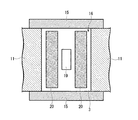
図1に示す双ロール式連続鋳造装置10は、一対の冷却ロール11、11と、薄肉鋳片1を支持するピンチロール12,12及び13,13と、一対の冷却ロール11、11の幅方向端部に配設されたサイド堰15と、これら一対の冷却ロール11、11とサイド堰15とによって画成された溶鋼プール部16に供給される溶鋼3を保持するタンディッシュ18と、このタンディッシュ18から溶鋼プール部16へと溶鋼3を供給する浸漬ノズル19と、を備えている。
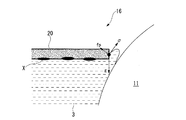
このスカムXは湯面上に堆積、浮遊しており、回転する冷却ロール11と薄肉鋳片1の間に巻き込まれると、薄肉鋳片1の表面疵の原因となる。
このスカム吸収シート20は、溶鋼プール部16の湯面上に固定機構を用いることなく浮かべられて使用され、溶鋼プール部16の湯面上に浮上してきたスカムを付着し、回転する冷却ロール11に巻き込まれるのを防止する役割を担う。
1)溶鋼との接触面が、溶鋼と濡れにくい(接触角が118°より大きい)こと。
2)溶鋼に対し耐食性を有すること。
3)酸化物(主にアルミナ)からなるスカムとの親和性が強く、容易に付着・吸収すること。
4)耐熱衝撃性を有するとともに熱容量が小さく断熱作用があること。溶鋼に接しても破損することなく、湯面上に配置することにより湯面を保温し、溶鋼の温度低下を抑制でき、表面に地金が形成され難いこと。
5)軽量であり、溶鋼プール部16の湯面上に固定機構を用いることなく安定して浮遊すること。
6)溶鋼流れに沿って冷却ロール11に近接しても、冷却ロール11と一定の距離を保ち、冷却ロール11に巻き込まれないこと。
酸化物の多孔質体で形成したスカム吸収シート20は、上述した性能を満足する。よって、スカム吸収シート20は、溶鋼プール部16の湯面上に浮上してくるスカムXを付着吸収することができるとともに、溶鋼3の温度低下を抑制することができる。また、スカム吸収シート20における地金の発生が抑制される。
ここで、スカム吸収シート20(多孔質体)を構成するアルミナ又はジルコニアは、溶鋼との濡れ性が悪く、溶鋼との接触角が118°よりも大きいものとされている。
また、スカム吸収シート20(多孔質体)を構成する繊維(セラミックスファイバー)の外径は、例えば1μm以上20μm以下の範囲内とされている。
ここで、上述の気孔率P(%)は、スカム吸収シート20(多孔質体)の見掛け密度をM1、スカム吸収シート20(多孔質体)と同組成物質の密度M0とした際に、以下の式で算出される。
P=100×(1−M1/M0)
なお、上述のアルミナ又はジルコニアからなる繊維(セラミックスファイバー)の集合体からなるスカム吸収シート20(多孔質体)においては、1/3程度の厚さまで圧縮しても元の厚さに復元することから、見掛け密度は圧縮する前の状態で測定したものを用いた。
なお、断熱効果を確実に奏功せしめるためには、スカム吸収シート20(多孔質体)の気孔率Pの下限を80%以上とすることがより好ましく、88%以上とすることがさらに好ましい。また、スカム吸収シート20(多孔質体)の強度を十分に確保するためには、スカム吸収シート20(多孔質体)の気孔率Pの上限を97%以下とすることが好ましく、96%以下とすることがさらに好ましい。
スカム吸収シート20(多孔質体)の厚さを1.0mm以上とすることにより、十分な断熱効果を得ることができ、かつ、強度を確保することができる。一方、スカム吸収シート20(多孔質体)の厚さが10mmを超えても断熱効果が飽和する。また、省スペース化の観点からも必要以上に厚くする必要はない。
なお、強度を確保するとともに断熱効果を確実に奏功せしめるためには、スカム吸収シート20(多孔質体)の厚さの下限を2mm以上とすることが好ましい。また、さらなる省スペース化のためには、スカム吸収シート20(多孔質体)の厚さの上限を5mm以下とすることがさらに好ましい。
スカム吸収シート20(多孔質体)の見掛け密度を、0.11g/cm3以上とすることにより、強度を確保することができる。一方、スカム吸収シート20(多孔質体)の見掛け密度を、2.00g/cm3以下とすることにより、溶鋼プール部16の湯面上に固定機構を用いることなく安定して浮遊させることができる。
なお、さらに強度を確保するためには、スカム吸収シート20(多孔質体)の見掛け密度の下限を0.17g/cm3以上とすることが好ましく、0.23g/cm3以上とすることがさらに好ましい。また、さらに安定して溶鋼プール部16の湯面上に固定機構を用いることなく浮遊させるためには、スカム吸収シート20(多孔質体)の見掛け密度の上限を0.79g/cm3以下とすることが好ましく、0.47g/cm3以下とすることがさらに好ましい。
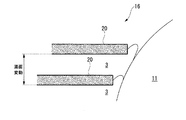
ここで、溶鋼プール部16の湯面においては、冷却ロール11の回転に伴って、冷却ロール11側に向かうように溶鋼が流動する。このため、湯面上を浮遊するスカム吸収シート20は、冷却ロール11に近接することになる。
すなわち、図5に示すように、重力gと表面張力σと内圧fpが釣り合うように作用することで、スカム吸収シート20と冷却ロール11との間に一定の距離(限界距離)が確保される。
また、上述の限界距離は一定であることから、溶鋼プール部16の湯面高さが変動しても、図6に示すように、冷却ロール11の周面に沿ってスカム吸収シート20が移動することになる。
また、スカム吸収シート20を構成する多孔質体の気孔率Pが98%以下とされているので、スカム吸収シート20(多孔質体)の強度を確保することができる。
また、本実施形態の好ましい形態では、スカム吸収シート20(多孔質体)は、その厚さtが1.0mm以上15mm以下の範囲内とされているので、十分な断熱効果を得ることができ、かつ、強度を確保することができる。
例えば、本実施形態では、図1に示すように、ピンチロールを配設した双ロール式連続鋳造装置を例に挙げて説明したが、これらのロール等の配置に限定はなく、適宜設計変更してもよい。
本発明例1では、以下に示すスカム吸収シートを、固定機構を用いることなく、各ロール面に対向するように2枚浮かべて、鋳造を実施した。
・サイズ:横780mm、縦70mm、厚さ2.5mm
・材質:ジルコニアファイバー
・気孔率:96%
本発明例2では、以下に示すスカム吸収シートを、固定機構を用いることなく、各ロール面に対向するように2枚浮かべて、鋳造を実施した。
・サイズ:横760mm、縦65mm、厚さ10mm
・材質:アルミナファイバー
・気孔率:85%
本発明例3では、スカム堰とスカム吸収シートとを併用した。
スカム堰は、材質はアルミナグラファイトとし、サイズは幅720mm、厚さ10mm、高さ200mmとした。このスカム堰を斜めに立てて浸漬深さ25mmとなるように、溶鋼プール部内に配置した。
そして、以下に示すスカム吸収シートを、固定機構を用いることなく、各ロール面に対向するように、スカム堰と冷却ロールとの間にそれぞれ1枚ずつ(計2枚)浮かべて、鋳造を実施した。
・サイズ:横780mm、縦32mm、厚さ5mm
・材質:アルミナファイバー
・気孔率:92%
比較例1では、溶鋼プール部の湯面には、スカム堰及びスカム吸収シートを配置せず、浸漬ノズルを除いて自由表面とした。
比較例2では、溶鋼プール部の湯面に、高さ位置を一定とし、以下に示す板材を水平に装入した。
・サイズ:横720mm、縦166mm、厚さ10mm(中央部にノズルを配置するための開口部あり)
・材質:アルミナグラファイト

また、鋳造時の溶鋼プールにおける皮張りの発生は初期においても発生せず、該シートの断熱効果が確認された。
このように、本発明例1〜3のいずれもスカム疵の発生が確認されずに、薄肉鋳片を安定して鋳造することができた。
比較例1にて鋳造した薄肉鋳片について表面状況を観察した結果、スカム痕は鋳片長1m当たり10個以上と頻発し、スカム疵も鋳片長1m当たり3個以上発生していることが確認された。
比較例2にて鋳造した薄肉鋳片について表面状況を観察した結果、スカム痕は鋳片長1m当たり5個と頻発し、スカム疵も鋳片長1m当たり1個以上発生していることが確認された。
3 溶鋼
5 凝固シェル
11 冷却ロール
16 溶鋼プール部(溶融金属プール部)
20 スカム吸収シート
Claims (6)
- 回転する一対の冷却ロールと一対のサイド堰によって形成された溶融金属プール部に、溶融金属を供給し、前記冷却ロールの周面に凝固シェルを形成・成長させて薄肉鋳片を製造する双ロール式連続鋳造装置において用いるスカム吸収シートであって、
前記スカム吸収シートは、前記溶融金属プール部の湯面上に固定機構を用いることなく浮かべられ、
当該スカム吸収シートは、少なくとも前記溶融金属プール部の溶融金属と接触する領域が酸化物の多孔質体で構成されており、
前記多孔質体により、前記溶融金属プール部に浮遊するスカムを吸着することを特徴とするスカム吸収シート。 - 前記多孔質体は、セラミックスファイバーからなる多孔質シートで構成されていることを特徴とする請求項1に記載のスカム吸収シート。
- 前記多孔質体は、アルミナ又はジルコニアで構成されていることを特徴とする請求項1又は請求項2に記載のスカム吸収シート。
- 前記多孔質体は、気孔率が50%以上98%以下の範囲内とされていることを特徴とする請求項1から請求項3のいずれか一項に記載のスカム吸収シート。
- 回転する一対の冷却ロールと一対のサイド堰によって形成された溶融金属プール部に、溶融金属を供給し、前記冷却ロールの周面に凝固シェルを形成・成長させて薄肉鋳片を製造する双ロール式連続鋳造装置であって、
請求項1から請求項4のいずれか一項に記載のスカム吸収シートが、前記溶融金属プール部の湯面上に固定機構を用いることなく浮かべられていることを特徴とする双ロール式連続鋳造装置。 - 回転する一対の冷却ロールと一対のサイド堰によって形成された溶融金属プール部に、溶融金属を供給し、前記冷却ロールの周面に凝固シェルを形成・成長させて薄肉鋳片を製造する薄肉鋳片の製造方法であって、
請求項1から請求項4のいずれか一項に記載のスカム吸収シートが、前記溶融金属プール部の湯面上に固定機構を用いることなく浮かべられていることを特徴とする薄肉鋳片の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017215404A JP6926966B2 (ja) | 2017-11-08 | 2017-11-08 | スカム吸収シート、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2017215404A JP6926966B2 (ja) | 2017-11-08 | 2017-11-08 | スカム吸収シート、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2019084568A true JP2019084568A (ja) | 2019-06-06 |
| JP6926966B2 JP6926966B2 (ja) | 2021-08-25 |
Family
ID=66763702
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2017215404A Active JP6926966B2 (ja) | 2017-11-08 | 2017-11-08 | スカム吸収シート、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6926966B2 (ja) |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61289949A (ja) * | 1985-06-14 | 1986-12-19 | Mitsubishi Heavy Ind Ltd | 薄板連続鋳造装置 |
| JPH0241741A (ja) * | 1988-07-29 | 1990-02-09 | Hitachi Zosen Corp | 移動鋳型壁を持つ連続鋳造設備における湯面保護カバー |
| JPH02207946A (ja) * | 1989-02-07 | 1990-08-17 | Nippon Steel Corp | 連続鋳造時のスカム除去方法及び装置 |
| JPH03193245A (ja) * | 1989-12-25 | 1991-08-23 | Nisshin Steel Co Ltd | 薄板連続鋳造方法 |
| JPH0544369U (ja) * | 1991-11-11 | 1993-06-15 | 津之江技研株式会社 | 溶融金属の除滓材 |
| JPH09141397A (ja) * | 1995-11-24 | 1997-06-03 | Hitachi Zosen Corp | モールド装置における湯面保護カバー |
| JPH11245006A (ja) * | 1998-03-04 | 1999-09-14 | Nippon Steel Corp | 浸漬ノズルの詰り防止方法及び装置 |
| JP2002273551A (ja) * | 2001-03-15 | 2002-09-25 | Nippon Steel Corp | 表面性状の優れた薄帯鋳片を連続鋳造する双ドラム式連続鋳造方法 |
-
2017
- 2017-11-08 JP JP2017215404A patent/JP6926966B2/ja active Active
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61289949A (ja) * | 1985-06-14 | 1986-12-19 | Mitsubishi Heavy Ind Ltd | 薄板連続鋳造装置 |
| JPH0241741A (ja) * | 1988-07-29 | 1990-02-09 | Hitachi Zosen Corp | 移動鋳型壁を持つ連続鋳造設備における湯面保護カバー |
| JPH02207946A (ja) * | 1989-02-07 | 1990-08-17 | Nippon Steel Corp | 連続鋳造時のスカム除去方法及び装置 |
| JPH03193245A (ja) * | 1989-12-25 | 1991-08-23 | Nisshin Steel Co Ltd | 薄板連続鋳造方法 |
| JPH0544369U (ja) * | 1991-11-11 | 1993-06-15 | 津之江技研株式会社 | 溶融金属の除滓材 |
| JPH09141397A (ja) * | 1995-11-24 | 1997-06-03 | Hitachi Zosen Corp | モールド装置における湯面保護カバー |
| JPH11245006A (ja) * | 1998-03-04 | 1999-09-14 | Nippon Steel Corp | 浸漬ノズルの詰り防止方法及び装置 |
| JP2002273551A (ja) * | 2001-03-15 | 2002-09-25 | Nippon Steel Corp | 表面性状の優れた薄帯鋳片を連続鋳造する双ドラム式連続鋳造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6926966B2 (ja) | 2021-08-25 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6784221B2 (ja) | スカム堰、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 | |
| JP6859827B2 (ja) | スカム堰、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 | |
| JP6926966B2 (ja) | スカム吸収シート、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 | |
| JP6828361B2 (ja) | サイドシール装置、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 | |
| JP6801467B2 (ja) | サイド堰、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 | |
| KR102505042B1 (ko) | 스컴 흡착 부재, 쌍롤식 연속 주조 장치, 및 주편의 제조 방법 | |
| TW202015830A (zh) | 浮渣吸附構件、雙輥式連續鑄造裝置、及鑄片的製造方法 | |
| CN111842854A (zh) | 一种异质空心球泡沫钢制造方法及装置 | |
| JP4527832B2 (ja) | 鋼の連続鋳造方法 | |
| BR112021005433B1 (pt) | Membro de adsorção de escória, dispositivo de lingotamento contínuo de rolo duplo e método de produção para placas | |
| JP7124617B2 (ja) | スカム堰、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 | |
| JP3289118B2 (ja) | 連続鋳造における収縮孔低減装置 | |
| JPH01317661A (ja) | 金属薄板の連続鋳造方法及び装置 | |
| JP7273300B2 (ja) | 薄肉鋳片の製造方法、及び、双ロール式連続鋳造装置 | |
| JP2010115714A (ja) | モールドパウダー | |
| JP7273301B2 (ja) | スカム堰、双ロール式連続鋳造装置、及び、薄肉鋳片の製造方法 | |
| JPH0241741A (ja) | 移動鋳型壁を持つ連続鋳造設備における湯面保護カバー | |
| JP2002273551A (ja) | 表面性状の優れた薄帯鋳片を連続鋳造する双ドラム式連続鋳造方法 | |
| Haga | A Single Roll Caster Equipped with a Scraper | |
| JP3908902B2 (ja) | 薄肉鋳片連続鋳造用冷却ドラム及び薄肉鋳片の連続鋳造方法 | |
| JP6762551B2 (ja) | 鋳造装置および鋳造方法並びにそれに用いられる金属板表面平滑化具 | |
| JPH0847748A (ja) | 連続鋳造用鋳型 | |
| JPH05169207A (ja) | タンディッシュ内の介在物低減方法 | |
| JP2019195846A (ja) | スカム堰、双ドラム式連続鋳造装置、及び、薄肉鋳片の製造方法 | |
| JPH0220648A (ja) | 金属薄板連続鋳造用注入ノズル |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20200703 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20210414 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210427 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210621 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20210706 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20210719 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 6926966 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |