JP2019165100A - ヒートシンク付パワーモジュール用基板の製造方法 - Google Patents
ヒートシンク付パワーモジュール用基板の製造方法 Download PDFInfo
- Publication number
- JP2019165100A JP2019165100A JP2018051766A JP2018051766A JP2019165100A JP 2019165100 A JP2019165100 A JP 2019165100A JP 2018051766 A JP2018051766 A JP 2018051766A JP 2018051766 A JP2018051766 A JP 2018051766A JP 2019165100 A JP2019165100 A JP 2019165100A
- Authority
- JP
- Japan
- Prior art keywords
- heat sink
- aluminum
- power module
- module substrate
- metal layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images

Landscapes
- Cooling Or The Like Of Semiconductors Or Solid State Devices (AREA)
Abstract
Description
例えば特許文献1に開示されているヒートシンク付パワーモジュール用基板は、セラミックス基板からなる絶縁層の一方の面に純アルミニウム板、アルミニウム合金板、純銅板、銅合金板等からなる回路層が接合され、絶縁層の他方の面に純アルミニウム又はアルミニウム合金の金属板からなる金属層が接合され、この金属層に、アルミニウム又はアルミニウム合金で構成されたヒートシンクが銅層を介して接合されている。この場合、絶縁層と金属層とはろう材を用いて接合され、金属層とヒートシンクとは、その間に介在した銅層との間で固相拡散接合されている。
しかしながら、これらパワーモジュール用基板の金属層とアルミニウム炭化珪素複合体とを銅層を介して500℃程度の温度で同時に接合しようとすると、金属層と銅層との接合には不十分であり、金属層と銅層との間に金属間化合物(CuAl2、CuAl等)が十分に成長せずに接合不良を生じ易い。これを解決するため、接合温度を高めようとすると、アルミニウム炭化珪素複合体の一部が溶融するおそれがある。
この場合、前記金属箔のマグネシウムの濃度が0.02質量%以上3.0質量%以下である。
この製造方法によれば、マグネシウムが添加されたアルミニウム又はアルミニウム合金からなる金属箔をパワーモジュール用基板の金属層と銅層との間に介在したことにより、金属箔内に固溶したマグネシウムが拡散して金属層やヒートシンク表面の酸化膜と反応してアルミニウム酸化膜を破壊し、マグネシウム酸化物(MgAl2O4やMgO)として分散する。この場合、金属箔は、マグネシウムが固溶したアルミニウム合金であるから、アルミニウム表面のアルミニウム酸化膜を破壊して生成されるマグネシウム酸化物は、アルミニウムと銅との界面に微細な粒子として分散した状態となる。したがって、このマグネシウム酸化物がアルミニウムと銅との金属間化合物の生成を阻害することが抑制され、その結果、アルミニウムと銅との金属間化合物の成長が促進され、500℃以下の低い温度でもパワーモジュール用基板とヒートシンクとを強固に接合することができる。
この場合、金属箔の厚さが、3.0μm未満とするのは圧延困難であり、300.0μmを超える厚さでは、金属箔(圧延箔)とセラミックスとの線膨張差から生じる応力が大きくなり、剥離の原因となるおそれがある。
シリコンも金属層やアルミニウム炭化珪素複合体のアルミニウムに拡散して接合強度を高めることができる。ただし、金属箔のシリコンの濃度が10.5質量%を超えていると、圧延が困難となる。
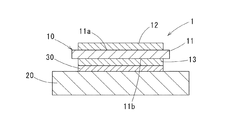
図1に、本実施形態の製造方法により製造されたヒートシンク付パワーモジュール用基板1を示す。このヒートシンク付パワーモジュール用基板1は、パワーモジュール用基板10とヒートシンク20とが銅層30を介して積層状態で接合されている。
セラミックス基板11は、回路層12と金属層13の間の電気的接続を防止する絶縁材であって、例えばAlN(窒化アルミ)、窒化珪素Si3N4等により形成され、その板厚は0.2mm〜1.5mmである。
ヒートシンク20としては、平板が好適に用いられ、その厚さは0.4mm〜6.0mmとするとよい。
なお、ヒートシンク20の表面には、含侵されたアルミニウム合金からなるスキン層(図示なし)が形成されており、このスキン層と銅層30が接合されている。
また、含浸されるアルミニウム合金としては、例えば、A356(ASTM規格)、ADC12、6063、3003等(JIS規格)を用いることができる。
銅層30は、特に限定されないが、熱伝導性の面で純銅からなるものが好ましい。例えば、無酸素銅の圧延板によって形成されており、0.05mm以上3.0mm以下の厚さに形成される。
その製造方法は、セラミックス基板11に回路層12及び金属層13を接合してパワーモジュール用基板10を形成するパワーモジュール用基板形成工程と、パワーモジュール用基板10にヒートシンク20を接合するヒートシンク接合工程とからなる。以下、この工程順に説明する。
図2に示すように、セラミックス基板11の一方の面11aに回路層12となるアルミニウム板12A、他方の面11bに金属層13となるアルミニウム板13Aを、それぞれAl−Si系ろう材箔15を介して積層し、その積層体を積層方向に加圧した状態で加熱した後、冷却することにより、セラミックス基板11の一方の面11aに回路層12、他方の面11bに金属層13が接合されたパワーモジュール用基板10を形成する。ろう材箔15は加熱により溶融し、回路層12や金属層13中に拡散して、これらをセラミックス基板11と強固に接合する。
このときの接合条件は、必ずしも限定されるものではないが、真空雰囲気中で、積層方向の加圧力が0.3MPa〜1.0MPaで、640℃以上650℃以下の加熱温度に1分以上60分以下保持するのが好適である。
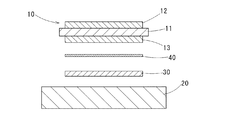
図3に示すように、パワーモジュール用基板10の金属層13に銅層30を介してヒートシンク20を接合する。この接合は、金属層13及びヒートシンク20のアルミニウムと銅層30の銅との固相拡散接合である。
また、この接合に際しては、金属箔40を金属層13と銅層30との間に挿入しておく。この金属箔40は、マグネシウムが添加されたアルミニウム合金により形成される金属箔である。
この金属箔40を金属層13と銅層30との間に介在させ、積層方向に加圧した状態で加熱することにより、金属層13とヒートシンク20とをアルミニウムと銅との拡散接合によって接合する。このときの接合条件としては、必ずしも限定されないが、真空雰囲気で、積層方向の加圧力が0.3MPa以上3.5MPa以下で、400℃以上500℃未満の加熱温度に5分以上240分以下保持するのが好適である。
なお、金属箔40はマグネシウムが添加されたAl−Si合金により構成されていることとしたが、そのAl−Si合金におけるシリコンの含有比率が10.5質量%以下であることが好ましい。Al−Si合金におけるシリコンの含有比率が10.5質量%を超えると圧延困難となる。
また、上記実施形態では、金属箔40の材料をマグネシウムが添加されたAl−Si合金としたが、マグネシウムが添加された他のアルミニウム合金を用いてもよいし、マグネシウムが添加された純アルミニウムであってもよい。
マグネシウムの濃度が0.02質量%未満ではアルミニウムと銅との界面にマグネシウム酸化物が十分に形成されない結果、アルミニウム酸化膜が残存してアルミニウムと銅との拡散接合が阻害され、接合不良を生じるおそれがある。
一方、マグネシウムの濃度が増えると、相対的にアルミニウムの濃度が減少し、金属層40がより固くなることから、圧延が困難となる。
また、本実施形態では、ヒートシンク20は平板としたが、形状は特に限定されず、例えば、内部に水路を有する液冷式の冷却器であっても良い。
実施例1〜8及び比較例1におけるパワーモジュール用基板の金属層と銅層との接合の際に形成した金属箔におけるMgの添加の有無、シリコンの濃度及びマグネシウムの濃度、並びに箔厚は表1の通りである。なお、従来例においては、パワーモジュール用基板の金属層と銅層との接続に上記金属箔を用いなかった。
このパワーモジュール用基板の金属層と銅層との接合においては、加圧力2.1MPaで490℃の温度に150分保持した。
接合率は、接合面の超音波探傷像を二値化処理して、剥離部分を除く接合された面積を求め、これを接合すべき界面の面積で割った比率とした。
また、得られた資料について、冷熱サイクル信頼性としてセラミックス基板と金属層との接合率(AIN/裏Al接合率)を評価した。このセラミックス基板及び金属層の接合率は、−40℃〜150℃の間で3000回変化させる温度サイクル試験を実行した後の数値である。
これらの結果を表1に示す。

また、実施例1〜8の窒化アルミニウムにより構成されるセラミックス基板と純アルミニウムからなる金属層との接合率(AIN/裏Alの接合率)は、75%を超えており、冷熱サイクル信頼性も高かった。特に、実施例1〜7は、AIN/裏Alの接合率が80%を超えており、マグネシウムを添加したアルミニウム箔、若しくは、マグネシウムを添加したAl−Si箔の箔圧を3.0μm以上300.0μm以下とすることで、冷却サイクル信頼性をより高めることができた。
10 パワーモジュール用基板
11 セラミックス基板
12 回路層
13 金属層
20 ヒートシンク
30 銅層
40 金属箔
50 接合層
Claims (3)
- セラミックス基板の一方の面に回路層が接合されるとともに、前記セラミックス基板の他方の面にアルミニウム又はアルミニウム合金からなる金属層が接合されてなるパワーモジュール用基板における前記金属層と、炭化珪素の多孔体にアルミニウム合金を含浸して形成されたアルミニウム炭化珪素複合体からなるヒートシンクとを銅層を介して拡散接合することにより、前記パワーモジュール用基板と前記ヒートシンクとを接合するヒートシンク接合工程を有し、前記ヒートシンク接合工程は、前記パワーモジュール用基板の前記金属層と前記銅層との間に、マグネシウムが0.02質量%以上3.0質量%以下の濃度で添加されたアルミニウム合金からなる金属箔を介在した状態で前記パワーモジュール用基板と前記ヒートシンクとを接合することを特徴とするヒートシンク付パワーモジュール用基板の製造方法。
- 前記金属箔の厚さが3.0μm以上300.0μm以下であることを特徴とする請求項1に記載のヒートシンク付パワーモジュール用基板の製造方法。
- 前記金属箔は、さらにシリコンを含み、該シリコンの濃度が10.5質量%以下であることを特徴とする請求項1又は2に記載のヒートシンク付パワーモジュール用基板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018051766A JP6973218B2 (ja) | 2018-03-19 | 2018-03-19 | ヒートシンク付パワーモジュール用基板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018051766A JP6973218B2 (ja) | 2018-03-19 | 2018-03-19 | ヒートシンク付パワーモジュール用基板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2019165100A true JP2019165100A (ja) | 2019-09-26 |
| JP6973218B2 JP6973218B2 (ja) | 2021-11-24 |
Family
ID=68065730
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018051766A Active JP6973218B2 (ja) | 2018-03-19 | 2018-03-19 | ヒートシンク付パワーモジュール用基板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP6973218B2 (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114762102A (zh) * | 2019-12-02 | 2022-07-15 | 应用材料公司 | 用于处理基板的方法和设备 |
Citations (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH10270596A (ja) * | 1997-03-26 | 1998-10-09 | Mitsubishi Materials Corp | ヒートシンク付セラミック回路基板 |
| US6033787A (en) * | 1996-08-22 | 2000-03-07 | Mitsubishi Materials Corporation | Ceramic circuit board with heat sink |
| JP2001044345A (ja) * | 1999-07-27 | 2001-02-16 | Denki Kagaku Kogyo Kk | 基板一体型構造体 |
| CN102810487A (zh) * | 2011-05-31 | 2012-12-05 | Ixys半导体有限公司 | 将金属陶瓷基底与金属体接合的方法 |
| JP2014143351A (ja) * | 2013-01-25 | 2014-08-07 | Mitsubishi Materials Corp | ヒートシンク付パワーモジュール用基板の製造方法 |
| JP2016012612A (ja) * | 2014-06-27 | 2016-01-21 | 三菱マテリアル株式会社 | ヒートシンク付パワーモジュール用基板及びその製造方法、パワーモジュール |
| JP2016208010A (ja) * | 2015-04-16 | 2016-12-08 | 三菱マテリアル株式会社 | 接合体、ヒートシンク付パワーモジュール用基板、ヒートシンク、及び、接合体の製造方法、ヒートシンク付パワーモジュール用基板の製造方法、ヒートシンクの製造方法 |
-
2018
- 2018-03-19 JP JP2018051766A patent/JP6973218B2/ja active Active
Patent Citations (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US6033787A (en) * | 1996-08-22 | 2000-03-07 | Mitsubishi Materials Corporation | Ceramic circuit board with heat sink |
| JPH10270596A (ja) * | 1997-03-26 | 1998-10-09 | Mitsubishi Materials Corp | ヒートシンク付セラミック回路基板 |
| JP2001044345A (ja) * | 1999-07-27 | 2001-02-16 | Denki Kagaku Kogyo Kk | 基板一体型構造体 |
| CN102810487A (zh) * | 2011-05-31 | 2012-12-05 | Ixys半导体有限公司 | 将金属陶瓷基底与金属体接合的方法 |
| US20120305281A1 (en) * | 2011-05-31 | 2012-12-06 | Ixys Semiconductor Gmbh | Method of Joining Metal-Ceramic Substrates to Metal Bodies |
| JP2012250284A (ja) * | 2011-05-31 | 2012-12-20 | Ixys Semiconductor Gmbh | 金属−セラミック基板を金属体に接合する方法 |
| JP2014143351A (ja) * | 2013-01-25 | 2014-08-07 | Mitsubishi Materials Corp | ヒートシンク付パワーモジュール用基板の製造方法 |
| JP2016012612A (ja) * | 2014-06-27 | 2016-01-21 | 三菱マテリアル株式会社 | ヒートシンク付パワーモジュール用基板及びその製造方法、パワーモジュール |
| JP2016208010A (ja) * | 2015-04-16 | 2016-12-08 | 三菱マテリアル株式会社 | 接合体、ヒートシンク付パワーモジュール用基板、ヒートシンク、及び、接合体の製造方法、ヒートシンク付パワーモジュール用基板の製造方法、ヒートシンクの製造方法 |
| CN107534033A (zh) * | 2015-04-16 | 2018-01-02 | 三菱综合材料株式会社 | 接合体、自带散热器的功率模块用基板、散热器及接合体的制造方法、自带散热器的功率模块用基板的制造方法、散热器的制造方法 |
| US20180040535A1 (en) * | 2015-04-16 | 2018-02-08 | Mitsubishi Materials Corporation | Bonded body, substrate for power module with heat sink, heat sink, method for producing bonded body, method for producing substrate for power module with heat sink, and method for producing heat sink |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114762102A (zh) * | 2019-12-02 | 2022-07-15 | 应用材料公司 | 用于处理基板的方法和设备 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP6973218B2 (ja) | 2021-11-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI813747B (zh) | 銅/陶瓷接合體、絕緣電路基板、及銅/陶瓷接合體之製造方法、及絕緣電路基板之製造方法 | |
| JP6822247B2 (ja) | ヒートシンク付絶縁回路基板の製造方法 | |
| TW201701975A (zh) | 接合體、附加散熱器的電源模組用基板、散熱器、及接合體的製造方法、附加散熱器的電源模組用基板的製造方法、散熱器的製造方法 | |
| WO2019189329A1 (ja) | ヒートシンク付き絶縁回路基板 | |
| JP7052374B2 (ja) | セラミックス/アルミニウム接合体の製造方法、絶縁回路基板の製造方法 | |
| JP6658400B2 (ja) | セラミックス/Al−SiC複合材料接合体の製造方法、及びヒートシンク付パワーモジュール用基板の製造方法 | |
| WO2016158046A1 (ja) | ヒートシンク付パワーモジュール用基板の製造方法 | |
| JP6780561B2 (ja) | 接合体の製造方法、絶縁回路基板の製造方法、及び、接合体、絶縁回路基板 | |
| JP2017112277A (ja) | 接合体、冷却器付きパワーモジュール用基板、冷却器付きパワーモジュール用基板の製造方法 | |
| JP6558272B2 (ja) | 接合体の製造方法、ヒートシンク付パワーモジュール用基板の製造方法、接合体及びヒートシンク付パワーモジュール用基板 | |
| JP7243793B2 (ja) | セラミックス/アルミニウム接合体、絶縁回路基板、ledモジュール、セラミックス部材 | |
| JP2021100896A (ja) | 銅/セラミックス接合体、絶縁回路基板、及び、銅/セラミックス接合体の製造方法、絶縁回路基板の製造方法 | |
| JP6756189B2 (ja) | ヒートシンク付パワーモジュール用基板、及びヒートシンク付パワーモジュール用基板の製造方法 | |
| WO2019159257A1 (ja) | セラミックス/Al-SiC複合材料接合体の製造方法、及びヒートシンク付パワーモジュール用基板の製造方法 | |
| WO2020111107A1 (ja) | 接合体、ヒートシンク付絶縁回路基板、及び、ヒートシンク | |
| JP6973218B2 (ja) | ヒートシンク付パワーモジュール用基板の製造方法 | |
| JP6750422B2 (ja) | 絶縁回路基板の製造方法、及び、絶縁回路基板、パワーモジュール、ledモジュール、熱電モジュール | |
| WO2020044594A1 (ja) | 銅/セラミックス接合体、絶縁回路基板、及び、銅/セラミックス接合体の製造方法、及び、絶縁回路基板の製造方法 | |
| TWI780113B (zh) | 陶瓷/鋁-碳化矽複合材料接合體之製造方法、及附散熱塊之功率模組用基板之製造方法 | |
| JP6561886B2 (ja) | ヒートシンク付パワーモジュール用基板の製造方法 | |
| JP6973158B2 (ja) | ヒートシンク付パワーモジュール用基板の製造方法 | |
| JP6769169B2 (ja) | セラミックス基板とアルミニウム含浸炭化珪素多孔質体との接合体の製造方法 | |
| JP6680144B2 (ja) | セラミックス/Al−SiC複合材料接合体の製造方法、及びヒートシンク付パワーモジュール用基板の製造方法 | |
| JP2021031315A (ja) | 銅/セラミックス接合体、絶縁回路基板、及び、銅/セラミックス接合体の製造方法、絶縁回路基板の製造方法 | |
| JP5640571B2 (ja) | パワーモジュール用基板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20200929 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20210713 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20210721 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20210824 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20211005 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20211018 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 6973218 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |