JP2020003123A - ドワイトロイド焼結機 - Google Patents
ドワイトロイド焼結機 Download PDFInfo
- Publication number
- JP2020003123A JP2020003123A JP2018121758A JP2018121758A JP2020003123A JP 2020003123 A JP2020003123 A JP 2020003123A JP 2018121758 A JP2018121758 A JP 2018121758A JP 2018121758 A JP2018121758 A JP 2018121758A JP 2020003123 A JP2020003123 A JP 2020003123A
- Authority
- JP
- Japan
- Prior art keywords
- pallet
- slit
- gas
- heating device
- raw material
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Landscapes
- Manufacture And Refinement Of Metals (AREA)
Abstract
Description
表層部が熱量不足となると、焼結が十分に進行しない。このため、表層部の焼結鉱の強度不足を引き起こし、全体の歩留も悪くなる。
そのため、燃料を追加せずに焼結原料表層を再加熱でき、焼結鉱の歩留および冷間強度を向上させられる。
本発明によれば、点火機とフレーム加熱装置の間に大気吸引領域が形成されており、点火機による燃焼で表層が酸素不足となった後、大気吸引領域の風箱による吸引で、酸素が再度焼結原料に供給されてから、フレーム加熱装置で表層を再度燃焼させる。
そのため、点火機で燃焼しなかった粉コークスを、より確実にフレーム加熱装置で燃焼させることができ、焼結鉱の歩留および冷間強度を向上させられる。
本発明によれば、フレーム加熱装置が焼結原料の上面全幅をフレ−ム加熱するため、パレット幅方向全域に均等に焼結原料を加熱できる。
本発明によれば、前記パレットの幅方向に延びるスリット状のノズルを備えるため、フレーム加熱装置で形成される火炎が、スリットのパレット進行方向の幅に対応した、非常に薄い幅のカーテン状の火炎になる。
そのため、より短時間で焼結原料の表層を高温にでき、点火機で燃焼しなかった粉コークスを、より確実にフレーム加熱装置で燃焼させられる。
そのため、エアの噴出速度や噴出量がパレット幅方向でばらつき難く、幅方向に均一な火炎を形成できる。
そのため、火炎の形状が、スリット形状により沿った形となり、パレット進行方向における幅がより狭くなり、狭い領域を集中して加熱するため、より短時間で焼結原料の表層を高温にできる。
また、フレーム加熱装置が、エアノズルとガスノズルを別個に備える拡散燃焼型であるため、エアとガスの流量を別個に制御でき、温度、幅等の火炎特性の調節が容易である。
そのため、ガスの燃焼効率が非常に高く、より短時間で焼結原料の表層を高温にでき、点火機で燃焼しなかった粉コークスを、より確実にフレーム加熱装置で燃焼させられる。
そのため、拡散燃焼型であっても、空気とガスが最も均一に混合された状態で火炎を形成でき、燃焼効率を向上させられる。
そのため、火炎のパレット進行方向における幅がより狭くなり、狭い領域を集中して加熱することができ、より短時間で焼結原料の表層を高温にでき、点火機で燃焼しなかった粉コークスを、より確実にフレーム加熱装置で燃焼させられる。
また、フレーム加熱装置が、ガスとエアを噴出する前に混合する予混合燃焼型であるため、空気とガスを均一に混合しやすく、安定した温度や形状の火炎を形成できる。
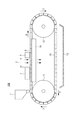
まず、図1を参照して、第1の実施形態に係る焼結機100の概略構成について説明する。
焼結機100は、鉄源に、生石灰、酸化ケイ素、粉コークス等の凝結材および燃料を添加し、水分を加えて混練した焼結原料をパレット中に装入し、上部から燃料に点火し、燃料の燃焼熱により焼結させ、焼結鉱を製造するドワイトロイド焼結機である。
焼結機100は、ホッパ7、パレット9、トラックガイド10、駆動輪11、スプロケットホイール12、ダクト13、風箱14、点火器2、フレーム加熱装置4、および大気吸引領域3を備える。
パレット9は、2枚の側壁と底部を備え、一定の方向、図1ではF方向に移動可能な台車であり、上部および移動方向前後が開口している。底部には、パレット幅方向に沿って延びるスリット状の開口が複数形成されている。複数のパレット9が進行方向に連結されることで、焼結機100の機長方向にわたる容器を形成する。底部には、進行方向に向けて回転する車輪が2対設けられる。
駆動輪11は、パレット9の車輪に設けられた図示しないスプロケットと係合することにより、パレット9を押し出して、図1のF方向に移動させる。
ダクト13は、図示しないブロアに接続されており、ブロアを動作させると、パレット9の下に配置された風箱14より下方空間の空気を吸い出す。
風箱14は、パレット9内の焼結原料中の気体を吸引することにより、焼結原料に空気を供給する部材である。ここでは、パレット9の下方に配置され、上面と下面が開放された箱がF方向に配列された構造である。
フレーム加熱装置4を設けることにより、点火器2で点火しなかった燃料を熱源として、焼結原料表層を再加熱できる。そのため、外部から燃料を追加せずに焼結原料の表層を再加熱でき、焼結鉱の歩留および冷間強度を向上させられる。
大気吸引領域3は、風箱14が設けられているが、焼結原料の表層が加熱されない領域である。風箱14の下方吸引により大気が吸引されるものの、上面からはバーナー等による直接加熱が行われない。
点火器2で焼結原料に点火すると、炭材の燃焼反応により、焼結原料表層の酸素濃度が低下する。大気吸引領域3を設けずに点火器2とフレーム加熱装置4を隣接させると、表層の酸素濃度が低い状態で、フレーム加熱装置4による加熱が始まるため、点火器2で点火しなかった燃料を十分に燃焼させることができない。
そのため、点火器2での点火を行った後に、表層に酸素を供給してからフレーム加熱装置4で確実に燃料に点火するために、大気吸引領域3を設ける。
具体的な大気吸引領域3のパレット進行方向の幅は、フレーム加熱装置4で点火する直前の焼結原料表層の酸素濃度と、焼結原料層の表層の温度を考慮して適宜設定する。幅が狭すぎると、フレーム加熱装置4で点火する直前の焼結原料表層中の酸素濃度が低くなり過ぎて、フレーム加熱装置4で加熱しても炭材の燃焼が不十分となる可能性がある。幅が広すぎると、焼結原料層の表層の温度が下がりすぎてしまい、フレーム加熱装置4で加熱しても、炭材の燃焼が不十分となる可能性がある。
まず、点火器2で焼結原料に点火する際には、焼結原料表層に多数の粉コークス粒子が存在し、燃焼時にはそれ自身が発熱源となるため、連鎖的に燃焼反応が進行する可能性が高い。そのため点火器2は、フレーム加熱装置4よりもバーナー温度が低くても良い。
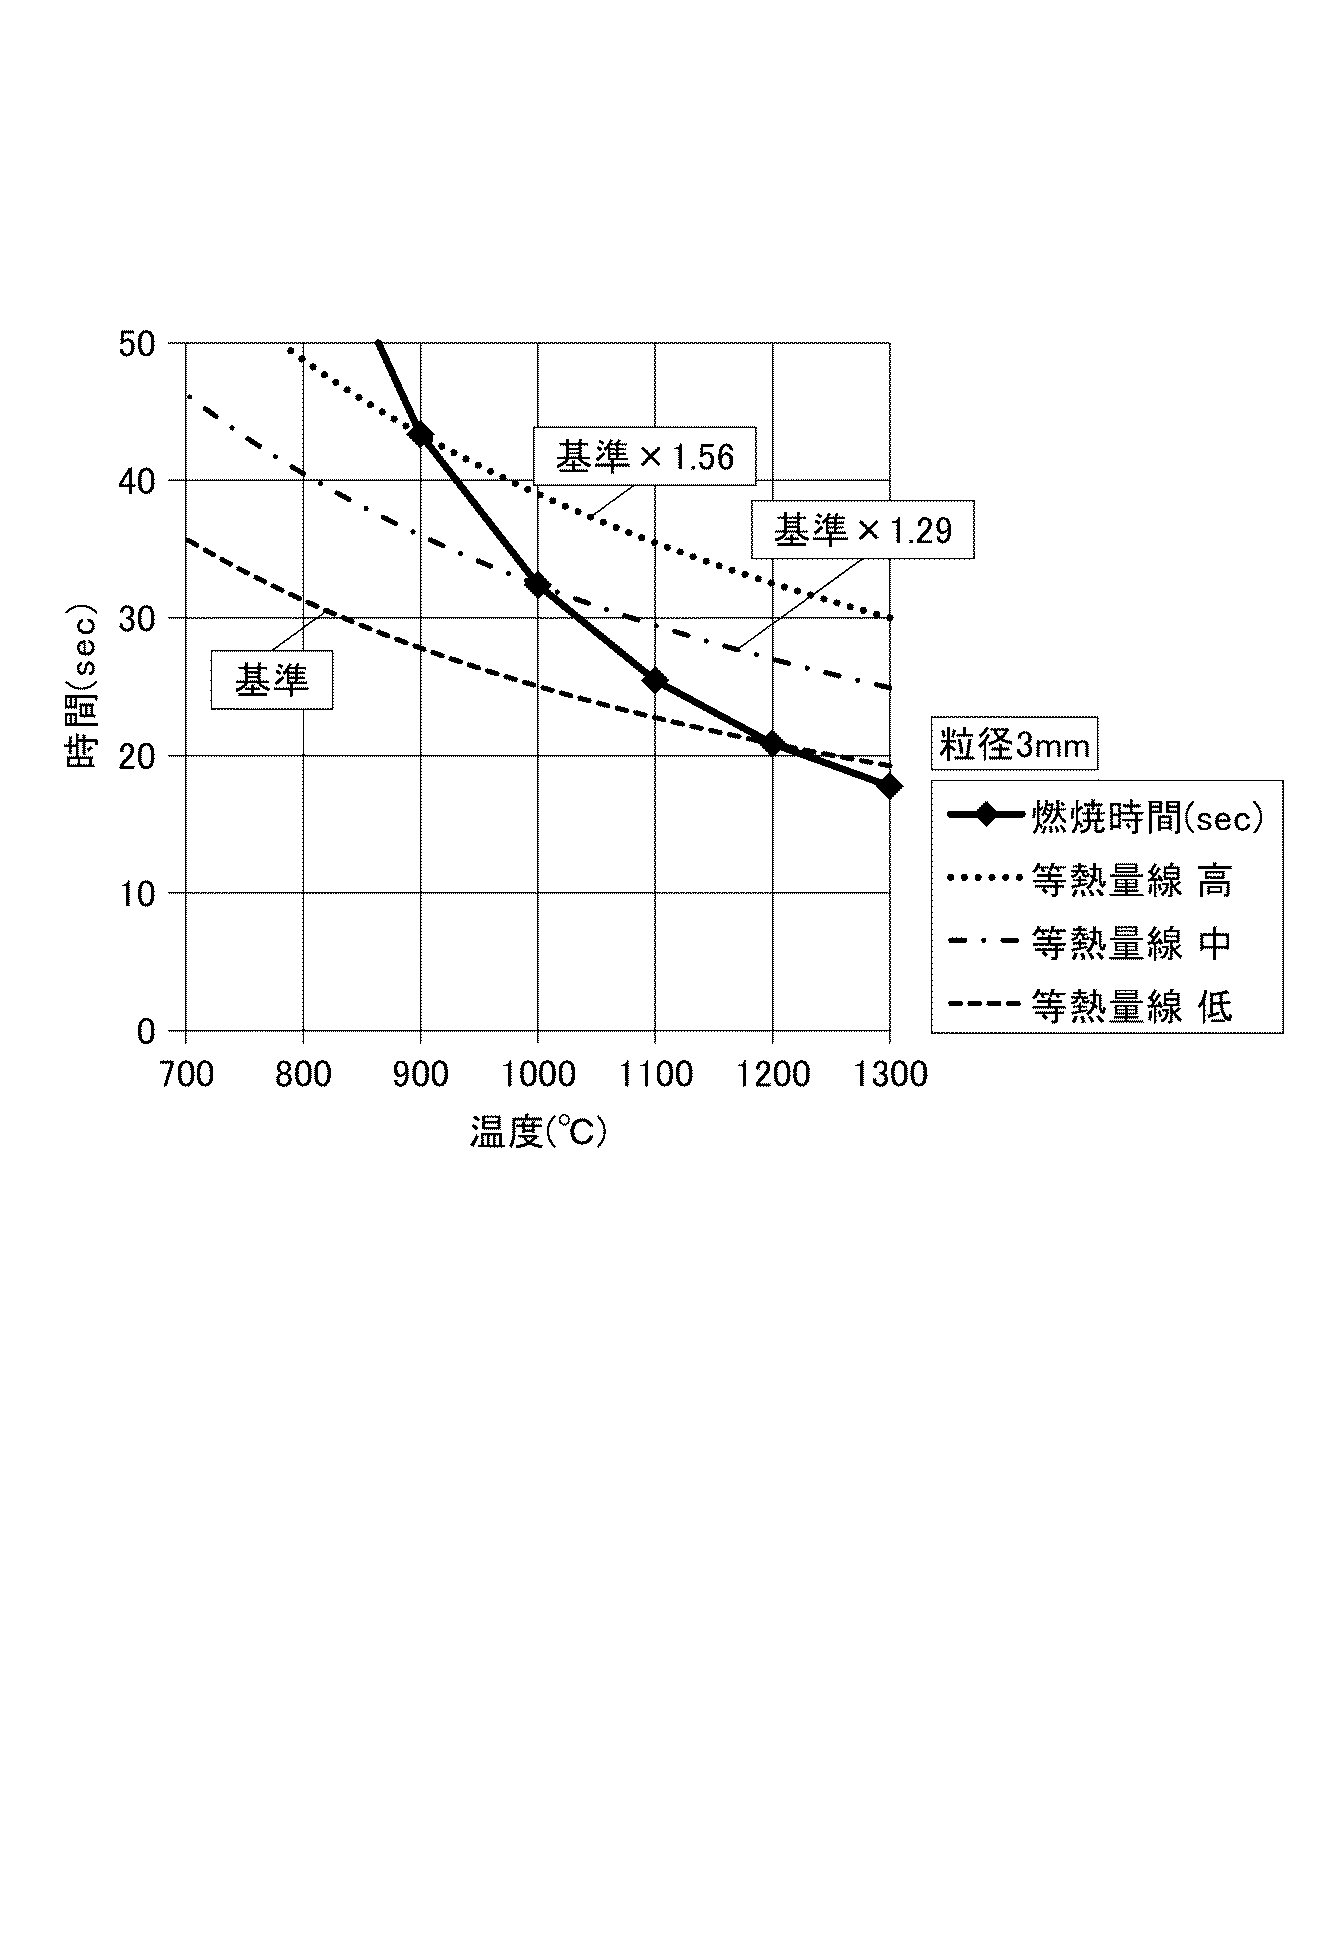
本発明者らは、この文献に基づいて、コークス燃焼時間の温度依存を計算した。その結果、焼結原料層のガス流通速度一定下で等熱量においては、1300℃までは、短時間でも高温で加熱する方が、燃焼時間が短縮する結果を得た。そのため、高温であれば、短時間の加熱で十分である。
スリット状のノズルを備えたバーナーでは、形成される火炎が、スリットのパレット進行方向の幅に対応した、非常に薄い幅のカーテン状の火炎になるため、より短時間で焼結原料層の表層を高温にできるためである。
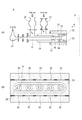
図2に示すフレーム加熱装置4は、ガス供給部21、炉壁23、1次エア供給部25、2次エア供給部27、ガスノズル29、環状エアノズル31、スリット状ノズル33を備える。
1次エア供給部25、2次エア供給部27は、バーナーの酸化剤である空気を供給する供給管であり、図示しないエアコンプレッサ等に接続される。
ガスノズル29はガスを噴出するノズルであり、ここではパレット9の幅方向に配列された複数の円筒状のノズルである。ガスノズル29の断面は例えば円形である。ガスノズル29の先端は、炉壁23の丸孔34から露出している。ガスノズル29の後端はガス供給部21にフランジ等を介して連結される。
そのため、火炎の形状が、スリット形状により沿った形となり、パレット進行方向における幅がより狭くなり、狭い領域を集中して加熱するため、より短時間で焼結原料層の表層を高温にできる。
また、ガスノズル29から噴出されたガスが、環状エアノズル31から噴出されたエアと反応して点火し、反応しなかったガスが、その外側のスリット状ノズル33と反応して点火する。
よって、拡散燃焼型であっても、エアとガスを均一に混合できる。
そのため、エアの噴出速度や噴出量がパレット幅方向でばらつき難く、幅方向に均一な火炎を形成できる。
ただし、原料表層温度が1200℃以上となる熱量の、フレームを噴出可能に構成されたバーナーが好ましい。焼結原料層のガス流通速度一定下で等熱量においては、1300℃までは短時間でも高温の方が、燃焼時間が短縮するためである。
以上が焼結機100の概略構成の説明である。
まず、配合原料を混合、造粒してなる焼結原料をホッパ7に供給する。供給された焼結原料は、ホッパ7の下部排出口から、図示しないロールフィーダー等で所定量に切り出されてパレット9内に装入される。
パレット9が点火器2の下方に到達すると、点火器2が点火して焼結原料が加熱され、燃料に点火する。点火後、燃焼した焼結原料は、大気吸引領域3を通過し、風箱14を通じたダクト13の吸い出しに伴う空気により燃焼が維持されつつ、空気により冷却される。
再加熱後も、焼結原料は、風箱14を通じたダクト13の吸い出しに伴う空気により燃焼が維持されつつ、空気により冷却される。
パレット9がスプロケットホイール12に到達すると、パレット9の車輪がスプロケットホイール12と係合し、パレット9が回転して下方に移動することにより、燃焼中の焼結鉱が排鉱される。排鉱された焼結鉱はクラッシャによって破砕され、所定径に調整される。
このように、点火器2で加熱した焼結原料を、大気吸引領域3を通過後にフレーム加熱することにより、点火器2で点火しなかった燃料を熱源として、焼結原料表層を再加熱できる。そのため、外部から燃料を追加せずに焼結原料層の表層を再加熱でき、焼結鉱の歩留および冷間強度を向上させられる。
以上が焼結機100を用いた焼結鉱の製造方法の説明である。
そのため、燃料を追加せずに焼結原料層の表層を再加熱でき、焼結鉱の歩留および冷間強度を向上させられる。
そのため、点火機で燃焼しなかった粉コークスを、より確実にフレーム加熱装置4で燃焼させることができ、焼結鉱の歩留および冷間強度を向上させられる。
本実施形態によれば、フレーム加熱装置4が焼結原料表層の上面全幅をフレ−ム加熱するため、パレット幅方向全域に均等に焼結原料層を加熱できる。
そのため、より短時間で焼結原料表層を高温にでき、点火機で燃焼しなかった粉コークスを、より確実にフレーム加熱装置4で燃焼させられる。
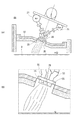
第2の実施形態は、第1の実施形態において、フレーム加熱装置4Aを、スリット状ノズル33とガスノズル29の噴出孔が、パレット側面側から見て互いに直交するように、配置したものである。
なお、第2の実施形態において、第1の実施形態と同様の機能を果たす要素については同一の番号を付し、説明を省略する。
この構造では、ガスノズル29から噴出されるガスに対して、パレット側面側から見て直交するように、スリット状ノズル33からエアが噴出される。
そのため、拡散燃焼型であっても、空気とガスが最も均一に混合された状態で火炎を形成でき、燃焼効率を向上させられる。
第3の実施形態は、第1の実施形態において、フレーム加熱装置4Bを、エアと燃焼ガスを混合する混合室41を備えた予混合燃焼型としたものである。
なお、第3の実施形態において、第1の実施形態と同様の機能を果たす要素については同一の番号を付し、説明を省略する。
混合室41はエアと燃焼ガスを混合する空間であり、炉壁開口部41Aとエアヘッダー41Bを備える。炉壁開口部41Aは、炉壁23に設けられた開口部であり、ここではパレット9と対向する面から反対側の面に向けて、パレット9の進行方向に拡幅した形状を有する。
エアヘッダー41Bは、炉壁開口部41Aの、パレット9と対向する面から反対側の面を覆うように、フランジ等で炉壁23に接続されたヘッダーであり、端部近傍の側面にエア供給部45がフランジ等で連結される。
ガスノズル29はエアヘッダー41B内に配置され、その先端が混合室41に達するように設けられる。このような予混合燃焼型のフレーム加熱装置4Bを、以下の説明では、単にスリットバーナーとも言う。
よって、より短時間で焼結原料層の表層を高温にでき、点火機で燃焼しなかった粉コークスを、より確実にフレーム加熱装置で燃焼させられる。
フレーム加熱装置4B以外の構造については、第1の実施形態と同様であるため、説明を省略する。
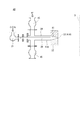
第4の実施形態は、第3の実施形態において、スリット状ノズル33に多孔質板43を設けたものである。
なお、第4の実施形態において、第1の実施形態と同様の機能を果たす要素については同一の番号を付し、説明を省略する。
多孔質板43は、燃焼温度で変質、変形しない耐火性と、混合ガスを通過させるための多孔質材であることが求められる。
このような材料としては多孔質Ni−Cr合金等の多孔質金属が挙げられる。ただし、多孔質金属には限定されず、セラミックス等の多孔質耐火物でもよい。
フレーム加熱装置4C以外の構造については、第1の実施形態と同様であるため、説明を省略する。
(計算例)
まず、点火炉で燃焼しなかった炭材の燃焼に適した加熱方法を検討するため、加熱温度とコークスの燃焼時間の関係を計算した。
具体的には、鉄と鋼、Vol.101(2015)p19-25に記載の方法で、コークス燃焼時間の温度依存を計算した。
次に、このコークスを所定の温度で加熱した場合に、完全に燃焼する時間を求めた。結果を図6の実線に示す。
この結果から、燃焼温度が高い方が、完全燃焼に要する時間が短くなり、要する熱量も小さくなることが分かった。
次に、高温で燃焼可能な点火装置を特定するために、構造の異なる2種のバーナーで焼結原料を加熱し、表層の温度と、カーボン燃焼率および歩留の関係を調査した。具体的な手順は以下の通りである。
焼結機としては、パレット幅400mmのドワイトロイド型焼結機(川口ら:住友金属, 44(1992), p.13)を用い、0.4m/minで焼結原料を移動させつつ、点火器2として、図2に記載のマルチスリットバーナー(本発明例)と、従来の円筒バーナー(従来例)を用いて表層を加熱した。円筒バーナーは、図2に記載のマルチスリットバーナーから、スリット状ノズル33を省いた形状・寸法に相当するバーナーである。以下の説明では、マルチスリットバーナーを、Aバーナーとも称す。円筒バーナーをBバーナーとも称す。
結果を図7に示す。
さらに、点火後の焼結鉱の表層から100mmまでの焼結鉱のカーボン燃焼率を、組成分析から求めた。結果を図8に示す。さらに、表層から100mmまでの焼結鉱のうち、5mmの篩上の質量比率を歩留として求めた。結果を図9に示す。
次に、図1に示すように、点火器2とフレーム加熱装置4を備えたドワイトロイド焼結機を用意した。この焼結機は、フレーム加熱装置4を備えていること以外は、予備試験の焼結機と同じ構造である。
他の条件は予備試験と同じ条件で焼結を行い、成品のうち、5mmの篩上の焼結鉱の質量比率を歩留とし、バーナーの組み合わせと、歩留の関係を求めた。
結果を表1および図10に示す。
点火炉におけるバーナータイプを比較すると、マルチスリットバーナーの場合は、円筒バーナーの場合よりも、コークス燃焼率が高く、歩留が高くなっていたが、フレーム加熱炉と比べて大きな差はなかった。(例1と例3の比較、例2と例4の比較)
以上の結果から、フレーム加熱炉にマルチスリットバーナーを用いて、短時間で高温に焼結鉱表層を加熱することにより、コークス燃焼率を高くでき、成品歩留を高められることが分かった。
Claims (8)
- 一定の方向に移動可能に設けられ、焼結原料が装入されるパレットと、
前記パレットの上方に設けられ、前記パレットに装入された前記焼結原料の表層に点火する、点火器と、
前記パレットの下方で、かつ少なくとも前記点火器よりも前記パレットの移動方向の下流側に設けられ、点火した前記焼結原料中の空気を吸引して焼結を進行させる風箱と、
前記パレットの上方で、前記点火器よりも前記パレットの移動方向の下流側に離間して設けられ、前記焼結原料の表面全幅をフレ−ム加熱するフレーム加熱装置と、
前記点火器および前記フレーム加熱装置の間に形成された領域であって、前記風箱が配置されるが、前記焼結原料の表層が加熱されない大気吸引領域と、
を備え、
前記フレーム加熱装置は、
燃焼ガスを供給するガス供給部と、
前記パレットの幅方向に延びるスリット状の形状を有し、前記燃焼ガスと反応するエアを噴出する、スリット状ノズルと、
を備えたバーナーであることを特徴とする、ドワイトロイド焼結機。 - 前記スリット状ノズルは、複数のスリットが前記パレットの幅方向に配列された多孔式であることを特徴とする、請求項1に記載のドワイトロイド焼結機。
- 前記フレーム加熱装置は、
前記ガス供給部に設けられ、前記パレットの幅方向に配列され、燃焼ガスを噴出するガスノズルを備え、
前記スリット状ノズルは、前記ガスノズルを前記パレットの進行方向に挟むように一対設けられることを特徴とする、請求項1または請求項2に記載のドワイトロイド焼結機。 - 前記ガスノズルは、燃焼ガスを噴出する円形の孔部を複数有し、
前記フレーム加熱装置は、
前記ガスノズルを囲むように設けられた環状の孔部を有する環状エアノズルを備えることを特徴とする、請求項3に記載のドワイトロイド焼結機。 - 前記スリット状ノズルおよび前記ガスノズルの噴出孔は、前記パレット側面側から見て互いに直交するように、配置されたことを特徴とする、請求項3に記載のドワイトロイド焼結機。
- 前記フレーム加熱装置は、
エアと燃焼ガスを混合する混合室を備え、
前記スリット状ノズルは、前記混合室の壁に設けられ、前記エアと前記燃焼ガスの混合気体が噴出されることを特徴とする、請求項1または請求項2に記載のドワイトロイド焼結機。 - 前記スリット状ノズルに設けられ、前記混合気体が噴出される多孔質板を備えることを特徴とする、請求項6に記載のドワイトロイド焼結機。
- 前記フレーム加熱装置は、
前記焼結原料の表層温度が1200℃以上となる熱量のフレームを噴出可能に構成されたバーナーであることを特徴とする、請求項1から請求項7のいずれか一項に記載のドワイトロイド焼結機。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018121758A JP7006524B2 (ja) | 2018-06-27 | 2018-06-27 | ドワイトロイド焼結機 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2018121758A JP7006524B2 (ja) | 2018-06-27 | 2018-06-27 | ドワイトロイド焼結機 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2020003123A true JP2020003123A (ja) | 2020-01-09 |
| JP7006524B2 JP7006524B2 (ja) | 2022-01-24 |
Family
ID=69099309
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2018121758A Active JP7006524B2 (ja) | 2018-06-27 | 2018-06-27 | ドワイトロイド焼結機 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP7006524B2 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022264667A1 (ja) * | 2021-06-17 | 2022-12-22 | Jfeスチール株式会社 | 塊成鉱の製造方法、還元鉄の製造方法、塊成鉱、焼結機及びペレット焼成炉 |
| JP2023023929A (ja) * | 2021-08-06 | 2023-02-16 | 日本製鉄株式会社 | 焼結用点火装置、及び焼結用点火装置の設計方法 |
| JP2024129868A (ja) * | 2023-03-14 | 2024-09-30 | Jfeスチール株式会社 | 焼結鉱の製造設備及び焼結鉱の製造方法 |
| RU2832252C2 (ru) * | 2021-06-17 | 2024-12-23 | ДжФЕ СТИЛ КОРПОРЕЙШН | Способ получения агломерированной руды, способ получения восстановленного железа, агломерированная руда, агломерационная машина и печь для обжига окатышей |
Families Citing this family (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR102704482B1 (ko) * | 2021-10-20 | 2024-09-09 | 주식회사 준씨에스 | 승압기를 구비한 유압 실린더 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4872003A (ja) * | 1971-12-30 | 1973-09-28 | ||
| JPS53125906A (en) * | 1977-04-11 | 1978-11-02 | Kawasaki Heavy Ind Ltd | Method of sintering iron ores |
| JP2006132826A (ja) * | 2004-11-04 | 2006-05-25 | Sumikin Manegement Co Ltd | 焼結機の点火用マルチバーナおよび点火システムと焼結原料の加熱方法 |
| JP2006225682A (ja) * | 2005-02-15 | 2006-08-31 | Jfe Steel Kk | 焼結鉱の製造方法および製造装置 |
| JP2013194991A (ja) * | 2012-03-19 | 2013-09-30 | Jfe Steel Corp | 焼結機点火炉用バーナ |
-
2018
- 2018-06-27 JP JP2018121758A patent/JP7006524B2/ja active Active
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS4872003A (ja) * | 1971-12-30 | 1973-09-28 | ||
| JPS53125906A (en) * | 1977-04-11 | 1978-11-02 | Kawasaki Heavy Ind Ltd | Method of sintering iron ores |
| JP2006132826A (ja) * | 2004-11-04 | 2006-05-25 | Sumikin Manegement Co Ltd | 焼結機の点火用マルチバーナおよび点火システムと焼結原料の加熱方法 |
| JP2006225682A (ja) * | 2005-02-15 | 2006-08-31 | Jfe Steel Kk | 焼結鉱の製造方法および製造装置 |
| JP2013194991A (ja) * | 2012-03-19 | 2013-09-30 | Jfe Steel Corp | 焼結機点火炉用バーナ |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2022264667A1 (ja) * | 2021-06-17 | 2022-12-22 | Jfeスチール株式会社 | 塊成鉱の製造方法、還元鉄の製造方法、塊成鉱、焼結機及びペレット焼成炉 |
| JPWO2022264667A1 (ja) * | 2021-06-17 | 2022-12-22 | ||
| JP7323075B2 (ja) | 2021-06-17 | 2023-08-08 | Jfeスチール株式会社 | 塊成鉱の製造方法、還元鉄の製造方法、塊成鉱、焼結機及びペレット焼成炉 |
| RU2832252C2 (ru) * | 2021-06-17 | 2024-12-23 | ДжФЕ СТИЛ КОРПОРЕЙШН | Способ получения агломерированной руды, способ получения восстановленного железа, агломерированная руда, агломерационная машина и печь для обжига окатышей |
| JP2023023929A (ja) * | 2021-08-06 | 2023-02-16 | 日本製鉄株式会社 | 焼結用点火装置、及び焼結用点火装置の設計方法 |
| JP2024129868A (ja) * | 2023-03-14 | 2024-09-30 | Jfeスチール株式会社 | 焼結鉱の製造設備及び焼結鉱の製造方法 |
| JP7790379B2 (ja) | 2023-03-14 | 2025-12-23 | Jfeスチール株式会社 | 焼結鉱の製造設備及び焼結鉱の製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP7006524B2 (ja) | 2022-01-24 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5458560B2 (ja) | 焼結機 | |
| KR101311609B1 (ko) | 소결광의 제조 방법 및 소결기 | |
| JP7006524B2 (ja) | ドワイトロイド焼結機 | |
| JP5386953B2 (ja) | 焼結機および焼結鉱の操業方法 | |
| JP2017537290A (ja) | 焼結装置及び焼結方法 | |
| JP7099258B2 (ja) | Dl式焼結機およびdl式焼結機を用いた焼結鉱の製造方法 | |
| JP5699453B2 (ja) | 焼結機および焼結鉱の製造方法 | |
| JP5499462B2 (ja) | 焼結鉱の製造方法および焼結機 | |
| JP5544791B2 (ja) | 焼結機 | |
| WO2014080450A1 (ja) | 焼結機の酸素-気体燃料供給装置 | |
| JP5593607B2 (ja) | 焼結鉱の製造方法および焼結機 | |
| JP2011169570A (ja) | 焼結機 | |
| JP5439981B2 (ja) | 焼結鉱の製造方法 | |
| JP6246455B2 (ja) | 焼結機点火炉用バーナ | |
| JP2010047812A (ja) | 希釈気体燃料吹込み用焼結機の操業方法および希釈気体燃料吹込み用焼結機 | |
| JP7348516B2 (ja) | 焼結鉱の製造方法 | |
| JP7464844B2 (ja) | 焼結鉱の製造方法 | |
| JP4911164B2 (ja) | 焼結機および焼結鉱の製造方法 | |
| JP7196462B2 (ja) | ドワイトロイド式焼結機を用いた焼結鉱の製造方法 | |
| JP5581582B2 (ja) | 焼結機 | |
| JP5439982B2 (ja) | 焼結鉱の製造方法 | |
| JP6458919B1 (ja) | 焼結鉱の製造方法 | |
| JP4911330B2 (ja) | 焼結鉱の製造方法及び焼結機 | |
| JP5453788B2 (ja) | 焼結鉱の製造方法 | |
| TWI842462B (zh) | 燒結礦之製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20210203 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20211029 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20211207 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20211220 |
|
| R151 | Written notification of patent or utility model registration |
Ref document number: 7006524 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R151 |