JP2020200062A - バリアスパウト - Google Patents
バリアスパウト Download PDFInfo
- Publication number
- JP2020200062A JP2020200062A JP2019106976A JP2019106976A JP2020200062A JP 2020200062 A JP2020200062 A JP 2020200062A JP 2019106976 A JP2019106976 A JP 2019106976A JP 2019106976 A JP2019106976 A JP 2019106976A JP 2020200062 A JP2020200062 A JP 2020200062A
- Authority
- JP
- Japan
- Prior art keywords
- spout
- barrier
- film
- flange
- fused
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Tubes (AREA)
Abstract
Description
しかし、それらの頭部は、バリア性を付与する為に、口栓の中間層にバリア層を介在させるが、金属箔、金属蒸着層、又は無機酸化物を蒸着したフィルムなどの共押出できない積層フィルムを使用する場合には、上記バリア性の積層フィルムをインサート成形して融着した頭部が使用されてきた。
内容物を注出する注出ユニットと、前記注出ユニットに溶着され、前記内容物を収容するための胴部とから構成され、
前記注出ユニットは、前記内容物が注出される注出口部と、該注出口部から径方向の外側に張り出す肩部とを備え、
前記胴部は、フィルムの一方の側端縁の一面側が他方の側端縁の他面側に重ね合わされ、且つ重ね合わされた前記一方の側端縁と前記他方の側端縁とが溶着され、
前記胴部の軸方向の一端は、前記肩部の外周面に溶着され、
前記胴部の軸方向の他端は、内面同士が合わされて溶着されることによって閉られ、
前記注出ユニットは、少なくとも内容物と接する面が非吸着性樹脂を含む樹脂で成形され、
前記胴部を構成するフィルムが、非吸着性樹脂を含む樹脂からなる内層と、ガスバリア性物質を含むガスバリア層である中間層と、非吸着性樹脂を含む樹脂からなる外層の少なくとも3層からなることを特徴とするチューブ容器が記載されている。
柔軟性のある容器本体を押圧して内容物を注出可能とする注出用容器の一端に固定して使用されるスパウトにおいて、
筒状の注出口と、
前記注出口下端の周縁から外側へ水平に広がるフランジと、
前記フランジ内面に融着して前記注出口内側を閉鎖可能なバリア性フィルムと、からなり、
前記フランジは、外周に平行して、内側全周囲にわたり、リブを有し、
前記フランジのリブで前記バリア性フィルム周縁の端面を被覆したことを特徴とするバリアスパウト。
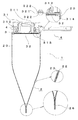
図1は、本発明の一例を示すバリアスパウト3を使用した注出用容器1で、嵌合するヒンジキャップの蓋部を外して開口した状態の縦断面図と、その部分拡大断面図である。
この本発明のバリアスパウト3を用いた注出用容器1は、薄肉で可撓性が高く柔軟性を有する容器本体2と、容器本体2の一端に融着するバリアスパウト3と、バリアスパウト3に螺合あるいは打栓によって嵌合するキャップ4と、から構成されており、容器本体2を筒状に形成し、チューブ容器とした一例である。
スパウト31は、キャップ4と嵌合し内側に注出流路311を有する筒状の注出口312と、注出口312下端の周縁から外側へ水平に広がるフランジ313と、から構成されている。
筒状の注出口312外面には、キャップ4に螺合するねじ部や、打栓可能な係止リングなどが加工されている。
フランジ313の内面は、水平な平面とする。平面にすることによって、容易にバリア性フィルム32を融着することができると共に、内容物を注出する時に、内容物が残らないように、最後まで胴部2をフランジ313内面に押し当てることができる。
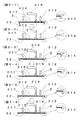
リブ314の断面は、図3−1、図3−3に示すように、三角でも、四角でも、台形であってもかまわない。また、図3−5に示すように、周縁端部に段差として設けても良い。基本的にリブ314の内側にバリア性フィルム32がすっぽり、あまり隙間を設けずに挿入でき、かつ、バリア性フィルムの厚みよりも充分に高い高さにして、リブ先端を溶融させ、その溶融した樹脂がバリア性フィルム32の端面を確実に被覆可能な体積を得るようなリブの高さにする。
外側のシーラント層322はスパウトのフランジ313と融着する為のシーラントであり、内側のシーラント層322はスパウト31のリブ314と融着し、バリア層321を確実に被覆して、バリア層321を保護する為のシーラントである。
このようにバリア性フィルム32の端部をプロテクト可能とするので、バリア層321としては、アルミニウム箔などの金属箔や、ポリエチレンテレフタレートやポリアミドなどの二軸延伸フィルムなどに酸化珪素などの酸化金属蒸着層を施したバリア性フィルムや、エチレン・酢酸ビニル共重合体鹸化物などの樹脂フィルムを使用することができる。
この為、バリアスパウト3は高いバリア性を得ることができる。
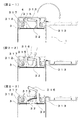
図2−1は、ヒンジキャップをバリアスパウト3に打栓したチューブ容器の実施形態例を示す縦断面図で、開封前の状態を示す図である。
図2−2は、ヒンジキャップの蓋部を開口し、バリアスパウト3の注出口312内部に設けられた閉鎖板315の端部に設けられたプルリング316に指を掛け、引き上げ始める状態を示す工程である。
閉鎖板315は、フランジ313の内側延長線上に脆弱線317を介して繋がっており、バリア性フィルム32は、フランジ313と共に閉鎖板315内側にも融着している。
注出口312が開口すると、内容物を注出することができる。
容器本体2は、基本的にバリア性を有するようにする為、中間層や外層に、酸素などを透過させない、あるいは、香料などを逃がさないなどの役目を持つバリア層を有する。
バリアスパウト3を融着したフィルムを使用して包装袋に加工し、その一辺は内容物を充填後、シールして密閉する。
このような、融着可能な熱可塑性樹脂としては、例えば、低密度ポリエチレン、直鎖状低密度ポリエチレン、中密度ポリエチレン、高密度ポリエチレン、ポリプロピレン、エチレン・プロピレン共重合体、環状ポリオレフィン、エチレン酢酸ビニル共重合体、アイオノマー樹脂、エチレン・メチルアクリレート共重合体、エチレン・アクリル酸共重合体、エチレン・エチルアクリレート共重合体、などが使用できる。
さらに、ポリエチレンテレフタレートやポリブチレンテレフタレートなども、表面にレーザー光を走査するなどして改質して融着性を持たせることによって、使用することができる。
この第2実施形態例では、キャップ5をバリアスパウト3にしっかり螺合した時に、インナーリング41下端の高さが、フランジ313の下面と同じ高さになるように設計しておく。
この為、バリアスパウト3にキャップ4を締めた状態で、インナーリング41とフランジ313に同時にバリア性フィルム32を融着することができる。
キャップ4を開口する為、回転することによって、インナーリング41に融着したバリア性フィルム32が、フランジ313に融着したバリア性フィルム32から引き裂かれて、開口する。
このように、閉鎖板を使用しないで、開口するスパウトとキャップとの組み合わせでも可能である。
また、単にスパウトの注出口に成形品等が無い空洞の孔とし、周囲のフランジ313にのみバリア性フィルム32が融着し、注出口内部で単体になった上記バリア性フィルム32を、注出口やキャップに内蔵するなどした切断刃で切り裂く実施形態例であっても良い。
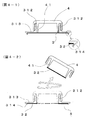
示す断面図である。
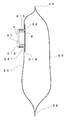
図5の実施形態例は、前フィルム24に開口した孔241に、シーラント層のある内側からバリアスパウト2を挿入し、フランジ313に開口した孔周縁を融着した。更に、後フィルム25を前フィルム24とシーラント面を向かい合わせて重ね、周囲を融着したシール部26によって包装袋形状とした注出用容器1である。
前フィルム24と後フィルム25の間に、シーラント層を外側にして折り曲げたガゼット用フィルムを挿入して融着し、ガゼット形状の包装袋として容量を大きくするなど、自由な構成の注出容器にすることも可能である。
バリア層としては、アルミニウム箔などの金属箔を用いても良い。
さらに、ポリエチレンテレフタレートなどの2軸延伸フィルムを使用し、その内面、あるいは外面に、アルミニウムなどの金属の蒸着層や、無機酸化物からなる蒸着層を設けたバリア層が使用できる。
使用する樹脂として、低密度ポリエチレン、直鎖状低密度ポリエチレン、中密度ポリエチレン、高密度ポリエチレン、ポリプロピレン、エチレン・プロピレン共重合体、エチレン酢酸ビニル共重合体、アイオノマー樹脂、エチレン・メチルアクリレート共重合体、エチレン・アクリル酸共重合体、エチレン・エチルアクリレート共重合体、などが使用できる。
バリア性フィルム周縁端面の被覆によって、バリア性フィルムの端部が露出して内容物に浸漬して劣化や剥離するなどの問題が発生せず、長期にわたる高い保存性を得ることができる。
さらに、本発明のバリアスパウトは、チューブ容器や一般的な包装袋など、多様な容器に組み込むことによって、注出用容器にすることができる。
その上、上記注出用容器は、一般的なチューブ製造ラインはもちろん、汎用の製袋機やピロー・スティック包装機などによっても、高速で製造することができるので、生産性も高く、安価に製造できるなど、本発明のメリットは大きい。
2・・・・・・・・容器本体
20・・・・・・・胴部
22・・・・・・・バリア層
23・・・・・・・シーラント層
24・・・・・・・前フィルム
241・・・・・・孔(開口した孔)
25・・・・・・・後フィルム
26・・・・・・・シール部
3・・・・・・・・バリアスパウト
31・・・・・・・スパウト
311・・・・・・注出流路
312・・・・・・注出口
313・・・・・・フランジ
314・・・・・・リブ
315・・・・・・閉鎖板
316・・・・・・プルリング
317・・・・・・脆弱線
32・・・・・・・バリア性フィルム
321・・・・・・バリア層
322・・・・・・シーラント層
4・・・・・・・・キャップ
41・・・・・・・インナーリング
Claims (3)
- 柔軟性のある容器本体を押圧して内容物を注出可能とする注出用容器の一端に固定して使用されるスパウトにおいて、
筒状の注出口と、
前記注出口下端の周縁から外側へ水平に広がるフランジと、
前記フランジ内面に融着して前記注出口内側を閉鎖可能なバリア性フィルムと、からなり、
前記フランジは、外周に平行して、内側全周囲にわたり、リブを有し、
前記フランジのリブで前記バリア性フィルム周縁の端面を被覆したことを特徴とするバリアスパウト。 - 口栓内側端面に、周縁を脆弱線で囲まれた閉鎖板を有し、閉鎖板がその内面に融着したバリア性フィルムと共に、引き抜かれて、開口可能としたことを特徴とする請求項1に記載のバリアスパウト。
- 前記閉鎖板の外側一端に、引き抜く為のリングを有することを特徴とする請求項2に記載のバリアスパウト。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019106976A JP2020200062A (ja) | 2019-06-07 | 2019-06-07 | バリアスパウト |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2019106976A JP2020200062A (ja) | 2019-06-07 | 2019-06-07 | バリアスパウト |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2020200062A true JP2020200062A (ja) | 2020-12-17 |
Family
ID=73742324
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2019106976A Pending JP2020200062A (ja) | 2019-06-07 | 2019-06-07 | バリアスパウト |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2020200062A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2023132361A1 (ja) * | 2022-01-06 | 2023-07-13 | 株式会社細川洋行 | 包装袋用積層体、包装袋、スパウト付き包装袋及び内容物入りスパウト付き包装袋 |
| WO2023132365A1 (ja) * | 2022-01-06 | 2023-07-13 | 株式会社細川洋行 | 包装袋用積層体、包装袋、スパウト付き包装袋及び内容物入りスパウト付き包装袋 |
Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61113224U (ja) * | 1984-12-27 | 1986-07-17 | ||
| JPS6313847U (ja) * | 1986-05-16 | 1988-01-29 | ||
| JPH02129024U (ja) * | 1989-03-30 | 1990-10-24 | ||
| JPH08268447A (ja) * | 1995-03-28 | 1996-10-15 | Yoshino Kogyosho Co Ltd | チューブ容器 |
| JP2001072107A (ja) * | 1999-06-30 | 2001-03-21 | Yoshino Kogyosho Co Ltd | 合成樹脂製容器 |
| WO2005054068A1 (en) * | 2003-11-14 | 2005-06-16 | Bapco Closures Research Ltd | Fitments |
| JP2005289389A (ja) * | 2004-03-31 | 2005-10-20 | Japan Crown Cork Co Ltd | プルリング無しヒンジキャップ |
| JP2008308191A (ja) * | 2007-06-14 | 2008-12-25 | Toppan Printing Co Ltd | 容器の注出口およびその製造方法 |
-
2019
- 2019-06-07 JP JP2019106976A patent/JP2020200062A/ja active Pending
Patent Citations (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS61113224U (ja) * | 1984-12-27 | 1986-07-17 | ||
| JPS6313847U (ja) * | 1986-05-16 | 1988-01-29 | ||
| JPH02129024U (ja) * | 1989-03-30 | 1990-10-24 | ||
| JPH08268447A (ja) * | 1995-03-28 | 1996-10-15 | Yoshino Kogyosho Co Ltd | チューブ容器 |
| JP2001072107A (ja) * | 1999-06-30 | 2001-03-21 | Yoshino Kogyosho Co Ltd | 合成樹脂製容器 |
| WO2005054068A1 (en) * | 2003-11-14 | 2005-06-16 | Bapco Closures Research Ltd | Fitments |
| JP2005289389A (ja) * | 2004-03-31 | 2005-10-20 | Japan Crown Cork Co Ltd | プルリング無しヒンジキャップ |
| JP2008308191A (ja) * | 2007-06-14 | 2008-12-25 | Toppan Printing Co Ltd | 容器の注出口およびその製造方法 |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2023132361A1 (ja) * | 2022-01-06 | 2023-07-13 | 株式会社細川洋行 | 包装袋用積層体、包装袋、スパウト付き包装袋及び内容物入りスパウト付き包装袋 |
| WO2023132365A1 (ja) * | 2022-01-06 | 2023-07-13 | 株式会社細川洋行 | 包装袋用積層体、包装袋、スパウト付き包装袋及び内容物入りスパウト付き包装袋 |
| CN118510662A (zh) * | 2022-01-06 | 2024-08-16 | 株式会社细川洋行 | 包装袋用层叠体、包装袋、带喷口包装袋和含内容物的带喷口包装袋 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101040950B1 (ko) | 스파우트를 가요성 막 파우치에 부착하기 위한 방법 | |
| JP2015513501A (ja) | エアゾール容器 | |
| CN112823127B (zh) | 管容器及其制造方法 | |
| JP2021037983A (ja) | 注出口栓 | |
| JPH0571152U (ja) | 易リフィル性容器 | |
| JP7293830B2 (ja) | チューブ容器 | |
| JP2013233982A (ja) | チューブ容器 | |
| JP7392269B2 (ja) | 押出し容器 | |
| JP2018203338A (ja) | キャップ嵌合用口栓付紙容器 | |
| JP2025052672A (ja) | 注出口本体、注出口組合体及び注出口付き容器 | |
| JP7404626B2 (ja) | チューブ容器 | |
| JP2025047806A (ja) | スパウト付容器 | |
| JP2020097423A (ja) | チューブ容器 | |
| JP7500933B2 (ja) | 薄肉チューブ容器 | |
| JP3240909B2 (ja) | 複合容器 | |
| JP2023081659A (ja) | 口栓、口栓を具えた包装容器、および、その製造方法 | |
| JP7856193B2 (ja) | 容器及び容器の製造方法 | |
| JP5742191B2 (ja) | チューブ容器 | |
| JP7404740B2 (ja) | 注出口栓および包装容器 | |
| JP2024140072A (ja) | モノマテリアルチューブおよびその製造方法 | |
| JP7439397B2 (ja) | チューブ容器 | |
| JP2020097432A (ja) | チューブ容器 | |
| JP2020075751A (ja) | パウチ | |
| JP2022124705A (ja) | 注出口栓、チューブ容器、及びチューブ容器の製造方法 | |
| JP2020121748A (ja) | チューブ容器 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20220525 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20230327 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230404 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20230427 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230531 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20230725 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20230925 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20231017 |